

Waarom vallen gaten die op een CNC-freesmachine worden gefreesd buiten de tolerantie?
Een gefreesd gat kan de inspectie niet doorstaan, ondanks een correct geprogrammeerde diameter. Herhaalde offset-wijzigingen leiden tot materiaalverlies, dus bij het onderzoek moet onderscheid worden gemaakt tussen maatfouten en vormfouten.
CNC-gefreesde gaten kunnen buiten de tolerantie vallen door as-bewegingsfouten, doorbuiging van het gereedschap, slingering van de spil of houder, verplaatsing van het werkstuk, thermische veranderingen of onjuiste offsets. Ovale gaten vereisen een controle van de X/Y-circulaire interpolatie en de snijstabiliteit. Betrouwbare metingen moeten de fout vaststellen voordat er wordt begonnen met mechanische reparaties of parameterwijzigingen.
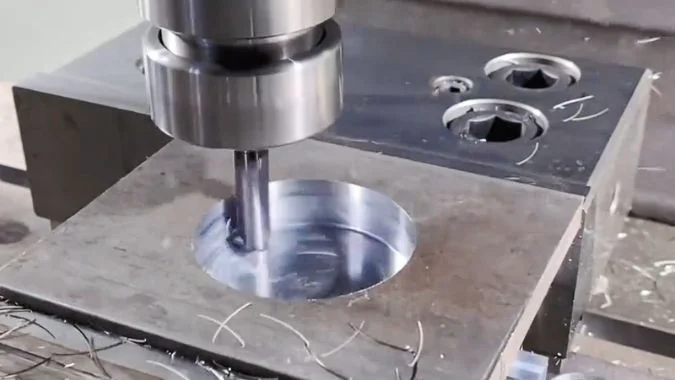
Een rond gat wordt geproduceerd door meer dan alleen de in het programma ingevoerde diameter. De X- en Y-assen bewegen samen, de frees verwijdert materiaal onder belasting en het opspanmiddel houdt het werkstuk in vorm. De afgewerkte wand vormt het gecombineerde resultaat. Dit maakt het werkelijke profiel van het gat het uitgangspunt voor onderzoek.
Waarom snijdt een CNC-frees ovale gaten in plaats van ronde?
Een ovaal gat kan een correcte montage verhinderen en diametercompensatie kan de vormfout onveranderd laten. Het onderzoek moet bewegingsfouten scheiden van snij- en klemeffecten.
Een CNC-freesmachine snijdt een ovaal gat wanneer de snijkant een vervormd pad volgt of het werkstuk van vorm verandert. Speling, haaksheidsfouten van de assen, ongelijke respons van de assen, doorbuiging van het gereedschap en vervorming door opspanning zijn mogelijke oorzaken. Spilslingering kan de nauwkeurigheid beïnvloeden, maar een ovaal gat alleen bewijst geen schade aan de spil.
De fout moet gedefinieerd zijn voordat er aanpassingen worden gedaan
Een te groot rond gat, een ovaal gat en een gat met de juiste afmetingen op de verkeerde positie zijn verschillende problemen. Gereedschapsradiuscompensatie verandert hoofdzakelijk de maatvoering. Een werkstuk-offset verandert de geprogrammeerde locatie. Geen van beide aanpassingen stelt de oorzaak van een onregelmatig profiel vast.
De inspecteur dient schone oppervlakken te controleren met gekalibreerde apparatuur die geschikt is voor de tolerantie. Metingen op verschillende dieptes helpen bij het onthullen van tapsheid of veranderingen langs de wand. Verschillende diameterlezingen kunnen ovaliteit aantonen, maar voor een rondheidstolerantie is een juiste profielmeting nodig.
Mechanische staat gaat voor compensatie
Slijtage of speling in kogelomloopspindels, steunlagers, moeren en koppelingen kan leiden tot verloren beweging.1 Ongelijke wrijving kan een as ook verstoren tijdens het omkeren. Het resulterende profiel kan vlakke kanten of treden bevatten in plaats van een vloeiend ovaal.
| Mogelijke oorzaak | Effect op het gat | Nuttige initiële controle |
|---|---|---|
| Speling in de overbrenging | Verloren beweging nabij asomkering | Omkeringsmetingen en mechanische inspectie |
| X/Y-geometrie of responsfout | Vervormd circulair pad | Cirkelbewegingstesten |
| Flexibel gereedschap of ongelijke toelage | Wandpositie wijzigen onder belasting | Vergelijking van gecontroleerde nabewerkingen |
| Vervorming door opspanning | Vormveranderingen na het lossen van het opspanmiddel | Metingen voor en na het ontspannen |
| Problemen met spindel of houder | Ongelijke tandbelasting en instabiele snede | Controle van slingering, passing en lagers |
Spindelslingering kan de effectieve snijdiameter en tandbelasting veranderen zonder een vast ovaal te creëren. De gemeten gatvorm moet leiden tot verdere spindelcontroles.
Dunne wanden kunnen na het ontspannen ook terugveren.2 De inspectie moet de opspanstatus en de temperatuur van het onderdeel vastleggen. Mechanische defecten moeten worden gecorrigeerd voordat compensatie wordt overwogen. Servo-aanpassingen moeten gebaseerd zijn op gemeten bewijsmateriaal en de procedure van de machinefabrikant.
Wat kan de oriëntatie van het ovaal onthullen over de fout?
De richting van het ovaal kan het onderzoek vernauwen, maar het behandelen als bewijs kan leiden tot onnodige reparaties. Richting, herhaalbaarheid en verplaatsingsrichting moeten worden vergeleken.
De oriëntatie van het ovaal geeft aan welke foutpatronen getest moeten worden. Een diagonaal ovaal kan duiden op haaksheidsfouten of ongelijke servorespons. Een ovaal uitgelijnd met X of Y kan duiden op ongelijke asschaling. Bewegingstests met de klok mee en tegen de klok in helpen deze patronen te onderscheiden van omkeerfouten en snijeffecten.
De referentie moet gekoppeld blijven aan de machineassen
Het inspectierapport moet de X- en Y-richtingen van de machine op het onderdeel identificeren. Een oriëntatie die alleen als horizontaal of verticaal wordt beschreven, kan misleidend worden nadat het werkstuk is verwijderd of gedraaid.
Het volledige profiel is van belang. Een vloeiend ovaal, een afgeplat kwadrant en een korte piek zijn verschillende aanwijzingen. Twee loodrechte diameterlezingen kunnen een diagonale vervorming missen.
De volgende patronen zijn het meest nuttig bij een gemeten cirkelbewegingstest zonder snijbelasting.
| Gemeten patroon | Mogelijke verklaring | Ondersteunende vergelijking |
|---|---|---|
| Diagonale ovaal met dezelfde oriëntatie in beide rijrichtingen | X/Y-haaksheidsfout | Vergelijkbare vervorming bij verschillende voedingen |
| Diagonale ovaal waarvan de lange as wisselt tussen rijrichtingen | Ongelijke servoreactie | Fout verandert met de contouringsnelheid |
| Gladde ovaal uitgelijnd met X of Y | Ongelijke asschaling of positionering | Onafhankelijke asverplaatsingsmetingen |
| Stappen of pieken bij kwadrantovergangen | Dode gang, wrijving of omkeerrespons | Herhaalde omkeertests |
| Veranderende of onregelmatige vervorming | Gecombineerde fouten of instabiele testcondities | Herhaalbaarheid- en opstellingcontroles |
Een ballbar-spoor en een uitgeboord gat leveren verschillend bewijs
Een ballbar meet radiusveranderingen tijdens een geprogrammeerde cirkelbeweging.3 Ritten met de klok mee en tegen de klok in helpen geometrische effecten te scheiden van richtingafhankelijke bewegingsfouten.4
Een uitgeboord gat bevat ook gereedschapskrachten en werkstukvervorming. Het omkeren van de snijrichting verandert de aangrijping tussen gereedschap en materiaal, waardoor vergelijking alleen het servogedrag niet kan isoleren.
Gemengde fouten kunnen het ovaal ook verschuiven van de gebruikelijke oriëntaties. Een enkel 45-graden patroon zou zonder verdere metingen niet mogen leiden tot geleidingsaanpassing of servotuning.
Hoe kan gereedschapsdoorbuiging worden onderscheiden van een fout in de asbeweging?
Gereedschapsbuiging en asfouten kunnen vergelijkbare afgekeurde gaten produceren. Het vervangen van gereedschap zonder vergelijkingstests kan de oorzaak missen, dus snijbelasting en machinebeweging moeten afzonderlijk worden gecontroleerd.
Gereedschapsdoorbuiging kan worden onderzocht door gecontroleerde veranderingen in gereedschapsstijfheid en snijbelasting. X/Y-beweging vereist een onafhankelijke cirkelvormige test zonder snijden. Statische controles van gereedschap- en spilrondloop beoordelen een andere foutbron; het aftrekken van die meetwaarden meet niet de gereedschapsdoorbuiging of ascontourfout.
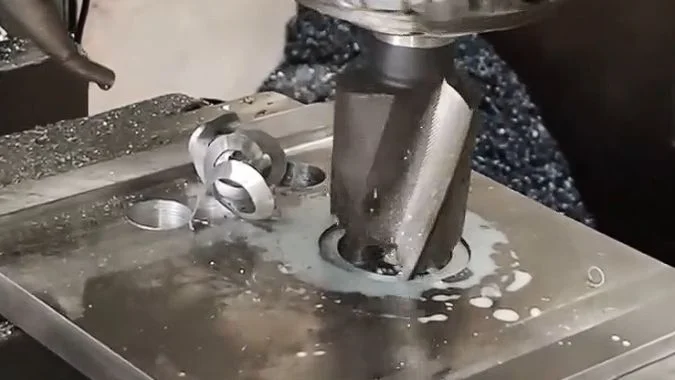
Een gecontroleerde snijvergelijking test het effect van belasting
Gereedschapsdoorbuiging is elastische buiging onder snijkracht.5 Een lang gereedschap kan een kleine statische rondloopfout vertonen en toch buigen tijdens de bewerking.
Een nuttige vergelijking gebruikt equivalente testgaten met hetzelfde materiaal, opspanning, spiltoerental en nabewerkingstoeslag. Eén proef kan een equivalente frees met kortere uitsteeklengte gebruiken. Een andere kan een kleinere, consistente radiale afwerkingsmarge gebruiken. Elke proef zou één factor moeten veranderen.
| Vergelijking | Resultaat dat ertoe doet | Wat het ondersteunt |
|---|---|---|
| Kortere uitsteeklengte van het gereedschap | Rondheid verbetert | Gereedschapstijfheid draagt bij aan de fout |
| Lagere radiale afwerkbelasting | Profielfout neemt af | Belastingsafhankelijke vervorming draagt bij |
| Cirkelbewegingstest zonder snijden | Vergelijkbare richtingsfout blijft bestaan | Machinebeweging draagt onafhankelijk bij |
| Metingen voor en na het ontspannen | Gatvorm verandert | Opspanning of spanningsontlasting draagt bij |
Deze resultaten vormen een leidraad voor de diagnose; ze identificeren niet elk betrokken onderdeel. Een lichtere snede vermindert ook de krachten op de spil, opspanning en machinestructuur. Een goede onbelaste bewegingstest sluit geen beweging uit die alleen onder snijbelasting optreedt.
Rondsloopcontroles beantwoorden een afzonderlijke vraag
Het geassembleerde gereedschap en de houder moeten worden gecontroleerd op vuil, schade, slechte zitting en ongelijke projectie van de snijkanten. Een spilcontrole kan worden uitgevoerd met behulp van de gespecificeerde conusopperlakken en een precisieteststaaf, met handmatige rotatie volgens de serviceprocedure van de machinebouwer.
De metingen moeten gebruikmaken van gedefinieerde contactlocaties. De nauwkeurigheid en zitting van de teststaaf beïnvloeden ook het resultaat.
De aflezing van de gereedschapsassemblage en de spilaflezing zijn gecombineerde geometrische metingen. Hun verschil kan niet worden beschouwd als een directe meting van de X/Y-bewegingsfout. Een grotere aflezing van de gereedschapsassemblage rechtvaardigt verdere controles van de frees, spantang en houder.
Onafhankelijke cirkelbewegingstests moeten gebruikmaken van een relevante tafellocatie, testradius en voedingsbereik. De resultaten kunnen vervolgens worden beoordeeld naast de snijproeven. Verschillen in testgeometrie en belasting betekenen dat de twee resultaten niet direct van elkaar kunnen worden afgetrokken.
Waarom kan een gat minder rond worden naarmate de voeding toeneemt?
Een hogere voeding kan de cyclustijd verkorten en het aantal afgekeurde gaten verhogen. Een gecontroleerde voedingsvergelijking helpt bepalen of snijkrachten of asrespons de nauwkeurigheid beperken.
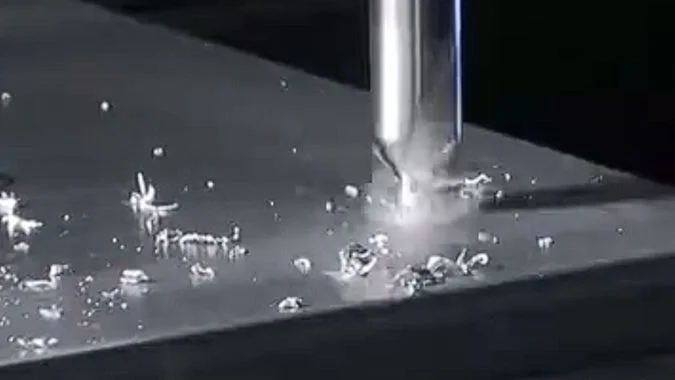
Een hogere voeding kan de rondheid van het gat verslechteren door verhoogde snijkrachten, gereedschapsdoorbuiging, trillingen en ongelijke volgfouten van de assen. Bij een ongewijzigd spiltoerental neemt ook de voeding per tand toe. Een langzamere snede kan het resultaat verbeteren, maar alleen afzonderlijke snij- en bewegingstests kunnen de dominante oorzaak identificeren.
Snijbelasting en asversnelling nemen toe om verschillende redenen
Bij constant spiltoerental en gereedschapsgeometrie verhoogt een hogere voeding meestal de spaanbelasting.6 Grotere krachten kunnen een slanke frees buigen of een slecht ondersteunde wand verplaatsen. Ongelijkmatig materiaal rond het gat kan ervoor zorgen dat die vervorming varieert rond de omtrek.
Trillingen kunnen golvingen of lokale defecten veroorzaken. Een hogere voeding veroorzaakt niet altijd trillingen (chatter), en een lagere voeding lost niet elk trillingsprobleem op.
Een snellere cirkelvormige beweging vereist ook een grotere asversnelling bij dezelfde straal van het pad.7 Ongelijke reacties van X en Y kunnen vervolgens een grotere contourfout veroorzaken. Het enkel matchen van de numerieke versterkingsinstellingen zorgt niet voor een overeenkomstig gedrag, omdat de assen verschillende mechanische eigenschappen kunnen hebben.
| Resultaat tijdens vergelijking | Waarschijnlijk gebied voor verder onderzoek |
|---|---|
| De nauwkeurigheid van het snijden verbetert bij een lagere belasting, maar de onbelaste beweging blijft consistent | Stijfheid van gereedschap, spil, opspanning of werkstuk |
| Onbelaste cirkelvormige padfout neemt toe met de voeding | Asreactie, wrijving of regelgedrag |
| Een kortere uitsteeklengte verbetert de test met dezelfde voeding | Doorbuiging van gereedschap |
| Vormveranderingen na het ontspannen | Vervorming van de opspanning of spanningsontlasting |
| Maatafwijkingen tijdens een productierun | Temperatuur, slijtage en procesconsistentie |
De geprogrammeerde voeding moet geschikt zijn voor intern cirkelfrezen
Het gereedschapsmiddelpunt volgt een kleinere cirkel dan de gatwand.8 Intern cirkelfrezen vereist de juiste verhouding tussen de voeding van het gereedschapsmiddelpunt en de voeding aan de bewerkte contour. De programmeur dient te verifiëren hoe het CAM-systeem en de besturing deze conversie afhandelen.
De afwerkingsfase moet gebruikmaken van een consistente overmaat en een voeding binnen het werkbereik van de gereedschapsleverancier. Een extreem lichte snede kan leiden tot wrijving in plaats van stabiele verspaning.
Thermische effecten vereisen een eigen vergelijking. Ongelijke verhitting kan een werkstuk vervormen, maar uniforme uitzetting verandert voornamelijk de afmetingen.9 Metingen uitgevoerd bij een constante temperatuur helpen voorkomen dat thermische drift wordt aangezien voor een rondheidsfout gerelateerd aan de voeding.
Conclusie
Betrouwbare correctie van gaten begint bij het gemeten profiel. Oriëntatie, gecontroleerde verspaningstesten en onafhankelijke bewegingstesten helpen de oorzaak te identificeren voordat offsets of servo-instellingen worden gewijzigd.
-
"Begrijpen en beheren van speling in kogelomloopspindels", https://www.wyballscrew.com/post/the-silent-enemy-understanding-and-managing-backlash-in-ball-screws. Werktuigbouwkundige naslagwerken over het ontwerp van precisiemachines identificeren speling in kogelmoeren, verlies van lagervoorspanning en koppeling-speling als mechanismen die verloren beweging toestaan tijdens asomkering. Bewijsrol: mechanisme; brontype: educatie. Ondersteunt: dat slijtage en speling in kogelomloopspindel-assemblages en koppelingen verloren beweging introduceren die de positioneringsnauwkeurigheid verslechtert. ↩
-
"Geautomatiseerd opspanontwerp voor een snel verspaningsproces", https://dr.lib.iastate.edu/bitstreams/e0e6f247-4aec-4cef-a373-c1e64fbea6f4/download. Productieonderzoek naar opspanningen toont aan dat klemkrachten elastische vervorming in werkstukken veroorzaken, vooral bij dunwandige of buigzame geometrieën, en dat het wegnemen van deze krachten elastisch herstel mogelijk maakt, wat de uiteindelijke geometrie van het onderdeel gemeten in de vrije staat kan veranderen. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: dat klemkrachten werkstukken elastisch vervormen, met name dunwandige kenmerken, en dat deze vervormingen herstellen wanneer opspanningen worden losgemaakt, waardoor gemeten afmetingen veranderen. ↩
-
"Ballbar-testen uitgelegd", https://www.renishaw.com/en/ballbar-testing-explained–6818?srsltid=AYCX9vIIAv4B1OY6tNqK2LuRcxf-HdxjfLR5jIKVzHiYYEcYinOHKPeX. Een ballbar is een telescopische meter met precisiekogels aan elk uiteinde, gebruikt om de radiale fout van de circulaire interpolatie van een werktuigmachine te meten door lengteveranderingen te volgen terwijl de machine een cirkelvormig pad uitvoert. Bewijsrol: definitie; brontype: encyclopedie. Ondersteunt: dat een ballbar (of dubbele ballbar) een telescopisch precisie-instrument is dat wordt gebruikt om radiale afwijkingen tijdens geprogrammeerde cirkelvormige beweging te meten. ↩
-
"Informatiemodel voor prestatietests van werktuigmachines – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC4862811/. Testnormen voor werktuigmachines beschrijven bidirectionele cirkelinterpolatietests als een methode om geometrische fouten, zoals haaksheid, die consistente patronen vertonen ongeacht de richting, te scheiden van dynamische fouten zoals servomismatch of wrijving die variëren met de bewegingsrichting. Bewijsrol: algemene_ondersteuning; brontype: instelling. Ondersteunt: dat het vergelijken van cirkeltesten met de klok mee en tegen de klok in helpt om geometrische fouten (die in beide richtingen vergelijkbaar verschijnen) te onderscheiden van servo- en wrijvingseffecten (die kunnen omkeren of veranderen). Toelichting: Normen beschrijven de testmethode, maar vermelden mogelijk niet expliciet elk genoemd principe voor foutscheiding. ↩
-
"Wat is gereedschapsdoorbuiging en hoe kunt u dit voorkomen?", https://taigtools.com/blog/tool-deflection/. Tekstboeken over verspaningsmechanica beschrijven de doorbuiging van snijgereedschap als elastische buiging volgens de balktheorie, waarbij de doorbuiging toeneemt met de snijkracht en de uitsteeklengte van het gereedschap, terwijl deze afneemt met de gereedschapsdiameter en de stijfheid van het materiaal. Bewijsrol: mechanisme; brontype: onderwijs. Ondersteunt: dat snijgereedschappen zich gedragen als consolebalken en elastische doorbuiging ondergaan die evenredig is aan de snijkrachten en omgekeerd evenredig aan de gereedschapsstijfheid. ↩
-
"Voeding per tand [Fz]", https://www.machiningdoctor.com/glossary/feed-per-tooth/. Leerboeken over verspaning definiëren de tandvoeding als de voedingssnelheid gedeeld door het spiltoerental en het aantal snijkanten, waarbij wordt vastgesteld dat een verhoging van de voedingssnelheid bij een constant toerental direct leidt tot een toename van het materiaalverwijderingsvolume per tand en de resulterende snijkrachten. Bewijsrol: mechanisme; brontype: onderwijs. Ondersteunt: dat de tandvoeding (voeding per tand) gelijk is aan de tafelvoedingssnelheid gedeeld door het product van spiltoerental en aantal tanden, waardoor een verhoging van de voeding bij constant toerental de tandvoeding evenredig verhoogt. ↩
-
"Cirkelvormige beweging", https://en.wikipedia.org/wiki/Circular_motion. Kinematische principes stellen vast dat cirkelvormige beweging bij een constante straal een middelpuntzoekende versnelling vereist die evenredig is aan het kwadraat van de snelheid, wat betekent dat het verdubbelen van de voedingssnelheid de vereiste asversnelling verviervoudigt. Bewijsrol: mechanisme; brontype: onderwijs. Ondersteunt: dat de middelpuntzoekende versnelling bij cirkelvormige beweging gelijk is aan het kwadraat van de snelheid gedeeld door de straal, waardoor hogere voedingssnelheden een evenredig grotere asversnelling vereisen. ↩
-
"Gids voor freesgereedschapspaden", https://www.purdue.edu/bidc/resources/metal-working/mill-toolpath-guide/. CNC-programmeerhandleidingen leggen uit dat voor intern cirkelvormig frezen het geprogrammeerde middelpuntpad van het gereedschap een straal heeft die gelijk is aan de gewenste gatstraal minus de freesstraal, waarvoor de juiste gereedschapsstraalcorrectie of offset-programmering nodig is. Bewijsrol: mechanisme; brontype: onderwijs. Ondersteunt: dat bij interne freesbewerkingen de straal van het gereedschapsmiddelpuntpad gelijk is aan de gatstraal minus de gereedschapsstraal. ↩
-
"Maatnauwkeurigheid van verschillende driedimensionale printmethoden …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11279353/. Thermische mechanica-principes tonen aan dat een uniforme temperatuurverandering in een niet-gefixeerd lichaam isotrope uitzetting produceert die alle dimensies evenredig schaalt, terwijl temperatuurgradiënten interne spanningen en niet-uniforme rek genereren die de oorspronkelijke geometrie vervormen. Bewijsrol: mechanisme; brontype: onderwijs. Ondersteunt: dat een uniforme temperatuurverandering zorgt voor evenredige maatuitzetting zonder vormverandering, terwijl temperatuurgradiënten differentiële uitzetting creëren die leidt tot buiging en vervorming. ↩
Chris Lu
Met meer dan tien jaar praktijkervaring in de werktuigmachine-industrie, vooral met CNC-machines, ben ik er om je te helpen. Of je nu vragen hebt naar aanleiding van dit bericht, begeleiding nodig hebt bij het selecteren van de juiste apparatuur (CNC of conventioneel), aangepaste machineoplossingen onderzoekt of klaar bent om een aankoop te bespreken, aarzel niet om contact met mij op te nemen. Laten we de perfecte bewerkingsmachine voor uw behoeften vinden.