

¿Por qué los agujeros fresados en una fresadora CNC están fuera de tolerancia?
Un orificio fresado puede no pasar la inspección a pesar de tener el diámetro programado correcto. Los cambios de compensación repetidos desperdician piezas, por lo que la investigación debe separar los errores de tamaño de los errores de forma.
Los orificios fresados con CNC pueden exceder la tolerancia debido a errores de movimiento de los ejes, deflexión de la herramienta, descentramiento del husillo o del soporte, movimiento de la pieza de trabajo, cambios térmicos o compensaciones incorrectas. Los orificios ovalados requieren comprobaciones de la interpolación circular X/Y y de la estabilidad del corte. Una medición fiable debe establecer el error antes de iniciar reparaciones mecánicas o cambios de parámetros.
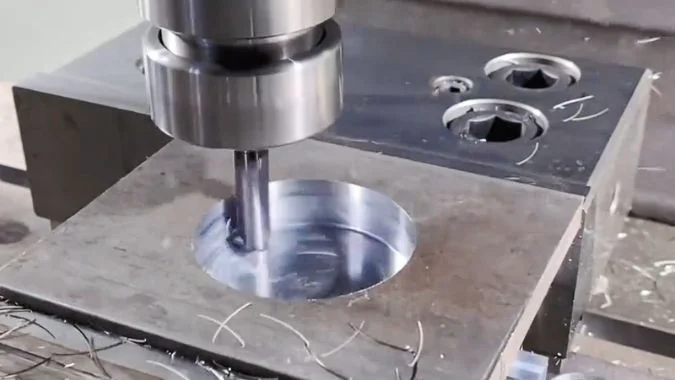
Un orificio circular se produce con un diámetro mayor al introducido en el programa. Los ejes X e Y se mueven simultáneamente, la fresa elimina material bajo carga y el dispositivo de sujeción mantiene la forma de la pieza de trabajo. La pared terminada registra el resultado combinado. Esto convierte al perfil real del orificio en el punto de partida de la investigación.
¿Por qué una fresadora CNC corta agujeros ovalados en lugar de redondos?
Un orificio ovalado puede impedir un montaje correcto, y la compensación del diámetro puede dejar el error de forma sin cambios. La investigación debe separar los errores de movimiento de los efectos de corte y sujeción.
Una fresadora CNC corta un orificio ovalado cuando el filo de corte sigue una trayectoria distorsionada o la pieza de trabajo cambia de forma. El juego mecánico (backlash), los errores de cuadratura de los ejes, la respuesta desigual de los ejes, la deflexión de la herramienta y la distorsión por sujeción son posibles causas. El descentramiento del husillo puede afectar la precisión, pero un óvalo por sí solo no prueba daños en el husillo.
El error debe definirse antes de comenzar los ajustes
Un orificio circular de tamaño excesivo, un orificio ovalado y un orificio de tamaño correcto en la posición incorrecta son problemas diferentes. La compensación del radio de la herramienta cambia principalmente el tamaño. Un desfase de trabajo (work offset) cambia la ubicación programada. Ninguno de estos ajustes establece la causa de un perfil irregular.
El inspector debe verificar superficies limpias con equipos calibrados adecuados a la tolerancia. Las mediciones a varias profundidades ayudan a revelar la conicidad o cambios a lo largo de la pared. Varias lecturas de diámetro pueden indicar ovalidad, pero una tolerancia de redondez requiere una medición de perfil adecuada.
La condición mecánica es prioritaria sobre la compensación
El desgaste o la holgura en husillos de bolas, rodamientos de soporte, tuercas y acoplamientos pueden provocar pérdida de movimiento.1 La fricción desigual también puede perturbar un eje durante la inversión del movimiento. El perfil resultante puede contener superficies planas o escalones en lugar de un óvalo suave.
| Causa posible | Efecto en el orificio | Comprobación inicial útil |
|---|---|---|
| Holgura de transmisión | Pérdida de movimiento cerca de la inversión del eje | Mediciones de inversión e inspección mecánica |
| Error de geometría o respuesta X/Y | Trayectoria circular distorsionada | Pruebas de movimiento circular |
| Herramienta flexible o margen desigual | Cambio de la posición de la pared bajo carga | Comparación de corte de acabado controlado |
| Deformación por sujeción | Cambios de forma tras liberar la fijación | Mediciones antes y después de liberar la sujeción |
| Problemas en el husillo o el soporte | Carga desigual de los dientes y corte inestable | Comprobaciones de excentricidad, asiento y rodamiento |
La excentricidad del husillo puede cambiar el diámetro de corte efectivo y la carga de los dientes sin crear una forma ovalada fija. La forma del orificio medida debe guiar las comprobaciones posteriores del husillo.
Las paredes delgadas también pueden recuperar su forma tras liberar la sujeción.2 La inspección debe registrar el estado de sujeción y la temperatura de la pieza. Los defectos mecánicos deben corregirse antes de considerar cualquier compensación. Los ajustes del servomotor deben seguir la evidencia medida y el procedimiento del fabricante de la máquina.
¿Qué puede revelar la orientación del óvalo sobre el error?
La dirección del óvalo puede acotar la investigación, pero tratarla como una prueba definitiva puede llevar a reparaciones innecesarias. Es necesario comparar la dirección, la repetibilidad y el sentido del desplazamiento.
La orientación del óvalo indica qué patrones de error merecen ser probados. Un óvalo diagonal puede sugerir un error de perpendicularidad o una respuesta desigual del servomotor. Un óvalo alineado con los ejes X o Y puede sugerir una escala desigual de los ejes. Las pruebas de movimiento en sentido horario y antihorario ayudan a distinguir estos patrones de los defectos de inversión y los efectos de corte.
La referencia debe permanecer vinculada a los ejes de la máquina
El registro de inspección debe identificar las direcciones X e Y de la máquina en la pieza. Una orientación descrita solo como horizontal o vertical puede resultar engañosa una vez que la pieza de trabajo se retira o se gira.
El perfil completo es importante. Un óvalo suave, un cuadrante aplanado y un pico corto son pistas diferentes. Dos lecturas de diámetro perpendiculares pueden pasar por alto una deformación diagonal.
Los siguientes patrones son los más útiles en una prueba de movimiento circular medida sin carga de corte.
| Patrón medido | Posible explicación | Comparación de apoyo |
|---|---|---|
| Óvalo diagonal con la misma orientación en ambas direcciones de desplazamiento | Error de cuadratura X/Y | Distorsión similar a diferentes velocidades de avance |
| Óvalo diagonal cuyo eje mayor cambia entre direcciones de desplazamiento | Respuesta del servo desigual | El error cambia con la velocidad de contorneado |
| Óvalo suave alineado con X o Y | Escalado o posicionamiento desigual de los ejes | Mediciones de desplazamiento de ejes independientes |
| Pasos o picos cerca de las transiciones de cuadrante | Movimiento perdido, fricción o respuesta de inversión | Pruebas de inversión repetidas |
| Distorsión cambiante o irregular | Errores combinados o condiciones de prueba inestables | Verificaciones de repetibilidad y configuración |
Un trazo de ballbar y un orificio cortado proporcionan evidencia diferente
Un ballbar mide los cambios en el radio durante el movimiento circular comandado.3 Las ejecuciones en sentido horario y antihorario ayudan a separar los efectos geométricos de los errores de movimiento dependientes de la dirección.4
Un orificio cortado también incluye fuerzas de la herramienta y deformación de la pieza de trabajo. Invertir la dirección de corte cambia el contacto entre la herramienta y el material, por lo que la comparación por sí sola no puede aislar el comportamiento del servo.
Los errores mixtos también pueden desplazar el óvalo de las orientaciones habituales. Un patrón único de 45 grados no debería activar el ajuste de guías o la sintonización del servo sin mediciones adicionales.
¿Cómo se puede separar la deflexión de la herramienta del error de movimiento del eje?
La flexión de la herramienta y los errores de los ejes pueden producir orificios rechazados similares. Reemplazar las herramientas sin pruebas comparativas puede ocultar la causa, por lo que la carga de corte y el movimiento de la máquina requieren verificaciones separadas.
La deflexión de la herramienta puede investigarse mediante cambios controlados en la rigidez de la herramienta y la carga de corte. El movimiento X/Y necesita una prueba de trayectoria circular independiente sin corte. Las verificaciones estáticas de descentramiento de la herramienta y del husillo evalúan otra fuente de error; restar esas lecturas no mide la deflexión de la herramienta ni el error de contorno del eje.
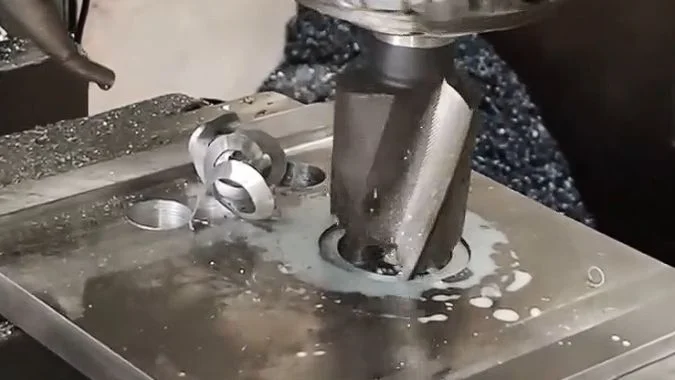
Una comparación de corte controlada prueba el efecto de la carga
La deflexión de la herramienta es una flexión elástica bajo la fuerza de corte.5 Una herramienta larga puede mostrar poco descentramiento estático y aun así flexionarse durante el mecanizado.
Una comparación útil utiliza orificios de prueba equivalentes con el mismo material, sujeción de trabajo, velocidad de husillo y margen de acabado. Una prueba puede utilizar un cortador equivalente con menor voladizo. Otra puede utilizar un margen de acabado radial menor y constante. Cada prueba debe cambiar un solo factor.
| Comparación | Resultado que importa | Lo que respalda |
|---|---|---|
| Menor voladizo de la herramienta | La redondez mejora | La rigidez de la herramienta contribuye al error |
| Menor carga radial de acabado | El error de perfil disminuye | La deformación dependiente de la carga contribuye |
| Prueba de movimiento circular sin corte | Persiste un error direccional similar | El movimiento de la máquina contribuye de forma independiente |
| Mediciones antes y después de liberar la sujeción | La forma del orificio cambia | La sujeción de la pieza o la liberación de tensiones contribuyen |
Estos resultados orientan el diagnóstico; no identifican todos los componentes involucrados. Un corte más ligero también reduce las fuerzas sobre el husillo, la fijación y la estructura de la máquina. Una buena prueba de movimiento sin carga no excluye el movimiento que aparece solo bajo carga de corte.
Las comprobaciones de descentramiento responden a una pregunta diferente
El conjunto de la fresa y el soporte montados requieren una inspección para detectar suciedad, daños, un mal asiento y una proyección desigual del filo de corte. La comprobación del husillo puede realizarse utilizando las superficies cónicas especificadas y una barra de prueba de precisión, con rotación manual siguiendo el procedimiento de servicio del fabricante de la máquina.
Las mediciones deben utilizar ubicaciones de contacto definidas. La precisión y el asiento de la barra de prueba también afectan al resultado.
La lectura del conjunto de la herramienta y la lectura del husillo son mediciones geométricas combinadas. Su diferencia no puede tratarse como una medición directa del error de movimiento X/Y. Una lectura mayor del conjunto de la herramienta justifica comprobaciones adicionales de la fresa, la pinza y el soporte.
Las pruebas de movimiento circular independientes deben utilizar una ubicación de mesa, un radio de prueba y un rango de avance relevantes. Los resultados pueden evaluarse junto con las pruebas de corte. Las diferencias en la geometría de prueba y la carga significan que los dos resultados no deben restarse directamente.
¿Por qué un agujero puede volverse menos redondo a medida que aumenta la velocidad de avance?
Un avance más rápido puede reducir el tiempo de ciclo y aumentar el número de orificios rechazados. Una comparación controlada del avance ayuda a determinar si las fuerzas de corte o la respuesta del eje limitan la precisión.
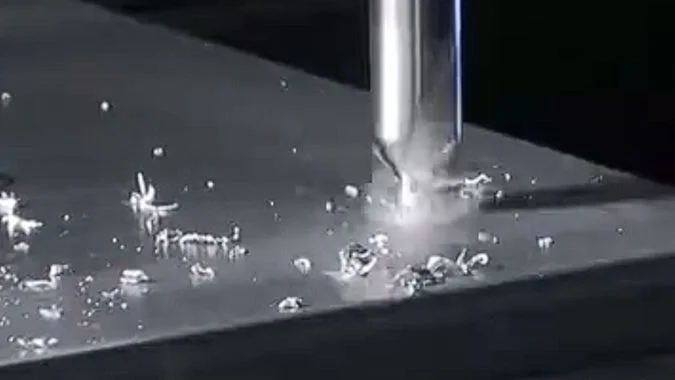
Un avance más alto puede empeorar la redondez del orificio al aumentar las fuerzas de corte, la deflexión de la herramienta, la vibración y los errores de seguimiento desiguales de los ejes. A una velocidad de husillo invariable, el avance por diente también aumenta. Un corte más lento puede mejorar el resultado, pero solo las pruebas separadas de corte y movimiento pueden identificar la causa principal.
La carga de corte y la aceleración del eje aumentan por diferentes razones
A una velocidad de husillo y geometría de herramienta constantes, un avance mayor suele aumentar la carga de viruta.6 Fuerzas mayores pueden doblar un cortador delgado o mover una pared con soporte insuficiente. El material irregular alrededor del orificio puede hacer que esa deformación varíe a lo largo de la circunferencia.
La vibración puede añadir ondulaciones o defectos locales. Un avance más alto no siempre causa vibración, y un avance más bajo no corrige todos los problemas de vibración.
Un movimiento circular más rápido también requiere una mayor aceleración de los ejes en el mismo radio de trayectoria.7 Las respuestas desiguales de X e Y pueden producir un mayor error de contorno. Ajustar únicamente los valores de ganancia numérica no garantiza un comportamiento equivalente, ya que los ejes pueden tener diferentes características mecánicas.
| Resultado durante la comparación | Área probable para una investigación adicional |
|---|---|
| La precisión de corte mejora con una carga menor, pero el movimiento sin carga permanece consistente | Rigidez de la herramienta, el husillo, la fijación o la pieza de trabajo |
| El error de trayectoria circular sin carga aumenta con el avance | Respuesta del eje, fricción o comportamiento del control |
| Un voladizo más corto mejora la misma prueba de velocidad de avance | Deflexión de la herramienta |
| Cambios de forma tras soltar las sujeciones | Deformación de la fijación o liberación de tensiones |
| Deriva de las dimensiones durante una serie de producción | Temperatura, desgaste y consistencia del proceso |
El avance programado debe adaptarse al fresado circular interno
El centro de la herramienta sigue un círculo más pequeño que la pared del orificio.8 El fresado circular interno requiere la relación correcta entre el avance del centro de la herramienta y el avance en el contorno mecanizado. El programador debe verificar cómo el sistema CAM y el control manejan esa conversión.
La prueba de acabado debe utilizar una sobremedida consistente y un avance dentro del rango de trabajo del proveedor de la herramienta. Un corte extremadamente ligero puede provocar fricción en lugar de un corte estable.
Los efectos térmicos necesitan su propia comparación. El calentamiento desigual puede deformar una pieza, pero la expansión uniforme cambia principalmente el tamaño.9 Las mediciones tomadas a una temperatura constante ayudan a evitar que la deriva térmica se confunda con un error de redondez relacionado con el avance.
Conclusión
La corrección fiable del orificio comienza con el perfil medido. La orientación, las pruebas de corte controladas y las pruebas de movimiento independientes ayudan a identificar la causa antes de modificar compensaciones o ajustes de servo.
-
"Comprender y gestionar la holgura en husillos de bolas", https://www.wyballscrew.com/post/the-silent-enemy-understanding-and-managing-backlash-in-ball-screws. Las referencias de ingeniería mecánica sobre el diseño de máquinas de precisión identifican la holgura en las tuercas de los husillos de bolas, la pérdida de precarga de los rodamientos y la holgura de los acoplamientos como mecanismos que permiten el movimiento perdido durante la inversión de los ejes. Rol de la evidencia: mecanismo; tipo de fuente: educativo. Respalda: que el desgaste y la holgura en los conjuntos de husillos de bolas y acoplamientos introducen un movimiento perdido que degrada la precisión del posicionamiento. ↩
-
"Diseño automatizado de fijaciones para un proceso de mecanizado rápido", https://dr.lib.iastate.edu/bitstreams/e0e6f247-4aec-4cef-a373-c1e64fbea6f4/download. La investigación de fabricación sobre sujeción de piezas demuestra que las fuerzas de sujeción causan deformación elástica en las piezas, especialmente en geometrías de paredes delgadas o flexibles, y que la eliminación de estas fuerzas permite una recuperación elástica que puede alterar la geometría final de la pieza medida en estado libre. Rol de la evidencia: mecanismo; tipo de fuente: investigación. Respalda: que las fuerzas de sujeción deforman elásticamente las piezas, particularmente en características de paredes delgadas, y que estas deformaciones se recuperan cuando se liberan las fijaciones, alterando las dimensiones medidas. ↩
-
"Explicación de las pruebas con barra telescópica (ballbar)", https://www.renishaw.com/en/ballbar-testing-explained–6818?srsltid=AYCX9vIIAv4B1OY6tNqK2LuRcxf-HdxjfLR5jIKVzHiYYEcYinOHKPeX. Un ballbar es un medidor telescópico con esferas de precisión en cada extremo, utilizado para medir el error radial de la interpolación circular de una máquina herramienta mediante el seguimiento de los cambios de longitud a medida que la máquina ejecuta una trayectoria circular. Rol de la evidencia: definición; tipo de fuente: enciclopedia. Respalda: que un ballbar (o barra de doble bola) es un instrumento de precisión telescópico utilizado para medir la desviación radial durante el movimiento circular programado. ↩
-
"Modelo de información para pruebas de rendimiento de máquinas herramienta – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC4862811/. Las normas de ensayo de máquinas herramienta describen las pruebas de interpolación circular bidireccional como un método para separar errores geométricos, como la perpendicularidad, que producen patrones consistentes independientemente de la dirección, de errores dinámicos como el desajuste del servomotor o la fricción, que varían con la dirección del movimiento. Papel de la evidencia: soporte_general; tipo de fuente: institución. Sustenta: que comparar pruebas circulares en sentido horario y antihorario ayuda a distinguir los errores geométricos (que aparecen de forma similar en ambas direcciones) de los efectos del servomotor y la fricción (que pueden invertirse o cambiar). Nota de alcance: Las normas describen el método de ensayo, pero pueden no detallar explícitamente cada principio de separación de errores mencionado. ↩
-
"¿Qué es la deflexión de la herramienta y cómo puede prevenirla?, https://taigtools.com/blog/tool-deflection/. Los textos de mecánica de mecanizado describen la deflexión de la herramienta de corte como una flexión elástica regida por la teoría de vigas, donde la deflexión aumenta con la fuerza de corte y el voladizo de la herramienta, mientras disminuye con el diámetro de la herramienta y la rigidez del material. Papel de la evidencia: mecanismo; tipo de fuente: educación. Sustenta: que las herramientas de corte se comportan como vigas en voladizo y experimentan una deflexión elástica proporcional a las fuerzas de corte e inversamente proporcional a la rigidez de la herramienta. ↩
-
"Avance por diente [Fz], https://www.machiningdoctor.com/glossary/feed-per-tooth/. Los libros de texto de mecanizado definen la carga de viruta como la velocidad de avance dividida por la velocidad del husillo y el número de filos de corte, estableciendo que los aumentos en la velocidad de avance a una velocidad de husillo constante incrementan directamente el material eliminado por diente y las fuerzas de corte resultantes. Papel de la evidencia: mecanismo; tipo de fuente: educación. Sustenta: que la carga de viruta (avance por diente) es igual a la velocidad de avance de la mesa dividida por el producto de la velocidad del husillo y el número de dientes, por lo que aumentar el avance a velocidad constante aumenta la carga de viruta proporcionalmente. ↩
-
"Movimiento circular, https://en.wikipedia.org/wiki/Circular_motion. Los principios de cinemática establecen que el movimiento circular a radio constante requiere una aceleración centrípeta proporcional al cuadrado de la velocidad, lo que significa que duplicar la velocidad de avance cuadruplica la aceleración del eje requerida. Papel de la evidencia: mecanismo; tipo de fuente: educación. Sustenta: que la aceleración centrípeta en el movimiento circular es igual a la velocidad al cuadrado dividida por el radio, por lo que velocidades de avance más altas requieren aceleraciones de eje proporcionalmente mayores. ↩
-
"Guía de trayectorias de fresado, https://www.purdue.edu/bidc/resources/metal-working/mill-toolpath-guide/. Las referencias de programación CNC explican que, para el fresado circular interno, la trayectoria programada del centro de la herramienta tiene un radio igual al radio del orificio deseado menos el radio de la fresa, lo que requiere una compensación de radio de herramienta adecuada o programación de desfase. Papel de la evidencia: mecanismo; tipo de fuente: educación. Sustenta: que en las operaciones de fresado interno, el radio de la trayectoria del centro de la herramienta es igual al radio del orificio menos el radio de la herramienta. ↩
-
"Precisión dimensional de diferentes impresiones tridimensionales …, https://pmc.ncbi.nlm.nih.gov/articles/PMC11279353/. Los principios de mecánica térmica muestran que un cambio de temperatura uniforme en un cuerpo sin restricciones produce una expansión isotrópica que escala todas las dimensiones proporcionalmente, mientras que los gradientes de temperatura generan tensiones internas y deformaciones no uniformes que distorsionan la geometría original. Papel de la evidencia: mecanismo; tipo de fuente: educación. Sustenta: que un cambio de temperatura uniforme produce una expansión dimensional proporcional sin cambio de forma, mientras que los gradientes de temperatura crean una expansión diferencial que provoca flexión y distorsión. ↩
Chris Lu
Aprovechando más de una década de experiencia práctica en la industria de la máquina herramienta, en particular con máquinas CNC, estoy aquí para ayudar. Si tiene alguna pregunta que le haya surgido a raíz de este artículo, si necesita orientación para seleccionar el equipo adecuado (CNC o convencional), si está explorando soluciones de máquinas personalizadas o si está listo para discutir una compra, no dude en CONTACTAR CONMIGO. Encontremos la máquina herramienta perfecta para sus necesidades.