

Warum sind auf einer CNC-Fräsmaschine gefräste Bohrungen außerhalb der Toleranz?
Eine gefräste Bohrung kann trotz korrekt programmiertem Durchmesser bei der Prüfung durchfallen. Wiederholte Offset-Anpassungen führen zu Ausschussteilen, daher muss die Untersuchung zwischen Maßfehlern und Formfehlern unterscheiden.
CNC-gefräste Bohrungen können aufgrund von Achsbewegungsfehlern, Werkzeugablenkung, Spindel- oder Halterrundlauffehlern, Werkstückbewegung, thermischen Veränderungen oder falschen Offsets die Toleranz überschreiten. Ovale Bohrungen erfordern eine Überprüfung der X/Y-Kreisinterpolation und der Schnittstabilität. Eine zuverlässige Messung sollte den Fehler feststellen, bevor mechanische Reparaturen oder Parameteränderungen vorgenommen werden.
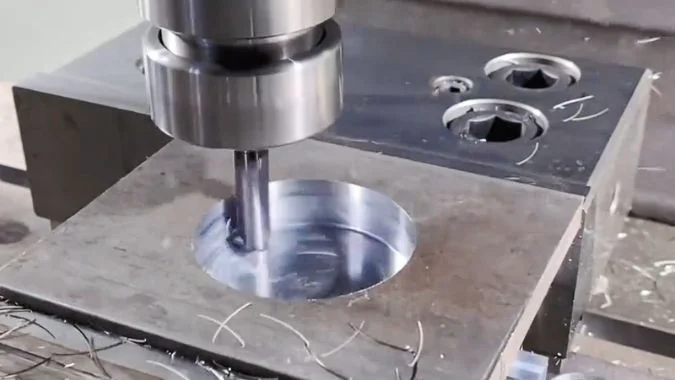
Eine kreisförmige Bohrung wird mit einem größeren Durchmesser als dem im Programm eingegebenen erzeugt. Die X- und Y-Achsen bewegen sich zusammen, der Fräser entfernt Material unter Last und die Vorrichtung hält das Werkstück in Form. Die fertige Wand bildet das kombinierte Ergebnis ab. Das macht das tatsächliche Bohrungsprofil zum Ausgangspunkt für die Untersuchung.
Warum schneidet eine CNC-Fräse ovale statt runder Löcher?
Ein ovales Loch kann die korrekte Montage verhindern, und eine Durchmesserkompensation lässt den Formfehler möglicherweise unverändert. Die Untersuchung muss Bewegungsfehler von Schnitt- und Einspanneffekten trennen.
Eine CNC-Fräse schneidet ein ovales Loch, wenn die Schneidkante einem verzerrten Pfad folgt oder das Werkstück seine Form verändert. Spiel, Achsen-Winkligkeitsfehler, ungleiches Achsansprechverhalten, Werkzeugablenkung und Einspannverformungen sind mögliche Ursachen. Spindelrundlauffehler können die Genauigkeit beeinträchtigen, aber ein Oval allein beweist noch keinen Spindelschaden.
Der Fehler muss definiert werden, bevor Anpassungen vorgenommen werden
Eine zu große kreisförmige Bohrung, eine ovale Bohrung und eine Bohrung mit korrekter Größe an der falschen Position sind unterschiedliche Probleme. Die Werkzeugradiuskorrektur ändert hauptsächlich die Größe. Ein Nullpunkt-Offset ändert die programmierte Position. Keine der Anpassungen stellt die Ursache für ein unregelmäßiges Profil fest.
Der Prüfer sollte saubere Oberflächen mit kalibrierten Geräten prüfen, die für die Toleranz geeignet sind. Messungen in verschiedenen Tiefen helfen, Konizität oder Veränderungen entlang der Wand aufzudecken. Mehrere Durchmesserablesungen können Ovalität aufzeigen, aber eine Rundheitstoleranz erfordert eine entsprechende Profilmessung.
Der mechanische Zustand hat Vorrang vor der Kompensation
Verschleiß oder Lockerheit in Kugelumlaufspindeln, Stützlagern, Muttern und Kupplungen können zu Bewegungsverlusten führen.1 Ungleichmäßige Reibung kann eine Achse während der Umkehrung ebenfalls stören. Das resultierende Profil kann statt eines glatten Ovals Abflachungen oder Stufen enthalten.
| Mögliche Ursache | Auswirkung auf die Bohrung | Nützliche anfängliche Überprüfung |
|---|---|---|
| Übertragungsspiel | Bewegungsverlust nahe der Achsumkehr | Umkehrmessungen und mechanische Inspektion |
| X/Y-Geometrie- oder Ansprechfehler | Verzerrter Kreisbahnverlauf | Kreisformtest |
| Flexibles Werkzeug oder ungleichmäßige Aufmaße | Änderung der Wandposition unter Last | Vergleich kontrollierter Schlichtschnitte |
| Verzug durch Einspannung | Formänderungen nach dem Lösen der Vorrichtung | Messungen vor und nach dem Entspannen |
| Probleme mit Spindel oder Halter | Ungleiche Zahnlast und instabiler Schnitt | Überprüfung von Rundlauf, Sitz und Lager |
Spindelrundlauf kann den effektiven Schnittdurchmesser und die Zahnlast verändern, ohne eine feste Ovalität zu erzeugen. Die gemessene Lochform sollte weitere Spindelprüfungen leiten.
Dünne Wände können nach dem Entspannen ebenfalls zurückfedern.2 Die Inspektion sollte den Spannzustand und die Bauteiltemperatur aufzeichnen. Mechanische Defekte müssen vor der Berücksichtigung einer Kompensation behoben werden. Servo-Anpassungen sollten auf gemessenen Nachweisen und dem Verfahren des Maschinenherstellers basieren.
Was kann die Ausrichtung des Ovals über den Fehler verraten?
Die Richtung des Ovals kann die Untersuchung eingrenzen, aber die Betrachtung als Beweis kann zu unnötigen Reparaturen führen. Richtung, Wiederholgenauigkeit und Verfahrrichtung müssen verglichen werden.
Die Ausrichtung des Ovals gibt an, welche Fehlermuster eine Prüfung erfordern. Ein diagonales Oval kann auf einen Rechtwinkligkeitsfehler oder eine ungleiche Servo-Reaktion hindeuten. Ein Oval, das auf X oder Y ausgerichtet ist, kann auf eine ungleiche Achsskalierung hindeuten. Tests mit Bewegungen im und gegen den Uhrzeigersinn helfen dabei, diese Muster von Umkehrfehlern und Schnitteffekten zu unterscheiden.
Die Referenz muss an die Maschinenachsen gebunden bleiben
Das Inspektionsprotokoll sollte die X- und Y-Richtungen der Maschine am Bauteil identifizieren. Eine nur als horizontal oder vertikal beschriebene Ausrichtung kann irreführend sein, sobald das Werkstück entnommen oder gedreht wurde.
Das vollständige Profil ist entscheidend. Ein glattes Oval, ein abgeflachter Quadrant und eine kurze Spitze sind unterschiedliche Hinweise. Zwei senkrecht zueinander stehende Durchmessermessungen können eine diagonale Verformung übersehen.
Die folgenden Muster sind bei einem gemessenen Kreisformtest ohne Schnittlast am nützlichsten.
| Gemessenes Muster | Mögliche Erklärung | Unterstützender Vergleich |
|---|---|---|
| Diagonales Oval mit gleicher Ausrichtung in beiden Fahrtrichtungen | X/Y-Rechtwinkligkeitsfehler | Ähnliche Verzerrung bei verschiedenen Vorschubgeschwindigkeiten |
| Diagonales Oval, dessen lange Achse zwischen den Fahrtrichtungen wechselt | Ungleiches Servoverhalten | Fehler ändert sich mit der Konturgeschwindigkeit |
| Glattes Oval, ausgerichtet an X- oder Y-Achse | Ungleiche Achsenskalierung oder -positionierung | Unabhängige Achsenverlaufsmessungen |
| Stufen oder Spitzen in der Nähe von Quadrantenübergängen | Totgang, Reibung oder Umkehrspiel | Wiederholte Umkehrtests |
| Veränderliche oder unregelmäßige Verzerrung | Kombinierte Fehler oder instabile Testbedingungen | Wiederholbarkeits- und Einrichtungsprüfungen |
Eine Ballbar-Aufzeichnung und ein Schnittloch liefern unterschiedliche Nachweise
Ein Ballbar misst Radiusänderungen während einer befohlenen Kreisbewegung.3 Bewegungen im Uhrzeigersinn und gegen den Uhrzeigersinn helfen dabei, geometrische Effekte von richtungsabhängigen Bewegungsfehlern zu trennen.4
Ein Schnittloch beinhaltet auch Werkzeugkräfte und Werkstückverformungen. Die Umkehrung der Schnittrichtung ändert den Eingriff zwischen Werkzeug und Material, sodass ein Vergleich allein das Servoverhalten nicht isolieren kann.
Vermischte Fehler können das Oval auch von den üblichen Ausrichtungen verschieben. Ein einzelnes 45-Grad-Muster sollte ohne weitere Messungen nicht zu einer Anpassung der Führungen oder einer Servo-Optimierung führen.
Wie lässt sich die Werkzeugabweichung vom Fehler der Achsbewegung trennen?
Werkzeugbiegung und Achsfehler können ähnliche fehlerhafte Bohrungen erzeugen. Das Austauschen von Werkzeugen ohne Vergleichstests kann die Ursache verfehlen, daher müssen Schnittlast und Maschinenbewegung separat überprüft werden.
Werkzeugdurchbiegung kann durch kontrollierte Änderungen der Werkzeugsteifigkeit und Schnittlast untersucht werden. Die X/Y-Bewegung erfordert einen unabhängigen Kreisbahntest ohne Schneiden. Statische Prüfungen des Werkzeug- und Spindelrundlaufs bewerten eine weitere Fehlerquelle; das Subtrahieren dieser Messwerte misst nicht die Werkzeugdurchbiegung oder den Achskonturfehler.
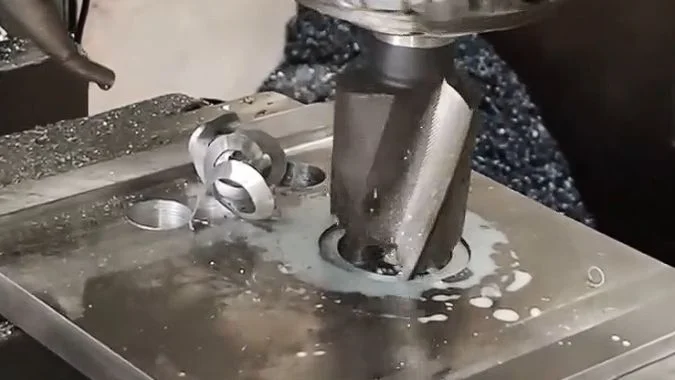
Ein kontrollierter Schnittvergleich testet den Einfluss der Last
Werkzeugdurchbiegung ist eine elastische Biegung unter Schnittkraft.5 Ein langes Werkzeug kann einen geringen statischen Rundlauf aufweisen und sich dennoch während der Bearbeitung biegen.
Ein nützlicher Vergleich verwendet äquivalente Testbohrungen mit demselben Material, derselben Werkstückspannung, Spindeldrehzahl und demselben Schlichtaufmaß. Ein Versuch kann einen gleichwertigen Fräser mit kürzerem Überhang verwenden. Ein anderer kann ein kleineres, konsistentes radiales Schlichtaufmaß verwenden. Jeder Versuch sollte nur einen Faktor ändern.
| Vergleich | Ergebnis, das von Bedeutung ist | Was es unterstützt |
|---|---|---|
| Kürzerer Werkzeugüberhang | Die Rundheit verbessert sich | Die Steifigkeit des Werkzeugs trägt zum Fehler bei |
| Geringere radiale Schlichtlast | Der Profilfehler nimmt ab | Lastabhängige Verformung trägt dazu bei |
| Kreisformtest ohne Zerspanung | Ein ähnlicher Richtungsfehler bleibt bestehen | Die Maschinenbewegung trägt unabhängig dazu bei |
| Messungen vor und nach dem Entspannen | Die Lochform ändert sich | Werkstückspannung oder Spannungsabbau tragen dazu bei |
Diese Ergebnisse dienen als Diagnosehilfe; sie identifizieren nicht jede beteiligte Komponente. Ein leichterer Schnitt reduziert zudem die Kräfte auf die Spindel, die Vorrichtung und die Maschinenstruktur. Ein guter Test der unbelasteten Bewegung schließt Bewegungen, die nur unter Schnittlast auftreten, nicht aus.
Rundlaufprüfungen beantworten eine separate Fragestellung
Die montierte Fräseinheit und der Halter müssen auf Schmutz, Beschädigungen, fehlerhaften Sitz und ungleichmäßigen Überstand der Schneidkanten überprüft werden. Eine Spindelprüfung kann unter Verwendung der spezifizierten Kegelflächen und eines Präzisions-Prüfdorns durch manuelle Drehung gemäß dem Wartungsverfahren des Maschinenherstellers durchgeführt werden.
Die Messungen sollten an definierten Kontaktstellen erfolgen. Die Genauigkeit und der Sitz des Prüfdorns beeinflussen ebenfalls das Ergebnis.
Der Messwert der Werkzeugeinheit und der Spindelwert sind kombinierte geometrische Messungen. Ihre Differenz kann nicht als direkte Messung des X/Y-Bewegungsfehlers betrachtet werden. Ein höherer Messwert der Werkzeugeinheit rechtfertigt weitere Überprüfungen von Fräser, Spannzange und Halter.
Unabhängige Kreisformtests sollten eine relevante Tischposition, einen Testradius und einen Vorschubbereich verwenden. Die Ergebnisse können dann zusammen mit den Schnittversuchen bewertet werden. Aufgrund von Unterschieden in der Testgeometrie und Belastung sollten die beiden Ergebnisse nicht direkt voneinander abgezogen werden.
Warum kann ein Loch mit zunehmender Vorschubgeschwindigkeit unrunder werden?
Ein schnellerer Vorschub kann die Zykluszeit verkürzen und die Anzahl fehlerhafter Bohrungen erhöhen. Ein kontrollierter Vorschubvergleich hilft festzustellen, ob Schnittkräfte oder die Achsreaktion die Genauigkeit begrenzen.
Ein höherer Vorschub kann die Bohrungsrundheit verschlechtern, da dies zu höheren Schnittkräften, Werkzeugdurchbiegung, Vibrationen und ungleichen Achsnachlauffehlern führt. Bei gleichbleibender Spindeldrehzahl steigt auch der Vorschub pro Zahn. Ein langsamerer Schnitt kann das Ergebnis verbessern, aber nur getrennte Schnitt- und Bewegungstests können die Hauptursache identifizieren.
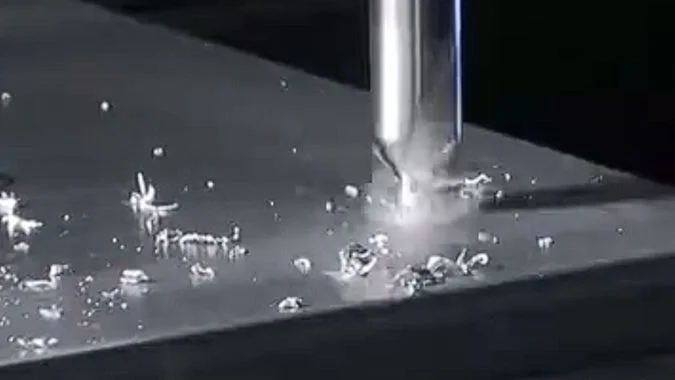
Schnittlast und Achsbeschleunigung steigen aus unterschiedlichen Gründen
Bei konstanter Spindeldrehzahl und Werkzeuggeometrie erhöht ein höherer Vorschub in der Regel die Spanlast.6 Größere Kräfte können einen dünnen Fräser verbiegen oder eine schlecht abgestützte Wand verschieben. Ungleichmäßiges Material um das Loch herum kann dazu führen, dass diese Verformung entlang des Umfangs variiert.
Vibrationen können zu Welligkeit oder lokalen Defekten führen. Ein höherer Vorschub verursacht nicht immer Rattern, und ein niedrigerer Vorschub löst nicht jedes Vibrationsproblem.
Eine schnellere Kreisbewegung erfordert bei gleichem Bahnradius auch eine höhere Achsbeschleunigung.7 Ungleiche Reaktionen von X- und Y-Achse können dann zu größeren Konturfehlern führen. Das bloße Anpassen der numerischen Verstärkungseinstellungen führt nicht zu einem angeglichenen Verhalten, da die Achsen unterschiedliche mechanische Eigenschaften aufweisen können.
| Ergebnis während des Vergleichs | Wahrscheinlicher Bereich für weitere Untersuchungen |
|---|---|
| Die Schnittgenauigkeit verbessert sich bei geringerer Last, während die Bewegung im Leerlauf konsistent bleibt | Steifigkeit von Werkzeug, Spindel, Vorrichtung oder Werkstück |
| Der Fehler bei der unbelasteten Kreisbahn nimmt mit dem Vorschub zu | Achsenreaktion, Reibung oder Regelverhalten |
| Ein kürzerer Überhang verbessert den Versuch mit derselben Vorschubgeschwindigkeit | Werkzeugdurchbiegung |
| Formänderungen nach dem Entspannen | Verformung der Vorrichtung oder Spannungsabbau |
| Abweichung der Maße während einer Produktionsserie | Temperatur, Verschleiß und Prozesskonstanz |
Der programmierte Vorschub muss für das interne Kreisfräsen geeignet sein
Der Werkzeugmittelpunkt folgt einem kleineren Kreis als die Bohrungswand.8 Das interne Kreisfräsen erfordert das richtige Verhältnis zwischen dem Vorschub des Werkzeugmittelpunkts und dem Vorschub an der bearbeiteten Kontur. Der Programmierer sollte überprüfen, wie das CAM-System und die Steuerung diese Umrechnung handhaben.
Beim Schlichtversuch sollten ein konstantes Aufmaß und ein Vorschub innerhalb des Arbeitsbereichs des Werkzeuglieferanten verwendet werden. Ein extrem feiner Schnitt kann zu Reiben statt zu stabilem Schneiden führen.
Thermische Effekte erfordern einen eigenen Vergleich. Ungleichmäßige Erwärmung kann ein Werkstück verformen, während gleichmäßige Ausdehnung hauptsächlich die Größe verändert.9 Messungen bei konstanter Temperatur helfen zu verhindern, dass thermische Abweichungen fälschlicherweise als vorschubbedingte Rundheitsfehler interpretiert werden.
Schlussfolgerung
Eine zuverlässige Bohrungskorrektur beginnt mit dem gemessenen Profil. Ausrichtung, kontrollierte Schnittversuche und unabhängige Bewegungstests helfen, die Ursache zu identifizieren, bevor Offsets oder Servoeinstellungen geändert werden.
-
"Verständnis und Management von Umkehrspiel in Kugelgewindetrieben", https://www.wyballscrew.com/post/the-silent-enemy-understanding-and-managing-backlash-in-ball-screws. Literatur zum Maschinenbau über Präzisionsmaschinendesign identifiziert Spiel in Kugelgewindemuttern, Verlust der Lagervorspannung und Kupplungsspiel als Mechanismen, die während der Achsumkehr verlorene Bewegungen ermöglichen. Nachweisrolle: Mechanismus; Quellentyp: Bildung. Unterstützt: dass Verschleiß und Spiel in Kugelgewindebaugruppen und Kupplungen zu Bewegungsverlusten führen, die die Positioniergenauigkeit verschlechtern. ↩
-
"Automatisierte Vorrichtungsentwicklung für einen schnellen Bearbeitungsprozess", https://dr.lib.iastate.edu/bitstreams/e0e6f247-4aec-4cef-a373-c1e64fbea6f4/download. Fertigungsforschung zur Werkstückspannung zeigt, dass Spannkräfte elastische Verformungen in Werkstücken verursachen, insbesondere bei dünnwandigen oder nachgiebigen Geometrien, und dass der Wegfall dieser Kräfte eine elastische Erholung ermöglicht, die die im freien Zustand gemessene endgültige Bauteilgeometrie verändern kann. Nachweisrolle: Mechanismus; Quellentyp: Forschung. Unterstützt: dass Spannkräfte Werkstücke, insbesondere dünnwandige Merkmale, elastisch verformen und dass sich diese Verformungen bei Lösung der Vorrichtungen zurückbilden, wodurch sich die gemessenen Abmessungen ändern. ↩
-
"Ballbar-Tests erklärt", https://www.renishaw.com/en/ballbar-testing-explained–6818?srsltid=AYCX9vIIAv4B1OY6tNqK2LuRcxf-HdxjfLR5jIKVzHiYYEcYinOHKPeX. Ein Ballbar ist ein teleskopierbares Messgerät mit Präzisionskugeln an jedem Ende, das verwendet wird, um den radialen Fehler der Kreisinterpolation einer Werkzeugmaschine durch Verfolgung von Längenänderungen während einer kreisförmigen Bahnbewegung zu messen. Nachweisrolle: Definition; Quellentyp: Enzyklopädie. Unterstützt: dass ein Ballbar (oder Doppel-Ballbar) ein teleskopierbares Präzisionsinstrument ist, das zur Messung der radialen Abweichung während einer programmierten Kreisbewegung verwendet wird. ↩
-
"Informationsmodell für Werkzeugmaschinen-Leistungstests – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC4862811/. Prüfnormen für Werkzeugmaschinen beschreiben bidirektionale Kreisformtests als Methode zur Trennung geometrischer Fehler wie Rechtwinkligkeitsabweichungen, die richtungsunabhängig konsistente Muster erzeugen, von dynamischen Fehlern wie Servo-Fehlanpassungen oder Reibung, die sich mit der Bewegungsrichtung ändern. Beweisrolle: allgemeine Unterstützung; Quellentyp: Institution. Unterstützt: dass der Vergleich von Tests im Uhrzeigersinn und gegen den Uhrzeigersinn dabei hilft, geometrische Fehler (die in beiden Richtungen ähnlich erscheinen) von Servo- und Reibungseffekten (die sich umkehren oder verändern können) zu unterscheiden. Anmerkung zum Anwendungsbereich: Normen beschreiben das Prüfverfahren, enthalten jedoch möglicherweise nicht explizit jedes erwähnte Prinzip zur Fehlertrennung. ↩
-
"Was ist Werkzeugdurchbiegung und wie lässt sie sich verhindern?", https://taigtools.com/blog/tool-deflection/. Lehrbücher zur Zerspanungsmechanik beschreiben die Durchbiegung von Schneidwerkzeugen als elastische Biegung gemäß der Balkentheorie, bei der die Durchbiegung mit der Schnittkraft und der Werkzeugauskragung zunimmt, während sie mit dem Werkzeugdurchmesser und der Materialsteifigkeit abnimmt. Beweisrolle: Mechanismus; Quellentyp: Bildung. Unterstützt: dass sich Schneidwerkzeuge wie Kragbalken verhalten und eine elastische Durchbiegung erfahren, die proportional zu den Schnittkräften und umgekehrt proportional zur Werkzeugsteifigkeit ist. ↩
-
"Zahnvorschub [Fz]", https://www.machiningdoctor.com/glossary/feed-per-tooth/. Lehrbücher der Zerspanung definieren den Vorschub pro Zahn als Vorschubgeschwindigkeit dividiert durch Spindeldrehzahl und Anzahl der Schneiden, wobei festgelegt wird, dass bei konstanter Spindeldrehzahl eine Erhöhung der Vorschubgeschwindigkeit das pro Zahn abgetragene Material und die resultierenden Schnittkräfte direkt erhöht. Beweisrolle: Mechanismus; Quellentyp: Bildung. Unterstützt: dass der Zahnvorschub (Vorschub pro Zahn) der Tischvorschubgeschwindigkeit geteilt durch das Produkt aus Spindeldrehzahl und Zähnezahl entspricht, sodass eine Erhöhung des Vorschubs bei konstanter Drehzahl den Zahnvorschub proportional erhöht. ↩
-
"Kreisbewegung", https://en.wikipedia.org/wiki/Circular_motion. Kinematische Prinzipien legen fest, dass eine Kreisbewegung mit konstantem Radius eine Zentripetalbeschleunigung erfordert, die proportional zum Quadrat der Geschwindigkeit ist, was bedeutet, dass eine Verdoppelung der Vorschubgeschwindigkeit die erforderliche Achsbeschleunigung vervierfacht. Beweisrolle: Mechanismus; Quellentyp: Bildung. Unterstützt: dass die Zentripetalbeschleunigung bei einer Kreisbewegung gleich der Geschwindigkeit im Quadrat geteilt durch den Radius ist, sodass höhere Vorschubgeschwindigkeiten proportional größere Achsbeschleunigungen erfordern. ↩
-
"Leitfaden für Fräsbahnen", https://www.purdue.edu/bidc/resources/metal-working/mill-toolpath-guide/. Referenzen zur CNC-Programmierung erklären, dass beim internen Kreisfräsen der befohlene Werkzeugmittelpunktpfad einen Radius aufweist, der dem gewünschten Bohrungsradius abzüglich des Fräserradius entspricht, was eine entsprechende Werkzeugradiuskorrektur oder Offset-Programmierung erfordert. Beweisrolle: Mechanismus; Quellentyp: Bildung. Unterstützt: dass bei Innenfräsbearbeitungen der Radius des Werkzeugmittelpunktpfads dem Bohrungsradius abzüglich des Werkzeugradius entspricht. ↩
-
"Maßgenauigkeit verschiedener 3D-Drucke …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11279353/. Prinzipien der Thermomechanik zeigen, dass eine gleichmäßige Temperaturänderung in einem ungehinderten Körper eine isotrope Ausdehnung erzeugt, die alle Abmessungen proportional skaliert, während Temperaturgradienten innere Spannungen und ungleichmäßige Verformungen erzeugen, welche die ursprüngliche Geometrie verzerren. Beweisrolle: Mechanismus; Quellentyp: Bildung. Unterstützt: dass eine gleichmäßige Temperaturänderung eine proportionale maßliche Ausdehnung ohne Formveränderung erzeugt, während Temperaturgradienten eine differentielle Ausdehnung bewirken, die zu Biegung und Verformung führt. ↩
Chris Lu
Mit mehr als einem Jahrzehnt praktischer Erfahrung in der Werkzeugmaschinenindustrie, insbesondere mit CNC-Maschinen, stehe ich Ihnen gerne zur Verfügung. Ganz gleich, ob Sie Fragen haben, die durch diesen Beitrag ausgelöst wurden, ob Sie Beratung bei der Auswahl der richtigen Ausrüstung (CNC oder konventionell) benötigen, ob Sie kundenspezifische Maschinenlösungen erforschen oder ob Sie bereit sind, einen Kauf zu besprechen, zögern Sie nicht, mich zu kontaktieren. Lassen Sie uns gemeinsam die perfekte Werkzeugmaschine für Ihre Bedürfnisse finden.