Почему отверстия, фрезерованные на станке с ЧПУ, выходят за пределы допусков?
Фрезерованное отверстие может не пройти проверку, несмотря на правильно запрограммированный диаметр. Повторяющиеся изменения смещения приводят к порче деталей, поэтому при расследовании необходимо отделять ошибки размера от ошибок формы.
Отверстия, обработанные на станке с ЧПУ, могут выходить за пределы допусков из-за ошибок перемещения осей, отклонения инструмента, биения шпинделя или патрона, смещения заготовки, температурных изменений или неверных корректоров. При наличии овальных отверстий необходимо проверить круговую интерполяцию по осям X/Y и стабильность резания. До начала механического ремонта или изменения параметров следует выполнить надежные измерения для определения ошибки.
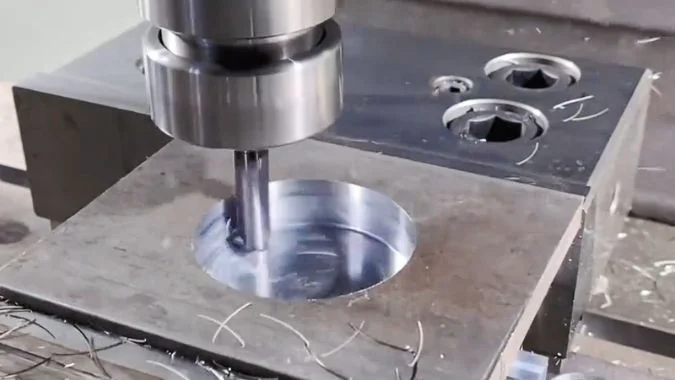
Круглое отверстие получается диаметром, отличным от введенного в программу. Оси X и Y перемещаются одновременно, режущий инструмент снимает материал под нагрузкой, а приспособление удерживает форму заготовки. Готовая стенка отражает совокупный результат этих факторов. Поэтому фактический профиль отверстия является отправной точкой для исследования.
Почему фрезерный станок с ЧПУ делает овальные отверстия вместо круглых?
Овальное отверстие может препятствовать правильной сборке, а коррекция диаметра может не изменить форму. Исследование должно разграничивать ошибки перемещения и эффекты, связанные с резанием и зажимом.
Фрезерный станок с ЧПУ создает овальное отверстие, если режущая кромка следует по искаженной траектории или заготовка меняет форму. Возможными причинами являются люфт, ошибки перпендикулярности осей, неравномерный отклик осей, отклонение инструмента и искажение при зажиме. Биение шпинделя может влиять на точность, но один лишь факт овальности не доказывает повреждение шпинделя.
Ошибка должна быть определена до начала регулировок
Отверстие увеличенного размера, овальное отверстие и отверстие правильного размера, расположенное не в том месте — это разные проблемы. Коррекция радиуса инструмента в основном меняет размер. Рабочий корректор смещает запрограммированное положение. Ни одна из этих регулировок не устанавливает причину неровного профиля.
Инспектор должен проверять чистые поверхности с помощью калиброванного оборудования, соответствующего допуску. Измерения на нескольких глубинах помогают выявить конусность или изменения вдоль стенки. Несколько измерений диаметра могут указать на овальность, но для контроля допуска круглости требуется соответствующее измерение профиля.
Механическое состояние важнее коррекции
Износ или люфт в шарико-винтовых парах, опорных подшипниках, гайках и муфтах могут привести к потере хода.1 Неравномерное трение также может нарушать плавность хода оси при реверсе. В результате профиль может содержать плоские участки или ступеньки вместо плавного овала.
| Возможная причина | Влияние на отверстие | Полезная первоначальная проверка |
|---|---|---|
| Зазор в передаче | Потеря хода вблизи реверса оси | Измерения при реверсе и механический осмотр |
| Ошибка геометрии или отклика по осям X/Y | Искаженная круговая траектория | Тестирование кругового перемещения |
| Гибкий инструмент или неравномерный припуск | Изменение положения стенки под нагрузкой | Сравнение контролируемого чистового прохода |
| Искажение вследствие зажима | Изменения формы после снятия с приспособления | Измерения до и после разжима |
| Проблемы со шпинделем или держателем | Неравномерная нагрузка на зубья и нестабильное резание | Проверка биения, посадки и подшипников |
Биение шпинделя может изменять эффективный диаметр резания и нагрузку на зубья, не создавая фиксированной овальности. Измеренная форма отверстия должна служить ориентиром для дальнейших проверок шпинделя.
Тонкие стенки также могут пружинить после разжима.2 В отчете об инспекции следует фиксировать состояние зажима и температуру детали. Механические дефекты необходимо устранить до того, как рассматривать возможность компенсации. Регулировка сервоприводов должна основываться на результатах измерений и процедурах производителя станка.
Что ориентация овала может рассказать об ошибке?
Направление овала может сузить круг поиска причин, однако рассматривать его как неопровержимое доказательство может привести к ненужному ремонту. Необходимо сравнить направление, повторяемость и направление перемещения.
Ориентация овала указывает на то, какие типы ошибок требуют проверки. Диагональный овал может свидетельствовать об ошибке перпендикулярности или неравномерном отклике сервопривода. Овал, выровненный по осям X или Y, может указывать на неравномерное масштабирование осей. Тесты с движением по и против часовой стрелки помогают отличить эти паттерны от дефектов реверса и эффектов резания.
Контрольная точка должна оставаться привязанной к осям станка
В протоколе инспекции необходимо идентифицировать направления осей X и Y станка на детали. Описание ориентации только как «горизонтальная» или «вертикальная» может ввести в заблуждение после того, как заготовка будет снята или повернута.
Важен полный профиль. Гладкий овал, уплощенный квадрант и короткий всплеск — это разные признаки. Два перпендикулярных измерения диаметра могут не выявить диагональное искажение.
Следующие паттерны наиболее полезны при измерении кругового движения без нагрузки резания.
| Измеренный паттерн | Возможное объяснение | Вспомогательное сравнение |
|---|---|---|
| Диагональный овал с одинаковой ориентацией в обоих направлениях движения | Ошибка неперпендикулярности осей X/Y | Схожее искажение при различных скоростях подачи |
| Диагональный овал, длинная ось которого меняется в зависимости от направления движения | Неравномерный отклик сервопривода | Ошибка, изменяющаяся в зависимости от скорости контурной обработки |
| Плавный овал, выровненный по оси X или Y | Неравномерное масштабирование или позиционирование осей | Независимые измерения перемещения осей |
| Ступеньки или скачки вблизи переходов квадрантов | Мертвый ход, трение или реакция на реверс | Повторные испытания на реверс |
| Изменяющееся или нерегулярное искажение | Комбинированные ошибки или нестабильные условия испытаний | Проверки повторяемости и настройки |
Траектория шарикового датчика и вырезанное отверстие дают разные свидетельства
Шариковый датчик измеряет изменения радиуса во время заданного кругового движения.3 Прогоны по часовой и против часовой стрелки помогают отделить геометрические эффекты от ошибок движения, зависящих от направления.4
Вырезанное отверстие также включает в себя усилия резания и деформацию заготовки. Реверсирование направления резания изменяет взаимодействие между инструментом и материалом, поэтому только сравнение не может изолировать поведение сервопривода.
Смешанные ошибки также могут смещать овал от обычных ориентаций. Одиночный 45-градусный шаблон не должен приводить к регулировке направляющих или настройке сервопривода без дополнительных измерений.
Как отделить отклонение инструмента от ошибки перемещения по осям?
Изгиб инструмента и ошибки осей могут приводить к появлению похожих отбракованных отверстий. Замена инструментов без сравнительных испытаний может позволить упустить причину, поэтому нагрузка при резании и движение станка требуют раздельных проверок.
Отклонение инструмента можно исследовать путем контролируемого изменения жесткости инструмента и нагрузки при резании. Движение по осям X/Y требует независимого испытания по круговой траектории без резания. Статические проверки биения инструмента и шпинделя оценивают другой источник ошибки; вычитание этих показаний не измеряет отклонение инструмента или ошибку контура осей.
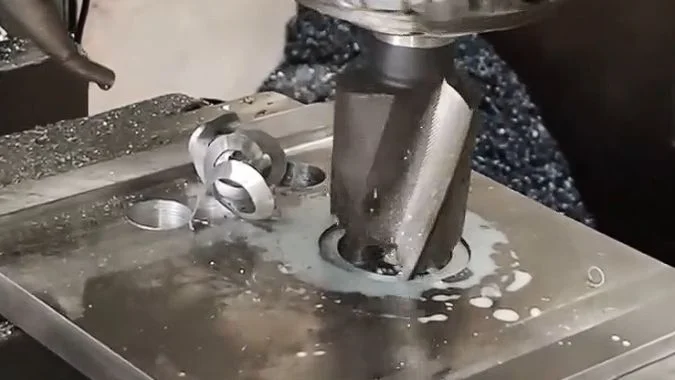
Контролируемое сравнение резания проверяет влияние нагрузки
Отклонение инструмента — это упругий изгиб под действием силы резания.5 Длинный инструмент может показывать небольшое статическое биение, но все равно изгибаться во время обработки.
Полезное сравнение использует эквивалентные тестовые отверстия с тем же материалом, оснасткой, частотой вращения шпинделя и припуском на чистовую обработку. В одной попытке можно использовать эквивалентную фрезу с меньшим вылетом. В другой можно использовать меньший, постоянный радиальный припуск на чистовую обработку. Каждая попытка должна изменять только один фактор.
| Сравнение | Результат, имеющий значение | Что это подтверждает |
|---|---|---|
| Меньший вылет инструмента | Округлость улучшается | Жесткость инструмента способствует возникновению погрешности |
| Более низкая радиальная чистовая нагрузка | Погрешность профиля уменьшается | Деформация, зависящая от нагрузки, вносит свой вклад |
| Тест на круговое перемещение без резания | Однонаправленная погрешность сохраняется | Движение станка вносит независимый вклад |
| Измерения до и после разжима | Форма отверстия изменяется | Закрепление детали или снятие напряжений вносят свой вклад |
Эти результаты помогают в диагностике, однако не позволяют определить каждый задействованный компонент. Более легкий режим резания также снижает усилия на шпиндель, приспособление и конструкцию станка. Хороший результат теста на холостом ходу не исключает появления перемещений, которые возникают только под нагрузкой при резании.
Проверки биения отвечают на другой вопрос
Собранная фреза и патрон нуждаются в проверке на наличие загрязнений, повреждений, плохой посадки и неравномерного выступания режущей кромки. Проверка шпинделя может быть выполнена с использованием указанных конусных поверхностей и прецизионной контрольной оправки при ручном вращении в соответствии с сервисной процедурой производителя станка.
Измерения должны проводиться в определенных точках контакта. Точность контрольной оправки и ее посадка также влияют на результат.
Показания сборки инструмента и показания шпинделя являются комбинированными геометрическими измерениями. Их разницу нельзя рассматривать как прямое измерение погрешности перемещения по осям X/Y. Более высокое показание сборки инструмента оправдывает проведение дополнительных проверок фрезы, цанги и патрона.
Независимое тестирование кругового перемещения должно проводиться с использованием соответствующего положения стола, радиуса испытания и диапазона подачи. Затем результаты можно оценить вместе с результатами пробного резания. Различия в геометрии испытаний и нагрузке означают, что два результата нельзя напрямую вычитать друг из друга.
Почему отверстие может терять округлость при увеличении скорости подачи?
Более высокая подача может сократить время цикла и увеличить количество бракованных отверстий. Контролируемое сравнение подач помогает определить, ограничивают ли точность силы резания или реакция осей.
Более высокая подача может ухудшить округлость отверстия за счет увеличения сил резания, отклонения инструмента, вибрации и неравномерных ошибок слежения по осям. При неизменной частоте вращения шпинделя подача на зуб также увеличивается. Более медленное резание может улучшить результат, но только раздельные тесты на резание и движение могут выявить основную причину.
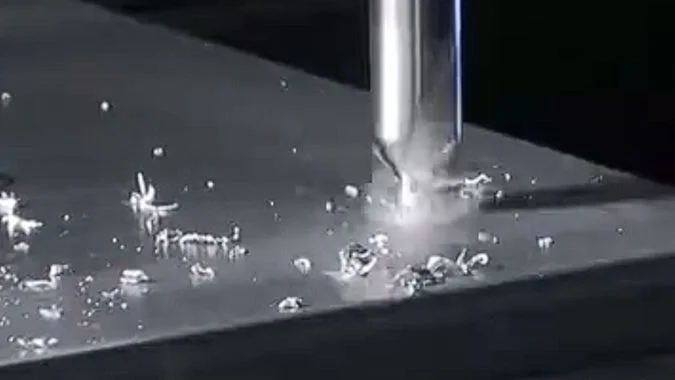
Нагрузка при резании и ускорение по осям увеличиваются по разным причинам
При постоянной частоте вращения шпинделя и геометрии инструмента более высокая подача обычно увеличивает нагрузку на зуб (толщину среза).6 Более значительные силы могут погнуть тонкую фрезу или сдвинуть плохо закрепленную стенку. Неравномерный припуск вокруг отверстия может привести к тому, что эта деформация будет варьироваться по окружности.
Вибрация может вызвать волнистость или локальные дефекты. Увеличение подачи не всегда приводит к вибрации (дребезжанию), а снижение подачи не решает все проблемы с вибрацией.
Более быстрое круговое движение также требует большего ускорения по осям при том же радиусе траектории.7 Неравномерный отклик по осям X и Y может привести к большей погрешности контура. Сопоставление только числовых настроек коэффициента усиления не гарантирует идентичного поведения, поскольку оси могут иметь различные механические характеристики.
| Результат сравнения | Вероятная область для дальнейшего исследования |
|---|---|
| Точность резания повышается при меньшей нагрузке, но движение без нагрузки остается стабильным | Жесткость инструмента, шпинделя, приспособления или заготовки |
| Погрешность круговой траектории без нагрузки увеличивается при повышении подачи | Отклик оси, трение или поведение системы управления |
| Укороченный вылет улучшает результат при той же скорости подачи | Отклонение инструмента |
| Изменение формы после разжима | Деформация приспособления или снятие напряжений |
| Дрейф размеров во время производственного цикла | Температура, износ и стабильность процесса |
Запрограммированная подача должна соответствовать внутренней круговой фрезеровке
Центр инструмента движется по кругу меньшего диаметра, чем стенка отверстия.8 Внутренняя круговая фрезеровка требует правильного соотношения между подачей центра инструмента и подачей по обрабатываемому контуру. Программист должен проверить, как CAM-система и устройство ЧПУ выполняют это преобразование.
Чистовой проход следует выполнять с постоянным припуском и подачей, находящейся в рабочем диапазоне поставщика инструмента. Чрезвычайно малая глубина резания может привести к трению вместо стабильного резания.
Тепловые эффекты требуют отдельного рассмотрения. Неравномерный нагрев может деформировать заготовку, но равномерное расширение в основном влияет на размер.9 Измерения, выполненные при постоянной температуре, помогают предотвратить принятие теплового дрейфа за ошибку округлости, связанную с подачей.
Заключение
Надежная корректировка отверстия начинается с измеренного профиля. Ориентация, контролируемые пробные проходы и тесты независимого движения помогают выявить причину до изменения смещений или настроек сервопривода.
-
"Понимание и управление люфтом в шарико-винтовых передачах", https://www.wyballscrew.com/post/the-silent-enemy-understanding-and-managing-backlash-in-ball-screws. Справочники по машиностроению по прецизионному проектированию станков определяют зазор в гайках ШВП, потерю предварительного натяга подшипников и люфт муфт как механизмы, допускающие потерю хода при реверсе оси. Роль доказательства: механизм; тип источника: образовательный. Подтверждает: износ и зазоры в узлах ШВП и муфтах вызывают потерю хода, что снижает точность позиционирования. ↩
-
"Автоматизированное проектирование приспособлений для процесса быстрой механической обработки", https://dr.lib.iastate.edu/bitstreams/e0e6f247-4aec-4cef-a373-c1e64fbea6f4/download. Исследования в области производства по зажимным приспособлениям показывают, что силы зажима вызывают упругую деформацию заготовок, особенно в тонкостенных или податливых геометрических формах, и что снятие этих сил позволяет осуществить упругое восстановление, которое может изменить окончательную геометрию детали, измеренную в свободном состоянии. Роль доказательства: механизм; тип источника: исследование. Подтверждает: силы зажима упруго деформируют заготовки, особенно тонкостенные элементы, и эти деформации восстанавливаются при разжиме приспособлений, изменяя измеренные размеры. ↩
-
"Тестирование с помощью измерительной штанги (Ballbar)", https://www.renishaw.com/en/ballbar-testing-explained–6818?srsltid=AYCX9vIIAv4B1OY6tNqK2LuRcxf-HdxjfLR5jIKVzHiYYEcYinOHKPeX. Измерительная штанга (болбар) — это телескопический калибр с прецизионными шарами на каждом конце, используемый для измерения радиальной погрешности круговой интерполяции станка путем отслеживания изменений длины во время выполнения станком круговой траектории. Роль доказательства: определение; тип источника: энциклопедия. Подтверждает: болбар (или двойной болбар) — это телескопический прецизионный инструмент, используемый для измерения радиального отклонения во время запрограммированного кругового движения. ↩
-
"Информационная модель для тестов производительности станков – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC4862811/. Стандарты испытаний станков описывают двунаправленные круговые интерполяционные тесты как метод отделения геометрических погрешностей, таких как неперпендикулярность (которые создают устойчивые закономерности независимо от направления), от динамических ошибок, таких как рассогласование сервопривода или трение, которые зависят от направления движения. Роль доказательства: общая поддержка; тип источника: организация. Подтверждает: что сравнение круговых тестов по и против часовой стрелки помогает отличить геометрические погрешности (которые проявляются одинаково в обоих направлениях) от эффектов сервопривода и трения (которые могут меняться или искажаться). Примечание к области применения: Стандарты описывают метод испытаний, но могут не содержать подробного описания всех упомянутых принципов разделения погрешностей. ↩
-
"Что такое отклонение инструмента и как его предотвратить?", https://taigtools.com/blog/tool-deflection/. Учебники по механике обработки описывают отклонение режущего инструмента как упругий изгиб, подчиняющийся теории балок, где отклонение увеличивается с ростом силы резания и вылета инструмента, но уменьшается при увеличении диаметра инструмента и жесткости материала. Роль доказательства: механизм; тип источника: образование. Подтверждает: что режущие инструменты ведут себя как консольные балки и подвергаются упругому отклонению, пропорциональному силам резания и обратно пропорциональному жесткости инструмента. ↩
-
"Подача на зуб [Fz]", https://www.machiningdoctor.com/glossary/feed-per-tooth/. Учебники по механической обработке определяют подачу на зуб как скорость подачи, деленную на частоту вращения шпинделя и количество режущих кромок, устанавливая, что увеличение скорости подачи при постоянной частоте вращения шпинделя напрямую увеличивает объем удаляемого материала на зуб и возникающие силы резания. Роль доказательства: механизм; тип источника: образование. Подтверждает: что подача на зуб (подача на зуб) равна скорости подачи стола, деленной на произведение частоты вращения шпинделя и количества зубьев, поэтому увеличение подачи при постоянной скорости пропорционально увеличивает подачу на зуб. ↩
-
"Круговое движение", https://en.wikipedia.org/wiki/Circular_motion. Принципы кинематики устанавливают, что круговое движение при постоянном радиусе требует центростремительного ускорения, пропорционального квадрату скорости, что означает, что удвоение скорости подачи увеличивает требуемое ускорение по осям в четыре раза. Роль доказательства: механизм; тип источника: образование. Подтверждает: что центростремительное ускорение при круговом движении равно квадрату скорости, деленному на радиус, поэтому более высокие скорости подачи требуют пропорционально больших ускорений по осям. ↩
-
"Руководство по траекториям фрезерного инструмента", https://www.purdue.edu/bidc/resources/metal-working/mill-toolpath-guide/. Справочники по программированию ЧПУ поясняют, что при внутреннем круговом фрезеровании траектория центра инструмента должна иметь радиус, равный желаемому радиусу отверстия за вычетом радиуса фрезы, что требует соответствующей коррекции на радиус инструмента или программирования смещения. Роль доказательства: механизм; тип источника: образование. Подтверждает: что при операциях внутреннего фрезерования радиус траектории центра инструмента равен радиусу отверстия минус радиус инструмента. ↩
-
"Размерная точность различных трехмерных печатных…", https://pmc.ncbi.nlm.nih.gov/articles/PMC11279353/. Принципы тепловой механики показывают, что равномерное изменение температуры в несвязанном теле вызывает изотропное расширение, которое пропорционально масштабирует все размеры, тогда как температурные градиенты создают внутренние напряжения и неоднородную деформацию, искажающие исходную геометрию. Роль доказательства: механизм; тип источника: образование. Подтверждает: что равномерное изменение температуры приводит к пропорциональному размерному расширению без изменения формы, в то время как температурные градиенты вызывают дифференциальное расширение, приводящее к изгибу и искажению. ↩
Крис Лу
Используя более чем десятилетний практический опыт работы в станкостроении, особенно на станках с ЧПУ, я готов помочь. Если у вас возникли вопросы, вызванные этой статьей, если вам нужно руководство по выбору подходящего оборудования (с ЧПУ или обычного), если вы изучаете индивидуальные решения по станкам или готовы обсудить покупку, не стесняйтесь, свяжитесь со мной. Давайте найдем идеальный станок для ваших нужд.