

Por que os furos fresados em uma fresadora CNC estão fora de tolerância?
Um furo fresado pode ser reprovado na inspeção, apesar de ter o diâmetro programado correto. Alterações repetidas de compensação desperdiçam peças, portanto a investigação deve separar erros de tamanho de erros de forma.
Orifícios fresados em CNC podem exceder a tolerância devido a erros de movimento dos eixos, deflexão da ferramenta, desalinhamento do fuso ou suporte, movimento da peça, alterações térmicas ou offsets incorretos. Orifícios ovais exigem verificações da interpolação circular X/Y e da estabilidade de corte. Uma medição confiável deve estabelecer o erro antes que reparos mecânicos ou alterações de parâmetros sejam iniciados.
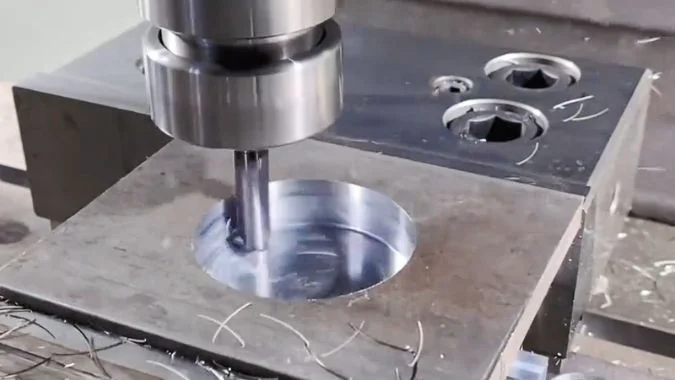
Um orifício circular é produzido por mais do que o diâmetro inserido no programa. Os eixos X e Y movem-se em conjunto, a fresa remove material sob carga e o dispositivo de fixação mantém a peça em sua forma. A parede acabada registra o resultado combinado. Isso torna o perfil real do orifício o ponto de partida para a investigação.
Por que uma fresadora CNC corta furos ovais em vez de redondos?
Um orifício oval pode impedir a montagem correta, e a compensação de diâmetro pode deixar o erro de forma inalterado. A investigação precisa separar os erros de movimento dos efeitos de corte e fixação.
Uma fresadora CNC corta um orifício oval quando a aresta de corte segue um caminho distorcido ou a peça muda de forma. Folga (backlash), erros de esquadro dos eixos, resposta desigual dos eixos, deflexão da ferramenta e distorção por fixação são causas possíveis. O desalinhamento do fuso pode afetar a precisão, mas um oval por si só não comprova danos ao fuso.
O erro deve ser definido antes que os ajustes comecem
Um orifício circular superdimensionado, um orifício oval e um orifício de tamanho correto na posição errada são problemas diferentes. A compensação do raio da ferramenta altera principalmente o tamanho. Um offset de trabalho altera a localização programada. Nenhum dos ajustes estabelece a causa de um perfil irregular.
O inspetor deve verificar superfícies limpas com equipamento calibrado adequado à tolerância. Medições em várias profundidades ajudam a revelar conicidade ou alterações ao longo da parede. Várias leituras de diâmetro podem indicar ovalização, mas uma tolerância de circularidade requer uma medição de perfil apropriada.
A condição mecânica vem antes da compensação
Desgaste ou folga em fusos de esferas, rolamentos de suporte, porcas e acoplamentos podem permitir perda de movimento.1 O atrito desigual também pode perturbar um eixo durante a inversão. O perfil resultante pode conter partes planas ou degraus em vez de um oval suave.
| Causa possível | Efeito no orifício | Verificação inicial útil |
|---|---|---|
| Folga de transmissão | Perda de movimento perto da inversão do eixo | Medições de inversão e inspeção mecânica |
| Erro de geometria ou resposta X/Y | Caminho circular distorcido | Teste de movimento circular |
| Ferramenta flexível ou sobremetal desigual | Alteração da posição da parede sob carga | Comparação de corte de acabamento controlado |
| Distorção por fixação | Alterações de forma após a remoção da fixação | Medições antes e depois da remoção da fixação |
| Problemas no fuso ou no suporte | Carga desigual nos dentes e corte instável | Verificações de batimento, assentamento e rolamento |
O batimento do fuso pode alterar o diâmetro efetivo de corte e a carga nos dentes sem criar um oval fixo. A forma do orifício medido deve orientar verificações adicionais no fuso.
Paredes finas também podem sofrer efeito mola após a remoção da fixação.2 A inspeção deve registrar o estado da fixação e a temperatura da peça. Defeitos mecânicos precisam de correção antes que a compensação seja considerada. Ajustes de servo devem seguir as evidências medidas e o procedimento do fabricante da máquina.
O que a orientação do oval pode revelar sobre o erro?
A direção do oval pode restringir a investigação, mas tratá-la como prova pode levar a reparos desnecessários. Direção, repetibilidade e direção do curso precisam ser comparadas.
A orientação do oval indica quais padrões de erro merecem testes. Um oval diagonal pode sugerir erro de esquadro ou resposta desigual do servo. Um oval alinhado com X ou Y pode sugerir escala desigual dos eixos. Testes de movimento no sentido horário e anti-horário ajudam a distinguir esses padrões de defeitos de reversão e efeitos de corte.
A referência deve permanecer vinculada aos eixos da máquina
O registro de inspeção deve identificar as direções X e Y da máquina na peça. Uma orientação descrita apenas como horizontal ou vertical pode se tornar enganosa após a peça de trabalho ser removida ou virada.
O perfil completo é importante. Um oval suave, um quadrante achatado e um pico curto são pistas diferentes. Duas leituras de diâmetro perpendiculares podem não detectar uma distorção diagonal.
Os padrões a seguir são os mais úteis em um teste de movimento circular medido sem carga de corte.
| Padrão medido | Possível explicação | Comparação de suporte |
|---|---|---|
| Oval diagonal com a mesma orientação em ambas as direções de deslocamento | Erro de esquadrejamento X/Y | Distorção semelhante em diferentes taxas de avanço |
| Oval diagonal cujo eixo longo alterna entre as direções de deslocamento | Resposta de servo desigual | Erro altera com a velocidade de contorno |
| Oval suave alinhada com X ou Y | Escalonamento ou posicionamento de eixo desigual | Medições de deslocamento de eixo independentes |
| Degraus ou picos próximos às transições de quadrante | Movimento perdido, atrito ou resposta de reversão | Testes de reversão repetidos |
| Distorção variável ou irregular | Erros combinados ou condições de teste instáveis | Verificações de repetibilidade e configuração |
Um traçado de ballbar e um furo cortado fornecem evidências diferentes
Um ballbar mede mudanças no raio durante o movimento circular comandado.3 Execuções no sentido horário e anti-horário ajudam a separar os efeitos geométricos dos erros de movimento dependentes da direção.4
Um furo cortado também inclui forças da ferramenta e deformação da peça. Inverter a direção de corte altera o engajamento entre a ferramenta e o material, de modo que a comparação isoladamente não pode isolar o comportamento do servo.
Erros mistos também podem deslocar a elipse das orientações usuais. Um padrão único de 45 graus não deve desencadear o ajuste das guias ou a sintonização do servo sem medições adicionais.
Como a deflexão da ferramenta pode ser separada do erro de movimento do eixo?
A flexão da ferramenta e erros de eixo podem produzir furos rejeitados semelhantes. Substituir ferramentas sem testes comparativos pode ocultar a causa, portanto, a carga de corte e o movimento da máquina precisam de verificações separadas.
A deflexão da ferramenta pode ser investigada através de mudanças controladas na rigidez da ferramenta e na carga de corte. O movimento X/Y requer um teste de caminho circular independente sem corte. As verificações estáticas de batimento da ferramenta e do fuso avaliam outra fonte de erro; subtrair essas leituras não mede a deflexão da ferramenta ou o erro de contorno do eixo.
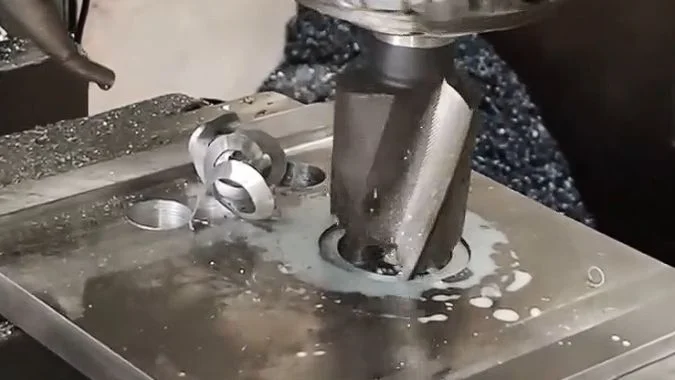
Uma comparação de corte controlada testa o efeito da carga
A deflexão da ferramenta é a flexão elástica sob força de corte.5 Uma ferramenta longa pode apresentar pouco batimento estático e ainda assim flexionar durante a usinagem.
Uma comparação útil usa furos de teste equivalentes com o mesmo material, fixação da peça, velocidade do fuso e sobremetal de acabamento. Um ensaio pode usar uma fresa equivalente com menor balanço. Outro pode usar um sobremetal de acabamento radial menor e consistente. Cada ensaio deve alterar apenas um fator.
| Comparação | Resultado importante | O que suporta |
|---|---|---|
| Menor balanço da ferramenta | A redondeza melhora | A rigidez da ferramenta contribui para o erro |
| Carga de acabamento radial menor | O erro de perfil diminui | A deformação dependente da carga contribui |
| Teste de movimento circular sem corte | O erro direcional similar permanece | O movimento da máquina contribui independentemente |
| Medições antes e depois da remoção da fixação | A forma do furo muda | A fixação da peça ou o alívio de tensão contribuem |
Estes resultados orientam o diagnóstico; eles não identificam todos os componentes envolvidos. Um corte mais leve também reduz as forças no fuso, no dispositivo de fixação e na estrutura da máquina. Um bom teste de movimento sem carga não exclui movimentos que aparecem apenas sob carga de corte.
As verificações de batimento respondem a uma questão separada
O conjunto de cortador e suporte montado precisa de inspeção quanto a sujeira, danos, assentamento inadequado e projeção irregular da aresta de corte. Uma verificação do fuso pode usar as superfícies cônicas especificadas e uma barra de teste de precisão, com rotação manual seguindo o procedimento de serviço do fabricante da máquina.
As medições devem usar locais de contato definidos. A precisão e o assentamento da barra de teste também afetam o resultado.
A leitura do conjunto da ferramenta e a leitura do fuso são medições geométricas combinadas. A diferença entre elas não pode ser tratada como uma medição direta do erro de movimento X/Y. Uma leitura maior do conjunto da ferramenta justifica verificações adicionais do cortador, da pinça e do suporte.
O teste de movimento circular independente deve usar um local de mesa, raio de teste e faixa de avanço relevantes. Os resultados podem então ser avaliados juntamente com os testes de corte. Diferenças na geometria do teste e na carga significam que os dois resultados não devem ser subtraídos diretamente.
Por que um furo pode se tornar menos redondo à medida que a taxa de avanço aumenta?
Um avanço mais rápido pode reduzir o tempo de ciclo e aumentar os furos rejeitados. Uma comparação controlada de avanço ajuda a determinar se as forças de corte ou a resposta do eixo limitam a precisão.
Um avanço maior pode piorar a redondeza do furo ao aumentar as forças de corte, a deflexão da ferramenta, a vibração e erros desiguais de acompanhamento do eixo. Com a velocidade do fuso inalterada, o avanço por dente também aumenta. Um corte mais lento pode melhorar o resultado, mas apenas testes separados de corte e movimento podem identificar a causa dominante.
A carga de corte e a aceleração do eixo aumentam por razões diferentes
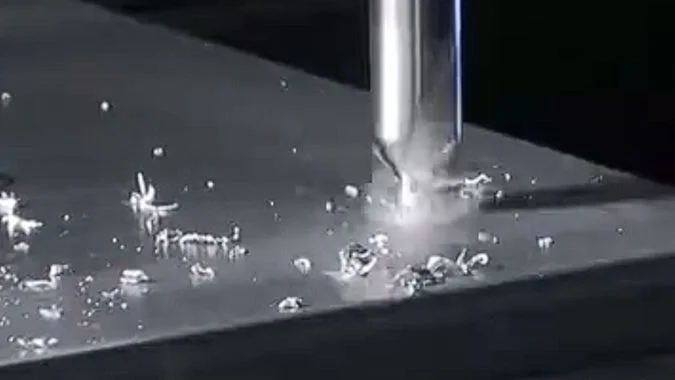
Em velocidade constante do fuso e geometria da ferramenta, um avanço maior geralmente aumenta a carga do cavaco.6 Forças maiores podem dobrar uma fresa delgada ou mover uma parede mal suportada. Material irregular ao redor do furo pode fazer com que essa deformação varie ao longo da circunferência.
A vibração pode adicionar ondulações ou defeitos locais. Um avanço maior nem sempre causa vibração (chatter), e um avanço menor não corrige todos os problemas de vibração.
Um movimento circular mais rápido também requer maior aceleração do eixo no mesmo raio de trajetória.7 Respostas desiguais dos eixos X e Y podem, então, produzir um maior erro de contorno. Apenas igualar as configurações de ganho numérico não estabelece um comportamento correspondente, pois os eixos podem ter características mecânicas diferentes.
| Resultado durante a comparação | Área provável para investigação adicional |
|---|---|
| A precisão do corte melhora com menor carga, mas o movimento sem carga permanece consistente | Rigidez da ferramenta, do fuso, do dispositivo de fixação ou da peça de trabalho |
| O erro de trajetória circular sem carga aumenta com o avanço | Resposta do eixo, atrito ou comportamento do controle |
| Um balanço mais curto melhora o teste da mesma taxa de avanço | Deflexão da ferramenta |
| Alterações de forma após a desfixação | Deformação do dispositivo de fixação ou alívio de tensão |
| Desvio das dimensões durante uma série de produção | Temperatura, desgaste e consistência do processo |
O avanço programado deve ser adequado para o fresamento circular interno
O centro da ferramenta segue um círculo menor que a parede do furo.8 O fresamento circular interno requer a relação correta entre o avanço no centro da ferramenta e o avanço no contorno usinado. O programador deve verificar como o sistema CAM e o controle lidam com essa conversão.
O teste de acabamento deve usar uma sobremetal consistente e um avanço dentro da faixa de trabalho do fornecedor da ferramenta. Um corte extremamente leve pode causar atrito em vez de um corte estável.
Os efeitos térmicos precisam de sua própria comparação. O aquecimento desigual pode deformar uma peça, mas a expansão uniforme altera principalmente o tamanho.9 Medições feitas a uma temperatura consistente ajudam a evitar que o desvio térmico seja confundido com um erro de circularidade relacionado ao avanço.
Conclusão
A correção confiável do furo começa com o perfil medido. Orientação, testes de corte controlados e testes de movimento independentes ajudam a identificar a causa antes que compensações ou configurações de servo sejam alteradas.
-
"Compreendendo e Gerenciando a Folga em Fusos de Esferas", https://www.wyballscrew.com/post/the-silent-enemy-understanding-and-managing-backlash-in-ball-screws. Referências de engenharia mecânica sobre design de máquinas de precisão identificam a folga em porcas de fusos de esferas, perda de pré-carga de rolamentos e folga de acoplamento como mecanismos que permitem a perda de movimento durante a inversão do eixo. Papel da evidência: mecanismo; tipo de fonte: educação. Suporta: que o desgaste e a folga em conjuntos de fusos de esferas e acoplamentos introduzem perda de movimento que degrada a precisão do posicionamento. ↩
-
"Design automatizado de dispositivos de fixação para um processo de usinagem rápida", https://dr.lib.iastate.edu/bitstreams/e0e6f247-4aec-4cef-a373-c1e64fbea6f4/download. Pesquisas de fabricação sobre fixação de peças demonstram que as forças de aperto causam deformação elástica nas peças, especialmente em geometrias de paredes finas ou flexíveis, e que a remoção dessas forças permite a recuperação elástica que pode alterar a geometria final da peça medida no estado livre. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Suporta: que as forças de aperto deformam elasticamente as peças, particularmente características de paredes finas, e que essas deformações se recuperam quando os dispositivos de fixação são liberados, alterando as dimensões medidas. ↩
-
"Teste de barra esférica explicado", https://www.renishaw.com/en/ballbar-testing-explained–6818?srsltid=AYCX9vIIAv4B1OY6tNqK2LuRcxf-HdxjfLR5jIKVzHiYYEcYinOHKPeX. Uma barra esférica (ballbar) é um medidor telescópico com esferas de precisão em cada extremidade, usado para medir o erro radial da interpolação circular de uma máquina-ferramenta, rastreando alterações de comprimento à medida que a máquina executa um caminho circular. Papel da evidência: definição; tipo de fonte: enciclopédia. Suporta: que uma barra esférica (ou double ball bar) é um instrumento de precisão telescópico usado para medir o desvio radial durante o movimento circular programado. ↩
-
"Modelo de Informação para Testes de Desempenho de Máquinas-Ferramenta – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC4862811/. As normas de teste de máquinas-ferramenta descrevem testes de interpolação circular bidirecional como um método para separar erros geométricos, como a perpendicularidade, que produzem padrões consistentes independentemente da direção, de erros dinâmicos como incompatibilidade de servo ou atrito, que variam com a direção do movimento. Função da evidência: suporte geral; tipo de fonte: instituição. Apoia: que comparar testes circulares em sentido horário e anti-horário ajuda a distinguir erros geométricos (que aparecem de forma semelhante em ambas as direções) de efeitos de servo e atrito (que podem se inverter ou mudar). Nota de escopo: As normas descrevem o método de teste, mas podem não detalhar explicitamente todos os princípios de separação de erros mencionados. ↩
-
"O que é a deflexão da ferramenta e como você pode evitá-la?", https://taigtools.com/blog/tool-deflection/. Textos de mecânica de usinagem descrevem a deflexão da ferramenta de corte como uma flexão elástica regida pela teoria das vigas, onde a deflexão aumenta com a força de corte e a saliência da ferramenta, enquanto diminui com o diâmetro e a rigidez do material da ferramenta. Função da evidência: mecanismo; tipo de fonte: educação. Apoia: que as ferramentas de corte se comportam como vigas em balanço e sofrem deflexão elástica proporcional às forças de corte e inversamente proporcional à rigidez da ferramenta. ↩
-
"Avanço por dente [Fz]", https://www.machiningdoctor.com/glossary/feed-per-tooth/. Livros didáticos de usinagem definem a carga de cavaco como a taxa de avanço dividida pela velocidade do fuso e pelo número de arestas de corte, estabelecendo que o aumento da taxa de avanço a uma velocidade de fuso constante aumenta diretamente o material removido por dente e as forças de corte resultantes. Função da evidência: mecanismo; tipo de fonte: educação. Apoia: que a carga de cavaco (avanço por dente) é igual à taxa de avanço da mesa dividida pelo produto da velocidade do fuso pelo número de dentes, portanto, aumentar o avanço a uma velocidade constante aumenta a carga de cavaco proporcionalmente. ↩
-
"Movimento circular", https://en.wikipedia.org/wiki/Circular_motion. Princípios de cinemática estabelecem que o movimento circular com raio constante requer aceleração centrípeta proporcional ao quadrado da velocidade, o que significa que dobrar a taxa de avanço quadruplica a aceleração do eixo necessária. Função da evidência: mecanismo; tipo de fonte: educação. Apoia: que a aceleração centrípeta em movimento circular é igual à velocidade ao quadrado dividida pelo raio, portanto, taxas de avanço mais altas exigem acelerações de eixo proporcionalmente maiores. ↩
-
"Guia de trajetórias de fresamento", https://www.purdue.edu/bidc/resources/metal-working/mill-toolpath-guide/. Referências de programação CNC explicam que, para fresamento circular interno, a trajetória do centro da ferramenta comandada tem um raio igual ao raio do furo desejado menos o raio da fresa, exigindo a compensação adequada do raio da ferramenta ou a programação de offset. Função da evidência: mecanismo; tipo de fonte: educação. Apoia: que em operações de fresamento interno, o raio da trajetória do centro da ferramenta é igual ao raio do furo menos o raio da ferramenta. ↩
-
"Precisão dimensional de diferentes impressões tridimensionais …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11279353/. Princípios de mecânica térmica mostram que a mudança uniforme de temperatura em um corpo não restringido produz expansão isotrópica que escala todas as dimensões proporcionalmente, enquanto gradientes de temperatura geram tensões internas e deformação não uniforme que distorcem a geometria original. Função da evidência: mecanismo; tipo de fonte: educação. Apoia: que a mudança uniforme de temperatura produz expansão dimensional proporcional sem mudança de forma, enquanto gradientes de temperatura criam expansão diferencial que causa flexão e distorção. ↩
Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.