

Pourquoi les trous fraisés sur une fraiseuse CNC sont-ils hors tolérance ?
Un trou fraisé peut échouer à l'inspection malgré un diamètre programmé correct. Les changements de décalage répétés gaspillent des pièces ; l'enquête doit donc séparer les erreurs de taille des erreurs de forme.
Les trous usinés par CNC peuvent dépasser les tolérances en raison d'erreurs de mouvement d'axe, de la flexion de l'outil, du faux-rond de la broche ou du porte-outil, du déplacement de la pièce, des changements thermiques ou de décalages incorrects. Les trous ovales nécessitent une vérification de l'interpolation circulaire X/Y et de la stabilité de coupe. Une mesure fiable doit établir l'erreur avant d'entamer des réparations mécaniques ou des modifications de paramètres.
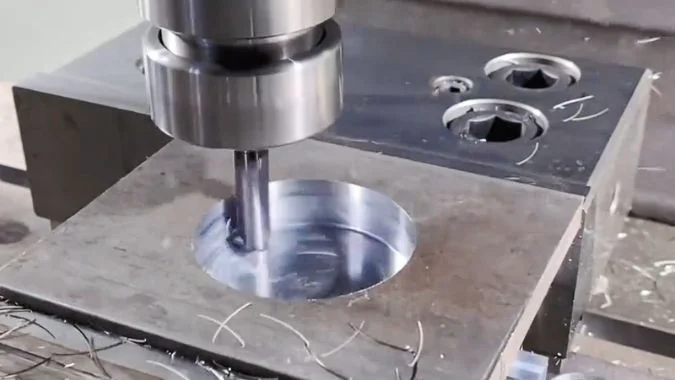
Un trou circulaire est produit par une valeur supérieure au diamètre saisi dans le programme. Les axes X et Y se déplacent simultanément, l'outil de coupe enlève de la matière sous charge et le montage maintient la forme de la pièce. La paroi finie enregistre le résultat combiné. Cela fait du profil réel du trou le point de départ de l'investigation.
Pourquoi une fraiseuse CNC coupe-t-elle des trous ovales au lieu de trous ronds ?
Un trou ovale peut empêcher un assemblage correct, et la compensation de diamètre peut laisser l'erreur de forme inchangée. L'investigation doit séparer les erreurs de mouvement des effets de coupe et de bridage.
Une fraiseuse CNC coupe un trou ovale lorsque l'arête de coupe suit une trajectoire déformée ou que la pièce change de forme. Le jeu mécanique, les erreurs de perpendicularité des axes, une réponse inégale des axes, la flexion de l'outil et la déformation due au bridage sont des causes possibles. Le faux-rond de la broche peut affecter la précision, mais une ovalisation seule ne prouve pas une avarie de la broche.
L'erreur doit être définie avant que les ajustements ne commencent.
Un trou circulaire surdimensionné, un trou ovale et un trou correctement dimensionné mais mal positionné sont des problèmes différents. La compensation du rayon de l'outil modifie principalement la taille. Un décalage d'origine modifie l'emplacement programmé. Aucun de ces ajustements ne permet d'établir la cause d'un profil irrégulier.
L'inspecteur doit vérifier les surfaces propres avec un équipement étalonné adapté à la tolérance. Des mesures à plusieurs profondeurs aident à révéler la conicité ou les changements le long de la paroi. Plusieurs relevés de diamètre peuvent signaler une ovalisation, mais une tolérance de circularité nécessite une mesure de profil appropriée.
L'état mécanique prime sur la compensation.
L'usure ou le jeu dans les vis à billes, les roulements de support, les écrous et les accouplements peuvent entraîner une perte de mouvement.1 Une friction inégale peut également perturber un axe lors de l'inversion. Le profil résultant peut contenir des méplats ou des gradins au lieu d'une forme ovale lisse.
| Cause possible | Effet sur le trou | Vérification initiale utile |
|---|---|---|
| Jeu de transmission | Perte de mouvement près de l'inversion d'axe | Mesures d'inversion et inspection mécanique |
| Erreur de géométrie ou de réponse X/Y | Trajectoire circulaire déformée | Test de mouvement circulaire |
| Outil flexible ou surépaisseur inégale | Modification de la position de la paroi sous charge | Comparaison de la finition contrôlée |
| Distorsion de serrage | Changements de forme après le desserrage | Mesures avant et après le desserrage |
| Problèmes de broche ou de porte-outil | Chargement inégal des dents et coupe instable | Vérifications du faux-rond, de l'assise et des roulements |
Le faux-rond de la broche peut modifier le diamètre de coupe effectif et la charge sur les dents sans créer d'ovalisation fixe. La forme du trou mesurée doit orienter les vérifications ultérieures de la broche.
Les parois minces peuvent également reprendre leur forme initiale après le desserrage.2 L'inspection doit enregistrer l'état de serrage et la température de la pièce. Les défauts mécaniques doivent être corrigés avant d'envisager une compensation. Les réglages des servomoteurs doivent suivre les preuves mesurées et la procédure du constructeur de la machine.
Que peut révéler l'orientation de l'ovalisation sur l'erreur ?
La direction de l'ovalisation peut affiner l'enquête, mais la considérer comme une preuve peut conduire à des réparations inutiles. La direction, la répétabilité et le sens de déplacement doivent être comparés.
L'orientation de l'ovalisation indique quels modèles d'erreur méritent d'être testés. Une ovalisation diagonale peut suggérer une erreur de perpendicularité ou une réponse inégale des servomoteurs. Une ovalisation alignée sur X ou Y peut suggérer une mise à l'échelle inégale des axes. Les tests de mouvement dans le sens des aiguilles d'une montre et dans le sens inverse aident à distinguer ces modèles des défauts d'inversion et des effets de coupe.
La référence doit rester liée aux axes de la machine
Le rapport d'inspection doit identifier les directions X et Y de la machine sur la pièce. Une orientation décrite uniquement comme horizontale ou verticale peut devenir trompeuse une fois la pièce retirée ou retournée.
Le profil complet est important. Une ovalisation lisse, un quadrant aplati et un pic court sont des indices différents. Deux lectures de diamètre perpendiculaires peuvent occulter une distorsion diagonale.
Les modèles suivants sont les plus utiles dans un test de mouvement circulaire mesuré sans charge de coupe.
| Modèle mesuré | Explication possible | Comparaison de soutien |
|---|---|---|
| Ovale diagonal avec la même orientation dans les deux sens de déplacement | Erreur de perpendicularité X/Y | Distorsion similaire à différentes vitesses d'avance |
| Ovale diagonal dont le grand axe change selon le sens de déplacement | Réponse d'asservissement inégale | L'erreur change avec la vitesse de contournage |
| Ovale lisse aligné sur l'axe X ou Y | Mise à l'échelle ou positionnement inégal des axes | Mesures de déplacement des axes indépendantes |
| Marches ou pics près des transitions de quadrant | Jeu perdu, friction ou réponse à l'inversion | Tests d'inversion répétés |
| Distorsion changeante ou irrégulière | Erreurs combinées ou conditions de test instables | Vérifications de répétabilité et de configuration |
Un tracé au banc à billes et un trou usiné fournissent des preuves différentes
Un banc à billes mesure les changements de rayon pendant un mouvement circulaire commandé.3 Les cycles dans le sens horaire et anti-horaire aident à séparer les effets géométriques des erreurs de mouvement dépendantes de la direction.4
Un trou usiné inclut également les forces de coupe et la déformation de la pièce. L'inversion du sens de coupe modifie l'engagement entre l'outil et le matériau, de sorte qu'une simple comparaison ne peut isoler le comportement de l'asservissement.
Des erreurs mixtes peuvent également déplacer l'ovale hors des orientations habituelles. Un seul motif à 45 degrés ne devrait pas entraîner de réglage des guidages ou d'ajustement de l'asservissement sans mesures supplémentaires.
Comment distinguer la déflexion de l'outil de l'erreur de mouvement des axes ?
La flexion de l'outil et les erreurs d'axe peuvent produire des trous rejetés similaires. Remplacer les outils sans tests comparatifs peut masquer la cause ; il est donc nécessaire de vérifier séparément la charge de coupe et le mouvement de la machine.
La déflexion de l'outil peut être étudiée par des changements contrôlés de la rigidité de l'outil et de la charge de coupe. Le mouvement X/Y nécessite un test de trajectoire circulaire indépendant, sans coupe. Les vérifications statiques du faux-rond de l'outil et de la broche évaluent une autre source d'erreur ; soustraire ces relevés ne mesure ni la déflexion de l'outil ni l'erreur de contournage de l'axe.
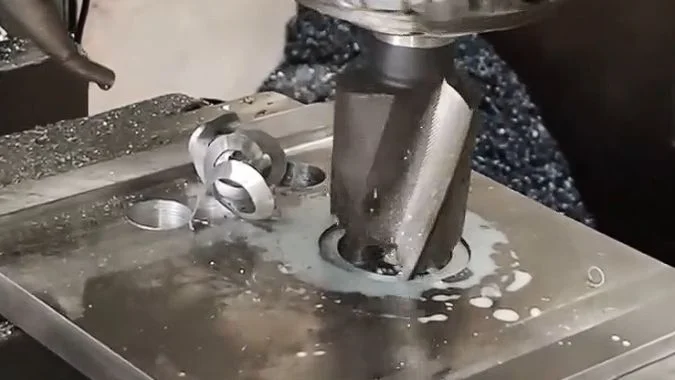
Une comparaison de coupe contrôlée teste l'effet de la charge
La déflexion de l'outil est une flexion élastique sous la force de coupe.5 Un outil long peut présenter peu de faux-rond statique tout en se pliant pendant l'usinage.
Une comparaison utile utilise des trous de test équivalents avec le même matériau, le même montage, la même vitesse de broche et la même surépaisseur de finition. Un essai peut utiliser une fraise équivalente avec un porte-à-faux plus court. Un autre peut utiliser une surépaisseur de finition radiale plus petite et constante. Chaque essai doit modifier un seul facteur.
| Comparaison | Résultat significatif | Ce qu'il confirme |
|---|---|---|
| Porte-à-faux d'outil plus court | La circularité s'améliore | La rigidité de l'outil contribue à l'erreur |
| Charge de finition radiale plus faible | L'erreur de profil diminue | La déformation dépendante de la charge contribue |
| Test de mouvement circulaire sans coupe | Une erreur directionnelle similaire persiste | Le mouvement de la machine contribue indépendamment |
| Mesures avant et après le desserrage | La forme du trou change | Le bridage ou la libération des contraintes contribuent |
Ces résultats orientent le diagnostic ; ils n'identifient pas tous les composants impliqués. Une coupe plus légère réduit également les forces sur la broche, le montage et la structure de la machine. Un bon test de mouvement à vide n'exclut pas les mouvements qui n'apparaissent que sous une charge de coupe.
Les contrôles de faux-rond répondent à une question distincte
L'ensemble fraise et porte-outil assemblé doit être inspecté pour détecter toute saleté, dommage, mauvais positionnement ou projection inégale des arêtes de coupe. Un contrôle de la broche peut être effectué en utilisant les surfaces coniques spécifiées et une barre de test de précision, avec une rotation manuelle selon la procédure d'entretien du constructeur de la machine.
Les mesures doivent utiliser des points de contact définis. La précision et le positionnement de la barre de test affectent également le résultat.
La lecture de l'assemblage de l'outil et celle de la broche sont des mesures géométriques combinées. Leur différence ne peut être traitée comme une mesure directe de l'erreur de mouvement X/Y. Une lecture plus élevée de l'assemblage de l'outil justifie des contrôles supplémentaires de la fraise, de la pince de serrage et du porte-outil.
Le test de mouvement circulaire indépendant doit utiliser un emplacement de table, un rayon de test et une plage d'avance pertinents. Les résultats peuvent ensuite être évalués parallèlement aux essais de coupe. Les différences dans la géométrie du test et la charge signifient que les deux résultats ne doivent pas être soustraits directement.
Pourquoi un trou peut-il perdre de sa rondeur à mesure que la vitesse d'avance augmente ?
Une avance plus rapide peut réduire le temps de cycle et augmenter le nombre de trous rejetés. Une comparaison contrôlée des avances aide à déterminer si ce sont les forces de coupe ou la réponse des axes qui limitent la précision.
Une avance plus élevée peut dégrader la circularité du trou en augmentant les forces de coupe, la déflexion de l'outil, les vibrations et les erreurs de suivi inégales des axes. À vitesse de broche inchangée, l'avance par dent augmente également. Une coupe plus lente peut améliorer le résultat, mais seuls des tests séparés de coupe et de mouvement peuvent identifier la cause dominante.
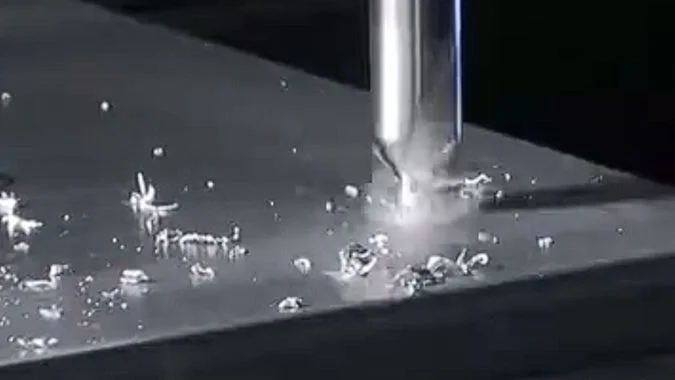
La charge de coupe et l'accélération des axes augmentent pour des raisons différentes
À vitesse de broche et géométrie d'outil constantes, une avance plus élevée augmente généralement la charge par dent.6 Des forces plus importantes peuvent plier une fraise fine ou déplacer une paroi mal soutenue. Une matière inégale autour du trou peut faire varier cette déformation sur toute la circonférence.
Les vibrations peuvent ajouter des ondulations ou des défauts locaux. Une avance plus élevée ne provoque pas toujours des broutements, et une avance plus faible ne résout pas tous les problèmes de vibration.
Un mouvement circulaire plus rapide nécessite également une plus grande accélération des axes pour un même rayon de trajectoire.7 Des réponses inégales des axes X et Y peuvent alors produire une erreur de contour plus importante. L'ajustement des seuls paramètres de gain numérique ne permet pas d'obtenir un comportement identique, car les axes peuvent présenter des caractéristiques mécaniques différentes.
| Résultat lors de la comparaison | Domaine probable pour une investigation approfondie |
|---|---|
| La précision de coupe s'améliore avec une charge plus faible, mais le mouvement à vide reste constant | Rigidité de l'outil, de la broche, du montage ou de la pièce |
| L'erreur de trajectoire circulaire à vide augmente avec l'avance | Réponse de l'axe, frottement ou comportement du contrôle |
| Un porte-à-faux plus court améliore l'essai de vitesse d'avance | Déflexion de l'outil |
| Changements de forme après le desserrage | Déformation du montage ou relâchement des contraintes |
| Dérive des dimensions au cours d'une série de production | Température, usure et constance du processus |
L'avance programmée doit être adaptée au fraisage circulaire interne
Le centre de l'outil suit un cercle plus petit que la paroi du trou.8 Le fraisage circulaire interne nécessite une relation correcte entre l'avance au centre de l'outil et l'avance au niveau du contour usiné. Le programmeur doit vérifier la manière dont le système FAO et la commande gèrent cette conversion.
L'essai de finition doit utiliser une surépaisseur cohérente et une avance située dans la plage de fonctionnement préconisée par le fournisseur de l'outil. Une passe extrêmement légère peut entraîner un frottement plutôt qu'une coupe stable.
Les effets thermiques nécessitent leur propre comparaison. Un chauffage inégal peut déformer une pièce, mais une dilatation uniforme modifie principalement la taille.9 Les mesures prises à une température constante permettent d'éviter de confondre la dérive thermique avec une erreur de circularité liée à l'avance.
Conclusion
Une correction fiable des trous commence par le profil mesuré. L'orientation, les essais de coupe contrôlés et les tests de mouvement indépendants aident à identifier la cause avant de modifier les décalages ou les paramètres des servomoteurs.
-
" Comprendre et gérer le jeu dans les vis à billes ", https://www.wyballscrew.com/post/the-silent-enemy-understanding-and-managing-backlash-in-ball-screws. Les références en génie mécanique sur la conception de machines de précision identifient le jeu dans les écrous de vis à billes, la perte de précharge des roulements et le jeu de couplage comme des mécanismes permettant une perte de mouvement lors de l'inversion des axes. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : que l'usure et le jeu dans les assemblages de vis à billes et les accouplements introduisent une perte de mouvement qui dégrade la précision du positionnement. ↩
-
" Conception de montage automatisé pour un processus d'usinage rapide ", https://dr.lib.iastate.edu/bitstreams/e0e6f247-4aec-4cef-a373-c1e64fbea6f4/download. La recherche en fabrication sur le bridage démontre que les forces de serrage provoquent une déformation élastique des pièces, en particulier dans les géométries à parois minces ou souples, et que le retrait de ces forces permet une récupération élastique pouvant altérer la géométrie finale de la pièce mesurée à l'état libre. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : que les forces de serrage déforment élastiquement les pièces, en particulier les caractéristiques à parois minces, et que ces déformations se rétablissent lorsque les montages sont desserrés, modifiant les dimensions mesurées. ↩
-
" Explication des tests au barreau à billes (ballbar) ", https://www.renishaw.com/en/ballbar-testing-explained–6818?srsltid=AYCX9vIIAv4B1OY6tNqK2LuRcxf-HdxjfLR5jIKVzHiYYEcYinOHKPeX. Un barreau à billes est une jauge télescopique dotée de sphères de précision à chaque extrémité, utilisée pour mesurer l'erreur radiale de l'interpolation circulaire d'une machine-outil en suivant les changements de longueur à mesure que la machine exécute une trajectoire circulaire. Rôle de la preuve : définition ; type de source : encyclopédie. Soutient : qu'un barreau à billes (ou double barreau à billes) est un instrument de précision télescopique utilisé pour mesurer la déviation radiale lors d'un mouvement circulaire programmé. ↩
-
" Modèle d'information pour les tests de performance des machines-outils – PMC ", https://pmc.ncbi.nlm.nih.gov/articles/PMC4862811/. Les normes d'essai des machines-outils décrivent les tests d'interpolation circulaire bidirectionnelle comme une méthode permettant de distinguer les erreurs géométriques, telles que le défaut d'équerrage, qui produisent des motifs cohérents quelle que soit la direction, des erreurs dynamiques comme le décalage d'asservissement ou la friction, qui varient selon le sens du mouvement. Rôle de la preuve : support général ; type de source : institution. Soutient : que la comparaison des tests circulaires dans le sens horaire et anti-horaire aide à distinguer les erreurs géométriques (qui apparaissent de manière similaire dans les deux directions) des effets de friction et d'asservissement (qui peuvent s'inverser ou changer). Note de portée : Les normes décrivent la méthode d'essai mais peuvent ne pas détailler explicitement chaque principe de séparation des erreurs mentionné. ↩
-
" Qu'est-ce que la déflexion de l'outil et comment pouvez-vous la prévenir ? ", https://taigtools.com/blog/tool-deflection/. Les textes sur la mécanique de l'usinage décrivent la déflexion de l'outil de coupe comme une flexion élastique régie par la théorie des poutres, où la déflexion augmente avec la force de coupe et le porte-à-faux de l'outil, tout en diminuant avec le diamètre de l'outil et la rigidité du matériau. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : que les outils de coupe se comportent comme des poutres en porte-à-faux et subissent une déflexion élastique proportionnelle aux forces de coupe et inversement proportionnelle à la rigidité de l'outil. ↩
-
" Avance par dent [Fz] ", https://www.machiningdoctor.com/glossary/feed-per-tooth/. Les manuels d'usinage définissent la charge par dent comme la vitesse d'avance divisée par la vitesse de broche et le nombre d'arêtes de coupe, établissant qu'une augmentation de la vitesse d'avance à vitesse de broche constante accroît directement la matière enlevée par dent et les forces de coupe résultantes. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : que la charge par dent (avance par dent) est égale à la vitesse d'avance de la table divisée par le produit de la vitesse de broche et du nombre de dents ; par conséquent, l'augmentation de l'avance à vitesse constante augmente proportionnellement la charge par dent. ↩
-
" Mouvement circulaire ", https://en.wikipedia.org/wiki/Circular_motion. Les principes de cinématique établissent qu'un mouvement circulaire à rayon constant nécessite une accélération centripète proportionnelle au carré de la vitesse, ce qui signifie que doubler la vitesse d'avance quadruple l'accélération requise de l'axe. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : que l'accélération centripète dans un mouvement circulaire est égale à la vitesse au carré divisée par le rayon, et que des vitesses d'avance plus élevées nécessitent donc des accélérations d'axe proportionnellement plus grandes. ↩
-
" Guide des parcours d'outils de fraisage ", https://www.purdue.edu/bidc/resources/metal-working/mill-toolpath-guide/. Les références en programmation CNC expliquent que pour le fraisage circulaire interne, le parcours commandé du centre de l'outil a un rayon égal au rayon du trou souhaité moins le rayon de la fraise, nécessitant une compensation de rayon d'outil appropriée ou une programmation par décalage. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : que dans les opérations de fraisage interne, le rayon du parcours du centre de l'outil est égal au rayon du trou moins le rayon de l'outil. ↩
-
" Précision dimensionnelle de différentes impressions tridimensionnelles… ", https://pmc.ncbi.nlm.nih.gov/articles/PMC11279353/. Les principes de la mécanique thermique montrent qu'un changement de température uniforme dans un corps non contraint produit une dilatation isotrope qui met toutes les dimensions à l'échelle proportionnellement, tandis que les gradients de température génèrent des contraintes internes et des déformations non uniformes qui altèrent la géométrie initiale. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : qu'un changement de température uniforme produit une expansion dimensionnelle proportionnelle sans changement de forme, alors que les gradients de température créent une expansion différentielle provoquant flexion et distorsion. ↩
Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.