

Perché i fori fresati su una fresatrice CNC risultano fuori tolleranza?
Un foro fresato può non superare l'ispezione nonostante un diametro programmato corretto. Modifiche ripetute degli offset comportano spreco di componenti, pertanto l'analisi deve distinguere gli errori di dimensione da quelli di forma.
I fori fresati a CNC possono superare la tolleranza a causa di errori di movimento degli assi, deflessione dell'utensile, eccentricità del mandrino o del portautensile, spostamento del pezzo, variazioni termiche o offset errati. I fori ovali richiedono controlli dell'interpolazione circolare X/Y e della stabilità di taglio. Una misurazione affidabile dovrebbe stabilire l'errore prima di iniziare riparazioni meccaniche o modifiche dei parametri.
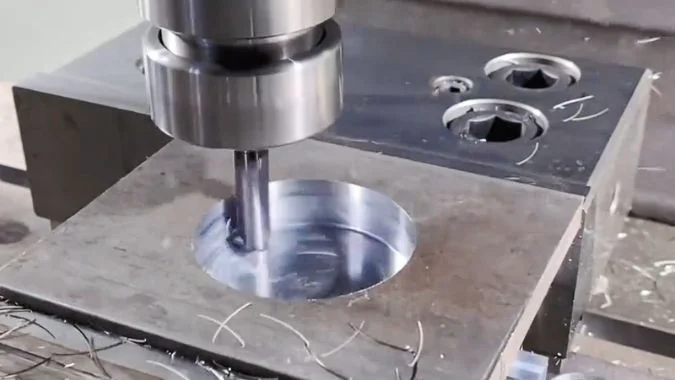
Un foro circolare viene prodotto con dimensioni superiori al diametro inserito nel programma. Gli assi X e Y si muovono insieme, l'utensile rimuove materiale sotto carico e il dispositivo di bloccaggio mantiene il pezzo in forma. La parete finita registra il risultato combinato. Ciò rende il profilo effettivo del foro il punto di partenza per l'indagine.
Perché una fresatrice CNC taglia fori ovali invece di quelli rotondi?
Un foro ovale può impedire un corretto assemblaggio e la compensazione del diametro potrebbe lasciare invariato l'errore di forma. L'indagine deve separare gli errori di movimento dagli effetti di taglio e bloccaggio.
Una fresatrice CNC taglia un foro ovale quando il tagliente segue un percorso distorto o il pezzo cambia forma. Gioco, errori di ortogonalità degli assi, risposta disuguale degli assi, deflessione dell'utensile e distorsione da bloccaggio sono possibili cause. L'eccentricità del mandrino può influire sulla precisione, ma un ovale da solo non prova danni al mandrino.
L'errore deve essere definito prima di iniziare le regolazioni
Un foro circolare sovradimensionato, un foro ovale e un foro di dimensioni corrette ma in posizione errata sono problemi diversi. La compensazione del raggio utensile modifica principalmente la dimensione. Un offset di lavoro modifica la posizione programmata. Nessuna delle due regolazioni stabilisce la causa di un profilo irregolare.
L'ispettore dovrebbe controllare superfici pulite con attrezzature calibrate adatte alla tolleranza. Le misurazioni a diverse profondità aiutano a rivelare conicità o variazioni lungo la parete. Diverse letture del diametro possono segnalare ovalizzazione, ma una tolleranza di rotondità richiede una misurazione del profilo appropriata.
Le condizioni meccaniche precedono la compensazione
L'usura o l'allentamento di viti a ricircolo di sfere, cuscinetti di supporto, dadi e giunti possono causare perdita di movimento.1 Un attrito irregolare può anche disturbare un asse durante l'inversione. Il profilo risultante può contenere zone piatte o gradini invece di un ovale regolare.
| Causa possibile | Effetto sul foro | Controllo iniziale utile |
|---|---|---|
| Gioco di trasmissione | Perdita di movimento vicino all'inversione dell'asse | Misurazioni di inversione e ispezione meccanica |
| Errore di geometria o risposta X/Y | Percorso circolare distorto | Test di movimento circolare |
| Utensile flessibile o sovrametallo irregolare | Variazione della posizione della parete sotto carico | Confronto del taglio di finitura controllato |
| Deformazione da serraggio | Cambiamenti di forma dopo lo sbloccaggio del fissaggio | Misurazioni prima e dopo lo sbloccaggio |
| Problemi al mandrino o al portautensile | Carico disuguale dei denti e taglio instabile | Verifiche di eccentricità, sede e cuscinetti |
L'eccentricità del mandrino può modificare il diametro di taglio effettivo e il carico sui denti senza creare un ovale fisso. La forma misurata del foro dovrebbe guidare ulteriori controlli sul mandrino.
Le pareti sottili possono anche subire un ritorno elastico dopo lo sbloccaggio.2 L'ispezione dovrebbe registrare lo stato di serraggio e la temperatura del pezzo. I difetti meccanici devono essere corretti prima di prendere in considerazione la compensazione. Le regolazioni del servo devono seguire le prove misurate e la procedura del costruttore della macchina.
Cosa può rivelare l'orientamento dell'ovale riguardo all'errore?
La direzione dell'ovale può restringere l'indagine, ma considerarla come una prova può portare a riparazioni non necessarie. È necessario confrontare direzione, ripetibilità e direzione del movimento.
L'orientamento dell'ovale indica quali schemi di errore meritano di essere testati. Un ovale diagonale può suggerire un errore di perpendicolarità o una risposta disuguale del servo. Un ovale allineato con X o Y può suggerire una scalatura disuguale degli assi. I test di movimento in senso orario e antiorario aiutano a distinguere questi schemi dai difetti di inversione e dagli effetti di taglio.
Il riferimento deve rimanere legato agli assi della macchina
Il rapporto di ispezione dovrebbe identificare le direzioni X e Y della macchina sul pezzo. Un orientamento descritto solo come orizzontale o verticale può diventare fuorviante dopo che il pezzo è stato rimosso o girato.
Il profilo completo è importante. Un ovale liscio, un quadrante appiattito e un breve picco sono indizi diversi. Due letture del diametro perpendicolari possono mancare una deformazione diagonale.
I seguenti schemi sono i più utili in un test di movimento circolare misurato senza carico di taglio.
| Schema misurato | Possibile spiegazione | Confronto di supporto |
|---|---|---|
| Ovale diagonale con lo stesso orientamento in entrambe le direzioni di avanzamento | Errore di ortogonalità X/Y | Distorsione simile a diverse velocità di avanzamento |
| Ovale diagonale il cui asse maggiore cambia tra le direzioni di avanzamento | Risposta del servo non uniforme | L'errore varia con la velocità di contornatura |
| Ovale regolare allineato con X o Y | Scalatura o posizionamento dell'asse non uniforme | Misurazioni della corsa dell'asse indipendenti |
| Gradini o picchi vicino alle transizioni di quadrante | Moto perso, attrito o risposta all'inversione | Test di inversione ripetuti |
| Distorsione variabile o irregolare | Errori combinati o condizioni di test instabili | Verifiche di ripetibilità e configurazione |
Una traccia ballbar e un foro tagliato forniscono prove diverse
Un ballbar misura le variazioni di raggio durante un movimento circolare comandato.3 Le corse in senso orario e antiorario aiutano a separare gli effetti geometrici dagli errori di movimento dipendenti dalla direzione.4
Un foro tagliato include anche le forze dell'utensile e la deformazione del pezzo. L'inversione della direzione di taglio modifica l'impegno tra utensile e materiale, quindi il solo confronto non può isolare il comportamento del servo.
Errori misti possono anche spostare l'ovale lontano dagli orientamenti abituali. Un singolo modello a 45 gradi non dovrebbe innescare la regolazione delle guide o la messa a punto del servo senza ulteriori misurazioni.
Come si può separare la deflessione dell'utensile dall'errore di movimento dell'asse?
La flessione dell'utensile e gli errori degli assi possono produrre fori scartati simili. Sostituire gli utensili senza test comparativi può far mancare la causa, quindi il carico di taglio e il movimento della macchina necessitano di controlli separati.
La deflessione dell'utensile può essere indagata attraverso variazioni controllate della rigidità dell'utensile e del carico di taglio. Il movimento X/Y necessita di un test del percorso circolare indipendente senza taglio. I controlli statici dell'utensile e del runout del mandrino valutano un'altra fonte di errore; sottrarre quelle letture non misura la deflessione dell'utensile o l'errore di contornatura degli assi.
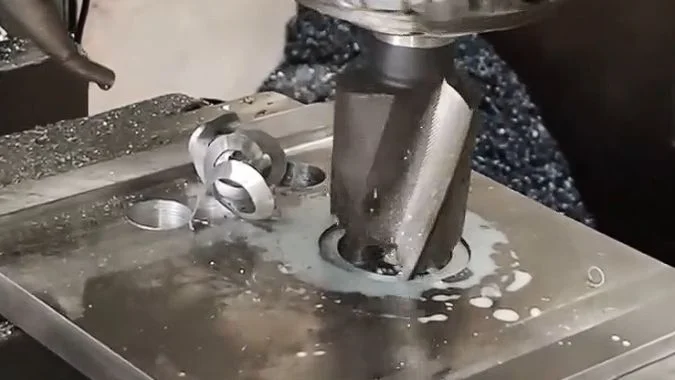
Un confronto di taglio controllato testa l'effetto del carico
La deflessione dell'utensile è una flessione elastica sotto la forza di taglio.5 Un utensile lungo può mostrare un runout statico ridotto e piegarsi comunque durante la lavorazione.
Un confronto utile utilizza fori di prova equivalenti con lo stesso materiale, bloccaggio del pezzo, velocità del mandrino e tolleranza di finitura. Una prova può utilizzare una fresa equivalente con sbalzo più corto. Un'altra può utilizzare una tolleranza di finitura radiale più piccola e costante. Ogni prova dovrebbe modificare un solo fattore.
| Confronto | Risultato rilevante | Cosa supporta |
|---|---|---|
| Sbalzo dell'utensile più corto | La rotondità migliora | La rigidità dell'utensile contribuisce all'errore |
| Carico di finitura radiale inferiore | L'errore di profilo diminuisce | La deformazione dipendente dal carico contribuisce |
| Test di movimento circolare senza taglio | L'errore direzionale simile rimane | Il movimento della macchina contribuisce in modo indipendente |
| Misurazioni prima e dopo lo sbloccaggio | La forma del foro cambia | Il bloccaggio del pezzo o il rilascio delle tensioni contribuiscono |
Questi risultati guidano la diagnosi; non identificano ogni componente coinvolto. Un taglio più leggero riduce anche le forze sul mandrino, sul fissaggio e sulla struttura della macchina. Un buon test di movimento a vuoto non esclude movimenti che appaiono solo sotto carico di taglio.
I controlli di eccentricità rispondono a una domanda diversa
L'utensile e il portautensile assemblati richiedono un'ispezione per sporcizia, danni, posizionamento errato e sporgenza irregolare del tagliente. Un controllo del mandrino può utilizzare le superfici coniche specificate e una barra di prova di precisione, con rotazione manuale secondo la procedura di assistenza del costruttore della macchina.
Le misurazioni dovrebbero utilizzare posizioni di contatto definite. Anche l'accuratezza e il posizionamento della barra di prova influenzano il risultato.
La lettura dell'assemblaggio dell'utensile e la lettura del mandrino sono misurazioni geometriche combinate. La loro differenza non può essere trattata come una misurazione diretta dell'errore di movimento X/Y. Una lettura dell'assemblaggio dell'utensile più elevata giustifica ulteriori controlli dell'utensile, della pinza e del portautensile.
I test di movimento circolare indipendenti dovrebbero utilizzare una posizione della tavola, un raggio di prova e un intervallo di avanzamento pertinenti. I risultati possono quindi essere valutati insieme alle prove di taglio. Le differenze nella geometria e nel carico del test significano che i due risultati non dovrebbero essere sottratti direttamente.
Perché un foro può diventare meno rotondo all'aumentare della velocità di avanzamento?
Un avanzamento più rapido può ridurre il tempo di ciclo e aumentare i fori scartati. Un confronto controllato dell'avanzamento aiuta a determinare se le forze di taglio o la risposta dell'asse limitano l'accuratezza.
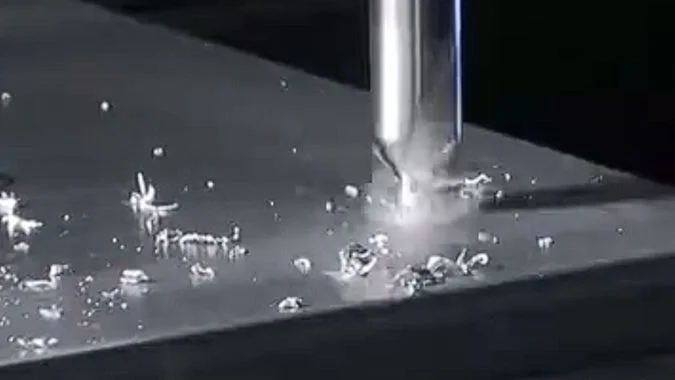
Un avanzamento più elevato può peggiorare la rotondità del foro aumentando le forze di taglio, la deflessione dell'utensile, le vibrazioni e gli errori di inseguimento degli assi non uniformi. A velocità del mandrino invariata, aumenta anche l'avanzamento per dente. Un taglio più lento potrebbe migliorare il risultato, ma solo test separati di taglio e movimento possono identificare la causa predominante.
Il carico di taglio e l'accelerazione dell'asse aumentano per ragioni diverse
A velocità del mandrino e geometria dell'utensile costanti, un avanzamento più elevato solitamente aumenta il carico del truciolo.6 Forze maggiori possono flettere una fresa sottile o spostare una parete scarsamente supportata. Un materiale irregolare attorno al foro può far variare tale deformazione lungo la circonferenza.
Le vibrazioni possono aggiungere ondulazioni o difetti locali. Un avanzamento più elevato non causa sempre vibrazioni, e un avanzamento inferiore non risolve ogni problema di vibrazione.
Un movimento circolare più rapido richiede anche una maggiore accelerazione degli assi a parità di raggio di percorso.7 Risposte disuguali tra X e Y possono quindi produrre un maggiore errore di profilo. Il solo abbinamento delle impostazioni di guadagno numerico non stabilisce un comportamento identico, poiché gli assi possono avere caratteristiche meccaniche differenti.
| Risultato durante il confronto | Area probabile per ulteriori indagini |
|---|---|
| La precisione di taglio migliora con un carico inferiore, ma il movimento a vuoto rimane costante | Rigidità dell'utensile, del mandrino, dell'attrezzatura o del pezzo |
| L'errore del percorso circolare a vuoto aumenta con l'avanzamento | Risposta dell'asse, attrito o comportamento del controllo |
| Uno sbalzo più corto migliora la prova con lo stesso avanzamento | Deflessione dell'utensile |
| Cambiamenti di forma dopo lo sbloccaggio | Deformazione del fissaggio o rilascio di tensioni |
| Deriva delle dimensioni durante un lotto di produzione | Temperatura, usura e costanza del processo |
L'avanzamento programmato deve essere adatto alla fresatura circolare interna
Il centro dell'utensile segue un cerchio più piccolo rispetto alla parete del foro.8 La fresatura circolare interna richiede la corretta relazione tra l'avanzamento del centro dell'utensile e l'avanzamento sul profilo lavorato. Il programmatore dovrebbe verificare come il sistema CAM e il controllo gestiscono tale conversione.
La prova di finitura dovrebbe utilizzare un sovrametallo costante e un avanzamento entro il campo di lavoro fornito dal produttore dell'utensile. Una passata estremamente leggera può causare sfregamento invece di un taglio stabile.
Gli effetti termici richiedono un confronto dedicato. Un riscaldamento non uniforme può distorcere un pezzo, ma l'espansione uniforme cambia principalmente le dimensioni.9 Le misurazioni effettuate a una temperatura costante aiutano a evitare che la deriva termica venga scambiata per un errore di rotondità legato all'avanzamento.
Conclusione
Una correzione affidabile del foro inizia dal profilo misurato. L'orientamento, le prove di taglio controllate e i test di movimento indipendenti aiutano a identificare la causa prima di modificare offset o impostazioni dei servo.
-
"Comprendere e gestire il gioco nelle viti a ricircolo di sfere", https://www.wyballscrew.com/post/the-silent-enemy-understanding-and-managing-backlash-in-ball-screws. I riferimenti di ingegneria meccanica sulla progettazione di macchine di precisione identificano il gioco nei dadi delle viti a ricircolo di sfere, la perdita di precarico dei cuscinetti e il gioco del giunto come meccanismi che consentono il movimento perso durante l'inversione degli assi. Ruolo dell'evidenza: meccanismo; tipo di fonte: istruzione. Supporta: che l'usura e il gioco negli assemblaggi a vite e nei giunti introducono un movimento perso che degrada la precisione di posizionamento. ↩
-
"Progettazione automatizzata di attrezzature per un processo di lavorazione rapido", https://dr.lib.iastate.edu/bitstreams/e0e6f247-4aec-4cef-a373-c1e64fbea6f4/download. La ricerca manifatturiera sul bloccaggio dei pezzi dimostra che le forze di serraggio causano deformazione elastica nei pezzi, specialmente in geometrie a pareti sottili o cedevoli, e che la rimozione di tali forze consente un recupero elastico che può alterare la geometria finale del pezzo misurata allo stato libero. Ruolo dell'evidenza: meccanismo; tipo di fonte: ricerca. Supporta: che le forze di serraggio deformano elasticamente i pezzi, in particolare le caratteristiche a pareti sottili, e che queste deformazioni si ripristinano quando i fissaggi vengono rilasciati, cambiando le dimensioni misurate. ↩
-
"Spiegazione del test con ballbar", https://www.renishaw.com/en/ballbar-testing-explained–6818?srsltid=AYCX9vIIAv4B1OY6tNqK2LuRcxf-HdxjfLR5jIKVzHiYYEcYinOHKPeX. Un ballbar è uno strumento di misura telescopico con sfere di precisione a ciascuna estremità, utilizzato per misurare l'errore radiale dell'interpolazione circolare di una macchina utensile tracciando le variazioni di lunghezza mentre la macchina esegue un percorso circolare. Ruolo dell'evidenza: definizione; tipo di fonte: enciclopedia. Supporta: che un ballbar (o double ball bar) è uno strumento di precisione telescopico utilizzato per misurare la deviazione radiale durante il movimento circolare programmato. ↩
-
"Modello informativo per i test sulle prestazioni delle macchine utensili – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC4862811/. Gli standard di collaudo delle macchine utensili descrivono i test di interpolazione circolare bidirezionale come un metodo per separare gli errori geometrici, come la perpendicolarità, che producono schemi coerenti indipendentemente dalla direzione, dagli errori dinamici, come il disallineamento dei servo o l'attrito, che variano con la direzione del movimento. Ruolo dell'evidenza: supporto generale; tipo di fonte: istituzione. Supporta: il fatto che il confronto tra test circolari in senso orario e antiorario aiuti a distinguere gli errori geometrici (che appaiono simili in entrambe le direzioni) dagli effetti dei servo e dell'attrito (che possono invertirsi o cambiare). Nota di ambito: gli standard descrivono il metodo di prova ma potrebbero non dettagliare esplicitamente ogni principio di separazione degli errori menzionato ↩
-
"Che cos'è la deflessione dell'utensile e come si può prevenire?", https://taigtools.com/blog/tool-deflection/. I testi di meccanica delle lavorazioni descrivono la deflessione dell'utensile da taglio come una flessione elastica governata dalla teoria delle travi, in cui la deflessione aumenta con la forza di taglio e lo sbalzo dell'utensile, mentre diminuisce con il diametro dell'utensile e la rigidità del materiale. Ruolo dell'evidenza: meccanismo; tipo di fonte: istruzione. Supporta: il fatto che gli utensili da taglio si comportino come travi a sbalzo e subiscano una deflessione elastica proporzionale alle forze di taglio e inversamente proporzionale alla rigidità dell'utensile. ↩
-
"Avanzamento per dente [Fz]", https://www.machiningdoctor.com/glossary/feed-per-tooth/. I manuali di lavorazione definiscono il carico del truciolo come la velocità di avanzamento divisa per la velocità del mandrino e il numero di taglienti, stabilendo che aumenti della velocità di avanzamento a velocità del mandrino costante aumentano direttamente il materiale rimosso per dente e le conseguenti forze di taglio. Ruolo dell'evidenza: meccanismo; tipo di fonte: istruzione. Supporta: il fatto che il carico del truciolo (avanzamento per dente) sia uguale alla velocità di avanzamento della tavola divisa per il prodotto della velocità del mandrino e il numero di denti, quindi aumentare l'avanzamento a velocità costante aumenta proporzionalmente il carico del truciolo. ↩
-
"Movimento circolare", https://en.wikipedia.org/wiki/Circular_motion. I principi della cinematica stabiliscono che il moto circolare a raggio costante richiede un'accelerazione centripeta proporzionale al quadrato della velocità, il che significa che raddoppiare la velocità di avanzamento quadruplica l'accelerazione dell'asse richiesta. Ruolo dell'evidenza: meccanismo; tipo di fonte: istruzione. Supporta: il fatto che l'accelerazione centripeta nel moto circolare sia uguale alla velocità al quadrato divisa per il raggio, quindi velocità di avanzamento più elevate richiedono accelerazioni dell'asse proporzionalmente maggiori. ↩
-
"Guida ai percorsi utensile di fresatura", https://www.purdue.edu/bidc/resources/metal-working/mill-toolpath-guide/. I riferimenti alla programmazione CNC spiegano che per la fresatura circolare interna, il percorso del centro dell'utensile comandato ha un raggio uguale al raggio del foro desiderato meno il raggio della fresa, richiedendo un'adeguata compensazione del raggio dell'utensile o una programmazione di offset. Ruolo dell'evidenza: meccanismo; tipo di fonte: istruzione. Supporta: il fatto che nelle operazioni di fresatura interna, il raggio del percorso del centro dell'utensile sia uguale al raggio del foro meno il raggio dell'utensile. ↩
-
"Precisione dimensionale di diverse stampe tridimensionali …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11279353/. I principi della meccanica termica mostrano che una variazione di temperatura uniforme in un corpo non vincolato produce un'espansione isotropa che scala tutte le dimensioni proporzionalmente, mentre i gradienti di temperatura generano tensioni interne e deformazioni non uniformi che distorcono la geometria originale. Ruolo dell'evidenza: meccanismo; tipo di fonte: istruzione. Supporta: il fatto che una variazione di temperatura uniforme produca un'espansione dimensionale proporzionale senza cambiare forma, mentre i gradienti di temperatura creino un'espansione differenziale che causa flessione e distorsione. ↩
Chris Lu
Avvalendomi di oltre un decennio di esperienza pratica nel settore delle macchine utensili, in particolare con le macchine CNC, sono qui per aiutarvi. Se avete domande suscitate da questo post, se avete bisogno di una guida per la scelta dell'attrezzatura giusta (CNC o convenzionale), se state esplorando soluzioni di macchine personalizzate o se siete pronti a discutere un acquisto, non esitate a CONTATTARMI. Troviamo la macchina utensile perfetta per le vostre esigenze.