

لماذا تزداد جودة السطح سوءاً بالقرب من المركز عند استخدام مخرطة CNC؟
قد تؤدي تمريرة التشطيب الخفيفة إلى ترك مركز خشن على الرغم من نعومة السطح الخارجي. يجب فحص سرعة القطع، وبدل التشغيل الفعلي، وحالة حافة القطع معاً.
يمكن أن تزداد جودة تشطيب المركز سوءاً عند انخفاض سرعة القطع عند حد سرعة الدوران الأقصى للمغزل، وعندما تكون المادة المتبقية رقيقة جداً بحيث لا تسمح لقمة القطع بالقطع بشكل نظيف. قد تؤدي الحافة المستديرة أو المتآكلة إلى احتكاك وتمزق المادة. كما يمكن أن تؤدي ظروف مثل وضع التغذية، وتراكم المواد على الحافة، وارتفاع الأداة غير الصحيح إلى إضافة عيوب أخرى.
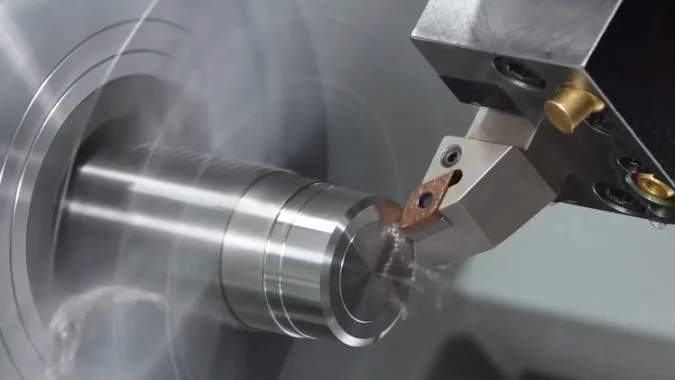
قد تؤدي تمريرة التشطيب النهائية الرقيقة إلى إزالة البعد المطلوب دون إنتاج سطح نظيف في كل مكان. قد تقطع الحافة بالقرب من الحافة الخارجية وتواجه صعوبة مع تغير الظروف باتجاه المحور. نقطة البداية المفيدة هي العلاقة بين انكماش قطر القطع وسرعة المغزل المتاحة للحفاظ على حركة المادة أمام الأداة.
لماذا تنخفض سرعة القطع بالقرب من المركز حتى مع تفعيل خاصية سرعة السطح الثابتة؟
يمكن للسرعة السطحية الثابتة تحسين التشطيب عبر الوجه،1, ولكن تعويضها ينتهي عند الحد الأقصى لسرعة الدوران. قد تصبح تمريرة التشطيب الخفيفة أقل استقراراً بعد تلك النقطة.
تتطلب السرعة السطحية الثابتة زيادة سرعة الدوران مع تناقص قطر القطع. بمجرد وصول المغزل إلى حده المسموح به، تنخفض سرعة القطع مع القطر. عند محور الدوران الفعلي، تكون السرعة السطحية صفراً عند أي سرعة دوران محدودة. يمكن أن يؤدي القطع الرقيق وإعداد الحافة غير المناسب إلى تفاقم جودة التشطيب الناتجة عن السرعة المنخفضة.
يغير حد سرعة الدوران ظروف القطع
العلاقة المترية هي:
Vc هي سرعة القطع بالمتر/الدقيقة. D هو قطر القطع الحالي بالمليمتر. n هو سرعة عمود الدوران بالدورة/الدقيقة.
السرعة السطحية الثابتة، التي يتم اختيارها عادةً باستخدام G96، تزيد من سرعة الدوران (n) مع تناقص القطر (D). يمكن لوحدة التحكم الحفاظ على السرعة المطلوبة فقط ضمن نطاق المغزل المتاح.
| المنطقة أو الحالة | استجابة المغزل | التأثير على ظروف القطع |
|---|---|---|
| السرعة السطحية الثابتة تحت الحد الأقصى لسرعة الدوران | ترتفع سرعة الدوران باتجاه المركز | تبقى سرعة القطع قريبة من السرعة المحددة |
| السرعة السطحية الثابتة عند الحد الأقصى لسرعة الدوران | تبقى سرعة الدوران مقيدة | تنخفض سرعة القطع مع القطر |
| قطر قطع صغير جداً | عدد الدورات في الدقيقة المتاح يظل محدوداً | قد يصبح الالتصاق والاحتكاك عند السرعة المنخفضة أكثر أهمية |
| محور الدوران الدقيق | لا يمكن لمزيد من التسارع حل مشكلة الهندسة | السرعة السطحية الدورانية تساوي صفراً |
يجب أن تشكل التمريرة الخفيفة رايشاً بشكل صحيح
لا تكون سماحية التشطيب الصغيرة مفيدة إلا إذا كانت الحافة المختارة قادرة على إزالتها بشكل نظيف. قد تؤدي حافة التخشين المشحوذة بشدة إلى دفع أو فرك المواد الرقيقة بدلاً من تشكيل رايش مستقر3.
تعتمد السماحية المطلوبة على المادة، ومعدل التغذية، وتحضير الحافة، والسطح الناتج عن عملية التخشين. لا يمكن لقيمة حد أدنى عامة مثل 0.3 مم وصف كل إعدادات التشطيب4.
نصف قطر رأس الأداة ونصف قطر شحذ حافة القطع هما ميزتان مختلفتان5. نصف قطر الرأس يشكل الطرف العام. أما الشحذ فهو الاستدارة الأصغر بكثير عند حافة القطع. كلاهما يؤثر على القطع الخفيف، ولكن لا ينبغي التعامل معهما كبعد واحد.
كيف يمكنك التحقق مما إذا كانت منطقة التخشين تبدأ حيث يصل عمود الدوران إلى حد دورانه في الدقيقة؟
يمكن أن يشير حد الخشونة إلى مشكلة متعلقة بالسرعة، ولكن سماحية التشطيب غير المتساوية يمكن أن تخلق نمطاً مشابهاً. تتطلب المقارنة قياسات فعلية لدورات في الدقيقة (RPM) والسماحية.
يقارن الفحص حد منطقة التخشين مع Dcap = 1000 × Vc / (π × ncap)، وهو القطر الذي تصل فيه سرعة القطع الثابتة (CSS) المأمورة إلى سقف دورات في الدقيقة. يجب أيضاً التحقق من سرعة دوران المغزل الفعلية وسماحية التشطيب المحلية. الحدود المتشابهة تدعم التشخيص ولكنها لا تحدد السبب بمفردها.
تتنبأ الحسابات بالمكان الذي تنتهي فيه تعويضات السرعة
يستخدم مثال توضيحي أمر سرعة قطع ثابتة (CSS) قدره 180 متر/دقيقة وسقف فعال قدره 3000 دورة/دقيقة:
Dcap = 1000 × 180 / (π × 3000) ≈ 19.1 مم
تحت قطر القطع ذلك، لا يمكن للمغزل الحفاظ على 180 متر/دقيقة. عند قطر 10 مم و3000 دورة/دقيقة، تكون سرعة القطع حوالي 94.2 متر/دقيقة.
توضح هذه القيم الحساب وهي ليست إعدادات موصى بها لآلة أو قطعة عمل معينة.
| الأدلة التي يجب جمعها | ما الذي يساعد على تأسيسه |
|---|---|
| أمر سرعة القطع الثابتة (CSS) النشط وسقف دورات في الدقيقة (RPM) الفعال | القطر الحدودي المتوقع |
| دورة في الدقيقة الفعلية مقابل قطر القطع | المكان الذي يتوقف فيه تسارع المغزل أو يتباطأ |
| نصف قطر أو قطر حد الخشونة | موقع تغير السطح |
| المخزون المحوري المتبقي عبر الوجه | ما إذا كان قطع التشطيب لا يزال قيد التشغيل |
| حالة لقمة القطع ووضع التغذية | أسباب أخرى للاحتكاك أو التمزق |
تحتاج سماحية التشطيب إلى فحص محلي
يجب على المشغل قياس المخزون المحوري المتبقي بالنسبة لمرجع الوجه النهائي عند نقطة توقف مخططة قبل التشطيب. القياس بالقرب من الخارج وحده لا يمكنه تحديد السماحية عبر الوجه بالكامل.
تموج التخشين،, أو الاستعادة المرنة، أو تشوه قطعة العمل يمكن أن يترك تمريرة تشطيب اسمية بمخزون ضئيل جداً في بعض المناطق6. قد يتم فرك تلك المناطق بدلاً من إعادة قطعها بالكامل.
يجب مضاعفة نصف قطر الحد المقاس قبل مقارنته بـ Dcap. تحتاج شاشة X الخاصة بالماكينة أيضاً إلى تفسير كقيمة نصف قطر أو قطر.
يمكن للتجربة المنضبطة تغيير أمر سرعة القطع الثابتة (CSS) ضمن النطاق الموصى به للأداة مع الاحتفاظ بنفس الحد الأقصى لعدد الدورات في الدقيقة. يجب أن يظل التغذية لكل دورة، والمخزون الفعلي، وحالة الأداة قابلة للمقارنة.
يوفر حد الخشونة المزاح أدلة داعمة. قد يبدأ تدهور السطح لا يزال أبعد داخل قطر حد السرعة لأن المادة والحافة تتحملان بعض الانخفاض في السرعة.
ما الفرق بين التغذية لكل دورة والتغذية لكل دقيقة أثناء عملية الخراطة الوجهية؟
قد يبدو تقليل التغذية وكأنه يحسن تمريرة التشطيب، لكن التقليل المفرط يمكن أن يعزز الاحتكاك. يحدد وضع التغذية النشط ما يحدث مع ارتفاع عدد الدورات في الدقيقة.
تحافظ التغذية لكل دورة على تقدم الأداة المبرمج لكل دورة للمغزل. تحافظ التغذية لكل دقيقة على سرعة الانتقال، لذا ينخفض التقدم لكل دورة مع زيادة عدد الدورات في الدقيقة. أثناء التشطيب الخفيف، يمكن أن يؤدي هذا الانخفاض إلى إنتاج رقائق رقيقة جدًا بالنسبة لحافة القطع. لا يعتبر أي من وضعي التغذية أكثر دقة بطبيعته.
يمكن أن تنتج نفس سرعة الانتقال تغذية مختلفة لكل دورة.
علاقة التغذية هي:
F هي تغذية الانتقال بـ مم/دقيقة. f هي التغذية لكل دورة بـ مم/دورة. n هي سرعة المغزل بـ دورة/دقيقة.
يوضح المثال الحسابي التالي كيفية تصرف الأمرين.
| أمر التغذية | عند 1000 دورة/دقيقة | عند 3000 دورة/دقيقة |
|---|---|---|
| 0.10 مم/دورة | حركة 100 مم/دقيقة | حركة 300 مم/دقيقة |
| 100 مم/دقيقة | 0.10 مم/دورة | حوالي 0.033 مم/دورة |
مع التغذية الثابتة لكل دقيقة، تتقدم الأداة بشكل أقل لكل دورة مع زيادة CSS لعدد الدورات في الدقيقة. قد ينتج عن ذلك علامات تغذية هندسية أدق، ولكن يمكن أن تبدأ الحافة غير المناسبة في الاحتكاك أيضًا.
تحافظ التغذية لكل دورة على تقدم الأداة ثابتًا أثناء زيادة السرعة. وهي لا تصحح البدل غير الكافي ولا تستعيد حافة تالفة.
يجب أن تعمل التغذية وإعداد الحافة معًا.
يمكن لهندسة التشطيب الحادة تشكيل رقائق رقيقة بقوى أقل من الحافة المصممة للقطع الثقيل. لا يزال بإمكان الشحذ الصغير المنضبط توفير قوة حافة مفيدة. الشحذ الأثقل ليس مناسبًا تلقائيًا لتمريرة خفيفة جدًا.
يعتمد سمك الرقاقة على التغذية وهندسة القطع المحلية بالإضافة إلى عمق القطع.8. البدل الاسمي وحده لا يمكنه تحديد ما إذا كانت الحافة ستقطع بشكل نظيف.
يمكن لنصف قطر رأس أكبر أن يقلل من ارتفاع علامة التغذية النظري،9, ولكنه يمكن أن يزيد أيضًا من القوى والاهتزاز في الإعداد المرن. يجب أن يوازن الاختيار بين متطلبات التشطيب والصلابة المتاحة.
تحت التغذية الشعاعية الثابتة لكل دورة، تظل تباعد اللولب ثابتًا تقريبًا. يحتاج السطح الباهت أو الملطخ بعلامات دقيقة إلى فحص بحثًا عن الاحتكاك والالتصاق والتآكل. يجب أن يتبع ذلك مزيد من تقليل التغذية بناءً على تلك الأدلة.
كيف ينبغي مقارنة جودة إنهاء السطح عند القطر الخارجي، ومنتصف نصف القطر، والمركز؟
سطوع السطح وحده لا يمكنه التمييز بين التمزق منخفض السرعة، والاحتكاك، وتآكل الأداة. تساعد المقارنة المسجلة عبر الوجه في ربط العيب بظروف القطع.
يجب مقارنة تشطيب السطح في مواضع شعاعية محددة باستخدام إضاءة وإعدادات قياس متسقة. يجب أن يتضمن السجل قطر القطع، وعدد الدورات الفعلي في الدقيقة، والتغذية لكل دورة، والبدل المحلي. يساعد فحص الأداة بعد ذلك في تمييز المواد الملتصقة عن التآكل. تتطلب النتوءة المركزية أيضًا فحص ارتفاع الأداة ومسار الأداة.
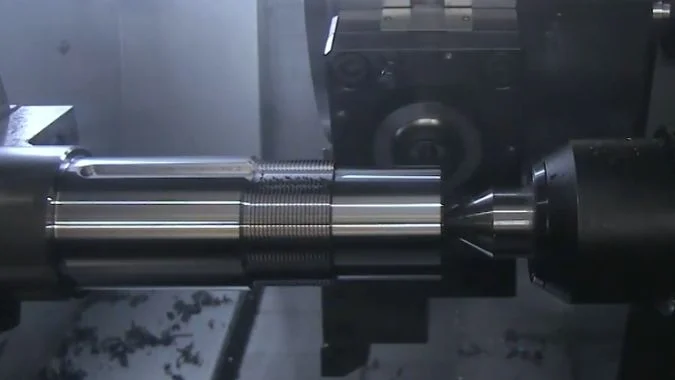
تحتاج المناطق الثلاث إلى سجلات قابلة للمقارنة.
يجب أن يتجنب القياس الخارجي شطب الحافة أو النتوءات. يقع نصف القطر الأوسط في منتصف المسافة بين المحور والحافة الخارجية. يحتاج القياس المركزي إلى نصف قطر محدد لأن أثر الخشونة لا يمكنه تمثيل نقطة رياضية.
| المنطقة | أدلة السطح المراد تسجيلها | الفحوصات ذات الصلة |
|---|---|---|
| بالقرب من القطر الخارجي | علامات التغذية الأساسية، أو التمزق، أو التلطخ | حالة الحافة ومخزون التشطيب الفعلي |
| نصف القطر المتوسط | ما إذا كانت العيوب تبدأ أو تظل دون تغيير | استجابة نظام التغذية المستمر (CSS)، ووضع التغذية، وتفاوت المخزون |
| بالقرب من المركز | البقع الخشنة، أو الصقل، أو التموج | سرعة القطع المنخفضة، وقطع الرقائق الرقيقة، وارتفاع الأداة |
| المركز الدقيق | نتوء مرتفع أو مادة متبقية | إعداد ارتفاع المركز وموضع النهاية المبرمج |
لا يشترط أن تزداد جودة التشطيب سوءًا بشكل مطرد من الحافة إلى المركز. تشير الجودة الرديئة المماثلة عبر المناطق الثلاث جميعها إلى مشكلة أوسع تتعلق بالبدل، أو اختيار الحافة، أو التآكل، أو الاستقرار.
فحص الأداة يفصل الرواسب عن فقدان المادة
الحافة المتراكمة هي مادة قطعة العمل الملتصقة بالقرب من حافة القطع10. يمكن أن يؤدي تكوينها وانفصالها إلى ترك بقع ممزقة متقطعة وتغيير هندسة القطع الفعلية.
تآكل الجانب هو فقدان مادة الأداة خلف الحافة11. يمكن أن يساهم تزايد مساحة التآكل في الاحتكاك، ولكن الاحتكاك يمكن أن يحدث أيضًا مع حافة جديدة عندما يكون سمك الرقاقة صغيرًا جدًا.
يجب فحص الأداة المتوقفة تحت التكبير قبل تغيير حالتها. قد تتعايش الرواسب، وفقدان الكربيد، والتآكل. لا يمكن للبقع السطحية أو الضوضاء وحدها تحديد الآلية السائدة.
يمكن أن تساعد هندسة التشطيب المناسبة وتوصيل مواد التشحيم المتسق في التعامل مع المواد المعرضة للالتصاق. يجب أن تتبع حدود استبدال قطع التآكل متطلبات ريش القطع (الإنسيرت) والقطعة المشغولة.
يجب أن تحافظ التجارب المقارنة على الأدلة المفيدة.
يجب أن تغير التجربة عاملاً واحداً وتكرر نفس مواقع الفحص. تتطلب المقارنة في اتجاه التغذية أيضاً حامل وريشة قطع مناسبين للمسار المقترح؛ فالتشطيب نحو الخارج ليس حلاً عالمياً.
يستدعي الاهتزاز المتبقي إجراء فحوصات لبروز الأداة، وتشوه التثبيت، وحالة الماكينة. تتطلب حركة عمود الدوران المحورية المشتبه بها فحصاً خدمياً محدداً.
يجب أن تستخدم قياسات الخشونة اتجاه تتبع وإعدادات تقييم متسقة. تتطلب المنطقة المركزية الصغيرة جداً بالنسبة للتتبع العادي تقييماً محلياً منفصلاً.
الخاتمة
يحتاج المركز الخشن إلى فحوصات لسرعة القطع الفعلية، والسماحية المحلية، ووضع التغذية، وحالة الحافة. تساعد المقارنات المنضبطة في تحديد ما إذا كان فقدان السرعة، أو الاحتكاك، أو الالتصاق، أو التآكل هو العامل المهيمن.
-
"عندما تقوم بعملية الخراطة السطحية على مخرطة CNC، هل تستخدم سرعة ثابتة..."،, https://www.facebook.com/GCodeTutor/posts/when-youre-facing-on-a-cnc-lathe-do-you-use-constant-surface-speed-g96-or-stick-/1225833936255283/. تم توثيق أن التحكم في سرعة السطح الثابتة يقلل من تباين جودة السطح عبر عمليات الخراطة السطحية من خلال الحفاظ على ظروف قطع أكثر اتساقاً مع تغير القطر، على الرغم من أن الفوائد تعتمد على اختيار المادة والأدوات. دور الدليل: دعم عام؛ نوع المصدر: بحث. يدعم: يمكن لوضع CSS تحسين اتساق جودة السطح عبر أقطار متفاوتة في عمليات الخراطة. ملاحظة النطاق: قد يتناول البحث المذكور عمليات الخراطة بشكل عام بدلاً من مقارنة جودة التشطيب تحديداً في مواقع نصف قطرية مختلفة أثناء الخراطة السطحية. ↩
-
"معادلات الخراطة"،, https://www.montana.edu/jdavis/met314/documents/homework/Turning%20Examples.pdf. صيغة سرعة القطع Vc = π × D × n / 1000 هي العلاقة القياسية المستخدمة في التشغيل الآلي، حيث Vc هي سرعة القطع بالمتر في الدقيقة، D هو القطر بالميليمتر، وn هي سرعة الدوران بالدورة في الدقيقة، مع معامل 1000 لتحويل الميليمترات إلى أمتار. دور الدليل: آلية؛ نوع المصدر: تعليم. يدعم: تمثل هذه الصيغة الحساب القياسي لسرعة القطع بالوحدات المترية. ↩
-
"تقدير الحد الأدنى لسمك الرقاقة غير المقطوعة أثناء الدقة ..."،, https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. Research on minimum chip thickness demonstrates that when depth of cut approaches the edge hone radius, the cutting mechanism transitions from shearing to plowing, with increased rubbing and surface deterioration rather than clean chip formation. Evidence role: mechanism; source type: research. Supports: Edge hone radius affects minimum chip thickness and cutting behavior in light passes. Scope note: Studies typically focus on specific tool-material combinations and may not quantify the exact hone radius threshold for all finishing scenarios ↩
-
"Machining Allowance", https://www.3erp.com/blog/machining-allowance/. Machining literature indicates that appropriate finishing allowance depends on workpiece material properties, tool geometry and condition, machine rigidity, surface finish requirements, and the condition of the previously machined surface, with recommended values varying significantly across different applications. Evidence role: general_support; source type: research. Supports: Finishing allowance requirements vary with multiple machining parameters. Scope note: Sources may provide ranges or guidelines for specific material-tool combinations rather than explicitly stating that universal values are inadequate ↩
-
"Getting a Better Edge: Design & Engineering", https://ctemag.com/articles/getting-better-edge/. Cutting tool standards distinguish between nose radius (the larger radius forming the tool tip profile, typically 0.4–1.6 mm) and edge hone or edge preparation (the micro-geometry at the cutting edge itself, typically 10–50 μm), which serve different functional purposes in the cutting process. Evidence role: definition; source type: institution. Supports: Nose radius and edge hone are distinct geometric parameters in cutting tool design. ↩
-
"Skewness", https://en.wikipedia.org/wiki/Skewness. Research on machining accuracy demonstrates that elastic recovery (springback) of the workpiece after roughing operations and thermal or mechanical distortion during machining can result in non-uniform stock distribution, causing the actual depth of cut in finishing passes to vary across the workpiece surface. Evidence role: mechanism; source type: research. Supports: Elastic recovery and distortion affect actual material removal in finishing. Scope note: Studies may focus on specific materials or geometries and may not quantify the magnitude of variation for all finishing scenarios ↩
-
"السرعات ومعدلات التغذية"،, https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. The feed rate relationship F = f × n is fundamental to machining calculations, where F represents feed rate in distance per unit time (mm/min), f is feed per revolution (mm/rev), and n is spindle speed (rev/min), allowing conversion between feed per revolution and feed per minute modes. Evidence role: mechanism; source type: education. Supports: This formula defines the relationship between feed modes in machining. ↩
-
"تقدير الحد الأدنى لسمك الرقاقة غير المقطوعة أثناء الدقة ..."،, https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. Metal cutting theory establishes that undeformed chip thickness is primarily determined by feed rate and tool entering angle in turning operations, while also being influenced by depth of cut, nose radius, and local cutting edge geometry, with these parameters combining to define the cross-sectional area of material removed per cutting edge pass. Evidence role: mechanism; source type: education. Supports: Chip thickness results from the interaction of multiple cutting parameters. Scope note: Theoretical models may simplify the complex three-dimensional geometry of actual chip formation, particularly near the tool nose radius ↩
-
"Surface Finish Calculator (Ra from Feed & Nose Radius)", https://snubber.ai/calculators/surface-finish-calculator. The theoretical surface roughness in turning operations is geometrically related to feed rate and nose radius through the formula Rt ≈ f²/(8×r), where larger nose radius reduces the calculated peak-to-valley height of feed marks for a given feed per revolution. Evidence role: mechanism; source type: education. Supports: Nose radius affects theoretical surface roughness through geometric relationships. Scope note: This represents ideal geometric conditions and does not account for tool wear, vibration, material properties, or other practical factors that affect actual surface finish ↩
-
"Built-up edge", https://en.wikipedia.org/wiki/Built-up_edge. Built-up edge is defined as a layer of workpiece material that adheres to the rake face of the cutting tool under certain cutting conditions, typically at low to moderate cutting speeds, forming through pressure welding and plastic deformation of the workpiece material. Evidence role: definition; source type: encyclopedia. Supports: Built-up edge is a recognized machining phenomenon involving workpiece material adhesion. ↩
-
"Flank Wear Estimation Under Varying Cutting Conditions", http://www-personal.umich.edu/~ykoren/uploads/Flank_wear_estimation_under_varying_cutting_conditions.pdf. Flank wear is defined in tool life standards as the gradual loss of tool material on the flank (clearance) face, typically measured as the width of the wear land perpendicular to the cutting edge, and is one of the primary tool wear mechanisms in metal cutting. Evidence role: definition; source type: institution. Supports: Flank wear is a standard tool wear classification. ↩

كريس لو
بالاستفادة من أكثر من عشر سنوات من الخبرة العملية في مجال صناعة أدوات الماكينات، خاصةً مع ماكينات بنظام التحكم الرقمي، أنا هنا لمساعدتك. سواءً كانت لديك أسئلة أثارها هذا المنشور، أو كنت بحاجة إلى إرشادات بشأن اختيار المعدات المناسبة (ماكينة بنظام التحكم الرقمي أو تقليدية)، أو كنت تستكشف حلولاً مخصصة للماكينات، أو كنت مستعدًا لمناقشة عملية شراء، فلا تتردد في الاتصال بي. دعنا نعثر على الأداة الآلية المثالية لاحتياجاتك.