

Perché la finitura superficiale peggiora vicino al centro durante la spianatura su un tornio CNC?
Una passata di finitura leggera può lasciare un centro ruvido nonostante una superficie esterna liscia. La velocità di taglio, il sovrametallo effettivo e le condizioni del tagliente devono essere verificati congiuntamente.
La finitura centrale può peggiorare quando la velocità di taglio diminuisce al limite massimo dei giri del mandrino e il materiale rimanente è troppo sottile per consentire all'inserto di tagliare in modo netto. Un tagliente arrotondato o usurato può strofinare e strappare il materiale. La modalità di avanzamento, il tagliente di riporto e un'altezza dell'utensile errata possono aggiungere ulteriori difetti.
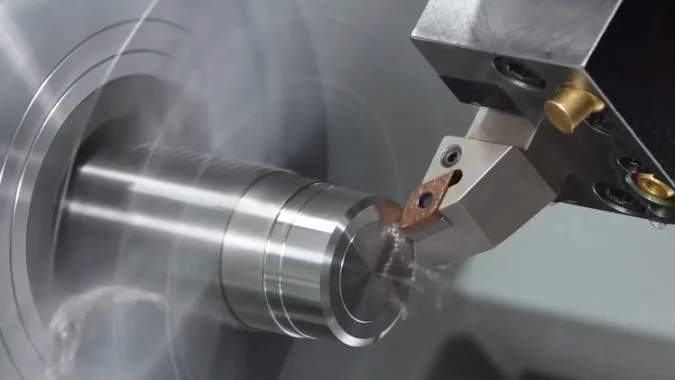
Una passata finale sottile può rimuovere la dimensione prevista senza produrre una superficie pulita ovunque. Il tagliente può tagliare vicino al bordo e avere difficoltà man mano che le condizioni cambiano verso l'asse. Un punto di partenza utile è la relazione tra la riduzione del diametro di taglio e la velocità del mandrino disponibile per mantenere il materiale in movimento rispetto all'utensile.
Perché la velocità di taglio diminuisce vicino al centro anche con la velocità di taglio costante attiva?
La velocità di taglio costante può migliorare la finitura su una superficie1, ma la sua compensazione termina al limite massimo dei giri/min. Un taglio di finitura leggero può diventare meno stabile oltre quel punto.
La velocità di taglio costante richiede l'aumento dei giri/min al diminuire del diametro di taglio. Una volta che il mandrino raggiunge il limite consentito, la velocità di taglio diminuisce con il diametro. Esattamente sull'asse di rotazione, la velocità superficiale è zero a qualsiasi numero di giri finito. Un taglio sottile e una preparazione inadeguata del tagliente possono peggiorare la finitura risultante a bassa velocità.
Il limite dei giri/min modifica le condizioni di taglio
La relazione metrica è:
Vc è la velocità di taglio in m/min. D è il diametro di taglio attuale in millimetri. n è la velocità del mandrino in giri/min.
La velocità di taglio costante, comunemente selezionata con G96, aumenta n al diminuire di D. Il controllo può mantenere la velocità richiesta solo entro l'intervallo del mandrino disponibile.
| Regione o condizione | Risposta del mandrino | Effetto sulle condizioni di taglio |
|---|---|---|
| CSS al di sotto del limite dei giri/min | I giri/min aumentano verso il centro | La velocità di taglio rimane vicina al valore comandato |
| CSS al limite dei giri/min | I giri/min rimangono limitati | La velocità di taglio diminuisce con il diametro |
| Diametro di taglio molto piccolo | I giri/min disponibili rimangono finiti | L'adesione a bassa velocità e lo sfregamento possono diventare più significativi |
| Asse di rotazione esatto | Un'ulteriore accelerazione non può risolvere la geometria | La velocità superficiale di rotazione è zero |
Una passata leggera deve comunque formare un truciolo
Un piccolo sovrametallo di finitura è utile solo se il tagliente selezionato è in grado di rimuoverlo in modo netto. Un tagliente di sgrossatura fortemente arrotondato può spingere o sfregare il materiale sottile invece di formare un truciolo stabile3.
Il sovrametallo richiesto dipende dal materiale, dall'avanzamento, dalla preparazione del tagliente e dalla superficie lasciata dalla sgrossatura. Un valore minimo universale, come 0,3 mm, non può descrivere ogni configurazione di finitura4.
Il raggio di punta dell'utensile e il raggio di arrotondamento del tagliente sono caratteristiche diverse5. Il raggio di punta modella la punta complessiva. L'arrotondamento è la curvatura molto più piccola sul tagliente. Entrambi influenzano il taglio leggero, ma non dovrebbero essere considerati come la stessa dimensione.
Come si può verificare se l'area di sgrossatura inizia dove il mandrino raggiunge il suo limite di giri?
Un confine di rugosità può suggerire un problema legato alla velocità, ma un sovrametallo di finitura irregolare può creare un modello simile. Il confronto richiede misurazioni effettive di giri/min e sovrametallo.
Il controllo confronta il confine dell'area di sgrossatura con Dcap = 1000 × Vc / (π × ncap), il diametro in cui la velocità di taglio costante (CSS) comandata raggiunge il limite di giri/min. È necessario verificare anche la velocità effettiva del mandrino e il sovrametallo di finitura locale. Confini simili supportano la diagnosi, ma non stabiliscono la causa da soli.
Il calcolo prevede dove termina la compensazione della velocità
Un esempio illustrativo utilizza un comando CSS di 180 m/min e un limite effettivo di 3000 giri/min:
Dcap = 1000 × 180 / (π × 3000) ≈ 19,1 mm
Al di sotto di quel diametro di taglio, il mandrino non può mantenere 180 m/min. A 10 mm di diametro e 3000 giri/min, la velocità di taglio è di circa 94,2 m/min.
Questi valori dimostrano il calcolo e non sono impostazioni consigliate per una macchina o un pezzo specifico.
| Elementi probatori da raccogliere | Cosa contribuisce a stabilire |
|---|---|
| Comando CSS attivo e limite effettivo di giri/min | Diametro limite previsto |
| Giri/min effettivi rispetto al diametro di taglio | Dove l'accelerazione del mandrino si arresta o rallenta |
| Raggio o diametro del confine di rugosità | Posizione della variazione superficiale |
| Sovrametallo assiale residuo sulla faccia | Se la passata di finitura rimane impegnata |
| Condizioni dell'inserto e modalità di avanzamento | Altre cause di sfregamento o strappo |
Il sovrametallo di finitura richiede una verifica locale
L'operatore deve misurare il sovrametallo assiale residuo rispetto al riferimento della faccia finale durante una sosta programmata prima della finitura. Una misurazione eseguita solo vicino all'esterno non può stabilire il sovrametallo sull'intera faccia.
L'ondulazione di sgrossatura, il ritorno elastico o la deformazione del pezzo possono lasciare una passata di finitura nominale con pochissimo materiale in alcune aree6. Tali aree potrebbero essere soggette a sfregamento invece di essere completamente ripassate.
Un raggio di contorno misurato deve essere raddoppiato prima del confronto con il Dcap. Anche il display X della macchina deve essere interpretato come valore di raggio o di diametro.
Uno studio controllato può modificare il comando CSS entro l'intervallo raccomandato dallo strumento, mantenendo lo stesso limite di giri al minuto (RPM). L'avanzamento per giro, il sovrametallo effettivo e le condizioni dell'utensile devono rimanere comparabili.
Un limite di rugosità spostato fornisce prove a supporto. Il deterioramento della superficie può iniziare ancora più all'interno del diametro limite di velocità, poiché il materiale e il tagliente tollerano una certa riduzione di velocità.
In che modo l'avanzamento per giro differisce dall'avanzamento al minuto durante la spianatura?
Ridurre l'avanzamento può sembrare migliorare una passata di finitura, ma una riduzione eccessiva può favorire lo sfregamento. La modalità di avanzamento attiva determina cosa accade all'aumentare dei giri al minuto.
L'avanzamento per giro mantiene l'avanzamento programmato dell'utensile per ogni giro del mandrino. L'avanzamento al minuto mantiene la velocità di traslazione, quindi l'avanzamento per giro diminuisce all'aumentare dei giri al minuto. Durante una finitura leggera, tale diminuzione può produrre trucioli troppo sottili per il tagliente. Nessuna delle due modalità di avanzamento è intrinsecamente più precisa.
La stessa velocità di traslazione può produrre diversi avanzamenti per giro.
La relazione di avanzamento è:
F è l'avanzamento di traslazione in mm/min. f è l'avanzamento per giro in mm/giro. n è la velocità del mandrino in giri/min.
Il seguente esempio aritmetico mostra come si comportano i due comandi.
| Comando di avanzamento | A 1000 giri/min | A 3000 giri/min |
|---|---|---|
| 0,10 mm/giro | Traslazione di 100 mm/min | Traslazione di 300 mm/min |
| 100 mm/min | 0,10 mm/giro | Circa 0,033 mm/giro |
Con un avanzamento fisso al minuto, l'utensile avanza meno per giro man mano che il CSS aumenta i giri al minuto. Potrebbero risultare segni di avanzamento geometrico più fini, ma un tagliente non idoneo può anche iniziare a sfregare.
L'avanzamento per giro mantiene l'avanzamento dell'utensile costante durante l'aumento della velocità. Non corregge un sovrametallo insufficiente né ripristina un tagliente danneggiato.
L'avanzamento e la preparazione del tagliente devono lavorare insieme.
Una geometria di finitura affilata può formare trucioli sottili con forze inferiori rispetto a un tagliente progettato per il taglio pesante. Una piccola affilatura controllata può comunque fornire un'utile resistenza del tagliente. Un'affilatura più pesante non è automaticamente adatta per una passata molto leggera.
Lo spessore del truciolo dipende dall'avanzamento e dalla geometria di taglio locale, nonché dalla profondità di passata.8. Il sovrametallo nominale da solo non può stabilire se il tagliente taglierà in modo netto.
Un raggio di punta maggiore può ridurre l'altezza teorica dei segni di avanzamento,9, ma può anche aumentare le forze e le vibrazioni in un setup flessibile. La selezione dovrebbe bilanciare i requisiti di finitura con la rigidità disponibile.
Con un avanzamento radiale costante per giro, la spaziatura della spirale rimane approssimativamente costante. Una superficie opaca o sbavata con segni fini richiede un'ispezione per sfregamento, adesione e usura. Un'ulteriore riduzione dell'avanzamento dovrebbe seguire tale evidenza.
Come dovrebbe essere confrontata la finitura superficiale al diametro esterno, al raggio medio e al centro?
La luminosità della superficie da sola non può distinguere tra strappi a bassa velocità, sfregamento e usura dell'utensile. Un confronto registrato su tutta la superficie aiuta a collegare il difetto alle condizioni di taglio.
La finitura superficiale dovrebbe essere confrontata in posizioni radiali definite utilizzando impostazioni di illuminazione e misurazione coerenti. Il registro dovrebbe includere il diametro di taglio, gli RPM effettivi, l'avanzamento per giro e il sovrametallo locale. L'ispezione dell'utensile aiuta quindi a distinguere il materiale aderito dall'usura. Un rilievo centrale richiede anche un controllo dell'altezza dell'utensile e del percorso utensile.
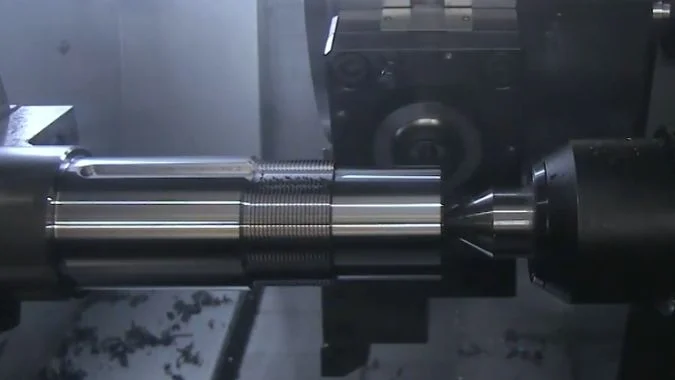
Le tre regioni necessitano di registrazioni comparabili.
La misurazione esterna deve evitare smussi o bave sui bordi. Il raggio intermedio si trova a metà strada tra l'asse e il bordo esterno. Una misurazione centrale richiede un raggio specificato poiché una traccia di rugosità non può rappresentare un punto matematico.
| Regione | Evidenze superficiali da registrare | Controlli correlati |
|---|---|---|
| Vicino al diametro esterno | Segni di avanzamento di base, lacerazioni o strisciature | Condizioni del bordo e sovrametallo di finitura effettivo |
| Raggio medio | Se i difetti hanno inizio o rimangono invariati | Risposta del CSS, modalità di avanzamento e variazione del sovrametallo |
| Vicino al centro | Zone ruvide, brunitura o ondulazione | Bassa velocità di taglio, taglio a truciolo sottile e altezza dell'utensile |
| Centro esatto | Sporgenza sollevata o materiale residuo | Impostazione dell'altezza al centro e posizione finale programmata |
La finitura non deve necessariamente peggiorare costantemente dal bordo al centro. Una finitura scadente simile in tutte e tre le regioni indica un problema più ampio relativo al sovrametallo, alla scelta del tagliente, all'usura o alla stabilità.
L'ispezione dell'utensile separa i depositi dalla perdita di materiale
Il tagliente di riporto è materiale del pezzo aderente vicino al tagliente10. La sua formazione e il suo distacco possono lasciare zone lacerate intermittenti e modificare la geometria di taglio effettiva.
L'usura del fianco è la perdita di materiale dell'utensile dietro il tagliente11. Una fascia di usura crescente può contribuire allo sfregamento, ma lo sfregamento può verificarsi anche con un tagliente nuovo quando lo spessore del truciolo è troppo ridotto.
L'utensile fermo deve essere ispezionato sotto ingrandimento prima che le sue condizioni vengano alterate. Depositi, mancanze di carburo e usura possono coesistere. Macchie superficiali o rumore da soli non possono stabilire quale meccanismo sia predominante.
Una geometria di finitura adeguata e una distribuzione costante del lubrificante possono essere d'aiuto con materiali soggetti ad adesione. I limiti di sostituzione per usura devono rispettare i requisiti dell'inserto e del pezzo.
Le prove comparative dovrebbero preservare le prove utili.
Una prova dovrebbe modificare un solo fattore e ripetere le stesse posizioni di ispezione. Un confronto sulla direzione di avanzamento richiede inoltre un supporto e un inserto adatti al percorso proposto; la finitura verso l'esterno non è una soluzione universale.
Le vibrazioni residue richiedono controlli di sporgenza, distorsione del bloccaggio e condizioni della macchina. Il sospetto movimento assiale del mandrino richiede un controllo di assistenza specifico.
Le misurazioni della rugosità dovrebbero utilizzare una direzione di tracciamento e impostazioni di valutazione coerenti. Un'area centrale troppo piccola per il tracciamento normale richiede una valutazione locale separata.
Conclusione
Un centro ruvido richiede controlli della velocità di taglio effettiva, del sovrametallo locale, della modalità di avanzamento e delle condizioni del tagliente. I confronti controllati aiutano a identificare se a prevalere sono la perdita di velocità, lo sfregamento, l'adesione o l'usura.
-
"Quando si esegue una spianatura su un tornio CNC, si utilizza la costante …", https://www.facebook.com/GCodeTutor/posts/when-youre-facing-on-a-cnc-lathe-do-you-use-constant-surface-speed-g96-or-stick-/1225833936255283/. Il controllo della velocità di taglio costante è stato documentato per ridurre la variazione della finitura superficiale durante le spianature, mantenendo condizioni di taglio più coerenti al variare del diametro, sebbene i benefici dipendano dal materiale e dalla scelta dell'utensile. Ruolo dell'evidenza: supporto generale; tipo di fonte: ricerca. Supporta: la modalità CSS può migliorare la costanza della finitura superficiale su vari diametri nelle operazioni di tornitura. Nota sullo scopo: la ricerca citata può riguardare le operazioni di tornitura in generale piuttosto che confrontare specificamente la qualità della finitura in diverse posizioni radiali durante la spianatura. ↩
-
"Equazioni di tornitura", https://www.montana.edu/jdavis/met314/documents/homework/Turning%20Examples.pdf. La formula della velocità di taglio Vc = π × D × n / 1000 è la relazione standard utilizzata nella lavorazione meccanica, dove Vc è la velocità di taglio in metri al minuto, D è il diametro in millimetri e n è la velocità di rotazione in giri al minuto, con il fattore 1000 che converte i millimetri in metri. Ruolo dell'evidenza: meccanismo; tipo di fonte: istruzione. Supporta: questa formula rappresenta il calcolo standard per la velocità di taglio in unità metriche. ↩
-
"Stima dello spessore minimo del truciolo non deformato durante la precisione...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. Research on minimum chip thickness demonstrates that when depth of cut approaches the edge hone radius, the cutting mechanism transitions from shearing to plowing, with increased rubbing and surface deterioration rather than clean chip formation. Evidence role: mechanism; source type: research. Supports: Edge hone radius affects minimum chip thickness and cutting behavior in light passes. Scope note: Studies typically focus on specific tool-material combinations and may not quantify the exact hone radius threshold for all finishing scenarios ↩
-
"Machining Allowance", https://www.3erp.com/blog/machining-allowance/. Machining literature indicates that appropriate finishing allowance depends on workpiece material properties, tool geometry and condition, machine rigidity, surface finish requirements, and the condition of the previously machined surface, with recommended values varying significantly across different applications. Evidence role: general_support; source type: research. Supports: Finishing allowance requirements vary with multiple machining parameters. Scope note: Sources may provide ranges or guidelines for specific material-tool combinations rather than explicitly stating that universal values are inadequate ↩
-
"Getting a Better Edge: Design & Engineering", https://ctemag.com/articles/getting-better-edge/. Cutting tool standards distinguish between nose radius (the larger radius forming the tool tip profile, typically 0.4–1.6 mm) and edge hone or edge preparation (the micro-geometry at the cutting edge itself, typically 10–50 μm), which serve different functional purposes in the cutting process. Evidence role: definition; source type: institution. Supports: Nose radius and edge hone are distinct geometric parameters in cutting tool design. ↩
-
"Skewness", https://en.wikipedia.org/wiki/Skewness. Research on machining accuracy demonstrates that elastic recovery (springback) of the workpiece after roughing operations and thermal or mechanical distortion during machining can result in non-uniform stock distribution, causing the actual depth of cut in finishing passes to vary across the workpiece surface. Evidence role: mechanism; source type: research. Supports: Elastic recovery and distortion affect actual material removal in finishing. Scope note: Studies may focus on specific materials or geometries and may not quantify the magnitude of variation for all finishing scenarios ↩
-
"Velocità e Avanzamenti", https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. The feed rate relationship F = f × n is fundamental to machining calculations, where F represents feed rate in distance per unit time (mm/min), f is feed per revolution (mm/rev), and n is spindle speed (rev/min), allowing conversion between feed per revolution and feed per minute modes. Evidence role: mechanism; source type: education. Supports: This formula defines the relationship between feed modes in machining. ↩
-
"Stima dello spessore minimo del truciolo non deformato durante la precisione...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. Metal cutting theory establishes that undeformed chip thickness is primarily determined by feed rate and tool entering angle in turning operations, while also being influenced by depth of cut, nose radius, and local cutting edge geometry, with these parameters combining to define the cross-sectional area of material removed per cutting edge pass. Evidence role: mechanism; source type: education. Supports: Chip thickness results from the interaction of multiple cutting parameters. Scope note: Theoretical models may simplify the complex three-dimensional geometry of actual chip formation, particularly near the tool nose radius ↩
-
"Surface Finish Calculator (Ra from Feed & Nose Radius)", https://snubber.ai/calculators/surface-finish-calculator. The theoretical surface roughness in turning operations is geometrically related to feed rate and nose radius through the formula Rt ≈ f²/(8×r), where larger nose radius reduces the calculated peak-to-valley height of feed marks for a given feed per revolution. Evidence role: mechanism; source type: education. Supports: Nose radius affects theoretical surface roughness through geometric relationships. Scope note: This represents ideal geometric conditions and does not account for tool wear, vibration, material properties, or other practical factors that affect actual surface finish ↩
-
"Built-up edge", https://en.wikipedia.org/wiki/Built-up_edge. Built-up edge is defined as a layer of workpiece material that adheres to the rake face of the cutting tool under certain cutting conditions, typically at low to moderate cutting speeds, forming through pressure welding and plastic deformation of the workpiece material. Evidence role: definition; source type: encyclopedia. Supports: Built-up edge is a recognized machining phenomenon involving workpiece material adhesion. ↩
-
"Flank Wear Estimation Under Varying Cutting Conditions", http://www-personal.umich.edu/~ykoren/uploads/Flank_wear_estimation_under_varying_cutting_conditions.pdf. Flank wear is defined in tool life standards as the gradual loss of tool material on the flank (clearance) face, typically measured as the width of the wear land perpendicular to the cutting edge, and is one of the primary tool wear mechanisms in metal cutting. Evidence role: definition; source type: institution. Supports: Flank wear is a standard tool wear classification. ↩

Chris Lu
Avvalendomi di oltre un decennio di esperienza pratica nel settore delle macchine utensili, in particolare con le macchine CNC, sono qui per aiutarvi. Se avete domande suscitate da questo post, se avete bisogno di una guida per la scelta dell'attrezzatura giusta (CNC o convenzionale), se state esplorando soluzioni di macchine personalizzate o se siete pronti a discutere un acquisto, non esitate a CONTATTARMI. Troviamo la macchina utensile perfetta per le vostre esigenze.