

لماذا تزداد خشونة السطح سوءاً بالقرب من المركز عند استخدام مخرطة CNC؟
قد يبدو الجزء المخرط ناعماً عند الحافة وخشناً عند المركز. يساعد فحص سرعة القطع، ونمط التغذية، وارتفاع الأداة في تفسير هذا التغير.
غالباً ما تسوء جودة السطح بالقرب من المركز لأن سرعة القطع تنخفض بعد وصول عمود الدوران إلى حد دورانه في الدقيقة. يمكن أن تؤدي السرعة المنخفضة إلى التصاق المادة، وتمزقها، واحتكاكها. كما يمكن أن يؤدي الارتفاع غير الصحيح للأداة، أو معدل التغذية غير المناسب، أو تلف لقمة القطع إلى تفاقم حالة المنطقة المركزية، لذا يجب التحقق من حد السرعة.
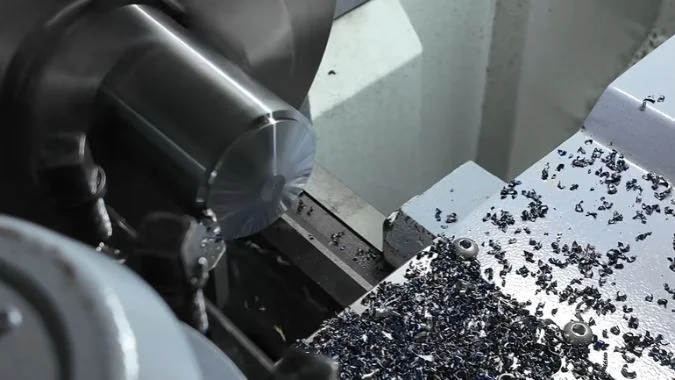
قد يبدو صوت عمود الدوران مستقراً بينما تتغير ظروف القطع عبر الوجه. فكل دورة تنقل مادة أقل أمام الأداة مع تقلص قطر التلامس. تعمل خاصية التحكم في سرعة السطح الثابتة على التعويض عن ذلك بزيادة عدد الدورات في الدقيقة، ولكن السرعة المتاحة لها حد أقصى.1 يتمثل الفرق المهم في ما إذا كانت الأداة لا تزال ضمن نطاق التعويض هذا.
لماذا تنخفض سرعة القطع بالقرب من المركز حتى مع تفعيل خاصية سرعة السطح الثابتة؟
يمكن أن تؤدي سرعة السطح الثابتة إلى تحسين اتساق عملية الوجه، ولكن قد تظل الخشونة ظاهرة بالقرب من المحور. يفسر نطاق عدد الدورات المتاح لعمود الدوران المكان الذي ينتهي فيه التعويض.
تنخفض سرعة القطع بالقرب من المركز لأن سرعة السطح الثابتة تتطلب زيادة تدريجية في عدد الدورات في الدقيقة مع تناقص القطر. يصل عمود الدوران في النهاية إلى حده المسموح به. ثم يظل عدد الدورات ثابتاً، وتنخفض سرعة القطع مع القطر. عند المحور تماماً، تكون سرعة سطح الدوران صفراً عند أي عدد دورات محدود.
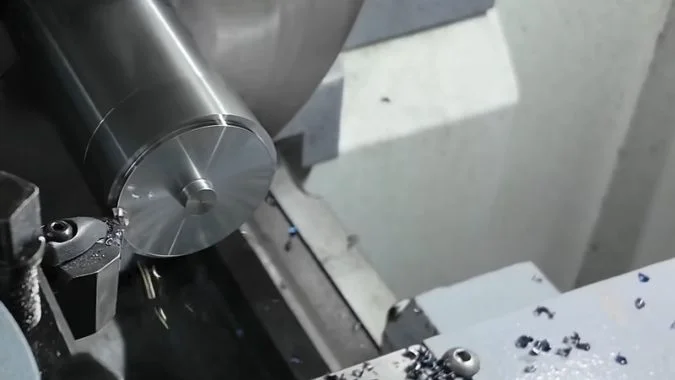
تتطلب سرعة السطح الثابتة زيادة عدد الدورات في الدقيقة
علاقة سرعة القطع المترية هي:
Vc هي سرعة القطع بالمتر/الدقيقة. D هو قطر القطع الحالي بالمليمتر. n هو سرعة عمود الدوران بالدورة/الدقيقة.
القطر هو موقع القطع، وليس قطر الخامة الأصلي. التحكم في سرعة السطح الثابتة، والذي يتم اختياره عادةً باستخدام G963, ، يزيد من سرعة عمود الدوران كلما تناقص قطر القطع.
| حالة التشغيل | سلوك عمود الدوران تجاه المركز | سلوك سرعة القطع |
|---|---|---|
| الوجه بعدد دورات ثابت في الدقيقة | يبقى عدد الدورات في الدقيقة ثابتاً | تنخفض السرعة مع القطر |
| سرعة السطح الثابتة (CSS) تحت حد عدد الدورات في الدقيقة | زيادة عدد الدورات في الدقيقة | تظل السرعة قريبة من القيمة المحددة |
| نظام السرعة السطحية الثابتة (CSS) عند حد عدد الدورات في الدقيقة | تتوقف زيادة عدد الدورات في الدقيقة | تنخفض السرعة مع القطر |
| محور الدوران الدقيق | عدد الدورات في الدقيقة المتاح يظل محدوداً | السرعة السطحية الدورانية تساوي صفراً |
قد تخرج حافة القطع عن نطاق عملها الفعال
السرعة المنخفضة يمكن أن تشجع على تكون حافة مبنية في المواد المعرضة للالتصاق.4 يمكن أن تتراكم المواد على الحافة وتنفصل، مما يترك بقعاً ممزقة أو تشطيباً غير مستوٍ.
يمكن أن يصبح الاحتكاك أيضاً أكثر أهمية مع وجود حافة كليلة، أو تغذية غير مناسبة، أو تداخل ضحل جداً. لا تؤدي السرعة المنخفضة إلى نفس النتيجة في كل مادة.
يمكن لنظام CSS الحفاظ على ظروف مناسبة عبر جزء كبير من الوجه، لكنه لا يستطيع الحفاظ على سرعة سطحية موجبة عند قطر صفر. تظل هندسة الأداة وارتفاع المركز الدقيق مهمين في المنطقة المركزية النهائية.
كيف يمكنك التحقق مما إذا كانت منطقة التخشين تبدأ حيث يصل عمود الدوران إلى حد دورانه في الدقيقة؟
قد يتزامن شريط مركزي خشن مع حد السرعة، لكن المظهر وحده لا يمكنه تحديد السبب. توفر البيانات المحسوبة للقطر وبيانات دوران المغزل الفعلية مجالاً للمقارنة.
يقارن الفحص حدود المنطقة الخشنة مع القطر الذي يتطلب فيه نظام CSS الحد الأقصى المسموح به لعدد الدورات في الدقيقة. يتم حساب القطر كالتالي: Dcap = 1000 × Vc / (π × ncap). يجب أيضاً تسجيل عدد الدورات الفعلي في الدقيقة. المواقع المتشابهة تدعم التفسير المتعلق بالسرعة، ولكن لا يزال يتعين التحقق من حالة الأداة والتغذية.
يحدد الحساب بداية فقدان السرعة
يستخدم الحساب قيمة CSS المبرمجة والحد الفعال لعدد الدورات في الدقيقة. قد يحدد حد البرنامج، أو نطاق المغزل، أو إعدادات الماكينة الحد الأقصى المتاح.
مثال توضيحي يستخدم Vc = 180 م/دقيقة و ncap = 3000 دورة/دقيقة:
Dcap = 1000 × 180 / (π × 3000) ≈ 19.1 مم
يتوقع الحساب أن نظام CSS يمكنه الحفاظ على 180 م/دقيقة وصولاً إلى قطر يبلغ حوالي 19.1 مم. عند قطر 10 مم وبنفس الحد الأقصى لعدد الدورات، تبلغ سرعة القطع حوالي 94.2 م/دقيقة.
توضح هذه الأرقام الحساب ولا تحدد إعدادات لإعداد معين.
| الأدلة المراد تسجيلها | الغرض |
|---|---|
| وضع السرعة النشط وأمر CSS | يؤكد ما يطلبه التحكم |
| حد دورة في الدقيقة الفعلي | يحدد سقف سرعة الحساب |
| دورة في الدقيقة الفعلية مقابل قطر القطع | يؤكد نقطة توقف التسارع |
| قطر حدود المنطقة الخشنة | يربط التغيير المرئي بموضع القطع |
| التغذية، وحالة الإدراج، وبدل الإنهاء | يتحقق من التأثيرات الأخرى على المقارنة |
يتطلب الحد تفسيراً دقيقاً.
يمكن للمفتش تحديد حد الخشونة من خلال الفحص البصري أو تتبع السطح. يجب مضاعفة نصف القطر المقاس قبل مقارنته بـ Dcap. كما تحتاج شاشة عرض المحور X في الماكينة إلى تفسيرها كقيمة قطر أو نصف قطر.
قد يبدأ تلف السطح داخل قطر الحد المحسوب بمجرد أن تصبح السرعة غير مناسبة للمادة. يمكن أن تتسبب حدود تسارع المغزل أيضاً في تأخر السرعة الفعلية قبل الوصول إلى الحد الأقصى.
يمكن للتجربة الخاضعة للرقابة استخدام أمر CSS مختلف معتمد من المورد مع نفس حد عدد الدورات في الدقيقة (RPM). يتغير قطر الانتقال المتوقع، ولكن المقارنة تتطلب ثبات التغذية لكل دورة، والمادة، والسماحية، وحالة الأداة.
يجب أن تراعي أي مراجعة للحد الأقصى السرعة المسموح بها للماكينة، والظرف، والفكوك، وإعداد قطعة العمل.
ما الفرق بين التغذية لكل دورة والتغذية لكل دقيقة أثناء عملية الخراطة الوجهية؟
يمكن أن يؤدي تغيير عدد الدورات في الدقيقة (RPM) إلى تغيير تقدم الأداة لكل دورة للمغزل. يساعد التحقق من وضع التغذية النشط في تفسير الاختلافات في الملمس عبر السطح المواجه.
تحافظ التغذية لكل دورة على تقدم الأداة لكل دورة للمغزل عند القيمة المبرمجة. تحافظ التغذية لكل دقيقة على ثبات سرعة الحركة، لذا تنخفض التغذية لكل دورة مع ارتفاع عدد الدورات في الدقيقة. لا يعتبر أي من الوضعين أكثر دقة بطبيعته. غالباً ما توفر التغذية لكل دورة علاقة تغذية أكثر اتساقاً أثناء الخراطة السطحية (CSS).
تتغير علاقة التغذية مع سرعة المغزل
العلاقة هي:
F هي التغذية بـ مم/دقيقة. f هي التغذية بـ مم/دورة. n هي سرعة المغزل بـ دورة/دقيقة.
تظل التغذية لكل دورة تعريفاً مفيداً أثناء تغيير عدد الدورات في الدقيقة. يقوم نظام التحكم بتغيير سرعة الحركة للحفاظ على التقدم المبرمج لكل دورة للمغزل.
يقارن المثال الحسابي التالي بين أمري تغذية غير متغيرين.
| أمر التغذية | عند 1000 دورة/دقيقة | عند 3000 دورة/دقيقة |
|---|---|---|
| 0.10 مم/دورة | حركة 100 مم/دقيقة | حركة 300 مم/دقيقة |
| 100 مم/دقيقة | 0.10 مم/دورة | حوالي 0.033 مم/دورة |
مع ثبات التغذية في الدقيقة، تؤدي زيادة عدد الدورات في الدقيقة إلى تقليل التقدم لكل دورة. قد تصبح علامات التغذية الهندسية أدق، ولكن سُمك الرائش الصغير جداً يمكن أن يؤدي أيضاً إلى حدوث احتكاك6.
بمجرد وصول عدد الدورات في الدقيقة إلى حده الأقصى، تنتج أوامر التغذية الثابتة تقدماً ثابتاً لكل دورة. لا تزال سرعة القطع تنخفض مع تناقص القطر.
تتطلب المسافات اللولبية والتشطيب تفسيراً منفصلاً
تحت التغذية الشعاعية الثابتة لكل دورة، تظل المسافة الشعاعية للولب ثابتة تقريباً. تقلص المحيط وحده لا يجعل تلك المسافة تضيق تدريجياً.
تتحكم التغذية لكل دورة في هذه العلاقة؛ وهي لا تضمن تشطيباً معيناً. تؤثر هندسة الحافة، ونصف قطر الرأس، والاهتزاز، والتصاق المواد أيضاً على السطح.
يمكن أن يؤدي خفض التغذية بشكل معتدل إلى تقليل علامات التغذية الهندسية، ولكن يجب أن تظل التجربة ضمن نطاق القطع الفعال لأداة الإدراج. يمكن لنصف قطر رأس أكبر أن يحسن المظهر النظري ولكنه قد يزيد من القوى والاهتزازات.7
يجب أن تؤكد مراجعة البرنامج وحدات التغذية والوضع الخاص بوحدة التحكم. يمكن أن تمثل نفس القيمة الرقمية لـ F حركات أداة مختلفة جداً في الوضعين.
كيف ينبغي مقارنة جودة إنهاء السطح عند القطر الخارجي، ومنتصف نصف القطر، والمركز؟
يوفر الحافة اللامعة والمركز الباهت دليلاً، لكن الإضاءة يمكن أن تبالغ في الاختلافات. يساعد الفحص المتسق عبر مواقع محددة في تحديد النمط الفعلي.
يجب مقارنة تشطيب السطح عند أنصاف أقطار مسجلة باستخدام إضاءة واتجاه قياس وإعدادات أداة متسقة. يجب أيضاً تسجيل قطر القطع وعدد الدورات الفعلي والتغذية لكل موقع. يحتاج النتوء المركزي إلى فحص منفصل لأن أخطاء ارتفاع الأداة أو مسار الأداة يمكن أن تتواجد مع خشونة مرتبطة بالسرعة.
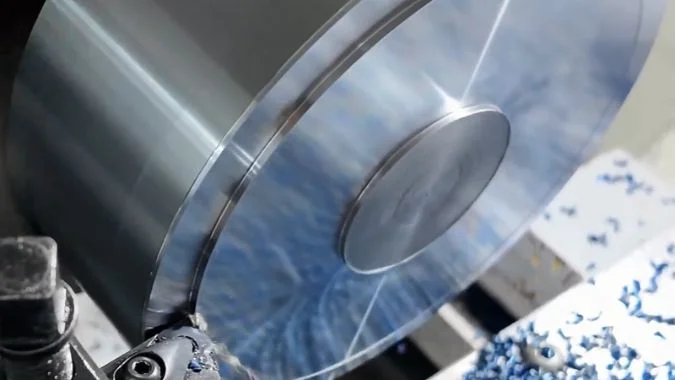
تتطلب المقارنة مواقع محددة
يجب على المفتش تسجيل القطر الخارجي وتحديد مواقع شعاعية قابلة للتكرار. يعني منتصف نصف القطر المسافة بين محور الدوران والحافة الخارجية. قطر القطع الخاص به هو نصف القطر الخارجي للجزء.8
يجب أن يتجنب القياس الخارجي شطب الحافة أو النتوءات. يجب أن يحدد القياس المركزي نصف القطر الفعلي لأن أثر الخشونة لا يمكن أن يمثل نقطة رياضية.
| منطقة الفحص | ملاحظات مفيدة | مطابقة معلومات العملية |
|---|---|---|
| بالقرب من القطر الخارجي | ملمس الخط الأساسي، التمزق، أو علامات التغذية | حالة CSS، عدد الدورات الفعلي في الدقيقة، والتغذية |
| نصف القطر المتوسط | ما إذا كان التشطيب يظل متسقاً أو يبدأ في التغير | قطر القطع بالنسبة لـ Dcap |
| بالقرب من المركز | التلطخ، أو البقع الخشنة، أو التموجات الأكبر | الحد الأقصى لعدد الدورات في الدقيقة، سرعة القطع المنخفضة، وحالة الأداة |
| ميزة المركز الدقيق | نتوء مرتفع، مادة متبقية، أو عيب موضعي | Tool height and programmed end position |
The observed pattern should guide the next check
The outer diameter does not always have the best finish. Effective CSS and suitable feed can produce similar results at the outer and middle regions. Poor finish across the whole face calls for a broader check of the insert, workholding, coolant delivery, and cutting data.
A rough central region beginning after the actual RPM plateau supports investigation of low-speed cutting conditions. A small isolated nub calls for a direct check of tool center height and the facing path.
Roughness comparisons should use consistent trace direction relative to the surface lay and the same evaluation settings.9 A central area too small for that trace needs a separate local assessment.
Visual brightness, measured roughness, and face flatness describe different features. A polished-looking patch can still contain smearing or an unacceptable local profile.
الخاتمة
Center finish improves through verified CSS limits, suitable feed per revolution, correct tool height, and consistent inspection across the face. Actual speed data helps identify the dominant cause.
-
"When you’re facing on a CNC lathe, do you use constant …", https://www.facebook.com/GCodeTutor/posts/when-youre-facing-on-a-cnc-lathe-do-you-use-constant-surface-speed-g96-or-stick-/1225833936255283/. CNC turning systems using constant surface speed mode automatically increase spindle RPM as cutting diameter decreases to maintain programmed surface velocity, subject to machine-specific maximum RPM constraints. Evidence role: mechanism; source type: education. Supports: how constant surface speed control adjusts spindle RPM inversely with cutting diameter. ↩
-
"السرعات والتغذية"،, https://en.wikipedia.org/wiki/Speeds_and_feeds. The relationship between cutting speed (Vc in m/min), workpiece diameter (D in mm), and spindle speed (n in rev/min) is expressed as Vc = πDn/1000, derived from the circumference formula with unit conversion. Evidence role: definition; source type: education. Supports: the standard formula relating cutting speed, diameter, and spindle speed in metric units. ↩
-
"G96 and G97 spindle speed control", https://gcodetutor.com/cnc-machine-training/g96-g97-spindle-speed.html. In CNC lathe programming following ISO 6983 and similar standards, G96 activates constant surface speed mode, while G97 returns to constant RPM mode. Evidence role: definition; source type: education. Supports: the standard G-code designation for constant surface speed mode. Scope note: Some machine tool builders may use proprietary variations of standard G-codes ↩
-
"Built-up edge", https://en.wikipedia.org/wiki/Built-up_edge. Machining research identifies built-up edge as a phenomenon occurring predominantly at low to moderate cutting speeds where temperature and pressure conditions favor material welding to the tool rake face, with severity varying by workpiece material ductility. Evidence role: mechanism; source type: research. Supports: the relationship between cutting speed and built-up edge formation. Scope note: The critical speed range for BUE formation is material-specific and also depends on tool coating and coolant conditions ↩
-
"السرعات والتغذية"،, https://en.wikipedia.org/wiki/Speeds_and_feeds. The feed rate (F in mm/min) equals the product of feed per revolution (f in mm/rev) and spindle speed (n in rev/min), a fundamental relationship in machining kinematics. Evidence role: definition; source type: education. Supports: the mathematical relationship between feed rate, feed per revolution, and spindle speed. ↩
-
"تقدير الحد الأدنى لسمك الرقاقة غير المقطوعة أثناء الدقة ..."،, https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. Metal cutting research establishes that when uncut chip thickness approaches the cutting edge radius, the material undergoes elastic-plastic deformation and rubbing rather than shearing, reducing cutting efficiency and surface quality. Evidence role: mechanism; source type: research. Supports: the phenomenon of rubbing or ploughing when chip thickness falls below a critical minimum. Scope note: The critical minimum chip thickness varies with tool edge preparation and workpiece material properties ↩
-
"تحقيق في اهتزاز ثرثرة أداة القطع في الآلات..."،, https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4664&context=grp. Machining studies demonstrate that increased nose radius reduces theoretical surface roughness through improved geometric profile generation, but simultaneously increases radial cutting forces and susceptibility to chatter vibration, particularly in less rigid setups. Evidence role: general_support; source type: research. Supports: the relationship between tool nose radius, theoretical surface finish, cutting forces, and vibration tendency. Scope note: The optimal nose radius depends on workpiece rigidity, machine stiffness, and required surface finish ↩
-
"Radius, diameter, & circumference | Circles (article)", https://www.khanacademy.org/math/get-ready-for-geometry/x8a652ce72bd83eb2:get-ready-for-circles-and-solid-geometry/x8a652ce72bd83eb2:area-and-circumference-of-circles/a/radius-diameter-circumference. In circular geometry, diameter equals twice the radius; therefore, a position at half the maximum radius corresponds to a cutting diameter equal to half the part’s outside diameter. Evidence role: definition; source type: encyclopedia. Supports: the relationship between radius and diameter in circular geometry. ↩
-
"Surface Texture", https://www.nist.gov/document/asm-hb18pdf. Surface texture measurement standards specify that roughness evaluations should maintain consistent trace direction relative to the surface lay and use identical filter settings and evaluation lengths to ensure comparable results. Evidence role: general_support; source type: institution. Supports: the importance of consistent measurement direction and settings in surface roughness evaluation. Scope note: Specific requirements vary between ISO, ASME, and other national standards ↩

كريس لو
بالاستفادة من أكثر من عشر سنوات من الخبرة العملية في مجال صناعة أدوات الماكينات، خاصةً مع ماكينات بنظام التحكم الرقمي، أنا هنا لمساعدتك. سواءً كانت لديك أسئلة أثارها هذا المنشور، أو كنت بحاجة إلى إرشادات بشأن اختيار المعدات المناسبة (ماكينة بنظام التحكم الرقمي أو تقليدية)، أو كنت تستكشف حلولاً مخصصة للماكينات، أو كنت مستعدًا لمناقشة عملية شراء، فلا تتردد في الاتصال بي. دعنا نعثر على الأداة الآلية المثالية لاحتياجاتك.