

Почему качество обработки поверхности ухудшается ближе к центру при торцевании на токарном станке с ЧПУ?
Легкий чистовой проход может оставить шероховатость в центре, несмотря на гладкую внешнюю поверхность. Необходимо комплексно проверить скорость резания, фактический припуск и состояние режущей кромки.
Качество обработки центра может ухудшиться, если скорость резания падает при достижении предельной частоты вращения шпинделя, а оставшийся припуск слишком мал для чистого резания пластиной. Закругленная или изношенная кромка может тереть и рвать материал. Режим подачи, нарост на кромке и неправильная высота инструмента могут привести к дополнительным дефектам.
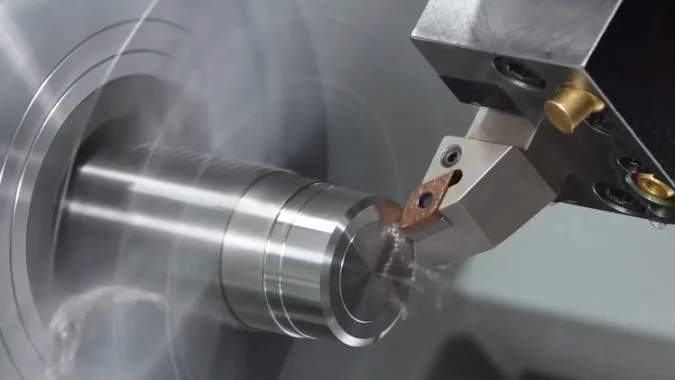
Тонкий финальный проход может удалить нужный размер, не обеспечив при этом чистую поверхность по всей площади. Кромка может чисто резать у края, но испытывать трудности по мере приближения к оси. Полезной отправной точкой является зависимость между уменьшающимся диаметром резания и доступной частотой вращения шпинделя, необходимой для обеспечения требуемой скорости подачи материала относительно инструмента.
Почему скорость резания падает ближе к центру, даже если активна функция постоянной скорости резания?
Постоянная скорость резания может улучшить качество обработки торца,1, однако её компенсация прекращается при достижении предела частоты вращения шпинделя. После этой точки легкий чистовой проход может стать менее стабильным.
Постоянная скорость резания требует увеличения частоты вращения при уменьшении диаметра обработки. Как только шпиндель достигает установленного предела, скорость резания падает вместе с диаметром. В самой оси вращения скорость резания равна нулю при любой конечной частоте вращения. Тонкий проход и неподходящая подготовка кромки могут ухудшить качество обработки на низких скоростях.
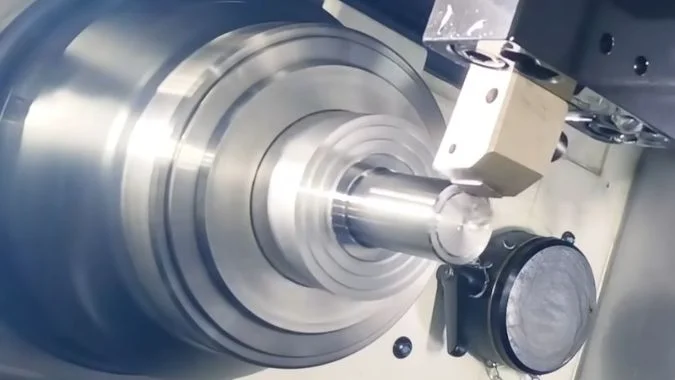
Предел частоты вращения шпинделя меняет условия резания
Математическая зависимость:
Vc — скорость резания в м/мин. D — текущий диаметр резания в миллиметрах. n — частота вращения шпинделя в об/мин.
Постоянная скорость резания, обычно задаваемая кодом G96, увеличивает частоту вращения (n) при уменьшении диаметра (D). Система ЧПУ может поддерживать заданную скорость только в пределах доступного диапазона частот вращения шпинделя.
| Область или условие | Реакция шпинделя | Влияние на условия резания |
|---|---|---|
| Постоянная скорость резания (CSS) ниже предела оборотов | Частота вращения растет по мере приближения к центру | Скорость резания остается близкой к заданной |
| CSS при достижении предела оборотов | Частота вращения остается ограниченной | Скорость резания уменьшается вместе с диаметром |
| Очень малый диаметр резания | Доступная частота вращения остается конечной | Адгезия и трение на низких скоростях могут стать более значительными |
| Точная ось вращения | Дальнейшее ускорение не может исправить геометрию | Окружная скорость вращения равна нулю |
Для формирования стружки все равно необходим легкий проход
Небольшой припуск на чистовую обработку полезен только в том случае, если выбранная кромка может удалить его начисто. Сильно закругленная кромка для чернового точения может вдавливать или тереть тонкий материал вместо формирования стабильной стружки3.
Необходимый припуск зависит от материала, подачи, подготовки кромки и качества поверхности, оставленного черновой обработкой. Универсальный минимум, такой как 0,3 мм, не может описать все варианты чистовой настройки4.
Радиус вершины инструмента и радиус закругления режущей кромки — это разные параметры5. Радиус вершины формирует общую форму наконечника. Закругление — это гораздо меньшее скругление на режущей кромке. Оба параметра влияют на легкое резание, но их не следует рассматривать как один и тот же размер.
Как проверить, начинается ли зона черновой обработки там, где шпиндель достигает предела своих оборотов?
Граница шероховатости может указывать на проблему, связанную со скоростью, но неравномерный припуск на чистовую обработку может создавать аналогичный рисунок. Для сравнения необходимы фактические данные о частоте вращения (об/мин) и измерениях припуска.
Проверка сравнивает границу области черновой обработки с Dcap = 1000 × Vc / (π × ncap), диаметром, при котором заданная постоянная скорость резания (CSS) достигает ограничения по частоте вращения. Фактическая скорость шпинделя и локальный припуск на чистовую обработку также должны быть проверены. Похожие границы подтверждают диагноз, но сами по себе не определяют причину.
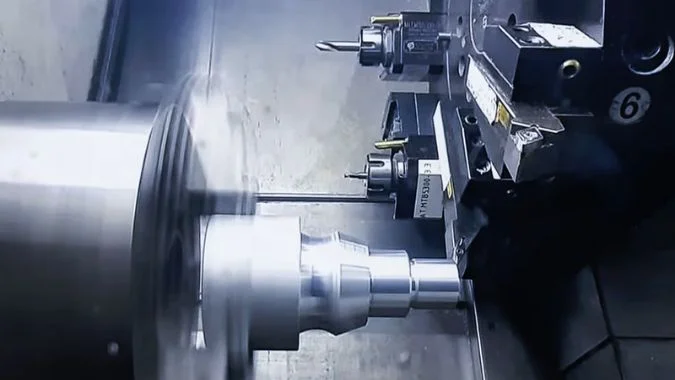
Расчет предсказывает, где заканчивается компенсация скорости
В иллюстративном примере используется команда CSS 180 м/мин и эффективный предел 3000 об/мин:
Dcap = 1000 × 180 / (π × 3000) ≈ 19.1 мм
Ниже этого диаметра резания шпиндель не может поддерживать скорость 180 м/мин. При диаметре 10 мм и 3000 об/мин скорость резания составляет приблизительно 94,2 м/мин.
Эти значения демонстрируют расчет и не являются рекомендуемыми настройками для конкретного станка или детали.
| Данные для сбора | Что это помогает установить |
|---|---|
| Активная команда CSS и эффективный предел об/мин | Расчетный предельный диаметр |
| Фактические обороты в минуту относительно диаметра резания | Точка, где ускорение шпинделя прекращается или отстает |
| Радиус или диаметр границы шероховатости | Расположение изменения поверхности |
| Остаточный осевой припуск по всей торцевой поверхности | Остается ли чистовой проход в работе |
| Состояние пластины и режим подачи | Другие причины трения или вырывания материала |
Необходима локальная проверка чистового припуска
Оператор должен измерить остаточный осевой припуск относительно окончательной базовой поверхности торца во время запланированной остановки перед чистовой обработкой. Измерение только вблизи внешней стороны не позволяет определить припуск по всей поверхности.
Волнистость после черновой обработки, упругое восстановление или деформация заготовки могут привести к тому, что на номинальном чистовом проходе на некоторых участках останется слишком мало материала6. На этих участках может происходить трение вместо полноценного резания.
Измеренный радиус границы необходимо удвоить перед сравнением с Dcap. Значение по оси X на дисплее станка также требует интерпретации как радиус или диаметр.
Контролируемое испытание позволяет изменять команду CSS в пределах рекомендуемого инструментом диапазона, сохраняя при этом тот же предел оборотов в минуту (RPM). Подача на оборот, фактический припуск и состояние инструмента должны оставаться сопоставимыми.
Смещенная граница шероховатости служит подтверждающим доказательством. Ухудшение качества поверхности все же может начаться ближе к центру от диаметра с ограничением скорости, поскольку материал и кромка допускают некоторое снижение скорости.
Чем подача на оборот отличается от подачи в минуту при торцевании?
Снижение подачи может улучшить чистовой проход, но чрезмерное уменьшение может привести к трению. Активный режим подачи определяет, что происходит при увеличении числа оборотов.
Подача на оборот поддерживает запрограммированное перемещение инструмента за каждый оборот шпинделя. Подача в минуту поддерживает скорость перемещения, поэтому подача на оборот уменьшается при увеличении числа оборотов. При легкой чистовой обработке это снижение может привести к образованию слишком тонкой стружки для режущей кромки. Ни один из режимов подачи сам по себе не является более точным.
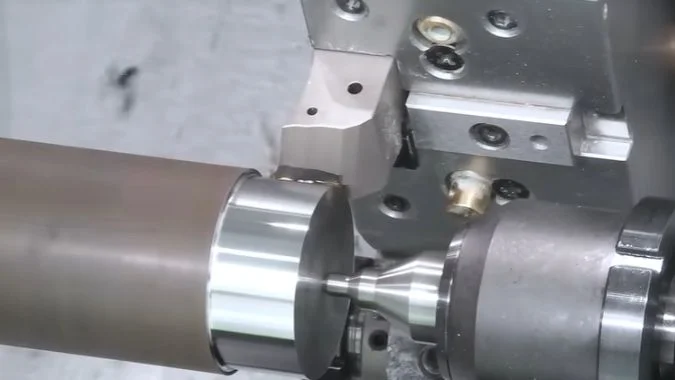
Одна и та же скорость перемещения может приводить к разной подаче на оборот.
Зависимость подачи выглядит следующим образом:
F — это скорость подачи в мм/мин. f — подача на оборот в мм/об. n — частота вращения шпинделя в об/мин.
Следующий арифметический пример показывает, как работают эти две команды.
| Команда подачи | При 1000 об/мин | При 3000 об/мин |
|---|---|---|
| 0,10 мм/об | перемещение 100 мм/мин | перемещение 300 мм/мин |
| 100 мм/мин | 0,10 мм/об | Приблизительно 0,033 мм/об |
При фиксированной подаче в минуту инструмент продвигается меньше за оборот по мере того, как CSS увеличивает число оборотов. Это может привести к более мелким следам от подачи, но также может вызвать трение неподходящей кромки.
Подача на оборот поддерживает постоянное перемещение инструмента при увеличении скорости. Она не исправляет недостаточный припуск и не восстанавливает поврежденную кромку.
Подача и подготовка кромки должны работать согласованно.
Острая чистовая геометрия может формировать тонкую стружку с меньшими усилиями, чем кромка, предназначенная для тяжелой резки. Небольшой контролируемый радиус скругления (хонинг) может обеспечить необходимую прочность кромки. Более интенсивное хонингование не всегда подходит для очень легкого прохода.
Толщина стружки зависит от подачи и локальной геометрии резания, а также от глубины резания.8. Один лишь номинальный припуск не позволяет установить, будет ли кромка резать чисто.
Увеличенный радиус при вершине может уменьшить теоретическую высоту следов от подачи,9, но он также может увеличить силы и вибрацию в гибкой наладке. Выбор должен балансировать между требованиями к чистоте поверхности и имеющейся жесткостью.
При постоянной радиальной подаче на оборот расстояние между витками спирали остается примерно постоянным. Тусклая или смазанная поверхность с мелкими следами требует проверки на предмет трения, налипания и износа. Дальнейшее снижение подачи должно следовать после подтверждения этих фактов.
Как следует сравнивать качество обработки поверхности на внешнем диаметре, среднем радиусе и в центре?
По одной лишь яркости поверхности невозможно отличить низкоскоростное вырывание, трение и износ инструмента. Записанное сравнение по всей торцевой поверхности помогает связать дефект с условиями резания.
Чистоту поверхности следует сравнивать в определенных радиальных точках, используя одинаковое освещение и настройки измерений. Запись должна включать диаметр резания, фактические обороты в минуту, подачу на оборот и локальный припуск. Осмотр инструмента затем помогает отличить налипание материала от износа. Центральный выступ также требует проверки высоты установки инструмента и траектории движения.
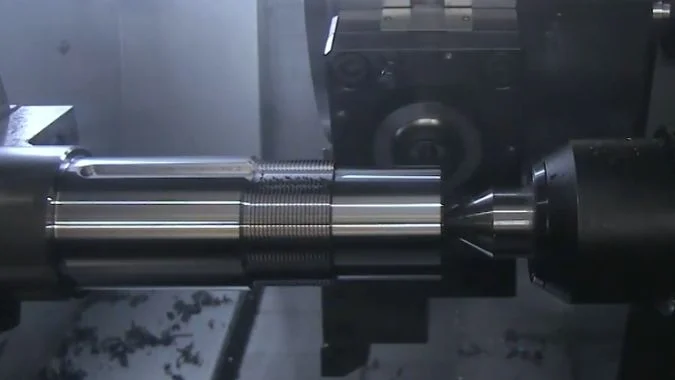
Три зоны требуют сопоставимых записей.
При внешнем измерении следует избегать фасок или заусенцев на кромках. Средний радиус находится на полпути между осью и внешним краем. Для центрального измерения необходимо указать радиус, поскольку профилограмма шероховатости не может представлять собой математическую точку.
| Область | Признаки на поверхности для регистрации | Связанные проверки |
|---|---|---|
| Рядом с внешним диаметром | Следы подачи, разрывы или размазывание на базовой линии | Состояние кромки и фактический припуск на обработку |
| Средний радиус | Начинаются ли дефекты или остаются неизменными | Реакция системы ЧПУ, режим подачи и изменение припуска |
| Рядом с центром | Шероховатые участки, полировка или волнистость | Низкая скорость резания, тонкая стружка и высота инструмента |
| Точный центр | Выступающий бугорок или остаточный материал | Установка высоты центра и запрограммированное конечное положение |
Качество обработки не обязательно должно постепенно ухудшаться от края к центру. Сходное низкое качество во всех трех областях указывает на более общую проблему, связанную с припуском, выбором кромки, износом или стабильностью.
Осмотр инструмента позволяет отделить наслоения от потери материала
Нарост на кромке — это прилипший материал заготовки вблизи режущей кромки10. Его образование и отслоение могут приводить к появлению прерывистых разрывов и изменению эффективной геометрии резания.
Износ по задней поверхности — это потеря материала инструмента за режущей кромкой11. Увеличение площадки износа может способствовать трению, но трение может возникать и при острой кромке, если толщина стружки слишком мала.
Остановленный инструмент следует осмотреть под увеличением до изменения его состояния. Наслоения, сколы твердого сплава и износ могут сосуществовать. Сами по себе поверхностные дефекты или шум не позволяют определить, какой механизм является доминирующим.
Подходящая геометрия чистовой обработки и постоянная подача смазочно-охлаждающей жидкости могут помочь при работе с материалами, склонными к адгезии. Пределы износа при замене должны соответствовать требованиям к пластинам и деталям.
Сравнительные испытания должны сохранять полезные данные.
При проведении испытания следует изменять только один фактор и использовать одни и те же позиции контроля. Сравнение по направлению подачи также требует использования держателя и пластины, подходящих для предполагаемой траектории; чистовая обработка от центра к периферии не является универсальным решением.
Сохраняющаяся вибрация требует проверки вылета инструмента, деформации зажима и состояния станка. При подозрении на осевое перемещение шпинделя необходима специализированная сервисная проверка.
Измерения шероховатости следует проводить с использованием постоянного направления трассировки и настроек оценки. Если центральная область слишком мала для стандартной трассировки, требуется отдельная локальная оценка.
Заключение
Неровности в центре требуют проверки фактической скорости резания, локального припуска, режима подачи и состояния кромки. Контролируемые сравнения помогают определить, что именно преобладает: потеря скорости, трение, адгезия или износ.
-
"При выполнении торцевания на токарном станке с ЧПУ, используете ли вы постоянную…", https://www.facebook.com/GCodeTutor/posts/when-youre-facing-on-a-cnc-lathe-do-you-use-constant-surface-speed-g96-or-stick-/1225833936255283/. Документально подтверждено, что контроль постоянной скорости резания (CSS) уменьшает разброс качества чистовой обработки при торцевании за счет поддержания более стабильных условий резания по мере изменения диаметра, хотя преимущества зависят от материала и выбора инструмента. Роль доказательства: общая поддержка; тип источника: исследование. Подтверждает: режим CSS может повысить стабильность чистовой обработки при различных диаметрах в токарных операциях. Примечание: цитируемое исследование может относиться к токарным операциям в целом, а не сравнивать конкретно качество отделки в разных радиальных точках при торцевании. ↩
-
"Уравнения точения", https://www.montana.edu/jdavis/met314/documents/homework/Turning%20Examples.pdf. Формула скорости резания Vc = π × D × n / 1000 является стандартным соотношением, используемым при механической обработке, где Vc — скорость резания в метрах в минуту, D — диаметр в миллиметрах, n — частота вращения в оборотах в минуту, а коэффициент 1000 переводит миллиметры в метры. Роль доказательства: механизм; тип источника: образовательный ресурс. Подтверждает: эта формула представляет стандартный расчет скорости резания в метрических единицах. ↩
-
"Оценка минимальной толщины несрезанного слоя при прецизионной обработке…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. Исследования минимальной толщины среза показывают, что когда глубина резания приближается к радиусу скругления кромки, механизм резания переходит от скалывания к пластическому деформированию (плужному эффекту), что приводит к повышенному трению и ухудшению качества поверхности вместо формирования чистого стружечного элемента. Роль доказательства: механизм; тип источника: исследование. Подтверждает: Радиус скругления кромки влияет на минимальную толщину среза и характер резания при чистовых проходах. Примечание: Исследования обычно фокусируются на конкретных сочетаниях инструмент-материал и могут не устанавливать точный порог радиуса скругления для всех вариантов финишной обработки. ↩
-
"Припуск на механическую обработку", https://www.3erp.com/blog/machining-allowance/. Литература по механической обработке указывает, что надлежащий чистовой припуск зависит от свойств материала заготовки, геометрии и состояния инструмента, жесткости станка, требований к шероховатости поверхности и состояния ранее обработанной поверхности, причем рекомендуемые значения существенно варьируются в зависимости от условий применения. Роль доказательства: общее подтверждение; тип источника: исследование. Подтверждает: Требования к чистовому припуску зависят от множества параметров обработки. Примечание: Источники могут предоставлять диапазоны или руководства для конкретных сочетаний материал-инструмент, а не утверждать явно, что универсальные значения недостаточны. ↩
-
"Улучшение кромки: дизайн и проектирование", https://ctemag.com/articles/getting-better-edge/. Стандарты режущего инструмента различают радиус при вершине (больший радиус, формирующий профиль вершины инструмента, обычно 0,4–1,6 мм) и радиус скругления кромки или подготовку кромки (микрогеометрия самой режущей кромки, обычно 10–50 мкм), которые выполняют разные функциональные задачи в процессе резания. Роль доказательства: определение; тип источника: организация. Подтверждает: Радиус при вершине и скругление кромки являются различными геометрическими параметрами при проектировании режущего инструмента. ↩
-
"Асимметрия", https://en.wikipedia.org/wiki/Skewness. Исследования точности механической обработки показывают, что упругое восстановление (пружинение) заготовки после черновых операций и термические или механические искажения в процессе обработки могут привести к неравномерному распределению припуска, из-за чего фактическая глубина резания при чистовых проходах меняется по поверхности заготовки. Роль доказательства: механизм; тип источника: исследование. Подтверждает: Упругое восстановление и искажения влияют на фактическое снятие материала при чистовой обработке. Примечание: Исследования могут фокусироваться на конкретных материалах или геометриях и могут не количественно оценивать величину отклонения для всех сценариев чистовой обработки. ↩
-
"Скорости и подачи", https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. Зависимость подачи F = f × n является фундаментальной для расчетов механической обработки, где F представляет подачу в единицу времени (мм/мин), f — подачу на оборот (мм/об), а n — частоту вращения шпинделя (об/мин), что позволяет пересчитывать режимы подачи на оборот в подачу на минуту. Роль доказательства: механизм; тип источника: образовательный. Подтверждает: Эта формула определяет связь между режимами подачи при механической обработке. ↩
-
"Оценка минимальной толщины несрезанного слоя при прецизионной обработке…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. Теория резания металлов устанавливает, что недеформированная толщина среза в основном определяется подачей и углом в плане при токарной обработке, а также зависит от глубины резания, радиуса при вершине и локальной геометрии режущей кромки, причем эти параметры в совокупности определяют площадь поперечного сечения снимаемого материала за один проход режущей кромки. Роль доказательства: механизм; тип источника: образовательный. Подтверждает: Толщина среза является результатом взаимодействия нескольких параметров резания. Примечание: Теоретические модели могут упрощать сложную трехмерную геометрию реального стружкообразования, особенно вблизи радиуса при вершине инструмента. ↩
-
"Калькулятор шероховатости поверхности (Ra по подаче и радиусу при вершине)", https://snubber.ai/calculators/surface-finish-calculator. Теоретическая шероховатость поверхности при токарной обработке геометрически связана с подачей и радиусом при вершине формулой Rt ≈ f²/(8×r), где больший радиус при вершине уменьшает расчетную высоту неровностей профиля от подачи на оборот. Роль доказательства: механизм; тип источника: образовательный. Подтверждает: Радиус при вершине влияет на теоретическую шероховатость поверхности через геометрические соотношения. Примечание: Это представляет идеальные геометрические условия и не учитывает износ инструмента, вибрацию, свойства материала или другие практические факторы, влияющие на реальную шероховатость поверхности. ↩
-
"Нарост на кромке, https://en.wikipedia.org/wiki/Built-up_edge. Нарост определяется как слой материала заготовки, прилипающий к передней поверхности режущего инструмента при определенных условиях резания, обычно на низких и умеренных скоростях, образующийся в результате сварки давлением и пластической деформации материала заготовки. Роль доказательства: определение; тип источника: энциклопедия. Подтверждает: Нарост является признанным явлением при механической обработке, связанным с адгезией материала заготовки. ↩
-
"Оценка износа по задней поверхности при различных условиях резания", http://www-personal.umich.edu/~ykoren/uploads/Flank_wear_estimation_under_varying_cutting_conditions.pdf. Износ по задней поверхности определяется в стандартах стойкости инструмента как постепенная потеря материала инструмента на задней (сопряженной) поверхности, обычно измеряемая как ширина площадки износа перпендикулярно режущей кромке, и является одним из основных механизмов износа инструмента при резании металлов. Роль доказательства: определение; тип источника: организация. Подтверждает: Износ по задней поверхности является стандартной классификацией износа инструмента. ↩

Крис Лу
Используя более чем десятилетний практический опыт работы в станкостроении, особенно на станках с ЧПУ, я готов помочь. Если у вас возникли вопросы, вызванные этой статьей, если вам нужно руководство по выбору подходящего оборудования (с ЧПУ или обычного), если вы изучаете индивидуальные решения по станкам или готовы обсудить покупку, не стесняйтесь, свяжитесь со мной. Давайте найдем идеальный станок для ваших нужд.