

Por que o acabamento superficial piora perto do centro ao facear em um torno CNC?
Um passe de acabamento leve pode deixar um centro rugoso, apesar de uma face externa lisa. A velocidade de corte, a sobre-metal real e a condição da aresta de corte precisam ser verificadas em conjunto.
O acabamento do centro pode piorar quando a velocidade de corte cai no limite de RPM do fuso e o material restante é muito fino para a pastilha cortar de forma limpa. Uma aresta arredondada ou gasta pode friccionar e rasgar o material. O modo de avanço, o gume postiço e a altura incorreta da ferramenta podem adicionar defeitos adicionais.
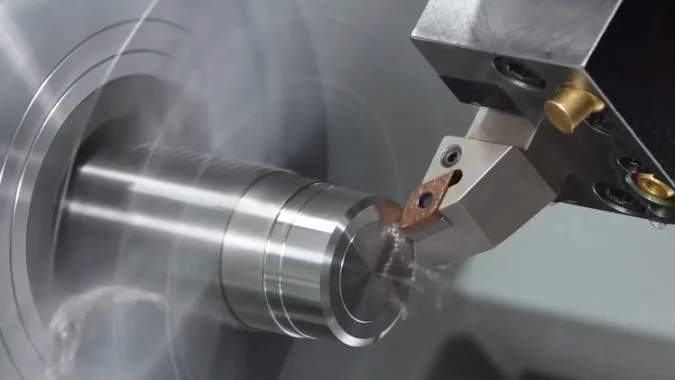
Um passe final fino pode remover a dimensão pretendida sem produzir uma superfície limpa em toda a extensão. A aresta pode cortar perto da borda e ter dificuldade à medida que as condições mudam em direção ao eixo. Um ponto de partida útil é a relação entre a redução do diâmetro de corte e a velocidade do fuso disponível para manter o material em movimento em relação à ferramenta.
Por que a velocidade de corte diminui próximo ao centro mesmo com a velocidade de superfície constante ativa?
A velocidade de corte constante pode melhorar o acabamento ao longo de uma face1, mas a sua compensação termina no limite máximo de RPM. Um corte de acabamento leve pode tornar-se menos estável para além desse ponto.
A velocidade de corte constante requer o aumento das RPM à medida que o diâmetro de corte diminui. Uma vez que o fuso atinge o seu limite permitido, a velocidade de corte cai com o diâmetro. No eixo rotacional exato, a velocidade de superfície é zero em qualquer RPM finita. Um corte fino e uma preparação de aresta inadequada podem piorar o acabamento resultante de baixa velocidade.
O limite de RPM altera as condições de corte
A relação métrica é:
Vc é a velocidade de corte em m/min. D é o diâmetro de corte atual em milímetros. n é a velocidade do fuso em rpm.
A velocidade de corte constante, geralmente selecionada com G96, aumenta o n à medida que o D diminui. O controlo pode manter a velocidade solicitada apenas dentro da gama disponível do fuso.
| Região ou condição | Resposta do fuso | Efeito nas condições de corte |
|---|---|---|
| CSS abaixo do limite de RPM | O RPM aumenta em direção ao centro | A velocidade de corte permanece próxima do comando |
| CSS no limite de RPM | O RPM permanece limitado | A velocidade de corte diminui com o diâmetro |
| Diâmetro de corte muito pequeno | O RPM disponível permanece finito | A adesão e o atrito a baixa velocidade podem tornar-se mais significativos |
| Eixo de rotação exato | Uma aceleração adicional não pode resolver a geometria | A velocidade superficial de rotação é zero |
Um passe leve ainda deve formar um cavaco
Uma pequena sobremetal de acabamento é útil apenas se a aresta selecionada puder removê-la de forma limpa. Uma aresta de desbaste fortemente afiada pode empurrar ou esfregar material fino em vez de formar um cavaco estável3.
A sobremetal necessária depende do material, avanço, preparação da aresta e da superfície deixada pelo desbaste. Um mínimo universal, como 0,3 mm, não pode descrever todas as configurações de acabamento4.
O raio da ponta da ferramenta e o raio de arredondamento da aresta de corte são características diferentes5. O raio da ponta molda a ponta geral. O arredondamento é o arredondamento muito menor na aresta de corte. Ambos afetam o corte leve, mas não devem ser tratados como a mesma dimensão.
Como você pode verificar se a área de desbaste começa onde o fuso atinge seu limite de RPM?
Um limite de rugosidade pode sugerir um problema relacionado à velocidade, mas uma sobremetal de acabamento irregular pode criar um padrão semelhante. A comparação requer medições reais de rpm e sobremetal.
A verificação compara o limite da área de desbaste com Dcap = 1000 × Vc / (π × ncap), o diâmetro onde o CSS comandado atinge o limite de RPM. A velocidade real do fuso e a sobremetal de acabamento local também devem ser verificadas. Limites semelhantes sustentam o diagnóstico, mas não estabelecem a causa sozinhos.
O cálculo prevê onde a compensação de velocidade termina
Um exemplo ilustrativo usa um comando CSS de 180 m/min e um limite efetivo de 3000 rev/min:
Dcap = 1000 × 180 / (π × 3000) ≈ 19,1 mm
Abaixo desse diâmetro de corte, o fuso não pode manter 180 m/min. Em um diâmetro de 10 mm e 3000 rev/min, a velocidade de corte é de aproximadamente 94,2 m/min.
Esses valores demonstram o cálculo e não são configurações recomendadas para uma máquina ou peça de trabalho específica.
| Evidências a coletar | O que ajuda a estabelecer |
|---|---|
| Comando CSS ativo e limite efetivo de RPM | Diâmetro limite previsto |
| RPM real em relação ao diâmetro de corte | Onde a aceleração do fuso para ou atrasa |
| Raio ou diâmetro do limite de rugosidade | Localização da mudança de superfície |
| Estoque axial remanescente em toda a face | Se o corte de acabamento permanece engajado |
| Condição da pastilha e modo de avanço | Outras causas de atrito ou rasgo |
A sobremetal de acabamento requer uma verificação local
O operador deve medir o estoque axial remanescente em relação ao datum final da face em uma parada planejada antes do acabamento. Uma medição apenas próxima ao exterior não pode estabelecer a sobremetal em toda a face.
Ondulação de desbaste, recuperação elástica ou distorção da peça podem deixar uma passagem de acabamento nominal com muito pouco estoque em algumas áreas6. Essas áreas podem sofrer atrito em vez de serem totalmente recortadas.
Um raio de limite medido deve ser dobrado antes da comparação com o Dcap. A exibição X da máquina também precisa de interpretação como um valor de raio ou diâmetro.
Um ensaio controlado pode alterar o comando CSS dentro da faixa recomendada da ferramenta e manter o mesmo limite de RPM. O avanço por rotação, o sobremetal real e a condição da ferramenta devem permanecer comparáveis.
Um limite de rugosidade deslocado fornece evidências de suporte. A deterioração da superfície ainda pode começar mais para dentro do diâmetro do limite de velocidade, pois o material e a aresta toleram alguma redução de velocidade.
Como o avanço por rotação difere do avanço por minuto durante o faceamento?
Reduzir o avanço pode parecer melhorar um passe de acabamento, mas a redução excessiva pode promover fricção. O modo de avanço ativo determina o que acontece à medida que a rpm aumenta.
O avanço por rotação mantém o avanço programado da ferramenta para cada giro do fuso. O avanço por minuto mantém a velocidade de deslocamento, portanto, o avanço por rotação diminui à medida que a rpm aumenta. Durante o acabamento leve, essa diminuição pode produzir cavacos muito finos para a aresta de corte. Nenhum dos modos de avanço é inerentemente mais preciso.
A mesma velocidade de deslocamento pode produzir diferentes avanços por rotação
A relação de avanço é:
F é o avanço de deslocamento em mm/min. f é o avanço por rotação em mm/rev. n é a velocidade do fuso em rev/min.
O exemplo aritmético a seguir mostra como os dois comandos se comportam.
| Comando de avanço | A 1000 rotações/min | A 3000 rotações/min |
|---|---|---|
| 0,10 mm/rotação | Deslocamento de 100 mm/min | Deslocamento de 300 mm/min |
| 100 mm/min | 0,10 mm/rotação | Aproximadamente 0,033 mm/rotação |
Com avanço por minuto fixo, a ferramenta avança menos por rotação à medida que o CSS aumenta a rpm. Marcas de avanço geométricas mais finas podem resultar, mas uma aresta inadequada também pode começar a sofrer fricção.
O avanço por rotação mantém o avanço da ferramenta consistente durante o aumento de velocidade. Ele não corrige sobremetal insuficiente nem restaura uma aresta danificada.
O avanço e a preparação da aresta devem trabalhar juntos
Uma geometria de acabamento afiada pode formar cavacos finos com forças menores do que uma aresta projetada para corte pesado. Um pequeno polimento controlado ainda pode fornecer resistência útil à aresta. Um polimento mais pesado não é automaticamente adequado para um passe muito leve.
A espessura do cavaco depende do avanço e da geometria de corte local, bem como da profundidade de corte8. O sobremetal nominal sozinho não pode estabelecer se a aresta cortará de forma limpa.
Um raio de ponta maior pode reduzir a altura teórica da marca de avanço9, mas também pode aumentar as forças e a vibração em uma configuração flexível. A seleção deve equilibrar os requisitos de acabamento com a rigidez disponível.
Sob avanço radial constante por rotação, o espaçamento da espiral permanece aproximadamente constante. Uma superfície opaca ou manchada com marcas finas precisa de inspeção quanto a fricção, adesão e desgaste. Uma redução adicional do avanço deve seguir essa evidência.
Como o acabamento superficial deve ser comparado no diâmetro externo, no raio médio e no centro?
O brilho da superfície sozinho não pode distinguir o rasgo em baixa velocidade, a fricção e o desgaste da ferramenta. Uma comparação registrada ao longo da face ajuda a conectar o defeito às condições de corte.
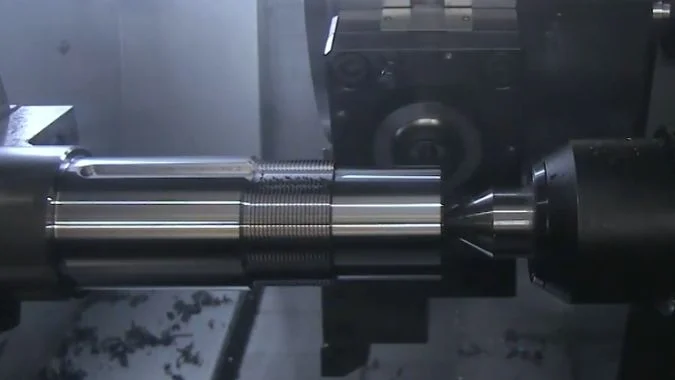
O acabamento superficial deve ser comparado em posições radiais definidas usando iluminação e configurações de medição consistentes. O registro deve incluir o diâmetro de corte, a rpm real, o avanço por rotação e o sobremetal local. A inspeção da ferramenta ajuda então a distinguir o material aderido do desgaste. Uma protuberância central também requer uma verificação da altura da ferramenta e da trajetória.
As três regiões precisam de registros comparáveis
A medição externa deve evitar o chanfro da borda ou rebarbas. O raio médio encontra-se a meio caminho entre o eixo e a borda externa. Uma medição central requer um raio declarado, porque um traço de rugosidade não pode representar um ponto matemático.
| Região | Evidência de superfície a registrar | Verificações relacionadas |
|---|---|---|
| Perto do diâmetro externo | Marcas de avanço da linha de base, rasgamento ou manchas | Condição da borda e material de acabamento real |
| Raio médio | Se os defeitos começam ou permanecem inalterados | Resposta de CSS, modo de avanço e variação de material |
| Próximo ao centro | Áreas ásperas, polimento ou ondulação | Baixa velocidade de corte, corte de cavacos finos e altura da ferramenta |
| Centro exato | Protuberância elevada ou material remanescente | Ajuste da altura central e posição final programada |
O acabamento não precisa piorar continuamente da borda para o centro. Um acabamento ruim semelhante em todas as três regiões aponta para um problema mais amplo com a tolerância, seleção de borda, desgaste ou estabilidade.
A inspeção da ferramenta separa depósitos da perda de material
A aresta postiça é material da peça aderido próximo à aresta de corte10. Sua formação e desprendimento podem deixar manchas rasgadas intermitentes e alterar a geometria de corte efetiva.
O desgaste de flanco é a perda de material da ferramenta atrás da aresta11. Uma banda de desgaste crescente pode contribuir para o atrito, mas o atrito também pode ocorrer com uma aresta nova quando a espessura do cavaco é muito pequena.
A ferramenta parada deve ser inspecionada sob ampliação antes que sua condição seja alterada. Depósitos, falta de metal duro e desgaste podem coexistir. Manchas na superfície ou ruído por si só não podem estabelecer qual mecanismo predomina.
Uma geometria de acabamento adequada e um fornecimento consistente de lubrificante podem ajudar materiais propensos à adesão. Os limites de substituição por desgaste devem seguir os requisitos da pastilha e da peça.
Os testes comparativos devem preservar as evidências úteis.
Um teste deve alterar um fator e repetir as mesmas posições de inspeção. Uma comparação da direção de avanço também requer um suporte e uma pastilha adequados para o caminho proposto; o acabamento para fora não é uma solução universal.
A vibração persistente requer verificações de balanço, distorção de fixação e condição da máquina. A suspeita de movimento axial do fuso requer uma verificação de serviço específica.
As medições de rugosidade devem usar direção de traçado e configurações de avaliação consistentes. Uma área central muito pequena para o traçado normal requer uma avaliação local separada.
Conclusão
Um centro rugoso requer verificações da velocidade de corte real, sobremetal local, modo de avanço e condição da aresta. Comparações controladas ajudam a identificar se a perda de velocidade, o atrito, a adesão ou o desgaste predominam.
-
"Ao facear em um torno CNC, você usa velocidade constante …", https://www.facebook.com/GCodeTutor/posts/when-youre-facing-on-a-cnc-lathe-do-you-use-constant-surface-speed-g96-or-stick-/1225833936255283/. O controle de velocidade de superfície constante foi documentado para reduzir a variação do acabamento superficial em cortes de faceamento, mantendo condições de corte mais consistentes conforme o diâmetro muda, embora os benefícios dependam do material e da seleção de ferramentas. Papel da evidência: suporte geral; tipo de fonte: pesquisa. Suporta: O modo CSS pode melhorar a consistência do acabamento superficial em diferentes diâmetros em operações de torneamento. Nota de escopo: A pesquisa citada pode abordar operações de torneamento em geral, em vez de comparar especificamente a qualidade do acabamento em diferentes posições radiais durante o faceamento. ↩
-
"Equações de Torneamento", https://www.montana.edu/jdavis/met314/documents/homework/Turning%20Examples.pdf. A fórmula da velocidade de corte Vc = π × D × n / 1000 é a relação padrão usada na usinagem, onde Vc é a velocidade de corte em metros por minuto, D é o diâmetro em milímetros e n é a velocidade rotacional em rotações por minuto, com o fator 1000 convertendo milímetros para metros. Papel da evidência: mecanismo; tipo de fonte: educação. Suporta: Esta fórmula representa o cálculo padrão para velocidade de corte em unidades métricas. ↩
-
"Estimativa da Espessura Mínima do Cavaco Não Cortado durante a Precisão…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. A pesquisa sobre a espessura mínima do cavaco demonstra que, quando a profundidade de corte se aproxima do raio de arredondamento da aresta, o mecanismo de corte transita de cisalhamento para sulcagem, com aumento de atrito e deterioração da superfície em vez da formação limpa do cavaco. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Suporta: O raio de arredondamento da aresta afeta a espessura mínima do cavaco e o comportamento de corte em passes leves. Nota de escopo: Os estudos geralmente se concentram em combinações específicas de ferramenta-material e podem não quantificar o limite exato do raio de arredondamento para todos os cenários de acabamento ↩
-
"Sobremetal de Usinagem", https://www.3erp.com/blog/machining-allowance/. A literatura sobre usinagem indica que o sobremetal de acabamento apropriado depende das propriedades do material da peça, da geometria e condição da ferramenta, da rigidez da máquina, dos requisitos de acabamento superficial e da condição da superfície previamente usinada, com valores recomendados variando significativamente entre diferentes aplicações. Papel da evidência: suporte geral; tipo de fonte: pesquisa. Suporta: Os requisitos de sobremetal de acabamento variam com múltiplos parâmetros de usinagem. Nota de escopo: As fontes podem fornecer intervalos ou diretrizes para combinações específicas de material-ferramenta em vez de declarar explicitamente que valores universais são inadequados ↩
-
"Obtendo uma Aresta Melhor: Design e Engenharia", https://ctemag.com/articles/getting-better-edge/. As normas de ferramentas de corte distinguem entre raio de ponta (o raio maior que forma o perfil da ponta da ferramenta, tipicamente 0,4–1,6 mm) e arredondamento da aresta ou preparação da aresta (a microgeometria na própria aresta de corte, tipicamente 10–50 μm), que servem a diferentes propósitos funcionais no processo de corte. Papel da evidência: definição; tipo de fonte: instituição. Suporta: O raio de ponta e o arredondamento da aresta são parâmetros geométricos distintos no design de ferramentas de corte. ↩
-
"Assimetria", https://en.wikipedia.org/wiki/Skewness. A pesquisa sobre precisão de usinagem demonstra que a recuperação elástica (efeito mola) da peça após operações de desbaste e a distorção térmica ou mecânica durante a usinagem podem resultar em distribuição não uniforme do sobremetal, fazendo com que a profundidade de corte real nos passes de acabamento varie ao longo da superfície da peça. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Suporta: A recuperação elástica e a distorção afetam a remoção real de material no acabamento. Nota de escopo: Os estudos podem focar em materiais ou geometrias específicas e podem não quantificar a magnitude da variação para todos os cenários de acabamento ↩
-
"Velocidades e Avanços", https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. A relação da taxa de avanço F = f × n é fundamental para os cálculos de usinagem, onde F representa a taxa de avanço em distância por unidade de tempo (mm/min), f é o avanço por revolução (mm/rev) e n é a velocidade do fuso (rev/min), permitindo a conversão entre os modos de avanço por revolução e avanço por minuto. Papel da evidência: mecanismo; tipo de fonte: educação. Suporta: Esta fórmula define a relação entre os modos de avanço na usinagem. ↩
-
"Estimativa da Espessura Mínima do Cavaco Não Cortado durante a Precisão…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. A teoria do corte de metais estabelece que a espessura do cavaco não deformado é determinada principalmente pela taxa de avanço e pelo ângulo de entrada da ferramenta em operações de torneamento, sendo também influenciada pela profundidade de corte, raio de ponta e geometria local da aresta de corte, com esses parâmetros combinando-se para definir a área transversal do material removido por passe da aresta de corte. Papel da evidência: mecanismo; tipo de fonte: educação. Suporta: A espessura do cavaco resulta da interação de múltiplos parâmetros de corte. Nota de escopo: Modelos teóricos podem simplificar a complexa geometria tridimensional da formação real do cavaco, particularmente próximo ao raio de ponta da ferramenta ↩
-
"Calculadora de Acabamento Superficial (Ra a partir do Avanço e Raio de Ponta)", https://snubber.ai/calculators/surface-finish-calculator. A rugosidade superficial teórica em operações de torneamento é geometricamente relacionada à taxa de avanço e ao raio de ponta através da fórmula Rt ≈ f²/(8×r), onde um raio de ponta maior reduz a altura calculada de pico a vale das marcas de avanço para um determinado avanço por revolução. Papel da evidência: mecanismo; tipo de fonte: educação. Suporta: O raio de ponta afeta a rugosidade superficial teórica através de relações geométricas. Nota de escopo: Isso representa condições geométricas ideais e não leva em conta o desgaste da ferramenta, vibração, propriedades do material ou outros fatores práticos que afetam o acabamento superficial real ↩
-
"Aresta Postiça", https://en.wikipedia.org/wiki/Built-up_edge. A aresta postiça é definida como uma camada de material da peça que adere à face de saída da ferramenta de corte sob certas condições de corte, tipicamente em velocidades de corte baixas a moderadas, formando-se através de soldagem por pressão e deformação plástica do material da peça. Papel da evidência: definição; tipo de fonte: enciclopédia. Suporta: A aresta postiça é um fenômeno de usinagem reconhecido que envolve a adesão de material da peça. ↩
-
"Estimativa de Desgaste de Flanco sob Condições de Corte Variáveis", http://www-personal.umich.edu/~ykoren/uploads/Flank_wear_estimation_under_varying_cutting_conditions.pdf. O desgaste de flanco é definido nas normas de vida útil da ferramenta como a perda gradual de material da ferramenta na face de folga (flanco), medida tipicamente como a largura da marca de desgaste perpendicular à aresta de corte, sendo um dos principais mecanismos de desgaste de ferramenta no corte de metais. Papel da evidência: definição; tipo de fonte: instituição. Suporta: O desgaste de flanco é uma classificação padrão de desgaste de ferramenta. ↩

Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.