

Warum verschlechtert sich die Oberflächengüte beim Plandrehen auf einer CNC-Drehmaschine nahe der Mitte?
Ein leichter Schlichtdurchgang kann trotz einer glatten Außenfläche eine raue Mitte hinterlassen. Schnittgeschwindigkeit, tatsächliches Aufmaß und der Zustand der Schneidkante müssen gemeinsam überprüft werden.
Das Oberflächenfinish in der Mitte kann sich verschlechtern, wenn die Schnittgeschwindigkeit bei Erreichen der maximalen Spindeldrehzahl abfällt und das verbleibende Aufmaß zu dünn ist, als dass die Wendeschneidplatte sauber schneiden könnte. Eine abgerundete oder verschlissene Schneide kann das Material reiben und ausreißen. Vorschubmodus, Aufbauschneidenbildung und eine falsche Werkzeughöhe können zu weiteren Fehlern führen.
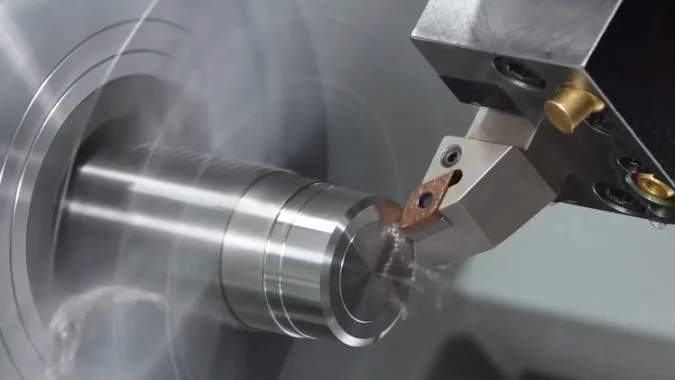
Ein zu dünner letzter Durchgang entfernt möglicherweise das Zielmaß, ohne überall eine saubere Oberfläche zu erzeugen. Die Schneide kann am Rand gut arbeiten, hat aber Schwierigkeiten, wenn sich die Bedingungen zur Achse hin ändern. Ein hilfreicher Ausgangspunkt ist das Verhältnis zwischen abnehmendem Schnittdurchmesser und der verfügbaren Spindeldrehzahl, um die Materialbewegung am Werkzeug aufrechtzuerhalten.
Warum sinkt die Schnittgeschwindigkeit nahe dem Zentrum, obwohl die konstante Schnittgeschwindigkeit aktiv ist?
Eine konstante Schnittgeschwindigkeit kann das Finish über eine Planfläche verbessern1, jedoch endet ihre Kompensation an der Drehzahlgrenze. Ein leichter Schlichtschnitt kann jenseits dieses Punktes an Stabilität verlieren.
Konstante Schnittgeschwindigkeit erfordert eine steigende Drehzahl bei abnehmendem Schnittdurchmesser. Sobald die Spindel ihre zulässige Grenze erreicht, sinkt die Schnittgeschwindigkeit mit dem Durchmesser. Direkt an der Rotationsachse ist die Schnittgeschwindigkeit bei jeder endlichen Drehzahl null. Ein zu dünner Schnitt und eine ungeeignete Schneidenvorbereitung können das resultierende Finish bei niedrigen Geschwindigkeiten verschlechtern.
Das Drehzahl-Limit verändert die Schnittbedingungen
Das metrische Verhältnis lautet:
Vc ist die Schnittgeschwindigkeit in m/min. D ist der aktuelle Schnittdurchmesser in Millimetern. n ist die Spindeldrehzahl in U/min.
Konstante Schnittgeschwindigkeit, üblicherweise mit G96 gewählt, erhöht n bei abnehmendem D. Die Steuerung kann die geforderte Geschwindigkeit nur innerhalb des verfügbaren Spindelbereichs beibehalten.
| Bereich oder Bedingung | Spindelreaktion | Auswirkung auf die Schnittbedingungen |
|---|---|---|
| CSS unterhalb der Drehzahlgrenze | Drehzahl steigt zur Mitte hin an | Schnittgeschwindigkeit bleibt nahe am Befehlswert |
| CSS bei der Drehzahlgrenze | Drehzahl bleibt begrenzt | Schnittgeschwindigkeit nimmt mit dem Durchmesser ab |
| Sehr kleiner Schnittdurchmesser | Die verfügbare Drehzahl bleibt begrenzt | Adhäsion und Reibung bei niedriger Geschwindigkeit können bedeutender werden |
| Genaue Rotationsachse | Eine weitere Beschleunigung kann die Geometrie nicht korrigieren. | Die Rotationsflächengeschwindigkeit ist null |
Ein leichter Durchgang muss dennoch einen Span bilden.
Ein kleines Schlichtaufmaß ist nur sinnvoll, wenn die gewählte Schneidkante es sauber entfernen kann. Eine stark verrundete Schruppschneide kann dünnes Material eher wegdrücken oder reiben, anstatt einen stabilen Span zu bilden.3.
Das erforderliche Aufmaß hängt vom Material, dem Vorschub, der Schneidkantenvorbereitung und der durch das Schruppen hinterlassenen Oberfläche ab. Ein universeller Mindestwert wie 0,3 mm kann nicht jede Schlichtaufgabe beschreiben.4.
Der Eckenradius des Werkzeugs und der Verrundungsradius der Schneidkante sind unterschiedliche Merkmale.5. Der Eckenradius formt die Gesamtspitze. Die Schneidkantenverrundung ist die wesentlich kleinere Abrundung an der Schneidkante. Beide beeinflussen den leichten Schnitt, sollten aber nicht als dieselbe Dimension betrachtet werden.
Wie lässt sich überprüfen, ob der Schruppbereich dort beginnt, wo die Spindel ihre Drehzahlgrenze erreicht?
Eine Rauheitsgrenze kann auf ein geschwindigkeitsbedingtes Problem hindeuten, aber ein ungleichmäßiges Schlichtaufmaß kann ein ähnliches Muster erzeugen. Der Vergleich erfordert tatsächliche Messungen von Drehzahl und Aufmaß.
Die Prüfung vergleicht die Grenze des Schruppbereichs mit Dcap = 1000 × Vc / (π × ncap), dem Durchmesser, bei dem die programmierte konstante Schnittgeschwindigkeit (CSS) die maximale Drehzahl erreicht. Die tatsächliche Spindeldrehzahl und das lokale Schlichtaufmaß müssen ebenfalls überprüft werden. Ähnliche Grenzlinien unterstützen die Diagnose, sind aber allein kein Beleg für die Ursache.
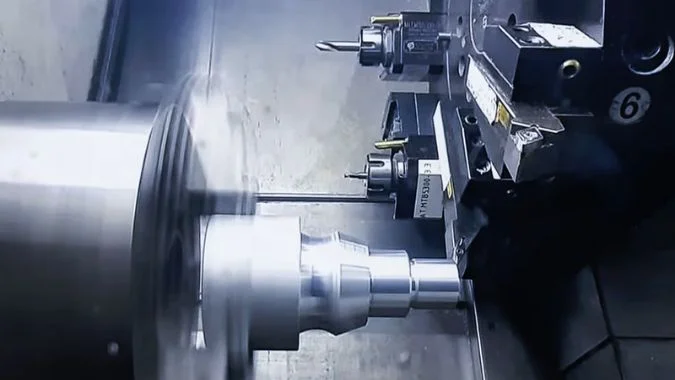
Die Berechnung sagt voraus, wo die Drehzahlkompensation endet.
Ein illustratives Beispiel verwendet einen CSS-Befehl von 180 m/min und eine effektive Drehzahlbegrenzung von 3000 U/min:
Dcap = 1000 × 180 / (π × 3000) ≈ 19,1 mm
Unterhalb dieses Schnittdurchmessers kann die Spindel keine 180 m/min halten. Bei 10 mm Durchmesser und 3000 U/min beträgt die Schnittgeschwindigkeit etwa 94,2 m/min.
Diese Werte dienen der Veranschaulichung der Berechnung und sind keine empfohlenen Einstellungen für eine spezifische Maschine oder ein Werkstück.
| Zu sammelnde Nachweise | Was es zu etablieren hilft |
|---|---|
| Aktiver CSS-Befehl und effektive Drehzahlbegrenzung | Vorausberechneter Grenzdurchmesser |
| Ist-Drehzahl im Verhältnis zum Schnittdurchmesser | Wo die Spindelbeschleunigung endet oder verzögert |
| Radius oder Durchmesser der Rauheitsgrenze | Ort der Oberflächenveränderung |
| Verbleibendes axiales Aufmaß über die Planfläche | Ob der Schlichtschnitt im Eingriff bleibt |
| Wendeplattenzustand und Vorschubmodus | Andere Ursachen für Reiben oder Ausrisse |
Das Schlichtaufmaß erfordert eine lokale Überprüfung
Der Bediener sollte das verbleibende axiale Aufmaß in Bezug auf das endgültige Planmaß an einem geplanten Stopp vor dem Schlichten messen. Eine Messung nur in der Nähe der Außenseite reicht nicht aus, um das Aufmaß über die gesamte Fläche zu bestimmen.
Schruppwelligkeit, elastische Rückfederung oder Werkstückverzug können dazu führen, dass ein nomineller Schlichtdurchgang in einigen Bereichen nur sehr wenig Material abträgt6. Diese Bereiche können eher gerieben als vollständig nachgeschnitten werden.
Ein gemessener Grenzradius muss verdoppelt werden, bevor er mit Dcap verglichen wird. Die X-Anzeige der Maschine muss zudem als Radius- oder Durchmesserwert interpretiert werden.
Ein kontrollierter Versuch kann den CSS-Befehl innerhalb des vom Werkzeug empfohlenen Bereichs ändern und dabei die gleiche U/min-Obergrenze beibehalten. Vorschub pro Umdrehung, tatsächliches Aufmaß und Werkzeugzustand sollten vergleichbar bleiben.
Eine verschobene Rauheitsgrenze liefert unterstützende Beweise. Oberflächenverschlechterungen können dennoch weiter innerhalb des Drehzahlbegrenzungsdurchmessers beginnen, da das Material und die Schneide eine gewisse Drehzahlreduzierung tolerieren.
Wie unterscheidet sich der Vorschub pro Umdrehung vom Vorschub pro Minute beim Plandrehen?
Eine Verringerung des Vorschubs scheint die Schlichtbearbeitung zwar zu verbessern, doch eine übermäßige Reduzierung kann zu Reibung führen. Der aktive Vorschubmodus bestimmt, was bei steigender Drehzahl geschieht.
Der Vorschub pro Umdrehung hält den programmierten Werkzeugvorschub für jede Spindeldrehung konstant. Der Vorschub pro Minute hält die Verfahrgeschwindigkeit konstant, sodass der Vorschub pro Umdrehung bei steigender Drehzahl abnimmt. Bei leichten Schlichtarbeiten kann diese Abnahme zu Spänen führen, die für die Schneide zu dünn sind. Keiner der beiden Vorschubmodi ist grundsätzlich genauer.
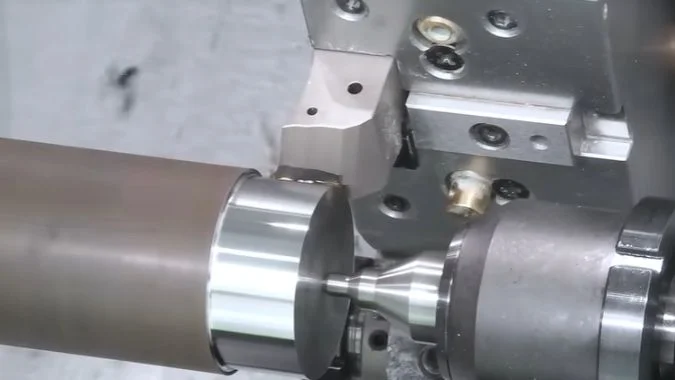
Dieselbe Verfahrgeschwindigkeit kann unterschiedliche Vorschübe pro Umdrehung erzeugen.
Das Verhältnis für den Vorschub lautet:
F ist der Vorschub in mm/min. f ist der Vorschub pro Umdrehung in mm/U. n ist die Spindeldrehzahl in U/min.
Das folgende Rechenbeispiel zeigt, wie sich die beiden Befehle verhalten.
| Vorschubbefehl | Bei 1000 U/min | Bei 3000 U/min |
|---|---|---|
| 0,10 mm/U | 100 mm/min Verfahrgeschwindigkeit | 300 mm/min Verfahrgeschwindigkeit |
| 100 mm/min | 0,10 mm/U | Ca. 0,033 mm/U |
Bei festem Vorschub pro Minute nimmt das Werkzeug pro Umdrehung weniger zu, wenn CSS die Drehzahl erhöht. Dies kann zwar zu feineren geometrischen Vorschubmarkierungen führen, aber eine ungeeignete Schneide kann auch anfangen zu reiben.
Der Vorschub pro Umdrehung hält den Werkzeugvorschub während der Drehzahlerhöhung konstant. Er korrigiert weder ein unzureichendes Aufmaß noch stellt er eine beschädigte Schneide wieder her.
Vorschub und Schneidenpräparation müssen aufeinander abgestimmt sein.
Eine scharfe Schlichtgeometrie kann dünne Späne mit geringeren Kräften bilden als eine für die Schwerzerspanung ausgelegte Schneide. Eine kontrollierte kleine Verrundung kann dennoch eine nützliche Schneidenfestigkeit bieten. Eine stärkere Verrundung ist nicht automatisch für sehr leichte Durchgänge geeignet.
Die Spandicke hängt sowohl vom Vorschub und der lokalen Schneidgeometrie als auch von der Schnitttiefe ab.8. Das nominelle Aufmaß allein kann nicht feststellen, ob die Schneide sauber schneidet.
Ein größerer Eckenradius kann die theoretische Höhe der Vorschubmarkierungen verringern9, kann aber auch die Kräfte und Vibrationen bei einem flexiblen Aufbau erhöhen. Die Auswahl sollte die Anforderungen an die Oberflächengüte mit der verfügbaren Steifigkeit in Einklang bringen.
Bei konstantem radialen Vorschub pro Umdrehung bleibt der Spiralabstand annähernd konstant. Eine stumpfe oder verschmierte Oberfläche mit feinen Markierungen erfordert eine Untersuchung auf Reibung, Adhäsion und Verschleiß. Eine weitere Reduzierung des Vorschubs sollte erst nach diesen Erkenntnissen erfolgen.
Wie sollte die Oberflächengüte am Außendurchmesser, im mittleren Radius und im Zentrum verglichen werden?
Die Oberflächenhelligkeit allein kann nicht zwischen Rissen bei niedriger Geschwindigkeit, Reibung und Werkzeugverschleiß unterscheiden. Ein aufgezeichneter Vergleich über die gesamte Fläche hilft dabei, den Defekt mit den Schnittbedingungen in Verbindung zu bringen.
Die Oberflächengüte sollte an definierten radialen Positionen unter Verwendung konsistenter Beleuchtungs- und Messeinstellungen verglichen werden. Die Aufzeichnung sollte den Schnittdurchmesser, die tatsächliche Drehzahl, den Vorschub pro Umdrehung und das lokale Aufmaß enthalten. Eine Werkzeuginspektion hilft dann dabei, anhaftendes Material von Verschleiß zu unterscheiden. Ein zentraler Noppen erfordert zudem eine Überprüfung der Werkzeughöhe und des Werkzeugwegs.
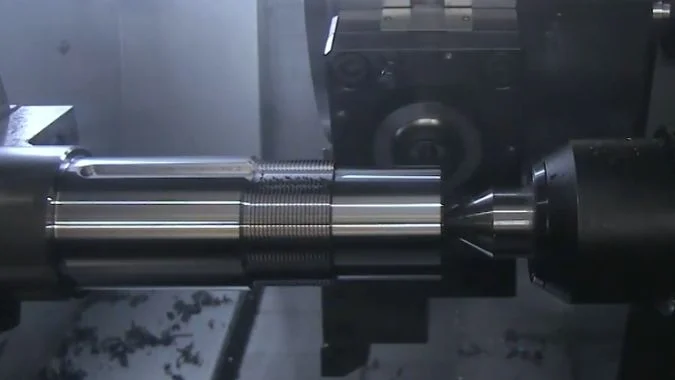
Die drei Bereiche erfordern vergleichbare Aufzeichnungen.
Das Außenmaß sollte eine Kantenfase oder einen Grat vermeiden. Der Mittenradius liegt auf halbem Weg zwischen der Achse und der Außenkante. Eine zentrale Messung erfordert einen angegebenen Radius, da eine Rauheitsmessung keinen mathematischen Punkt darstellen kann.
| Bereich | Zu erfassende Oberflächenmerkmale | Zugehörige Prüfungen |
|---|---|---|
| In der Nähe des Außendurchmessers | Grundlegende Vorschubmarkierungen, Risse oder Schmierstellen | Kantenzustand und tatsächliches Fertigungsmaterial |
| Mittlerer Radius | Ob Defekte beginnen oder unverändert bleiben | CSS-Reaktion, Vorschubmodus und Materialvarianz |
| Nahe der Mitte | Rauheitsstellen, Glanzstellen oder Welligkeit | Niedrige Schnittgeschwindigkeit, Dünnspanschnitt und Werkzeughöhe |
| Exakter Mittelpunkt | Erhöhter Noppen oder verbleibendes Material | Mittenhöheneinstellung und programmierte Endposition |
Das Finish muss sich nicht stetig vom Rand zur Mitte verschlechtern. Ein ähnlich schlechtes Finish in allen drei Bereichen deutet auf ein breiteres Problem mit Aufmaß, Kantenauswahl, Verschleiß oder Stabilität hin.
Die Werkzeuginspektion unterscheidet Ablagerungen von Materialverlust
Aufbauschneide ist am Werkstück haftendes Material in der Nähe der Schneidkante10. Ihre Bildung und Ablösung kann zu intermittierenden Rissen führen und die effektive Schneidgeometrie verändern.
Freiflächenverschleiß ist der Verlust von Werkzeugmaterial hinter der Schneide11. Eine wachsende Verschleißmarke kann zu Reibung führen, aber Reibung kann auch bei einer frischen Schneide auftreten, wenn die Spandicke zu gering ist.
Das gestoppte Werkzeug sollte unter Vergrößerung inspiziert werden, bevor sein Zustand verändert wird. Ablagerungen, fehlendes Hartmetall und Verschleiß können nebeneinander bestehen. Oberflächenstellen oder Geräusche allein können nicht feststellen, welcher Mechanismus dominiert.
Eine geeignete Endbearbeitungsgeometrie und eine konsistente Schmiermittelzufuhr können bei Materialien, die zu Anhaftungen neigen, hilfreich sein. Die Verschleißgrenzen für den Austausch sollten sich nach den Anforderungen für Wendeplatte und Bauteil richten.
Vergleichende Versuche sollten die relevanten Nachweise bewahren.
Bei einem Versuch sollte nur ein Faktor geändert und dieselben Prüfpositionen sollten wiederholt werden. Ein Vergleich der Vorschubrichtung erfordert zudem einen für den geplanten Pfad geeigneten Halter und eine passende Wendeplatte; die Außen-Endbearbeitung ist kein universelles Heilmittel.
Anhaltende Vibrationen erfordern eine Überprüfung von Überhang, Einspannverzug und Maschinenzustand. Eine vermutete axiale Spindelbewegung erfordert eine spezifische Wartungsprüfung.
Rauheitsmessungen sollten mit konsistenter Messrichtung und gleichbleibenden Bewertungseinstellungen durchgeführt werden. Ein zentraler Bereich, der für den normalen Messweg zu klein ist, erfordert eine separate lokale Beurteilung.
Schlussfolgerung
Ein raues Zentrum erfordert die Überprüfung der tatsächlichen Schnittgeschwindigkeit, des lokalen Aufmaßes, des Vorschubmodus und des Schneidkantenzustands. Kontrollierte Vergleiche helfen dabei zu identifizieren, ob Geschwindigkeitsverlust, Reibung, Anhaftung oder Verschleiß dominieren.
-
"Verwenden Sie beim Plandrehen auf einer CNC-Drehmaschine eine konstante …", https://www.facebook.com/GCodeTutor/posts/when-youre-facing-on-a-cnc-lathe-do-you-use-constant-surface-speed-g96-or-stick-/1225833936255283/. Eine konstante Schnittgeschwindigkeitsregelung wurde dokumentiert, um Schwankungen der Oberflächengüte bei Planschnitten durch die Aufrechterhaltung konsistenterer Schnittbedingungen bei wechselndem Durchmesser zu reduzieren, wenngleich die Vorteile von der Material- und Werkzeugauswahl abhängen. Beweisrolle: allgemeine Unterstützung; Quellentyp: Forschung. Unterstützt: Der CSS-Modus kann die Konsistenz der Oberflächengüte bei variierenden Durchmessern in Drehoperationen verbessern. Hinweis zum Anwendungsbereich: Die zitierte Forschung befasst sich möglicherweise mit Drehoperationen im Allgemeinen, anstatt speziell die Oberflächenqualität an verschiedenen radialen Positionen beim Plandrehen zu vergleichen. ↩
-
"Drehgleichungen", https://www.montana.edu/jdavis/met314/documents/homework/Turning%20Examples.pdf. Die Schnittgeschwindigkeitsformel Vc = π × D × n / 1000 ist die in der Zerspanung übliche Standardbeziehung, wobei Vc die Schnittgeschwindigkeit in Metern pro Minute, D der Durchmesser in Millimetern und n die Drehzahl in Umdrehungen pro Minute ist, wobei der Faktor 1000 Millimeter in Meter umrechnet. Beweisrolle: Mechanismus; Quellentyp: Ausbildung. Unterstützt: Diese Formel stellt die Standardberechnung für die Schnittgeschwindigkeit in metrischen Einheiten dar. ↩
-
"Abschätzung der minimalen ungeschnittenen Spandicke während der Präzisionsbearbeitung …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. Research on minimum chip thickness demonstrates that when depth of cut approaches the edge hone radius, the cutting mechanism transitions from shearing to plowing, with increased rubbing and surface deterioration rather than clean chip formation. Evidence role: mechanism; source type: research. Supports: Edge hone radius affects minimum chip thickness and cutting behavior in light passes. Scope note: Studies typically focus on specific tool-material combinations and may not quantify the exact hone radius threshold for all finishing scenarios ↩
-
"Machining Allowance", https://www.3erp.com/blog/machining-allowance/. Machining literature indicates that appropriate finishing allowance depends on workpiece material properties, tool geometry and condition, machine rigidity, surface finish requirements, and the condition of the previously machined surface, with recommended values varying significantly across different applications. Evidence role: general_support; source type: research. Supports: Finishing allowance requirements vary with multiple machining parameters. Scope note: Sources may provide ranges or guidelines for specific material-tool combinations rather than explicitly stating that universal values are inadequate ↩
-
"Getting a Better Edge: Design & Engineering", https://ctemag.com/articles/getting-better-edge/. Cutting tool standards distinguish between nose radius (the larger radius forming the tool tip profile, typically 0.4–1.6 mm) and edge hone or edge preparation (the micro-geometry at the cutting edge itself, typically 10–50 μm), which serve different functional purposes in the cutting process. Evidence role: definition; source type: institution. Supports: Nose radius and edge hone are distinct geometric parameters in cutting tool design. ↩
-
"Skewness", https://en.wikipedia.org/wiki/Skewness. Research on machining accuracy demonstrates that elastic recovery (springback) of the workpiece after roughing operations and thermal or mechanical distortion during machining can result in non-uniform stock distribution, causing the actual depth of cut in finishing passes to vary across the workpiece surface. Evidence role: mechanism; source type: research. Supports: Elastic recovery and distortion affect actual material removal in finishing. Scope note: Studies may focus on specific materials or geometries and may not quantify the magnitude of variation for all finishing scenarios ↩
-
"Drehzahlen und Vorschübe", https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. The feed rate relationship F = f × n is fundamental to machining calculations, where F represents feed rate in distance per unit time (mm/min), f is feed per revolution (mm/rev), and n is spindle speed (rev/min), allowing conversion between feed per revolution and feed per minute modes. Evidence role: mechanism; source type: education. Supports: This formula defines the relationship between feed modes in machining. ↩
-
"Abschätzung der minimalen ungeschnittenen Spandicke während der Präzisionsbearbeitung …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. Metal cutting theory establishes that undeformed chip thickness is primarily determined by feed rate and tool entering angle in turning operations, while also being influenced by depth of cut, nose radius, and local cutting edge geometry, with these parameters combining to define the cross-sectional area of material removed per cutting edge pass. Evidence role: mechanism; source type: education. Supports: Chip thickness results from the interaction of multiple cutting parameters. Scope note: Theoretical models may simplify the complex three-dimensional geometry of actual chip formation, particularly near the tool nose radius ↩
-
"Surface Finish Calculator (Ra from Feed & Nose Radius)", https://snubber.ai/calculators/surface-finish-calculator. The theoretical surface roughness in turning operations is geometrically related to feed rate and nose radius through the formula Rt ≈ f²/(8×r), where larger nose radius reduces the calculated peak-to-valley height of feed marks for a given feed per revolution. Evidence role: mechanism; source type: education. Supports: Nose radius affects theoretical surface roughness through geometric relationships. Scope note: This represents ideal geometric conditions and does not account for tool wear, vibration, material properties, or other practical factors that affect actual surface finish ↩
-
"Built-up edge", https://en.wikipedia.org/wiki/Built-up_edge. Built-up edge is defined as a layer of workpiece material that adheres to the rake face of the cutting tool under certain cutting conditions, typically at low to moderate cutting speeds, forming through pressure welding and plastic deformation of the workpiece material. Evidence role: definition; source type: encyclopedia. Supports: Built-up edge is a recognized machining phenomenon involving workpiece material adhesion. ↩
-
"Flank Wear Estimation Under Varying Cutting Conditions", http://www-personal.umich.edu/~ykoren/uploads/Flank_wear_estimation_under_varying_cutting_conditions.pdf. Flank wear is defined in tool life standards as the gradual loss of tool material on the flank (clearance) face, typically measured as the width of the wear land perpendicular to the cutting edge, and is one of the primary tool wear mechanisms in metal cutting. Evidence role: definition; source type: institution. Supports: Flank wear is a standard tool wear classification. ↩

Chris Lu
Mit mehr als einem Jahrzehnt praktischer Erfahrung in der Werkzeugmaschinenindustrie, insbesondere mit CNC-Maschinen, stehe ich Ihnen gerne zur Verfügung. Ganz gleich, ob Sie Fragen haben, die durch diesen Beitrag ausgelöst wurden, ob Sie Beratung bei der Auswahl der richtigen Ausrüstung (CNC oder konventionell) benötigen, ob Sie kundenspezifische Maschinenlösungen erforschen oder ob Sie bereit sind, einen Kauf zu besprechen, zögern Sie nicht, mich zu kontaktieren. Lassen Sie uns gemeinsam die perfekte Werkzeugmaschine für Ihre Bedürfnisse finden.