

Waarom wordt de oppervlakteafwerking slechter nabij het midden bij het vlakdraaien op een CNC-draaibank?
Een lichte afwerkingsgang kan een ruw midden achterlaten ondanks een glad buitenoppervlak. Snijsnelheid, werkelijke overmaat en de staat van de snijkant moeten in samenhang worden gecontroleerd.
De afwerking in het midden kan verslechteren wanneer de snijsnelheid daalt bij het toerentalmaximum van de spil en het resterende materiaal te dun is voor een zuivere snede. Een afgeronde of versleten snijkant kan wrijving veroorzaken en materiaal lostrekken. Voedingsmodus, opgebouwde snijkant en onjuiste gereedschapshoogte kunnen voor extra defecten zorgen.
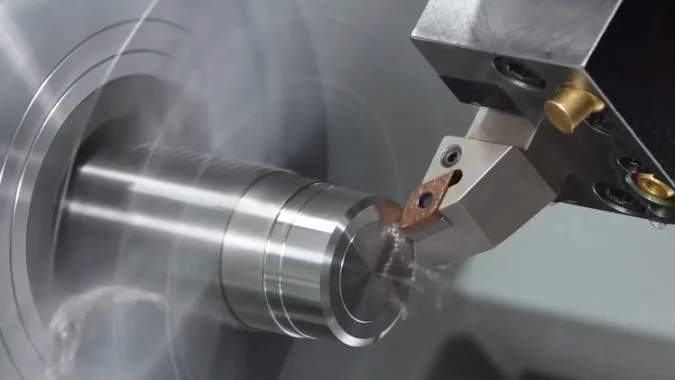
Een dunne laatste gang verwijdert mogelijk de beoogde maat zonder overal een zuiver oppervlak te produceren. De snijkant snijdt mogelijk goed bij de rand, maar heeft moeite naarmate de condities richting de as veranderen. Een nuttig uitgangspunt is de verhouding tussen de krimpende snijdiameter en de beschikbare spilsnelheid om het materiaal langs het gereedschap te blijven bewegen.
Waarom daalt de snijsnelheid nabij het middelpunt, zelfs wanneer constante snijsnelheid is geactiveerd?
Constante snijsnelheid kan de afwerking over een vlak verbeteren,1, maar de compensatie daarvan eindigt bij het toerentalmaximum. Een lichte afwerkingssnede kan voorbij dat punt minder stabiel worden.
Constante snijsnelheid vereist een verhoging van het toerental naarmate de snijdiameter afneemt. Zodra de spil de toegestane limiet bereikt, daalt de snijsnelheid samen met de diameter. Op de exacte rotatie-as is de snijsnelheid nul bij elk willekeurig toerental. Een dunne snede en ongeschikte snijkantvoorbereiding kunnen de resulterende afwerking bij lage snelheid verslechteren.
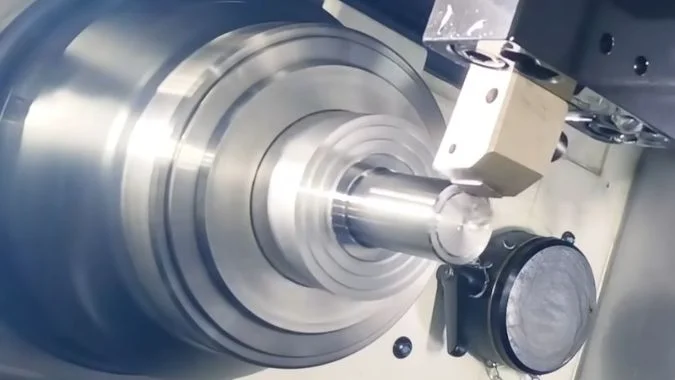
De toerentalbegrenzing verandert de snijomstandigheden
De metrische relatie is:
Vc is de snijsnelheid in m/min. D is de huidige snijdiameter in millimeters. n is het spiltoerental in omwentelingen/min.
Constante snijsnelheid, doorgaans geselecteerd met G96, verhoogt het toerental n naarmate de diameter D afneemt. De besturing kan de gevraagde snelheid alleen handhaven binnen het beschikbare spilbereik.
| Regio of conditie | Spilreactie | Effect op snijomstandigheden |
|---|---|---|
| CSS onder het toerentalmaximum | Toerental stijgt naar het midden toe | Snijsnelheid blijft nabij de ingestelde waarde |
| CSS bij het toerentalmaximum | Toerental blijft begrensd | Snijsnelheid daalt naarmate de diameter afneemt |
| Zeer kleine snijdiameter | Beschikbaar toerental blijft eindig | Adhesie bij lage snelheid en wrijving kunnen significanter worden |
| Exacte rotatieas | Verdere versnelling kan de geometrie niet oplossen | Rotatieoppervlaktesnelheid is nul |
Een lichte snede moet nog steeds een spaan vormen
Een kleine afwerktoeslag is alleen nuttig als de geselecteerde snijkant deze schoon kan verwijderen. Een zwaar geslepen voorbewerkingssnijkant kan dun materiaal wegduwen of wrijven in plaats van een stabiele spaan te vormen3.
De vereiste toeslag hangt af van materiaal, voeding, snijkantvoorbereiding en het oppervlak dat door het voorbewerken is achtergelaten. Een universeel minimum zoals 0,3 mm kan niet elke afwerkingsopstelling beschrijven4.
De neusradius van het gereedschap en de afrondingsradius van de snijkant zijn verschillende kenmerken5. De neusradius vormt de algehele punt. De afronding is de veel kleinere afronding aan de snijkant. Beide beïnvloeden het licht snijden, maar ze moeten niet als dezelfde dimensie worden behandeld.
Hoe kunt u controleren of het ruwbewerkingsgebied begint waar de spil zijn toerentalgrens bereikt?
Een ruwheidsgrens kan wijzen op een snelheidsgerelateerd probleem, maar een ongelijkmatige afwerktoeslag kan een soortgelijk patroon creëren. De vergelijking vereist werkelijke rpm- en toeslagmetingen.
De controle vergelijkt de grens van het voorbewerkte gebied met Dcap = 1000 × Vc / (π × ncap), de diameter waar de ingestelde CSS de RPM-limiet bereikt. Het werkelijke spiltoerental en de lokale afwerktoeslag moeten ook worden gecontroleerd. Vergelijkbare grenzen ondersteunen de diagnose, maar vormen op zichzelf niet de oorzaak.
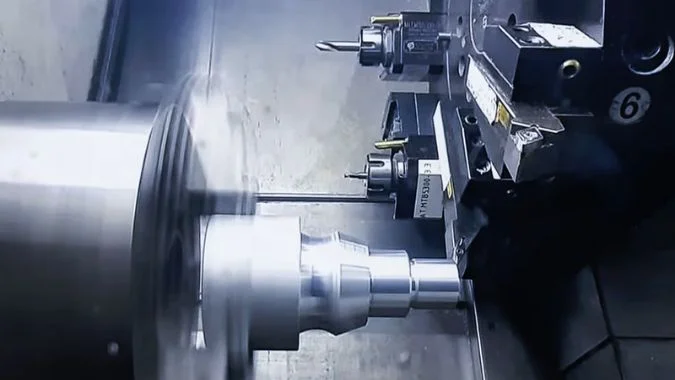
De berekening voorspelt waar de snelheidscompensatie eindigt
Een illustratief voorbeeld gebruikt een CSS-commando van 180 m/min en een effectieve limiet van 3000 omw/min:
Dcap = 1000 × 180 / (π × 3000) ≈ 19,1 mm
Onder die snijdiameter kan de spil geen 180 m/min aanhouden. Bij een diameter van 10 mm en 3000 omw/min is de snijsnelheid ongeveer 94,2 m/min.
Deze waarden demonstreren de berekening en zijn geen aanbevolen instellingen voor een specifieke machine of werkstuk.
| Te verzamelen bewijsmateriaal | Wat het helpt vast te stellen |
|---|---|
| Actief CSS-commando en effectieve RPM-limiet | Voorspelde limietdiameter |
| Werkelijk toerental afgezet tegen snijdiameter | Waar spilversnelling stopt of achterblijft |
| Straal of diameter van de ruwheidsgrens | Locatie van de oppervlakteverandering |
| Resterende axiale voorraad over het vlak | Of de nabewerking snede ingeschakeld blijft |
| Conditie van de wisselplaat en voedingsmodus | Andere oorzaken van wrijving of scheuren |
De afwerktoeslag behoeft een lokale controle
De operator moet de resterende axiale voorraad meten ten opzichte van het uiteindelijke vlak-referentiepunt tijdens een geplande stop vóór de nabewerking. Een meting nabij de buitenzijde alleen kan de toeslag over het gehele vlak niet bepalen.
Golving door voorbewerken, elastisch herstel of vervorming van het werkstuk kan tot gevolg hebben dat een nominale afwerkgang op sommige plekken met zeer weinig materiaal achterblijft6. Die gebieden kunnen worden ingewreven in plaats van volledig opnieuw verspaand.
Een gemeten grensradius moet worden verdubbeld voordat deze met Dcap wordt vergeleken. De X-weergave van de machine moet ook worden geïnterpreteerd als een radius- of diameterwaarde.
Een gecontroleerde proef kan de CSS-opdracht binnen het aanbevolen bereik van het gereedschap wijzigen en hetzelfde toerentalmaximum behouden. Voeding per omwenteling, werkelijke voorraad en gereedschapstoestand moeten vergelijkbaar blijven.
Een verschoven ruwheidsgrens levert ondersteunend bewijs. Oppervlakteverslechtering kan nog steeds verder binnen de snelheidslimietdiameter beginnen, omdat het materiaal en de snijkant enige snelheidsreductie tolereren.
Wat is het verschil tussen voeding per omwenteling en voeding per minuut tijdens het vlakdraaien?
Het verminderen van de voeding lijkt wellicht een nabewerking te verbeteren, maar overmatige reductie kan wrijving bevorderen. De actieve voedingsmodus bepaalt wat er gebeurt naarmate het toerental stijgt.
Voeding per omwenteling handhaaft de geprogrammeerde gereedschapsverplaatsing voor elke spilomwenteling. Voeding per minuut handhaaft de verplaatsingssnelheid, waardoor de verplaatsing per omwenteling afneemt naarmate het toerental stijgt. Tijdens een lichte nabewerking kan die afname resulteren in spanen die te dun zijn voor de snijkant. Geen van beide voedingsmodi is inherent nauwkeuriger.
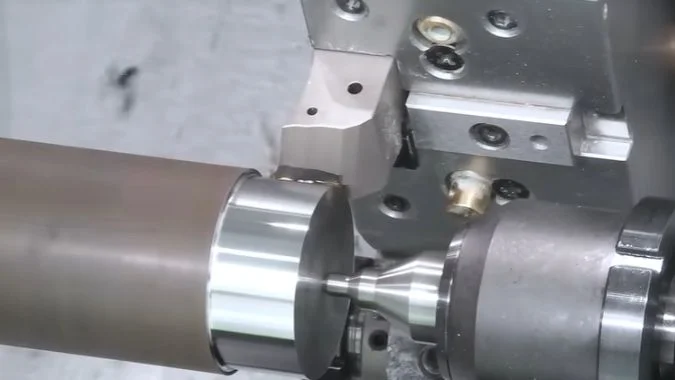
Dezelfde verplaatsingssnelheid kan verschillende voedingen per omwenteling produceren.
De voedingsrelatie is:
F is de verplaatsingsvoeding in mm/min. f is de voeding per omwenteling in mm/omw. n is het spiltoerental in omw/min.
Het volgende rekenvoorbeeld toont aan hoe de twee opdrachten zich gedragen.
| Voedingscommando | Bij 1000 omw/min | Bij 3000 omw/min |
|---|---|---|
| 0,10 mm/omw | 100 mm/min verplaatsing | 300 mm/min verplaatsing |
| 100 mm/min | 0,10 mm/omw | Ongeveer 0,033 mm/omw |
Bij een vaste voeding per minuut verplaatst het gereedschap zich minder per omwenteling naarmate CSS het toerental verhoogt. Er kunnen fijnere geometrische voedingsmarkeringen ontstaan, maar een ongeschikte snijkant kan ook beginnen te wrijven.
Voeding per omwenteling houdt de gereedschapsverplaatsing consistent tijdens de snelheidsverhoging. Het corrigeert onvoldoende toelage niet en herstelt een beschadigde snijkant niet.
Voeding en snijkantvoorbereiding moeten samenwerken.
Een scherpe nabewerkingsgeometrie kan dunne spanen vormen met lagere krachten dan een snijkant ontworpen voor zware verspaning. Een gecontroleerde kleine afronding kan nog steeds nuttige snijkantsterkte bieden. Zwaardere afronding is niet automatisch geschikt voor een zeer lichte snede.
De spaanthikte hangt af van de voeding en lokale snijgeometrie, evenals de snedediepte.8. De nominale toelage alleen kan niet bepalen of de snijkant zuiver zal snijden.
Een grotere neusradius kan de theoretische hoogte van voedingsmarkeringen verminderen9, maar het kan ook krachten en trillingen verhogen in een flexibele opstelling. De selectie moet de afwerkingsvereisten in evenwicht brengen met de beschikbare stijfheid.
Onder constante radiale voeding per omwenteling blijft de spiraalafstand ongeveer constant. Een dof of geveegd oppervlak met fijne markeringen moet worden gecontroleerd op wrijving, adhesie en slijtage. Verdere voedingsreductie moet volgen op dat bewijs.
Hoe dient de oppervlakteafwerking te worden vergeleken bij de buitendiameter, de middelstraal en het middelpunt?
Oppervlaktehelderheid alleen kan geen onderscheid maken tussen scheuren bij lage snelheid, wrijving en gereedschapsslijtage. Een geregistreerde vergelijking over het oppervlak helpt het defect te verbinden met de snijomstandigheden.
De oppervlakteafwerking moet worden vergeleken op gedefinieerde radiale posities met consistente verlichting en meetinstellingen. Het record moet de snijdiameter, het werkelijke toerental, de voeding per omwenteling en de lokale toelage bevatten. Gereedschapsinspectie helpt vervolgens om gehecht materiaal van slijtage te onderscheiden. Een centrale kern vereist ook een controle van de gereedschapshoogte en het gereedschapspad.
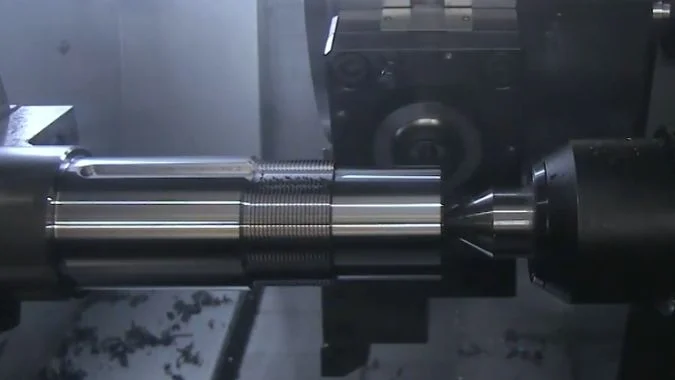
De drie regio's hebben vergelijkbare records nodig.
De buitenmeting moet een randafschuining of braam vermijden. De middenradius ligt halverwege de as en de buitenrand. Voor een centrale meting is een opgegeven radius nodig, omdat een ruwheidsprofiel geen wiskundig punt kan vertegenwoordigen.
| Regio | Oppervlaktekenmerken om vast te leggen | Gerelateerde controles |
|---|---|---|
| Nabij de buitendiameter | Basis voedingsmarkeringen, scheuren of uitgesmeerd materiaal | Randconditie en werkelijke afwerkingsmarge |
| Middenstraal | Of defecten beginnen of onveranderd blijven | CSS-respons, voedingsmodus en variatie in materiaal |
| Nabij het centrum | Ruwe plekken, polijstsporen of golving | Lage snijsnelheid, dunne spaanvorming en gereedschapshoogte |
| Exact midden | Verhoogd uitsteeksel of achtergebleven materiaal | Instelling van de centerhoogte en geprogrammeerde eindpositie |
De afwerking hoeft niet gestaag te verslechteren van de rand naar het midden. Een vergelijkbare slechte afwerking over alle drie de regio's wijst op een breder probleem met de toelage, randselectie, slijtage of stabiliteit.
Gereedschapsinspectie scheidt afzettingen van materiaalverlies
Opgebouwde snijkant is aangekoekt werkstukmateriaal nabij de snijkant10. De vorming en loslating ervan kan leiden tot intermitterende gescheurde plekken en de effectieve snijgeometrie veranderen.
Vlakslijtage is het verlies van gereedschapsmateriaal achter de snijkant11. Een groeiend slijtmerk kan bijdragen aan wrijving, maar wrijving kan ook optreden bij een nieuwe snijkant wanneer de spaandikte te klein is.
Het gestopte gereedschap moet onder vergroting worden geïnspecteerd voordat de conditie ervan wordt gewijzigd. Afzettingen, ontbrekend hardmetaal en slijtage kunnen naast elkaar bestaan. Oppervlakteplekken of geluid alleen kunnen niet bepalen welk mechanisme dominant is.
Een geschikte afwerkingsgeometrie en een consistente toevoer van smeermiddel kunnen helpen bij materialen die gevoelig zijn voor adhesie. De vervangingslimieten voor slijtage moeten de vereisten van het wisselplaatje en het onderdeel volgen.
Vergelijkende proeven moeten het nuttige bewijsmateriaal behouden.
Bij een proef moet één factor worden gewijzigd en moeten dezelfde inspectieposities worden herhaald. Een vergelijking in aanzetrichting vereist ook een houder en een wisselplaatje die geschikt zijn voor het voorgestelde pad; afwerking naar buiten toe is geen universele oplossing.
Aanhoudende trillingen vereisen controles van de uitsteeklengte, klemvervorming en de conditie van de machine. Vermoede axiale spilbewegingen vereisen een gespecificeerde onderhoudscontrole.
Ruwheidsmetingen moeten gebruikmaken van een consistente spoorrichting en evaluatie-instellingen. Een centraal gebied dat te klein is voor het normale spoor vereist een afzonderlijke lokale beoordeling.
Conclusie
Een ruw centrum vereist controles van de werkelijke snijsnelheid, lokale overmaat, aanzetmethode en de staat van de snijkant. Gecontroleerde vergelijkingen helpen identificeren of snelheidsverlies, wrijving, adhesie of slijtage de overhand heeft.
-
"Wanneer u vlakdraait op een CNC-draaibank, gebruikt u dan constante …", https://www.facebook.com/GCodeTutor/posts/when-youre-facing-on-a-cnc-lathe-do-you-use-constant-surface-speed-g96-or-stick-/1225833936255283/. Constante snijsnelheidsregeling is gedocumenteerd als een methode om variaties in de oppervlakteafwerking bij vlakdraaien te verminderen door consistentere snijomstandigheden te behouden naarmate de diameter verandert, hoewel de voordelen afhangen van het materiaal en de gereedschapskeuze. Rol van bewijs: algemene ondersteuning; brontype: onderzoek. Ondersteunt: CSS-modus kan de consistentie van de oppervlakteafwerking over variërende diameters verbeteren bij draaibewerkingen. Toelichting: Het geciteerde onderzoek kan betrekking hebben op draaibewerkingen in het algemeen in plaats van specifiek de afwerkingskwaliteit op verschillende radiale posities tijdens het vlakdraaien te vergelijken. ↩
-
"Draaiformules", https://www.montana.edu/jdavis/met314/documents/homework/Turning%20Examples.pdf. De snijsnelheidsformule Vc = π × D × n / 1000 is de standaardrelatie die bij verspaning wordt gebruikt, waarbij Vc de snijsnelheid in meters per minuut is, D de diameter in millimeters en n de rotatiesnelheid in omwentelingen per minuut, waarbij de factor 1000 millimeters naar meters omzet. Rol van bewijs: mechanisme; brontype: educatie. Ondersteunt: Deze formule vertegenwoordigt de standaardberekening voor snijsnelheid in metrische eenheden. ↩
-
"Schatting van de minimale ongesneden spaandikte tijdens precisie …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. Research on minimum chip thickness demonstrates that when depth of cut approaches the edge hone radius, the cutting mechanism transitions from shearing to plowing, with increased rubbing and surface deterioration rather than clean chip formation. Evidence role: mechanism; source type: research. Supports: Edge hone radius affects minimum chip thickness and cutting behavior in light passes. Scope note: Studies typically focus on specific tool-material combinations and may not quantify the exact hone radius threshold for all finishing scenarios ↩
-
"Machining Allowance", https://www.3erp.com/blog/machining-allowance/. Machining literature indicates that appropriate finishing allowance depends on workpiece material properties, tool geometry and condition, machine rigidity, surface finish requirements, and the condition of the previously machined surface, with recommended values varying significantly across different applications. Evidence role: general_support; source type: research. Supports: Finishing allowance requirements vary with multiple machining parameters. Scope note: Sources may provide ranges or guidelines for specific material-tool combinations rather than explicitly stating that universal values are inadequate ↩
-
"Getting a Better Edge: Design & Engineering", https://ctemag.com/articles/getting-better-edge/. Cutting tool standards distinguish between nose radius (the larger radius forming the tool tip profile, typically 0.4–1.6 mm) and edge hone or edge preparation (the micro-geometry at the cutting edge itself, typically 10–50 μm), which serve different functional purposes in the cutting process. Evidence role: definition; source type: institution. Supports: Nose radius and edge hone are distinct geometric parameters in cutting tool design. ↩
-
"Skewness", https://en.wikipedia.org/wiki/Skewness. Research on machining accuracy demonstrates that elastic recovery (springback) of the workpiece after roughing operations and thermal or mechanical distortion during machining can result in non-uniform stock distribution, causing the actual depth of cut in finishing passes to vary across the workpiece surface. Evidence role: mechanism; source type: research. Supports: Elastic recovery and distortion affect actual material removal in finishing. Scope note: Studies may focus on specific materials or geometries and may not quantify the magnitude of variation for all finishing scenarios ↩
-
"Snelheden en voedingen", https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. The feed rate relationship F = f × n is fundamental to machining calculations, where F represents feed rate in distance per unit time (mm/min), f is feed per revolution (mm/rev), and n is spindle speed (rev/min), allowing conversion between feed per revolution and feed per minute modes. Evidence role: mechanism; source type: education. Supports: This formula defines the relationship between feed modes in machining. ↩
-
"Schatting van de minimale ongesneden spaandikte tijdens precisie …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. Metal cutting theory establishes that undeformed chip thickness is primarily determined by feed rate and tool entering angle in turning operations, while also being influenced by depth of cut, nose radius, and local cutting edge geometry, with these parameters combining to define the cross-sectional area of material removed per cutting edge pass. Evidence role: mechanism; source type: education. Supports: Chip thickness results from the interaction of multiple cutting parameters. Scope note: Theoretical models may simplify the complex three-dimensional geometry of actual chip formation, particularly near the tool nose radius ↩
-
"Surface Finish Calculator (Ra from Feed & Nose Radius)", https://snubber.ai/calculators/surface-finish-calculator. The theoretical surface roughness in turning operations is geometrically related to feed rate and nose radius through the formula Rt ≈ f²/(8×r), where larger nose radius reduces the calculated peak-to-valley height of feed marks for a given feed per revolution. Evidence role: mechanism; source type: education. Supports: Nose radius affects theoretical surface roughness through geometric relationships. Scope note: This represents ideal geometric conditions and does not account for tool wear, vibration, material properties, or other practical factors that affect actual surface finish ↩
-
"Built-up edge", https://en.wikipedia.org/wiki/Built-up_edge. Built-up edge is defined as a layer of workpiece material that adheres to the rake face of the cutting tool under certain cutting conditions, typically at low to moderate cutting speeds, forming through pressure welding and plastic deformation of the workpiece material. Evidence role: definition; source type: encyclopedia. Supports: Built-up edge is a recognized machining phenomenon involving workpiece material adhesion. ↩
-
"Flank Wear Estimation Under Varying Cutting Conditions", http://www-personal.umich.edu/~ykoren/uploads/Flank_wear_estimation_under_varying_cutting_conditions.pdf. Flank wear is defined in tool life standards as the gradual loss of tool material on the flank (clearance) face, typically measured as the width of the wear land perpendicular to the cutting edge, and is one of the primary tool wear mechanisms in metal cutting. Evidence role: definition; source type: institution. Supports: Flank wear is a standard tool wear classification. ↩

Chris Lu
Met meer dan tien jaar praktijkervaring in de werktuigmachine-industrie, vooral met CNC-machines, ben ik er om je te helpen. Of je nu vragen hebt naar aanleiding van dit bericht, begeleiding nodig hebt bij het selecteren van de juiste apparatuur (CNC of conventioneel), aangepaste machineoplossingen onderzoekt of klaar bent om een aankoop te bespreken, aarzel niet om contact met mij op te nemen. Laten we de perfecte bewerkingsmachine voor uw behoeften vinden.