

Pourquoi l'état de surface se détériore-t-il près du centre lors d'un surfaçage sur un tour CNC ?
Une légère passe de finition peut laisser un centre rugueux malgré une face externe lisse. La vitesse de coupe, la surépaisseur réelle et l'état de l'arête de coupe doivent être vérifiés ensemble.
La finition du centre peut se dégrader lorsque la vitesse de coupe chute à la limite du régime de la broche et que la matière restante est trop fine pour que la plaquette coupe proprement. Une arête arrondie ou usée peut frotter et déchirer le matériau. Le mode d'avance, l'arête rapportée et une hauteur d'outil incorrecte peuvent ajouter d'autres défauts.
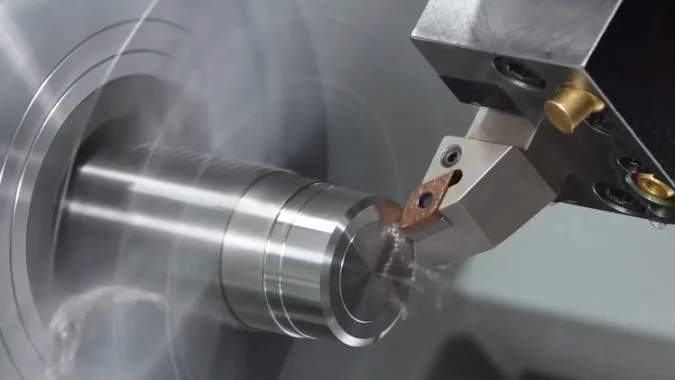
Une passe finale trop fine peut retirer la dimension prévue sans produire une surface propre sur toute la zone. L'arête peut couper près de la périphérie et peiner à mesure que les conditions changent vers l'axe. Un point de départ utile est la relation entre la diminution du diamètre de coupe et la vitesse de broche disponible pour maintenir le déplacement du matériau par rapport à l'outil.
Pourquoi la vitesse de coupe diminue-t-elle près du centre même avec une vitesse de coupe constante activée ?
La vitesse de coupe constante (VCC) peut améliorer la finition sur une face1, mais sa compensation prend fin au plafond de régime. Une coupe de finition légère peut devenir moins stable au-delà de ce point.
La vitesse de coupe constante nécessite une augmentation du régime à mesure que le diamètre de coupe diminue. Une fois que la broche atteint sa limite autorisée, la vitesse de coupe diminue avec le diamètre. Au niveau exact de l'axe de rotation, la vitesse de coupe est nulle, quel que soit le régime fini. Une coupe fine et une préparation d'arête inadaptée peuvent aggraver la finition résultante à basse vitesse.
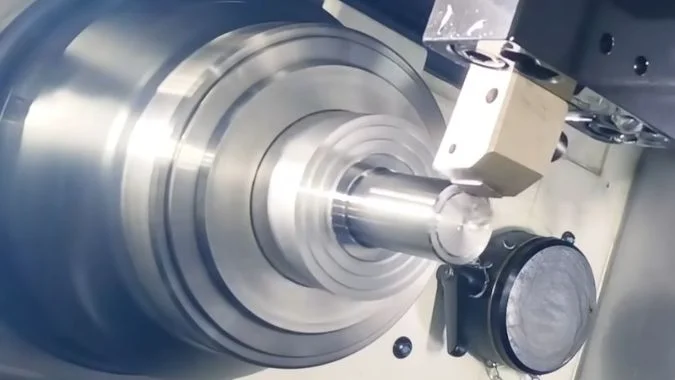
La limite de régime modifie les conditions de coupe
La relation métrique est la suivante :
Vc est la vitesse de coupe en m/min. D est le diamètre de coupe actuel en millimètres. n est la vitesse de rotation de la broche en tr/min.
La vitesse de coupe constante, généralement sélectionnée avec G96, augmente n à mesure que D diminue. La commande ne peut maintenir la vitesse demandée que dans la plage de broche disponible.
| Région ou condition | Réponse de la broche | Effet sur les conditions de coupe |
|---|---|---|
| VCC sous le plafond de régime | Le régime augmente vers le centre | La vitesse de coupe reste proche de la valeur commandée |
| VCC au plafond de régime | Le régime reste plafonné | La vitesse de coupe diminue avec le diamètre |
| Diamètre de coupe très petit | Le régime disponible reste limité | L'adhérence à basse vitesse et le frottement peuvent devenir plus significatifs |
| Axe de rotation exact | Une accélération supplémentaire ne peut pas résoudre le problème de géométrie | La vitesse de rotation en surface est nulle |
Une passe légère doit tout de même former un copeau
Une faible surépaisseur de finition n'est utile que si l'arête sélectionnée peut l'enlever proprement. Une arête d'ébauche fortement affûtée peut pousser ou frotter un matériau mince au lieu de former un copeau stable3.
La surépaisseur requise dépend du matériau, de l'avance, de la préparation de l'arête et de la surface laissée par l'ébauche. Un minimum universel tel que 0,3 mm ne peut pas décrire toutes les configurations de finition4.
Le rayon de bec d'outil et le rayon d'affûtage de l'arête de coupe sont des caractéristiques différentes5. Le rayon de bec façonne la pointe globale. L'affûtage est l'arrondi beaucoup plus petit au niveau de l'arête de coupe. Les deux affectent la coupe légère, mais ils ne doivent pas être traités comme la même dimension.
Comment vérifier si la zone d'ébauche commence là où la broche atteint sa limite de régime ?
Une limite de rugosité peut suggérer un problème lié à la vitesse, mais une surépaisseur de finition irrégulière peut créer un motif similaire. La comparaison nécessite des mesures réelles de tr/min et de surépaisseur.
La vérification compare la limite de la zone d'ébauche avec Dcap = 1000 × Vc / (π × ncap), le diamètre où la vitesse de coupe constante (CSS) commandée atteint la limite de tr/min. La vitesse réelle de la broche et la surépaisseur de finition locale doivent également être vérifiées. Des limites similaires soutiennent le diagnostic mais n'établissent pas la cause à elles seules.
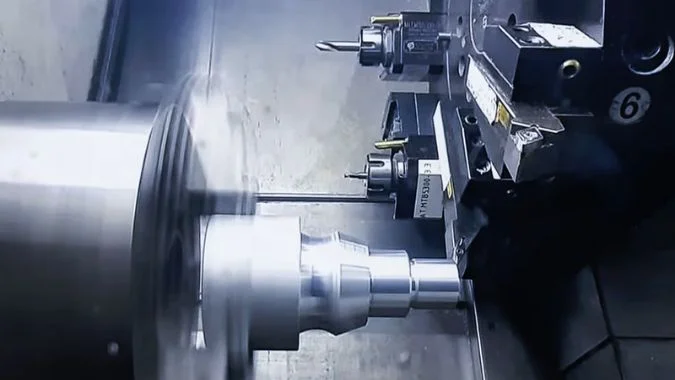
Le calcul prédit où la compensation de vitesse se termine
Un exemple illustratif utilise une commande CSS de 180 m/min et une limite effective de 3000 tr/min :
Dcap = 1000 × 180 / (π × 3000) ≈ 19,1 mm
En dessous de ce diamètre de coupe, la broche ne peut pas maintenir 180 m/min. À 10 mm de diamètre et 3000 tr/min, la vitesse de coupe est d'environ 94,2 m/min.
Ces valeurs illustrent le calcul et ne sont pas des réglages recommandés pour une machine ou une pièce spécifique.
| Éléments à collecter | Ce qu'il permet d'établir |
|---|---|
| Commande CSS active et limite effective de tr/min | Diamètre limite prédit |
| Tr/min réels par rapport au diamètre de coupe | Où l'accélération de la broche s'arrête ou ralentit |
| Rayon ou diamètre de la limite de rugosité | Emplacement du changement de surface |
| Surépaisseur axiale restante sur la face | Si la passe de finition reste engagée |
| État de la plaquette et mode d'avance | Autres causes de frottement ou d'arrachement |
La surépaisseur de finition nécessite une vérification locale
L'opérateur doit mesurer la surépaisseur axiale restante par rapport à la référence de face finale lors d'un arrêt programmé avant la finition. Une mesure près de l'extérieur seule ne peut pas déterminer la surépaisseur sur toute la face.
L'ondulation due à l'ébauche, la reprise élastique ou la déformation de la pièce peuvent laisser une passe de finition nominale avec très peu de matière dans certaines zones6. Ces zones peuvent être frottées au lieu d'être entièrement retaillées.
Un rayon de limite mesuré doit être doublé avant d'être comparé à Dcap. L'affichage X de la machine doit également être interprété comme une valeur de rayon ou de diamètre.
Un essai contrôlé peut modifier la commande CSS dans la plage recommandée par l'outil tout en conservant la même limite de régime (RPM). L'avance par tour, la surépaisseur réelle et l'état de l'outil doivent rester comparables.
Une limite de rugosité décalée fournit une preuve probante. La détérioration de la surface peut toujours commencer plus loin à l'intérieur du diamètre de limite de vitesse, car le matériau et l'arête tolèrent une certaine réduction de vitesse.
Quelle est la différence entre l'avance par tour et l'avance par minute lors du dressage ?
Réduire l'avance peut sembler améliorer une passe de finition, mais une réduction excessive peut favoriser le frottement. Le mode d'avance actif détermine ce qui se passe à mesure que le régime augmente.
L'avance par tour maintient l'avance d'outil programmée pour chaque tour de broche. L'avance par minute maintient la vitesse de déplacement, de sorte que l'avance par tour diminue à mesure que le régime augmente. Lors d'une finition légère, cette diminution peut produire des copeaux trop fins pour l'arête de coupe. Aucun des deux modes d'avance n'est intrinsèquement plus précis.
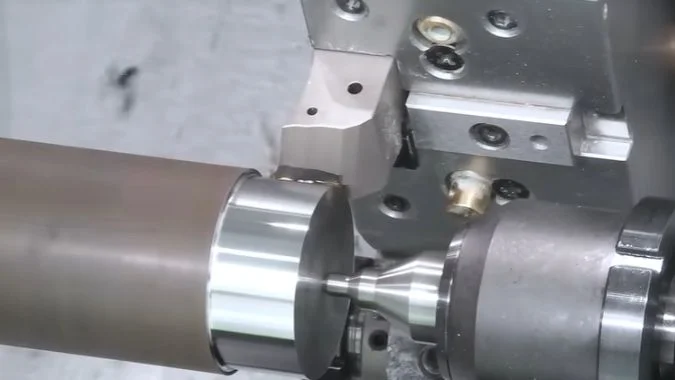
La même vitesse de déplacement peut produire une avance par tour différente.
La relation d'avance est la suivante :
F est l'avance de déplacement en mm/min. f est l'avance par tour en mm/tr. n est la vitesse de broche en tr/min.
L'exemple arithmétique suivant montre comment les deux commandes se comportent.
| Commande d'avance | À 1000 tr/min | À 3000 tr/min |
|---|---|---|
| 0,10 mm/tr | Vitesse de déplacement de 100 mm/min | Vitesse de déplacement de 300 mm/min |
| 100 mm/min | 0,10 mm/tr | Environ 0,033 mm/tr |
Avec une avance par minute fixe, l'outil avance moins par tour à mesure que la CSS augmente le régime. Des marques d'avance géométriques plus fines peuvent en résulter, mais une arête inadaptée peut également commencer à frotter.
L'avance par tour maintient l'avance d'outil constante pendant l'augmentation de vitesse. Elle ne corrige pas une surépaisseur insuffisante et ne restaure pas une arête endommagée.
L'avance et la préparation de l'arête doivent fonctionner ensemble.
Une géométrie de finition tranchante peut former des copeaux fins avec des forces plus faibles qu'une arête conçue pour la coupe lourde. Un petit affûtage contrôlé peut tout de même fournir une résistance d'arête utile. Un affûtage plus prononcé n'est pas automatiquement approprié pour une passe très légère.
L'épaisseur du copeau dépend de l'avance et de la géométrie de coupe locale ainsi que de la profondeur de passe.8. La surépaisseur nominale seule ne permet pas d'établir si l'arête coupera proprement.
Un rayon de bec plus grand peut réduire la hauteur théorique des marques d'avance,9, mais il peut également augmenter les forces et les vibrations dans une configuration flexible. Le choix doit équilibrer les exigences de finition avec la rigidité disponible.
Sous une avance radiale constante par tour, l'espacement spiral reste approximativement constant. Une surface terne ou tachée avec des marques fines nécessite une inspection pour détecter le frottement, l'adhérence et l'usure. Une réduction supplémentaire de l'avance devrait suivre cette preuve.
Comment comparer l'état de surface au diamètre extérieur, au rayon médian et au centre ?
La brillance de la surface seule ne permet pas de distinguer l'arrachement à basse vitesse, le frottement et l'usure de l'outil. Une comparaison enregistrée sur toute la face aide à relier le défaut aux conditions de coupe.
L'état de surface doit être comparé à des positions radiales définies en utilisant un éclairage et des réglages de mesure cohérents. L'enregistrement doit inclure le diamètre de coupe, le régime réel, l'avance par tour et la surépaisseur locale. L'inspection de l'outil aide ensuite à distinguer le matériau adhérent de l'usure. Un téton central nécessite également une vérification de la hauteur d'outil et de la trajectoire.
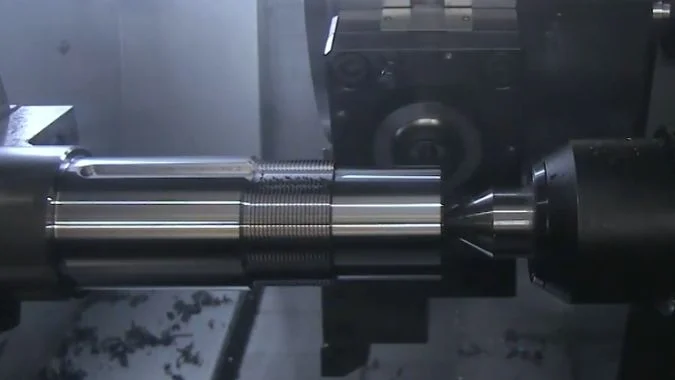
Les trois régions nécessitent des enregistrements comparables.
La mesure extérieure doit éviter le chanfrein ou la bavure du bord. Le rayon médian se situe à mi-chemin entre l'axe et le bord extérieur. Une mesure centrale nécessite un rayon spécifié car un tracé de rugosité ne peut pas représenter un point mathématique.
| Région | Preuve de surface à enregistrer | Contrôles associés |
|---|---|---|
| Près du diamètre extérieur | Marques d'avance de base, arrachement ou maculage | État des bords et stock de finition réel |
| Rayon médian | Si les défauts commencent ou restent inchangés | Réponse CSS, mode d'avance et variation du stock |
| Près du centre | Zones rugueuses, brunissage ou ondulation | Vitesse de coupe faible, coupe de copeaux fins et hauteur de l'outil |
| Centre exact | Excroissance surélevée ou matériau restant | Réglage de la hauteur centrale et position de fin programmée |
La finition ne doit pas nécessairement se dégrader régulièrement du bord vers le centre. Une finition médiocre similaire dans les trois régions indique un problème plus large lié à la surépaisseur, au choix du bord, à l'usure ou à la stabilité.
L'inspection de l'outil permet de distinguer les dépôts de la perte de matière
L'arête rapportée est un matériau de la pièce adhérant près de l'arête de coupe10. Sa formation et son détachement peuvent laisser des zones arrachées intermittentes et modifier la géométrie de coupe effective.
L'usure en dépouille est une perte de matériau de l'outil derrière l'arête11. Une bande d'usure croissante peut contribuer au frottement, mais le frottement peut également se produire avec une arête neuve lorsque l'épaisseur du copeau est trop faible.
L'outil arrêté doit être inspecté sous grossissement avant que son état ne soit modifié. Les dépôts, le manque de carbure et l'usure peuvent coexister. Les taches de surface ou le bruit seuls ne permettent pas d'établir quel mécanisme prédomine.
Une géométrie de finition appropriée et une distribution constante de lubrifiant peuvent aider avec les matériaux sujets à l'adhésion. Les limites de remplacement dues à l'usure doivent respecter les exigences de l'insert et de la pièce.
Les essais comparatifs doivent préserver les preuves utiles.
Un essai doit modifier un seul facteur et répéter les mêmes positions d'inspection. Une comparaison dans le sens de l'avance nécessite également un porte-outil et un insert adaptés à la trajectoire proposée ; la finition vers l'extérieur n'est pas une solution universelle.
Une vibration persistante nécessite des vérifications du porte-à-faux, de la déformation de serrage et de l'état de la machine. Un mouvement axial suspect de la broche nécessite un contrôle technique spécifique.
Les mesures de rugosité doivent utiliser une direction de tracé et des paramètres d'évaluation cohérents. Une zone centrale trop petite pour le tracé normal nécessite une évaluation locale séparée.
Conclusion
Un centre rugueux nécessite des vérifications de la vitesse de coupe réelle, de la surépaisseur locale, du mode d'avance et de l'état de l'arête. Des comparaisons contrôlées aident à identifier si la perte de vitesse, le frottement, l'adhésion ou l'usure prédominent.
-
" Lorsque vous effectuez un surfaçage sur un tour CNC, utilisez-vous une … constante ", https://www.facebook.com/GCodeTutor/posts/when-youre-facing-on-a-cnc-lathe-do-you-use-constant-surface-speed-g96-or-stick-/1225833936255283/. Le contrôle de la vitesse de coupe constante a été documenté comme réduisant la variation de l'état de surface lors des coupes de surfaçage en maintenant des conditions de coupe plus cohérentes à mesure que le diamètre change, bien que les avantages dépendent du matériau et du choix de l'outillage. Rôle de la preuve : soutien général ; type de source : recherche. Soutient : le mode CSS peut améliorer la cohérence de l'état de surface sur des diamètres variables lors des opérations de tournage. Note de portée : la recherche citée peut aborder les opérations de tournage en général plutôt que de comparer spécifiquement la qualité de finition à différentes positions radiales lors du surfaçage. ↩
-
" Équations de tournage ", https://www.montana.edu/jdavis/met314/documents/homework/Turning%20Examples.pdf. La formule de vitesse de coupe Vc = π × D × n / 1000 est la relation standard utilisée en usinage, où Vc est la vitesse de coupe en mètres par minute, D le diamètre en millimètres, et n la vitesse de rotation en tours par minute, le facteur 1000 convertissant les millimètres en mètres. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : cette formule représente le calcul standard de la vitesse de coupe en unités métriques. ↩
-
" Estimation de l'épaisseur minimale de copeau non coupé lors de la précision… ", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. Research on minimum chip thickness demonstrates that when depth of cut approaches the edge hone radius, the cutting mechanism transitions from shearing to plowing, with increased rubbing and surface deterioration rather than clean chip formation. Evidence role: mechanism; source type: research. Supports: Edge hone radius affects minimum chip thickness and cutting behavior in light passes. Scope note: Studies typically focus on specific tool-material combinations and may not quantify the exact hone radius threshold for all finishing scenarios ↩
-
"Machining Allowance", https://www.3erp.com/blog/machining-allowance/. Machining literature indicates that appropriate finishing allowance depends on workpiece material properties, tool geometry and condition, machine rigidity, surface finish requirements, and the condition of the previously machined surface, with recommended values varying significantly across different applications. Evidence role: general_support; source type: research. Supports: Finishing allowance requirements vary with multiple machining parameters. Scope note: Sources may provide ranges or guidelines for specific material-tool combinations rather than explicitly stating that universal values are inadequate ↩
-
"Getting a Better Edge: Design & Engineering", https://ctemag.com/articles/getting-better-edge/. Cutting tool standards distinguish between nose radius (the larger radius forming the tool tip profile, typically 0.4–1.6 mm) and edge hone or edge preparation (the micro-geometry at the cutting edge itself, typically 10–50 μm), which serve different functional purposes in the cutting process. Evidence role: definition; source type: institution. Supports: Nose radius and edge hone are distinct geometric parameters in cutting tool design. ↩
-
"Skewness", https://en.wikipedia.org/wiki/Skewness. Research on machining accuracy demonstrates that elastic recovery (springback) of the workpiece after roughing operations and thermal or mechanical distortion during machining can result in non-uniform stock distribution, causing the actual depth of cut in finishing passes to vary across the workpiece surface. Evidence role: mechanism; source type: research. Supports: Elastic recovery and distortion affect actual material removal in finishing. Scope note: Studies may focus on specific materials or geometries and may not quantify the magnitude of variation for all finishing scenarios ↩
-
" Speeds and Feeds ", https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. The feed rate relationship F = f × n is fundamental to machining calculations, where F represents feed rate in distance per unit time (mm/min), f is feed per revolution (mm/rev), and n is spindle speed (rev/min), allowing conversion between feed per revolution and feed per minute modes. Evidence role: mechanism; source type: education. Supports: This formula defines the relationship between feed modes in machining. ↩
-
" Estimation de l'épaisseur minimale de copeau non coupé lors de la précision… ", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. Metal cutting theory establishes that undeformed chip thickness is primarily determined by feed rate and tool entering angle in turning operations, while also being influenced by depth of cut, nose radius, and local cutting edge geometry, with these parameters combining to define the cross-sectional area of material removed per cutting edge pass. Evidence role: mechanism; source type: education. Supports: Chip thickness results from the interaction of multiple cutting parameters. Scope note: Theoretical models may simplify the complex three-dimensional geometry of actual chip formation, particularly near the tool nose radius ↩
-
"Surface Finish Calculator (Ra from Feed & Nose Radius)", https://snubber.ai/calculators/surface-finish-calculator. The theoretical surface roughness in turning operations is geometrically related to feed rate and nose radius through the formula Rt ≈ f²/(8×r), where larger nose radius reduces the calculated peak-to-valley height of feed marks for a given feed per revolution. Evidence role: mechanism; source type: education. Supports: Nose radius affects theoretical surface roughness through geometric relationships. Scope note: This represents ideal geometric conditions and does not account for tool wear, vibration, material properties, or other practical factors that affect actual surface finish ↩
-
"Built-up edge", https://en.wikipedia.org/wiki/Built-up_edge. Built-up edge is defined as a layer of workpiece material that adheres to the rake face of the cutting tool under certain cutting conditions, typically at low to moderate cutting speeds, forming through pressure welding and plastic deformation of the workpiece material. Evidence role: definition; source type: encyclopedia. Supports: Built-up edge is a recognized machining phenomenon involving workpiece material adhesion. ↩
-
"Flank Wear Estimation Under Varying Cutting Conditions", http://www-personal.umich.edu/~ykoren/uploads/Flank_wear_estimation_under_varying_cutting_conditions.pdf. Flank wear is defined in tool life standards as the gradual loss of tool material on the flank (clearance) face, typically measured as the width of the wear land perpendicular to the cutting edge, and is one of the primary tool wear mechanisms in metal cutting. Evidence role: definition; source type: institution. Supports: Flank wear is a standard tool wear classification. ↩

Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.