

Wie wählt man den Molybdändraht-Durchmesser für HS-WEDM oder MS-WEDM?
Ein dicker Molybdändraht schneidet schneller und hinterlässt eine breitere Schnittfuge. Ein dünner Draht ermöglicht schärfere Ecken, reißt jedoch leichter. Der Durchmesser muss auf die Werkstückdicke und die erforderliche Genauigkeit abgestimmt sein.
Der Molybdändrahtdurchmesser für eine HS-WEDM- oder MS-WEDM-Maschine wird basierend auf der Werkstückdicke und der benötigten Genauigkeit gewählt. Gängige Größen liegen zwischen 0,12 und 0,20 mm. Für einen ersten Schnitt wird oft 0,18 mm verwendet. Ein Schlichtschnitt verwendet 0,15 mm oder dünner. Bei einer Schnellläufer-Drahtmaschine führen Durchmesser über 0,23 mm zu Drahtansammlungen.
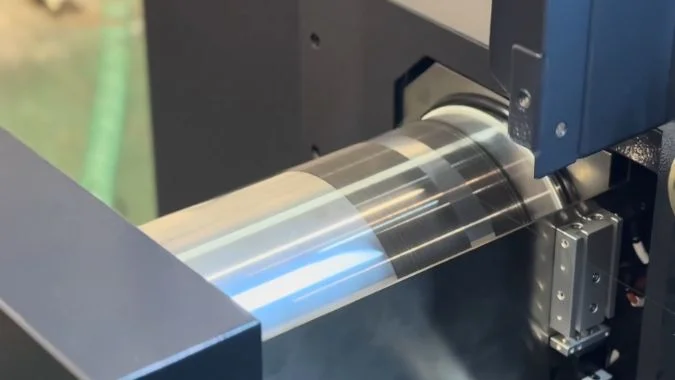
Ein 0,18-mm-Draht und ein 0,12-mm-Draht erzeugen unterschiedlich breite Schnittfugen. Der dickere Draht erzeugt eine breitere Schnittfuge und arbeitet schneller. Der dünnere Draht hinterlässt einen kleineren Radius an einer Innenecke. Die Werkstückdicke und die Eckengeometrie auf der Zeichnung bestimmen den Durchmesser, der für die Maschine geeignet ist.
Welchen Einfluss hat der Drahtdurchmesser auf Schnittfugenbreite, Innenecken und Schnittgeschwindigkeit?
Ein einziger Durchmesser kann nicht gleichzeitig Schnittfuge, Eckenqualität und Geschwindigkeit optimal bedienen. Das Ergebnis ist entweder eine breite Schnittfuge, eine stumpfe Ecke oder ein langsamer Schnitt. Diese drei Effekte müssen gemeinsam betrachtet werden.
Der Drahtdurchmesser bestimmt die Schnittfugenbreite, den in einer Innenecke verbleibenden Radius und die Schnittgeschwindigkeit. Ein dickerer Draht vergrößert die Schnittfuge und schneidet schneller, hinterlässt jedoch einen größeren Eckenradius. Ein dünnerer Draht verengt die Schnittfuge und ermöglicht schärfere Ecken.
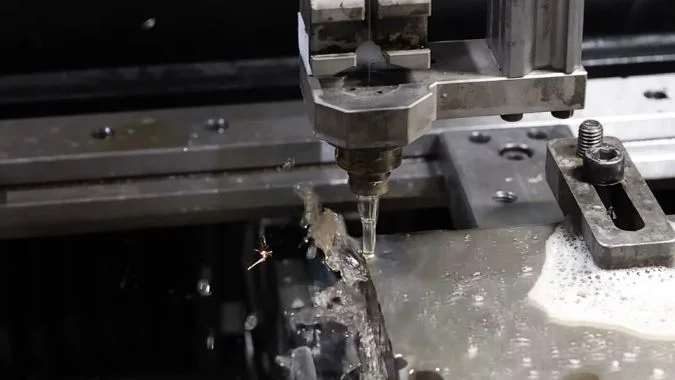
Schnittfugenbreite
Die Schnittfugenbreite entspricht etwa dem Molybdändrahtdurchmesser zuzüglich des Entladungsspalts auf beiden Seiten.1. Ein dickerer Draht erzeugt einen breiteren Schlitz. Ein dünnerer Draht erzeugt einen schmaleren Schlitz. Die Programmkompensation entspricht dem Drahtradius zuzüglich des Spalts auf einer Seite. Der Draht wird während des Arbeitsprozesses zudem dünner, wodurch sich die Schnittfuge und das Fertigmaß verändern. Der Durchmesser sollte regelmäßig gemessen und der Kompensationswert entsprechend angepasst werden.
Innenecke
Ein dickerer Draht hinterlässt einen größeren Bogen in einer Innenecke. Eine scharfe Ecke ist dann schwer zu erreichen. Ein dünnerer Draht hinterlässt einen kleineren Radius, sodass der Pfad näher an eine scharfe Ecke herangeführt werden kann. Kleine Formen mit scharfen Ecken und schmalen Schlitzen erfordern diesen dünneren Draht. Drahterodieren für Stanzwerkzeuge ist eine spezifische Prozesswahl. Der Durchmesser bestimmt weiterhin, wie klein der verbleibende Eckenradius sein kann.
Schnittgeschwindigkeit
Ein dickerer Draht kann mehr Entladungsstrom übertragen, wodurch der Schnitt schneller erfolgt. Dicke Bauteile begünstigen diese Geschwindigkeit. Derselbe dicke Draht senkt jedoch die Oberflächenqualität. Werkstückdicke, Material und die auf der Zeichnung geforderte Genauigkeit müssen vor der Festlegung des Durchmessers gemeinsam bewertet werden.
Gängige Durchmesser bei HS-WEDM und MS-WEDM
Herkömmliche Schnell- und Mittelläufer-Drahtmaschinen verwenden 0,12–0,20 mm. Ein erster Schnitt verwendet oft 0,18 mm. Für einen Fein-Schlichtschnitt wird auf 0,15 mm oder dünner gewechselt. Ein Zielwert von Ra 0,4 μm oder besser begünstigt 0,12–0,15 mm bei konstanter Drahtspannung. Dicke Teile und hoher Strom begünstigen 0,18 mm oder mehr. HS-WEDM und MS-WEDM unterscheiden sich als Maschinentypen. Die Regel für den Durchmesser folgt jedoch bei beiden Maschinen dem Werkstück.
| Effekt | Dickerer Draht | Dünnerer Draht |
|---|---|---|
| Schnittfuge | Wider. Durchmesser plus beidseitiger Spalt | Schmaler |
| Innenecke | Größerer Restbogen | Kleinerer Radius, näher an einer scharfen Ecke |
| Schnittgeschwindigkeit | Schneller. Besser bei dicken Werkstücken | Langsamer |
| Oberfläche | Meist schlechter | Besser, wenn die Spannung gehalten wird |
| Typische Größe | Erster Schnitt bei 0,18 mm, oder dicker für schweres Material | Schlichtschnitt bei 0,15 mm, oder 0,12–0,15 mm für feine Oberflächen |
Warum leitet ein dickerer Molybdändraht Strom besser bei einem dicken Stahlblock?
Ein dicker Stahlblock erfordert einen höheren Durchschnittsstrom. Ein dünner Draht überhitzt und reißt unter dieser Last. Der Querschnitt bestimmt den Strom, den der Draht führen kann.
Ein dickerer Molybdändraht leitet den Strom bei einem dicken Stahlblock besser, da sein Querschnitt größer ist. Bei etwa 150 A/mm² kann ein 0,18 mm Draht etwa 3,82 A aufnehmen. Ein 0,12 mm Draht liegt bei etwa 1,74 A.
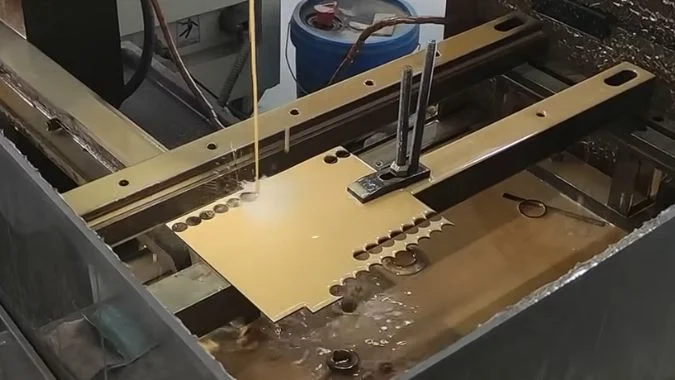
Warum der Querschnitt den Strom bestimmt
Drahterodieren schmilzt Metall durch Impulsentladung. Der Molybdändraht ist die Elektrode, die diesen Strom führt. Die Stromkapazität folgt dem Querschnitt. Ein dickerer Draht kann mehr Strom führen, bevor er versagt. Ein Industriestandard setzt das Schnittlimit bei etwa 150 A/mm² an. Bei dieser Dichte sinkt die Zugfestigkeit auf etwa ein Drittel oder ein Viertel der ursprünglichen Stärke2. Auf dieser Grundlage liegt ein 0,12 mm Draht bei etwa 1,74 A. Ein 0,18 mm Draht liegt bei etwa 3,82 A. Der Unterschied zwischen diesen beiden Grenzwerten ist groß.
Was ein dicker Stahlblock erfordert
Ein dicker Block hat einen langen Entladungsweg. Späne sind schwer zu entfernen. Effektive Erosion erfordert einen höheren Durchschnittsstrom. Der Block wandelt zudem mehr dieser Energie in Wärme um. Ein dicker Draht nimmt den Strom auf. Er hat einen geringeren Widerstand und erzeugt weniger Eigenwärme im Draht. Ein lokaler Hotspot führt dann weniger wahrscheinlich dazu, dass der Draht reißt. Bei dickem Stahl ist ein 0,18 mm Draht wesentlich stabiler als ein 0,12 mm Draht.
Ab wann dickere Drähte nicht mehr helfen
Die breitere Schnittfuge und ein etwas schlechteres Profil sind der Preis für diese Stromstärke. Dicker ist nicht immer besser. Über 0,23 mm bei einer Schnelldrahtmaschine kann sich der Draht aufstauen und auslenken. Diese Größe schadet mehr, als sie nützt. Dickes Material und hohe Stromstärken erfordern 0,18 mm oder mehr. Kleine, präzise Teile, die ein bestimmtes Finish benötigen, erfordern 0,12–0,15 mm.
| Draht | Ca. Stromstärke nahe 150 A/mm² | Passung an einem dicken Stahlblock |
|---|---|---|
| 0,12 mm | Etwa 1,74 A | Überhitzt und bricht unter der Stromstärke, die ein dicker Block erfordert |
| 0,18 mm | Etwa 3,82 A | Stabiler. Geringerer Widerstand und weniger Wärmeentwicklung im Draht |
| Über 0,23 mm bei Schnelllaufdraht | Höherer Querschnitt, aber schlechtes Drahtverhalten | Anstauung und Durchbiegung. Kein Gewinn |
| 0,12–0,15 mm bei kleinen Präzisionsteilen | Geringere Stromstärke | Oberfläche und Kante, nicht Geschwindigkeit bei dicken Blöcken |
Was passiert mit der Oberflächengüte, wenn derselbe Drahtdurchmesser sowohl für den Schrupp- als auch für den Schlichtschnitt verwendet wird?
Ein Draht, der sowohl schruppt als auch schlichtet, überträgt die Schäden des Schruppens auf die Oberfläche. Die Rauheit bleibt hoch und es entstehen Streifen. Der Draht muss überprüft oder gewechselt werden.
Die Verwendung eines Molybdändrahtes für Schrupp- und Schlichtschnitte führt zu einem verschlissenen, narbigen Draht beim Schlichtdurchgang. Der Ra-Wert bleibt oft bei 1,2–1,4 μm und sinkt nicht unter 1,0 μm. Ein Verschleiß von über 0,01 mm bedeutet, dass der Draht gewechselt werden sollte.
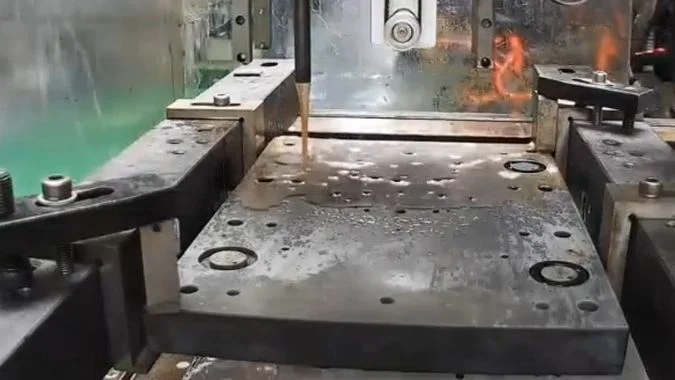
Was das Oberflächenbild zeigt
Derselbe Draht für Schruppen und Schlichten überträgt Drahtschäden auf das Werkstück. Die Rauheit sinkt nicht unter Ra 1,0 μm. Sie liegt oft bei Ra 1,2–1,4 μm oder schlechter. Ungleichmäßiger Verschleiß oder lokale Narben hinterlassen regelmäßige helle und dunkle Streifen, ähnlich wie Drahtsprungmarken. Ein dünner werdender Draht macht den Entladungsspalt instabil. Ein kurzes Pulsintervall führt dann zu unregelmäßigen Narben. Verschmutztes Fluid verursacht einen Gelbstich oder Kohlenstoffablagerungen auf der Oberfläche.
Warum der Schruppdraht nicht schlichten kann
Hohe Stromstärke beim Schruppschnitt dünnt den Draht aus und verursacht Mikronarben an der Oberfläche. Weder der neue Durchmesser noch die Oberfläche sind stabil genug für einen Schlichtvorgang. Ein Verschleiß von über 0,01 mm ist der übliche Wechselpunkt. Über diesen Verlust hinaus kann die Oberflächenqualität nicht gehalten werden. Schruppen und Schlichten erfordern zudem unterschiedliche Spannungen. Ein Draht, der zwischen diesen Zuständen wechselt, verändert Schnittspaltbreite und Oberflächenstruktur. Tiefe Entladungsnarben und die veränderte Schicht des ersten Schnitts sind möglicherweise zu tief, als dass nachfolgende Durchgänge sie entfernen könnten. Die Oberflächengüte hat dann eine Obergrenze.
Was vor dem Schlichten zu ändern ist
Trennen Sie die Drähte, wenn die Maschine dies zulässt. Etwa 0,18 mm für das Schruppen. 0,12–0,15 mm für das Schlichten. Strombelastbarkeit und Schnittspaltbreite entsprechen dann dem jeweiligen Durchgang. Wenn ein Draht beibehalten werden muss, messen Sie ihn nach dem Schruppen. Wechseln Sie ihn, wenn der Verschleiß 0,01 mm überschreitet. Für das Schlichten, halten Sie die Pulsbreite innerhalb von 4 μs3, reduzieren Sie die Drahtgeschwindigkeit und stellen Sie die Spannung auf 12–14 N ein4. Eine Oberflächengüte unter Ra 0,8 μm ist mit demselben Molybdändraht im Grunde unerreichbar5. Getrennte Drähte oder ein Langsamdraht-Verfahren sind die verbleibenden Optionen.
| Prüfen | Gleicher Draht für Schrupp- und Schlichtschnitt | Separate Drähte |
|---|---|---|
| Draht nach dem Schruppen | Ausgedünnt und mikropittig | Schruppdraht stoppt am Schruppschnitt |
| Typischer Ra-Wert | Oft 1,2–1,4 μm. Schwer unter 1,0 μm zu halten | Schlichtdraht ist 0,12–0,15 mm und noch rund |
| Verschleißgrenze | Über 0,01 mm: vor dem Schlichten wechseln | Nicht geteilt, daher gelangt kein Schruppverschleiß in den Schlichtschnitt |
| Unter Ra 0,8 μm | Grundsätzlich nicht erreichbar | Separate Drähte oder Feinschneiden (Slow-Wire EDM) |
| Schlichteinstellungen, wenn der Draht beibehalten werden muss | Pulsbreite innerhalb von 4 μs, langsamerer Draht, Zugspannung 12–14 N | Für einen neuen Schlichtdraht nicht erforderlich |
Warum kann ein dünner Draht bei unterbrochenen Schnitten und schlechter Spülung häufiger reißen?
Unterbrochene Schnitte und schwache Spülung führen zur Ansammlung von Hitze und Ablagerungen an einem dünnen Draht. Der Draht brennt oder reißt dann. Spüldruck und das gebrochene Ende zeigen die Ursache.
Ein dünner Molybdändraht reißt häufiger bei unterbrochenen Schnitten mit schlechter Spülung, da Hitze und Ablagerungen in einem engen Schnittspalt verbleiben. Der Draht hat einen geringeren Querschnitt, einen höheren Widerstand und weniger Kühlung. Die Bruchrate steigt stark an, wenn der Pumpendruck unter 0,5 bar liegt.
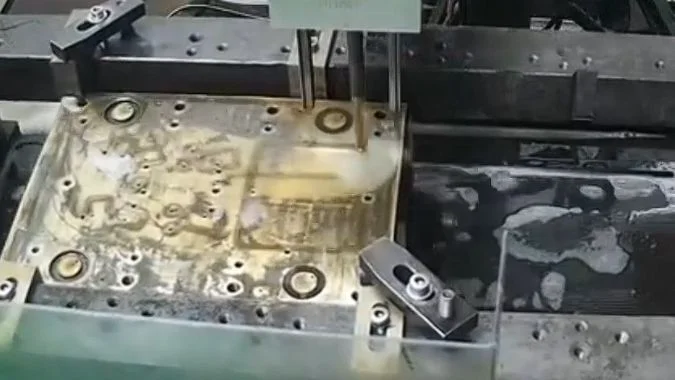
Unterbrochener Schnitt
Ein unterbrochener Pfad führt dazu, dass die Entladung zwischen Kurzschluss und Unterbrechung springt. Der Draht erleidet wiederholte Stromstöße. Eine instabile Entladung kann zudem einen Lichtbogen an einer kurzen Stelle des Drahtes fixieren. Diese Stelle überhitzt und reißt.
Schlechte Spülung
Ein geringer Durchfluss oder ein blockierter Pfad verhindert, dass Arbeitsflüssigkeit in den Schnittspalt gelangt. Erodierte Partikel verbleiben im Schlitz. Es entstehen Kurzschlüsse. Wärme wird nicht abgeführt. Die Drahttemperatur steigt, bis der Draht seine Belastungsgrenze überschreitet. Die Bruchrate steigt drastisch an, wenn der Druck der Umwälzpumpe unter 0,5 bar liegt. Die Flüssigkeitskonzentration sollte innerhalb des vom Hersteller empfohlenen Bereichs gehalten werden.
Warum dünner Draht zuerst reißt
Ein dünnerer Draht hat einen geringeren Querschnitt. Der Widerstand ist höher. Die Strombelastbarkeit ist niedriger. Die Kühlung ist schlechter. Der Schnittspalt ist zudem enger, sodass Späne langsamer abtransportiert werden. Dieselbe Hitze und dieselben Partikel lassen einen dünnen Draht früher reißen als einen dicken Draht.
Was das gerissene Ende zeigt
Eine geschmolzene Kugel am gerissenen Ende deutet auf Überhitzung hin. Entladungseinstellungen und Flüssigkeitszufuhr sind zuerst zu überprüfen. Ein flaches Ende ohne Schmelzspuren weist auf einen mechanischen Zug hin. Spannung, Umlenkrollen und elektrische Kontaktblöcke sind zuerst zu überprüfen.
| Zustand | Was es bei einem dünnen Draht bewirkt | Erste Überprüfung |
|---|---|---|
| Unterbrochener Schnitt | Repeated shorts, opens, and a parked arc | Discharge stability on the break length |
| Flush below 0.5 bar | Heat and debris stay in the kerf | Pump pressure and flow into the slot |
| Fluid off the maker’s range | Poor cooling and poor chip removal | Concentration |
| Molten ball on the broken end | High-temperature break | Discharge parameters and fluid supply |
| Flat broken end, no melt | Mechanical pull | Tension, guide pulleys, contact blocks |
Schlussfolgerung
Thick steel takes 0.18 mm or thicker. Corners and skim cuts take 0.12–0.15 mm. A worn roughing wire should not stay on for the finish.
-
"Prediction of Kerf Width and Surface Roughness of Al6351 …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8839751/. In wire electrical discharge machining, the kerf width is determined by the wire diameter plus the spark gap that forms on each side of the wire during the discharge process, with the gap typically ranging from 0.01 to 0.05 mm depending on machining parameters. Evidence role: mechanism; source type: encyclopedia. Supports: the geometric relationship between wire diameter, spark gap, and resulting kerf width in EDM. ↩
-
"Study of the Structure and Mechanical Properties after … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8878319/. Research on molybdenum wire behavior under thermal and electrical loading demonstrates that elevated temperatures from current flow can reduce tensile strength substantially, with reductions of 50–75% observed at temperatures approaching the wire’s operational limits in EDM. Evidence role: mechanism; source type: paper. Supports: the effect of thermal loading on molybdenum wire mechanical properties. Scope note: The degree of strength reduction depends on temperature distribution, exposure time, and wire microstructure, making the relationship context-dependent rather than a fixed ratio. ↩
-
"Optimization of WEDM Parameters While Machining … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9821652/. Research on wire EDM finishing parameters indicates that shorter pulse durations, typically in the range of 1–5 μs, produce finer surface finishes by reducing the energy per discharge and the resulting crater size on the workpiece surface. Evidence role: general_support; source type: paper. Supports: the relationship between pulse duration and surface finish in wire EDM. Scope note: Optimal pulse width depends on material properties, wire diameter, and desired finish, so the cited value represents a typical range rather than a universal setting. ↩
-
"Optimization of WEDM Parameters While Machining … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9821652/. Studies on wire EDM process parameters indicate that wire tension for finishing operations typically ranges from 10–20 N depending on wire diameter and material, with higher tension improving dimensional accuracy but requiring careful control to avoid wire breakage. Evidence role: general_support; source type: research. Supports: typical wire tension ranges used in wire EDM finishing operations. Scope note: Optimal tension varies with wire diameter, material, and machine design, so the cited range represents common practice for typical wire sizes rather than a universal specification. ↩
-
"Experimental Investigation of Surface Roughness and … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9920754/. Experimental investigations of wire EDM finishing demonstrate that achieving surface roughness below Ra 0.8 μm typically requires fresh wire and optimized finishing parameters, as wire degradation from prior cutting operations introduces surface irregularities that limit finish quality. Evidence role: general_support; source type: paper. Supports: surface finish limitations when using worn wire in wire EDM. Scope note: The achievable finish depends on multiple factors including material, wire type, and machine capability, so the cited threshold represents typical practice rather than a fundamental limit. ↩
Chris Lu
Mit mehr als einem Jahrzehnt praktischer Erfahrung in der Werkzeugmaschinenindustrie, insbesondere mit CNC-Maschinen, stehe ich Ihnen gerne zur Verfügung. Ganz gleich, ob Sie Fragen haben, die durch diesen Beitrag ausgelöst wurden, ob Sie Beratung bei der Auswahl der richtigen Ausrüstung (CNC oder konventionell) benötigen, ob Sie kundenspezifische Maschinenlösungen erforschen oder ob Sie bereit sind, einen Kauf zu besprechen, zögern Sie nicht, mich zu kontaktieren. Lassen Sie uns gemeinsam die perfekte Werkzeugmaschine für Ihre Bedürfnisse finden.