

Wie wählt man zwischen Spannzangenfutter und Dreibackenfutter für die Stangenbearbeitung?
Die Stangenbearbeitung scheitert, wenn Spannfutter und Werkstück nicht zusammenpassen. Teile verrutschen oder werden unrund. Die Spannmethode bestimmt das Ergebnis.
Ein Spannzangenfutter ist die bessere Wahl für rundgezogenes Stangenmaterial innerhalb eines engen Durchmessertoleranzbereichs. Ein 3-Backen-Futter ist die bessere Wahl für gesägte Abschnitte und einen breiten Größenbereich. Kontaktbild, Rundlaufgenauigkeit, Kapazität und Spannlänge bestimmen die Auswahl.
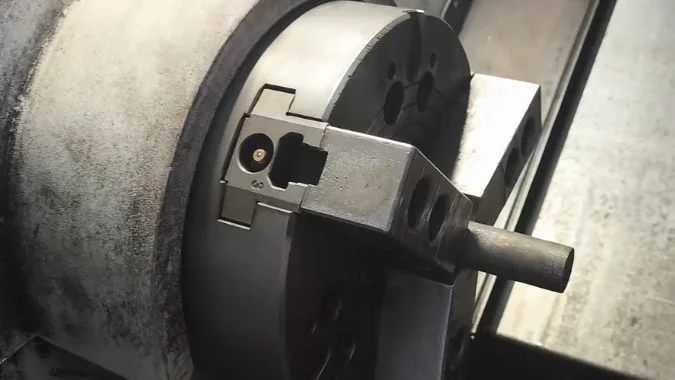
Der Unterschied beginnt damit, wie das Futter die Stange berührt. Die Kontaktfläche bestimmt, wie die Spannkraft in das Werkstück eingeleitet wird. Ein vollflächiger Rundumgriff und drei diskrete Spannpunkte belasten eine Stange unterschiedlich; dieser Unterschied ist daher ausschlaggebend.
Was sind die Unterschiede im Spannkontakt zwischen Spannzangenfutter und 3-Backen-Futter?
Der Spannkontakt scheint ein kleines Detail zu sein. Schlechter Kontakt hinterlässt Abdrücke auf dünnen Wänden und bringt die Stange aus der Mitte. Das Kontaktbild ist der erste Unterscheidungspunkt.
Eine Feder-Spannzange greift die Stange über den gesamten Umfang. Ein 3-Backen-Futter greift an drei diskreten Punkten oder kleinen Spannflächen. Vollflächiger Kontakt verteilt die Last. Drei-Punkt-Kontakt konzentriert die Last.
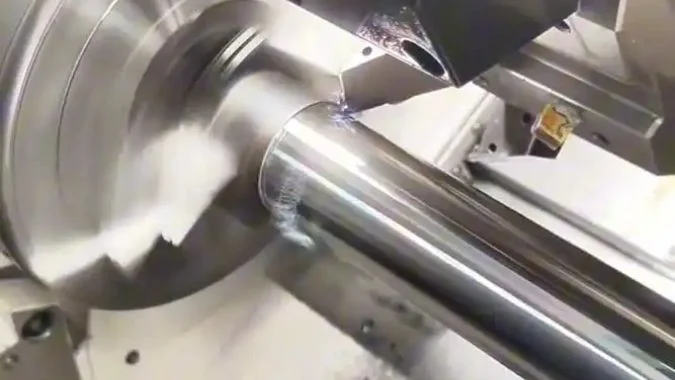
Vollflächiger Spannzangenkontakt
Eine Feder-Spannzange sitzt in einem konischen Sitz. Die Zugkraft zieht die Spannzange in den Konus. Der Konus schließt die Bohrung um die Stange. Die Bohrung stellt dann einen vollflächigen Kontakt zum Außendurchmesser her. Die Spannkraft wird über den Umfang verteilt. Die Belastung bleibt symmetrisch. Örtliche Verformungen bei dünnen Wänden bleiben gering. Positionierung und Einspannung erfolgen gleichzeitig.
Drei-Punkt-Backenkontakt
Ein 3-Backen-Futter bewegt drei Backen auf einer radialen Bahn. Jede Backe trifft die Stange an einem Punkt oder einer kleinen Spannfläche. Die Backen zentrieren sich dennoch selbst. Die Kraft ist kein geschlossener Ring. Weiches Material und dünnwandige Rohre können an den drei Punkten verformt werden. Ein Betrieb, der quadratisches oder unregelmäßiges Material benötigt, benötigt weiterhin ein Backenfutter. Der Leitfaden zum Vergleich von 3-Backen- und 4-Backen-Futtern behandelt diese Wahl der Backenanzahl. Hier geht es um das Kontaktbild.
Was das Kontaktbild an der Maschine verändert
Der Vollkontakt trägt zur Zentrierung bei. Der Dreipunktkontakt unterstützt einen breiten Durchmesserbereich. Ein Spannzangenwechsel kann 15 bis 20 Sekunden dauern. Ein Backenwechsel bei einem Standard-Dreibackenfutter kann 15 bis 20 Minuten in Anspruch nehmen.1 Ein Spannzangenfutter ist zudem leichter. Hohe Spindeldrehzahlen wirken sich daher weniger auf die Spannkraft aus. Ein schweres Dreibackenfutter beschleunigt langsamer. Zentrifugalkräfte können die Backen lockern und die Spannkraft verringern.2
| Artikel | Feder-Spannzange | 3-Backen-Futter |
|---|---|---|
| Kontakt | Vollflächige Oberfläche | Drei Punkte oder kleine Spannflächen |
| Kraftverteilung | Gleichmäßig über den Durchmesser | Konzentriert auf drei Auflagepunkte |
| Risiko dünner Wände | Geringere lokale Quetschung | Stärkere lokale Dellenbildung |
| Umrüstung | Etwa 15–20 Sekunden | Etwa 15–20 Minuten für Spannbacken |
| Spannung bei hoher Drehzahl | Stabiler | Spannbacken können sich nach außen neigen |
Warum läuft ein Spannzangenfutter bei gezogenem Stangenmaterial normalerweise konzentrischer?
Gezoogener Rundstahl kann trotzdem einen Rundlauffehler aufweisen. Das Material und das Spannfutter müssen beide rund sein. Die Konzentrizität ergibt sich aus dieser Übereinstimmung.
Ein Spannzangenfutter läuft bei kaltgezogenem Rundstahl meist konzentrischer, da der Stahl rund und gerade ist und die Spannzange den vollen Durchmesser zentriert. Die Wiederholgenauigkeit kann 0,0005 Zoll TIR oder besser erreichen.
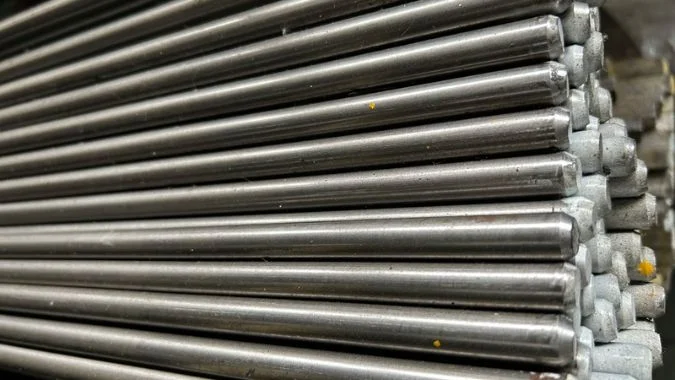
Warum gezogener Rundstahl rund genug für eine Spannzange ist
Beim Kaltziehen wird das Stangenmaterial bei Raumtemperatur durch Ziehsteine gezogen. Die Durchmessertoleranz kann in einem h7-Bereich gehalten werden.3 Die Oberflächengüte ist sauberer als bei warmgewalztem Stangenmaterial.4 Auch die Geradheit ist besser.5 Das Stangenmaterial ist bereits rund, sodass das Drehzentrum nach dem Spannen stabil bleibt. Diese Materialqualität bildet die Grundlage für Rundlaufgenauigkeit.
Warum die Spannzange die Zentrierung verbessert
Eine Federzange ist ein selbstzentrierendes Element. Der Kegel zieht sich gleichmäßig zusammen. Die Kraft wirkt auf den gesamten Umfang. Positionierung und Spannung erfolgen gleichzeitig. Ein Dreibackenfutter übt die Kraft an drei Punkten aus. Die Wiederholgenauigkeit einer Federzange kann 0,0005 Zoll TIR oder besser erreichen.6 Ein Dreibackenfutter mit weichen Backen liegt häufig in einem Bereich von 0,0006 bis 0,0012 Zoll TIR.7 Die Betätigungsart ist eine separate Wahl. Die Anleitung für pneumatische oder hydraulische Futter behandelt die Spannkraft, nicht diesen Kontaktring.
Wenn die Übereinstimmung nicht gegeben ist
Die Bohrung der Spannzange hat eine feste Größe. Der Stangendurchmesser muss in diesen Bereich passen. Verbogenes Material oder große Durchmesserabweichungen können zum Verklemmen oder zu einseitiger Spannung führen. Warmgewalzter Stahl mit Zunder und Ovalität beeinträchtigt die Spannzange. Gezogener Stahl in Kombination mit einer geschlossenen Spannzange ist das Paar, das die Konzentrizität gewährleistet.
| Faktor | Kaltgezogener Rundstahl + Spannzange | Ovaler oder warmgewalzter Stahl + 3-Backen-Futter |
|---|---|---|
| Durchmesserbeständigkeit | Oft Klasse h7 | Größerer Schwenkbereich |
| Geradheit | Besser als gezogen | Schlechter bei Verbiegung |
| Spanngeometrie | Vollkreisbohrung | Drei Spannbacken |
| Typischer TIR-Rundlauf | 0,0005 Zoll oder besser | Etwa 0,0006–0,0012 Zoll mit weichen Backen |
| Risiko | Klemmen bei ungenauer Größe | Delle und lokaler Rundlauffehler |
Wie begrenzt die Spannzangenkapazität den Stangendurchmesserbereich im Vergleich zum 3-Backen-Futter?
Eine Spannzange deckt einen engen Größenbereich ab. Eine Änderung des Durchmessers erfordert oft eine neue Spannzange. Die Kapazität ist das verborgene Limit.
Ein Dreibackenfutter deckt einen breiten Durchmesserbereich ab. Eine Federzange deckt ein enges Band ab, oft unter 3 Zoll (76 mm). Gängige ER-Spannzangen enden bei etwa 36 mm. Großes Stangenmaterial bevorzugt ein Dreibackenfutter.
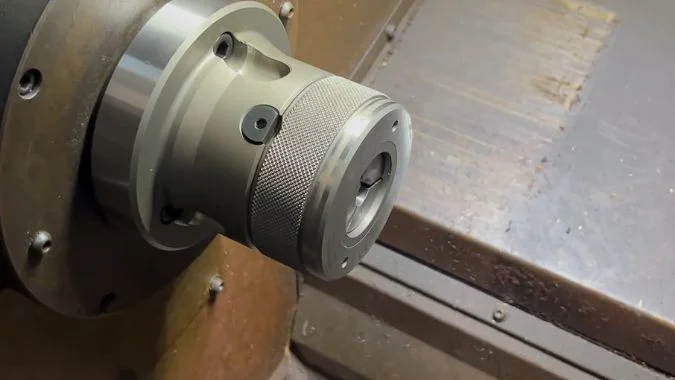
Warum jede Spannzange einen engen Bereich abdeckt
Ein Dreibackenfutter bewegt die Backen über eine Spirale oder Keile. Ein Futter deckt dünne Stangen und größere Rohlinge ab. Eine Federzange nutzt elastisches Schließen. Jede Spannzange entspricht einem engen Durchmesser. Eine neue Stangengröße erfordert oft eine neue Spannzange. Arbeiten mit Stangenmaterial in kleinen Durchmessern, hohen Stückzahlen und hoher Präzision passen zu diesem Modell. Gemischte Durchmesser sind hierbei kontraproduktiv.
Typische Durchmesserbegrenzungen
Federzangen eignen sich für kleine bis mittlere Werkstücke, oft unter 3 Zoll (ca. 76 mm). Die Spannkapazität liegt außerhalb dieses Bereichs. Übliche ER-Spannzangen reichen von etwa 1 mm bis 36 mm. Ein ER25-Satz endet oft bei 16 mm. Ein ER50-Satz kann bis zu 36 mm erreichen. Gemäß JB/T 5556 decken Q1-, Q2- und Q3-Spannzangen 3–10 mm, 6–20 mm bzw. 10–25 mm ab.8 Ein hydraulisches Dreibackenfutter auf Wälzlagern kann bereits über 45 mm an seine Grenzen stoßen.9 Großes Stangenmaterial ist daher eine Aufgabe für das Futter, nicht für die Spannzange.
Axialer Platzbedarf und lange Werkstücke
Ein Spannzangenfutter benötigt zudem axialen Platz. Der Z-Achsen-Verfahrweg kann sich verringern. Lange Werkstücke lassen sich in einem Dreibackenfutter möglicherweise einfacher handhaben. Die Backenfläche und der Backentyp sind bei diesem Futter weiterhin entscheidend. Der Leitfaden für harte versus weiche Backen behandelt das Schruppen bei der ersten Aufspannung versus fertig bearbeitete Durchmesser.
| Werkstückspannung | Typischer Stangenbereich | Größenänderung | Hinweis für lange Teile |
|---|---|---|---|
| ER25-Spannzange | Bis zu etwa 16 mm | Neue Spannzange | Zusätzliche axiale Bauhöhe |
| ER50 Spannzange | Bis ca. 36 mm | Neue Spannzange | Zusätzliche axiale Bauhöhe |
| Q1 / Q2 / Q3 (JB/T 5556) | 3–10 / 6–20 / 10–25 mm | Neue Spannzange | Zusätzliche axiale Bauhöhe |
| Allgemeiner Spannbereich der Federzange | Oft unter 76 mm | Neue Spannzange | Kann Z-Weg schneiden |
| 3-Backen-Futter | Dünne Stange bis zu größeren Rohlingen | Backenhub | Geringerer axialer Platzbedarf |
Was geschieht mit der Stangen-Ausschubkraft, wenn die Spannzangen-Spannlänge zu kurz ist?
Ein kurzes Einspannmaß wirkt beim Einrichten in Ordnung. Die axiale Schnittkraft schiebt dann die Stange. Ein Verrutschen ruiniert das Maß und kann das Werkzeug zerstören.
Die Kapazität der Ausschubkraft sinkt, wenn die Einspannlänge der Spannzange zu kurz ist, da Kontaktfläche und Reibung abnehmen. Die Stange kann verrutschen oder herausgezogen werden. Streben Sie eine Einspannlänge vom 1,5- bis 2-Fachen des Stangendurchmessers an.
Warum ein kurzes Einspannmaß den axialen Halt verliert
Das Limit der Ausschubkraft entspricht ungefähr der Spannkraft multipliziert mit dem Reibungskoeffizienten und der effektiven Kontaktfläche.10 Die Spannlänge verringert sich, damit sinkt die Kontaktfläche und somit fällt das Reibungslimit. Schnittkräfte oder Stangenvorschub können dieses Limit dann überschreiten. Die Stange rutscht, zieht sich zurück oder wird herausgezogen. Größe und Sicherheit sind dann nicht mehr gewährleistet.
Steifigkeit im Schnitt
Ein kurzes Einspannmaß verringert auch die Stützsteifigkeit in der Schnittzone. Die Stange verhält sich wie ein Werkzeug mit zu großem Überhang. Werkzeugauslenkung, Vibrationen und Maßfehler nehmen zu. Die Rundlaufgenauigkeit der Spannzange erfordert weiterhin eine ausreichende Einstecktiefe. Öl oder Verschleiß an der Bohrung verringern die Reibung zusätzlich. Arbeiten mit kurzem Einspannmaß in einer verschmutzten oder verschlissenen Spannzange sind eine schlechte Kombination.
Praktische Regeln für die Einspannung
Die Spannlänge sollte das 1,5- bis 2-fache des Stangendurchmessers betragen11, da dieser Bereich die Kontaktfläche in einem sicheren Bereich hält. Das Maschinenhandbuch kann einen anderen Wert vorgeben. Schlankes Stangenmaterial erfordert eventuell auch eine Lünette. Eine erzwungene kurze Einspannung erfordert eine geringere Schnitttiefe und einen kleineren Vorschub sowie eine höhere Spannungseinstellung. Verschmutzte oder abgenutzte Spannzangenbohrungen sollten nicht für Arbeiten mit kurzer Einspannung verwendet werden.
| Zustand | Was abfällt | Werkstattmaßnahmen |
|---|---|---|
| Einspannlänge kürzer als ca. 1,5–2 × Durchmesser | Kontaktfläche und Reibungsgrenze | Einspanntiefe erhöhen |
| Öl oder Verschleiß in der Bohrung | Reibungskoeffizient | Spannzange reinigen oder ersetzen |
| Schlanke Stange im Schnitt | Stützsteifigkeit | Lünette hinzufügen und mit geringerer Schnitttiefe arbeiten |
| Erzwungene kurze Einspannung | Widerstand gegen Herausschieben | Schnitttiefe und Vorschub verringern, Spannkraft erhöhen |
Schlussfolgerung
Verwenden Sie eine Spannzange für gezogenes Rundmaterial mit geringer Durchmessertoleranz. Verwenden Sie ein Dreibackenfutter für große Durchmesser und sägegeschnittenes Material. Halten Sie die Einspannlänge ausreichend lang, um dem Herausschieben entgegenzuwirken.
-
"Ein Vergleich der Werkzeugstandzeit zweier beschichteter Hartmetall-Wendeplatten …", https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4705&context=grp. Schnellwechsel-Spannzangensysteme ermöglichen Umrüstungen in unter einer Minute, während der Austausch herkömmlicher Backen eines Dreibackenfutters typischerweise 15-30 Minuten in Anspruch nimmt, einschließlich Ausbau, Einbau und erneutem Ausrichten, so Studien zur Fertigungseffizienz. Belegfunktion: allgemeine Unterstützung; Quellentyp: Forschung. Unterstützt: Fertigungszeitstudien und Literatur zur schlanken Fertigung dokumentieren typische Umrüstzeiten für Drehmaschinen-Spannmittel. Anmerkung: Die tatsächlichen Zeiten variieren je nach Bedienergeschick, Futterdesign und ob Weichbacken ausgedreht werden müssen. ↩
-
"Steifigkeit von Dreibackenfuttern und ihr Einfluss auf das dynamische Spannen …", https://www.sciencedirect.com/science/article/abs/pii/S0890695508000473. Bei hohen Drehzahlen wirkt die Zentrifugalkraft radial nach außen auf die Masse der Futterbacken und erzeugt eine Kraftkomponente, die dem einwärts gerichteten Spannmechanismus entgegenwirkt und die effektive Spannkraft reduzieren kann, wie in der Analyse der Rotationsdynamik beschrieben. Belegfunktion: Mechanismus; Quellentyp: Ausbildung. Unterstützt: Prinzipien der technischen Mechanik erklären, wie Zentrifugalkräfte auf rotierende Futterbacken wirken, um die effektive Spannkraft zu verringern. Anmerkung: Das Ausmaß der Kraftreduzierung hängt vom Futterdesign, der Backenmasse und der Drehzahl ab. ↩
-
"Toleranz von Rundstahl: BS 970-3 VS ISO 286-2", https://www.astmsteel.com/steel-knowledge/round-steel-bar-tolerance/. Die Toleranzklasse h7 ist in ISO 286-1 als Standard-Wellentoleranz definiert, wobei Kaltziehverfahren durch kontrollierte Querschnittsreduzierung bei Umgebungstemperatur diese Präzision erreichen können. Belegfunktion: Definition; Quellentyp: Enzyklopädie. Unterstützt: ISO 286-Toleranznormen definieren h7 als eine Wellentoleranzklasse, die bei Kaltziehverfahren üblicherweise erreichbar ist. Anmerkung: Die Referenz legt den Toleranzstandard fest, garantiert jedoch nicht, dass alle Kaltziehvorgänge h7 ohne Prozesskontrolle erreichen. ↩
-
"Was ist der Unterschied zwischen warmgewalztem und kaltgezogenem …", https://www.onlinemetals.com/en/hot-rolled-vs-cold-rolled. Kaltgezogener Stahl weist eine überlegene Oberflächenbeschaffenheit im Vergleich zu warmgewalztem Stahl auf, da der Kaltziehprozess Walzzunder entfernt und durch Matrizenkontakt eine glatte Oberfläche erzeugt, während warmgewalzte Produkte Oxidschichten aus der Hochtemperaturverarbeitung behalten. Belegfunktion: allgemeine Unterstützung; Quellentyp: Enzyklopädie. Unterstützt: Referenzen der Werkstofftechnik dokumentieren die Unterschiede in der Oberflächenbeschaffenheit zwischen kaltgezogenen und warmgewalzten Stahlprodukten. ↩
-
"Abschnitt zu Toleranzen und Bearbeitungszugaben", https://www.emjmetals.com/pdf_indexer/pdfs/Tolerances_and_Machining_Allowances.pdf. Kaltgezogenes Stangenmaterial weist typischerweise eine verbesserte Geradheit im Vergleich zu warmgewalztem Material auf, da der Kaltziehprozess Zugspannung und Matrizenzwang ausübt, die Verbiegungen reduzieren, wobei Geradheitstoleranzen in Normen wie ASTM A29 definiert sind. Belegfunktion: allgemeine Unterstützung; Quellentyp: Regierung. Unterstützt: Industriestandards und Materialspezifikationen dokumentieren Geradheitstoleranzen für verschiedene Stangenherstellungsmethoden. Anmerkung: Die tatsächliche Geradheit hängt von Produktionskontrollen ab und erfordert möglicherweise zusätzliche Richtvorgänge. ↩
-
"ER, TG & DA Spannzangen für die Präzisionsbearbeitung (2026)", https://www.lunyeecnc.com/blogs/news/spring-collet-types-explained-er-tg-da-collets-for-precision-machining-2026. Präzisions-Federstahlspannzangen in gutem Zustand zeigen bei Verwendung mit entsprechend dimensioniertem Rundstangenmaterial eine Wiederholgenauigkeit im Bereich von 0,0005 Zoll (0,0127 mm) TIR, wie in der fachsprachlichen Literatur zur Zerspanung dokumentiert. Belegfunktion: Statistik; Quellentyp: Forschung. Unterstützt: Veröffentlichte Zerspanungshandbücher und Spezifikationen der Spannzangenhersteller dokumentieren die Fähigkeiten zur Wiederholgenauigkeit für Präzisions-Federstahlspannzangen. Anmerkung: Die tatsächliche Leistung hängt vom Zustand der Spannzange, der Werkstückqualität und der ordnungsgemäßen Installation ab. ↩
-
"Wie behebt man den Rundlauffehler bei einem Dreibackenfutter?", https://www.facebook.com/groups/1781535385665659/posts/2162620860890441/. Dreibacken-Planspiralfutter, die mit ordnungsgemäß ausgedrehten Weichbacken ausgestattet sind, weisen unter normalen Betriebsbedingungen laut zerspanungstechnischen Referenzen typischerweise einen Rundlauffehler im Bereich von 0,0006 bis 0,0012 Zoll (0,015 bis 0,030 mm) auf. Belegfunktion: Statistik; Quellentyp: Ausbildung. Unterstützt: Zerspanungslehrbücher und technische Schulungsunterlagen liefern typische Rundlaufbereiche für Dreibacken-Planspiralfutter mit Weichbacken. Anmerkung: Die Leistung variiert je nach Futterqualität, Genauigkeit beim Ausdrehen der Backen und Wartungszustand. ↩
-
"JB Federstahlspannzange mit Rückzug für passives Spannfutter", https://www.eckdgl.com/collet-chuck/jb-spring-collet-back-pull-passive-chuck.html. Der chinesische Maschinenbaustandard JB/T 5556 legt Maßspezifikationen für Federstahlspannzangen fest, einschließlich der Q-Serienbezeichnungen mit definierten Durchmesserbereichen für Spannmittelanwendungen. Belegfunktion: Definition; Quellentyp: Regierung. Unterstützt: JB/T 5556 ist ein chinesischer Maschinenbaustandard, der Abmessungen für Federstahlspannzangen festlegt. Anmerkung: Der Zugriff auf den vollständigen Normtext kann eingeschränkt sein, und die Genauigkeit der Übersetzung sollte überprüft werden. ↩
-
"Futterdurchmesser vs. Spannkapazität? – CNC-Bearbeitung", https://www.practicalmachinist.com/forum/threads/chuck-dia-vs-gripping-capacity.207353/. Kompakte hydraulische Dreibackenfutter, die für Stangenladungsanwendungen konzipiert sind, weisen laut technischen Daten der Spannmittelhersteller aufgrund von Begrenzungen der hydraulischen Betätigungskraft und der Lagerbelastbarkeit typischerweise eine verringerte Leistung oberhalb von etwa 45-50 mm Durchmesser auf. Belegfunktion: allgemeine Unterstützung; Quellentyp: Sonstiges. Unterstützt: Spezifikationen der Hersteller von Hydraulikfuttern geben praktische Größengrenzen basierend auf Betätigungsmechanismus und Lagerdesign an. Anmerkung: Größere Hydraulikfutter existieren für größere Werkstücke; die Begrenzung gilt für Stangenladungskonfigurationen. ↩
-
"Spannzangen und Reibung – ADS", http://ui.adsabs.harvard.edu/abs/2005MeScT..16.1442M/abstract:CSpannzangen. Die maximale axiale Haltekraft bei reibungsbasierten Spannmitteln wird durch das Produkt aus normaler Spannkraft, Reibungskoeffizient und effektiver Kontaktfläche bestimmt, gemäß grundlegenden tribologischen Prinzipien. Belegfunktion: Mechanismus; Quellentyp: Ausbildung. Unterstützt: Prinzipien der Reibungsmechanik begründen den Zusammenhang zwischen Normalkraft, Reibungskoeffizient und Kontaktfläche bei der Bestimmung der axialen Haltekapazität. Anmerkung: Die Formel stellt einen idealisierten Fall dar; die tatsächliche Leistung beinhaltet Faktoren wie Oberflächenbeschaffenheit und Druckverteilung. ↩
-
"Werkstückspannung", https://www.purdue.edu/bidc/resources/metal-working/workholding/. Richtlinien für die spanende Bearbeitung empfehlen Spannzangen-Einspannlängen vom 1,5- bis 2-fachen des Werkstückdurchmessers, um eine ausreichende Kontaktfläche und axiale Haltekraft für typische Drehoperationen zu gewährleisten. Nachweisrolle: allgemeine_unterstützung; Quellentyp: Bildung. Unterstützt durch: Handbücher zur spanenden Bearbeitung bieten Empfehlungen zur Einspannlänge basierend auf dem Verhältnis zwischen Eingriffslänge und Haltesicherheit. Anmerkung zum Anwendungsbereich: Die optimale Einspannlänge kann je nach Materialeigenschaften, Schnittkräften und spezifischen Anwendungsanforderungen variieren. ↩

Chris Lu
Mit mehr als einem Jahrzehnt praktischer Erfahrung in der Werkzeugmaschinenindustrie, insbesondere mit CNC-Maschinen, stehe ich Ihnen gerne zur Verfügung. Ganz gleich, ob Sie Fragen haben, die durch diesen Beitrag ausgelöst wurden, ob Sie Beratung bei der Auswahl der richtigen Ausrüstung (CNC oder konventionell) benötigen, ob Sie kundenspezifische Maschinenlösungen erforschen oder ob Sie bereit sind, einen Kauf zu besprechen, zögern Sie nicht, mich zu kontaktieren. Lassen Sie uns gemeinsam die perfekte Werkzeugmaschine für Ihre Bedürfnisse finden.