

Hoe kiest u tussen een spantanghouder en een drieklauwplaat voor het draaien van staven?
Stangenbewerking mislukt wanneer de klauwplaat en het materiaal niet op elkaar zijn afgestemd. Onderdelen slippen of worden onrond. De opspanmethode bepaalt het resultaat.
Een spantanghouder is de betere keuze voor rond getrokken stafmateriaal binnen een nauwe diameterreeks. Een 3-klauwplaat is de betere keuze voor gezaagde knuppels en een breed scala aan afmetingen. Contactpatroon, rondloopnauwkeurigheid, capaciteit en opspanlengte bepalen de keuze.
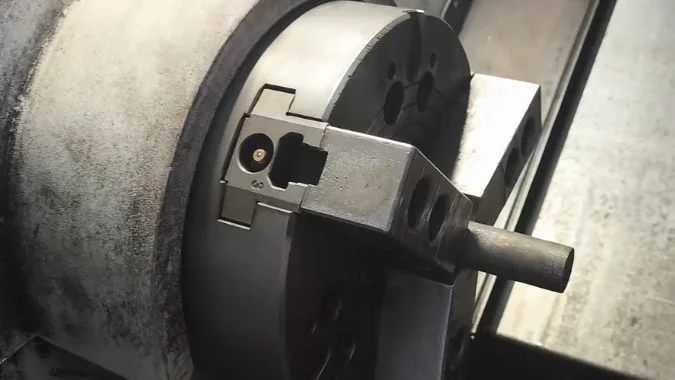
Het onderscheid begint bij de manier waarop de klauwplaat de stang raakt. Het contactoppervlak bepaalt hoe de klemkracht op het materiaal wordt overgebracht. Een rondom-grip en drie afzonderlijke bekken belasten een stang niet op dezelfde manier, dus dat verschil komt op de eerste plaats.
Wat zijn de verschillen in opspancontact tussen een spantanghouder en een 3-klauwplaat?
Opspancontact lijkt een detail. Gebrekkig contact veroorzaakt beschadigingen op dunwandige materialen en brengt de stang uit het midden. Het contactpatroon is het belangrijkste onderscheid.
Een spantang grijpt de stang over de volledige omtrek vast. Een 3-klauwplaat grijpt vast op drie afzonderlijke punten of kleine vlakken. Contact over de volledige omtrek verdeelt de belasting. Driepuntscontact concentreert de belasting.
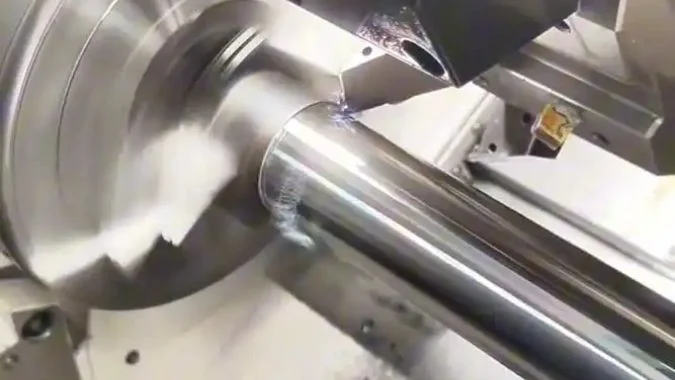
Rondom-contact
Een spantang zit in een conische zitting. Trekkracht trekt de spantang in de conus. De conus sluit de boring om de stang. De boring maakt vervolgens volledig contact met de buitendiameter. De klemkracht wordt verdeeld over de omtrek. De belasting blijft symmetrisch. Plaatselijke vervorming op dunne wanden blijft laag. Positionering en opspannen worden tegelijkertijd voltooid.
Driepunts-bekcontact
Een 3-klauwplaat drijft drie bekken aan via een radiaal pad. Elke bek raakt de stang op een punt of een klein vlak. De bekken centreren zichzelf nog steeds. De kracht vormt geen gesloten ring. Zacht materiaal en dunwandige buizen kunnen indeuken bij de drie contactpunten. Een werkplaats die vierkant of onregelmatig materiaal nodig heeft, heeft nog steeds een klauwplaat nodig. De gids over 3-klauwplaten versus 4-klauwplaten behandelt die keuze voor het aantal bekken. Het contactpatroon is hier het punt.
Wat het contactpatroon verandert aan de machine
Volledig contact rondom helpt bij het centreren. Contact op drie punten helpt bij een breed diameterbereik. Het wisselen van een spantang kan 15 tot 20 seconden duren. Het wisselen van bekken op een standaard drieklauwplaat kan 15 tot 20 minuten duren.1 Een spantangset is bovendien lichter. Een hoog spiltoerental heeft daardoor minder effect op de klemming. Een zware drieklauwplaat accelereert langzamer. Centrifugaalkracht kan de bekken doen wijken en de klemkracht verzwakken.2
| Item | Spantang | 3-klauwplaat |
|---|---|---|
| Neem contact op met | Oppervlak rondom | Drie punten of kleine vlakken |
| Krachtverdeling | Gelijkmatig over de diameter | Geconcentreerd op drie punten |
| Risico op dunne wand | Lagere lokale verbrijzeling | Hogere lokale deukvorming |
| Ombouw | Ongeveer 15–20 seconden | Ongeveer 15–20 minuten voor bekken |
| Hoge RPM-grip | Stabieler | Bekken kunnen naar buiten wijken |
Waarom draait een spantanghouder doorgaans nauwkeuriger op getrokken stafmateriaal?
Getrokken staven kunnen nog steeds uitlopen. Het materiaal en de klauwplaat moeten beide rond zijn. Concentriciteit vloeit voort uit die combinatie.
Een spantanghouder loopt meestal concentrischer op koudgetrokken staven omdat de staaf rond en recht is, en de spantang centreert op de volledige diameter. De herhalingsnauwkeurigheid kan 0,0005 inch TIR of beter bereiken.
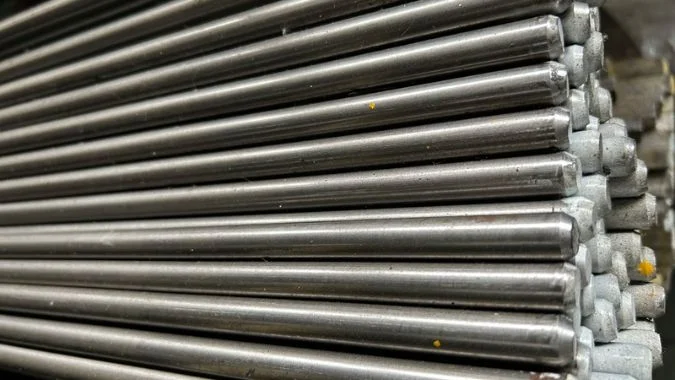
Waarom getrokken staaf rond genoeg is voor een spantang
Koudtrekken trekt de staaf bij kamertemperatuur door matrijzen. De diametertolerantie kan binnen een h7-bereik worden gehouden.3 De oppervlakteafwerking is schoner dan bij warmgewalst staal.4 De rechtheid is ook beter.5 De staaf is al rond, dus het rotatiecentrum is stabiel na het klemmen. Die materiaal kwaliteit is de eerste helft van de concentriciteit.
Waarom de spantang zorgt voor centrering
Een veer-spantang is een zelfcentrerend hulpmiddel. De conus trekt uniform samen. De kracht wordt over de volledige omtrek verdeeld. Positionering en klemmen worden tegelijk voltooid. Een drieklauwplaat oefent kracht uit op drie punten. De herhalingsnauwkeurigheid voor een veer-spantang kan 0,0005 inch TIR of beter bereiken.6 Een drieklauwplaat met zachte bekken zit vaak in het bereik van 0,0006 tot 0,0012 inch TIR.7 Het type activering is een afzonderlijke keuze. De gids voor pneumatische versus hydraulische klauwplaten behandelt klemkracht, niet deze contactring.
Wanneer de match faalt
De boring van de spantang heeft een vaste maat. De staafdiameter moet binnen die bandbreedte vallen. Een verbogen staaf of grote diameterafwijkingen kunnen vastlopen of aan één kant klemmen. Warmgewalst staal met walshuid en ovaliteit werkt de spantang tegen. Getrokken staaf plus een volledig gesloten spantang is het paar dat concentriciteit behoudt.
| Factor | Koudgetrokken staaf + spantang | Ovale of warmgewalste staaf + drieklauwplaat |
|---|---|---|
| Diameterconsistentie | Vaak h7-klasse | Grotere zwaai |
| Rechtheid | Beter als getrokken | Slechter indien gebogen |
| Klemgeometrie | Volledige boring | Drie kussens |
| Typische herhaalde TIR | 0,0005 inch of beter | Ongeveer 0,0006–0,0012 inch met zachte bekken |
| Risico | Vastlopen bij afwijkende maat | Deuk en lokale slingering |
Hoe beperkt de spantangcapaciteit het bereik van de stangdiameter in vergelijking met een 3-klauwplaat?
Eén spantang beslaat een smalle maatvoering. Een diameterverandering betekent vaak een nieuwe spantang. Capaciteit is de verborgen beperking.
Een drieklauwplaat beslaat een breed diameterbereik. Een veerspantang beslaat een nauwe bandbreedte, vaak onder de 3 inch (76 mm). Veelvoorkomende ER-spantangen stoppen bij ongeveer 36 mm. Bij grote staven verdient een drieklauwplaat de voorkeur.
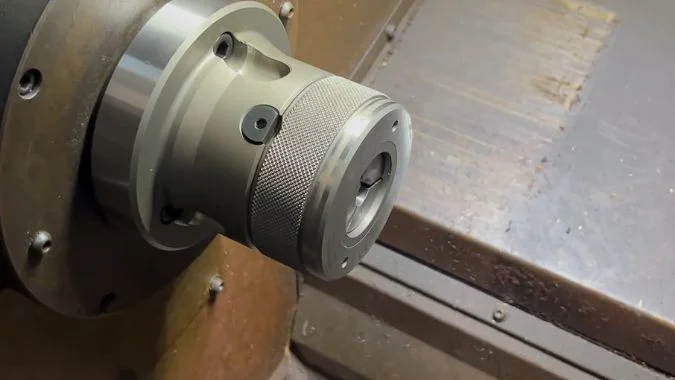
Waarom elke spantang een smalle bandbreedte heeft
Een drieklauwplaat beweegt bekken via een slakkenhuis of wiggen. Eén klauwplaat beslaat dunne staven en grotere ruwe werkstukken. Een veerspantang gebruikt elastische sluiting. Elke spantang is gekoppeld aan een smalle diameter. Een nieuwe staafmaat vereist vaak een nieuwe spantang. Kleinediameter-werk met hoog volume en hoge precisie past bij dit model. Gemengde diameters werken dit tegen.
Typische diameterlimieten
Veer-spantangen zijn geschikt voor klein tot middelgroot werk, vaak onder de 3 inch (ongeveer 76 mm). De grip valt buiten dat bereik. Gangbare ER-spantangen lopen van ongeveer 1 mm tot 36 mm. Een ER25-set stopt vaak bij 16 mm. Een ER50-set kan 36 mm bereiken. Onder JB/T 5556 dekken Q1, Q2 en Q3 spantangen respectievelijk 3–10 mm, 6–20 mm en 10–25 mm.8 Een hydraulische drieklauwplaat op lagers kan boven de 45 mm al moeite hebben.9 Grote staven zijn dan werk voor een klauwplaat, niet voor een spantang.
Axiale ruimte en lang werk
Een spantanghouder neemt ook axiale ruimte in beslag. De Z-as slag kan afnemen. Lang werkstuk kan gemakkelijker zijn in een drieklauwplaat. Klauwgezicht en type bek blijven van belang bij die klauwplaat. De gids over harde versus zachte bekken behandelt voorbewerken in de eerste bewerking versus afgewerkte diameters.
| Werkstukopspanning | Typische staafbandbreedte | Maatverandering | Opmerking over lange onderdelen |
|---|---|---|---|
| ER25-spantang | Tot ongeveer 16 mm | Nieuwe spantang | Extra axiale stapeling |
| ER50-spantang | Tot ongeveer 36 mm | Nieuwe spantang | Extra axiale stapeling |
| Q1 / Q2 / Q3 (JB/T 5556) | 3–10 / 6–20 / 10–25 mm | Nieuwe spantang | Extra axiale stapeling |
| Algemeen bereik voor veerspantangen | Vaak onder 76 mm | Nieuwe spantang | Kan Z-slag snijden |
| 3-klauwplaat | Dunne staaf tot grotere blanks | Bekslag | Minder axiale stapeling |
Wat gebeurt er met de uitstotingskracht van de stang wanneer de opspanlengte van de spantang te kort is?
Een korte grip ziet er bij het instellen prima uit. De axiale snijkracht duwt vervolgens de staaf naar achteren. Slippen verpest de maatvoering en kan het gereedschap vernielen.
De capaciteit voor uitdrukkracht neemt af wanneer de grijplengte van de spantang te kort is, omdat het contactoppervlak en de wrijving afnemen. De staaf kan slippen of eruit getrokken worden. Streef naar een grijplengte van 1,5 tot 2 keer de staafdiameter.
Waarom een korte grip axiale houvast verliest
De limiet van de uitschuifkracht is ongeveer de klemkracht vermenigvuldigd met de wrijvingscoëfficiënt en het effectieve contactoppervlak.10 De grijplengte krimpt, waardoor het contactoppervlak kleiner wordt en de wrijvingslimiet daalt. Snijkracht of staafaanvoer kunnen die limiet dan overschrijden. De staaf slipt, trekt terug of komt naar buiten. Zowel de maatvoering als de veiligheid falen dan.
Stijfheid in de snede
Een korte grip vermindert ook de ondersteuningsstijfheid in de snijzone. De staaf fungeert als gereedschap met extra uitsteeklengte. Wegbuigen van het gereedschap, trillingen en maatafwijkingen nemen toe. De concentriciteit van de spantang vereist nog steeds voldoende insteeklengte. Olie of slijtage in de boring vermindert de wrijving verder. Werken met een korte grip in een vuile of versleten spantang is een slechte combinatie.
Praktische regels voor grip
De grijplengte moet 1,5 tot 2 keer de staafdiameter zijn11, omdat dat bereik het contactoppervlak in een veilige zone houdt. De machinehandleiding kan een ander cijfer vermelden. Slanke staven kunnen ook een vaste bril nodig hebben. Gedwongen korte grijplengte betekent een lagere snijdiepte en voeding, en een hogere kleminstelling. Vervuilde of versleten spantangboringen mogen niet worden gebruikt voor klussen met een korte grijplengte.
| Voorwaarde | Wat valt er weg | Actie in de werkplaats |
|---|---|---|
| Grijplengte korter dan ongeveer 1,5–2 × diameter | Contactoppervlak en wrijvingslimiet | Verhoog de insteekdiepte |
| Olie of slijtage in de boring | Wrijvingscoëfficiënt | Reinig of vervang de spantang |
| Slanke staaf in de snede | Ondersteuningsstijfheid | Voeg een vaste bril toe en verspaan lichter |
| Geforceerde korte greep | Weerstand tegen uitstoting | Verlaag de snijdiepte en voeding, verhoog de klemkracht |
Conclusie
Gebruik een spantang voor rond getrokken stafmateriaal binnen een nauwe maattolerantie. Gebruik een drieklauwplaat voor grote diameters en zaagsnedemateriaal. Houd de klemlengte voldoende lang om uitstoting tegen te gaan.
-
"Een vergelijking van de standtijd van twee gecoate hardmetalen wisselplaten …", https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4705&context=grp. Snelwissel-spantangsystemen maken omsteltijden van minder dan één minuut mogelijk, terwijl het vervangen van traditionele klauwen van een drieklauwplaat doorgaans 15-30 minuten in beslag neemt, inclusief verwijderen, plaatsen en opnieuw uitklokken, volgens studies naar productie-efficiëntie. Bewijsrol: algemene_ondersteuning; brontype: onderzoek. Ondersteunt: Productietijdstudies en literatuur over lean manufacturing documenteren typische omsteltijden voor opspanmiddelen op draaibanken. Scope-notitie: Werkelijke tijden variëren afhankelijk van de vaardigheid van de operator, het ontwerp van de klauwplaat en of zachte bekken moeten worden uitgeboord. ↩
-
"Stijfheid van de klauwplaat en de invloed daarvan op dynamisch klemmen …", https://www.sciencedirect.com/science/article/abs/pii/S0890695508000473. Bij hoge rotatiesnelheden werkt de middelpuntvliedende kracht radiaal naar buiten op de massa van de klauwplaatbekken, waardoor een krachtcomponent ontstaat die het inwaartse klemmechanisme tegenwerkt en de effectieve klemkracht kan verminderen, zoals beschreven in analyses van rotatiedynamica. Bewijsrol: mechanisme; brontype: onderwijs. Ondersteunt: Principes van de technische mechanica verklaren hoe middelpuntvliedende kracht inwerkt op roterende klauwplaatbekken om de effectieve klemkracht te verminderen. Scope-notitie: De grootte van de krachtafname hangt af van het ontwerp van de klauwplaat, de massa van de bekken en de rotatiesnelheid. ↩
-
"Toleranties voor rond staal: BS 970-3 VS ISO 286-2", https://www.astmsteel.com/steel-knowledge/round-steel-bar-tolerance/. De tolerantieklasse h7 is gedefinieerd in ISO 286-1 als een standaard astolerantie, waarbij koudtrekprocessen in staat zijn deze precisie te bereiken door gecontroleerde trekmatrijzen bij omgevingstemperatuur. Bewijsrol: definitie; brontype: encyclopedie. Ondersteunt: ISO 286-tolerantienormen definiëren h7 als een astolerantieklasse die doorgaans haalbaar is bij koudtrekprocessen. Scope-notitie: De bron vestigt de tolerantienorm, maar garandeert niet dat alle koudtrekoperaties h7 bereiken zonder procescontrole. ↩
-
"Wat is het verschil tussen warmgewalst en koud …", https://www.onlinemetals.com/en/hot-rolled-vs-cold-rolled. Koudgetrokken staal vertoont een superieure oppervlakteafwerking in vergelijking met warmgewalst staal, aangezien het koudtrekproces walshuid verwijdert en een glad oppervlak produceert door contact met de matrijs, terwijl warmgewalste producten oxidehuid van verwerking bij hoge temperaturen behouden. Bewijsrol: algemene_ondersteuning; brontype: encyclopedie. Ondersteunt: Materiaalkundige referenties documenteren de verschillen in oppervlakteafwerking tussen koudgetrokken en warmgewalste staalproducten. ↩
-
"SectiOn O tOLeRAnceS And MAcHininG ALLOWAnceS", https://www.emjmetals.com/pdf_indexer/pdfs/Tolerances_and_Machining_Allowances.pdf. Koudgetrokken stafmateriaal vertoont doorgaans een verbeterde rechtheid in vergelijking met warmgewalst materiaal, omdat het koudtrekproces spanning en matrijsbeperking uitoefent die doorbuiging en slingeren verminderen, met rechtheidstoleranties gedefinieerd in normen zoals ASTM A29. Bewijsrol: algemene_ondersteuning; brontype: overheid. Ondersteunt: Industrienormen en materiaalspecificaties documenteren rechtheidstoleranties voor verschillende staafproductiemethoden. Scope-notitie: Werkelijke rechtheid hangt af van productiecontroles en kan extra richtwerkzaamheden vereisen. ↩
-
"ER, TG & DA spantangen voor precisiebewerking (2026)", https://www.lunyeecnc.com/blogs/news/spring-collet-types-explained-er-tg-da-collets-for-precision-machining-2026. Precisie-spantangen in goede staat vertonen een herhaalnauwkeurigheid in het bereik van 0,0005 inch (0,0127 mm) TIR bij gebruik met correct gedimensioneerd rond stafmateriaal, zoals gedocumenteerd in verspanende referentieliteratuur. Bewijsrol: statistiek; brontype: onderzoek. Ondersteunt: Gepubliceerde handboeken voor verspaning en specificaties van spantangfabrikanten documenteren de herhaalnauwkeurigheidsmogelijkheden voor precisie-spantangen. Scope-notitie: Werkelijke prestaties hangen af van de staat van de spantang, de kwaliteit van het werkstuk en een correcte installatie. ↩
-
"Hoe los ik slingering (runout) op bij een drieklauwplaat?", https://www.facebook.com/groups/1781535385665659/posts/2162620860890441/. Drieklauwplaten uitgerust met correct uitgeboorde zachte bekken vertonen onder normale bedrijfsomstandigheden doorgaans een slingering in het bereik van 0,0006 tot 0,0012 inch (0,015 tot 0,030 mm), volgens technische referenties voor verspaning. Bewijsrol: statistiek; brontype: onderwijs. Ondersteunt: Leerboeken over verspaning en technisch lesmateriaal bieden typische slingerbereiken voor drieklauwplaten met zachte bekken. Scope-notitie: Prestaties variëren met de kwaliteit van de klauwplaat, de nauwkeurigheid van het uitboren van de bekken en de staat van onderhoud. ↩
-
"JB spantang achterwaarts trekkende passieve klauwplaat", https://www.eckdgl.com/collet-chuck/jb-spring-collet-back-pull-passive-chuck.html. De Chinese machinebouwnorm JB/T 5556 stelt de dimensionale specificaties vast voor spantangen, inclusief de Q-serie aanduidingen met gedefinieerde diameterbereiken voor opspantoepassingen. Bewijsrol: definitie; brontype: overheid. Ondersteunt: JB/T 5556 is een Chinese machinebouwnorm die afmetingen voor spantangen specificeert. Scope-notitie: Toegang tot de volledige tekst van de norm kan beperkt zijn en de vertaalnauwkeurigheid moet worden gecontroleerd. ↩
-
"Klauwplaatdiameter vs klemcapaciteit? – CNC verspaning", https://www.practicalmachinist.com/forum/threads/chuck-dia-vs-gripping-capacity.207353/. Compacte hydraulische drieklauwplaten ontworpen voor staafaanvoerapplicaties ervaren doorgaans verminderde prestaties boven ongeveer 45-50 mm diameter vanwege beperkingen in de hydraulische bedieningskracht en de capaciteit van de taatslagers, volgens technische gegevens van fabrikanten van opspanmiddelen. Bewijsrol: algemene_ondersteuning; brontype: overig. Ondersteunt: Specificaties van fabrikanten van hydraulische klauwplaten duiden op praktische groottelimieten op basis van het bedieningsmechanisme en het lagerontwerp. Scope-notitie: Grotere hydraulische klauwplaten bestaan voor groter werk; de beperking is van toepassing op configuraties voor staafaanvoer. ↩
-
"Spantangen en wrijving – ADS", http://ui.adsabs.harvard.edu/abs/2005MeScT..16.1442M/abstract:CSpantangen. De maximale axiale houdkracht bij op wrijving gebaseerde opspanning wordt bepaald door het product van de normale klemkracht, de wrijvingscoëfficiënt en het effectieve contactoppervlak, volgens fundamentele tribologische principes. Bewijsrol: mechanisme; brontype: onderwijs. Ondersteunt: Principes van de wrijvingsmechanica bepalen de relatie tussen normaalkracht, wrijvingscoëfficiënt en contactoppervlak bij het bepalen van de axiale houdcapaciteit. Scope-notitie: De formule vertegenwoordigt een geïdealiseerd geval; de werkelijke prestaties omvatten factoren zoals de toestand van het oppervlak en de drukverdeling. ↩
-
"Opspanning", https://www.purdue.edu/bidc/resources/metal-working/workholding/. Richtlijnen voor verspaningspraktijken bevelen spantang-klemlengtes aan van 1,5 tot 2 keer de diameter van het werkstuk om een adequaat contactoppervlak en axiale houdkracht te garanderen voor typische draaibewerkingen. Bewijsrol: algemene_ondersteuning; brontype: educatie. Ondersteunt: Handboeken voor verspaning bieden aanbevelingen voor de klemlengte op basis van de relatie tussen de aangrijpingslengte en de houdzekerheid. Toelichting: De optimale klemlengte kan variëren afhankelijk van materiaaleigenschappen, snijkrachten en specifieke toepassingsvereisten ↩

Chris Lu
Met meer dan tien jaar praktijkervaring in de werktuigmachine-industrie, vooral met CNC-machines, ben ik er om je te helpen. Of je nu vragen hebt naar aanleiding van dit bericht, begeleiding nodig hebt bij het selecteren van de juiste apparatuur (CNC of conventioneel), aangepaste machineoplossingen onderzoekt of klaar bent om een aankoop te bespreken, aarzel niet om contact met mij op te nemen. Laten we de perfecte bewerkingsmachine voor uw behoeften vinden.