

Comment choisir entre un mandrin à pinces et un mandrin à 3 mors pour le tournage de barres ?
Le travail sur barre échoue lorsque le mandrin et la matière ne correspondent pas. Les pièces glissent ou deviennent excentriques. La méthode de serrage détermine le résultat.
Un mandrin à pinces est le meilleur choix pour les barres étirées rondes dans une plage de diamètre restreinte. Un mandrin à 3 mors est préférable pour les billettes coupées à la scie et une large gamme de dimensions. Le type de contact, la concentricité, la capacité et la longueur de serrage déterminent le choix.
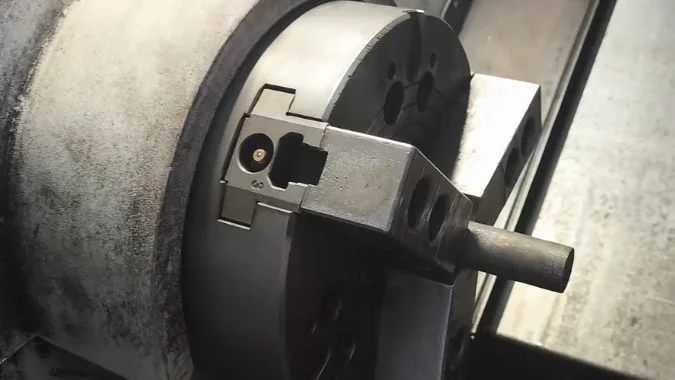
La distinction commence par la manière dont le mandrin entre en contact avec la barre. La zone de contact définit la façon dont la force de serrage est transmise à la pièce. Une prise sur tout le cercle et trois patins distincts ne chargent pas une barre de la même manière ; cette différence est donc primordiale.
Quelles sont les différences de contact de serrage entre un mandrin à pinces et un mandrin à 3 mors ?
Le contact de serrage semble être un détail mineur. Un mauvais contact marque les parois fines et désaxe la barre. Le type de contact est le premier point de distinction.
Une pince élastique saisit la barre sur tout son cercle. Un mandrin à 3 mors saisit en trois points distincts ou petits patins. Le contact sur tout le cercle répartit la charge. Le contact en trois points concentre la charge.
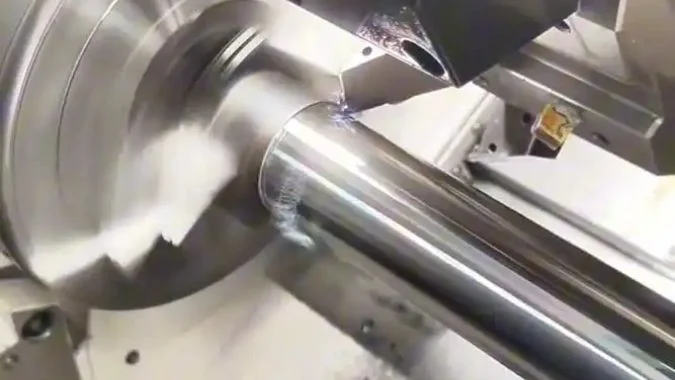
Contact circulaire complet
Une pince élastique est logée dans un siège conique. La force de traction tire la pince dans le cône. Le cône referme l'alésage sur la barre. L'alésage établit alors un contact circulaire complet avec le diamètre extérieur. La force de serrage est répartie sur la circonférence. Le chargement reste symétrique. L'écrasement local sur les parois fines reste faible. Le positionnement et le serrage sont effectués simultanément.
Contact des mors en trois points
Un mandrin à 3 mors déplace trois mors sur une trajectoire radiale. Chaque mors rencontre la barre en un point ou sur un petit patin. Les mors s'auto-centrent toujours. La force ne forme pas un anneau fermé. Les matériaux tendres et les tubes à paroi mince peuvent se déformer au niveau des trois patins. Un atelier qui a besoin d'usiner des barres carrées ou irrégulières a toujours besoin d'un mandrin à mors. Le guide sur les mandrins à 3 ou 4 mors couvre ce choix du nombre de mors. Le type de contact est le sujet ici.
Ce que le type de contact modifie sur la machine
Un contact sur toute la circonférence facilite le centrage. Un contact en trois points permet de maintenir une large plage de diamètres. Le remplacement d'une pince de serrage prend 15 à 20 secondes. Le remplacement des mors sur un mandrin standard à 3 mors peut prendre 15 à 20 minutes.1 Un jeu de pinces de serrage est également plus léger. La vitesse élevée de la broche a donc moins d'effet sur la force de serrage. Un mandrin lourd à 3 mors accélère plus lentement. La force centrifuge peut desserrer les mors et affaiblir la force de maintien.2
| Objet | Pince élastique | Mandrin à 3 mors |
|---|---|---|
| Contact | Surface circulaire complète | Trois points ou petits patins |
| Force répartie | Uniforme autour du diamètre | Concentré sur trois patins |
| Risque de paroi mince | Écrasement local plus faible | Bosselage local plus élevé |
| Changement de configuration | Environ 15 à 20 secondes | Environ 15 à 20 minutes pour les mors |
| Prise à haut régime | Plus stable | Les mors peuvent s'évaser vers l'extérieur |
Pourquoi un mandrin à pinces est-il généralement plus concentrique sur les barres étirées ?
La barre étirée peut encore présenter un faux-rond. La matière et le mandrin doivent tous deux être ronds. La concentricité provient de cette correspondance.
Un mandrin à pince fonctionne généralement de manière plus concentrique sur une barre étirée à froid car la barre est ronde et droite, et la pince se centre sur le diamètre complet. La précision de répétabilité peut atteindre 0,0005 pouce TIR ou mieux.
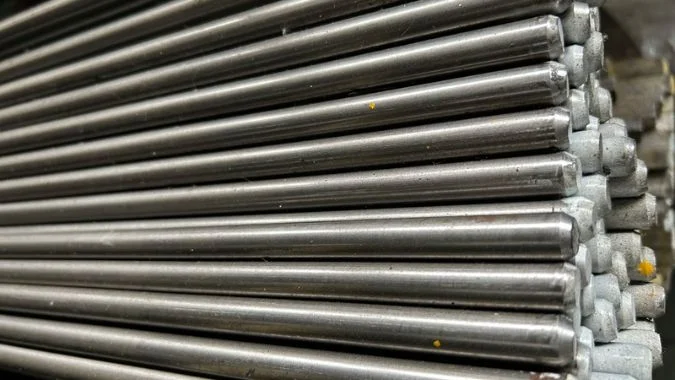
Pourquoi la barre étirée est suffisamment ronde pour une pince
L'étirage à froid consiste à tirer la barre à travers des filières à température ambiante. La tolérance de diamètre peut être maintenue dans une plage h7.3 L'état de surface est plus propre que celui d'une barre laminée à chaud.4 La rectitude est également meilleure.5 La barre étant déjà ronde, le centre de rotation est stable après le serrage. Cette qualité du brut constitue la première moitié de la concentricité.
Pourquoi la pince ajoute un centrage
Une pince de serrage à ressort est un dispositif auto-centrant. Le cône se contracte de manière uniforme. La force est répartie sur toute la circonférence. Le positionnement et le serrage s'effectuent simultanément. Un mandrin à 3 mors exerce une force sur trois points d'appui. La précision de répétabilité d'une pince de serrage à ressort peut atteindre 0,0005 pouce TIR ou mieux.6 Un mandrin à 3 mors avec mors doux se situe souvent dans une plage de 0,0006 à 0,0012 pouce TIR.7 Le type d'actionnement est un choix distinct. Le guide sur les mandrins pneumatiques ou hydrauliques couvre la puissance de serrage, et non cette bague de contact.
Quand la correspondance échoue
L'alésage de la pince est de taille fixe. Le diamètre de la barre doit se situer dans cette plage. Une barre pliée ou une variation importante de diamètre peut se coincer ou se serrer d'un seul côté. Une barre laminée à chaud avec du calaminage et de l'ovalisation contrarie la pince. Une barre étirée combinée à une pince à cercle complet est le duo qui maintient la concentricité.
| Facteur | Barre étirée à froid + pince | Barre ovale ou laminée à chaud + 3 mors |
|---|---|---|
| Consistance du diamètre | Souvent classe h7 | Plus grand balancement |
| Rectitude | Meilleur à l'état étiré | Pire si plié |
| Géométrie de serrage | Alésage plein cercle | Trois patins |
| Faux-rond total (TIR) typique de répétabilité | 0,0005 po ou mieux | Environ 0,0006–0,0012 po avec mors doux |
| Risque | Blocage si la taille est incorrecte | Bossage et faux-rond local |
Comment la capacité de la pince limite-t-elle la plage de diamètre de la barre par rapport à un mandrin à 3 mors ?
Une pince de serrage couvre une plage de taille étroite. Un changement de diamètre nécessite souvent une nouvelle pince. La capacité est la limite cachée.
Un mandrin à 3 mors couvre une large plage de diamètres. Une pince de serrage élastique couvre une bande étroite, souvent inférieure à 3 pouces (76 mm). Les pinces ER courantes plafonnent vers 36 mm. Les barres de grand diamètre privilégient un mandrin à 3 mors.
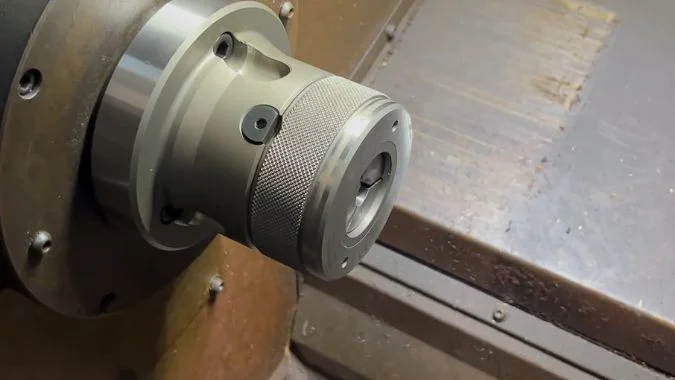
Pourquoi chaque pince a une plage étroite
Un mandrin à 3 mors déplace les mors sur un colimaçon ou des coins. Un seul mandrin couvre les tiges fines et les ébauches plus grandes. Une pince élastique utilise une fermeture par élasticité. Chaque pince correspond à un diamètre étroit. Une nouvelle taille de barre nécessite souvent une nouvelle pince. Le travail de barre de petit diamètre, à haut volume et haute précision, correspond à ce modèle. Les diamètres mixtes s'y opposent.
Limites de diamètre typiques
Les pinces de serrage à ressort conviennent aux pièces de petite à moyenne taille, souvent inférieures à 3 pouces (environ 76 mm). La prise en dehors de cette plage est limitée. Les pinces ER courantes vont d'environ 1 mm à 36 mm. Un jeu ER25 s'arrête souvent à 16 mm. Un jeu ER50 peut atteindre 36 mm. Selon la norme JB/T 5556, les pinces Q1, Q2 et Q3 couvrent respectivement les plages de 3 à 10 mm, 6 à 20 mm et 10 à 25 mm.8 Un mandrin hydraulique à 3 mors monté sur des roulements à galets peut déjà éprouver des difficultés au-delà de 45 mm.9 Les barres de grand diamètre nécessitent donc un mandrin plutôt qu'une pince de serrage.
Espace axial et pièces longues
Un mandrin à pince occupe également de l'espace axial. La course de l'axe Z peut être réduite. Les pièces longues peuvent être plus faciles à usiner dans un mandrin à 3 mors. La face du mors et le type de mors restent importants sur ce mandrin. Le guide sur les mors durs versus mors doux traite de l'ébauche lors de la première opération par rapport aux diamètres finis.
| Bridage de la pièce | Plage de barre typique | Changement de taille | Note sur les pièces longues |
|---|---|---|---|
| Pince ER25 | Jusqu'à environ 16 mm | Nouvelle pince | Encombrement axial supplémentaire |
| Pince de serrage ER50 | Jusqu'à environ 36 mm | Nouvelle pince | Encombrement axial supplémentaire |
| Q1 / Q2 / Q3 (JB/T 5556) | 3–10 / 6–20 / 10–25 mm | Nouvelle pince | Encombrement axial supplémentaire |
| Gamme de pinces de serrage à ressort standard | Souvent en dessous de 76 mm | Nouvelle pince | Peut réduire la course de l'axe Z |
| Mandrin à 3 mors | De la tige fine aux ébauches plus grandes | Course de mors | Empilement axial réduit |
Que se passe-t-il au niveau de la force de poussée de la barre lorsque la longueur de serrage de la pince est trop courte ?
Une prise courte semble convenir lors du réglage. La force de coupe axiale pousse alors la barre. Un glissement ruine la dimension et peut endommager l'outil.
La capacité de force de poussée diminue lorsque la longueur de serrage de la pince est trop courte, car la surface de contact et la friction diminuent. La barre peut glisser ou être extraite. Visez une longueur de serrage de 1,5 à 2 fois le diamètre de la barre.
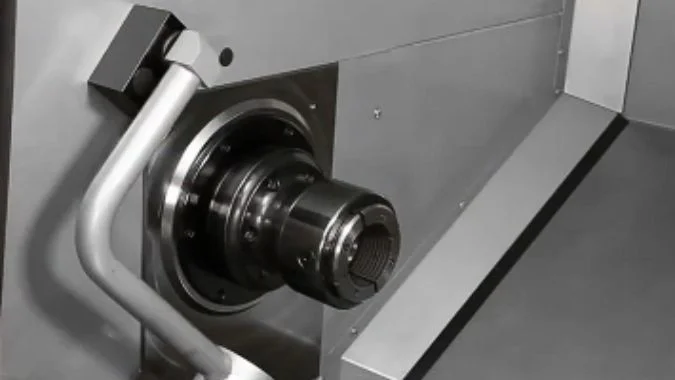
Pourquoi une prise courte perd en maintien axial
La limite de la force de poussée correspond environ à la force de serrage multipliée par le coefficient de friction et la surface de contact effective.10 La longueur de prise diminue, donc la surface de contact se réduit, ce qui fait chuter la limite de friction. La poussée de coupe ou l'avance de la barre peut alors dépasser cette limite. La barre glisse, se rétracte ou est arrachée. La taille et la sécurité ne sont plus garanties.
Rigidité lors de la coupe
Une prise courte réduit également la rigidité du support dans la zone de coupe. La barre agit comme un outil avec un porte-à-faux supplémentaire. Le recul de l'outil, les vibrations et les erreurs dimensionnelles augmentent. La concentricité de la pince nécessite toujours une insertion suffisante. L'huile ou l'usure de l'alésage réduisent encore davantage la friction. Travailler avec une prise courte sur une pince sale ou usée est une mauvaise combinaison.
Règles pratiques de serrage
La longueur de prise doit être de 1,5 à 2 fois le diamètre de la barre,11, car cette plage maintient la surface de contact dans une zone de sécurité. Le manuel de la machine peut indiquer une valeur différente. Une barre mince peut également nécessiter une lunette. Une prise courte imposée signifie une profondeur de passe et une avance réduites, ainsi qu'un réglage de serrage plus élevé. Les alésages de pinces sales ou usés ne doivent pas être utilisés pour des travaux à prise courte.
| Condition | Ce qui diminue | Action d'atelier |
|---|---|---|
| Prise plus courte qu'environ 1,5–2 × le diamètre | Surface de contact et limite de friction | Augmenter l'engagement |
| Huile ou usure dans l'alésage | Coefficient de friction | Nettoyer ou remplacer la pince de serrage |
| Barre élancée dans la coupe | Rigidité du support | Ajouter une lunette et réduire la profondeur de coupe |
| Prise courte forcée | Résistance à l'éjection | Réduire la profondeur de coupe et l'avance, augmenter le serrage |
Conclusion
Utilisez une pince de serrage pour les barres étirées rondes dans une plage de tolérance étroite. Utilisez un mandrin à 3 mors pour les grands diamètres et les barres coupées à la scie. Maintenez une longueur de serrage suffisante pour résister à l'éjection.
-
" Une comparaison de la durée de vie de deux plaquettes en carbure revêtues… ", https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4705&context=grp. Les systèmes de pinces de serrage à changement rapide permettent des changements en moins d'une minute, tandis que le remplacement traditionnel des mors de mandrin à 3 mors nécessite généralement 15 à 30 minutes, incluant le retrait, le remplacement et le réalignement, selon des études sur l'efficacité de la fabrication. Rôle de la preuve : soutien_général ; type de source : recherche. Soutient : Les études sur les temps de fabrication et la littérature sur la fabrication allégée documentent les temps de changement typiques pour le maintien des pièces au tour. Note de portée : Les temps réels varient selon les compétences de l'opérateur, la conception du mandrin et la nécessité d'aléser les mors doux. ↩
-
" Rigidité du mandrin à mors et son influence sur le serrage dynamique… ", https://www.sciencedirect.com/science/article/abs/pii/S0890695508000473. À des vitesses de rotation élevées, la force centrifuge agit radialement vers l'extérieur sur la masse des mors du mandrin, créant une composante de force qui s'oppose au mécanisme de serrage interne et peut réduire la force de préhension effective, comme décrit dans l'analyse de la dynamique de rotation. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : Les principes de la mécanique de l'ingénieur expliquent comment la force centrifuge agit sur les mors de mandrin rotatifs pour réduire la force de serrage effective. Note de portée : L'ampleur de la réduction de force dépend de la conception du mandrin, de la masse des mors et de la vitesse de rotation. ↩
-
" Tolérance des barres d'acier rondes : BS 970-3 VS ISO 286-2 ", https://www.astmsteel.com/steel-knowledge/round-steel-bar-tolerance/. La classe de tolérance h7 est définie dans la norme ISO 286-1 comme une tolérance d'arbre standard, les procédés d'étirage à froid permettant d'atteindre cette précision grâce à une réduction contrôlée à la filière à température ambiante. Rôle de la preuve : définition ; type de source : encyclopédie. Soutient : Les normes de tolérance ISO 286 définissent h7 comme une classe de tolérance d'arbre couramment atteignable par les procédés d'étirage à froid. Note de portée : La citation établit la norme de tolérance mais ne garantit pas que toutes les opérations d'étirage à froid atteignent h7 sans contrôle de processus. ↩
-
" Quelle est la différence entre le laminé à chaud et le froid… ", https://www.onlinemetals.com/en/hot-rolled-vs-cold-rolled. L'acier étiré à froid présente un fini de surface supérieur à celui de l'acier laminé à chaud, car le processus d'étirage à froid élimine la calamine et produit une surface lisse par contact avec la filière, tandis que les produits laminés à chaud conservent la calamine d'oxyde issue du traitement à haute température. Rôle de la preuve : soutien_général ; type de source : encyclopédie. Soutient : Les références en ingénierie des matériaux documentent les différences de fini de surface entre les produits en acier étiré à froid et laminés à chaud. ↩
-
" Section sur les tolérances et les surépaisseurs d'usinage ", https://www.emjmetals.com/pdf_indexer/pdfs/Tolerances_and_Machining_Allowances.pdf. Les barres étirées à froid présentent généralement une meilleure rectitude que le matériau laminé à chaud, car le processus d'étirage à froid applique une tension et une contrainte de filière qui réduisent la courbure, avec des tolérances de rectitude définies dans des normes telles que l'ASTM A29. Rôle de la preuve : soutien_général ; type de source : gouvernement. Soutient : Les normes de l'industrie et les spécifications des matériaux documentent les tolérances de rectitude pour différentes méthodes de production de barres. Note de portée : La rectitude réelle dépend des contrôles de production et peut nécessiter des opérations de dressage supplémentaires. ↩
-
" Pinces de serrage ER, TG & DA pour l'usinage de précision (2026) ", https://www.lunyeecnc.com/blogs/news/spring-collet-types-explained-er-tg-da-collets-for-precision-machining-2026. Les pinces de serrage à ressort de précision en bon état démontrent une précision de répétabilité de l'ordre de 0,0005 pouces (0,0127 mm) TIR lorsqu'elles sont utilisées avec des barres rondes de taille appropriée, comme documenté dans la littérature de référence sur l'usinage. Rôle de la preuve : statistique ; type de source : recherche. Soutient : Les manuels d'usinage publiés et les spécifications des fabricants de pinces documentent les capacités de précision de répétabilité des pinces de serrage à ressort de précision. Note de portée : La performance réelle dépend de l'état de la pince, de la qualité de la pièce et d'une installation correcte. ↩
-
" Comment réparer le faux-rond d'un mandrin à trois mors ? ", https://www.facebook.com/groups/1781535385665659/posts/2162620860890441/. Les mandrins à volute à trois mors équipés de mors doux correctement alésés présentent généralement un faux-rond de l'ordre de 0,0006 à 0,0012 pouces (0,015 à 0,030 mm) dans des conditions normales de fonctionnement, selon les références d'ingénierie en usinage. Rôle de la preuve : statistique ; type de source : éducation. Soutient : Les manuels d'usinage et le matériel de formation technique fournissent des plages de faux-rond typiques pour les mandrins à volute à 3 mors avec mors doux. Note de portée : La performance varie en fonction de la qualité du mandrin, de la précision de l'alésage des mors et de l'état de maintenance. ↩
-
" Mandrin passif à tirage arrière par pince à ressort JB ", https://www.eckdgl.com/collet-chuck/jb-spring-collet-back-pull-passive-chuck.html. La norme chinoise de l'industrie des machines JB/T 5556 établit des spécifications dimensionnelles pour les pinces de serrage à ressort, y compris les désignations de la série Q avec des plages de diamètre définies pour les applications de maintien de pièces. Rôle de la preuve : définition ; type de source : gouvernement. Soutient : JB/T 5556 est une norme chinoise de l'industrie des machines qui spécifie les dimensions des pinces de serrage à ressort. Note de portée : L'accès au texte intégral de la norme peut être restreint et l'exactitude de la traduction doit être vérifiée. ↩
-
" Diamètre du mandrin vs capacité de serrage ? – Usinage CNC ", https://www.practicalmachinist.com/forum/threads/chuck-dia-vs-gripping-capacity.207353/. Les mandrins hydrauliques compacts à 3 mors conçus pour les applications d'alimentation en barres subissent généralement une baisse de performance au-delà d'environ 45-50 mm de diamètre en raison des limitations de la force d'actionnement hydraulique et de la capacité des roulements, selon les données techniques du fabricant de systèmes de maintien. Rôle de la preuve : soutien_général ; type de source : autre. Soutient : Les spécifications des fabricants de mandrins hydrauliques indiquent des limites de taille pratiques basées sur le mécanisme d'actionnement et la conception des roulements. Note de portée : Il existe des mandrins hydrauliques plus grands pour des pièces plus volumineuses ; la limitation s'applique aux configurations d'alimentation en barres. ↩
-
" Pinces de serrage et friction – ADS ", http://ui.adsabs.harvard.edu/abs/2005MeScT..16.1442M/abstract:CPinces de serrage. La force de maintien axiale maximale dans le maintien de pièces par friction est déterminée par le produit de la force de serrage normale, du coefficient de friction et de la surface de contact effective, selon les principes fondamentaux de la tribologie. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : Les principes de la mécanique de friction établissent la relation entre la force normale, le coefficient de friction et la surface de contact pour déterminer la capacité de maintien axial. Note de portée : La formule représente un cas idéalisé ; la performance réelle inclut des facteurs tels que l'état de surface et la distribution de la pression. ↩
-
"Maintien de la pièce", https://www.purdue.edu/bidc/resources/metal-working/workholding/. Les directives de pratique d'usinage recommandent des longueurs de serrage en pince de 1,5 à 2 fois le diamètre de la pièce pour garantir une surface de contact adéquate et une force de maintien axiale pour les opérations de tournage typiques. Rôle de la preuve : soutien général ; type de source : éducation. Supports : Les manuels d'usinage fournissent des recommandations sur la longueur de serrage basées sur la relation entre la longueur d'engagement et la sécurité du maintien. Note de portée : La longueur de serrage optimale peut varier en fonction des propriétés des matériaux, des forces de coupe et des exigences spécifiques de l'application ↩

Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.