

Как выбрать между цанговым патроном и трехкулачковым патроном для токарной обработки прутка?
Работа с прутком не удается, если патрон и заготовка не соответствуют друг другу. Детали проскальзывают или теряют круглость. Метод зажима определяет результат.
Цанговый патрон — лучший выбор для круглого тянутого прутка в узком диапазоне диаметров. Трехкулачковый патрон лучше подходит для пиленых заготовок и широкого диапазона размеров. Выбор зависит от схемы контакта, концентричности, производительности и длины зажима.
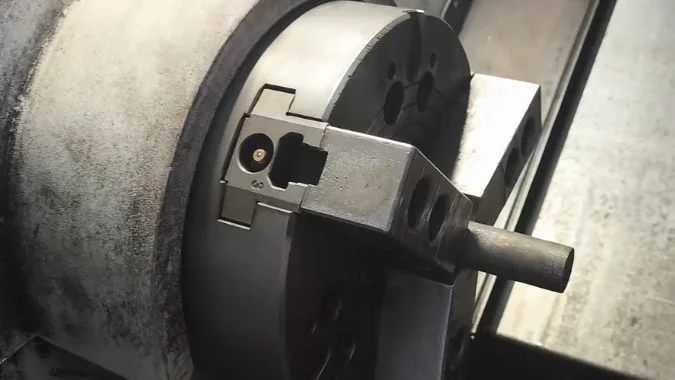
Различия начинаются с того, как патрон контактирует с прутком. Площадь контакта определяет, как зажимное усилие передается на заготовку. Полноконтактный зажим и три отдельные точки контакта воздействуют на пруток по-разному, поэтому это различие является первичным.
В чем заключаются различия в характере зажима между цанговым и трехкулачковым патроном?
Контакт зажима кажется незначительной деталью. Плохой контакт оставляет следы на тонких стенках и смещает пруток относительно центра. Схема контакта — это первое различие.
Пружинная цанга захватывает пруток по всей окружности. Трехкулачковый патрон зажимает в трех отдельных точках или небольших сегментах. Контакт по всей окружности распределяет нагрузку. Точечный контакт концентрирует ее.
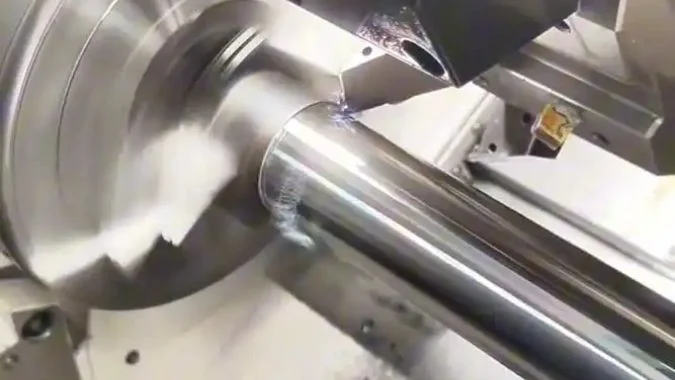
Контакт по всей окружности цанги
Пружинная цанга располагается в коническом гнезде. Тянущее усилие втягивает цангу в конус. Конус сжимает отверстие на прутке. Таким образом, отверстие обеспечивает контакт по всей окружности внешнего диаметра. Зажимное усилие распределяется по периметру. Нагрузка остается симметричной. Локальная деформация тонких стенок минимальна. Позиционирование и зажим происходят одновременно.
Трехточечный контакт кулачков
Трехкулачковый патрон перемещает три кулачка по радиальной траектории. Каждый кулачок контактирует с прутком в точке или небольшом сегменте. Кулачки обладают функцией самоцентрирования. Усилие не является замкнутым кольцом. Мягкие материалы и тонкостенные трубы могут деформироваться в трех точках контакта. Мастерской, которой необходима обработка квадратных или нестандартных заготовок, все равно нужен кулачковый патрон. Руководство по сравнению трехкулачковых и четырехкулачковых патронов подробно рассматривает выбор количества кулачков. Здесь же рассматривается вопрос схемы контакта.
На что влияет схема контакта на станке
Full-circle contact helps centering. Three-point contact helps a wide diameter band. A collet swap can take 15 to 20 seconds. A jaw swap on a standard 3-jaw chuck can take 15 to 20 minutes.1 A collet pack is also lighter. High spindle speed then has less effect on grip. A heavy 3-jaw chuck accelerates more slowly. Centrifugal force can ease the jaws and weaken clamp force.2
| Артикул | Пружинная цанга | 3-кулачковый патрон |
|---|---|---|
| Связаться с | Поверхность по всей окружности | Три точки или небольшие сегменты |
| Распределенное усилие | Равномерно по диаметру | Концентрация на трех точках |
| Риск истончения стенок | Снижение локальной деформации сжатия | Повышенная локальная вмятина |
| Переналадка | Около 15–20 секунд | Около 15–20 минут для кулачков |
| Зажим на высоких оборотах | Более стабильный | Кулачки могут легко отклоняться наружу |
Почему цанговый патрон обычно обеспечивает более высокую концентричность при работе с тянутым прутком?
Тянутый пруток все еще может иметь биение. Заготовка и патрон должны быть круглыми. Соосность обеспечивается их соответствием.
Цанговый патрон обычно обеспечивает лучшую соосность на холоднотянутом прутке, поскольку пруток является круглым и прямым, а цанга центрируется по полному диаметру. Точность повторения может достигать 0,0005 дюйма TIR или выше.
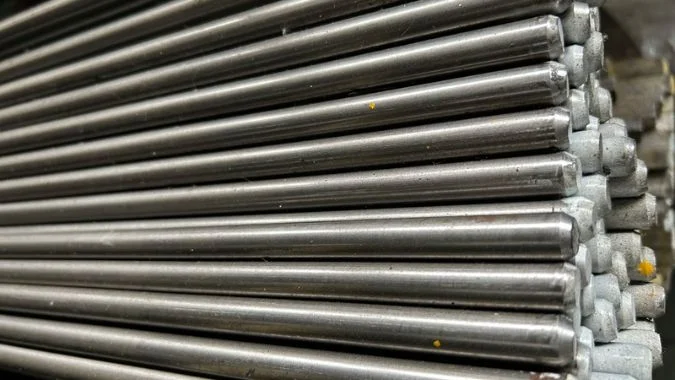
Почему тянутый пруток достаточно круглый для цанги
Cold drawing pulls the bar through dies at room temperature. Diameter tolerance can be held to an h7 band.3 Surface finish is cleaner than hot-rolled bar.4 Straightness is also better.5 The bar is already round, so the rotation center is stable after clamp. That stock quality is the first half of concentricity.
Почему цанга улучшает центрирование
A spring collet is a self-centering device. The taper contracts in a uniform way. Force meets the full circumference. Positioning and clamping finish together. A 3-jaw chuck applies force at three pads. Repeat accuracy for a spring collet can reach 0.0005 inches TIR or better.6 A 3-jaw chuck with soft jaws often sits in the 0.0006 to 0.0012 inches TIR band.7 Actuation type is a separate choice. The pneumatic versus hydraulic chuck guide covers clamp power, not this contact ring.
Когда сопряжение нарушается
Отверстие цанги имеет фиксированный размер. Диаметр прутка должен соответствовать этому диапазону. Изогнутый пруток или значительное отклонение диаметра может привести к заклиниванию или зажиму только с одной стороны. Горячекатаный пруток с окалиной и овальностью не подходит для цанги. Тянутый пруток в сочетании с полнозахватной цангой — это пара, обеспечивающая соосность.
| Фактор | Холоднотянутый пруток + цанга | Овальный или горячекатаный пруток + трехкулачковый патрон |
|---|---|---|
| Постоянство диаметра | Часто класс h7 | Более широкое колебание |
| Прямолинейность | Лучше в тянутом состоянии | Хуже при изгибе |
| Геометрия зажима | Отверстие полного круга | Три опорные колодки |
| Типовое радиальное биение (TIR) | 0,0005 дюйма или лучше | Приблизительно 0,0006–0,0012 дюйма с мягкими кулачками |
| Риск | Заедание при несоответствии размера | Вмятина и локальное биение |
Как диапазон зажима цанги ограничивает размер прутка по сравнению с трехкулачковым патроном?
Одна цанга охватывает узкий диапазон размеров. Изменение диаметра часто означает необходимость новой цанги. Вместимость является скрытым ограничением.
Трехкулачковый патрон охватывает широкий диапазон диаметров. Пружинная цанга охватывает узкий диапазон, часто менее 3 дюймов (76 мм). Стандартные цанги ER обычно ограничены 36 мм. Для крупных прутков предпочтительнее трехкулачковый патрон.
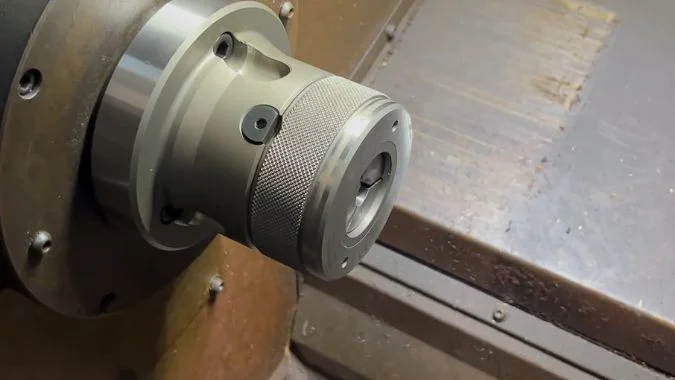
Почему каждая цанга имеет узкий диапазон
Трехкулачковый патрон перемещает кулачки с помощью спирали или клиньев. Один патрон охватывает тонкие прутки и крупные заготовки. Пружинная цанга использует упругое сжатие. Каждая цанга соответствует узкому диапазону диаметров. Новый размер прутка часто требует новой цанги. Работа с прутками малого диаметра при больших объемах и высокой точности соответствует этой модели. Разные диаметры мешают этому.
Типичные пределы диаметров
Spring collets fit small to medium work, often under 3 inches (about 76 mm). Grip falls outside that band. Common ER collets run from about 1 mm to 36 mm. An ER25 pack often stops at 16 mm. An ER50 pack can reach 36 mm. Under JB/T 5556, Q1, Q2, and Q3 collets cover 3–10 mm, 6–20 mm, and 10–25 mm.8 A hydraulic 3-jaw chuck on bearing rollers can already struggle above 45 mm.9 Large bar is then a chuck job, not a collet job.
Осевое пространство и длинные детали
Цанговый патрон также занимает осевое пространство. Ход по оси Z может сократиться. Длинные детали могут легче обрабатываться в трехкулачковом патроне. Торцевая поверхность кулачка и тип кулачка все еще имеют значение для этого патрона. Руководство по твердым и мягким кулачкам охватывает вопросы чернового этапа и обработки до чистовых диаметров.
| Закрепление заготовки | Типичный диапазон прутка | Изменение размера | Примечание по длинным деталям |
|---|---|---|---|
| Цанга ER25 | До 16 мм | Новая цанга | Дополнительный осевой стек |
| Цанга ER50 | Примерно до 36 мм | Новая цанга | Дополнительный осевой стек |
| Q1 / Q2 / Q3 (JB/T 5556) | 3–10 / 6–20 / 10–25 мм | Новая цанга | Дополнительный осевой стек |
| Стандартный диапазон пружинных цанг | Часто менее 76 мм | Новая цанга | Возможность подрезки при ходе по оси Z |
| 3-кулачковый патрон | От тонкого прутка до заготовок большего диаметра | Ход зажимных кулачков | Меньший осевой габарит |
Что происходит с силой выталкивания прутка, если длина зажима цанги слишком мала?
Короткий зажим выглядит приемлемым при наладке. Однако осевое усилие резания выталкивает пруток. Проскальзывание приводит к нарушению размеров и может повредить инструмент.
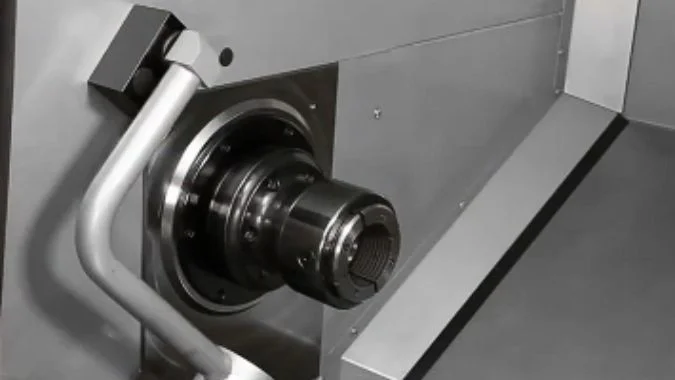
Усилие выталкивания падает, когда длина зажима цанги слишком мала, так как уменьшаются площадь контакта и трение. Пруток может проскользнуть или вытянуться. Стремитесь к длине зажима от 1,5 до 2 диаметров прутка.
Почему при коротком зажиме снижается осевое удержание
Limit of push-out force is about clamping force times friction coefficient times effective contact area.10 Grip length shrinks, so contact area shrinks, so the friction limit falls. Cutting thrust or bar feed can then exceed that limit. The bar slips, retracts, or pulls out. Size and safety both fail.
Жесткость при резании
Короткий зажим также снижает жесткость опоры в зоне резания. Пруток ведет себя как инструмент с чрезмерным вылетом. Увеличиваются отжим инструмента, вибрация и погрешность размеров. Для концентричности цанги все равно требуется достаточная глубина посадки. Масло или износ отверстия еще больше снижают трение. Короткий зажим на загрязненной или изношенной цанге — плохое сочетание.
Практические правила зажима
Grip length should be 1.5 to 2 times bar diameter11, because that band keeps contact area in a safe zone. The machine manual can state another figure. Slender bar may also need a steady rest. Forced short grip means lower depth of cut and feed, and a higher clamp setting. Dirty or worn collet bores should not run short-grip jobs.
| Состояние | Что снижается | Действие в цеху |
|---|---|---|
| Длина захвата менее 1,5–2 диаметров | Площадь контакта и предел трения | Увеличить глубину зажима |
| Масло или износ отверстия | Коэффициент трения | Очистить или заменить цангу |
| Тонкий пруток в процессе резания | Жесткость опоры | Добавить люнет и уменьшить глубину резания |
| Принудительный короткий захват | Сопротивление выталкиванию | Уменьшите глубину резания и подачу, усильте зажим |
Заключение
Используйте цангу для холоднотянутого прутка круглого сечения в узком диапазоне размеров. Используйте 3-кулачковый патрон для заготовок большого диаметра и пиленых заготовок. Поддерживайте достаточную длину захвата, чтобы противостоять выталкиванию.
-
"Сравнение стойкости двух типов твердосплавных пластин с покрытием…", https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4705&context=grp. Быстросменный цанговый патрон позволяет произвести переналадку менее чем за одну минуту, в то время как замена кулачков традиционного 3-кулачкового патрона обычно требует 15–30 минут, включая снятие, установку и выверку, согласно исследованиям эффективности производства. Роль доказательства: общая поддержка; тип источника: исследование. Подтверждает: исследования времени производства и литература по бережливому производству документируют типичное время переналадки для станочных приспособлений. Примечание к объему: фактическое время зависит от квалификации оператора, конструкции патрона и необходимости расточки мягких кулачков. ↩
-
"Жесткость кулачкового патрона и ее влияние на динамический зажим…", https://www.sciencedirect.com/science/article/abs/pii/S0890695508000473. При высоких скоростях вращения центробежная сила действует на массу кулачков патрона в радиальном направлении наружу, создавая компонент силы, противодействующий механизму внутреннего зажима, что может снизить эффективное усилие зажима, как описано в анализе ротационной динамики. Роль доказательства: механизм; тип источника: образование. Подтверждает: принципы инженерной механики объясняют, как центробежная сила действует на вращающиеся кулачки патрона, снижая эффективное усилие зажима. Примечание к объему: величина снижения силы зависит от конструкции патрона, массы кулачков и скорости вращения. ↩
-
"Допуски на круглый стальной прокат: BS 970-3 против ISO 286-2", https://www.astmsteel.com/steel-knowledge/round-steel-bar-tolerance/. Класс допуска h7 определен в стандарте ISO 286-1 как стандартный допуск для валов, при этом процессы холодного волочения позволяют достичь такой точности за счет контролируемого уменьшения диаметра через фильеру при температуре окружающей среды. Роль доказательства: определение; тип источника: энциклопедия. Подтверждает: стандарты допусков ISO 286 определяют h7 как класс допуска вала, обычно достижимый в процессах холодного волочения. Примечание к объему: данная ссылка устанавливает стандарт допуска, но не гарантирует, что все операции холодного волочения обеспечивают h7 без соответствующего технологического контроля. ↩
-
"В чем разница между горячекатаным и холодным…", https://www.onlinemetals.com/en/hot-rolled-vs-cold-rolled. Холоднотянутый стальной пруток демонстрирует превосходную чистоту поверхности по сравнению с горячекатаным, так как процесс холодного волочения удаляет окалину и создает гладкую поверхность за счет контакта с фильерой, в то время как горячекатаные изделия сохраняют оксидную окалину, полученную при высокотемпературной обработке. Роль доказательства: общая поддержка; тип источника: энциклопедия. Подтверждает: справочники по материаловедению документируют различия в качестве поверхности между холоднотянутыми и горячекатаными стальными изделиями. ↩
-
"Раздел о допусках и припусках на обработку", https://www.emjmetals.com/pdf_indexer/pdfs/Tolerances_and_Machining_Allowances.pdf. Холоднотянутый пруток обычно обладает лучшей прямолинейностью по сравнению с горячекатаным материалом, так как процесс холодного волочения создает натяжение и ограничивается фильерой, что уменьшает искривление и прогиб, при этом допуски на прямолинейность определены в стандартах, таких как ASTM A29. Роль доказательства: общая поддержка; тип источника: правительственный документ. Подтверждает: отраслевые стандарты и спецификации материалов документируют допуски на прямолинейность для различных методов производства прутка. Примечание к объему: фактическая прямолинейность зависит от контроля производства и может потребовать дополнительных операций правки. ↩
-
"Цанги ER, TG и DA для прецизионной обработки (2026)", https://www.lunyeecnc.com/blogs/news/spring-collet-types-explained-er-tg-da-collets-for-precision-machining-2026. Прецизионные пружинные цанги в исправном состоянии демонстрируют точность повторяемости в диапазоне 0,0005 дюйма (0,0127 мм) TIR при использовании с круглым прутком подходящего размера, как задокументировано в литературе по механической обработке. Роль доказательства: статистика; тип источника: исследование. Подтверждает: опубликованные справочники по механической обработке и спецификации производителей цанг подтверждают возможности точности повторяемости для прецизионных пружинных цанг. Примечание к объему: фактическая производительность зависит от состояния цанги, качества заготовки и правильности установки. ↩
-
"Как устранить биение в трехкулачковом патроне?", https://www.facebook.com/groups/1781535385665659/posts/2162620860890441/. Трехкулачковые самоцентрирующиеся патроны, оснащенные правильно расточенными мягкими кулачками, обычно демонстрируют биение в диапазоне от 0,0006 до 0,0012 дюйма (от 0,015 до 0,030 мм) при нормальных условиях эксплуатации, согласно техническим справочникам по механической обработке. Роль доказательства: статистика; тип источника: образование. Подтверждает: учебники по механической обработке и технические учебные материалы предоставляют типичные диапазоны биения для 3-кулачковых патронов с мягкими кулачками. Примечание к объему: показатели варьируются в зависимости от качества патрона, точности расточки кулачков и состояния технического обслуживания. ↩
-
"Пружинный цанговый патрон JB с обратной тягой", https://www.eckdgl.com/collet-chuck/jb-spring-collet-back-pull-passive-chuck.html. Отраслевой стандарт машиностроения Китая JB/T 5556 устанавливает размерные спецификации для пружинных цанг, включая обозначения серии Q с определенными диапазонами диаметров для закрепления заготовок. Роль доказательства: определение; тип источника: правительственный документ. Подтверждает: JB/T 5556 — это китайский отраслевой стандарт машиностроения, определяющий размеры пружинных цанг. Примечание к объему: доступ к полному тексту стандарта может быть ограничен, точность перевода должна быть проверена. ↩
-
"Диаметр патрона против зажимной способности? — Механическая обработка на ЧПУ", https://www.practicalmachinist.com/forum/threads/chuck-dia-vs-gripping-capacity.207353/. Компактные гидравлические 3-кулачковые патроны, предназначенные для подачи прутка, обычно демонстрируют снижение производительности при диаметрах свыше приблизительно 45–50 мм из-за ограничений усилия гидравлического привода и грузоподъемности опорных роликов, согласно техническим данным производителей зажимных приспособлений. Роль доказательства: общая поддержка; тип источника: прочее. Подтверждает: спецификации производителей гидравлических патронов указывают практические пределы размеров, основанные на механизме привода и конструкции подшипников. Примечание к объему: существуют более крупные гидравлические патроны для более крупных заготовок; ограничение относится к конфигурациям с подачей прутка. ↩
-
"Цанги и трение — ADS", http://ui.adsabs.harvard.edu/abs/2005MeScT..16.1442M/abstract:CЦанги. Максимальное осевое удерживающее усилие в зажимных приспособлениях, основанных на трении, определяется произведением нормального усилия зажима, коэффициента трения и эффективной площади контакта, согласно фундаментальным принципам трибологии. Роль доказательства: механизм; тип источника: образование. Подтверждает: принципы механики трения устанавливают связь между нормальной силой, коэффициентом трения и площадью контакта при определении осевой удерживающей способности. Примечание к объему: формула представляет собой идеализированный случай; фактическая производительность включает такие факторы, как состояние поверхности и распределение давления. ↩
-
"Зажим заготовки", https://www.purdue.edu/bidc/resources/metal-working/workholding/. Руководства по практике механической обработки рекомендуют длину зажима цанги от 1,5 до 2 диаметров заготовки для обеспечения достаточной площади контакта и осевого усилия зажима при типичных токарных операциях. Роль доказательства: общая поддержка; тип источника: образование. Подтверждение: справочники по механической обработке содержат рекомендации по длине зажима, основанные на соотношении между длиной контакта и надежностью удержания. Примечание к области применения: оптимальная длина зажима может варьироваться в зависимости от свойств материала, сил резания и специфических требований конкретной задачи. ↩

Крис Лу
Используя более чем десятилетний практический опыт работы в станкостроении, особенно на станках с ЧПУ, я готов помочь. Если у вас возникли вопросы, вызванные этой статьей, если вам нужно руководство по выбору подходящего оборудования (с ЧПУ или обычного), если вы изучаете индивидуальные решения по станкам или готовы обсудить покупку, не стесняйтесь, свяжитесь со мной. Давайте найдем идеальный станок для ваших нужд.