

Warum erhöht ein Fehler bei der Werkzeugmagazin-Zuordnung die Werkzeugwechselzeit?
Eine schnelle Spindel kann die Zykluszeit nicht schützen, wenn ein nicht passendes Werkzeugmagazin langsame Suchvorgänge, lange Bewegungen, Vibrationsbegrenzungen und wiederholte Sicherheitswartezeiten verursacht.
Eine Diskrepanz beim Werkzeugmagazin erhöht die Werkzeugwechselzeit, da übermäßige Kapazität, schlechte Antriebsabstimmung, lange Suchwege und konservative Verriegelungen die Nebenzeiten verlängern. Ein geeignetes Magazin nutzt Vorwahl, kürzeste Wege, angepasste Trägheit und überlappende Sicherheitsaktionen, um den tatsächlichen Produktionszyklus der Spindel zu unterstützen.
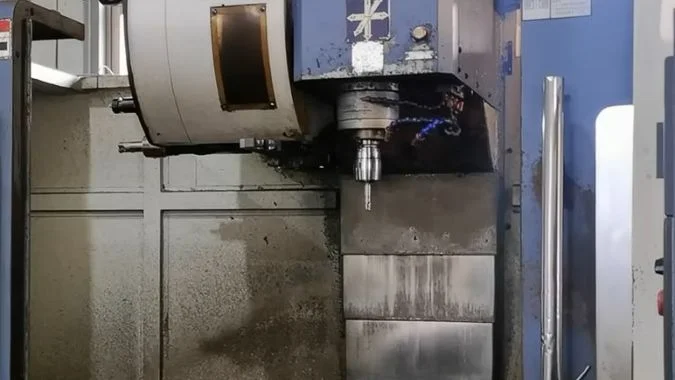
Eine angegebene Werkzeug-zu-Werkzeug-Zeit kann bei Tests unter Leerlast beeindruckend erscheinen. Die tatsächliche Produktion kann jedoch unter langsamer Spindelpositionierung, weit entfernten Werkzeugen, Volllastträgheit und kumulierten Bestätigungsverzögerungen leiden. Jede Verzögerungsquelle verdient eine genauere Betrachtung.
Wie erhöhen Systemparameter die Werkzeugwechselzeit?
Eine Maschine mag schnelle Hardware haben, aber konservative Parameter können bei jedem Werkzeugwechsel lange Rückzugsbewegungen, langsames Magazinschalten und unnötiges Warten erzwingen.
Systemparameter erhöhen die Werkzeugwechselzeit, wenn sie weit entfernte Wechselpositionen, übermäßige Sicherheitshöhen, lange Spindelorientierungsverzögerungen oder serielle Magazinbewegungen erfordern. Bessere Einstellungen reduzieren unnötige Verfahrwege und ermöglichen eine Werkzeugvorwahl, ohne den notwendigen Schutz zu beeinträchtigen.
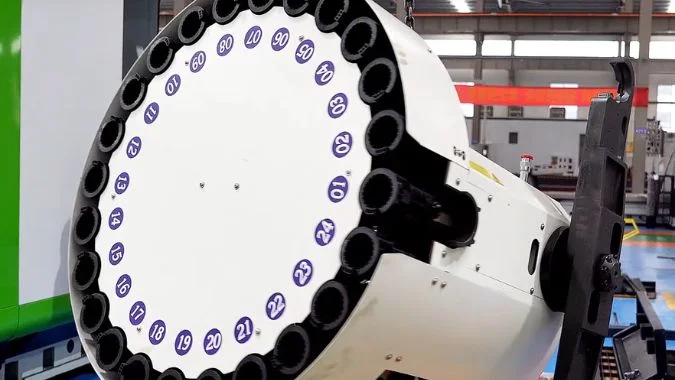
Feste Werkzeugwechselpositionen
Ein fester Werkzeugwechselpunkt kann einen langen Weg verursachen, bevor der automatische Werkzeugwechsler startet. Beispielsweise kann ein System erfordern, dass die Z-Achse zu ihrem mechanischen Nullpunkt zurückkehrt. Die Spindel muss zurückfahren, die Zielkoordinate erreichen, stoppen und die Orientierung abschließen. Ein Werkzeugwechsel in der Nähe der endgültigen Schnittposition würde deutlich weniger Bewegung erfordern, aber der Parameter verhindert diese Option.
Eine übermäßige Sicherheitsebene verursacht ein ähnliches Problem. Die Maschine hebt und senkt die Spindel weiter, als es die Geometrie von Vorrichtung, Werkzeug und Werkstück erfordert. Diese Bewegung produziert keine Teile und entfernt kein Material. Die verlorenen Sekunden wiederholen sich bei jedem M06-Befehl.
Verzögerungen und eingeschränkte Auswahllogik
Eine konservative M19-Einstellung kann die Spindelorientierung von 1,5 Sekunden auf 3 Sekunden verlängern.1. Die zusätzliche Zeit mag die Stabilität verbessern, aber die Einstellung sollte die tatsächliche Spindelleistung widerspiegeln und nicht auf einer pauschalen Sicherheitsannahme basieren.
| Parameterproblem | Resultierende Aktion | Auswirkung auf die Zykluszeit |
|---|---|---|
| Festgelegter hoher Wechselpunkt | Langer Z-Achsen-Rückzug und Rückkehr | Mehr Eilgang ohne Schnitt |
| Übermäßige Sicherheitshöhe | Unnötiges Anheben und Absenken | Wiederholte Luftfahrt |
| Lange M19-Verzögerung | Verlängerte Wartezeit bei der Orientierung | Langsamere Werkzeugfreigabe |
| Vorwahl deaktiviert | Magazin wartet auf Spindelrückkehr | Serielle Werkzeugauswahl |
| Globale Magazingeschwindigkeitsbegrenzung | Langsames Indexieren in Zielnähe | Längere Suchzeit |
Große Kettenmagazine machen diese Einstellungen kostspieliger. Ein entferntes Werkzeug kann eine lange Rotation erfordern, die manchmal 20 bis 30 Sekunden erreicht.2. Zufällige Adressierung, Logik des kürzesten Weges vorwärts und rückwärts3, und die Vorrotation im Hintergrund kann einen Großteil dieser Suchzeit innerhalb des Schneidzyklus verbergen.
Warum verlangsamt eine schlechte Trägheitsanpassung die Werkzeugbewegung?
Ein Magazinmotor erzeugt möglicherweise genügend Leistung, aber eine hohe reflektierte Lastträgheit kann dennoch langsame Beschleunigung, instabile Steuerung und lange Positionierungszeiten verursachen.
Eine schlechte Trägheitsanpassung verlangsamt die Werkzeugbewegung, da eine größere Lastträgheit die Beschleunigung verringert und die Steuerungsstabilität senkt. Die Steuerung muss dann niedrigere Verstärkungen und längere Beschleunigungs- oder Verzögerungsrampen verwenden. Ein praktisches Ziel ist oft ein Last-zu-Motor-Trägheitsverhältnis von 3:1 oder weniger.
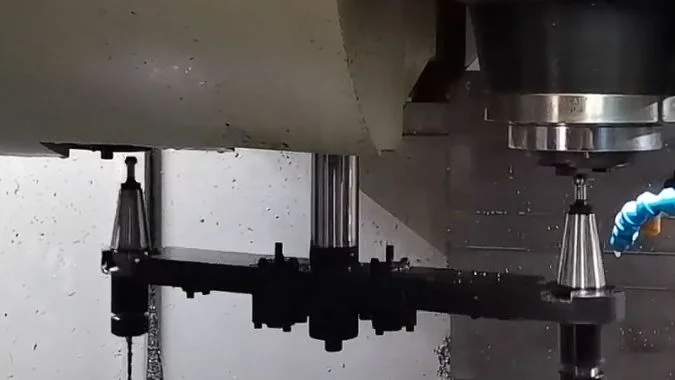
Mechanische Auswirkung hoher Trägheit
Das grundlegende Verhältnis ist (T = Jxα).4. Das verfügbare Drehmoment hat eine praktische Grenze. Wenn die Gesamtträgheit J steigt, sinkt die erreichbare Beschleunigung (α). Ein voll beladenes Kettenmagazin benötigt daher mehr Zeit zum Starten, Takten und Stoppen als ein leeres Magazin. Schwere Halter, lange Werkzeuge und große Magazinstrukturen verstärken diesen Effekt.
Eine schwache Trägheitsanpassung kann während einer Vorführung mit benachbarten Werkzeugen verborgen bleiben. Das Problem wird deutlich, wenn das Magazin seine volle Werkzeugladung trägt und sich zu einer entfernten Position bewegt. Der Antrieb benötigt möglicherweise eine lange Beschleunigungsrampe und eine ebenso lange Bremsrampe, um ein Überschwingen oder mechanische Stöße zu vermeiden.
Steuerungs- und Mehrachseneffekte
Eine hohe Trägheit senkt auch die Eigenfrequenz des Antriebssystems5. Der Servo wird empfindlicher gegenüber Resonanz und Vibrationen6. Steuerungsingenieure müssen die Servoverstärkungen verringern und Beschleunigungsbefehle abmildern7. Diese Änderungen schützen die Positioniergenauigkeit, verringern jedoch die Reaktionsgeschwindigkeit.
Ein geeigneter Magazinlieferant sollte Berechnungen zur Volllastträgheit an der Motorwelle bereitstellen. Das Design sollte auch eine angemessene Servokapazität, ein Untersetzungsverhältnis, Bremsdaten sowie separate Beschleunigungseinstellungen für Standard- und schwere Werkzeuge umfassen. Ein Motor, der das Magazin lediglich drehen kann, beweist nicht, dass er den erforderlichen Taktzyklus erfüllen kann.
Was führt dazu, dass Sicherheitsverriegelungen Wartezeiten verursachen?
Ein Werkzeugwechsel hängt von mehreren Sicherheitssignalen ab. Ein später Schalter, ein langsamer Mechanismus oder ein fester Timer können den Ablauf stoppen, selbst wenn alle anderen Komponenten bereit sind.
Sicherheitsverriegelungen führen zu Wartezeiten, da der Werkzeugwechsel einen seriellen Handshake verwendet. Jede Aktion wartet auf die Bestätigung von Position, Druck, Einspannung und Sicherheit. Langsame Rückmeldungen und konservative Zeitgeber summieren sich, während eine optimierte Überlappung die parallele Ausführung sicherer Aktionen ermöglicht.
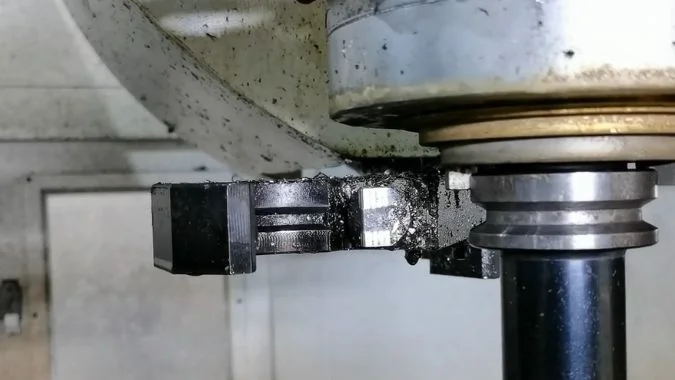
Der serielle Sicherheits-Handshake
Ein automatischer Werkzeugwechsler kann Bestätigungsschritte nicht sicher überspringen. Die Spindel muss stoppen und ihre Ausrichtungsposition erreichen. Die Maschinenachsen müssen die Koordinaten für den Werkzeugwechsel erreichen. Das Signal zum Lösen muss vor der Werkzeugentnahme eintreffen. Das Signal zum Spannen muss vor der Rückkehr des Arms oder einer Spindelbewegung eintreffen.
Werkzeugplätze, -arme und -magazine verwenden ebenfalls Positionsschalter. Die Steuerung prüft möglicherweise die Sicherheitstür, den Luftdruck, den Hydraulikdruck und den Abschluss des Abblasvorgangs. Eine speicherprogrammierbare Steuerung kann eine Schutzverzögerung und eine zweikanalige Sicherheitsprüfung hinzufügen. Es beginnt keine Bewegung, bevor die erforderlichen Bedingungen erfüllt sind.
| Wartepunkt | Erforderliche Bestätigung | Häufige Verzögerungsquelle |
|---|---|---|
| Spindelvorbereitung | Stopp und Ausrichtung abgeschlossen | Langsame Abbremsung oder M19-Zeitgeber |
| Achsenpositionierung | Wechselpunkt erreicht | Langer Verfahrweg oder niedrige Eilganggeschwindigkeit |
| Werkzeugfreigabe | Lösevorgang bestätigt | Langsamer Zylinder oder Druckverlust |
| Werkzeugeinsatz | Spannvorgang bestätigt | Sensoreinstellung oder Verschmutzung |
| Magazinbewegung | Topf- und Armposition bestätigt | Verspätete Endschalterauslösung |
| Maschinenschutz | Tür- und Drucksignale gültig | Feste PMC-Verzögerung |
Sichere Wege zur Reduzierung von Wartezeiten
Die beste Verbesserung entfernt keine notwendigen Verriegelungen. Sie verkürzt die physische Aktion, verbessert das Signaltiming und überlappt Aktionen, die nicht miteinander in Konflikt stehen. Die Vorauswahl des Magazins kann während des Schneidens erfolgen. Die Drehung des Werkzeugtopfes kann erfolgen, während die Spindel zum Wechselpunkt fährt. Die Rückkehr des Topfes kann erfolgen, nachdem die Steuerung einen erfolgreichen Austausch quittiert hat und die Bearbeitung wieder aufgenommen wurde.
Feste Verzögerungen sollten nicht für jedes Werkzeug gelten. Eine lange Sonde oder ein schwerer Halter erfordert möglicherweise eine langsamere Sequenz, während ein Standardwerkzeug die normale schnelle Sequenz verwenden kann. Einstellbare Werkzeugkategorien verhindern, dass ein ungewöhnliches Werkzeug das gesamte Magazin verlangsamt.
Abnahmetests sollten ein Zeitdiagramm enthalten. Das Diagramm sollte Spindelausrichtung, Achsbewegung, Werkzeugfreigabe, Armbewegung, Einspannung und Signalbestätigung trennen. Diese Methode zeigt, ob die Verzögerung von der tatsächlichen Bewegung herrührt oder davon, dass eine Steuerung auf eine verspätete Rückmeldung wartet.
Wie passt man die Werkzeugmagazinkapazität an die Spindelgeschwindigkeit an?
Die Wahl des größten verfügbaren Magazins kann die Produktivität beeinträchtigen, wenn dessen Masse, Suchzeit und Steuerungslogik den kurzen Schneidzyklus einer Hochgeschwindigkeitsspindel nicht unterstützen können.
Die Kapazität des Werkzeugmagazins sollte auf die Prozesswerkzeugliste, die Spindeldrehzahl, das Werkzeuggewicht und die angestrebte Span-zu-Span-Zeit abgestimmt sein. Hochgeschwindigkeitsarbeiten bevorzugen normalerweise ein Scheibenmagazin mit geringer Trägheit, während schwere Mehrprozessarbeiten ein großes Ketten- oder Matrixmagazin mit Vorauswahl rechtfertigen können.
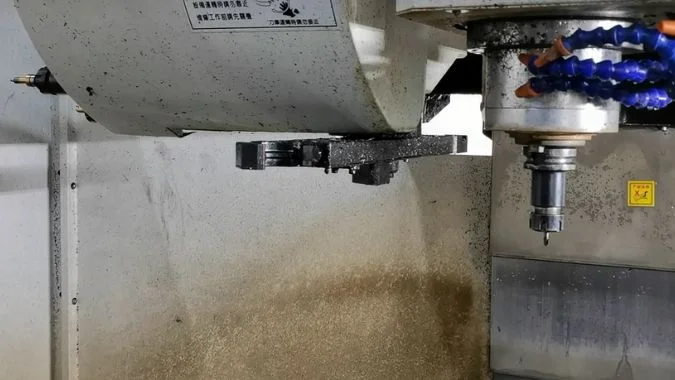
Beginnen Sie mit der Spindel und dem Prozess
Spindelspezifikationen legen die Grenzen für das Werkzeugmagazin fest. Der Auswahlprozess sollte die maximale Drehzahl, den Kegel, den Haltertyp, das Werkzeuggewicht, die Werkzeuglänge, den Durchmesser der benachbarten Werkzeuge und die Auswuchtgüte erfassen. Er sollte auch die Spindelstopp- und Orientierungszeit erfassen.
Der Prozessplan liefert die zweite Gruppe von Grenzwerten. Wichtige Daten sind die Anzahl der Werkzeugwechsel pro Teil, der kürzeste Schneidvorgang, die erforderliche Werkzeugliste und die angestrebte Span-zu-Span-Zeit. Die Span-zu-Span-Zeit ist wichtiger als eine isolierte Werkzeug-zu-Werkzeug-Demonstration, da sie die tatsächliche Unterbrechung der Produktion beinhaltet.
Die Kapazität sollte die Prozesswerkzeugliste abdecken und normalerweise zwei bis vier Reservepositionen ermöglichen. Überkapazität erhöht die bewegte Masse und kann den weitesten Suchweg vergrößern, ohne einen nützlichen Produktionswert hinzuzufügen.
Stimmen Sie das Magazin auf die Betriebsbedingungen ab
| Betriebsbedingung | Typische Spindel | Geeignetes Magazin | Schlechte Übereinstimmung |
|---|---|---|---|
| Hochfrequenzbohren oder -gewindeschneiden | 12.000–24.000 U/min8 | 16–30-fach Kurvenscheibe mit Vorauswahl9 | Großes Kettenmagazin ohne Vorauswahl |
| Mittelschnelle allgemeine Bearbeitung | 8.000–15.000 U/min | 24–40-fach Scheibenmagazin mit wahlfreier Werkzeugfolge | Kapazität weit über der Werkzeugliste |
| Schwere Mehrprozessbearbeitung | 6.000–10.000 U/min | Ketten- oder Matrixmagazin für 60 oder mehr Werkzeuge | Leichtes Scheibenmagazin für übergroße Werkzeuge |
| Flexible Fertigungslinie | Basierend auf dem schnellsten Teil | Zufallsgesteuerte Kapazitätsverwaltung | Großes Magazin mit festen Plätzen |
Eine Hochgeschwindigkeitsspindel arbeitet normalerweise am besten mit einem trägheitsarmen Manipulator-Scheibenmagazin. Ein großes Ketten- oder Matrixmagazin eignet sich für schwere Zerspanung und Prozesse, die tatsächlich viele Werkzeuge erfordern. Ein solches Magazin sollte eine wahlfreie Adressierung, eine bidirektionale Suche auf dem kürzesten Weg und eine Vorwahl während des Prozesses unterstützen.
Leistung vor dem Kauf prüfen
Der Lieferant sollte Daten bei Volllast anstelle eines Beispiels mit leerem Magazin bereitstellen. Die erforderlichen Angaben sollten Werkzeugwechsel- und Span-zu-Span-Zeiten für benachbarte, entfernte und schwere Werkzeuge umfassen. Der Lieferant sollte außerdem Motorspezifikationen, die reflektierte Trägheit, Beschleunigungseinstellungen und eine Liste der überlappenden Aktionen bereitstellen.
Ein passendes Design besteht vier praktische Prüfungen:
- Jedes Werkzeug erfüllt die Spindel- und Magazingrenzen für Gewicht, Länge, Durchmesser, Auswuchtung und Geschwindigkeit.
- Die Vorwahl hält die Span-zu-Span-Zeit bei entfernten Werkzeugen nahe an der Leistung bei benachbarten Werkzeugen.
- Standardwerkzeuge verwenden keine Beschleunigungs- und Verzögerungseinstellungen für schwere Werkzeuge.
- Die Wartezeit der Verriegelung steigt bei zunehmender Magazinkapazität nicht stark an.
Eine nicht bestandene Prüfung erfordert einen anderen Magazintyp, eine andere Kapazität, einen anderen Antrieb oder eine andere Steuerungsstrategie. Eine Verringerung der Spindeldrehzahl kaschiert nur die Nichtübereinstimmung und verringert den Wert der Maschine.
Schlussfolgerung
Ein abgestimmtes Werkzeugmagazin schützt die Zykluszeit durch geeignete Kapazität, optimierte Suchlogik, kontrollierte Trägheit, kurze Bewegungswege und schnelle, aber vollständige Sicherheits-Handshakes.
-
"Doosan Fanuc Spindelwinkelausrichtung | M19 S-Einrichtung …", https://industrialmonitordirect.com/blogs/knowledgebase/doosan-cnc-spindle-angle-orientation-m19-s-command-setup-guide?srsltid. Die Zeiten für die Spindelausrichtung in modernen Bearbeitungszentren liegen typischerweise zwischen unter 1 Sekunde und etwa 3 Sekunden, abhängig von Spindeldrehzahl, Verzögerungsparametern und Anforderungen an die Positioniergenauigkeit. Nachweisrolle: allgemeine_unterstützung; Quellentyp: Forschung. Unterstützt: typische Spindelausrichtungszeiten in CNC-Bearbeitungszentren. Anmerkung zum Umfang: Die tatsächlichen Zeiten variieren erheblich je nach Maschinenklasse, Spindeltyp und Konfiguration des Steuerungssystems ↩
-
"Ist eine größere Werkzeugmagazinkapazität für CNC immer besser …", https://jmcncmachine.com/is-larger-tool-magazine-capacity-always-better-for-cnc-machining-center/. Ketten- oder Karussell-Werkzeugmagazine mit großer Kapazität können Indexierzeiten von einigen Sekunden für benachbarte Werkzeuge bis zu 20-40 Sekunden für die am weitesten entfernten Werkzeugpositionen erfordern, abhängig von der Magazingröße und dem Design des Antriebssystems. Nachweisrolle: allgemeine_unterstützung; Quellentyp: Forschung. Unterstützt: Indexierzeiten für Ketten-Werkzeugmagazine mit großer Kapazität. Anmerkung zum Umfang: Die tatsächliche Indexierzeit hängt stark von der Magazinkapazität, der Motorleistung, den Beschleunigungsgrenzen und davon ab, ob eine Suche auf dem kürzesten Weg oder eine unidirektionale Indexierung verwendet wird ↩
-
"Dijkstra-Algorithmus", https://en.wikipedia.org/wiki/Dijkstra%27s_algorithm. Die bidirektionale Indexierung des kürzesten Pfades kann die durchschnittliche Magazinrotationszeit um etwa 5 % im Vergleich zur unidirektionalen Indexierung reduzieren, insbesondere in Systemen mit großer Kapazität, bei denen das am weitesten entfernte Werkzeug mehr als 180 Grad entfernt ist. Beweisrolle: Mechanismus; Quellentyp: Forschung. Unterstützt: die Optimierungsvorteile von Strategien zur Indexierung des kürzesten Pfades in rotierenden Werkzeugspeichersystemen. Hinweis: Der tatsächliche Nutzen hängt von den Werkzeugauswahlmustern, der Magazinkapazität und davon ab, ob das Steuerungssystem eine Vorauswahl während der Bearbeitung unterstützt. ↩
-
"10.7 Newtons zweites Gesetz für die Rotation – UCF Pressbooks", https://pressbooks.online.ucf.edu/osuniversityphysics/chapter/10-7-newtons-second-law-for-rotation/. Dies ist das Rotationsanalogon zum zweiten Newtonschen Gesetz, das besagt, dass das Nettodrehmoment gleich dem Produkt aus Trägheitsmoment und Winkelbeschleunigung ist. Beweisrolle: Definition; Quellentyp: Enzyklopädie. Unterstützt: den mathematischen Zusammenhang zwischen Drehmoment, Trägheitsmoment und Winkelbeschleunigung. ↩
-
"Resonanzunterdrückungsmethode basierend auf PI-Regelung für serielle …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10358500/. Die Eigenfrequenz in mechanischen Systemen ist umgekehrt proportional zur Quadratwurzel der Trägheit, wobei eine höhere Trägheit die Resonanzfrequenz senkt und die Systembandbreite reduziert. Beweisrolle: Mechanismus; Quellentyp: Bildung. Unterstützt: den Zusammenhang zwischen Systemträgheit und Eigenfrequenz in mechanischen Systemen. ↩
-
"Die alten Regeln der Trägheitsanpassung für Servo … brechen", https://www.motioncontroltips.com/breaking-the-old-rules-of-inertia-matching/. Eine hohe Lastträgheit verringert die Steifigkeit des Servosystems und senkt die Resonanzfrequenzen, wodurch das System anfälliger für mechanische Resonanzen wird und zur Aufrechterhaltung der Stabilität eine Reduzierung der Reglerverstärkungen erforderlich ist. Beweisrolle: Mechanismus; Quellentyp: Bildung. Unterstützt: die Auswirkung einer hohen Lastträgheit auf die Stabilität und das Resonanzverhalten von Servosystemen. ↩
-
"Überdimensionierter Servo zur Vermeidung von Tuning? : r/PLC", https://www.reddit.com/r/PLC/comments/17np7sp/oversize_servo_to_avoid_tuning/. Wenn die Lastträgheit die empfohlenen Verhältnisse deutlich überschreitet, reduzieren Servotechniker normalerweise die Proportional- und Geschwindigkeitsverstärkungen, während sie Beschleunigungsvorsteuerungen und weichere S-Kurven-Profile implementieren, um Überschwingen und Oszillationen zu verhindern. Beweisrolle: Mechanismus; Quellentyp: Bildung. Unterstützt: Standard-Servotuning-Praktiken für Lasten mit hoher Trägheit. Hinweis: Spezifische Tuning-Strategien hängen von der Architektur des Servotreibers sowie den Anwendungsanforderungen an Einschwingzeit und Genauigkeit ab. ↩
-
"Drehzahlen und Vorschübe", https://en.wikipedia.org/wiki/Speeds_and_feeds. Hochgeschwindigkeits-Bearbeitungszentren für Aluminium und Leichtbaustoffe arbeiten üblicherweise mit Spindeldrehzahlen von 10.000–24.000 U/min, wobei spezialisierte Hochfrequenz-Bohr- und Gewindeschneidoperationen manchmal 30.000 U/min überschreiten. Beweisrolle: allgemeine Unterstützung; Quellentyp: Forschung. Unterstützt: typische Spindeldrehzahlbereiche für Hochfrequenz-Bohr- und Gewindeschneidoperationen. Hinweis: Optimale Drehzahlen hängen stark vom Materialtyp, Werkzeugdurchmesser und spezifischen Anforderungen des Arbeitsvorgangs ab. ↩
-
"Scheibenmagazin vs. Regenschirm-Werkzeugmagazin", https://cncwmt.com/qa/disc-type-vs-umbrella-type-tool-magazine-comprehensive-selection-guide/. Scheiben- und kurvengesteuerte Werkzeugmagazine verfügen üblicherweise über 12 bis 40 Werkzeugplätze, wobei 16–30 Werkzeuge für Mehrzweck-Bearbeitungszentren typisch sind, was eine geringere Trägheit als bei Kettenmagazinen ähnlicher Kapazität bietet. Beweisrolle: allgemeine Unterstützung; Quellentyp: Sonstiges. Unterstützt: typische Werkzeugkapazitätsbereiche für kurvengesteuerte Scheiben- oder Manipulator-Werkzeugmagazine. Hinweis: Die Kapazität variiert erheblich je nach Maschinengröße und Designphilosophie des Herstellers. ↩

Chris Lu
Mit mehr als einem Jahrzehnt praktischer Erfahrung in der Werkzeugmaschinenindustrie, insbesondere mit CNC-Maschinen, stehe ich Ihnen gerne zur Verfügung. Ganz gleich, ob Sie Fragen haben, die durch diesen Beitrag ausgelöst wurden, ob Sie Beratung bei der Auswahl der richtigen Ausrüstung (CNC oder konventionell) benötigen, ob Sie kundenspezifische Maschinenlösungen erforschen oder ob Sie bereit sind, einen Kauf zu besprechen, zögern Sie nicht, mich zu kontaktieren. Lassen Sie uns gemeinsam die perfekte Werkzeugmaschine für Ihre Bedürfnisse finden.