

Cómo elegir entre un mandril de pinza y un mandril de 3 mordazas para el torneado de barras
El trabajo con barra falla cuando el mandril y el material no coinciden. Las piezas se deslizan o pierden su redondez. El método de sujeción determina el resultado.
Un mandril de pinzas (collet) es la mejor opción para barras redondas estiradas en un rango de diámetro estrecho. Un mandril de 3 mordazas es la mejor opción para tochos cortados con sierra y un rango de tamaño amplio. El patrón de contacto, la concentricidad, la capacidad y la longitud de agarre determinan la elección.
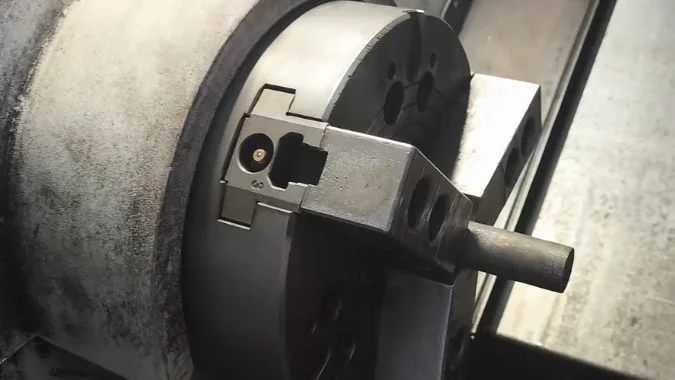
La diferencia comienza con cómo el mandril toca la barra. El área de contacto establece cómo la fuerza de sujeción ingresa al material. El agarre de círculo completo y las tres almohadillas discretas no cargan una barra de la misma manera, por lo que esa diferencia es lo primero.
¿Cuáles son las diferencias en el contacto de sujeción entre el mandril de pinzas y el mandril de 3 mordazas?
El contacto de sujeción parece un detalle pequeño. Un contacto deficiente marca las paredes delgadas y descentra la barra. El patrón de contacto es la primera diferencia.
Una pinza elástica agarra la barra alrededor de todo el círculo. Un mandril de 3 mordazas agarra en tres puntos discretos o pequeñas almohadillas. El contacto de círculo completo distribuye la carga. El contacto de tres puntos concentra la carga.
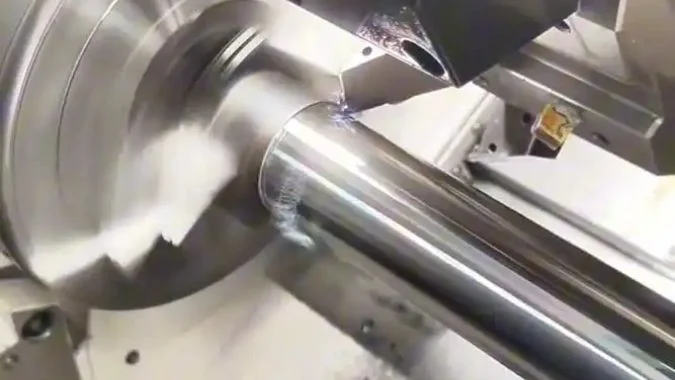
Contacto de círculo completo
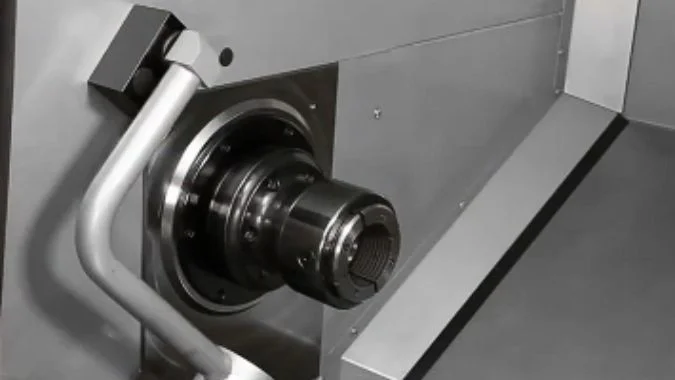
Una pinza elástica se asienta en un alojamiento cónico. La fuerza de tracción tira de la pinza hacia el cono. El cono cierra el orificio sobre la barra. El orificio hace contacto de círculo completo con el diámetro exterior. La fuerza de sujeción se distribuye alrededor de la circunferencia. La carga permanece simétrica. El aplastamiento local en paredes delgadas se mantiene bajo. El posicionamiento y la sujeción terminan juntos.
Contacto de mandíbula de tres puntos
Un mandril de 3 mordazas mueve tres mordazas en una trayectoria radial. Cada mordaza se encuentra con la barra en un punto o una pequeña almohadilla. Las mordazas aún se autocentran. La fuerza no es un anillo cerrado. El material blando y los tubos de pared delgada pueden abollarse en las tres almohadillas. Un taller que necesite material cuadrado o irregular aún necesita un mandril de mordazas. La guía de mandriles de 3 frente a 4 mordazas cubre esa elección de cantidad de mordazas. El patrón de contacto es el problema aquí.
Lo que el patrón de contacto cambia en la máquina
El contacto de círculo completo ayuda al centrado. El contacto de tres puntos ayuda a una banda de diámetro ancho. Un cambio de pinza puede tomar de 15 a 20 segundos. Un cambio de mordaza en un mandril estándar de 3 mordazas puede tomar de 15 a 20 minutos.1 Un conjunto de pinza también es más ligero. Las altas velocidades del husillo tienen entonces menos efecto en el agarre. Un mandril pesado de 3 mordazas acelera más lentamente. La fuerza centrífuga puede aflojar las mordazas y debilitar la fuerza de sujeción.2
| Artículo | Pinza elástica | Mandril de 3 garras |
|---|---|---|
| Póngase en contacto con | Superficie de círculo completo | Tres puntos o pequeñas almohadillas |
| Fuerza distribuida | Uniforme alrededor del diámetro | Concentrado en tres puntos de contacto |
| Riesgo de pared delgada | Menor aplastamiento local | Mayor abolladura local |
| Cambio de configuración | Alrededor de 15 a 20 segundos | Alrededor de 15 a 20 minutos para las mordazas |
| Agarre de altas RPM | Más estable | Las mordazas pueden ceder hacia afuera |
¿Por qué el mandril de pinzas suele funcionar con mayor concentricidad en barras estiradas?
La barra estirada aún puede presentar descentramiento. El material y el mandril deben ser redondos. La concentricidad proviene de esa coincidencia.
Un mandril de pinza generalmente funciona con mayor concentricidad en barras estiradas en frío porque la barra es redonda y recta, y la pinza se centra en todo el diámetro. La precisión de repetición puede alcanzar 0.0005 pulgadas TIR o mejor.
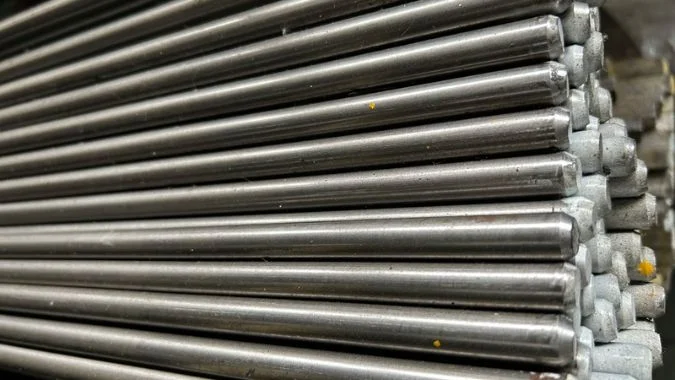
Por qué la barra estirada es lo suficientemente redonda para una pinza
El estirado en frío tira de la barra a través de matrices a temperatura ambiente. La tolerancia del diámetro se puede mantener dentro de una banda h7.3 El acabado superficial es más limpio que el de la barra laminada en caliente.4 La rectitud también es mejor.5 La barra ya es redonda, por lo que el centro de rotación es estable después de la sujeción. Esa calidad del material es la primera mitad de la concentricidad.
Por qué la pinza añade centrado
Una pinza elástica es un dispositivo autocentrante. El cono se contrae de forma uniforme. La fuerza se aplica en toda la circunferencia. El posicionamiento y la sujeción terminan juntos. Un mandril de 3 mordazas aplica fuerza en tres puntos. La precisión de repetición de una pinza elástica puede alcanzar 0.0005 pulgadas TIR o mejor.6 Un mandril de 3 mordazas con mordazas blandas suele situarse en el rango de 0.0006 a 0.0012 pulgadas TIR.7 El tipo de accionamiento es una elección separada. La guía de mandriles neumáticos frente a hidráulicos cubre la potencia de sujeción, no este anillo de contacto.
Cuando la coincidencia falla
El calibre de la pinza tiene un tamaño fijo. El diámetro de la barra debe ajustarse a ese rango. Las barras dobladas o con variaciones grandes de diámetro pueden atascarse o sujetarse solo por un lado. La barra laminada en caliente con incrustaciones y ovalidad afecta a la pinza. La barra estirada junto con una pinza de círculo completo es la combinación que mantiene la concentricidad.
| Factor | Barra estirada en frío + pinza | Barra ovalada o laminada en caliente + 3 mordazas |
|---|---|---|
| Consistencia de diámetro | A menudo clase h7 | Mayor oscilación |
| Rectitud | Mejor según estirado | Peor si está doblado |
| Geometría de sujeción | Calibre de círculo completo | Tres almohadillas |
| TIR de repetición típica | 0.0005 pulgadas o mejor | Aproximadamente 0.0006–0.0012 pulgadas con mordazas blandas |
| Riesgo | Atasco si el tamaño es incorrecto | Abolladura y excentricidad local |
¿Cómo limita la capacidad de la pinza el rango de diámetro de la barra en comparación con el mandril de 3 mordazas?
Un mandril de pinza cubre un rango de tamaño estrecho. Un cambio de diámetro a menudo significa una nueva pinza. La capacidad es el límite oculto.
Un mandril de 3 mordazas cubre un rango de diámetro amplio. Una pinza elástica cubre un rango estrecho, a menudo menor a 3 pulgadas (76 mm). Las pinzas ER comunes tienen un tope cercano a los 36 mm. Las barras grandes favorecen el uso de un mandril de 3 mordazas.
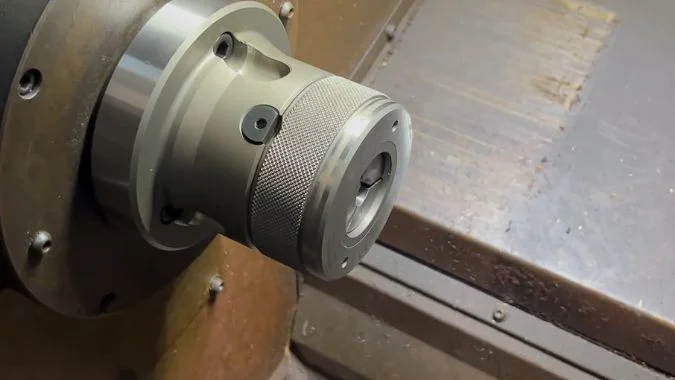
Por qué cada pinza es un rango estrecho
Un mandril de 3 mordazas mueve las mordazas mediante un espiral o cuñas. Un solo mandril cubre varillas delgadas y piezas en bruto más grandes. Una pinza elástica utiliza un cierre elástico. Cada pinza corresponde a un diámetro estrecho. Un nuevo tamaño de barra a menudo requiere una nueva pinza. El trabajo de barras de pequeño diámetro, alto volumen y alta precisión se ajusta a ese modelo. Los diámetros mixtos dificultan su uso.
Límites de diámetro típicos
Las pinzas elásticas se ajustan a piezas de trabajo pequeñas a medianas, a menudo de menos de 3 pulgadas (unos 76 mm). El agarre cae fuera de ese rango. Las pinzas ER comunes van desde aproximadamente 1 mm a 36 mm. Un conjunto ER25 a menudo termina en 16 mm. Un conjunto ER50 puede alcanzar 36 mm. Bajo la norma JB/T 5556, las pinzas Q1, Q2 y Q3 cubren de 3 a 10 mm, 6 a 20 mm y 10 a 25 mm.8 Un mandril hidráulico de 3 mordazas sobre rodillos de apoyo ya puede tener dificultades por encima de los 45 mm.9 La barra grande es entonces un trabajo para mandril, no para pinza.
Espacio axial y piezas largas
Un mandril de pinza también ocupa espacio axial. El recorrido del eje Z puede reducirse. Las piezas largas pueden ser más fáciles de manejar en un mandril de 3 mordazas. La cara de la mordaza y el tipo de mordaza siguen siendo importantes en ese mandril. La guía de mordazas duras frente a mordazas blandas cubre el desbaste de primera operación frente a diámetros acabados.
| Sujeción de piezas | Rango típico de barras | Cambio de tamaño | Nota sobre piezas largas |
|---|---|---|---|
| Pinza ER25 | Hasta aproximadamente 16 mm | Nueva pinza | Apilamiento axial adicional |
| Pinza de sujeción ER50 | Hasta aproximadamente 36 mm | Nueva pinza | Apilamiento axial adicional |
| Q1 / Q2 / Q3 (JB/T 5556) | 3–10 / 6–20 / 10–25 mm | Nueva pinza | Apilamiento axial adicional |
| Banda general de pinzas elásticas | A menudo por debajo de 76 mm | Nueva pinza | Puede cortar el recorrido en Z |
| Mandril de 3 garras | Desde varillas delgadas hasta piezas en bruto más grandes | Carrera de la mordaza | Menor apilamiento axial |
¿Qué sucede con la fuerza de empuje de la barra cuando la longitud de agarre de la pinza es demasiado corta?
Un agarre corto parece adecuado durante la configuración. La fuerza de corte axial luego empuja la barra. El deslizamiento arruina la medida y puede destruir la herramienta.
La capacidad de fuerza de empuje disminuye cuando la longitud de agarre de la pinza es demasiado corta, debido a que el área de contacto y la fricción disminuyen. La barra puede deslizarse o salirse. Apunte a una longitud de agarre de 1.5 a 2 veces el diámetro de la barra.
Por qué un agarre corto pierde la sujeción axial
El límite de la fuerza de empuje es aproximadamente la fuerza de sujeción multiplicada por el coeficiente de fricción y el área de contacto efectiva.10 La longitud de agarre se reduce, por lo que el área de contacto disminuye y el límite de fricción cae. El empuje de corte o el avance de la barra pueden entonces exceder ese límite. La barra se desliza, se retrae o se sale. El tamaño y la seguridad fallan.
Rigidez en el corte
Un agarre corto también reduce la rigidez del soporte en la zona de corte. La barra actúa como una herramienta con voladizo adicional. Aumentan la deflexión de la herramienta, la vibración y el error de medida. La concentricidad de la pinza aún requiere suficiente longitud de inserción. El aceite o el desgaste en el orificio reducen aún más la fricción. Trabajar con agarre corto en una pinza sucia o desgastada es una mala combinación.
Reglas prácticas de agarre
La longitud de agarre debe ser de 1.5 a 2 veces el diámetro de la barra11, porque esa banda mantiene el área de contacto en una zona segura. El manual de la máquina puede indicar otra cifra. Las barras delgadas también pueden necesitar una luneta. Un agarre corto forzado significa una menor profundidad de corte y avance, y un ajuste de sujeción más alto. Los orificios de las pinzas sucios o desgastados no deben usarse para trabajos de agarre corto.
| Condición | Qué disminuye | Acción en el taller |
|---|---|---|
| Agarre más corto que aproximadamente 1.5–2 × diámetro | Área de contacto y límite de fricción | Aumentar la inserción |
| Aceite o desgaste en el orificio | Coeficiente de fricción | Limpiar o reemplazar la pinza de sujeción |
| Barra delgada en el corte | Rigidez del soporte | Añadir un soporte fijo y realizar un corte más ligero |
| Agarre corto forzado | Resistencia al empuje | Reduzca la profundidad de corte y el avance, aumente la sujeción |
Conclusión
Utilice una pinza de sujeción para barras estiradas redondas con un rango de tamaño ajustado. Utilice un mandril de 3 garras para diámetros variables y material cortado con sierra. Mantenga la longitud de agarre lo suficientemente larga para resistir el empuje.
-
"Una comparación de la vida útil de dos insertos de carburo recubiertos…", https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4705&context=grp. Los sistemas de pinzas de cambio rápido permiten realizar cambios en menos de un minuto, mientras que el reemplazo tradicional de las mordazas de un mandril de 3 garras requiere normalmente de 15 a 30 minutos, incluyendo el desmontaje, reemplazo y reajuste, según estudios de eficiencia en la fabricación. Rol de evidencia: soporte_general; tipo de fuente: investigación. Respaldos: Los estudios de tiempo en fabricación y la literatura sobre manufactura esbelta documentan los tiempos de cambio típicos para la sujeción de piezas en tornos. Nota de alcance: Los tiempos reales varían según la habilidad del operador, el diseño del mandril y si las mordazas blandas requieren mandrinado. ↩
-
"Rigidez del mandril de garras y su influencia en la sujeción dinámica…", https://www.sciencedirect.com/science/article/abs/pii/S0890695508000473. A altas velocidades de rotación, la fuerza centrífuga actúa radialmente hacia afuera sobre la masa de las garras del mandril, creando un componente de fuerza que se opone al mecanismo de sujeción interno y puede reducir la fuerza de agarre efectiva, como se describe en el análisis de dinámica rotacional. Rol de evidencia: mecanismo; tipo de fuente: educación. Respaldos: Los principios de ingeniería mecánica explican cómo la fuerza centrífuga actúa sobre las garras giratorias del mandril para reducir la fuerza de sujeción efectiva. Nota de alcance: La magnitud de la reducción de fuerza depende del diseño del mandril, la masa de las garras y la velocidad de rotación. ↩
-
"Tolerancia de barras de acero redondas: BS 970-3 VS ISO 286-2", https://www.astmsteel.com/steel-knowledge/round-steel-bar-tolerance/. La clase de tolerancia h7 se define en la norma ISO 286-1 como una tolerancia estándar para ejes, y los procesos de trefilado en frío son capaces de alcanzar esta precisión mediante una reducción controlada en matriz a temperatura ambiente. Rol de evidencia: definición; tipo de fuente: enciclopedia. Respaldos: Las normas de tolerancia ISO 286 definen h7 como una clase de tolerancia de eje comúnmente alcanzable en procesos de trefilado en frío. Nota de alcance: La cita establece el estándar de tolerancia pero no garantiza que todas las operaciones de trefilado en frío alcancen h7 sin control de proceso. ↩
-
"¿Cuál es la diferencia entre laminado en caliente y frío…?", https://www.onlinemetals.com/en/hot-rolled-vs-cold-rolled. Las barras de acero trefilado en frío presentan un acabado superficial superior en comparación con las barras laminadas en caliente, ya que el proceso de trefilado en frío elimina la cascarilla de laminación y produce una superficie lisa mediante el contacto con la matriz, mientras que los productos laminados en caliente conservan la cascarilla de óxido del procesamiento a alta temperatura. Rol de evidencia: soporte_general; tipo de fuente: enciclopedia. Respaldos: Las referencias de ingeniería de materiales documentan las diferencias de acabado superficial entre los productos de acero trefilado en frío y laminado en caliente. ↩
-
"Sección de tolerancias y tolerancias de mecanizado", https://www.emjmetals.com/pdf_indexer/pdfs/Tolerances_and_Machining_Allowances.pdf. Las barras trefilado en frío suelen mostrar una mejor rectitud en comparación con el material laminado en caliente, ya que el proceso de trefilado en frío aplica tensión y restricción de matriz que reducen la curvatura y el alabeo, con tolerancias de rectitud definidas en normas como la ASTM A29. Rol de evidencia: soporte_general; tipo de fuente: gobierno. Respaldos: Las normas de la industria y las especificaciones de materiales documentan las tolerancias de rectitud para diferentes métodos de producción de barras. Nota de alcance: La rectitud real depende de los controles de producción y puede requerir operaciones de enderezado adicionales. ↩
-
"Pinzas ER, TG y DA para mecanizado de precisión (2026)", https://www.lunyeecnc.com/blogs/news/spring-collet-types-explained-er-tg-da-collets-for-precision-machining-2026. Las pinzas de resorte de precisión en buenas condiciones demuestran una precisión de repetición en el rango de 0.0005 pulgadas (0.0127 mm) TIR cuando se utilizan con barras redondas de tamaño adecuado, según lo documentado en la literatura de referencia sobre mecanizado. Rol de evidencia: estadística; tipo de fuente: investigación. Respaldos: Los manuales de mecanizado publicados y las especificaciones de los fabricantes de pinzas documentan las capacidades de precisión de repetición para pinzas de resorte de precisión. Nota de alcance: El rendimiento real depende del estado de la pinza, la calidad de la pieza de trabajo y una instalación adecuada. ↩
-
"¿Cómo arreglar la excentricidad en un mandril de tres garras?", https://www.facebook.com/groups/1781535385665659/posts/2162620860890441/. Los mandriles de garras de voluta de tres piezas equipados con mordazas blandas correctamente mandrinadas suelen mostrar una excentricidad en el rango de 0.0006 a 0.0012 pulgadas (0.015 a 0.030 mm) bajo condiciones normales de funcionamiento, según referencias de ingeniería de mecanizado. Rol de evidencia: estadística; tipo de fuente: educación. Respaldos: Los libros de texto de mecanizado y los materiales de capacitación técnica proporcionan rangos típicos de excentricidad para mandriles de voluta de 3 garras con mordazas blandas. Nota de alcance: El rendimiento varía según la calidad del mandril, la precisión del mandrinado de las mordazas y el estado de mantenimiento. ↩
-
"Mandril pasivo de tracción trasera con pinza de resorte JB", https://www.eckdgl.com/collet-chuck/jb-spring-collet-back-pull-passive-chuck.html. La norma de la industria de maquinaria china JB/T 5556 establece las especificaciones dimensionales para las pinzas de resorte, incluyendo las designaciones de la serie Q con rangos de diámetro definidos para aplicaciones de sujeción de piezas. Rol de evidencia: definición; tipo de fuente: gobierno. Respaldos: JB/T 5556 es una norma de la industria de maquinaria china que especifica las dimensiones para las pinzas de resorte. Nota de alcance: El acceso al texto completo de la norma puede estar restringido y se debe verificar la precisión de la traducción. ↩
-
"¿Diámetro del mandril vs capacidad de agarre? – Mecanizado CNC", https://www.practicalmachinist.com/forum/threads/chuck-dia-vs-gripping-capacity.207353/. Los mandriles hidráulicos compactos de 3 garras diseñados para aplicaciones de alimentación de barras suelen experimentar un rendimiento reducido por encima de los 45-50 mm de diámetro aproximadamente debido a las limitaciones en la fuerza de actuación hidráulica y la capacidad de los rodamientos, según datos técnicos del fabricante de sistemas de sujeción. Rol de evidencia: soporte_general; tipo de fuente: otro. Respaldos: Las especificaciones del fabricante de mandriles hidráulicos indican límites de tamaño prácticos basados en el mecanismo de actuación y el diseño de los rodamientos. Nota de alcance: Existen mandriles hidráulicos más grandes para piezas de mayor tamaño; la limitación se aplica a las configuraciones de alimentación de barras. ↩
-
"Pinzas y fricción – ADS", http://ui.adsabs.harvard.edu/abs/2005MeScT..16.1442M/abstract:C"Pinzas". La fuerza de sujeción axial máxima en la sujeción basada en fricción está determinada por el producto de la fuerza de sujeción normal, el coeficiente de fricción y el área de contacto efectiva, siguiendo los principios fundamentales de la tribología. Rol de evidencia: mecanismo; tipo de fuente: educación. Respaldos: Los principios de la mecánica de fricción establecen la relación entre la fuerza normal, el coeficiente de fricción y el área de contacto para determinar la capacidad de sujeción axial. Nota de alcance: La fórmula representa un caso idealizado; el rendimiento real incluye factores como el estado de la superficie y la distribución de la presión. ↩
-
"Sujeción de piezas", https://www.purdue.edu/bidc/resources/metal-working/workholding/. Las pautas de práctica de mecanizado recomiendan longitudes de agarre de pinza de 1,5 a 2 veces el diámetro de la pieza para garantizar un área de contacto adecuada y una fuerza de sujeción axial para operaciones de torneado típicas. Rol de evidencia: apoyo general; tipo de fuente: educación. Respaldos: Los manuales de mecanizado proporcionan recomendaciones de longitud de agarre basadas en la relación entre la longitud de acoplamiento y la seguridad de la sujeción. Nota de alcance: La longitud de agarre óptima puede variar según las propiedades del material, las fuerzas de corte y los requisitos específicos de la aplicación ↩

Chris Lu
Aprovechando más de una década de experiencia práctica en la industria de la máquina herramienta, en particular con máquinas CNC, estoy aquí para ayudar. Si tiene alguna pregunta que le haya surgido a raíz de este artículo, si necesita orientación para seleccionar el equipo adecuado (CNC o convencional), si está explorando soluciones de máquinas personalizadas o si está listo para discutir una compra, no dude en CONTACTAR CONMIGO. Encontremos la máquina herramienta perfecta para sus necesidades.