

Come scegliere tra mandrino a pinza e mandrino autocentrante a 3 griffe per la tornitura di barre?
La lavorazione a barra fallisce quando il mandrino e il materiale non corrispondono. I pezzi slittano o perdono la rotondità. Il metodo di serraggio determina il risultato.
Un mandrino a pinza è la scelta migliore per barre trafilate tonde con un intervallo di diametro ridotto. Un mandrino a 3 griffe è la scelta migliore per billette tagliate a sega e un'ampia gamma di dimensioni. Il tipo di contatto, la concentricità, la capacità e la lunghezza di serraggio determinano la scelta.
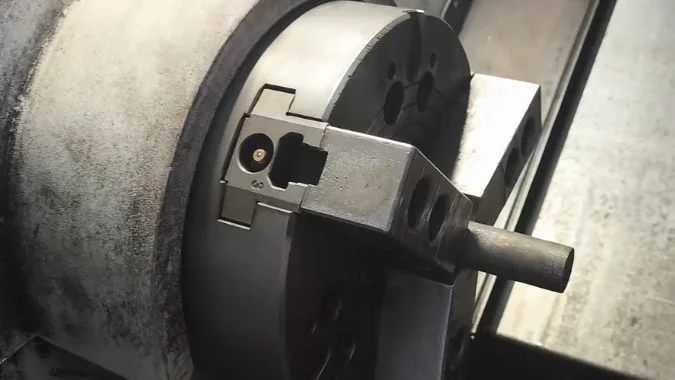
La distinzione inizia da come il mandrino tocca la barra. L'area di contatto stabilisce come la forza di bloccaggio viene applicata al materiale. La presa a cerchio completo e i tre punti di contatto distinti non caricano una barra allo stesso modo, quindi questa differenza è fondamentale.
Quali sono le differenze nel contatto di serraggio tra mandrino a pinza e mandrino a 3 griffe?
Il contatto di serraggio sembra un dettaglio di poco conto. Un contatto scarso segna le pareti sottili e decentra la barra. Il tipo di contatto è la prima discriminante.
Una pinza elastica afferra la barra lungo l'intero cerchio. Un mandrino a 3 griffe afferra in tre punti distinti o piccoli tasselli. Il contatto a cerchio completo distribuisce il carico. Il contatto a tre punti concentra il carico.
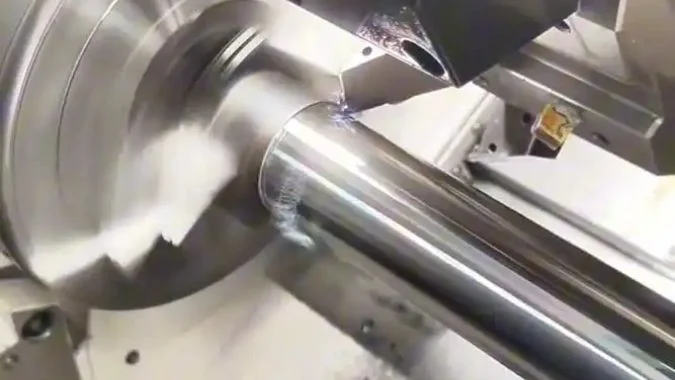
Contatto a cerchio completo della pinza
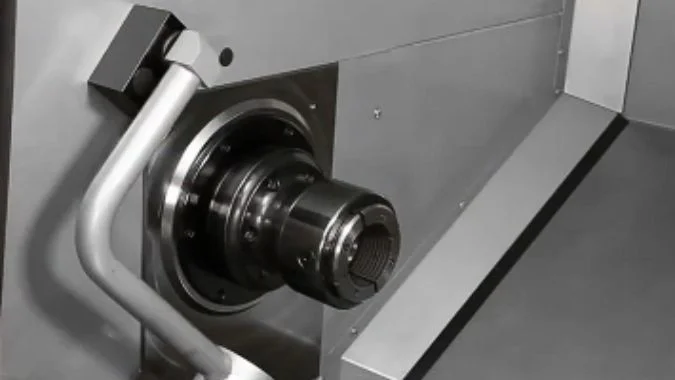
Una pinza elastica è alloggiata in una sede conica. La forza di trazione tira la pinza all'interno del cono. Il cono chiude l'alesaggio sulla barra. L'alesaggio crea quindi un contatto a cerchio completo con il diametro esterno. La forza di serraggio è distribuita lungo la circonferenza. Il carico rimane simmetrico. Lo schiacciamento locale su pareti sottili rimane basso. Posizionamento e serraggio si completano a vicenda.
Contatto delle griffe a tre punti
Un mandrino a 3 griffe aziona tre griffe su un percorso radiale. Ogni griffa incontra la barra in un punto o su un piccolo tassello. Le griffe si autocentrano. La forza non è un anello chiuso. Materiali teneri e tubi a parete sottile possono ammaccarsi nei tre punti di contatto. Un'officina che lavora materiali quadrati o irregolari ha ancora bisogno di un mandrino a griffe. La guida sui mandrini a 3 o 4 griffe copre la scelta del numero di griffe. Qui il problema è il tipo di contatto.
Cosa cambia il tipo di contatto sulla macchina
Il contatto a cerchio completo favorisce il centraggio. Il contatto a tre punti supporta una fascia di diametro ampia. Il cambio di una pinza può richiedere dai 15 ai 20 secondi. Il cambio delle griffe su un mandrino standard a 3 griffe può richiedere dai 15 ai 20 minuti.1 Un gruppo pinze è anche più leggero. Di conseguenza, l'elevata velocità del mandrino ha un impatto minore sulla presa. Un mandrino pesante a 3 griffe accelera più lentamente. La forza centrifuga può allentare le griffe e indebolire la forza di serraggio.2
| Articolo | Pinza elastica | Mandrino a 3 griffe |
|---|---|---|
| Contatto | Superficie a cerchio completo | Tre punti o piccoli tasselli |
| Forza distribuita | Uniforme lungo il diametro | Concentrato su tre punti di contatto |
| Rischio di pareti sottili | Minore schiacciamento locale | Maggiore ammaccatura locale |
| Cambio attrezzatura | Circa 15-20 secondi | Circa 15-20 minuti per le ganasce |
| Presa ad alto numero di giri | Più stabile | Le ganasce possono allentarsi verso l'esterno |
Perché il mandrino a pinza solitamente è più concentrico su barre trafilate?
La barra trafilata può comunque essere fuori asse. Il materiale e il mandrino devono essere entrambi rotondi. La concentricità deriva da tale corrispondenza.
Un mandrino a pinza solitamente garantisce una maggiore concentricità su barre trafilate a freddo perché la barra è rotonda e dritta, e la pinza si centra sull'intero diametro. La precisione di ripetibilità può raggiungere 0,0005 pollici TIR o superiore.
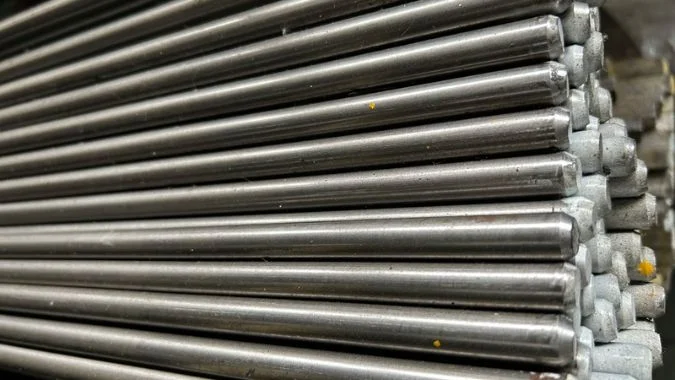
Perché la barra trafilata è sufficientemente rotonda per una pinza
La trafilatura a freddo tira la barra attraverso delle filiere a temperatura ambiente. La tolleranza sul diametro può essere mantenuta entro una fascia h7.3 La finitura superficiale è più pulita rispetto alla barra laminata a caldo.4 Anche la rettilineità è migliore.5 La barra è già rotonda, quindi il centro di rotazione è stabile dopo il serraggio. Tale qualità del materiale costituisce la prima metà della concentricità.
Perché la pinza aggiunge centratura
Una pinza elastica è un dispositivo autocentrante. Il cono si contrae in modo uniforme. La forza agisce sull'intera circonferenza. Posizionamento e serraggio si completano simultaneamente. Un mandrino a 3 griffe applica la forza su tre punti di contatto. La precisione di ripetibilità per una pinza elastica può raggiungere 0,0005 pollici TIR o superiore.6 Un mandrino a 3 griffe con griffe dolci si attesta solitamente in una fascia tra 0,0006 e 0,0012 pollici TIR.7 Il tipo di azionamento è una scelta distinta. La guida ai mandrini pneumatici o idraulici riguarda la potenza di serraggio, non questo anello di contatto.
Quando la corrispondenza fallisce
L'alesaggio della pinza è di dimensioni fisse. Il diametro della barra deve rientrare in tale fascia. Una barra piegata o un'ampia oscillazione del diametro possono incepparsi o bloccarsi su un lato. La barra laminata a caldo con incrostazioni e ovalizzazione contrasta la pinza. La barra trafilata unita a una pinza a cerchio completo è la combinazione che mantiene la concentricità.
| Fattore | Barra trafilata a freddo + pinza | Barra ovale o laminata a caldo + mandrino a 3 griffe |
|---|---|---|
| Costanza del diametro | Spesso classe h7 | Oscillazione maggiore |
| Rettilineità | Migliore come trafilato | Peggiore se piegato |
| Geometria del serraggio | Foro a cerchio completo | Tre pattini |
| TIR di ripetibilità tipico | 0,0005 pollici o superiore | Circa 0,0006–0,0012 pollici con griffe tenere |
| Rischio | Inceppamento se la dimensione è errata | Ammaccatura e scentratura locale |
Come limita la capacità della pinza l'intervallo di diametro della barra rispetto al mandrino a 3 griffe?
Una pinza copre un intervallo di dimensioni ristretto. Un cambio di diametro spesso richiede una nuova pinza. La capacità è il limite nascosto.
Un mandrino a 3 griffe copre un ampio intervallo di diametri. Una pinza elastica copre una banda stretta, spesso inferiore a 3 pollici (76 mm). Le comuni pinze ER arrivano a circa 36 mm. Le barre di grandi dimensioni favoriscono un mandrino a 3 griffe.
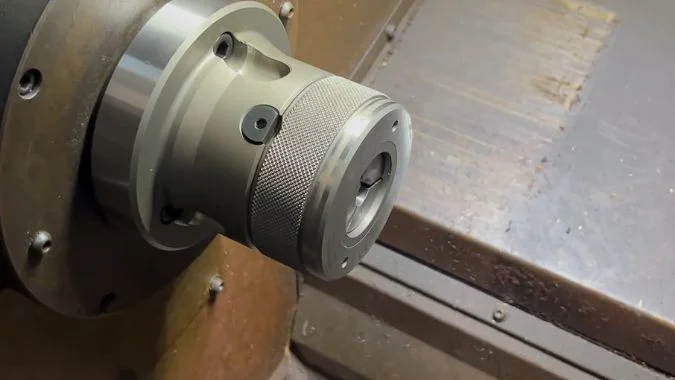
Perché ogni pinza è una banda stretta
Un mandrino a 3 griffe muove le griffe su una chiocciola o cunei. Un mandrino copre aste sottili e pezzi grezzi più grandi. Una pinza elastica utilizza la chiusura elastica. Ogni pinza corrisponde a un diametro ristretto. Una nuova dimensione della barra richiede spesso una nuova pinza. Lavori su barre di piccolo diametro, alto volume e alta precisione si adattano a questo modello. Diametri misti lo contrastano.
Limiti di diametro tipici
Le pinze elastiche sono adatte a lavorazioni da piccole a medie, spesso inferiori a 3 pollici (circa 76 mm). La presa esula da tale fascia. Le pinze ER comuni variano da circa 1 mm a 36 mm. Un gruppo ER25 spesso si ferma a 16 mm. Un gruppo ER50 può raggiungere i 36 mm. Secondo la normativa JB/T 5556, le pinze Q1, Q2 e Q3 coprono rispettivamente i range 3–10 mm, 6–20 mm e 10–25 mm.8 Un mandrino idraulico a 3 griffe su rulli di supporto può già avere difficoltà sopra i 45 mm.9 Le barre di grandi dimensioni sono quindi da gestire con mandrino, non con pinza.
Spazio assiale e pezzi lunghi
Un mandrino a pinza occupa anche spazio assiale. La corsa dell'asse Z può ridursi. I pezzi lunghi possono essere gestiti più facilmente in un mandrino a 3 griffe. La faccia della griffa e il tipo di griffa contano ancora su quel mandrino. La guida tra griffe dure e griffe tenere copre la sgrossatura della prima operazione rispetto ai diametri finiti.
| Serraggio del pezzo | Banda tipica della barra | Cambio di dimensione | Nota per pezzi lunghi |
|---|---|---|---|
| Pinza ER25 | Fino a circa 16 mm | Nuova pinza | Ingombro assiale supplementare |
| Pinza ER50 | Fino a circa 36 mm | Nuova pinza | Ingombro assiale supplementare |
| Q1 / Q2 / Q3 (JB/T 5556) | 3–10 / 6–20 / 10–25 mm | Nuova pinza | Ingombro assiale supplementare |
| Fascia generale per pinze elastiche | Spesso sotto i 76 mm | Nuova pinza | Può tagliare la corsa Z |
| Mandrino a 3 griffe | Da barra sottile a pezzi grezzi più grandi | Corsa della ganascia | Minore ingombro assiale |
Cosa succede alla forza di spinta della barra quando la lunghezza di serraggio della pinza è troppo corta?
Una presa corta sembra adeguata in fase di configurazione. La forza di taglio assiale spinge poi la barra. Lo slittamento compromette le dimensioni e può distruggere l'utensile.
La capacità della forza di espulsione diminuisce quando la lunghezza di presa della pinza è troppo breve, a causa della riduzione dell'area di contatto e dell'attrito. La barra può slittare o sfilarsi. Puntare a una lunghezza di presa pari a 1,5-2 volte il diametro della barra.
Perché una presa corta riduce la tenuta assiale
Il limite della forza di spinta è circa pari alla forza di serraggio moltiplicata per il coefficiente di attrito e l'area di contatto effettiva.10 La lunghezza di presa diminuisce, quindi l'area di contatto si riduce e il limite di attrito cala. La spinta di taglio o l'avanzamento della barra possono quindi superare tale limite. La barra scivola, si ritrae o viene estratta. Sia le dimensioni che la sicurezza vengono compromesse.
Rigidità nel taglio
Una presa corta riduce anche la rigidità del supporto nella zona di taglio. La barra agisce come un utensile con un eccessivo sbalzo. Aumentano la spinta dell'utensile, le vibrazioni e gli errori dimensionali. La concentricità della pinza richiede comunque una profondità di inserimento sufficiente. La presenza di olio o l'usura del foro riducono ulteriormente l'attrito. Lavorare con una presa corta su una pinza sporca o usurata è una combinazione rischiosa.
Regole pratiche per la presa
La lunghezza di presa dovrebbe essere pari a 1,5-2 volte il diametro della barra11, poiché tale intervallo mantiene l'area di contatto in una zona sicura. Il manuale della macchina potrebbe indicare un valore diverso. Una barra sottile potrebbe richiedere anche una lunetta. Una presa corta forzata comporta una riduzione della profondità di passata e dell'avanzamento, oltre a una regolazione di serraggio più elevata. Alesaggi della pinza sporchi o usurati non dovrebbero essere utilizzati per lavorazioni con presa corta.
| Condizione | Cosa diminuisce | Intervento in officina |
|---|---|---|
| Presa più corta di circa 1,5–2 × il diametro | Area di contatto e limite di attrito | Aumentare la profondità di inserimento |
| Presenza di olio o usura nel foro | Coefficiente di attrito | Pulire o sostituire la pinza |
| Barra sottile nel taglio | Rigidità del supporto | Aggiungere una lunetta ed eseguire tagli più leggeri |
| Presa corta forzata | Resistenza alla spinta | Ridurre la profondità di passata e l'avanzamento, aumentare il serraggio |
Conclusione
Utilizzare una pinza di serraggio per barre trafilate a sezione tonda con una tolleranza ristretta. Utilizzare un mandrino a 3 griffe per diametri variabili e materiale tagliato a sega. Mantenere una lunghezza di presa sufficiente per resistere alla spinta.
-
"Un confronto sulla durata utile di due inserti in metallo duro rivestito …", https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4705&context=grp. I sistemi a pinza a cambio rapido consentono cambi in meno di un minuto, mentre la sostituzione tradizionale delle ganasce di un mandrino a 3 griffe richiede solitamente 15-30 minuti, inclusi rimozione, sostituzione e riposizionamento, secondo studi sull'efficienza produttiva. Ruolo della prova: supporto generale; tipo di fonte: ricerca. Supporta: Studi sui tempi di produzione e letteratura sulla produzione snella documentano i tempi di cambio tipici per il bloccaggio al tornio. Nota sullo scopo: i tempi effettivi variano in base all'abilità dell'operatore, al design del mandrino e alla necessità di barenare le ganasce tenere. ↩
-
"Rigidità del mandrino a griffe e sua influenza sul serraggio dinamico …", https://www.sciencedirect.com/science/article/abs/pii/S0890695508000473. Ad alte velocità di rotazione, la forza centrifuga agisce radialmente verso l'esterno sulla massa delle ganasce del mandrino, creando una componente di forza che si oppone al meccanismo di serraggio interno e può ridurre la forza di presa effettiva, come descritto nell'analisi della dinamica rotazionale. Ruolo della prova: meccanismo; tipo di fonte: istruzione. Supporta: I principi della meccanica applicata spiegano come la forza centrifuga agisca sulle ganasce rotanti del mandrino per ridurre la forza di serraggio effettiva. Nota sullo scopo: l'entità della riduzione della forza dipende dal design del mandrino, dalla massa delle ganasce e dalla velocità di rotazione. ↩
-
"Tolleranza delle barre d'acciaio tonde: BS 970-3 VS ISO 286-2", https://www.astmsteel.com/steel-knowledge/round-steel-bar-tolerance/. La classe di tolleranza h7 è definita nella norma ISO 286-1 come tolleranza standard per alberi, con processi di trafilatura a freddo in grado di raggiungere questa precisione tramite una riduzione controllata della filiera a temperatura ambiente. Ruolo della prova: definizione; tipo di fonte: enciclopedia. Supporta: Gli standard di tolleranza ISO 286 definiscono h7 come una classe di tolleranza per alberi comunemente raggiungibile nei processi di trafilatura a freddo. Nota sullo scopo: la citazione stabilisce lo standard di tolleranza ma non garantisce che tutte le operazioni di trafilatura a freddo raggiungano h7 senza un controllo del processo. ↩
-
"Qual è la differenza tra laminato a caldo e freddo …", https://www.onlinemetals.com/en/hot-rolled-vs-cold-rolled. La barra d'acciaio trafilata a freddo presenta una finitura superficiale superiore rispetto alla barra laminata a caldo, poiché il processo di trafilatura a freddo rimuove la calamina di laminazione e produce una superficie liscia attraverso il contatto con la filiera, mentre i prodotti laminati a caldo conservano la scaglia di ossido derivante dalla lavorazione ad alta temperatura. Ruolo della prova: supporto generale; tipo di fonte: enciclopedia. Supporta: I riferimenti di ingegneria dei materiali documentano le differenze di finitura superficiale tra i prodotti in acciaio trafilato a freddo e laminato a caldo. ↩
-
"Sezione su tolleranze e tolleranze di lavorazione", https://www.emjmetals.com/pdf_indexer/pdfs/Tolerances_and_Machining_Allowances.pdf. Il materiale in barre trafilate a freddo mostra solitamente una rettilineità migliorata rispetto al materiale laminato a caldo, poiché il processo di trafilatura a freddo applica tensione e vincolo della filiera che riducono imbarcamento e curvatura, con tolleranze di rettilineità definite in standard come ASTM A29. Ruolo della prova: supporto generale; tipo di fonte: governo. Supporta: Gli standard di settore e le specifiche dei materiali documentano le tolleranze di rettilineità per diversi metodi di produzione delle barre. Nota sullo scopo: la rettilineità effettiva dipende dai controlli di produzione e potrebbe richiedere ulteriori operazioni di raddrizzatura. ↩
-
"Pinze ER, TG e DA per lavorazioni di precisione (2026)", https://www.lunyeecnc.com/blogs/news/spring-collet-types-explained-er-tg-da-collets-for-precision-machining-2026. Le pinze a molla di precisione in buone condizioni dimostrano un'accuratezza di ripetibilità nell'ordine di 0,0005 pollici (0,0127 mm) TIR se utilizzate con barre tonde di dimensioni appropriate, come documentato nella letteratura di riferimento sulle lavorazioni meccaniche. Ruolo della prova: statistica; tipo di fonte: ricerca. Supporta: I manuali di lavorazione pubblicati e le specifiche dei produttori di pinze documentano le capacità di accuratezza di ripetibilità per le pinze a molla di precisione. Nota sullo scopo: le prestazioni effettive dipendono dalle condizioni della pinza, dalla qualità del pezzo e da una corretta installazione. ↩
-
"Come correggere il runout in un mandrino a tre griffe?", https://www.facebook.com/groups/1781535385665659/posts/2162620860890441/. I mandrini autocentranti a tre griffe dotati di ganasce tenere correttamente barenate presentano solitamente un runout nell'intervallo da 0,0006 a 0,0012 pollici (da 0,015 a 0,030 mm) in condizioni operative normali, secondo i riferimenti di ingegneria meccanica. Ruolo della prova: statistica; tipo di fonte: istruzione. Supporta: I libri di testo sulle lavorazioni meccaniche e i materiali di formazione tecnica forniscono intervalli di runout tipici per mandrini a 3 griffe con ganasce tenere. Nota sullo scopo: le prestazioni variano in base alla qualità del mandrino, all'accuratezza della barenatura delle ganasce e allo stato di manutenzione. ↩
-
"Mandrino passivo a trazione posteriore con pinza a molla JB", https://www.eckdgl.com/collet-chuck/jb-spring-collet-back-pull-passive-chuck.html. Lo standard cinese dell'industria meccanica JB/T 5556 stabilisce specifiche dimensionali per le pinze a molla, incluse le designazioni della serie Q con intervalli di diametro definiti per applicazioni di bloccaggio. Ruolo della prova: definizione; tipo di fonte: governo. Supporta: JB/T 5556 è uno standard dell'industria meccanica cinese che specifica le dimensioni per le pinze a molla. Nota sullo scopo: l'accesso al testo completo dello standard potrebbe essere limitato e l'accuratezza della traduzione dovrebbe essere verificata. ↩
-
"Diametro mandrino vs capacità di presa? – Lavorazione CNC", https://www.practicalmachinist.com/forum/threads/chuck-dia-vs-gripping-capacity.207353/. I mandrini idraulici compatti a 3 griffe progettati per applicazioni di alimentazione barre riscontrano solitamente prestazioni ridotte sopra i 45-50 mm di diametro circa a causa delle limitazioni nella forza di azionamento idraulico e nella capacità dei rulli dei cuscinetti, secondo i dati tecnici del produttore di sistemi di bloccaggio. Ruolo della prova: supporto generale; tipo di fonte: altro. Supporta: Le specifiche del produttore di mandrini idraulici indicano limiti di dimensione pratici basati sul meccanismo di azionamento e sul design del cuscinetto. Nota sullo scopo: esistono mandrini idraulici più grandi per pezzi di dimensioni maggiori; la limitazione si applica alle configurazioni di alimentazione barre. ↩
-
"Pinze e attrito – ADS", http://ui.adsabs.harvard.edu/abs/2005MeScT..16.1442M/abstract:CPinze. La forza di tenuta assiale massima nei sistemi di bloccaggio basati sull'attrito è determinata dal prodotto della forza di serraggio normale, dal coefficiente di attrito e dall'area di contatto effettiva, seguendo i principi fondamentali della tribologia. Ruolo della prova: meccanismo; tipo di fonte: istruzione. Supporta: I principi della meccanica dell'attrito stabiliscono la relazione tra forza normale, coefficiente di attrito e area di contatto nel determinare la capacità di tenuta assiale. Nota sullo scopo: la formula rappresenta un caso idealizzato; le prestazioni effettive includono fattori come la condizione della superficie e la distribuzione della pressione. ↩
-
"Bloccaggio del pezzo", https://www.purdue.edu/bidc/resources/metal-working/workholding/. Le linee guida sulla pratica di lavorazione meccanica raccomandano lunghezze di serraggio a pinza da 1,5 a 2 volte il diametro del pezzo per garantire un'area di contatto adeguata e una forza di tenuta assiale per le tipiche operazioni di tornitura. Ruolo dell'evidenza: supporto generale; tipo di fonte: istruzione. Supporti: i manuali di lavorazione meccanica forniscono raccomandazioni sulla lunghezza di serraggio basate sulla relazione tra lunghezza di impegno e sicurezza della tenuta. Nota di ambito: la lunghezza di serraggio ottimale può variare in base alle proprietà del materiale, alle forze di taglio e ai requisiti specifici dell'applicazione ↩

Chris Lu
Avvalendomi di oltre un decennio di esperienza pratica nel settore delle macchine utensili, in particolare con le macchine CNC, sono qui per aiutarvi. Se avete domande suscitate da questo post, se avete bisogno di una guida per la scelta dell'attrezzatura giusta (CNC o convenzionale), se state esplorando soluzioni di macchine personalizzate o se siete pronti a discutere un acquisto, non esitate a CONTATTARMI. Troviamo la macchina utensile perfetta per le vostre esigenze.