Como escolher entre mandril de pinça e mandril de 3 castanhas para torneamento de barras?
O trabalho com barras falha quando a placa e a matéria-prima não são compatíveis. As peças deslizam ou perdem a circularidade. O método de fixação determina o resultado.
Uma placa de pinça é a melhor escolha para barras trefiladas redondas em uma faixa de diâmetro restrita. Uma placa de 3 castanhas é a melhor escolha para tarugos cortados em serra e uma ampla gama de tamanhos. O padrão de contato, a concentricidade, a capacidade e o comprimento de fixação determinam a escolha.
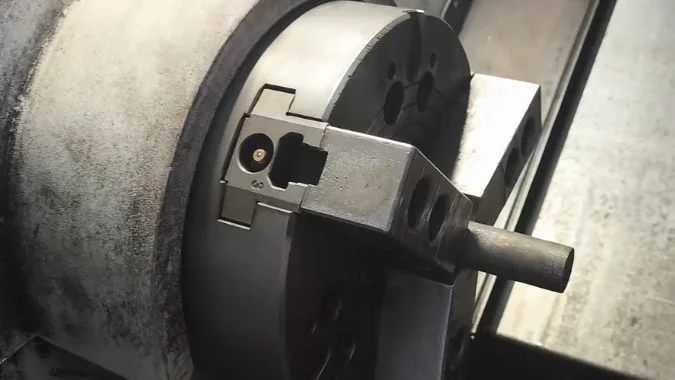
A distinção começa pela forma como a placa toca a barra. A área de contato define como a força de fixação é aplicada ao material. A fixação de círculo completo e as três almofadas discretas não carregam uma barra da mesma forma; portanto, essa diferença vem primeiro.
Quais são as diferenças no contato de fixação entre a placa de pinça e a placa de 3 castanhas?
O contato de fixação parece um detalhe pequeno. O contato inadequado marca paredes finas e desloca a barra do centro. O padrão de contato é a primeira distinção.
Uma pinça de mola prende a barra em todo o círculo. Uma placa de 3 castanhas prende em três pontos discretos ou pequenas almofadas. O contato de círculo completo distribui a carga. O contato de três pontos concentra a carga.
Contato de círculo completo da pinça
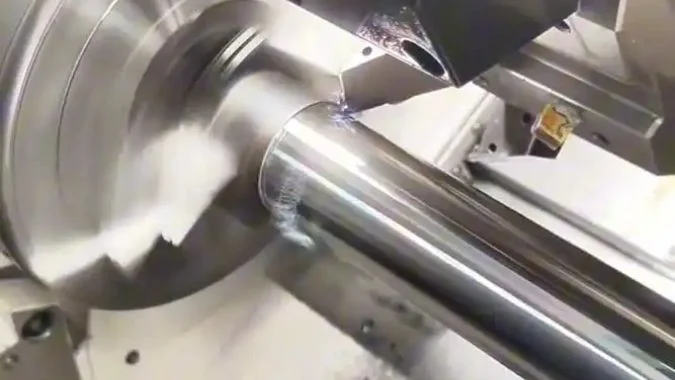
Uma pinça de mola assenta em um alojamento cônico. A força de tração puxa a pinça para dentro do cone. O cone fecha o furo sobre a barra. O furo então faz contato de círculo completo com o diâmetro externo. A força de fixação é distribuída ao redor da circunferência. A carga permanece simétrica. A deformação local em paredes finas permanece baixa. O posicionamento e a fixação são finalizados simultaneamente.
Contato de três pontos das castanhas
Uma placa de 3 castanhas aciona três castanhas em uma trajetória radial. Cada castanha encontra a barra em um ponto ou pequena almofada. As castanhas ainda se autocentram. A força não é um anel fechado. Materiais macios e tubos de parede fina podem sofrer amassamentos nos três pontos. Uma oficina que precisa de material quadrado ou irregular ainda necessita de uma placa de castanhas. O guia sobre placas de 3 versus 4 castanhas cobre a escolha do número de castanhas. O padrão de contato é a questão aqui.
O que o padrão de contato altera na máquina
O contato de círculo completo ajuda na centralização. O contato de três pontos ajuda em uma faixa de diâmetro ampla. Uma troca de pinça pode levar de 15 a 20 segundos. Uma troca de castanhas em um mandril padrão de 3 castanhas pode levar de 15 a 20 minutos.1 Um conjunto de pinça também é mais leve. Assim, a alta velocidade do fuso tem menos efeito na fixação. Um mandril pesado de 3 castanhas acelera mais lentamente. A força centrífuga pode aliviar as castanhas e enfraquecer a força de fixação.2
| Artigo | Pinça de mola | Mandril de 3 maxilas |
|---|---|---|
| Contacto | Superfície de círculo completo | Três pontos ou pequenas almofadas |
| Força distribuída | Uniforme ao redor do diâmetro | Concentrado em três pontos de apoio |
| Risco de parede fina | Menor esmagamento local | Maior amolgadela local |
| Troca | Cerca de 15 a 20 segundos | Cerca de 15 a 20 minutos para as castanhas |
| Fixação de alta rotação (RPM) | Mais estável | As castanhas podem ceder para fora |
Por que a placa de pinça geralmente funciona de forma mais concêntrica em barras trefiladas?
A barra trefilada ainda pode oscilar. O material e o mandril devem ser ambos redondos. A concentricidade provém dessa correspondência.
Um mandril de pinça geralmente funciona de forma mais concêntrica em barras trefiladas a frio porque a barra é redonda e reta, e a pinça centraliza no diâmetro total. A precisão de repetibilidade pode atingir 0,0005 polegadas TIR ou melhor.
Por que a barra trefilada é redonda o suficiente para uma pinça
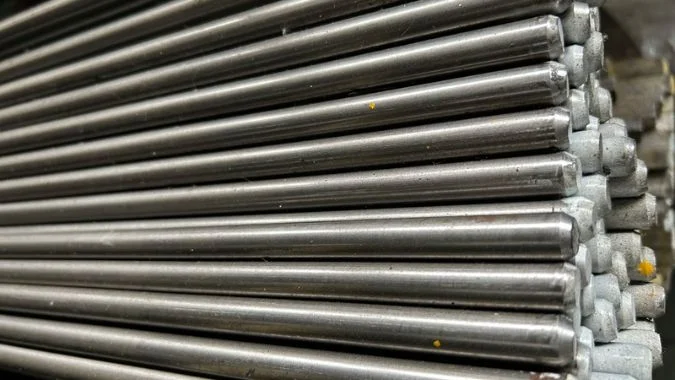
O trefilado a frio puxa a barra através de matrizes à temperatura ambiente. A tolerância de diâmetro pode ser mantida em uma faixa h7.3 O acabamento superficial é mais limpo do que o da barra laminada a quente.4 A retilineidade também é melhor.5 A barra já é redonda, portanto, o centro de rotação é estável após a fixação. Essa qualidade do material bruto é a primeira metade da concentricidade.
Por que a pinça adiciona centralização
Uma pinça de mola é um dispositivo de autocentralização. O cone se contrai de maneira uniforme. A força atinge toda a circunferência. O posicionamento e a fixação são concluídos simultaneamente. Um mandril de 3 castanhas aplica força em três pontos de contato. A precisão de repetibilidade para uma pinça de mola pode atingir 0,0005 polegadas TIR ou melhor.6 Um mandril de 3 castanhas com castanhas macias geralmente fica na faixa de 0,0006 a 0,0012 polegadas TIR.7 O tipo de acionamento é uma escolha separada. O guia de mandril pneumático versus hidráulico cobre a potência de fixação, não este anel de contato.
Quando a correspondência falha
O diâmetro interno da pinça tem um tamanho fixo. O diâmetro da barra deve estar dentro dessa faixa. Uma barra torta ou com grande oscilação de diâmetro pode emperrar ou fixar apenas de um lado. Barras laminadas a quente com carepa e ovalização dificultam o uso da pinça. Barra trefilada mais uma pinça de círculo completo é a combinação que mantém a concentricidade.
| Fator | Barra trefilada a frio + pinça | Barra oval ou laminada a quente + 3 castanhas |
|---|---|---|
| Consistência do diâmetro | Frequentemente classe h7 | Oscilação mais ampla |
| Retilineidade | Melhor como desenhado | Pior se dobrado |
| Geometria de fixação | Furo de círculo completo | Três apoios |
| TIR de repetição típico | 0,0005 pol. ou melhor | Cerca de 0,0006–0,0012 pol. com castanhas macias |
| Risco | Travamento se o tamanho estiver incorreto | Amassado e batimento local |
Como a capacidade da pinça limita a faixa de diâmetro da barra em comparação com a placa de 3 castanhas?
Uma pinça cobre uma faixa estreita de tamanho. Uma mudança de diâmetro frequentemente significa uma nova pinça. A capacidade é o limite oculto.
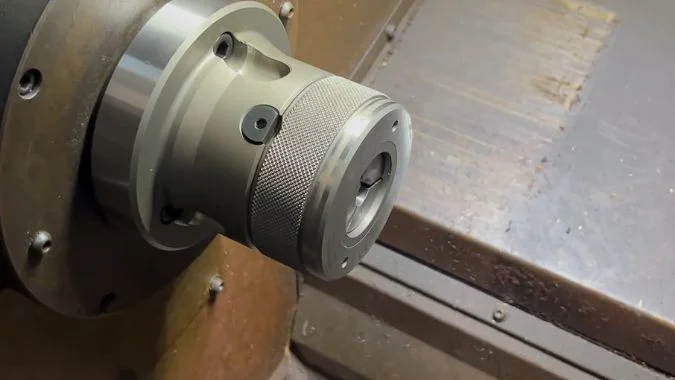
Um mandril de 3 castanhas cobre uma ampla faixa de diâmetro. Uma pinça de mola cobre uma faixa restrita, geralmente abaixo de 3 polegadas (76 mm). As pinças ER comuns atingem o limite próximo a 36 mm. Barras grandes favorecem um mandril de 3 castanhas.
Por que cada pinça tem uma faixa estreita
Um mandril de 3 castanhas move as castanhas em um caracol ou cunhas. Um mandril cobre desde varetas finas até peças brutas maiores. Uma pinça de mola usa fechamento elástico. Cada pinça corresponde a um diâmetro estreito. Um novo tamanho de barra frequentemente requer uma nova pinça. Trabalhos de barra de pequeno diâmetro, alto volume e alta precisão se encaixam nesse modelo. Diâmetros mistos são desvantajosos.
Limites típicos de diâmetro
As pinças de mola atendem a trabalhos pequenos a médios, geralmente abaixo de 3 polegadas (cerca de 76 mm). A fixação cai fora dessa faixa. As pinças ER comuns variam de cerca de 1 mm a 36 mm. Um conjunto ER25 geralmente para em 16 mm. Um conjunto ER50 pode chegar a 36 mm. Sob a norma JB/T 5556, as pinças Q1, Q2 e Q3 cobrem 3–10 mm, 6–20 mm e 10–25 mm.8 Um mandril hidráulico de 3 castanhas sobre roletes de rolamento já pode apresentar dificuldades acima de 45 mm.9 Barras grandes são, portanto, um trabalho para mandril, não para pinça.
Espaço axial e peças longas
Um mandril de pinça também ocupa espaço axial. O curso do eixo Z pode diminuir. Peças longas podem ser mais fáceis em um mandril de 3 castanhas. A face da castanha e o tipo de castanha ainda são importantes nesse mandril. O guia de castanhas duras versus castanhas macias cobre o desbaste de primeira operação versus diâmetros acabados.
| Workholding | Faixa típica de barra | Mudança de tamanho | Nota sobre peças longas |
|---|---|---|---|
| Pinça ER25 | Até cerca de 16 mm | Nova pinça | Espaço axial extra |
| Pinça ER50 | Até cerca de 36 mm | Nova pinça | Espaço axial extra |
| Q1 / Q2 / Q3 (JB/T 5556) | 3–10 / 6–20 / 10–25 mm | Nova pinça | Espaço axial extra |
| Faixa geral de pinças de mola | Frequentemente abaixo de 76 mm | Nova pinça | Pode cortar o curso Z |
| Mandril de 3 maxilas | De haste fina a peças brutas maiores | Curso da castanha | Menor empilhamento axial |
O que acontece com a força de empuxo da barra quando o comprimento de fixação da pinça é muito curto?
Um aperto curto parece aceitável na configuração. A força de corte axial então empurra a barra. O deslizamento arruína a dimensão e pode danificar a ferramenta.
A capacidade de força de empurrar diminui quando o comprimento de aperto da pinça é muito curto, porque a área de contato e o atrito diminuem. A barra pode deslizar ou sair. Tente obter um comprimento de aperto de 1,5 a 2 vezes o diâmetro da barra.
Por que o aperto curto perde a sustentação axial
O limite da força de empurrão é aproximadamente a força de fixação vezes o coeficiente de atrito vezes a área de contato efetiva.10 O comprimento de fixação diminui, a área de contato diminui e, consequentemente, o limite de atrito cai. O esforço de corte ou o avanço da barra podem então exceder esse limite. A barra escorrega, retrai ou é puxada para fora. O tamanho e a segurança falham.
Rigidez no corte
O aperto curto também reduz a rigidez do suporte na zona de corte. A barra age como uma ferramenta com saliência extra. O afastamento da ferramenta, a vibração e o erro dimensional aumentam. A concentricidade da pinça ainda precisa de inserção suficiente. Óleo ou desgaste no furo reduzem ainda mais o atrito. Trabalhar com aperto curto em uma pinça suja ou desgastada é uma má combinação.
Regras práticas de aperto
O comprimento de fixação deve ser de 1,5 a 2 vezes o diâmetro da barra,11, pois essa faixa mantém a área de contato em uma zona segura. O manual da máquina pode indicar um valor diferente. Barras esbeltas também podem precisar de um descanso fixo. Fixação curta forçada significa menor profundidade de corte e avanço, além de um ajuste de fixação mais alto. Furos de pinça sujos ou gastos não devem ser usados para trabalhos de fixação curta.
| Estado | O que diminui | Ação na oficina |
|---|---|---|
| Preensão menor que cerca de 1,5–2 × diâmetro | Área de contato e limite de atrito | Aumentar a inserção |
| Óleo ou desgaste no furo | Coeficiente de atrito | Limpar ou substituir a pinça |
| Barra fina no corte | Rigidez do suporte | Adicionar um descanso fixo e reduzir a carga de corte |
| Preensão curta forçada | Resistência ao empurrão | Reduza a profundidade de corte e o avanço, aumente a fixação |
Conclusão
Use uma pinça para barras trefiladas redondas dentro de uma faixa de tamanho estreita. Use um mandril de 3 castanhas para diâmetros variados e material cortado com serra. Mantenha o comprimento de fixação longo o suficiente para resistir ao empurrão.
-
"Uma Comparação da Vida Útil de Duas Pastilhas de Metal Duro Revestidas…", https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4705&context=grp. Sistemas de pinças de troca rápida permitem trocas em menos de um minuto, enquanto a substituição tradicional de castanhas de placas de 3 castanhas normalmente requer de 15 a 30 minutos, incluindo remoção, substituição e re-indicação, de acordo com estudos de eficiência de fabricação. Função da evidência: suporte_geral; tipo de fonte: pesquisa. Suporta: Estudos de tempo de fabricação e literatura de manufatura enxuta documentam tempos típicos de troca para fixação em tornos. Nota de escopo: Os tempos reais variam de acordo com a habilidade do operador, o projeto da placa e se as castanhas moles exigem mandrilamento ↩
-
"Rigidez da placa de castanhas e sua influência na fixação dinâmica…", https://www.sciencedirect.com/science/article/abs/pii/S0890695508000473. Em altas velocidades de rotação, a força centrífuga atua radialmente para fora sobre a massa das castanhas da placa, criando um componente de força que se opõe ao mecanismo de fixação interno e pode reduzir a força de aperto efetiva, conforme descrito na análise de dinâmica rotacional. Função da evidência: mecanismo; tipo de fonte: educação. Suporta: Princípios de engenharia mecânica explicam como a força centrífuga atua nas castanhas da placa em rotação para reduzir a força de fixação efetiva. Nota de escopo: A magnitude da redução da força depende do projeto da placa, da massa da castanha e da velocidade de rotação ↩
-
"Tolerância de Barras de Aço Redondas: BS 970-3 VS ISO 286-2", https://www.astmsteel.com/steel-knowledge/round-steel-bar-tolerance/. A classe de tolerância h7 é definida na ISO 286-1 como uma tolerância padrão para eixos, com processos de trefilação a frio capazes de atingir essa precisão através de redução controlada em matriz à temperatura ambiente. Função da evidência: definição; tipo de fonte: enciclopédia. Suporta: Os padrões de tolerância ISO 286 definem h7 como uma classe de tolerância de eixo comumente alcançável em processos de trefilação a frio. Nota de escopo: A citação estabelece o padrão de tolerância, mas não garante que todas as operações de trefilação a frio atinjam h7 sem controle de processo ↩
-
"Qual é a diferença entre laminado a quente e frio…", https://www.onlinemetals.com/en/hot-rolled-vs-cold-rolled. Barras de aço trefilado a frio apresentam acabamento superficial superior em comparação com barras laminadas a quente, já que o processo de trefilação a frio remove a carepa de laminação e produz uma superfície lisa através do contato com a matriz, enquanto os produtos laminados a quente retêm carepa de óxido do processamento em alta temperatura. Função da evidência: suporte_geral; tipo de fonte: enciclopédia. Suporta: Referências de engenharia de materiais documentam as diferenças de acabamento superficial entre produtos de aço trefilados a frio e laminados a quente. ↩
-
"Seção de Tolerâncias e Sobremetal de Usinagem", https://www.emjmetals.com/pdf_indexer/pdfs/Tolerances_and_Machining_Allowances.pdf. Estoques de barras trefiladas a frio normalmente apresentam retilineidade melhorada em comparação com material laminado a quente, pois o processo de trefilação a frio aplica tensão e restrição de matriz que reduzem o empenamento, com tolerâncias de retilineidade definidas em normas como a ASTM A29. Função da evidência: suporte_geral; tipo de fonte: governo. Suporta: Padrões da indústria e especificações de materiais documentam tolerâncias de retilineidade para diferentes métodos de produção de barras. Nota de escopo: A retilineidade real depende dos controles de produção e pode exigir operações adicionais de desempeno ↩
-
"Pinças ER, TG & DA para Usinagem de Precisão (2026)", https://www.lunyeecnc.com/blogs/news/spring-collet-types-explained-er-tg-da-collets-for-precision-machining-2026. Pinças de mola de precisão em boas condições demonstram precisão de repetibilidade na faixa de 0,0005 polegadas (0,0127 mm) TIR quando usadas com barras redondas de tamanho apropriado, conforme documentado na literatura de referência de usinagem. Função da evidência: estatística; tipo de fonte: pesquisa. Suporta: Manuais de usinagem publicados e especificações dos fabricantes de pinças documentam as capacidades de precisão de repetibilidade para pinças de mola de precisão. Nota de escopo: O desempenho real depende da condição da pinça, qualidade da peça e instalação adequada ↩
-
"Como corrigir o batimento em uma placa de três castanhas?", https://www.facebook.com/groups/1781535385665659/posts/2162620860890441/. Placas de três castanhas com cremalheira equipadas com castanhas moles devidamente mandriladas normalmente exibem batimento na faixa de 0,0006 a 0,0012 polegadas (0,015 a 0,030 mm) sob condições operacionais normais, de acordo com referências de engenharia de usinagem. Função da evidência: estatística; tipo de fonte: educação. Suporta: Livros didáticos de usinagem e materiais de treinamento técnico fornecem faixas típicas de batimento para placas de 3 castanhas com castanhas moles. Nota de escopo: O desempenho varia com a qualidade da placa, precisão do mandrilamento das castanhas e condição de manutenção ↩
-
"Placa Passiva de Tração Traseira com Pinça de Mola JB", https://www.eckdgl.com/collet-chuck/jb-spring-collet-back-pull-passive-chuck.html. O padrão da indústria de máquinas chinesa JB/T 5556 estabelece especificações dimensionais para pinças de mola, incluindo as designações da série Q com faixas de diâmetro definidas para aplicações de fixação. Função da evidência: definição; tipo de fonte: governo. Suporta: JB/T 5556 é um padrão da indústria de máquinas chinesa que especifica as dimensões para pinças de mola. Nota de escopo: O acesso ao texto completo da norma pode ser restrito, e a precisão da tradução deve ser verificada ↩
-
"Diâmetro da placa vs capacidade de fixação? – Usinagem CNC", https://www.practicalmachinist.com/forum/threads/chuck-dia-vs-gripping-capacity.207353/. Placas hidráulicas compactas de 3 castanhas projetadas para aplicações de alimentação de barras normalmente apresentam desempenho reduzido acima de aproximadamente 45-50 mm de diâmetro devido a limitações na força de atuação hidráulica e capacidade dos roletes dos rolamentos, de acordo com dados técnicos do fabricante de dispositivos de fixação. Função da evidência: suporte_geral; tipo de fonte: outro. Suporta: As especificações do fabricante de placas hidráulicas indicam limites práticos de tamanho com base no mecanismo de atuação e no projeto dos rolamentos. Nota de escopo: Existem placas hidráulicas maiores para peças maiores; a limitação aplica-se a configurações de alimentação de barras ↩
-
"Pinças e fricção – ADS", http://ui.adsabs.harvard.edu/abs/2005MeScT..16.1442M/abstract:CPinças. A força de retenção axial máxima em fixação baseada em fricção é determinada pelo produto da força de aperto normal, coeficiente de atrito e a área de contato efetiva, seguindo princípios fundamentais de tribologia. Função da evidência: mecanismo; tipo de fonte: educação. Suporta: Princípios de mecânica de fricção estabelecem a relação entre força normal, coeficiente de atrito e área de contato na determinação da capacidade de retenção axial. Nota de escopo: A fórmula representa um caso idealizado; o desempenho real inclui fatores como condição da superfície e distribuição de pressão ↩
-
"Fixação de peças", https://www.purdue.edu/bidc/resources/metal-working/workholding/. As diretrizes de práticas de usinagem recomendam comprimentos de fixação por pinça de 1,5 a 2 vezes o diâmetro da peça para garantir uma área de contato adequada e força de fixação axial para operações de torneamento típicas. Função da evidência: suporte geral; tipo de fonte: educação. Suportes: Manuais de usinagem fornecem recomendações de comprimento de fixação baseadas na relação entre o comprimento de engate e a segurança da fixação. Nota de escopo: O comprimento ideal de fixação pode variar de acordo com as propriedades do material, forças de corte e requisitos específicos da aplicação. ↩

Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.