

Wie liest man Werkzeugwechselzeit und Span-zu-Span-Zeit in einem Datenblatt für vertikale Bearbeitungszentren (VMC)?
Zwei Sekunden auf dem Datenblatt sehen schnell aus. Das Teil wartet immer noch auf einen echten Werkzeugwechsel. Die beiden Zeitangaben auf dem Blatt müssen separat gelesen werden.
Ein VMC-Datenblatt listet Werkzeug-zu-Werkzeug als den Arm-Wechsel und Span-zu-Span als die Wartezeit vom letzten Schnitt bis zum nächsten Schnitt. Lesen Sie beides. Werkzeug-zu-Werkzeug beträgt oft 2–5 s. Span-zu-Span beträgt oft 5–10 s und ist die relevante Kennzahl für die Fertigung.
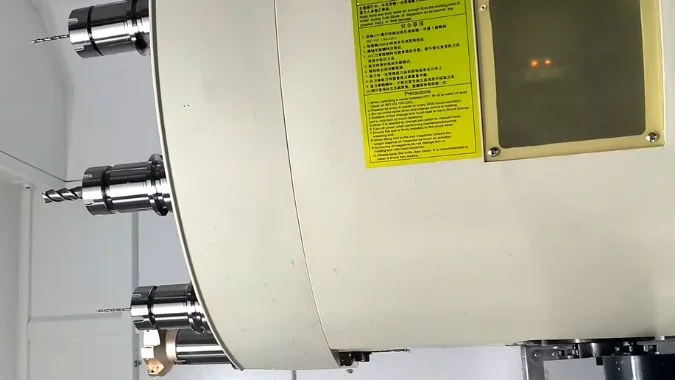
Ein Datenblatt kann 2 s angeben und dennoch eine lange Leerlaufzeit verbergen. Werkzeug-zu-Werkzeug ist nur der Arm-Wechsel. Die Spindel muss immer noch in die Parkposition fahren, sich orientieren, entklemmen und zum Schnitt zurückkehren. Ein seltener Wechsel bei einem großen Teil verbirgt dann diese Erholungszeit. Diese beiden Zeitangaben sind Werkzeug-zu-Werkzeug und Span-zu-Span, und sie müssen getrennt voneinander betrachtet werden.
Was ist der Unterschied zwischen Werkzeug-zu-Werkzeug-Zeit und Span-zu-Span-Zeit?
Werkstätten vermischen die beiden Sekundenangaben auf dem Datenblatt. Der Auftrag sieht auf dem Papier dann schnell aus, aber der nächste Schnitt lässt dennoch auf sich warten.
Die Werkzeug-zu-Werkzeug-Zeit ist der automatische Wechsler, der das alte Werkzeug gegen das nächste austauscht. Sie bewertet den Mechanismus. Die Span-zu-Span-Zeit ist die gesamte Wartezeit vom letzten Span bis zum nächsten Span. Sie kommt dem Produktionszyklus näher.
Was Werkzeug-zu-Werkzeug misst
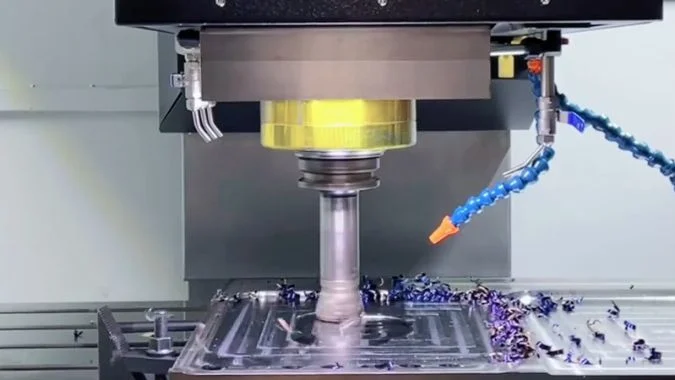
Die Werkzeug-zu-Werkzeug-Zeit ist der mechanische Wechsel. Der Arm nimmt das alte Werkzeug aus der Spindel und setzt das neue Werkzeug ein. Die Zeitnahme deckt den Wechsler ab, nicht die gesamte Leerlaufzeit. Moderne VMCs geben oft 2–5 s an1. Ein Scheibenmagazin mit einem Nockenarm kann bei einem leichten, benachbarten Paar etwa 2,5 s anzeigen2. Dieser Wert bewertet das Gerät. Er bewertet nicht den Auftrag.
Was Span-zu-Span misst
Die Span-zu-Span-Zeit, auch Schnitt-zu-Schnitt genannt, ist die Wartezeit vom letzten Span bis zum nächsten Span. Die Spindel muss den Schnitt verlassen, zum Wechselpunkt fahren, sich orientieren, entklemmen, klemmen, in Z absenken und zum Schnitt zurückkehren3. Dieser Block ist Leerlaufzeit zwischen zwei Schnitten. Die typische Span-zu-Span-Zeit beträgt 5–10 s. Eine Datenzeile wie 1,5 / 4,5 s bedeutet 1,5 s Werkzeug-zu-Werkzeug und 4,5 s Span-zu-Span4. Span-zu-Span kommt dem Produktionszyklus näher.
Warum beide Zahlen in einer Zeile stehen
Hersteller drucken beide Werte in eine Zeile, damit Käufer Modelle schnell vergleichen können. Die linke Zahl ist heller. Die rechte Zahl ist diejenige, die den Zyklus bestimmt. Katalogtests verwenden oft ein leichtes Werkzeug, ein kurzes Werkzeug, einen benachbarten Topf, einen kurzen Rückzug und eine bereits orientierte Spindel. Kühlmittel-Wartezeiten und Span-Blas-Wartezeiten werden weggelassen. Chip-to-Chip ist dann oft 2–4 Sekunden länger als Tool-to-Tool auf derselben Maschine5. Diese Lücke ist normal. Es handelt sich nicht um einen Defekt auf dem Datenblatt. Es ist der Rest der Bewegung.
| Metrisch | Was die Zeitangabe abdeckt | Typischer Bereich für VMC | Was sie bewertet |
|---|---|---|---|
| Tool-to-Tool (T-T) | Armwechsel vom alten zum neuen Werkzeug | 2–5 s | Der Wechsler |
| Chip-to-Chip (C-C) | Letzter Span bis zum nächsten Span, einschließlich Verfahrweg, Orientierung, Klemmung und Z | 5–10 s | Die Leerlaufzeit zwischen den Schnitten |
| Spezifikationszeile 1,5 / 4,5 s | T-T links, C-C rechts | Nur ein Beispiel | Ein Vergleichspaar, nicht der tatsächliche Fertigungszyklus |
Wann führt eine kurze Werkzeug-zu-Werkzeug-Zahl immer noch zu einem langsamen Auftrag, wenn Werkzeuge selten gewechselt werden?
Ein 2-Sekunden-Wechsel wirkt wie eine schnelle Zelle. Bei einem großen Teil mit wenigen Wechseln beeinflussen diese Sekunden den Zyklus kaum. Die Wartezeit liegt im Rest der Verbindung.
Eine kurze Werkzeug-zu-Werkzeug-Zeit führt bei seltenen Werkzeugwechseln immer noch zu einer langsamen Bearbeitung, da dieser Wert nur den Armwechsel abbildet. Die Zeit von Span zu Span, das Einrichten des Werkzeugs, die Wiederaufnahme des Schnitts und ein verklemmter Platz lassen diese 2–5 Sekunden unbedeutend erscheinen.
Warum ein paar Sekunden bei einem großen Werkstück verschwinden
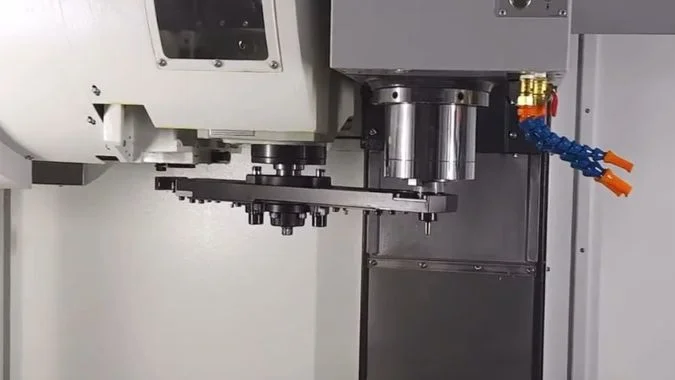
Die Werkzeug-zu-Werkzeug-Zeit ist nur ein kleiner Teil des Wechsels. Sie stellt nicht die gesamte Stillstandszeit oder den Produktionsausfall dar. Ein kürzerer Wechsel hilft zwar, aber der Gewinn ist gering, wenn Werkzeuge bei einem großen Werkstück nur selten gewechselt werden. Eine 2–5-sekündige Armbewegung, die nur wenige Male pro Zyklus stattfindet, verändert die Gesamtzeit kaum. Die Schnittzeit dominiert weiterhin den Prozess. Das Hochglanzprospekt sieht nach einem Gewinn aus, der Schichtbericht hingegen nicht.
Indirekte Stillstandszeiten hinter dem Wechsel
Die Wartezeit, die den Prozess verlangsamt, ist oft länger als die reine Werkzeug-zu-Werkzeug-Zeit. Sie verkürzt sich auch nicht allein dadurch, dass Wechsel selten vorkommen. Die Zeit von Span zu Span beinhaltet bereits Verfahrwege, Orientierung, Lösen, Spannen und die Z-Achsen-Rückstellung. Dieser Block beträgt oft 5–10 Sekunden. Die Werkzeugeinrichtung fügt weitere Zeit hinzu. Nach dem Wechsel müssen eventuell Länge oder Verschleiß geprüft werden. Ein manueller Wechsel kann Minuten in Anspruch nehmen, um das Werkzeug zu finden, zu montieren und einzustellen.6. Die Wiederaufnahme des Prozesses beansprucht noch mehr Zeit. Der Schnitt stoppt. Ein Neustart erfordert möglicherweise eine geringere Geschwindigkeit, einen Probedurchlauf und eine Anpassung der Parameter. Bei Werkstücken mit großem Überhang und engen Toleranzen nimmt das erneute Einrichten des Schnitts mehr Zeit in Anspruch, als der Arm für den eigentlichen Wechsel benötigt hat.
Zuverlässigkeit ist unabhängig von der Häufigkeit
Ein Magazin, das den falschen Platz ansteuert, oder eine Spindel, die die Orientierung verfehlt, kann bereits bei einem einzigen Fehler die Zelle für eine langwierige Fehlersuche stoppen. Die Anzahl der Wechsel spielt dabei keine Rolle. Eine einzige Störung lässt den 2-Sekunden-Wert aus dem Prospekt völlig bedeutungslos erscheinen. Warum ein falsch bestücktes Werkzeugmagazin die Werkzeugwechselzeit verlängert7 ist ein separater Fehlerpfad. Der Punkt ist hier einfacher. Eine kurze Angabe für den Werkzeugwechsel besagt nur, dass der Arm schnell ist. Die tatsächliche Stillstandszeit liegt immer noch in der Einstellung, Vorbereitung und Wiederherstellung. Diese Verbindungen bleiben langsam, selbst wenn Werkzeuge selten gewechselt werden.
| Leerlaufquelle | Typischer Maßstab | An die Anzahl der Wechsel gebunden? |
|---|---|---|
| Werkzeug-zu-Werkzeug-Armwechsel | 2–5 s | Ja, aber nur ein kleiner Teil |
| Chip-zu-Chip-Bewegung | 5–10 s | Ja, und größer als T-T |
| Werkzeugeinstellung / Vorjustierung | Sekunden bis Minuten | Nein. Es geschieht nach dem Wechsel |
| Schnittwiederherstellung bei langem Überhang | Kann den Wechsel übersteigen | Nein. Es hängt vom Schnitt ab, nicht vom Arm |
| Ein klemmender Platz | Lange Fehlersuche | Nein. Ein Ereignis kann die Zelle stoppen |
Welche Werkzeugliste eines typischen Teils sollte zeitlich erfasst werden, bevor der Broschüre vertraut wird?
Die Sekunden aus der Broschüre stammen von einem leichten, benachbarten Paar. Eine reale Werkzeugliste läuft dann langsamer und das Angebot gilt nicht mehr. Messen Sie die Zeit für die Werkzeuge des Teils selbst.
Messen Sie die Zeit für die komplette Werkzeugliste eines typischen Produktionsteils, bevor Sie der Broschüre vertrauen. Beziehen Sie Schaftfräser, Bohrer und Gewindebohrer mit unterschiedlichem Gewicht ein. Decken Sie benachbarte Plätze, den am weitesten entfernten Platz, das schwerste Werkzeug und 10–20 wiederholte Zyklen ab.
Warum das Paar aus der Broschüre die falsche Liste ist
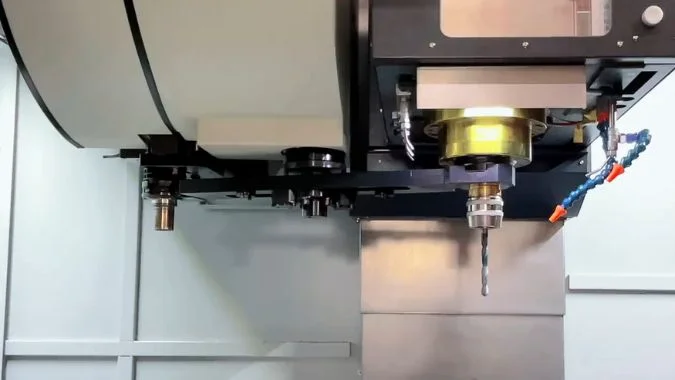
Die manuelle Zeit ist der Idealfall. Ein Werkzeugarm unter einem leichten Paar kann etwa 2,5 s erreichen. Die Werkstattzeit hängt vom Magazintyp, dem Werkzeuggewicht und der Reihenfolge der Bewegungen ab. Ein Regenschirm-Magazin benötigt oft etwa 5–8 s.8. Das ist bei Einzelanfertigungen akzeptabel. Bei Serienfertigung zeigt sich dann die Differenz. Bei der Abnahme sollten die Werkzeuge gemessen werden, die das typische Teil tatsächlich verwendet, nicht das Paar auf dem Foto.
Was ein typisches Teil beinhalten muss
Ein Teil, das in der Werkstatt produziert wird, sollte das Teststück sein. Die vollständige Werkzeugliste aus dem realen Programm sollte gestoppt werden. Die Liste sollte Vollhartmetall-Schaftfräser für Schruppen und Schlichten sowie Bohrer, Gewindebohrer oder Reibahlen enthalten. Durchmesser und Gewichte sollten gemischt sein. Nur leichte benachbarte Werkzeuge kopieren die Broschüre. Planfräser, Bohrstangen und lange Halter gehören auf die Liste, wenn das Teil sie verwendet. Diese Werkzeuge sind diejenigen, die der Arm tatsächlich bewegen wird.
Worst-Case-Paare und Wiederholungszyklen
Benachbarte Nummern simulieren häufige Wechsel. Der am weitesten entfernte Platz testet die Magazinsuche. Diese Suche ist ein Schwachpunkt gegenüber der gedruckten Zahl. Ein größeres Magazin kann diesen entfernten Platz sogar noch langsamer machen. Das schwerste Paar muss im Test enthalten sein, da die Masse den Arm verlangsamt und einen Schutz-Kriechgang auslösen kann. Ein einzelner Wechsel reicht nicht aus. Der Test sollte 10–20 kontinuierliche Zyklen9. durchlaufen. Das Protokoll sollte den Durchschnitts- und den Maximalwert festhalten. Der Durchlauf sollte auf ein Nachlassen oder eine Pause hin beobachtet werden.
| Was zu messen ist | Warum es dazugehört |
|---|---|
| Vollständige Programmliste für ein typisches Teil | Entspricht der späteren Produktion |
| Vollhartmetall-Schaftfräser, Bohrer, Gewindebohrer oder Reibahlen | Gemischter Durchmesser und Gewicht |
| Benachbarte Werkzeugnummern | Fall eines häufigen Wechsels |
| Entlegenster Magazinplatz | Suchzeit, die die Broschüre verschweigt |
| Schwerstes oder längstes Werkzeug des Auftrags | Armgeschwindigkeit und Stabilität |
| 10–20 kontinuierliche Zyklen | Durchschnitt, Maximum, Fade und Pause |
Wann sollte der Käufer eine Stoppuhr-Demonstration verlangen, anstatt Katalogsekunden zu vergleichen?
Katalog-Sekunden dienen als Hilfestellung für Modellübersichten. Bei zeitkritischen Aufträgen belegen sie jedoch nicht den tatsächlichen Zyklus. Eine Stoppuhr-Demonstration unter vereinbarten Regeln hingegen schon.
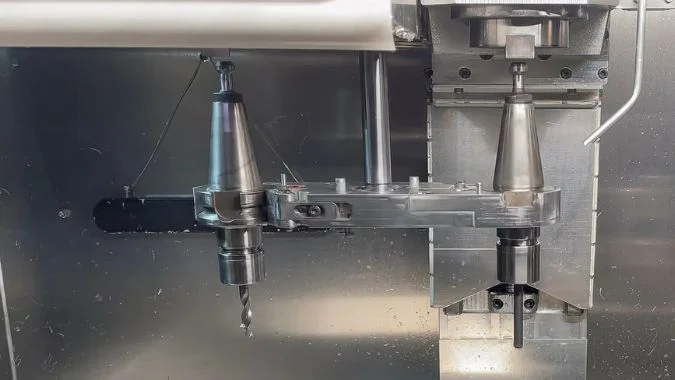
Der Käufer sollte eine Stoppuhr-Demonstration anfordern, wenn häufig Werkzeugwechsel stattfinden, Katalognummern nah beieinander liegen, die Werkzeuge im Betrieb schwerer sind als das im Prospekt angegebene Paar oder wenn die Abnahme die Zeit festschreibt. Katalog-Sekunden dienen weiterhin der ersten Vorauswahl.
Wann Katalog-Sekunden ausreichen
Das Datenblatt ist weiterhin nützlich für die erste Vorauswahl von Modellen und Magazintypen. Formenbau und Einzelanfertigungen mit wenigen Änderungen können beim Datenblatt bleiben, da die Schnittzeit den Zyklus bestimmt. Ein Betrieb, der bereits das gleiche Modell und das gleiche Magazin einsetzt, kennt den Zyklus bereits. Auch zwei Maschinen, deren Span-zu-Span-Zeiten nicht im gleichen Bereich liegen, benötigen noch keine Stoppuhr. Die Richtung ist bereits klar. In der Angebotsphase sollten dennoch beide Werte gelesen werden, damit ein kurzer Werkzeug-zu-Werkzeug-Wert nicht als Stillstandszeit interpretiert wird.
Wann eine zeitlich festgelegte Demonstration erforderlich ist
Eine Stoppuhr-Demonstration ist erforderlich, wenn die Dichte der Werkzeugwechsel hoch ist. Kleine Teile mit vielen Bohrungen sowie Aufträge, bei denen Bohrer, Gewindebohrer und Fasen gewechselt werden, vervielfachen jede zusätzliche Span-zu-Span-Sekunde. Chargenarbeit, die nach Sekunden abgerechnet wird, gehört ebenfalls hierher. Eine Diskrepanz von 0,2–0,3 s im Katalog ist dann weniger wichtig als eine gemessene Span-zu-Span-Zeit mit echten Werkzeugen und realer Rückzugshöhe.
Eine Demonstration ist auch dann erforderlich, wenn mehrere Kandidaten alle etwa 1,5 s Werkzeug-zu-Werkzeug und etwa 4 s Span-zu-Span angeben. Die Unterschiede liegen dann in der Ausrichtung, dem Z-Rückzug, der Überlappung von Wechsler und Arm, der Verlangsamung bei schweren Werkzeugen und der Suchzeit für weit entfernte Plätze. Das gleiche Programm, die gleichen Werkzeuge und der gleiche Referenzpunkt entscheiden darüber.
Werkzeuge im Betrieb, die nicht mit dem im Katalog angegebenen Paar übereinstimmen, erfordern ebenfalls eine Demonstration. Planfräser, Bohrstangen, lange Werkzeuge und Regalspeicher verlängern allesamt die Span-zu-Span-Zeit. Einige Maschinen verlangsamen den Arm bei schweren oder langen Werkzeugen10. Das Katalogminimum erscheint dann nicht in der Praxis. Die im technischen Vertrag festgelegte Werkzeugwechselzeit erfordert ebenfalls eine zeitlich abgestimmte Vorführung. GB/T 18400.9 und ISO 10791-9 beschreiben einen einheitlichen Referenzpunkt11 sowie sowohl eine kurze als auch eine längere Zeit von Schnitt zu Schnitt. Einige Katalogangaben messen nur die Armrotation. Eine vollständige Maschinenmessung kann daher einige Zehntelsekunden bis über eine Sekunde länger dauern.
Magazintypen, die auf dem Papier schnell aussehen
Regenschirmmagazine, Magazine mit großer Kapazität und Maschinen, die mit Vorauswahl werben, sind die Fälle, die am dringendsten eine Chip-zu-Chip-Vorführung mit einer echten Werkzeugliste erfordern. Ein Trockenlauf mit den beiden leichtesten benachbarten Werkzeugen auf einer Vorführmaschine gibt lediglich die Katalogdaten wieder.
| Magazintyp | Warum der Katalog schnell aussehen kann | Warum eine Stoppuhr-Vorführung sicherer ist |
|---|---|---|
| Nocken- / Roboterarm | Kurze Werkzeug-zu-Werkzeug-Zeit ist einfach zu drucken | Ausrichtung, Einspannung, Topf-Timing und Verlangsamung bei schweren Werkzeugen |
| Regenschirm | Das Datenblatt sieht möglicherweise nicht langsam aus | Die Spindel muss das alte Werkzeug zurückgeben, bevor sie das neue aufnimmt |
| Festplatzcodierung | Der kürzeste Topf ist der gedruckte Fall | Der am weitesten entfernte Topf fügt Sekunden hinzu |
| Vorauswahl / Synchronwechsel | Chip-zu-Chip wird als sehr kurz beworben | Ein Topf, der nicht bereit ist, fällt in einen normalen Wartezustand zurück. |
Schlussfolgerung
Beide Sekunden auf dem Blatt müssen gelesen werden. Chip-zu-Chip ist die Werkstattnummer. Die werkzeugeigenen Zeiten sollten gemessen werden, wenn der Zyklus eng ist.
-
"CNC VMC 1160 Vertikales Bearbeitungszentrum – antishicnc", https://antishilathe.com/blog/vmc-1160-cnc-vertical-machining-center/. Branchenbewertungen moderner vertikaler Bearbeitungszentren zeigen, dass die meisten Modelle großer Hersteller Werkzeug-zu-Werkzeug-Zeiten im Bereich von 2–5 Sekunden angeben, was die Verbesserungen der Servomotorentechnologie und des Mechanismendesigns im letzten Jahrzehnt widerspiegelt. Belegrolle: allgemeine_unterstützung; Quellentyp: Forschung. Unterstützt: aktuelle Leistungsniveaus moderner automatischer Werkzeugwechsler für VMC. Anmerkung: Die Spezifikationen stellen Herstellerangaben unter optimalen Testbedingungen dar. ↩
-
"Dynamische Analyse von kurvengesteuerten automatischen Werkzeugwechslern", https://ui.adsabs.harvard.edu/abs/2026JPhCS3175a2117L/abstract. Fachliteratur zu automatischen Werkzeugwechslern weist darauf hin, dass Scheibenmagazine mit kurvengesteuerten Armen unter optimalen Bedingungen mit benachbarten, leichten Werkzeugen typischerweise Werkzeug-zu-Werkzeug-Zeiten im Bereich von 2–3 Sekunden erreichen. Belegrolle: Statistik; Quellentyp: Forschung. Unterstützt: Leistungsmerkmale von Scheiben-Werkzeugmagazinsystemen. Anmerkung: Dies stellt die Bestleistung mit leichten Werkzeugen in benachbarten Positionen dar. ↩
-
"CNC-Werkzeugwechsler, Betrieb und Ausrichtung", https://www.youtube.com/watch?v=7wE6zOkPbHw. Technische Dokumentationen für den Betrieb von Bearbeitungszentren beschreiben den Werkzeugwechselzyklus als eine mehrstufige Sequenz: Zurückfahren vom Werkstück, Eilgang zur Werkzeugwechselposition, Spindelorientierung auf den Referenzwinkel, Werkzeugentriegelung, Werkzeugwechsel, Überprüfung der Werkzeugspannung und Rückfahrt in die Schnittposition. Belegrolle: Mechanismus; Quellentyp: Bildung. Unterstützt: den operativen Ablauf eines vollständigen Werkzeugwechselzyklus. ↩
-
"Beschleunigung Ihrer Werkzeugwechselzeit", https://epictool.ca/speeding-up-your-tool-change-time/. Die Praxis der Werkzeugmaschinenindustrie, wie sie sich in Herstellerkatalogen und Richtlinien von Fachverbänden widerspiegelt, stellt die Werkzeugwechselleistung üblicherweise als gekoppelte Spezifikation dar, wobei der erste Wert die Werkzeug-zu-Werkzeug-Zeit (nur Mechanismus) und der zweite die Chip-zu-Chip-Zeit (kompletter Zyklus) angibt. Belegrolle: Definition; Quellentyp: Institution. Unterstützt: Industriekonventionen zur Spezifikation der Werkzeugwechselleistung. Anmerkung: Nicht alle Hersteller folgen dieser Konvention konsequent, und einige spezifizieren nur eine Metrik. ↩
-
"Chip-zu-Chip-Zeit – CNCARENA FORUM – Industry Arena", https://en.industryarena.com/forum/chip-chip-time–18752-2.html. Die Analyse der Werkzeugmaschinenleistung zeigt, dass die Chip-zu-Chip-Zeit zusätzliche Operationen über den reinen Werkzeugtausch hinaus beinhaltet – Spindelpositionierung, Orientierung, Spannen und Rückkehr in die Schnittposition –, die typischerweise 2–4 Sekunden zur grundlegenden Werkzeug-zu-Werkzeug-Zeit hinzufügen. Belegrolle: Mechanismus; Quellentyp: Forschung. Unterstützt: die Zeitdifferenz zwischen Werkzeug-zu-Werkzeug- und Chip-zu-Chip-Messungen. Anmerkung: Die Differenz hängt von der Maschinenkinematik, den Rückfahrwegen und den Anforderungen an die Spindelorientierung ab. ↩
-
"Automatischer Werkzeugwechsel in Drehzentren", https://www.youtube.com/watch?v=5T_OX6ymVdU. Studien zur Fertigungsproduktivität dokumentieren, dass manuelle Werkzeugwechsel an Bearbeitungszentren, einschließlich Werkzeugentnahme, Montage, Längenmessung und Offset-Eingabe, je nach Erfahrung des Bedieners und Verfügbarkeit der Voreinstellgeräte typischerweise 2–5 Minuten erfordern. Belegrolle: Statistik; Quellentyp: Forschung. Unterstützt: Zeitanforderungen für manuelle Werkzeugwechsel bei Bearbeitungsvorgängen. Anmerkung: Die Zeit variiert erheblich je nach Werkstattorganisation, Werkzeugeinstellmethoden und Bedienerfähigkeiten. ↩
-
"Warum findet das Werkzeugmagazin die Position nicht richtig?", https://www.facebook.com/groups/603711620209991/posts/1543609769553500/. CNC-Fehlersuchanleitungen identifizieren Werkzeugmagazin-Nichtübereinstimmungen – bei denen die Werkzeugtabelle des Steuerungssystems nicht mit dem tatsächlichen Magazininhalt übereinstimmt – als Ursache für verlängerte Werkzeugwechselzyklen aufgrund von Suchroutinen, Fehlerbehebungssequenzen oder notwendigen Eingriffen durch den Bediener. Belegrolle: Mechanismus; Quellentyp: Bildung. Unterstützt: wie Adressierungsfehler im Werkzeugmagazin die Werkzeugwechselleistung beeinflussen. ↩
-
"Wartung von Regenschirm-/Karussell-Werkzeugwechslern", https://www.haascnc.com/video/service/hxsqciapvgc.html. Technische Vergleiche von automatischen Werkzeugwechsler-Designs zeigen, dass Regenschirmmagazine, bei denen die Spindel das alte Werkzeug zurückbringen muss, bevor sie das neue aufnimmt, typischerweise Chip-zu-Chip-Zeiten im Bereich von 5–8 Sekunden aufweisen. Belegrolle: Statistik; Quellentyp: Forschung. Unterstützt: typische Werkzeugwechselzeiten für Werkzeugmagazinsysteme vom Regenschirm-Typ. Anmerkung: Die Leistung variiert mit der Magazinkapazität, dem Werkzeuggewicht und der Maschinenkonfiguration. ↩
-
"Automatischer Werkzeugwechsler: Vollständiger Leitfaden zu CNC ...", https://kuvamtechnologies.com/automatic-tool-changer-systems/?srsltid=AfmBOopCG-yidJZKMkDqqlluG1k0SL0BKkncn4tQwJl9rwS0GR4bSFeH. Normen für die Abnahmeprüfung von Werkzeugmaschinen und Qualitätssicherungsprotokolle empfehlen üblicherweise mehrere aufeinanderfolgende Werkzeugwechselzyklen (häufig 10–25 Wiederholungen), um die durchschnittliche Leistung zu bewerten, die maximale Zykluszeit zu identifizieren und intermittierende Probleme zu erkennen, die bei Einzelzyklustests nicht offensichtlich sind. Belegrolle: allgemeine_unterstützung; Quellentyp: Institution. Unterstützt: empfohlene Testverfahren zur Bewertung der Leistung von Werkzeugwechslern. Anmerkung: Spezifische Testanforderungen variieren je nach Norm und vertraglicher Vereinbarung. ↩
-
"Drehzahlen und Vorschübe", https://en.wikipedia.org/wiki/Speeds_and_feeds. Steuerungssysteme für automatische Werkzeugwechsler integrieren üblicherweise eine lastabhängige oder programmierte Drehzahlreduzierung für Werkzeuge, die vorgegebene Gewichts- oder Längengrenzwerte überschreiten, um die Positioniergenauigkeit aufrechtzuerhalten und Schäden am Mechanismus zu vermeiden. Nachweisrolle: Mechanismus; Quellentyp: Forschung. Unterstützt: adaptive Geschwind: adaptive Drehzahlregelung in automatischen Werkzeugwechslern basierend auf Werkzeugeigenschaften. Geltungsbereich: Die Implementierung variiert je nach Hersteller und Maschinenmodell. ↩
-
"ISO 10791-9:2001(en), Prüfbedingungen für Bearbeitungszentren", https://www.iso.org/obp/ui/en/#!iso:std:27646:en. ISO 10791-9 legt Prüfbedingungen und Messverfahren für die Leistungsbewertung von Bearbeitungszentren fest, einschließlich standardisierter Verfahren zur Messung der Werkzeugwechselzeit mit definierten Referenzpunkten und Testkonfigurationen. Nachweisrolle: Definition; Quellentyp: Institution. Unterstützt: standardisierte Methoden zur Messung der Werkzeugwechselleistung. Geltungsbereich: Die Norm definiert Prüfbedingungen, die von typischen Produktionsszenarien abweichen können. ↩

Chris Lu
Mit mehr als einem Jahrzehnt praktischer Erfahrung in der Werkzeugmaschinenindustrie, insbesondere mit CNC-Maschinen, stehe ich Ihnen gerne zur Verfügung. Ganz gleich, ob Sie Fragen haben, die durch diesen Beitrag ausgelöst wurden, ob Sie Beratung bei der Auswahl der richtigen Ausrüstung (CNC oder konventionell) benötigen, ob Sie kundenspezifische Maschinenlösungen erforschen oder ob Sie bereit sind, einen Kauf zu besprechen, zögern Sie nicht, mich zu kontaktieren. Lassen Sie uns gemeinsam die perfekte Werkzeugmaschine für Ihre Bedürfnisse finden.