

Hoe leest u de gereedschap-naar-gereedschap-tijd en de spaan-naar-spaan-tijd op een specificatieblad van een VMC?
Twee seconden op het specificatieblad zien er snel uit. Het onderdeel wacht nog steeds op een echte gereedschapswissel. De twee tijden op het blad moeten afzonderlijk worden gelezen.
Een VMC-specificatieblad vermeldt gereedschap-naar-gereedschap als de armwissel en spaan-tot-spaan als de wachttijd van de laatste snede tot de volgende snede. Lees beide. Gereedschap-naar-gereedschap is vaak 2–5 s. Spaan-tot-spaan is vaak 5–10 s en is het getal voor de werkplaats.
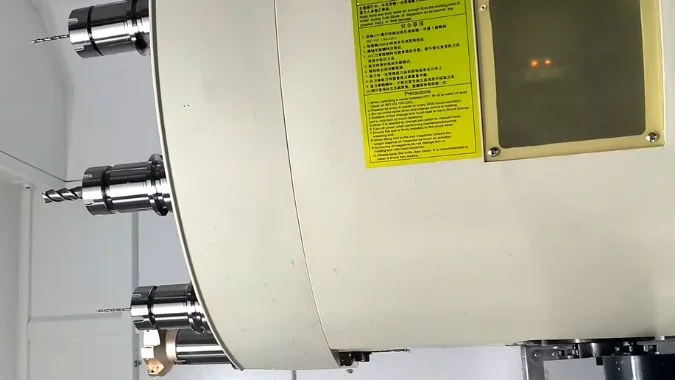
Een specificatieblad kan 2 s vermelden en toch een lange inactiviteit verbergen. Gereedschap-naar-gereedschap is alleen de armwissel. De spil moet nog steeds parkeren, oriënteren, ontklemmen en terugkeren naar de snede. Een zeldzame wisseling bij een groot onderdeel verbergt vervolgens dat herstel. Die twee klokken zijn gereedschap-naar-gereedschap en spaan-tot-spaan, en ze moeten afzonderlijk worden gelezen.
Wat is het verschil tussen gereedschap-naar-gereedschapstijd en spaan-tot-spaantijd?
Werkplaatsen halen de twee seconden op het specificatieblad door elkaar. De klus ziet er op papier dan snel uit, maar de volgende snede laat nog steeds op zich wachten.
Gereedschap-naar-gereedschapstijd is de automatische wisselaar die het oude gereedschap voor het volgende vervangt. Het beoordeelt het mechanisme. Spaan-tot-spaantijd is de volledige wachttijd van de laatste spaan tot de volgende spaan. Het komt dichter in de buurt van de productiecyclus.
Wat gereedschap-naar-gereedschap meet
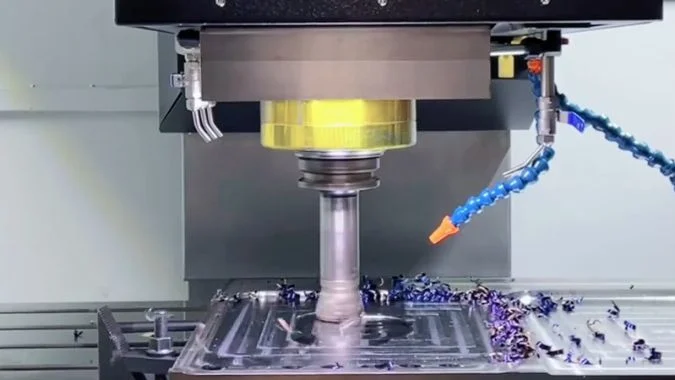
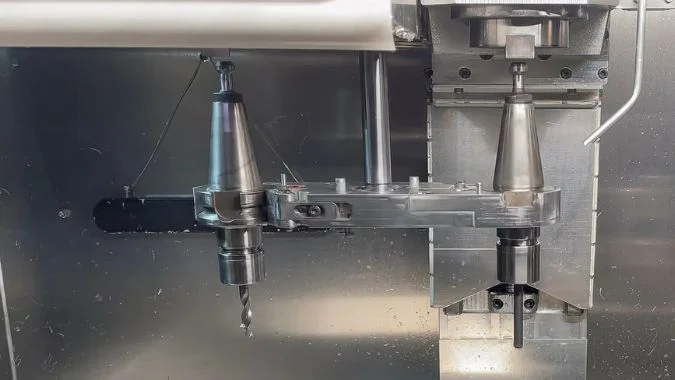
Gereedschap-naar-gereedschapstijd is de mechanische wissel. De arm haalt het oude gereedschap uit de spil en plaatst het nieuwe gereedschap erin. De klok dekt de wisselaar, niet de gehele inactiviteit. Moderne VMC's vermelden vaak 2–5 s1. Een schijfmagazijn met een nokkenarm kan ongeveer 2,5 s laten zien onder een licht, aangrenzend paar2. Dat cijfer beoordeelt het apparaat. Het beoordeelt niet de klus.
Wat spaan-tot-spaan meet
Spaan-tot-spaantijd, ook wel snede-tot-snede genoemd, is de wachttijd van de laatste spaan tot de volgende spaan. De spil moet de snede verlaten, naar het wisselpunt bewegen, oriënteren, ontklemmen, klemmen, op Z dalen en terugkeren naar de snede3. Dat blok is de inactieve tijd tussen twee sneden. Een typische spaan-tot-spaantijd is 5–10 s. Een specificatieregel zoals 1,5 / 4,5 s betekent 1,5 s gereedschap-naar-gereedschap en 4,5 s spaan-tot-spaan4. Spaan-tot-spaan komt dichter in de buurt van de productiecyclus.
Waarom de twee getallen op één regel staan
Fabrikanten drukken beide op één regel af omdat kopers modellen snel vergelijken. Het linker getal is helderder. Het rechter getal is het getal dat de cyclus bepaalt. Catalogustests gebruiken vaak een licht gereedschap, een kort gereedschap, een aangrenzende pot, een korte terugtrekking en een spil die al is georiënteerd. Wachttijd voor koelvloeistof en wachttijd voor spaanafvoer worden weggelaten. Chip-to-chip is dan vaak 2-4 seconden langer dan tool-to-tool op dezelfde machine5. Dat gat is normaal. Het is geen defect in het blad. Het is de rest van de beweging.
| Metrisch | Wat de klok dekt | Typisch VMC-bereik | Waar het op beoordeelt |
|---|---|---|---|
| Gereedschap-naar-gereedschap (T-T) | Armwissel van oud gereedschap naar nieuw gereedschap | 2-5 s | De wisselaar |
| Chip-naar-chip (C-C) | Laatste chip tot volgende chip, inclusief verplaatsing, oriëntatie, klemmen en Z | 5-10 s | De rusttijd tussen sneden |
| Specificatielijn 1,5 / 4,5 s | T-T links, C-C rechts | Alleen ter illustratie | Een screeningspaar, niet de werkplaatscyclus |
Wanneer zorgt een kort gereedschap-naar-gereedschapsgetal nog steeds voor een langzame klus als gereedschap zelden wordt gewisseld?
Een wissel van 2 seconden ziet eruit als een snelle cel. Bij een groot onderdeel met weinig wisselingen hebben die seconden nauwelijks invloed op de cyclus. De wachttijd zit in de rest van de koppeling.
Een kort gereedschap-naar-gereedschap-nummer betekent nog steeds een traag proces wanneer gereedschappen zelden worden gewisseld, omdat dat cijfer alleen de armwissel betreft. De tijd van spaan-tot-spaan, gereedschapsinstelling, snijherstel en een vastgelopen pot overschaduwen dan die 2–5 seconden.
Waarom een paar seconden verdwijnen bij een groot werkstuk
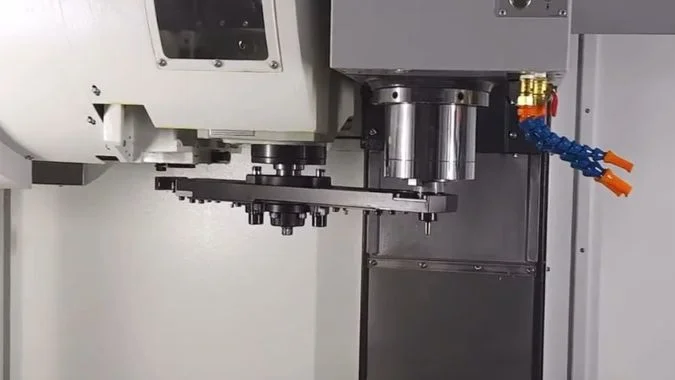
De gereedschap-naar-gereedschap-tijd is slechts een klein onderdeel van de wissel. Het is niet de volledige stilstand. Het is niet het verloren rendement. Een kortere wissel helpt nog steeds, maar de winst is klein wanneer gereedschappen slechts enkele keren worden gewisseld bij een groot werkstuk. Een armbeweging van 2–5 seconden, enkele keren per cyclus, verandert nauwelijks iets aan het uurrendement. Het verspanen blijft de bepalende factor voor de tijd. De brochure ziet er dan uit als een overwinning. Het ploegenrapport niet.
Bijkomende stilstandtijd achter de wissel
De wachttijd die het werk vertraagt, is vaak langer dan de gereedschap-naar-gereedschap-tijd. Deze wordt ook niet kleiner alleen omdat wissels zeldzaam zijn. Spaan-tot-spaan voegt al reistijd, oriëntatie, losklemmen, vastklemmen en Z-reset toe. Dat blok duurt vaak 5–10 seconden. Gereedschapsinstelling voegt daar nog meer aan toe. Na de wissel moeten lengte of slijtage mogelijk worden gecontroleerd. Een handmatige wissel kan minuten duren om het gereedschap te vinden, te monteren en in te stellen6. Procesherstel voegt nog meer tijd toe. De snede stopt. Herstarten vereist mogelijk een lagere snelheid, een proefgang en een aanpassing van parameters. Bij werkstukken met een grote uitsteeklengte en werkzaamheden met nauwe toleranties wordt meer tijd besteed aan het opnieuw stabiliseren van de snede dan de arm aan de wissel besteedde.
Betrouwbaarheid kijkt niet naar frequentie
Een magazijn dat de verkeerde pot kiest, of een spil die de oriëntatie mist, kan één keer vastlopen en de cel stilleggen voor een langdurige foutopsporing. Het aantal wissels doet er niet toe. Eén vastloper doet een brochuregetal van 2 seconden volledig in het niet vallen. Waarom een mismatch in het gereedschapsmagazijn de gereedschapswisseltijd verhoogt7 is een afzonderlijk storingspad. Het punt is hier eenvoudiger. Een korte 'tool-to-tool' tijd zegt alleen dat de arm snel is. De werkelijke stilstandtijd zit nog steeds in het instellen, voorbereiden en herstellen. Die onderdelen blijven traag, zelfs als gereedschappen zelden veranderen.
| Inactieve bron | Typische schaal | Gebonden aan aantal wijzigingen? |
|---|---|---|
| Wissel van gereedschapsarm | 2-5 s | Ja, maar een klein deel |
| Beweging van chip naar chip | 5-10 s | Ja, en groter dan T-T |
| Gereedschapsinstelling / voorinstelling | Seconden tot minuten | Nee. Het gebeurt na de wissel |
| Snijherstel bij grote oversteek | Kan de wissel overschrijden | Nee. Het is gebonden aan de snede, niet aan de arm |
| Eén vastgelopen pot | Lange foutopsporing | Nee. Eén gebeurtenis kan de cel stoppen |
Welke gereedschapslijst van één typisch onderdeel moet worden getimed voordat de brochure wordt vertrouwd?
De seconden uit de brochure zijn gebaseerd op een licht, aangrenzend paar. Een echte gereedschapslijst werkt langzamer en de offerte klopt dan niet meer. Meet de tijd van de gereedschappen van het onderdeel zelf.
Meet de tijd van de volledige gereedschapslijst van een typisch productieonderdeel voordat u de brochure vertrouwt. Neem vingerfrezen, boren en tappen van verschillend gewicht op. Neem aangrenzende potten, de verste pot, het zwaarste gereedschap en 10–20 herhaalde cycli mee.
Waarom het paar uit de brochure de verkeerde lijst is
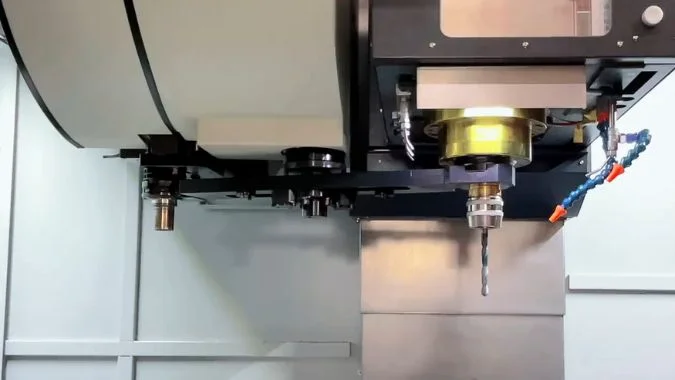
Handmatige tijd is het best mogelijke scenario. Een gereedschapswisselaar kan bij een licht paar ongeveer 2,5 seconde laten zien. De wisseltijd hangt af van het magazijntype, het gewicht van het gereedschap en de volgorde van de bewegingen. Een paraplumagazijn duurt vaak ongeveer 5–8 seconden8. Dat is acceptabel bij enkelstuks werk. Bij seriewerk wordt het verschil duidelijk. Bij acceptatie moet de tijd worden gemeten voor de gereedschappen die het typische onderdeel daadwerkelijk gebruikt, niet het paar op de foto.
Wat een typisch onderdeel moet bevatten
Een onderdeel dat de werkplaats zal produceren, moet als teststuk dienen. De volledige gereedschapslijst van het werkelijke programma moet worden getimed. De lijst moet volhardmetaal frezen voor voorbewerken en nabewerken bevatten, evenals boren, tappen of ruimers. Diameters en gewichten moeten variëren. Alleen lichte, aangrenzende gereedschappen kopiëren de brochure. Vlakfrezen, kotterstangen en lange houders horen op de lijst als het onderdeel ze gebruikt. Dat zijn de gereedschappen die de arm daadwerkelijk zal dragen.
Worst-case scenario's en herhaalcycli
Aangrenzende nummers simuleren frequente wissels. De verst verwijderde positie test het zoeken in het magazijn. Die zoektijd is een zwak punt vergeleken met het vermelde getal. Een groter magazijn kan die verre positie zelfs trager maken. Het zwaarste paar moet in de test zitten, omdat massa de arm vertraagt en een beveiligingsmodus kan activeren. Eén enkele wissel is niet voldoende. De test moet draaien 10–20 continue cycli9. Het logboek moet het gemiddelde en de langste tijd bijhouden. De run moet worden geobserveerd op vertragingen of pauzes.
| Wat te timen | Waarom het erbij hoort |
|---|---|
| Volledige programmalijst voor één typisch onderdeel | Komt overeen met latere productie |
| Volhardmetaal frezen, boren, tappen of ruimers | Gemengde diameter en gewicht |
| Aangrenzende gereedschapsnummers | Scenario met frequente wissels |
| Verst verwijderde magazijnpositie | Zoektijd die de brochure verbergt |
| Zwaarste of langste gereedschap van de klus | Armsnelheid en stabiliteit |
| 10–20 continue cycli | Gemiddelde, maximum, fade en pauze |
Wanneer moet de koper vragen om een demonstratie met een stopwatch in plaats van catalogusseconden te vergelijken?
Catalogusseconden helpen bij het selecteren van modellen. Bij werkzaamheden waarbij seconden kritiek zijn, bewijzen ze de cyclustijd niet. Een demonstratie met een stopwatch volgens afgesproken regels doet dat wel.
De koper dient om een demonstratie met een stopwatch te vragen wanneer gereedschapswissels frequent zijn, catalogusnummers dicht bij elkaar liggen, gereedschap in de werkplaats zwaarder is dan de standaardset uit de brochure, of wanneer acceptatie de tijd vastlegt. Catalogusseconden zijn nog steeds nuttig voor een eerste screening.
Wanneer catalogusseconden volstaan
Het specificatieblad is nog steeds nuttig voor een eerste screening van modellen en magazijntypes. Matrijzenbouw en eenmalige opdrachten met weinig wijzigingen kunnen bij het specificatieblad blijven, omdat de verspaning de cyclustijd bepaalt. Een werkplaats die al met hetzelfde model en hetzelfde magazijn werkt, kent de cyclustijd al. Twee machines waarvan de chip-to-chip-tijden niet in hetzelfde bereik liggen, hebben eveneens nog geen stopwatch nodig. De richting is al duidelijk. In de voorstelfase moeten nog steeds beide getallen worden gelezen, zodat een korte tool-to-tool-tijd niet wordt aangezien voor stilstand in de werkplaats.
Wanneer een getimede demonstratie nodig is
Een demonstratie met een stopwatch is nodig wanneer de dichtheid van gereedschapswissels hoog is. Kleine onderdelen met veel gaten, en opdrachten waarbij boren, tappen en verzinkboren worden afgewisseld, vermenigvuldigen elke extra chip-to-chip-seconde. Batchwerk dat per seconde wordt geprijsd, valt hier ook onder. Een verschil van 0,2–0,3 s in de catalogus is dan minder belangrijk dan een getimede chip-to-chip-tijd met echt gereedschap en werkelijke terugtrekhoogtes.
Een demonstratie is ook nodig wanneer verschillende kandidaten allemaal ongeveer 1,5 s tool-to-tool en ongeveer 4 s chip-to-chip noteren. Het verschil zit dan in de oriëntatie, de Z-terugtrekking, de overlap van pot en arm, vertraging door zwaar gereedschap en het zoeken in een ver verwijderde pot. Hetzelfde programma, hetzelfde gereedschap en hetzelfde referentiepunt geven de doorslag.
Gereedschap in de werkplaats dat niet overeenkomt met de set uit de catalogus vereist ook een demonstratie. Vlakfrezen, kotterstangen, lang gereedschap en paraplumagazijnen verlengen allemaal de chip-to-chip-tijd. Sommige machines vertragen de arm bij zware of lange gereedschappen10. Het catalogusminimum zal dan niet op de werkvloer verschijnen. De gereedschapswisseltijd die in een technische overeenkomst staat, vereist ook een gedemonstreerde tijdmeting. GB/T 18400.9 en ISO 10791-9 beschrijven een uniform referentiepunt11 en zowel een korte als een langere 'cut-to-cut'-tijd. Sommige catalogusregels meten alleen de armrotatie. Een volledige machineklok kan dan enkele tienden van een seconde tot meer dan een seconde langer lopen.
Magazijntypes die op papier snel lijken
Paraplumagazijnen, magazijnen met grote capaciteit en machines die adverteren met voorselectie zijn de gevallen die het meest behoefte hebben aan een 'chip-to-chip'-demo op basis van een reële gereedschapslijst. Een proefdraai met de twee lichtste aangrenzende gereedschappen op een showroommachine zal enkel de catalogusgegevens herhalen.
| Magazijntype | Waarom de catalogus snel kan lijken | Waarom een stopwatch-demo veiliger is |
|---|---|---|
| Nok / robotarm | Een korte 'tool-to-tool'-tijd is makkelijk af te drukken | Oriëntatie, klem, pot-timing en vertraging bij zwaar gereedschap |
| Paraplu | Het blad ziet er misschien niet traag uit | De spil moet het oude gereedschap terugplaatsen voordat het nieuwe kan worden gepakt |
| Vast adres | De kortste pot is het afgedrukte scenario | De verste pot voegt seconden toe |
| Voorselectie / synchronisatie-wissel | 'Chip-to-chip' wordt gepromoot als zeer kort | Een pot die niet gereed is, valt terug naar een normale wachttijd |
Conclusie
Beide seconden op het blad moeten worden gelezen. Chip-to-chip is het winkeltotaal. De eigen gereedschappen van het onderdeel moeten getimed worden wanneer de cyclus krap is.
-
"CNC VMC 1160 verticaal bewerkingscentrum – antishicnc", https://antishilathe.com/blog/vmc-1160-cnc-vertical-machining-center/. Industriële beoordelingen van hedendaagse verticale bewerkingscentra laten zien dat de meeste modellen van grote fabrikanten gereedschap-naar-gereedschap tijden in het bereik van 2-5 seconden specificeren, wat de verbeteringen in servoaandrijftechnologie en mechanismeontwerp van het afgelopen decennium weerspiegelt. Bewijsrol: algemene_ondersteuning; brontype: onderzoek. Ondersteunt: huidige prestatieniveaus van moderne VMC automatische gereedschapswisselaars. Toelichting: Specificaties vertegenwoordigen beweringen van fabrikanten onder optimale testcondities ↩
-
"Dynamische analyse van nok-type automatische gereedschapswisselaar", https://ui.adsabs.harvard.edu/abs/2026JPhCS3175a2117L/abstract. Technische literatuur over automatische gereedschapswisselaars geeft aan dat schijfmagazijnen met nok-aangedreven armen doorgaans gereedschap-naar-gereedschap tijden in het bereik van 2-3 seconden bereiken onder optimale omstandigheden met aangrenzende, lichtgewicht gereedschappen. Bewijsrol: statistiek; brontype: onderzoek. Ondersteunt: prestatiekenmerken van schijftype gereedschapsmagazijnsystemen. Toelichting: Dit vertegenwoordigt de best mogelijke prestatie met lichte gereedschappen in aangrenzende posities ↩
-
"CNC Gereedschapswisselaars, Bediening en Uitlijning", https://www.youtube.com/watch?v=7wE6zOkPbHw. Technische documentatie voor de bediening van bewerkingscentra beschrijft de gereedschapswisselcyclus als een reeks stappen: terugtrekken van het werkstuk, ijlgang naar de gereedschapswisselpositie, oriëntatie van de spil naar de referentiehoek, ontklemmen van gereedschap, gereedschapswissel, verificatie van gereedschapsklemming en terugkeer naar de snijpositie. Bewijsrol: mechanisme; brontype: onderwijs. Ondersteunt: de operationele volgorde bij een volledige gereedschapswisselcyclus. ↩
-
"Uw Gereedschapswisseltijd Versnellen", https://epictool.ca/speeding-up-your-tool-change-time/. In de machinegereedschapsindustrie, zoals weerspiegeld in catalogi van fabrikanten en richtlijnen van brancheorganisaties, wordt de prestatie van gereedschapswisselingen gewoonlijk gepresenteerd als een gekoppelde specificatie waarbij de eerste waarde de gereedschap-naar-gereedschap tijd aangeeft (alleen mechanisme) en de tweede de chip-to-chip tijd (volledige cyclus). Bewijsrol: definitie; brontype: instelling. Ondersteunt: industriële conventies voor het specificeren van gereedschapswisselprestaties. Toelichting: Niet alle fabrikanten volgen deze conventie consistent, en sommigen specificeren slechts één metriek ↩
-
"Chip to Chip Tijd – CNCARENA FORUM – Industry Arena", https://en.industryarena.com/forum/chip-chip-time–18752-2.html. Analyse van de prestaties van machinegereedschappen toont aan dat de chip-to-chip tijd extra operaties omvat naast de gereedschapswissel zelf—spilpositionering, oriëntatie, klemmen en terugkeer naar de snijpositie—die doorgaans 2-4 seconden toevoegen aan de basistijd van gereedschap-naar-gereedschap. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: het tijdsverschil tussen gereedschap-naar-gereedschap en chip-to-chip metingen. Toelichting: Het verschil hangt af van machinekinematica, terugtrekafstanden en vereisten voor spiloriëntatie ↩
-
"Automatische gereedschapswissel in draaicentra", https://www.youtube.com/watch?v=5T_OX6ymVdU. Studies naar productieproductiviteit documenteren dat handmatige gereedschapswisselingen op bewerkingscentra, inclusief het ophalen van gereedschap, montage, lengtemeting en offset-invoer, doorgaans 2-5 minuten in beslag nemen, afhankelijk van de ervaring van de operator en de beschikbaarheid van gereedschapinstelapparatuur. Bewijsrol: statistiek; brontype: onderzoek. Ondersteunt: tijdvereisten voor handmatige gereedschapswisselingen bij bewerkingsactiviteiten. Toelichting: De tijd varieert aanzienlijk met de organisatie van de werkplaats, gereedschapinstelmethoden en de vaardigheid van de operator ↩
-
"Waarom lokaliseert het gereedschapsmagazijn niet goed?", https://www.facebook.com/groups/603711620209991/posts/1543609769553500/. Probleemoplossingsgidsen voor CNC identificeren een mismatch in het gereedschapsmagazijn—waarbij de gereedschapstabel van het besturingssysteem niet overeenkomt met de werkelijke inhoud van het magazijn—als een bron van langere gereedschapswisselcycli door zoekroutines, foutherstelreeksen of vereisten voor tussenkomst van de operator. Bewijsrol: mechanisme; brontype: onderwijs. Ondersteunt: hoe adresseringsfouten in het gereedschapsmagazijn de prestaties van gereedschapswisselingen beïnvloeden. ↩
-
"Onderhoud van Paraplu/Carrousel Gereedschapswisselaar", https://www.haascnc.com/video/service/hxsqciapvgc.html. Technische vergelijkingen van ontwerpen van automatische gereedschapswisselaars geven aan dat paraplumagazijnen, waarbij de spil het oude gereedschap moet terugplaatsen voordat het nieuwe wordt ontvangen, doorgaans chip-to-chip tijden in het bereik van 5-8 seconden vertonen. Bewijsrol: statistiek; brontype: onderzoek. Ondersteunt: typische gereedschapswisseltijden voor paraplu-type magazijnsystemen. Toelichting: Prestaties variëren met magazijncapaciteit, gereedschapsgewicht en machineconfiguratie ↩
-
"Automatische Gereedschapswisselaar: Complete Gids voor CNC ...", https://kuvamtechnologies.com/automatic-tool-changer-systems/?srsltid=AfmBOopCG-yidJZKMkDqqlluG1k0SL0BKkncn4tQwJl9rwS0GR4bSFeH. Testnormen voor acceptatie van machinegereedschappen en kwaliteitsborgingsprotocollen raden doorgaans meerdere opeenvolgende gereedschapswisselcycli aan (meestal 10-25 herhalingen) om de gemiddelde prestaties te beoordelen, de maximale cyclustijd te identificeren en intermitterende problemen op te sporen die niet duidelijk zijn in tests met één cyclus. Bewijsrol: algemene_ondersteuning; brontype: instelling. Ondersteunt: aanbevolen testprocedures voor het evalueren van de prestaties van gereedschapswisselaars. Toelichting: Specifieke testvereisten variëren per norm en contractuele overeenkomst ↩
-
"Snelheden en voedingen", https://en.wikipedia.org/wiki/Speeds_and_feeds. Besturingssystemen voor automatische gereedschapswisselaars bevatten vaak lastdetectie of geprogrammeerde snelheidsreductie voor gereedschap dat specifieke gewichts- of lengtedrempels overschrijdt, om de positioneernauwkeurigheid te behouden en schade aan het mechanisme te voorkomen. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: adaptieve snelheidsregeling in automatische gereedschapswisselaars op basis van gereedschapskenmerken. Toelichting: Implementatie varieert per fabrikant en machinemodel. ↩
-
"ISO 10791-9:2001(en), Testomstandigheden voor bewerkingscentra", https://www.iso.org/obp/ui/en/#!iso:std:27646:en. ISO 10791-9 specificeert testomstandigheden en meetmethoden voor de prestatie-evaluatie van bewerkingscentra, inclusief gestandaardiseerde procedures voor het meten van gereedschapswisseltijden met gedefinieerde referentiepunten en testconfiguraties. Bewijsrol: definitie; brontype: instelling. Ondersteunt: gestandaardiseerde methoden voor het meten van gereedschapswisselprestaties. Toelichting: De norm definieert testomstandigheden die kunnen afwijken van typische productiescenario's. ↩

Chris Lu
Met meer dan tien jaar praktijkervaring in de werktuigmachine-industrie, vooral met CNC-machines, ben ik er om je te helpen. Of je nu vragen hebt naar aanleiding van dit bericht, begeleiding nodig hebt bij het selecteren van de juiste apparatuur (CNC of conventioneel), aangepaste machineoplossingen onderzoekt of klaar bent om een aankoop te bespreken, aarzel niet om contact met mij op te nemen. Laten we de perfecte bewerkingsmachine voor uw behoeften vinden.