

Comment lire le temps outil à outil et le temps copeau à copeau sur une fiche technique de centre d'usinage vertical ?
Deux secondes sur la fiche technique semblent rapides. La pièce attend toujours un véritable changement d'outil. Les deux durées indiquées sur la fiche doivent être lues séparément.
Une fiche technique de centre d'usinage vertical (VMC) indique le temps outil à outil comme étant le changement de bras, et le temps copeau à copeau comme l'attente entre la dernière coupe et la suivante. Lisez les deux. Le temps outil à outil est souvent de 2 à 5 s. Le temps copeau à copeau est souvent de 5 à 10 s et constitue la valeur réelle pour l'atelier.
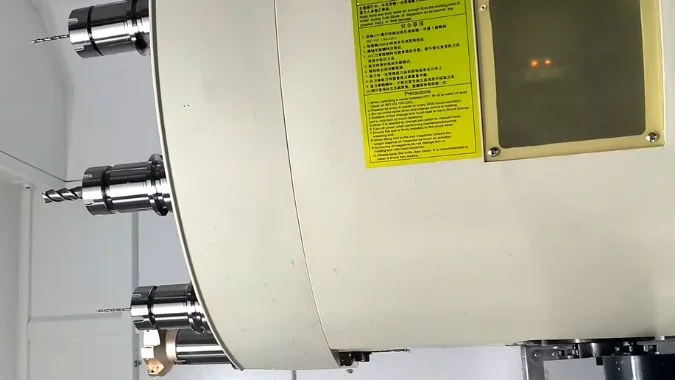
Une fiche technique peut afficher 2 s tout en masquant un long temps d'inactivité. L'outil à outil ne concerne que l'échange de bras. La broche doit encore se positionner, s'orienter, se desserrer et revenir à la coupe. Un changement rare sur une grande pièce masque alors cette récupération. Ces deux durées sont le temps outil à outil et le temps copeau à copeau, et elles doivent être lues séparément.
Quelle est la différence entre le temps outil à outil et le temps copeau à copeau ?
Les ateliers confondent les deux durées sur la fiche technique. Le travail semble alors rapide sur le papier, mais la coupe suivante attend toujours.
Le temps outil à outil correspond à l'échangeur automatique remplaçant l'ancien outil par le suivant. Il évalue le mécanisme. Le temps copeau à copeau est l'attente totale entre le dernier copeau et le prochain copeau. Il est plus proche du cycle de production.
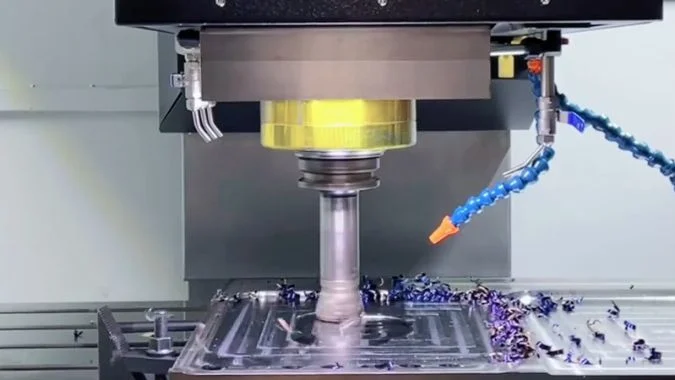
Ce que mesure le temps outil à outil
Le temps outil à outil est l'échange mécanique. Le bras retire l'ancien outil de la broche et y insère le nouvel outil. Le chronomètre couvre l'échangeur, pas l'ensemble du temps d'inactivité. Les VMC modernes affichent souvent 2 à 5 s1. Un magasin à disque avec un bras à came peut afficher environ 2,5 s pour une paire adjacente légère2. Ce chiffre évalue le dispositif. Il n'évalue pas le travail.
Ce que mesure le temps copeau à copeau
Le temps copeau à copeau, également appelé coupe à coupe, est l'attente entre le dernier copeau et le prochain copeau. La broche doit quitter la coupe, se déplacer vers le point de changement, s'orienter, se desserrer, se serrer, descendre en Z et revenir à la coupe3. Ce bloc représente le temps d'inactivité entre deux coupes. Le temps copeau à copeau typique est de 5 à 10 s. Une ligne de spécification telle que 1,5 / 4,5 s signifie 1,5 s outil à outil et 4,5 s copeau à copeau4. Le temps copeau à copeau est plus proche du cycle de production.
Pourquoi les deux nombres figurent sur une même ligne
Les fabricants impriment les deux sur une même ligne afin que les acheteurs puissent comparer rapidement les modèles. Le nombre de gauche est plus lumineux. Le nombre de droite est celui qui affecte le cycle. Les tests de catalogue utilisent souvent un outil léger, un outil court, un pot adjacent, un retrait court et une broche déjà orientée. L'attente du liquide de refroidissement et celle du soufflage des copeaux sont exclues. Le temps copeau-à-copeau est alors souvent 2 à 4 secondes plus long que le temps outil-à-outil sur la même machine5. Cet écart est normal. Ce n'est pas un défaut de la fiche technique. Il s'agit du reste du mouvement.
| Métrique | Ce que le chronométrage couvre | Gamme typique pour un centre d'usinage vertical (VMC) | Ce qu'il évalue |
|---|---|---|---|
| Outil-à-outil (T-T) | Échange de bras de l'ancien outil vers le nouveau | 2–5 s | Le changeur |
| Copeau-à-copeau (C-C) | Du dernier copeau au suivant, incluant le déplacement, l'orientation, le serrage et l'axe Z | 5–10 s | Le temps mort entre les coupes |
| Spécification : 1,5 / 4,5 s | T-T à gauche, C-C à droite | Exemple uniquement | Une paire de référence, non représentative du cycle d'atelier |
Pourquoi un temps outil à outil court laisse-t-il subsister un travail lent si les outils sont rarement changés ?
Un échange de 2 secondes donne l'impression d'une cellule rapide. Sur une grande pièce avec peu de changements, ces secondes impactent à peine le cycle. L'attente réside dans le reste de la liaison.
Un temps outil-à-outil court reste peu significatif lorsque les changements d'outils sont rares, car ce chiffre ne représente que le mouvement du bras. Le temps copeau-à-copeau, le réglage de l'outil, la reprise de la coupe et un magasin bloqué éclipsent alors ces 2 à 5 secondes.
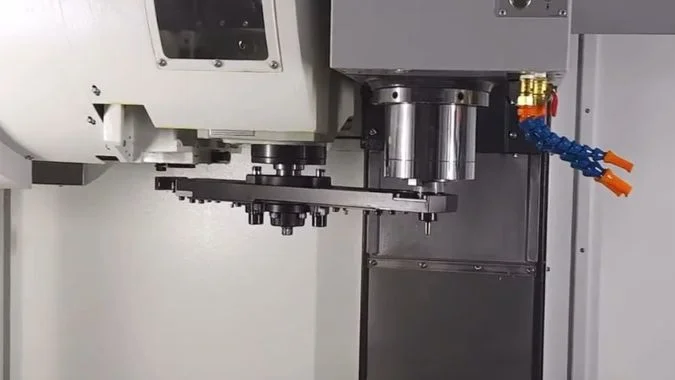
Pourquoi quelques secondes s'envolent sur une grande pièce
Le temps outil-à-outil ne constitue qu'une petite partie du changement. Il ne représente pas la totalité du temps mort ni la perte de production. Un changement plus rapide aide, mais le gain est minime lorsque les outils ne changent que quelques fois sur une grande pièce. Un mouvement de bras de 2 à 5 secondes, effectué quelques fois par cycle, ne change pratiquement rien à l'heure globale. La coupe reste l'élément dominant. La brochure semble alors avantageuse, mais le rapport de production ne le confirme pas.
Temps d'arrêt indirect derrière le changement
L'attente qui ralentit le travail est souvent plus longue que le simple temps outil-à-outil. Elle ne diminue pas non plus simplement parce que les changements sont rares. Le temps copeau-à-copeau inclut déjà le déplacement, l'orientation, le desserrage, le serrage et la remise à zéro de l'axe Z. Cet ensemble représente souvent 5 à 10 secondes. Le réglage de l'outil ajoute encore du temps. Après le changement, la longueur ou l'usure peuvent nécessiter une vérification. Un changement manuel peut prendre des minutes pour trouver, monter et régler l'outil.6. La reprise du processus ajoute encore plus de temps. La coupe s'arrête. Le redémarrage peut nécessiter une vitesse réduite, une passe d'essai et un ajustement des paramètres. Les travaux avec un long porte-à-faux et ceux nécessitant des tolérances serrées passent alors plus de temps à stabiliser la coupe que le bras n'en a passé pour le changement.
La fiabilité ne dépend pas de la fréquence
Un magasin qui sélectionne le mauvais logement, ou une broche qui manque son orientation, peut se bloquer une seule fois et immobiliser la cellule pour un débogage prolongé. Le nombre de changements n'a pas d'importance. Un seul blocage éclipse un chiffre de 2 secondes vanté dans une brochure. Pourquoi une inadéquation du magasin d'outils augmente le temps de changement d'outil7 est un chemin de défaillance distinct. L'idée ici est plus simple. Un chiffre de temps outil à outil ne fait qu'indiquer que le bras est rapide. Le temps d'arrêt réel réside toujours dans le réglage, la préparation et la récupération. Ces maillons restent lents même lorsque les outils changent rarement.
| Source d'inactivité | Échelle typique | Lié au nombre de changements ? |
|---|---|---|
| Échange de bras outil à outil | 2–5 s | Oui, mais une petite fraction |
| Mouvement puce à puce | 5–10 s | Oui, et plus important que l'outil à outil |
| Réglage de l'outil / pré-ajustement | Secondes à minutes | Non. Cela se produit après l'échange |
| Récupération de coupe sur long porte-à-faux | Peut dépasser l'échange | Non. C'est lié à la coupe, pas au bras |
| Un pot coincé | Débogage long | Non. Un seul événement peut arrêter la cellule |
Quelle liste d'outils d'une pièce type devrait être chronométrée avant de faire confiance à la brochure ?
Les secondes indiquées dans la brochure proviennent d'une paire légère et adjacente. Une liste d'outils réelle est alors plus lente, et le devis n'est plus valable. Chronométrez les outils propres à la pièce.
Chronométrez la liste complète des outils d'une pièce de production typique avant de faire confiance à la brochure. Incluez des fraises, des forets et des tarauds de poids variés. Couvrez les pots adjacents, le pot le plus éloigné, l'outil le plus lourd et 10 à 20 cycles répétés.
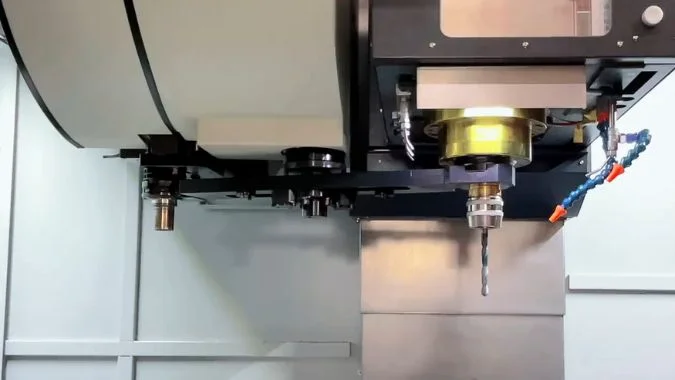
Pourquoi la paire de la brochure est la mauvaise liste
Le temps manuel est le cas idéal. Un bras de disque sous une paire légère peut afficher environ 2,5 s. Le temps d'atelier dépend du type de magasin, du poids de l'outil et de l'ordre des mouvements. Un magasin de type parapluie prend souvent environ 5 à 8 s.8. C'est acceptable pour des travaux à l'unité. Le travail par lots met alors en évidence l'écart. L'acceptation doit chronométrer les outils que la pièce typique utilise réellement, et non la paire sur la photo.
Ce qu'une pièce typique doit inclure
Une pièce que l'atelier va produire devrait servir de pièce de test. La liste complète des outils du programme réel doit être chronométrée. La liste doit inclure des fraises en bout pleines pour l'ébauche et la finition, ainsi que des forets, des tarauds ou des alésoirs. Les diamètres et les poids doivent être variés. Des outils légers adjacents ne font que copier la brochure. Les fraises à surfacer, les barres d'alésage et les porte-outils longs doivent figurer sur la liste lorsque la pièce les utilise. Ces outils sont ceux que le bras portera réellement.
Paires dans le pire des cas et cycles de répétition
Les numéros adjacents simulent des échanges fréquents. Le logement le plus éloigné teste la recherche du magasin. Cette recherche est un point faible par rapport au chiffre imprimé. Un magasin plus grand peut rendre ce logement éloigné encore plus lent. La paire la plus lourde doit être incluse dans le test, car la masse ralentit le bras et peut déclencher un mouvement de protection lent. Un seul échange ne suffit pas. Le test doit effectuer 10 à 20 cycles continus9. Le journal doit conserver la moyenne et la durée la plus longue. Le cycle doit être surveillé pour détecter tout affaiblissement ou pause.
| Que chronométrer | Pourquoi cela est pertinent |
|---|---|
| Liste complète du programme pour une pièce typique | Correspond à la production ultérieure |
| Fraises en bout pleines, forets, tarauds ou alésoirs | Diamètre et poids mixtes |
| Numéros d'outils adjacents | Cas d'échange fréquent |
| Logement de magasin le plus éloigné | Temps de recherche caché par la brochure |
| Outil le plus lourd ou le plus long du travail | Vitesse et stabilité du bras |
| 10 à 20 cycles continus | Moyenne, maximum, effacement et pause |
Quand l'acheteur devrait-il demander une démonstration au chronomètre au lieu de comparer les secondes du catalogue ?
Les secondes indiquées dans le catalogue permettent de présélectionner les modèles. Pour un travail sensible aux secondes, elles ne garantissent pas la durée du cycle. Une démonstration au chronomètre selon des règles convenues est nécessaire.
L'acheteur doit demander une démonstration au chronomètre lorsque les changements d'outils sont fréquents, que les numéros de catalogue sont proches, que les outils d'atelier sont plus lourds que ceux utilisés pour la brochure, ou que l'acceptation verrouillera le temps. Les secondes du catalogue servent toujours à une première sélection.
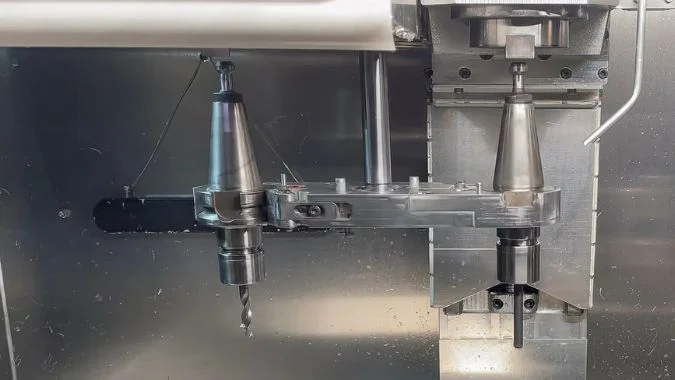
Quand les secondes du catalogue sont suffisantes
La fiche technique reste utile pour une première sélection des modèles et des types de magasins. Le travail sur moules et les pièces uniques avec peu de changements peuvent s'en contenter, car c'est la coupe qui détermine le cycle. Un atelier qui utilise déjà le même modèle et le même magasin connaît déjà le cycle. Deux machines dont les temps copeau-à-copeau ne sont pas dans la même plage ne nécessitent pas encore de chronomètre. La tendance est déjà claire. La phase de proposition doit tout de même prendre en compte les deux chiffres, afin qu'une valeur courte d'outil-à-outil ne soit pas interprétée comme un temps d'inactivité de l'atelier.
Quand une démonstration chronométrée est nécessaire
Une démonstration au chronomètre est nécessaire lorsque la densité des changements d'outils est élevée. Pour les petites pièces comportant de nombreux trous et les travaux nécessitant l'échange de forets, de tarauds et de fraises à chanfreiner, chaque seconde supplémentaire de copeau-à-copeau se multiplie. Le travail par lots facturé à la seconde entre également dans cette catégorie. Un écart de 0,2 à 0,3 s dans le catalogue importe alors moins qu'un temps copeau-à-copeau chronométré avec des outils réels et une hauteur de retrait réelle.
Une démonstration est également nécessaire lorsque plusieurs candidats affichent environ 1,5 s d'outil-à-outil et environ 4 s de copeau-à-copeau. L'écart réside alors dans l'orientation, le retrait en Z, le chevauchement du carrousel et du bras, le ralentissement dû aux outils lourds et la recherche d'un logement éloigné. Le même programme, les mêmes outils et le même point de référence permettent de trancher.
Les outils d'atelier qui ne correspondent pas à la paire du catalogue nécessitent également une démonstration. Les fraises à surfacer, les barres d'alésage, les outils longs et les magasins parapluie augmentent tous le temps copeau-à-copeau. Certaines machines ralentissent le bras pour les outils lourds ou longs.10. Le minimum indiqué dans le catalogue n'apparaîtra donc pas en conditions réelles. Le temps de changement d'outil, qui figurera dans un accord technique, nécessite également une démonstration chronométrée. Les normes GB/T 18400.9 et ISO 10791-9 décrivent un point de référence unifié11 ainsi qu'un temps « copeau à copeau » court et un autre plus long. Certaines lignes de catalogue ne chronomètrent que la rotation du bras. Un cycle complet de la machine peut alors durer de quelques dixièmes de seconde à plus d'une seconde de plus.
Types de magasins qui semblent rapides sur le papier
Les magasins parapluie, les magasins à grande capacité et les machines qui mettent en avant la présélection sont les cas nécessitant le plus une démonstration « copeau à copeau » sur une liste d'outils réelle. Un essai à vide avec les deux outils adjacents les plus légers sur une machine d'exposition ne fera que reproduire les données du catalogue.
| Type de magasin | Pourquoi le catalogue peut sembler rapide | Pourquoi une démonstration au chronomètre est plus fiable |
|---|---|---|
| Came / bras robotisé | Un temps outil-à-outil court est facile à afficher | Orientation, serrage, synchronisation du pot et ralentissement pour outils lourds |
| Parapluie | La fiche technique peut ne pas sembler lente | La broche doit remettre l'ancien outil en place avant de prendre le nouveau |
| Adresse fixe | Le pot le plus proche est le cas présenté dans la documentation | Le pot le plus éloigné ajoute des secondes |
| Présélection / changement synchronisé | Le temps « copeau à copeau » est annoncé comme étant très court | Un magasin qui n'est pas prêt revient à un état d'attente normal. |
Conclusion
Les deux durées en secondes indiquées sur la fiche doivent être lues. Le temps « chip-to-chip » (copeau à copeau) correspond au temps de cycle complet. Les outils propres à la pièce doivent être chronométrés lorsque le cycle est serré.
-
" Centre d'usinage vertical CNC VMC 1160 – antishicnc ", https://antishilathe.com/blog/vmc-1160-cnc-vertical-machining-center/. Les revues industrielles des centres d'usinage verticaux contemporains montrent que la plupart des modèles des principaux fabricants spécifient des temps outil à outil dans une plage de 2 à 5 secondes, reflétant les améliorations de la technologie des servomoteurs et de la conception des mécanismes au cours de la dernière décennie. Rôle de la preuve : support_général ; type de source : recherche. Soutient : les niveaux de performance actuels des changeurs d'outils automatiques VMC modernes. Note de portée : Les spécifications représentent les déclarations des fabricants dans des conditions de test optimales. ↩
-
" Analyse dynamique d'un changeur d'outils automatique à cames ", https://ui.adsabs.harvard.edu/abs/2026JPhCS3175a2117L/abstract. La documentation technique sur les changeurs d'outils automatiques indique que les magasins à disque avec bras actionnés par came atteignent généralement des temps outil à outil dans une plage de 2 à 3 secondes dans des conditions optimales avec des outils adjacents et légers. Rôle de la preuve : statistique ; type de source : recherche. Soutient : les caractéristiques de performance des systèmes de magasin d'outils à disque. Note de portée : Cela représente une performance optimale avec des outils légers dans des positions adjacentes. ↩
-
" Changeurs d'outils CNC, fonctionnement et alignement ", https://www.youtube.com/watch?v=7wE6zOkPbHw. La documentation technique pour l'utilisation des centres d'usinage décrit le cycle de changement d'outil comme une séquence en plusieurs étapes : retrait de la pièce, déplacement rapide vers la position de changement d'outil, orientation de la broche vers l'angle de référence, déblocage de l'outil, échange d'outil, vérification du blocage de l'outil et retour en position de coupe. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : la séquence opérationnelle impliquée dans un cycle de changement d'outil complet. ↩
-
" Accélération de votre temps de changement d'outil ", https://epictool.ca/speeding-up-your-tool-change-time/. Les pratiques de l'industrie des machines-outils, telles que reflétées dans les catalogues des fabricants et les directives des associations professionnelles, présentent généralement la performance du changement d'outil comme une spécification couplée où la première valeur indique le temps outil à outil (mécanisme uniquement) et la seconde indique le temps « chip-to-chip » (cycle complet). Rôle de la preuve : définition ; type de source : institution. Soutient : les conventions de l'industrie pour spécifier la performance du changement d'outil. Note de portée : Tous les fabricants ne suivent pas systématiquement cette convention, et certains ne spécifient qu'une seule mesure. ↩
-
" Temps Chip-to-Chip – FORUM CNCARENA – Industry Arena ", https://en.industryarena.com/forum/chip-chip-time–18752-2.html. L'analyse des performances des machines-outils montre que le temps « chip-to-chip » inclut des opérations supplémentaires au-delà du simple échange d'outil—positionnement de la broche, orientation, blocage et retour à la position de coupe—qui ajoutent généralement 2 à 4 secondes au temps de base outil à outil. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : le différentiel de temps entre les mesures outil à outil et « chip-to-chip ». Note de portée : Le différentiel dépend de la cinématique de la machine, des distances de retrait et des exigences d'orientation de la broche. ↩
-
" Changement d'outil automatique dans les centres de tournage ", https://www.youtube.com/watch?v=5T_OX6ymVdU. Les études sur la productivité manufacturière documentent que les changements d'outils manuels sur les centres d'usinage, incluant la récupération de l'outil, le montage, la mesure de longueur et la saisie des correcteurs, nécessitent généralement 2 à 5 minutes selon l'expérience de l'opérateur et la disponibilité de l'équipement de réglage d'outil. Rôle de la preuve : statistique ; type de source : recherche. Soutient : les exigences de temps pour les changements d'outils manuels dans les opérations d'usinage. Note de portée : Le temps varie considérablement selon l'organisation de l'atelier, les méthodes de réglage des outils et les compétences de l'opérateur. ↩
-
" Pourquoi le magasin d'outils ne se positionne-t-il pas correctement ? ", https://www.facebook.com/groups/603711620209991/posts/1543609769553500/. Les guides de dépannage CNC identifient le décalage du magasin d'outils—où la table d'outils du système de contrôle ne correspond pas au contenu réel du magasin—comme une source de cycles de changement d'outil prolongés en raison des routines de recherche, des séquences de récupération d'erreur ou des besoins d'intervention de l'opérateur. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : la manière dont les erreurs d'adressage du magasin d'outils affectent la performance du changement d'outil. ↩
-
" Maintenance du changeur d'outils de type parapluie/carrousel ", https://www.haascnc.com/video/service/hxsqciapvgc.html. Les comparaisons techniques des conceptions de changeurs d'outils automatiques indiquent que les magasins de type parapluie, qui nécessitent que la broche renvoie l'ancien outil avant de recevoir le nouveau, présentent généralement des temps « chip-to-chip » dans une plage de 5 à 8 secondes. Rôle de la preuve : statistique ; type de source : recherche. Soutient : les temps de changement d'outil typiques pour les systèmes de magasin de type parapluie. Note de portée : La performance varie selon la capacité du magasin, le poids de l'outil et la configuration de la machine. ↩
-
" Changeur d'outils automatique : Guide complet pour CNC… ", https://kuvamtechnologies.com/automatic-tool-changer-systems/?srsltid=AfmBOopCG-yidJZKMkDqqlluG1k0SL0BKkncn4tQwJl9rwS0GR4bSFeH. Les normes de test de réception des machines-outils et les protocoles d'assurance qualité recommandent généralement plusieurs cycles de changement d'outil consécutifs (généralement 10 à 25 répétitions) pour évaluer la performance moyenne, identifier le temps de cycle maximal et détecter les problèmes intermittents non apparents dans les tests à cycle unique. Rôle de la preuve : support_général ; type de source : institution. Soutient : les procédures de test recommandées pour évaluer la performance du changeur d'outil. Note de portée : Les exigences spécifiques des tests varient selon la norme et l'accord contractuel. ↩
-
"Vitesses et avances", https://en.wikipedia.org/wiki/Speeds_and_feeds. Les systèmes de commande de changeur d'outils automatique intègrent généralement une détection de charge ou une réduction de vitesse programmée pour les outils dépassant des seuils de poids ou de longueur spécifiés afin de maintenir la précision de positionnement et d'éviter d'endommager le mécanisme. Rôle de preuve : mécanisme ; type de source : recherche. Prend en charge : le contrôle adaptatif de la vitesse dans les changeurs d'outils automatiques en fonction des caractéristiques de l'outil. Note de portée : L'implémentation varie selon le fabricant et le modèle de machine. ↩
-
"ISO 10791-9:2001(en), Conditions d'essai pour les centres d'usinage", https://www.iso.org/obp/ui/en/#!iso:std:27646:en. L'ISO 10791-9 spécifie les conditions d'essai et les méthodes de mesure pour l'évaluation des performances des centres d'usinage, incluant des procédures normalisées pour la mesure du temps de changement d'outil avec des points de référence et des configurations d'essai définis. Rôle de preuve : définition ; type de source : institution. Prend en charge : les méthodes normalisées pour mesurer les performances de changement d'outil. Note de portée : La norme définit des conditions d'essai qui peuvent différer des scénarios de production typiques. ↩

Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.