

¿Cómo leer el tiempo de herramienta a herramienta y el tiempo de viruta a viruta en una hoja de especificaciones de un centro de mecanizado vertical (VMC)?
Dos segundos en la hoja de especificaciones parecen rápidos. La pieza todavía espera un cambio de herramienta real. Los dos tiempos en la hoja deben leerse por separado.
Una hoja de especificaciones de un centro de mecanizado vertical (VMC) enumera el tiempo de herramienta a herramienta como el intercambio del brazo y el de viruta a viruta como la espera desde el último corte hasta el siguiente. Lea ambos. El de herramienta a herramienta suele ser de 2 a 5 segundos. El de viruta a viruta suele ser de 5 a 10 segundos y es el valor que importa en el taller.
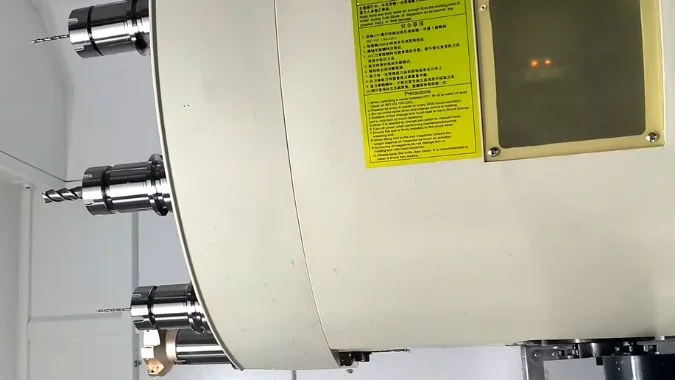
Una hoja de especificaciones puede indicar 2 segundos y seguir ocultando una larga inactividad. El tiempo de herramienta a herramienta es solo el intercambio del brazo. El husillo todavía tiene que aparcarse, orientarse, soltarse y volver al corte. Un cambio poco frecuente en una pieza grande oculta esa recuperación. Esos dos tiempos son herramienta a herramienta y viruta a viruta, y deben leerse por separado.
¿Cuál es la diferencia entre el tiempo de herramienta a herramienta y el tiempo de viruta a viruta?
Los talleres confunden los dos tiempos en la hoja de especificaciones. El trabajo parece rápido en papel, pero el siguiente corte sigue esperando.
El tiempo de herramienta a herramienta es el cambio automático que sustituye la herramienta antigua por la siguiente. Califica el mecanismo. El tiempo de viruta a viruta es la espera completa desde la última viruta hasta la siguiente. Está más cerca del ciclo de producción.
Lo que mide el tiempo de herramienta a herramienta
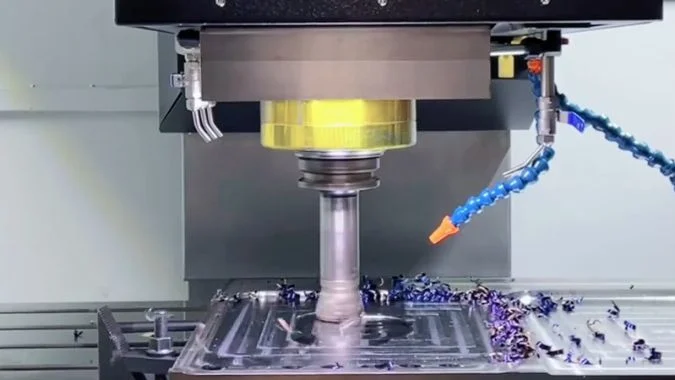
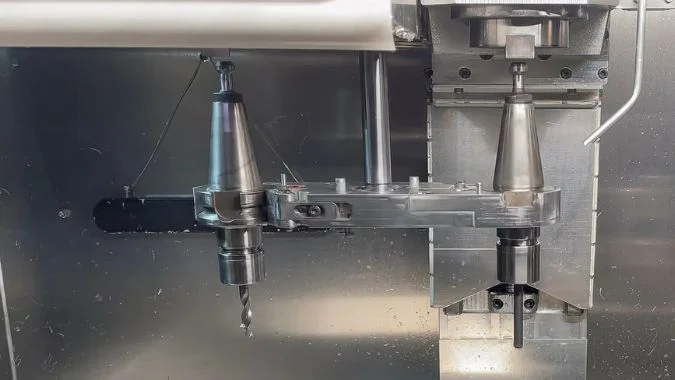
El tiempo de herramienta a herramienta es el intercambio mecánico. El brazo toma la herramienta vieja del husillo y coloca la nueva. El cronómetro cubre el cambiador, no toda la inactividad. Los VMC modernos suelen indicar entre 2 y 5 segundos1. Un cargador de disco con un brazo de leva puede mostrar alrededor de 2,5 segundos bajo un par ligero y adyacente2. Esa cifra califica el dispositivo. No califica el trabajo.
Lo que mide el tiempo de viruta a viruta
El tiempo de viruta a viruta, también llamado de corte a corte, es la espera desde la última viruta hasta la siguiente. El husillo debe abandonar el corte, moverse al punto de cambio, orientarse, soltarse, sujetarse, bajar en Z y regresar al corte3. Ese bloque es tiempo de inactividad entre dos cortes. El tiempo típico de viruta a viruta es de 5 a 10 segundos. Una línea de especificaciones como 1,5 / 4,5 s significa 1,5 s de herramienta a herramienta y 4,5 s de viruta a viruta4. El tiempo de viruta a viruta está más cerca del ciclo de producción.
Por qué los dos números aparecen en una misma línea
Los fabricantes imprimen ambos en una misma línea para que los compradores puedan comparar modelos rápidamente. El número de la izquierda es más brillante. El número de la derecha es el que afecta al ciclo. Las pruebas de catálogo a menudo utilizan una herramienta ligera, una herramienta corta, un receptáculo adyacente, una retracción corta y un husillo que ya está orientado. Se omiten la espera del refrigerante y la espera del soplado de virutas. El tiempo de viruta a viruta es a menudo de 2 a 4 segundos más largo que el de herramienta a herramienta en la misma máquina5. Esa brecha es normal. No es un defecto en la hoja. Es el resto del movimiento.
| Métrica | Qué cubre el cronómetro | Rango típico de VMC | Qué mide |
|---|---|---|---|
| De herramienta a herramienta (T-T) | Intercambio de brazo de la herramienta antigua a la nueva | 2–5 s | El cambiador |
| De viruta a viruta (C-C) | Desde la última viruta hasta la siguiente, incluyendo desplazamiento, orientación, sujeción y eje Z | 5–10 s | El tiempo de inactividad entre cortes |
| Línea de especificación 1.5 / 4.5 s | T-T a la izquierda, C-C a la derecha | Solo como ejemplo | Un par de selección, no el ciclo de taller |
¿Cuándo un tiempo corto de herramienta a herramienta sigue dejando un trabajo lento si las herramientas se cambian rara vez?
Un intercambio de 2 segundos parece una celda rápida. En una pieza grande con pocos cambios, esos segundos apenas afectan al ciclo. La espera radica en el resto del proceso.
Un número corto de herramienta a herramienta sigue dejando un trabajo lento cuando las herramientas cambian raramente, porque esa cifra es solo el cambio de brazo. El tiempo de viruta a viruta, el ajuste de la herramienta, la recuperación del corte y un almacén atascado eclipsan esos 2-5 segundos.
Por qué unos pocos segundos desaparecen en una pieza grande
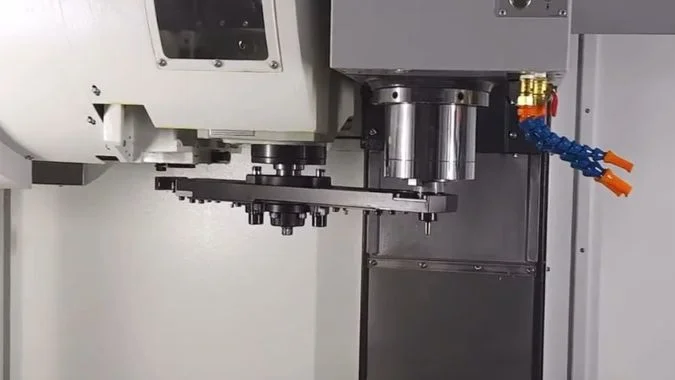
El tiempo de herramienta a herramienta es una pequeña parte del cambio. No es todo el tiempo de inactividad. No es la producción perdida. Un cambio más corto sigue ayudando, pero la ganancia es pequeña cuando las herramientas cambian solo unas pocas veces en una pieza grande. Un movimiento de brazo de 2-5 segundos, unas pocas veces por ciclo, apenas mueve la hora. El corte sigue dominando el reloj. El folleto entonces parece una victoria. El informe de turno no lo hace.
Tiempo de inactividad colateral detrás del cambio
La espera que ralentiza el trabajo suele ser más larga que el cambio de herramienta a herramienta. Tampoco disminuye solo porque los cambios sean raros. El tiempo de viruta a viruta ya añade desplazamiento, orientación, desbloqueo, bloqueo y reajuste en Z. Ese bloque suele ser de 5-10 segundos. El ajuste de la herramienta añade más. Después del cambio, es posible que sea necesario comprobar la longitud o el desgaste. Un cambio manual puede tardar minutos en encontrar, montar y ajustar la herramienta6. La recuperación del proceso añade aún más. El corte se detiene. El reinicio puede requerir una velocidad menor, una pasada de prueba y un ajuste de parámetros. Los trabajos de gran voladizo y los trabajos de tolerancia estricta pasan entonces más tiempo reajustando el corte de lo que el brazo dedicó al cambio.
La fiabilidad no se preocupa por la frecuencia
Un almacén que elige el receptáculo incorrecto, o un husillo que no se orienta correctamente, puede atascarse una vez y detener la celda para una depuración larga. El número de cambios no importa. Un solo atasco eclipsa un número de 2 segundos en un folleto. Por qué el desajuste del almacén de herramientas aumenta el tiempo de cambio de herramienta7 es una ruta de fallo independiente. El punto aquí es más sencillo. Una cifra corta de herramienta a herramienta solo indica que el brazo es rápido. El tiempo de inactividad real sigue residiendo en la configuración, la preparación y la recuperación. Esos enlaces siguen siendo lentos incluso cuando las herramientas cambian con poca frecuencia.
| Fuente de inactividad | Escala típica | ¿Vinculado al número de cambios? |
|---|---|---|
| Intercambio de brazo de herramienta a herramienta | 2–5 s | Sí, pero una pequeña parte |
| Movimiento de viruta a viruta | 5–10 s | Sí, y mayor que de T-T |
| Configuración de herramienta / preajuste | Segundos a minutos | No. Ocurre después del intercambio |
| Recuperación de corte en voladizo largo | Puede exceder el intercambio | No. Está ligado al corte, no al brazo |
| Una unidad atascada | Depuración larga | No. Un solo evento puede detener la celda |
¿Qué lista de herramientas de una pieza típica debe cronometrarse antes de confiar en el folleto?
Los segundos del folleto provienen de un par ligero y adyacente. Una lista de herramientas real funciona más lento, y la cotización ya no es válida. Mida el tiempo de las propias herramientas de la pieza.
Mida el tiempo de la lista completa de herramientas de una pieza de producción típica antes de confiar en el folleto. Incluya fresas, brocas y machuelos de peso mixto. Cubra las unidades adyacentes, la unidad más lejana, la herramienta más pesada y de 10 a 20 ciclos repetidos.
Por qué el par del folleto es la lista incorrecta
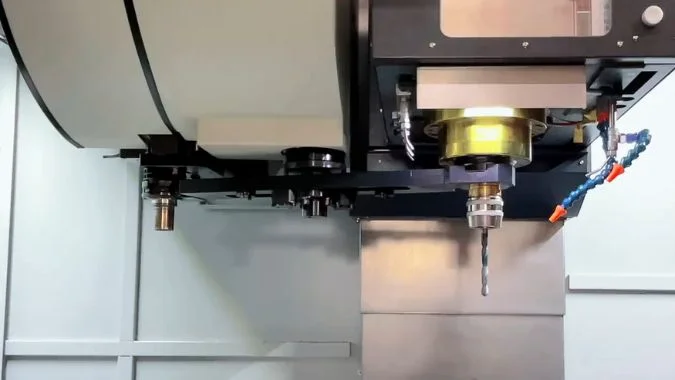
El tiempo manual es el mejor de los casos. Un brazo de disco bajo un par ligero puede mostrar unos 2.5 s. El tiempo de taller depende del tipo de cargador, el peso de la herramienta y el orden de los movimientos. Un cargador tipo paraguas suele tardar entre 5 y 8 s.8. Eso es aceptable en trabajos únicos. El trabajo por lotes entonces muestra la diferencia. La aceptación debe cronometrar las herramientas que realmente utiliza la pieza típica, no el par de la foto.
Lo que una pieza típica debe incluir
Una pieza que el taller vaya a ejecutar debería ser la pieza de prueba. La lista completa de herramientas del programa real debe ser cronometrada. La lista debe incluir fresas de extremo sólidas para desbaste y acabado, además de brocas, machos de roscar o escariadores. Los diámetros y pesos deben ser variados. Las herramientas ligeras adyacentes por sí solas copian el folleto. Las fresas de planear, barras de mandrinar y soportes largos deben estar en la lista cuando la pieza los utilice. Esas herramientas son las que el brazo realmente cargará.
Pares de peor caso y ciclos de repetición
Los números adyacentes simulan intercambios frecuentes. La ranura más lejana prueba la búsqueda del cargador. Esa búsqueda es un punto débil frente al número impreso. Un cargador más grande puede hacer que esa ranura lejana sea aún más lenta. El par más pesado debe estar en la prueba, porque la masa ralentiza el brazo y puede activar un avance protector. Un solo intercambio no es suficiente. La prueba debe realizar 10–20 ciclos continuos9. El registro debe mantener el promedio y el tiempo más largo. La ejecución debe observarse en busca de un desvanecimiento o una pausa.
| Qué cronometrar | Por qué pertenece |
|---|---|
| Lista completa del programa para una pieza típica | Coincide con la producción posterior |
| Fresas de extremo sólidas, brocas, machos de roscar o escariadores | Diámetro y peso mixtos |
| Números de herramienta adyacentes | Caso de intercambio frecuente |
| Ranura de cargador más lejana | Tiempo de búsqueda que el folleto oculta |
| Herramienta más pesada o más larga del trabajo | Velocidad y estabilidad del brazo |
| 10–20 ciclos continuos | Promedio, máximo, atenuación y pausa |
¿Cuándo debería el comprador solicitar una demostración con cronómetro en lugar de comparar los segundos del catálogo?
Los tiempos en segundos del catálogo ayudan a filtrar modelos. En un trabajo sensible al tiempo, estos no garantizan el ciclo. Una demostración con cronómetro bajo reglas acordadas sí lo hace.
El comprador debe solicitar una demostración con cronómetro cuando los cambios de herramienta sean frecuentes, los números de catálogo sean similares, las herramientas del taller sean más pesadas que las del folleto, o cuando la aceptación comprometa el tiempo. Los segundos del catálogo siguen siendo útiles para un primer filtrado.
Cuándo son suficientes los segundos del catálogo
La hoja de especificaciones sigue siendo útil para una selección inicial de modelos y tipos de cargadores. El trabajo de moldes y los trabajos únicos con pocos cambios pueden basarse en la hoja, ya que el corte define el ciclo. Un taller que ya opera el mismo modelo y el mismo cargador ya conoce el ciclo. Dos máquinas cuyos tiempos de viruta a viruta no están en el mismo rango tampoco requieren un cronómetro todavía. La dirección ya es clara. La etapa de propuesta debe seguir considerando ambos números, de modo que una cifra corta de herramienta a herramienta no se considere tiempo de inactividad del taller.
Cuándo es necesaria una demostración cronometrada
Una demostración con cronómetro es necesaria cuando la densidad de cambios de herramienta es alta. Las piezas pequeñas con muchos orificios y los trabajos que requieren intercambiar taladros, machuelos y chaflanes multiplican cada segundo adicional de viruta a viruta. El trabajo por lotes que se cotiza por segundo también entra en esta categoría. Una diferencia de 0.2–0.3 s en el catálogo importa menos que una medición cronometrada de viruta a viruta con herramientas reales y altura de retracción real.
También es necesaria una demostración cuando varios candidatos muestran aproximadamente 1.5 s de herramienta a herramienta y alrededor de 4 s de viruta a viruta. La diferencia reside entonces en la orientación, la retracción en Z, la superposición del tambor y el brazo, la ralentización por herramientas pesadas y la búsqueda en compartimentos lejanos. El mismo programa, las mismas herramientas y el mismo punto de referencia son los que deciden.
Las herramientas del taller que no coinciden con las del par del catálogo también requieren una demostración. Las fresas de planear, las barras de mandrinar, las herramientas largas y los cargadores tipo paraguas alargan el tiempo de viruta a viruta. Algunas máquinas ralentizan el brazo con herramientas pesadas o largas10. El mínimo del catálogo no aparecerá entonces en el suelo de taller. El tiempo de cambio de herramienta que constará en un acuerdo técnico también requiere una demostración cronometrada. GB/T 18400.9 e ISO 10791-9 describen un punto de referencia unificado11 así como un tiempo de corte a corte corto y otro más largo. Algunas líneas de catálogo solo cronometran la rotación del brazo. El cronómetro de la máquina completa puede variar desde unas décimas de segundo hasta más de un segundo adicional.
Tipos de almacenes que parecen rápidos sobre el papel
Los almacenes tipo paraguas, de gran capacidad y las máquinas que anuncian preselección son los casos que más necesitan una demostración de chip-a-chip con una lista de herramientas real. Una prueba en vacío con las dos herramientas adyacentes más ligeras en una máquina de exposición solo repetirá lo que dice el catálogo.
| Tipo de almacén | Por qué el catálogo puede parecer rápido | Por qué es más seguro una demostración con cronómetro |
|---|---|---|
| Brazo de leva / robótico | Es fácil publicar un tiempo corto de herramienta a herramienta | Orientación, sujeción, sincronización del receptáculo y ralentización por herramienta pesada |
| Paraguas | La hoja puede no parecer lenta | El husillo debe devolver la herramienta vieja antes de tomar la nueva |
| Dirección fija | El receptáculo más cercano es el caso impreso | El receptáculo más lejano añade segundos |
| Preselección / cambio sincronizado | El tiempo de chip-a-chip se promociona como muy corto | Una olla que no está lista vuelve a una espera normal |
Conclusión
Deben leerse ambos segundos en la hoja. El tiempo 'chip-to-chip' (de viruta a viruta) es el número del taller. Las herramientas propias de la pieza deben ser cronometradas cuando el ciclo es ajustado.
-
"Centro de mecanizado vertical CNC VMC 1160 – antishicnc", https://antishilathe.com/blog/vmc-1160-cnc-vertical-machining-center/. Las reseñas industriales de centros de mecanizado vertical contemporáneos muestran que la mayoría de los modelos de los principales fabricantes especifican tiempos de herramienta a herramienta en el rango de 2 a 5 segundos, lo que refleja mejoras en la tecnología de servoaccionamiento y el diseño de mecanismos durante la última década. Función de la evidencia: apoyo general; tipo de fuente: investigación. Respaldos: niveles de rendimiento actuales de los cambiadores automáticos de herramientas VMC modernos. Nota de alcance: Las especificaciones representan las afirmaciones del fabricante en condiciones de prueba óptimas ↩
-
"Análisis dinámico del cambiador automático de herramientas tipo leva", https://ui.adsabs.harvard.edu/abs/2026JPhCS3175a2117L/abstract. La literatura técnica sobre cambiadores automáticos de herramientas indica que los almacenes de disco con brazos accionados por leva suelen alcanzar tiempos de herramienta a herramienta en el rango de 2 a 3 segundos en condiciones óptimas con herramientas adyacentes y ligeras. Función de la evidencia: estadística; tipo de fuente: investigación. Respaldos: características de rendimiento de los sistemas de almacén de herramientas tipo disco. Nota de alcance: Esto representa el mejor rendimiento posible con herramientas ligeras en posiciones adyacentes ↩
-
"Cambiadores de herramientas CNC, operación y alineación", https://www.youtube.com/watch?v=7wE6zOkPbHw. La documentación técnica para la operación de centros de mecanizado describe el ciclo de cambio de herramienta como una secuencia de varios pasos: retracción de la pieza de trabajo, recorrido rápido a la posición de cambio de herramienta, orientación del husillo al ángulo de referencia, desabrochado de la herramienta, intercambio de herramienta, verificación de abrochado de la herramienta y recorrido de retorno a la posición de corte. Función de la evidencia: mecanismo; tipo de fuente: educación. Respaldos: la secuencia operativa involucrada en un ciclo completo de cambio de herramienta. ↩
-
"Acelerando su tiempo de cambio de herramienta", https://epictool.ca/speeding-up-your-tool-change-time/. La práctica de la industria de máquinas herramienta, como se refleja en los catálogos de fabricantes y las directrices de asociaciones comerciales, suele presentar el rendimiento del cambio de herramienta como una especificación emparejada donde el primer valor indica el tiempo de herramienta a herramienta (solo mecanismo) y el segundo indica el tiempo de viruta a viruta (ciclo completo). Función de la evidencia: definición; tipo de fuente: institución. Respaldos: convenciones de la industria para especificar el rendimiento del cambio de herramienta. Nota de alcance: No todos los fabricantes siguen esta convención de manera consistente, y algunos especifican solo una métrica ↩
-
"Tiempo de viruta a viruta – FORO CNCARENA – Industry Arena", https://en.industryarena.com/forum/chip-chip-time–18752-2.html. El análisis del rendimiento de la máquina herramienta muestra que el tiempo de viruta a viruta incluye operaciones adicionales más allá del intercambio de la herramienta en sí: posicionamiento del husillo, orientación, abrochado y retorno a la posición de corte, lo que normalmente añade entre 2 y 4 segundos al tiempo básico de herramienta a herramienta. Función de la evidencia: mecanismo; tipo de fuente: investigación. Respaldos: el diferencial de tiempo entre las mediciones de herramienta a herramienta y de viruta a viruta. Nota de alcance: El diferencial depende de la cinemática de la máquina, las distancias de retracción y los requisitos de orientación del husillo ↩
-
"Cambio automático de herramientas en centros de torneado", https://www.youtube.com/watch?v=5T_OX6ymVdU. Los estudios de productividad manufacturera documentan que los cambios manuales de herramientas en los centros de mecanizado, que incluyen la recuperación de la herramienta, el montaje, la medición de longitud y la entrada de compensación, suelen requerir de 2 a 5 minutos dependiendo de la experiencia del operador y la disponibilidad de equipos de ajuste de herramientas. Función de la evidencia: estadística; tipo de fuente: investigación. Respaldos: requisitos de tiempo para cambios manuales de herramientas en operaciones de mecanizado. Nota de alcance: El tiempo varía significativamente según la organización del taller, los métodos de ajuste de herramientas y la habilidad del operador ↩
-
"¿Por qué el almacén de herramientas no se localiza correctamente?", https://www.facebook.com/groups/603711620209991/posts/1543609769553500/. Las guías de solución de problemas de CNC identifican el desajuste del almacén de herramientas (donde la tabla de herramientas del sistema de control no coincide con el contenido real del almacén) como una fuente de ciclos de cambio de herramienta prolongados debido a rutinas de búsqueda, secuencias de recuperación de errores o requisitos de intervención del operador. Función de la evidencia: mecanismo; tipo de fuente: educación. Respaldos: cómo los errores de direccionamiento del almacén de herramientas afectan el rendimiento del cambio de herramienta. ↩
-
"Mantenimiento del cambiador de herramientas tipo paraguas/carrusel", https://www.haascnc.com/video/service/hxsqciapvgc.html. Las comparaciones técnicas de los diseños de cambiadores automáticos de herramientas indican que los almacenes tipo paraguas, que requieren que el husillo devuelva la herramienta vieja antes de recibir la nueva, suelen presentar tiempos de viruta a viruta en el rango de 5 a 8 segundos. Función de la evidencia: estadística; tipo de fuente: investigación. Respaldos: tiempos típicos de cambio de herramienta para sistemas de almacén tipo paraguas. Nota de alcance: El rendimiento varía según la capacidad del almacén, el peso de la herramienta y la configuración de la máquina ↩
-
"Cambiador automático de herramientas: Guía completa para CNC…", https://kuvamtechnologies.com/automatic-tool-changer-systems/?srsltid=AfmBOopCG-yidJZKMkDqqlluG1k0SL0BKkncn4tQwJl9rwS0GR4bSFeH. Las normas de pruebas de aceptación de máquinas herramienta y los protocolos de control de calidad suelen recomendar múltiples ciclos consecutivos de cambio de herramienta (comúnmente de 10 a 25 repeticiones) para evaluar el rendimiento promedio, identificar el tiempo máximo de ciclo y detectar problemas intermitentes no aparentes en las pruebas de ciclo único. Función de la evidencia: apoyo general; tipo de fuente: institución. Respaldos: procedimientos de prueba recomendados para evaluar el rendimiento del cambiador de herramientas. Nota de alcance: Los requisitos específicos de prueba varían según la norma y el acuerdo contractual ↩
-
"Velocidades y avances", https://en.wikipedia.org/wiki/Speeds_and_feeds. Los sistemas de control de cambio automático de herramientas incorporan habitualmente detección de carga o reducción de velocidad programada para herramientas que exceden los umbrales de peso o longitud especificados, con el fin de mantener la precisión del posicionamiento y evitar daños en el mecanismo. Función de la evidencia: mecanismo; tipo de fuente: investigación. Apoyo: control de velocidad adaptativo en cambiadores automáticos de herramientas basado en las características de la herramienta. Nota de alcance: La implementación varía según el fabricante y el modelo de la máquina. ↩
-
"ISO 10791-9:2001(en), Condiciones de ensayo para centros de mecanizado", https://www.iso.org/obp/ui/en/#!iso:std:27646:en. La norma ISO 10791-9 especifica las condiciones de ensayo y los métodos de medición para la evaluación del rendimiento de los centros de mecanizado, incluidos los procedimientos estandarizados para la medición del tiempo de cambio de herramienta con puntos de referencia y configuraciones de prueba definidos. Función de la evidencia: definición; tipo de fuente: institución. Apoyo: métodos estandarizados para medir el rendimiento del cambio de herramienta. Nota de alcance: La norma define condiciones de ensayo que pueden diferir de los escenarios de producción típicos. ↩

Chris Lu
Aprovechando más de una década de experiencia práctica en la industria de la máquina herramienta, en particular con máquinas CNC, estoy aquí para ayudar. Si tiene alguna pregunta que le haya surgido a raíz de este artículo, si necesita orientación para seleccionar el equipo adecuado (CNC o convencional), si está explorando soluciones de máquinas personalizadas o si está listo para discutir una compra, no dude en CONTACTAR CONMIGO. Encontremos la máquina herramienta perfecta para sus necesidades.