

Come leggere il tempo utensile-utensile e il tempo truciolo-truciolo sulla scheda tecnica di un centro di lavoro verticale (VMC)?
Due secondi sulla scheda tecnica sembrano veloci. Il componente attende ancora un vero cambio utensile. I due tempi sulla scheda devono essere letti separatamente.
La scheda tecnica di un centro di lavoro verticale (VMC) elenca il tempo utensile-utensile come lo scambio del braccio e il tempo truciolo-truciolo come l'attesa dall'ultimo taglio al successivo. Leggere entrambi. Il tempo utensile-utensile è spesso di 2-5 secondi. Il tempo truciolo-truciolo è spesso di 5-10 secondi ed è il valore di riferimento per l'officina.
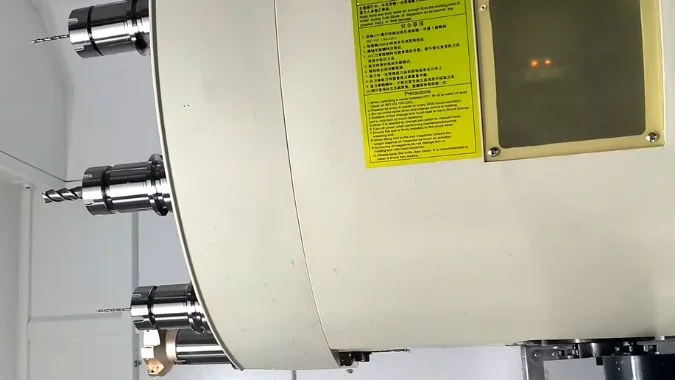
Una scheda tecnica può riportare 2 secondi e nascondere comunque un lungo tempo di inattività. L'utensile-utensile è solo lo scambio del braccio. Il mandrino deve ancora posizionarsi, orientarsi, sbloccarsi e tornare al taglio. Un cambio raro su un pezzo grande nasconde poi quel recupero. Quei due cronometri sono utensile-utensile e truciolo-truciolo, e devono essere letti separatamente.
Qual è la differenza tra tempo utensile-utensile e tempo truciolo-truciolo?
Le officine confondono i due tempi sulla scheda tecnica. Il lavoro sembra veloce sulla carta, ma il taglio successivo resta in attesa.
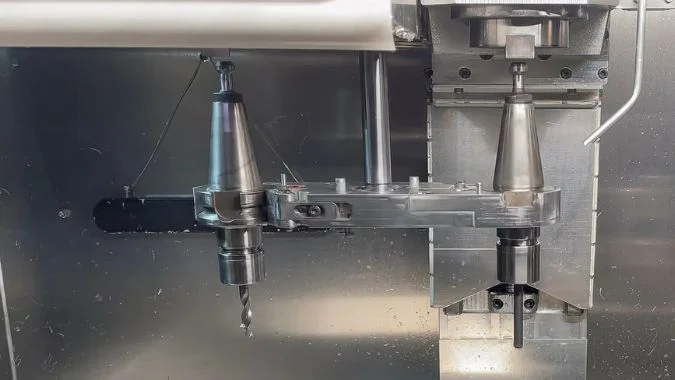
Il tempo utensile-utensile è il cambio automatico che sostituisce il vecchio utensile con il successivo. Valuta il meccanismo. Il tempo truciolo-truciolo è l'attesa completa dall'ultimo truciolo al prossimo truciolo. È più vicino al ciclo di produzione.
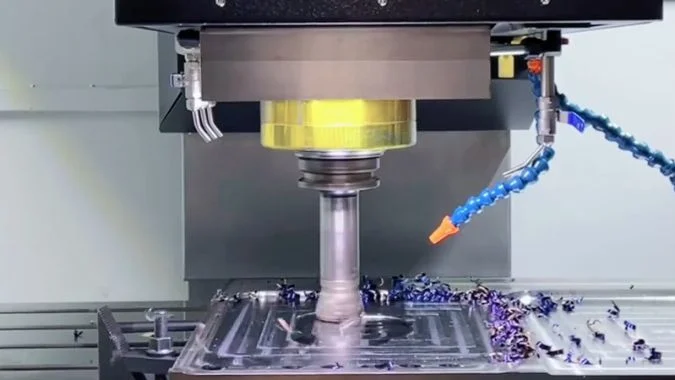
Cosa misura l'utensile-utensile
Il tempo utensile-utensile è lo scambio meccanico. Il braccio preleva il vecchio utensile dal mandrino e inserisce il nuovo. Il cronometro copre il cambio, non l'intera inattività. I moderni VMC spesso riportano 2-5 s1. Un magazzino a disco con braccio a camma può mostrare circa 2,5 s sotto una coppia leggera e adiacente2. Quel dato valuta il dispositivo. Non valuta il lavoro.
Cosa misura il truciolo-truciolo
Il tempo truciolo-truciolo, chiamato anche taglio-taglio, è l'attesa dall'ultimo truciolo al successivo. Il mandrino deve lasciare il taglio, spostarsi al punto di cambio, orientarsi, sbloccarsi, bloccarsi, scendere sull'asse Z e tornare al taglio3. Quel blocco è tempo di inattività tra due tagli. Il tipico tempo truciolo-truciolo è di 5-10 s. Una riga della scheda tecnica come 1,5 / 4,5 s significa 1,5 s utensile-utensile e 4,5 s truciolo-truciolo4. Il truciolo-truciolo è più vicino al ciclo di produzione.
Perché i due numeri si trovano sulla stessa riga
I produttori stampano entrambi sulla stessa riga perché gli acquirenti confrontano i modelli rapidamente. Il numero a sinistra è più luminoso. Il numero a destra è quello che influisce sul ciclo. I test da catalogo utilizzano spesso un utensile leggero, un utensile corto, un attacco adiacente, una retrazione breve e un mandrino già orientato. L'attesa per il refrigerante e l'attesa per il soffio trucioli vengono tralasciate. Il tempo chip-to-chip è quindi spesso di 2-4 secondi più lungo del tempo tool-to-tool sulla stessa macchina5. Questo divario è normale. Non è un difetto della scheda. È il resto del movimento.
| Metrico | Cosa copre il cronometro | Intervallo tipico VMC | Cosa valuta |
|---|---|---|---|
| Tool-to-tool (T-T) | Scambio braccio dal vecchio utensile al nuovo utensile | 2–5 s | Il cambiautensili |
| Chip-to-chip (C-C) | Dall'ultimo truciolo al prossimo truciolo, inclusi spostamento, orientamento, bloccaggio e asse Z | 5–10 s | Il tempo morto tra i tagli |
| Linea specifica 1,5 / 4,5 s | T-T a sinistra, C-C a destra | Solo esempio | Una coppia di screening, non il ciclo di officina |
Quando un tempo utensile-utensile breve lascia comunque il lavoro lento se gli utensili vengono cambiati raramente?
Uno scambio di 2 secondi sembra una cella veloce. Su un pezzo grande con pochi cambi, quei secondi influenzano appena il ciclo. L'attesa si trova nel resto del collegamento.
Un tempo breve da utensile a utensile lascia comunque un lavoro lento quando gli utensili cambiano raramente, poiché tale valore riguarda solo lo scambio del braccio. Il tempo da truciolo a truciolo, l'impostazione dell'utensile, il ripristino del taglio e un alloggiamento bloccato sminuiscono quei 2-5 secondi.
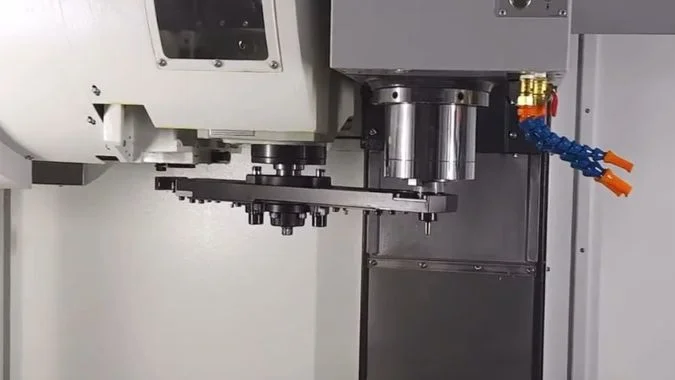
Perché alcuni secondi svaniscono su un pezzo di grandi dimensioni
Il tempo da utensile a utensile rappresenta una piccola parte del cambio. Non è l'intero tempo di inattività, né la produzione persa. Uno scambio più rapido aiuta, ma il guadagno è minimo quando gli utensili cambiano solo poche volte su un pezzo grande. Un movimento del braccio di 2-5 secondi, poche volte per ciclo, sposta a malapena il tempo totale. Il taglio domina ancora l'orologio. L'opuscolo sembra quindi una vittoria. Il rapporto di turno no.
Tempi di inattività collaterali dietro lo scambio
L'attesa che rallenta il lavoro è spesso più lunga del tempo da utensile a utensile. Inoltre, non diminuisce solo perché i cambi sono rari. Il tempo da truciolo a truciolo aggiunge già corsa, orientamento, sbloccaggio, bloccaggio e ripristino dell'asse Z. Tale blocco dura spesso 5-10 secondi. L'impostazione dell'utensile aggiunge altro. Dopo lo scambio, la lunghezza o l'usura potrebbero richiedere un controllo. Un cambio manuale può richiedere minuti per trovare, montare e impostare l'utensile6. Il ripristino del processo aggiunge ancora di più. Il taglio si ferma. Il riavvio potrebbe richiedere una velocità inferiore, una passata di prova e una modifica dei parametri. I lavori con sbalzi lunghi e quelli con tolleranze strette trascorrono quindi più tempo a ristabilire il taglio di quanto il braccio ne abbia impiegato per lo scambio.
L'affidabilità non dipende dalla frequenza
Un magazzino che seleziona l'alloggiamento errato, o un mandrino che manca l'orientamento, può bloccarsi una volta e fermare la cella per una lunga risoluzione dei problemi. Il numero di cambi non ha importanza. Un solo blocco sminuisce il dato di 2 secondi dell'opuscolo. Perché la discrepanza nel magazzino utensili aumenta il tempo di cambio utensile7 è un percorso di guasto separato. Il punto qui è più semplice. Una breve figura da utensile a utensile indica solo che il braccio è veloce. Il tempo di inattività effettivo risiede ancora nell'impostazione, nella preparazione e nel ripristino. Tali passaggi rimangono lenti anche quando gli utensili cambiano raramente.
| Fonte di inattività | Scala tipica | Legato al numero di cambi? |
|---|---|---|
| Scambio braccio da utensile a utensile | 2–5 s | Sì, ma una piccola parte |
| Movimento da truciolo a truciolo | 5–10 s | Sì, ed è maggiore di T-T |
| Impostazione utensile / pre-regolazione | Da secondi a minuti | No. Avviene dopo lo scambio |
| Ripristino del taglio su sbalzo lungo | Può superare lo scambio | No. È legato al taglio, non al braccio |
| Un magazzino inceppato | Debug lungo | No. Un singolo evento può fermare la cella |
Quale lista utensili di un pezzo tipico dovrebbe essere cronometrata prima di fidarsi della brochure?
I secondi indicati nell'opuscolo provengono da una coppia leggera e adiacente. Un elenco reale di utensili funziona più lentamente e il preventivo non è più valido. Cronometrare gli utensili del pezzo stesso.
Cronometrare l'intero elenco di utensili di un tipico pezzo di produzione prima di fidarsi dell'opuscolo. Includere frese, punte e maschi di peso misto. Coprire i magazzini adiacenti, quello più lontano, l'utensile più pesante e 10-20 cicli ripetuti.
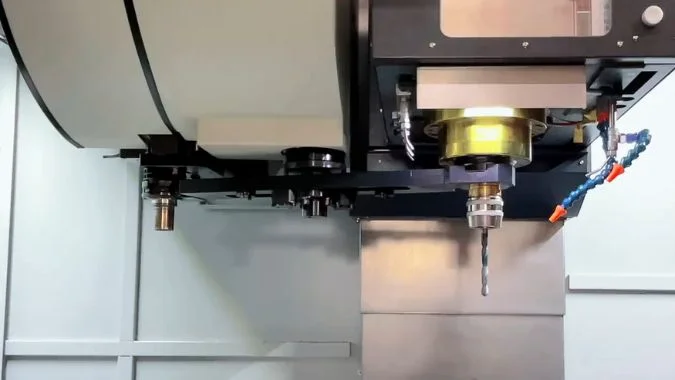
Perché la coppia indicata nell'opuscolo è l'elenco sbagliato
Il tempo manuale è lo scenario migliore. Un braccio del disco sotto una coppia leggera può mostrare circa 2,5 s. Il tempo di officina dipende dal tipo di magazzino, dal peso dell'utensile e dall'ordine dei movimenti. Un magazzino a ombrello impiega solitamente circa 5–8 s.8. Questo è accettabile per lavori singoli. Il lavoro in lotti mette in luce il divario. L'accettazione dovrebbe misurare gli utensili che il pezzo tipico utilizza effettivamente, non la coppia nella foto.
Cosa deve includere un pezzo tipico
Un pezzo che l'officina eseguirà dovrebbe essere il pezzo di prova. L'elenco completo degli utensili dal programma reale dovrebbe essere cronometrato. L'elenco dovrebbe includere frese a candela solide per sgrossatura e finitura, oltre a punte, maschi o alesatori. Diametri e pesi dovrebbero essere misti. Solo utensili leggeri adiacenti copiano l'opuscolo. Frese frontali, barre di alesatura e supporti lunghi appartengono all'elenco quando il pezzo li utilizza. Quegli utensili sono quelli che il braccio porterà effettivamente.
Coppie nel caso peggiore e cicli ripetuti
I numeri adiacenti simulano scambi frequenti. La tasca più lontana testa la ricerca del magazzino. Tale ricerca è un punto debole rispetto al numero stampato. Un magazzino più grande può rendere quella tasca lontana ancora più lenta. La coppia più pesante deve essere nel test, poiché la massa rallenta il braccio e può attivare un movimento protettivo lento. Un singolo scambio non è sufficiente. Il test dovrebbe eseguire 10–20 cicli continui9. Il registro dovrebbe mantenere la media e il tempo più lungo. L'esecuzione dovrebbe essere osservata per un affievolimento o una pausa.
| Cosa cronometrare | Perché è importante |
|---|---|
| Elenco completo del programma per un pezzo tipico | Corrisponde alla produzione successiva |
| Frese a candela solide, punte, maschi o alesatori | Diametro e peso misti |
| Numeri di utensili adiacenti | Caso di scambio frequente |
| Tasca del magazzino più lontana | Tempo di ricerca che l'opuscolo nasconde |
| Utensile più pesante o più lungo nel lavoro | Velocità e stabilità del braccio |
| 10–20 cicli continui | Media, massimo, dissolvenza e pausa |
Quando l'acquirente dovrebbe chiedere una dimostrazione con cronometro invece di confrontare i secondi del catalogo?
I secondi di catalogo aiutano a filtrare i modelli. In un lavoro sensibile ai secondi, questi non dimostrano il ciclo. Una dimostrazione con cronometro secondo regole concordate lo fa.
L'acquirente dovrebbe richiedere una dimostrazione con cronometro quando i cambi utensile sono frequenti, i numeri di catalogo sono simili, gli utensili dell'officina sono più pesanti di quelli indicati nell'opuscolo o quando l'accettazione bloccherà il tempo. I secondi di catalogo servono comunque per una prima selezione.
Quando i secondi di catalogo sono sufficienti
La scheda tecnica è ancora utile per una prima selezione di modelli e tipi di magazzino. I lavori di stampaggio e i lavori singoli con poche modifiche possono basarsi sulla scheda, poiché è il taglio a determinare il ciclo. Un'officina che utilizza già lo stesso modello e lo stesso magazzino conosce già il ciclo. Anche due macchine i cui tempi da truciolo a truciolo non rientrano nello stesso intervallo non necessitano ancora di un cronometro. La direzione è già chiara. La fase di proposta dovrebbe comunque leggere entrambi i dati, in modo che un breve valore da utensile a utensile non venga trattato come tempo morto dell'officina.
Quando è necessaria una dimostrazione cronometrata
Una dimostrazione con cronometro è necessaria quando la densità dei cambi utensile è elevata. Piccoli componenti con molti fori e lavori che prevedono lo scambio di punte, maschi e svasatori moltiplicano ogni secondo extra da truciolo a truciolo. Anche i lavori in lotti che vengono prezzati al secondo rientrano in questa categoria. Uno scarto di 0,2–0,3 s sul catalogo conta meno di un tempo cronometrato da truciolo a truciolo su utensili reali e altezza di retrazione reale.
Una dimostrazione è necessaria anche quando diversi candidati riportano tutti circa 1,5 s da utensile a utensile e circa 4 s da truciolo a truciolo. Il divario risiede quindi nell'orientamento, nella retrazione Z, nella sovrapposizione tra posizionatore e braccio, nel rallentamento dovuto a utensili pesanti e nella ricerca in posizionatori distanti. Lo stesso programma, gli stessi utensili e lo stesso punto di riferimento sono decisivi.
Anche gli utensili dell'officina che non corrispondono alla coppia da catalogo necessitano di una dimostrazione. Frese a spianare, barre di alesatura, utensili lunghi e magazzini a ombrello allungano i tempi da truciolo a truciolo. Alcune macchine rallentano il braccio con utensili pesanti o lunghi10. Il minimo indicato a catalogo non sarà quindi riscontrabile in officina. Il tempo di cambio utensile che figurerà in un accordo tecnico necessita anche di una dimostrazione cronometrata. Le norme GB/T 18400.9 e ISO 10791-9 descrivono un punto di riferimento unificato11 e sia un tempo di taglio-a-taglio breve che uno più lungo. Alcune linee di catalogo misurano solo la rotazione del braccio. Un cronometraggio dell'intera macchina può quindi risultare da pochi decimi di secondo a oltre un secondo più lungo.
Tipologie di magazzino che sembrano veloci sulla carta
I magazzini a ombrello, i magazzini a grande capacità e le macchine che pubblicizzano la pre-selezione sono i casi che più necessitano di una dimostrazione chip-to-chip su una lista utensili reale. Una prova a vuoto con i due utensili adiacenti più leggeri su una macchina in showroom riproporrà solo quanto scritto nel catalogo.
| Tipo di magazzino | Perché il catalogo può sembrare veloce | Perché una dimostrazione col cronometro è più sicura |
|---|---|---|
| Camma / braccio robotizzato | Un tempo utensile-a-utensile breve è facile da dichiarare | Orientamento, bloccaggio, temporizzazione del magazzino e rallentamento per utensili pesanti |
| A ombrello | La scheda tecnica potrebbe non sembrare lenta | Il mandrino deve restituire il vecchio utensile prima di prendere quello nuovo |
| A indirizzo fisso | Il magazzino più vicino è il caso riportato | Il magazzino più lontano aggiunge secondi |
| Pre-selezione / cambio sincronizzato | Il chip-to-chip viene promosso come brevissimo | Un magazzino non pronto ritorna a un'attesa normale |
Conclusione
Entrambi i secondi sul foglio devono essere letti. Chip-to-chip è il numero dell'officina. Gli utensili stessi del pezzo dovrebbero essere cronometrati quando il ciclo è stretto.
-
"Centro di lavoro verticale CNC VMC 1160 – antishicnc", https://antishilathe.com/blog/vmc-1160-cnc-vertical-machining-center/. Le recensioni del settore sui centri di lavoro verticali contemporanei mostrano che la maggior parte dei modelli dei principali produttori specifica tempi da utensile a utensile nell'intervallo di 2–5 secondi, riflettendo i miglioramenti nella tecnologia dei servocomandi e nella progettazione dei meccanismi nell'ultimo decennio. Ruolo dell'evidenza: supporto generale; tipo di fonte: ricerca. Supporta: i livelli di prestazione attuali dei moderni cambi utensile automatici VMC. Nota di ambito: le specifiche rappresentano le dichiarazioni del produttore in condizioni di test ottimali. ↩
-
"Analisi dinamica del cambio utensile automatico a camma", https://ui.adsabs.harvard.edu/abs/2026JPhCS3175a2117L/abstract. La letteratura tecnica sui cambi utensile automatici indica che i magazzini a disco con bracci azionati da camme raggiungono tipicamente tempi da utensile a utensile nell'intervallo di 2–3 secondi in condizioni ottimali con utensili adiacenti e leggeri. Ruolo dell'evidenza: statistica; tipo di fonte: ricerca. Supporta: le caratteristiche prestazionali dei sistemi di magazzino utensili a disco. Nota di ambito: questo rappresenta la migliore prestazione possibile con utensili leggeri in posizioni adiacenti. ↩
-
"Cambi utensile CNC, funzionamento e allineamento", https://www.youtube.com/watch?v=7wE6zOkPbHw. La documentazione tecnica per il funzionamento del centro di lavoro descrive il ciclo di cambio utensile come una sequenza in più fasi: retrazione dal pezzo, traslazione rapida verso la posizione di cambio utensile, orientamento del mandrino all'angolo di riferimento, sbloccaggio dell'utensile, scambio utensile, verifica del bloccaggio dell'utensile e ritorno in traslazione verso la posizione di taglio. Ruolo dell'evidenza: meccanismo; tipo di fonte: istruzione. Supporta: la sequenza operativa coinvolta in un ciclo completo di cambio utensile. ↩
-
"Accelerare il tempo di cambio utensile", https://epictool.ca/speeding-up-your-tool-change-time/. La pratica del settore delle macchine utensili, come riflesso nei cataloghi dei produttori e nelle linee guida delle associazioni di categoria, presenta comunemente le prestazioni di cambio utensile come una specifica accoppiata in cui il primo valore indica il tempo da utensile a utensile (solo meccanismo) e il secondo indica il tempo chip-to-chip (ciclo completo). Ruolo dell'evidenza: definizione; tipo di fonte: istituzione. Supporta: le convenzioni del settore per la specifica delle prestazioni di cambio utensile. Nota di ambito: non tutti i produttori seguono questa convenzione in modo coerente e alcuni specificano solo una metrica. ↩
-
"Tempo Chip-to-Chip – CNCARENA FORUM – Industry Arena", https://en.industryarena.com/forum/chip-chip-time–18752-2.html. L'analisi delle prestazioni delle macchine utensili mostra che il tempo chip-to-chip include operazioni aggiuntive oltre allo scambio utensile stesso—posizionamento del mandrino, orientamento, bloccaggio e ritorno alla posizione di taglio—che solitamente aggiungono 2–4 secondi al tempo base da utensile a utensile. Ruolo dell'evidenza: meccanismo; tipo di fonte: ricerca. Supporta: il differenziale di tempo tra le misurazioni da utensile a utensile e chip-to-chip. Nota di ambito: il differenziale dipende dalla cinematica della macchina, dalle distanze di retrazione e dai requisiti di orientamento del mandrino. ↩
-
"Cambio utensile automatico nei centri di tornitura", https://www.youtube.com/watch?v=5T_OX6ymVdU. Gli studi sulla produttività manifatturiera documentano che i cambi utensile manuali sui centri di lavoro, inclusi il recupero dell'utensile, il montaggio, la misurazione della lunghezza e l'inserimento dell'offset, richiedono solitamente 2–5 minuti a seconda dell'esperienza dell'operatore e della disponibilità delle attrezzature di pre-regolazione utensili. Ruolo dell'evidenza: statistica; tipo di fonte: ricerca. Supporta: i requisiti di tempo per i cambi utensile manuali nelle operazioni di lavorazione. Nota di ambito: il tempo varia significativamente con l'organizzazione dell'officina, i metodi di pre-regolazione e l'abilità dell'operatore. ↩
-
"Perché il magazzino utensili non si posiziona correttamente?", https://www.facebook.com/groups/603711620209991/posts/1543609769553500/. Le guide alla risoluzione dei problemi CNC identificano il disallineamento del magazzino utensili—dove la tabella utensili del sistema di controllo non corrisponde al contenuto effettivo del magazzino—come causa di cicli di cambio utensile prolungati dovuti a routine di ricerca, sequenze di ripristino errori o requisiti di intervento dell'operatore. Ruolo dell'evidenza: meccanismo; tipo di fonte: istruzione. Supporta: come gli errori di indirizzamento del magazzino utensili influenzano le prestazioni del cambio utensile. ↩
-
"Manutenzione cambio utensile a ombrello/carosello", https://www.haascnc.com/video/service/hxsqciapvgc.html. I confronti tecnici dei design dei cambi utensile automatici indicano che i magazzini a ombrello, che richiedono al mandrino di restituire il vecchio utensile prima di riceverne uno nuovo, presentano tipicamente tempi chip-to-chip nell'intervallo di 5–8 secondi. Ruolo dell'evidenza: statistica; tipo di fonte: ricerca. Supporta: i tempi tipici di cambio utensile per i sistemi di magazzino a ombrello. Nota di ambito: le prestazioni variano con la capacità del magazzino, il peso dell'utensile e la configurazione della macchina. ↩
-
"Cambio utensile automatico: guida completa al CNC …", https://kuvamtechnologies.com/automatic-tool-changer-systems/?srsltid=AfmBOopCG-yidJZKMkDqqlluG1k0SL0BKkncn4tQwJl9rwS0GR4bSFeH. Gli standard di collaudo delle macchine utensili e i protocolli di garanzia della qualità raccomandano solitamente cicli di cambio utensile consecutivi multipli (comunemente 10–25 ripetizioni) per valutare le prestazioni medie, identificare il tempo di ciclo massimo e rilevare problemi intermittenti non evidenti nei test a ciclo singolo. Ruolo dell'evidenza: supporto generale; tipo di fonte: istituzione. Supporta: le procedure di test raccomandate per valutare le prestazioni del cambio utensile. Nota di ambito: i requisiti di test specifici variano in base allo standard e all'accordo contrattuale. ↩
-
"Velocità e avanzamenti", https://en.wikipedia.org/wiki/Speeds_and_feeds. I sistemi di controllo del cambio utensile automatico incorporano comunemente il rilevamento del carico o la riduzione programmata della velocità per utensili che superano le soglie di peso o lunghezza specificate, al fine di mantenere la precisione di posizionamento e prevenire danni al meccanismo. Ruolo dell'evidenza: meccanismo; tipo di fonte: ricerca. Supporta: controllo adattivo della velocità nei cambi utensile automatici basato sulle caratteristiche dell'utensile. Nota di ambito: L'implementazione varia in base al produttore e al modello della macchina. ↩
-
"ISO 10791-9:2001(en), Condizioni di prova per centri di lavoro", https://www.iso.org/obp/ui/en/#!iso:std:27646:en. La norma ISO 10791-9 specifica le condizioni di prova e i metodi di misurazione per la valutazione delle prestazioni dei centri di lavoro, incluse procedure standardizzate per la misurazione del tempo di cambio utensile con punti di riferimento definiti e configurazioni di prova. Ruolo dell'evidenza: definizione; tipo di fonte: istituzione. Supporta: metodi standardizzati per la misurazione delle prestazioni di cambio utensile. Nota di ambito: Lo standard definisce condizioni di prova che potrebbero differire dai tipici scenari di produzione. ↩

Chris Lu
Avvalendomi di oltre un decennio di esperienza pratica nel settore delle macchine utensili, in particolare con le macchine CNC, sono qui per aiutarvi. Se avete domande suscitate da questo post, se avete bisogno di una guida per la scelta dell'attrezzatura giusta (CNC o convenzionale), se state esplorando soluzioni di macchine personalizzate o se siete pronti a discutere un acquisto, non esitate a CONTATTARMI. Troviamo la macchina utensile perfetta per le vostre esigenze.