

Welche Funktion hat die Führungshülse bei einer CNC-Langdrehmaschine?
Lange Stangen können sich unter der Schnittkraft verbiegen.1. Diese Bewegung verursacht Vibrationen, Konizität, schlechte Oberflächengüten und Ausschuss bei Präzisionsteilen.
Eine Führungshülse stützt das Stangenmaterial in einem CNC-Langdrehautomaten nahe am Schneidwerkzeug. Sie verkürzt die freie Länge, begrenzt Durchbiegung und Vibrationen, führt die Radialbewegung und unterstützt die Maschine bei der Herstellung präziser, langer und schlanker Teile.
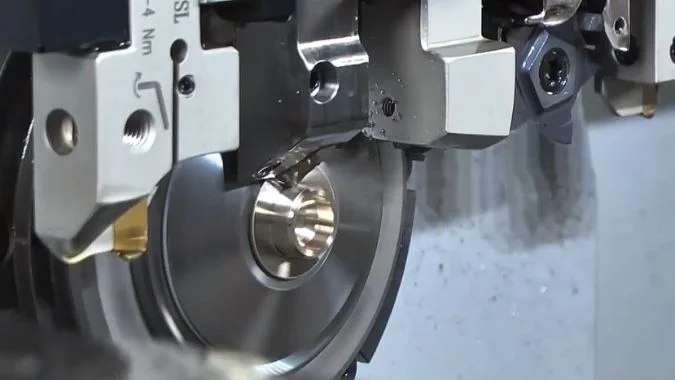
Indem sie das Stangenmaterial direkt neben dem Schneidwerkzeug stützt, verhindert die Führungshülse Durchbiegung und Vibrationen bei langen, schlanken Teilen. Da Teilegeometrien, Oberflächengüten und Produktionskosten variieren, bieten Langdrehautomaten verschiedene Stützoptionen, um unterschiedliche Bearbeitungsherausforderungen zu bewältigen.
Was sind die verschiedenen Arten von Führungshülsen für CNC-Langdrehautomaten?
Die Verwendung einer einzigen Einstellung für jedes Teil kann die Materialkosten erhöhen oder die Genauigkeit verringern. Ein ungeeigneter Stützmodus kann außerdem Kratzer, Vibrationen und den Ausfall der Führungshülse verursachen.
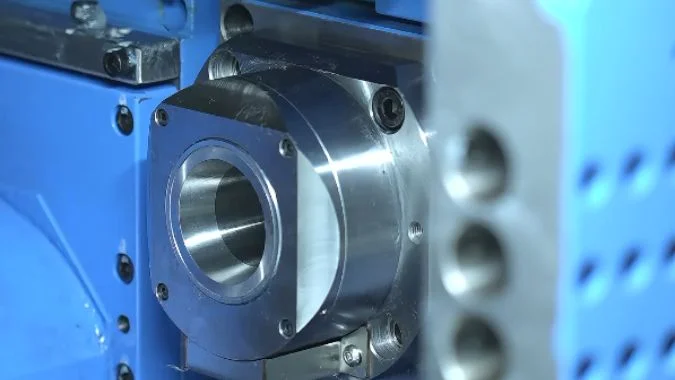
CNC-Langdrehautomaten verwenden drei Hauptbetriebsarten: rotierende Führungshülse, feste Führungshülse und Modus ohne Führungshülse. Rotierende und feste Führungshülsen stützen schlanke Teile in Werkzeugnähe. Der Modus ohne Führungshülse verzichtet auf diese Stützung und wird hauptsächlich für kurze Teile verwendet.
Wie stützt jeder Modus die Stange?
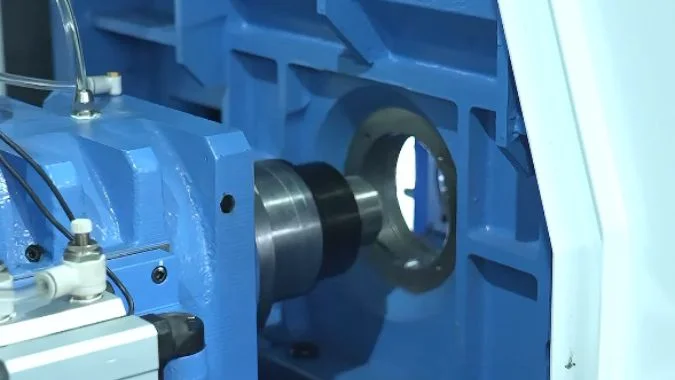
Eine rotierende Führungshülse ist über ein Antriebssystem mit der Hauptspindel verbunden.2. Das System kann Wellen, Zahnräder oder Zahnriemen umfassen. Die Hülse dreht sich mit nahezu der gleichen Geschwindigkeit wie Spindel und Stange. Diese synchronisierte Bewegung begrenzt die Gleitreibung zwischen der Stangenoberfläche und der Hülsenbohrung.3. Sie eignet sich gut für lange Teile, höhere Spindeldrehzahlen und Oberflächen, die frei von Führungsspuren bleiben müssen.
Eine feste Führungshülse bleibt stationär, während sich Spindel und Stange drehen. Ihre Bohrung bietet eine feste radiale Stützung nahe am Werkzeug. Die einfache Stützstruktur kann für eine sehr stabile Positionierung sorgen. Jedoch gleitet die rotierende Stange an der stationären Bohrung entlang. Der Kontaktbereich erfordert einen stetigen Ölfilm.4. Stangengeradheit, Rundheit und Durchmessersteuerung sind ebenfalls wichtig.
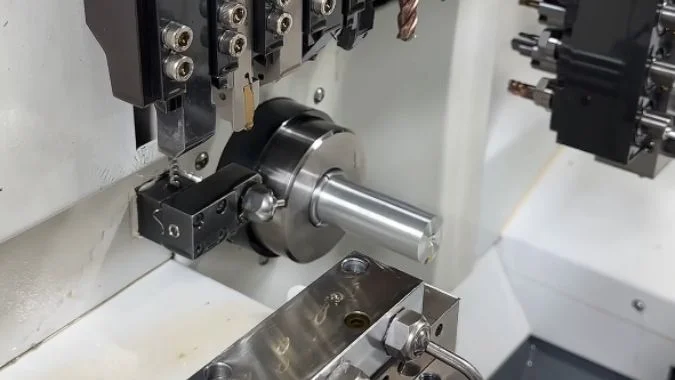
Der Modus ohne Führungshülse entfernt die vordere Stützung. Die Hauptspindelzange hält das Material, und der Schnittpunkt bleibt nahe an der Zange. Diese Anordnung reduziert die Restlängen und vereinfacht den Stangenweg. Er ist für kurze Teile geeignet, die über eine ausreichende Eigensteifigkeit verfügen.
| Modus | Bewegung der Führungsbuchse | Hauptstützmethode | Typischer L/D-Bereich |
|---|---|---|---|
| Rotierende Führungsbuchse | Rotiert mit der Spindel | Stützung in Werkzeugnähe mit geringer relativer Reibung | Üblicherweise über 35 |
| Feste Führungsbuchse | Bleibt stationär | Stützung in Werkzeugnähe durch eine feste Präzisionsbohrung | Üblicherweise über 3 |
| Betrieb ohne Führungsbuchse | Es wird keine Führungsbuchse verwendet | Spindelzange stützt das Werkstück | Üblicherweise unter 3–3,5 |
Das Längen-Durchmesser-Verhältnis ist eher ein Richtwert als eine absolute Regel. Materialhärte, Schnitttiefe, Werkzeugposition, Spindeldrehzahl und erforderliche Toleranz können die endgültige Wahl beeinflussen.
Was sind die Vor- und Nachteile der drei Arten von Führungshülsen für CNC-Langdrehautomaten?
Der falsche Buchsenmodus kann versteckte Kosten durch Ausschuss, Stillstandzeiten und Stangenrestabfälle verursachen. Ein klarer Vergleich beugt diesen Verlusten vor Produktionsbeginn vor.
Rotierende Buchsen unterstützen Hochgeschwindigkeitsschnitte mit weniger Oberflächenreibung, sind jedoch teurer. Feste Buchsen bieten hohe Präzision, erfordern aber eine gute Stangenqualität und Schmierung. Der Betrieb ohne Führungsbuchse spart Material, bietet jedoch weniger Unterstützung für schlanke Werkstücke.
Rotierende Führungsbuchse
Der Hauptvorteil einer rotierenden Buchse ist die synchronisierte Bewegung. Buchse und Stange drehen sich gemeinsam, sodass die Stange während der Rotation nicht stark an der Innenbohrung reibt. Dies senkt das Risiko für Kratzer, Hitzeentwicklung und Fressen. Zudem ermöglicht es relativ hohe Spindeldrehzahlen. Leichte Geradheitsfehler der Stange sind oft einfacher zu handhaben als bei einer festen Buchse.
Der Mechanismus umfasst mehr Bauteile. Lager, Riemen, Wellen, Dichtungen und Kupplungsteile erhöhen die Anschaffungs- und Wartungskosten. Verschleiß am Antrieb oder Riemenschlupf können einen Geschwindigkeitsunterschied zwischen Buchse und Spindel erzeugen. Dieser Unterschied kann die Oberfläche beschädigen oder die Maßhaltigkeit verringern. Die Führungsbuchsenbaugruppe schafft zudem einen größeren Abstand zwischen Spannzange und Bearbeitungsbereich. Am Ende der Produktion verbleibt ein längerer Stangenrest, was die Materialausnutzung senkt. Ein rotierendes System kann in einigen Präzisionsanwendungen zudem eine etwas geringere Positionierungsstabilität aufweisen als eine korrekt eingestellte feste Buchse.
Feste Führungsbuchse
Eine feste Buchse hat einen einfacheren Aufbau und kann eine stabile radiale Führung bieten. Sie wird häufig für die Bearbeitung mit mittlerer oder niedriger Geschwindigkeit gewählt, bei der eine sehr stabile Abstützung erforderlich ist. Die Wartungskosten für das Antriebssystem sind geringer, da kein synchronisierter Buchsenantrieb benötigt wird.
Die relative Reibung ist ihre Hauptbeschränkung. Die Stange rotiert in einer stationären Bohrung. Ein kontinuierlicher Ölfilm muss beide Oberflächen voneinander trennen. Eine mangelhafte Schmierung kann zu Hitzeentwicklung, Kratzern, Verklemmen oder einer verbrannten Buchse führen6. Eine hohe Spindeldrehzahl erhöht dieses Risiko. Das Rohmaterial muss zudem eine gute Geradheit, Rundheit und konstante Durchmesser aufweisen. Wie bei der rotierenden Ausführung bleibt ein längeres Reststück zurück.
Modus ohne Führungsbuchse
Dieser Modus ermöglicht das kürzeste Reststück, auf einer geeigneten Maschine teilweise nahe 30 mm7. Er bietet eine hohe Materialausnutzung und eine schnelle Reaktionszeit bei kurzen Werkstücken. Er bietet jedoch keine Abstützung neben dem Schnittpunkt. Ein übermäßiger Überhang kann zu Durchbiegung, Rattern, Konizität, Werkzeugschäden und höheren Spindellagerbelastungen führen8.
| Modus | Hauptvorteile | Hauptnachteile |
|---|---|---|
| Rotierend | Hochgeschwindigkeitstauglichkeit, geringe Rotationsreibung, weniger Oberflächenkratzer, geringere Anforderungen an die Stangenbegradigung | Höhere Kosten, komplexer Antrieb, langes Reststück, Wartung des Getriebes |
| Fest | Stabile radiale Stützung, hohes Präzisionspotenzial, einfacherer Mechanismus | Erfordert gute Stangenqualität, konstante Schmierung, Geschwindigkeitsbegrenzungen, langes Reststück |
| Ohne Führung | Kurzes Reststück, hoher Materialverbrauch, einfacher Stangenverlauf | Schwache Abstützung, begrenzte Werkstücklänge, höhere Spindelbelastung, höheres Vibrationsrisiko |
Für welche Art von Werkstücken sind die drei Arten von Führungshülsen jeweils geeignet?
Ein Teil mag in einer Zeichnung einfach aussehen, sich aber während des Schneidens anders verhalten. Länge, Durchmesser, Härte, Geschwindigkeit und Oberflächenanforderungen beeinflussen die Steifigkeit.
Rotierende Führungsbuchsen eignen sich für lange Teile, die mit hoher Geschwindigkeit geschnitten werden. Feste Führungsbuchsen eignen sich für lange, präzise Teile, die mit kontrollierten Geschwindigkeiten hergestellt werden. Der Modus ohne Führungsbuchse eignet sich für kurze, steife Teile, bei denen Materialeinsparungen und eine schnelle Produktion wichtig sind.
Auswahl nach Länge, Geschwindigkeit und Oberflächenanforderungen
Eine rotierende Führungsbuchse ist normalerweise für schlanke Wellen mit einem Verhältnis von Länge zu Durchmesser über 3 geeignet. Häufige Beispiele sind medizinische Stifte, Anschlussstifte, kleine Motorwellen, Ventilschäfte, lange Schrauben und Präzisionsinstrumententeile9. Es ist auch nützlich, wenn eine hohe Spindeldrehzahl erforderlich ist. Die synchrone Rotation trägt dazu bei, polierte oder beschichtete Stangenoberflächen vor Rotationskratzern zu schützen. Stangen mit mäßigen Geradheitsabweichungen können in diesem Modus zuverlässiger laufen, obwohl stark verbogenes Material weiterhin ungeeignet bleibt.
Eine feste Führungsbuchse stützt auch Werkstücke mit einem Verhältnis von Länge zu Durchmesser über 3. Sie eignet sich für Teile, die eine stabile radiale Führung und eine genaue Maßkontrolle bei mittleren oder niedrigeren Geschwindigkeiten erfordern. Geschliffenes Stangenmaterial mit guter Geradheit und konstantem Durchmesser liefert das beste Ergebnis. Harte Materialien können in diesem Modus bearbeitet werden, wenn Schmierung, Spiel und Schnittparameter kontrolliert werden. Eine feste Buchse ist weniger geeignet, wenn die Stangenoberfläche sehr empfindlich gegenüber Reibspuren ist.
Der Modus ohne Führungsbuchse eignet sich für kurze Stifte, Muttern, Distanzstücke, Unterlegscheiben, kurze Verbinder sowie flache oder kompakte Bauteile. Der übliche Bereich liegt unter einem L/D-Verhältnis von 3, obwohl einige stabile Prozesse etwa 3,5 erreichen können. Die tatsächliche Grenze hängt von der Materialsteifigkeit und der Schnittkraft ab.
| Produktionsbedingung | Bevorzugter Modus | Hauptgrund |
|---|---|---|
| L/D-Verhältnis über 3 bei hoher Spindeldrehzahl | Rotierende Führungsbuchse | Werkzeugnahe Abstützung mit geringer Rotationsreibung |
| L/D-Verhältnis über 3 mit sehr enger Maßkontrolle | Feste Führungsbuchse | Stabile radiale Führung |
| Kratzempfindliche Stangenoberfläche | Rotierende Führungsbuchse | Führungsbuchse und Stange rotieren gemeinsam |
| Kurze Teile mit hohen Materialkosten | Betrieb ohne Führungsbuchse | Kurzer Stangenrest |
| Mangelhafte Stangengeradheit | Rotierende Führungsbuchse | Bessere Toleranz bei moderaten Schwankungen |
| Geschliffene, gerade, runde Stange | Feste Führungsbuchse | Gute Passung innerhalb der Präzisionsbohrung |
| Kurze, starre Massenfertigungsteile | Betrieb ohne Führungsbuchse | Einfaches Einrichten und hohe Materialausnutzung |
Die Teillänge allein sollte nicht über die Entscheidung bestimmen. Ein kurzes Teil aus einem schwierigen Material kann dennoch hohe Schnittkräfte erzeugen. Ein langes Teil mit geringer Schnitttiefe kann unter kontrollierten Bedingungen stabil bleiben. Ein Probeschnitt sollte Durchmesseränderung, Konizität, Rundheit, Oberflächengüte, Werkzeugbelastung und Spindeltemperatur überprüfen. Maschinen, die eine Umstellung zwischen Führungsbuchsen- und Nicht-Führungsbuchsen-Modus ermöglichen, bieten mehr Flexibilität bei gemischten Aufträgen.
Wie sollte die tägliche Wartung der drei Führungshülsen durchgeführt werden?
Kleine Späne, geringer Ölfluss oder ein lockerer Riemen können ein Präzisions-Setup schnell beschädigen. Versäumte tägliche Kontrollen können zu Brandspuren, Kratzern und ungeplanten Stillstandzeiten führen.
Rotierende Führungsbuchsen erfordern Antriebs- und Lagerprüfungen. Feste Führungsbuchsen benötigen eine Bohrungsreinigung und kontinuierliche Schmierung. Setups ohne Führungsbuchse erfordern Kontrollen von Spannzange und Spindelvorderseite. Jeder Modus benötigt zudem Spanabfuhr, Kühlmittelinspektion und regelmäßige Überprüfung der Befestigungen.
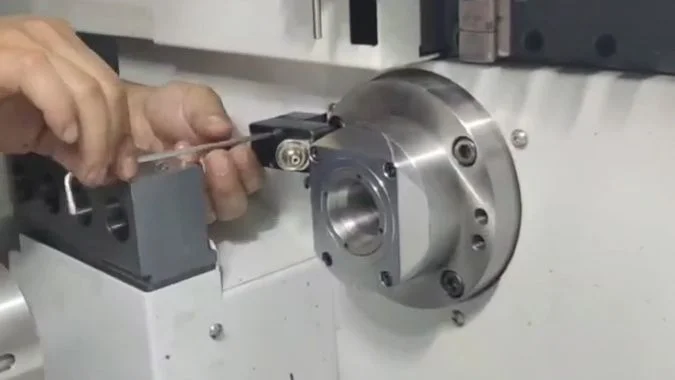
Wartung der rotierenden Führungsbuchse
Der Bediener sollte Zahnriemen, Antriebswellen und Kupplungsteile vor der Produktion inspizieren. Die Riemenspannung sollte den Spezifikationen des Maschinenherstellers entsprechen. Risse, polierte Riemenzähne, lockere Riemenscheiben oder ungewöhnliche Vibrationen können auf Antriebsverschleiß hinweisen. Die Geschwindigkeit der Führungsbuchse muss mit der Spindeldrehzahl synchronisiert bleiben. Schlupf erzeugt eine Relativbewegung und kann das Werkstück zerkratzen.
Lager von Führungsbuchsen benötigen das vorgeschriebene Fett, Öl oder Ölnebel. Das falsche Schmiermittel kann die Hitzeentwicklung erhöhen oder Dichtungen beschädigen. Ungewöhnliche Geräusche und eine steigende Gehäusetemperatur können auf einen frühen Lagerschaden hindeuten. Labyrinthdichtungen und umliegende Nuten sollten frei von feinen Spänen gehalten werden. Die Spannzange oder der Buchseneinsatz sollten sich leicht bewegen lassen und kein übermäßiges Spiel aufweisen.
Wartung der feststehenden Führungsbuchse
Die Bohrung sollte jede Schicht mit einem weichen, nicht kratzenden Werkzeug gereinigt werden. Eingebettete Späne und verharztes Öl können die Stange zerkratzen oder die Bewegung blockieren. Harte Stahlwerkzeuge sollten die Präzisionsbohrung nicht berühren.
Der Schmierweg muss täglich überprüft werden. Ölnebel oder Tropföl muss den Kontaktbereich erreichen, bevor die Spindel mit Produktionsgeschwindigkeit startet. Ein schwacher oder unterbrochener Ölfilm kann die Buchse beschädigen. Der Innendurchmesser, die Rundheit und das Spiel sollten in geplanten Intervallen gemessen werden. Übermäßiges Spiel verringert die Stützwirkung und kann zu Konizität oder Rattern führen.
Wartung im Modus ohne Führungsbuchse
Die Spindelspannzange wird zum Hauptstützpunkt. Ihre Spannkraft, ihr Rundlauf, ihr Verschleiß und ihre Öffnungsbewegung müssen häufig überprüft werden. Späne um die Spannzange herum können zu schlechtem Sitz oder Stangenrutschen führen. Die Temperatur und Vibration an der Spindelvorderseite sollten ebenfalls überwacht werden, da die Schnittkraft ohne die Stützung durch die Führungsbuchse näher an den Lagern wirkt.
Kühlmittel muss Späne aus den Schneid- und Abstichbereichen entfernen. Umwickelte Späne können bearbeitete Oberflächen zerkratzen oder in den Bereich der Spindelvorderseite gelangen.
| Frequenz | Wartungsaufgabe |
|---|---|
| Jede Schicht | Späne entfernen, Kühlmittelrückstände abwischen und den Schneidbereich inspizieren |
| Täglich | Ölstand, Schmiermittelfluss, Kühlmittelfluss und ungewöhnliche Geräusche überprüfen |
| Täglich für den rotierenden Modus | Zustand von Riemen, Synchronisation, Dichtungen und Lagertemperatur prüfen |
| Täglich für den festen Modus | Bohrung reinigen und kontinuierlichen Ölfilm sicherstellen |
| Täglich für den Nicht-Führungsmodus | Spannzangengriff, Vibration der Spindelvorderseite und Spanansammlungen prüfen |
| Wöchentlich | Stützrahmen, Sicherungsmuttern, Schläuche und kritische Befestigungselemente prüfen |
| In geplanten Intervallen | Bohrungsverschleiß, Spannzangenrundlauf, Spindelzustand und Antriebsverschleiß messen |
Wartungsgrenzen und Schmiermittelqualitäten sollten immer den Anweisungen des Maschinen- und Buchsenherstellers entsprechen. Ein schriftliches Inspektionsprotokoll kann schleichende Veränderungen aufzeigen, bevor diese zu Produktionsausfällen führen.
Schlussfolgerung
Eine Führungsbuchse stützt das Stangenmaterial in der Nähe des Werkzeugs ab. Der korrekte rotierende, feste oder Nicht-Führungsmodus balanciert Präzision, Geschwindigkeit, Oberflächenqualität, Wartung und Materialverbrauch aus.
-
"Bohrstangen-Durchbiegungsrechner", https://www.firgelliauto.com/blogs/engineering-calculators/boring-bar-deflection-calculator?srsltid=AfmBOoqBKtnzOPUcih1viGFmyZPyIPNTJhMpPILR8d16DZg_NAFduwEy. Forschungen zur Bearbeitungsdynamik bestätigen, dass Schnittkräfte elastische Durchbiegungen bei schlanken Werkstücken verursachen, wobei das Ausmaß der Durchbiegung proportional zur nicht abgestützten Länge und umgekehrt proportional zur Materialsteifigkeit ist, was zu Maßfehlern und einer Verschlechterung der Oberflächenbeschaffenheit führt. Beweisrolle: Mechanismus; Quellentyp: Forschung. Unterstützt: Dass nicht abgestütztes Stangenmaterial unter Schnittkräften eine Durchbiegung erfährt, was zu Maßungenauigkeiten und Vibrationen führt. Anmerkung zum Geltungsbereich: Das Zitat unterstützt den allgemeinen Mechanismus, quantifiziert jedoch keine spezifischen Durchbiegungswerte für Langdrehautomaten. ↩
-
"Verständnis der Hauptspindel-Spannzange, Gegenspindel-Spannzange …", https://www.youtube.com/watch?v=ReuHjIOOTeY. Technische Dokumentationen zu Langdrehautomaten beschreiben rotierende Führungsbuchsensysteme, die Zahnriemen, Zahnräder oder Wellenkupplungen verwenden, um die Rotationssynchronisation zwischen der Führungsbuchse und der Hauptspindel aufrechtzuerhalten und die Relativbewegung zwischen dem Werkstück und der Stützfläche zu minimieren. Beweisrolle: Mechanismus; Quellentyp: Bildung. Unterstützt: Dass rotierende Führungsbuchsen mechanisch über Übertragungselemente mit der Spindel gekoppelt sind, um die Synchronisation aufrechtzuerhalten. ↩
-
"Rotationssynchronisation von Kampferbändern", https://pubmed.ncbi.nlm.nih.gov/30780363/. Tribologische Prinzipien legen fest, dass Reibung und Verschleiß Funktionen der relativen Gleitgeschwindigkeit zwischen Kontaktflächen sind; wenn die Rotationsgeschwindigkeiten synchronisiert sind, nähert sich die Relativbewegung gegen Null, wodurch die Gleitreibung primär auf Resteffekte aus Geschwindigkeitsunterschieden und Oberflächenrauigkeitsinteraktionen reduziert wird. Beweisrolle: Mechanismus; Quellentyp: Forschung. Unterstützt: Dass eine synchronisierte Rotation die relative Gleitgeschwindigkeit minimiert und dadurch Reibung und Verschleiß reduziert. ↩
-
"Synergetische tribologische Verbesserung von Buchsen durch …", https://ui.adsabs.harvard.edu/abs/2025JMEP..tmp.1428C/abstract. Die Lager-Schmierungstheorie zeigt, dass bei der Rotation einer Welle innerhalb einer stationären Buchse hydrodynamische oder Grenzschicht-Schmierungszustände durch eine kontinuierliche Schmiermittelzufuhr aufrechterhalten werden müssen, um die Oberflächen zu trennen, adhäsiven Verschleiß zu verhindern und Reibungswärme abzuleiten. Beweisrolle: Mechanismus; Quellentyp: Forschung. Unterstützt: Dass ein kontinuierlicher Schmierfilm notwendig ist, um Metall-auf-Metall-Kontakt bei Konfigurationen mit relativer Rotationsbewegung zu verhindern. ↩
-
"Große Länge-Durchmesser-Verhältnisse", https://www.unitedcenterlessgrinding.net/blog/swiss-precision-machining-for-parts-with-long-length-to-diameter-ratios. Richtlinien der Fertigungstechnik identifizieren Werkstücke mit Länge-Durchmesser-Verhältnissen von über 3:1 als schlanke Komponenten, die anfällig für erhebliche Durchbiegungen unter Schnittkräften sind und typischerweise eine zusätzliche Unterstützung wie Lünetten, Zentrierstützen oder Führungsbuchsen erfordern, um die Maßgenauigkeit aufrechtzuerhalten. Beweisrolle: allgemeine Unterstützung; Quellentyp: Bildung. Unterstützt: Dass Werkstücke mit Länge-Durchmesser-Verhältnissen von über etwa 3 als schlank gelten und zu Durchbiegungen neigen, die eine zusätzliche Unterstützung erfordern. Anmerkung zum Geltungsbereich: Der exakte Schwellenwert variiert je nach Materialeigenschaften, Schnittbedingungen und Toleranzanforderungen, anstatt ein fester universeller Wert zu sein ↩
-
"Schmierstoffausfall = Lagerdefekt", https://www.machinerylubrication.com/Read/1863/lubricant-failure. Tribologische Untersuchungen zu Lagerschäden belegen, dass unzureichende Schmierung zu Kontakt der Rauheitsspitzen und adhäsiven Wechselwirkungen führt. Dies erzeugt Reibungswärme, die die Anlasstemperaturen des Materials übersteigen, Oberflächenrisse verursachen, Materialübertragungen fördern und in schweren Fällen zum thermischen Fressen führen kann. Nachweisrolle: Mechanismus; Quellentyp: Forschung. Unterstützt die Aussage: dass unzureichende Schmierung zu erhöhter Reibung, Wärmeentwicklung, Oberflächenschäden und potenziellem Fressen bei Gleitlagerkontakten führt. ↩
-
"Brauchen Maschinen wirklich eine Spindel? | Umstellung auf OHNE …", https://www.youtube.com/watch?v=A06XLn_-aSU. Spezifikationen für Langdrehmaschinen zeigen, dass der Betrieb ohne Führungsbuchse in der Regel kürzere Stangenreste ermöglicht, wobei die Werte je nach Maschinenkonstruktion meist zwischen 30 und 50 mm liegen, im Vergleich zu den für Führungsbuchsenkonfigurationen typischen 80 bis 150 mm aufgrund des geringeren Abstands zwischen Spannzange und Werkzeug. Nachweisrolle: Statistik; Quellentyp: Sonstiges. Unterstützt die Aussage: dass Konfigurationen ohne Führungsbuchse im Vergleich zu Modi mit Führungsbuchse kürzere Stangenreste ermöglichen. Anmerkung: Das genaue Minimum des Reststücks variiert erheblich je nach Maschinenmodell, Spindeldesign und Abstechwerkzeugkonfiguration. ↩
-
"Untersuchung der Spindellagervorspannung auf Dynamik und …", https://mtrc.utk.edu/wp-content/uploads/sites/45/2019/09/ozturk_kumar_turner_schmitz_preload.pdf. Die Analyse der Werkzeugmaschinendynamik zeigt, dass bei einwirkenden Schnittkräften auf ein freitragendes, aus der Spindel herausragendes Werkstück das resultierende Biegemoment über die Spannzange auf die Spindellager übertragen wird, wobei die Größe proportional zum Abstand vom Schnittpunkt zum Lagerort ist. Nachweisrolle: Mechanismus; Quellentyp: Bildung. Unterstützt die Aussage: dass die Entfernung der Zwischenstützung den Hebelarm der Schnittkräfte vergrößert und dadurch die Belastung der Spindellager erhöht. ↩
-
"CNC-Langdrehmaschine für Medizin & Automobil …", https://cncwmt.com/qa/why-swiss-type-cnc-lathe-is-the-ideal-choice-for-medical-device-and-automotive-component-manufacturing/. Umfragen in der Fertigungsindustrie identifizieren das Langdrehen als primäres Produktionsverfahren für hochpräzise, schlanke Bauteile in der Medizintechnik (chirurgische Stifte, Implantatkomponenten), Elektronik (Steckerkontakte), Automobilindustrie (Kraftstoffsystemkomponenten) und im Instrumentenbau, da die Technologie enge Toleranzen bei langgestreckten Teilen mit kleinem Durchmesser ermöglicht. Nachweisrolle: Fallbeispiel; Quellentyp: Sonstiges. Unterstützt die Aussage: dass das Langdrehen mit Führungsbuchsenunterstützung in der Herstellung von medizinischen Geräten, elektronischen Steckverbindern und feinmechanischen Komponenten weit verbreitet ist. Anmerkung: Die Referenz unterstützt allgemeine Anwendungsbereiche, unterscheidet jedoch nicht spezifisch zwischen rotierenden und feststehenden Führungsbuchsenmodi für jeden Komponententyp. ↩

Chris Lu
Mit mehr als einem Jahrzehnt praktischer Erfahrung in der Werkzeugmaschinenindustrie, insbesondere mit CNC-Maschinen, stehe ich Ihnen gerne zur Verfügung. Ganz gleich, ob Sie Fragen haben, die durch diesen Beitrag ausgelöst wurden, ob Sie Beratung bei der Auswahl der richtigen Ausrüstung (CNC oder konventionell) benötigen, ob Sie kundenspezifische Maschinenlösungen erforschen oder ob Sie bereit sind, einen Kauf zu besprechen, zögern Sie nicht, mich zu kontaktieren. Lassen Sie uns gemeinsam die perfekte Werkzeugmaschine für Ihre Bedürfnisse finden.