

¿Cuál es la función del casquillo guía en un torno CNC de tipo suizo?
El material en barra largo puede doblarse bajo la fuerza de corte.1. Ese movimiento provoca vibraciones, conicidad, acabados deficientes y el rechazo de piezas de precisión.
Un casquillo guía sostiene el material en barra cerca de la herramienta de corte en un torno tipo suizo CNC. Acorta la longitud sin soporte, limita la flexión y la vibración, guía el movimiento radial y ayuda a la máquina a producir piezas largas y delgadas con precisión.
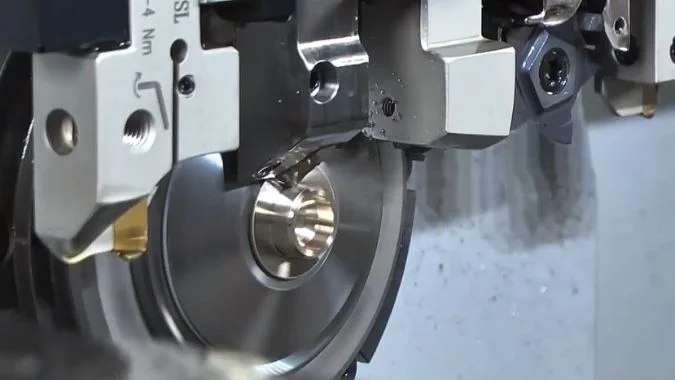
Al soportar el material en barra directamente junto a la herramienta de corte, el casquillo guía evita la deflexión y la vibración en piezas largas y delgadas. Dado que las geometrías de las piezas, los acabados y los costos de producción varían, los tornos tipo suizo ofrecen diferentes opciones de soporte para manejar desafíos de mecanizado distintos.
¿Cuáles son los diferentes tipos de casquillos guía para tornos tipo suizo CNC?
Utilizar una única configuración para cada pieza puede aumentar los costos de material o disminuir la precisión. Un modo de soporte inadecuado también puede causar rayones, vibraciones y fallas en el casquillo.
Los tornos tipo suizo CNC utilizan tres modos operativos principales: casquillo guía giratorio, casquillo guía fijo y modo sin casquillo guía. Los casquillos giratorios y fijos soportan piezas delgadas cerca de la herramienta. El modo sin casquillo guía elimina este soporte y se utiliza principalmente para piezas cortas.
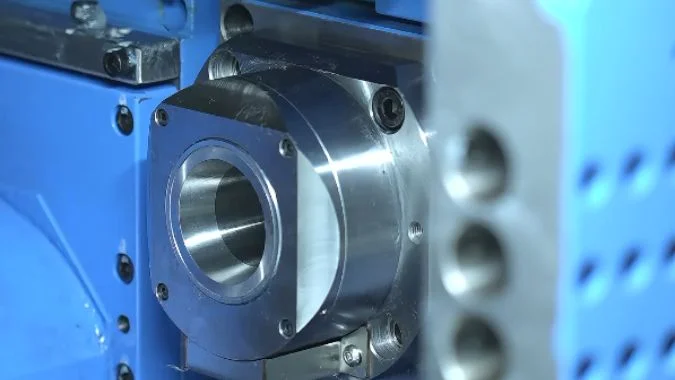
¿Cómo soporta la barra cada modo?
Un casquillo guía giratorio se conecta al husillo principal a través de un sistema de accionamiento.2. El sistema puede incluir ejes, engranajes o correas dentadas. El casquillo gira casi a la misma velocidad que el husillo y la barra. Este movimiento sincronizado limita la fricción por deslizamiento entre la superficie de la barra y el orificio del casquillo.3. Funciona bien para piezas largas, velocidades de husillo más altas y superficies que deben permanecer libres de marcas de guía.
Un casquillo guía fijo permanece estacionario mientras el husillo y la barra giran. Su orificio proporciona un soporte radial firme cerca de la herramienta. La estructura de soporte simple puede proporcionar un posicionamiento muy estable. Sin embargo, la barra giratoria se desliza contra el orificio estacionario. El área de contacto necesita una película de aceite constante.4. La rectitud, redondez y el control del diámetro de la barra también son importantes.
El modo sin casquillo guía elimina el soporte frontal. La pinza del husillo principal sostiene el material y el punto de corte permanece cerca de la pinza. Esta disposición reduce la longitud del remanente y simplifica el trayecto de la barra. Es adecuado para piezas cortas que tienen suficiente rigidez natural.
| Modo | Movimiento del casquillo | Método de soporte principal | Rango L/D típico |
|---|---|---|---|
| Casquillo guía rotativo | Gira con el husillo | Soporte de punto cercano con baja fricción rotacional relativa | Generalmente superior a 35 |
| Casquillo guía fijo | Permanece estacionario | Soporte de punto cercano a través de un orificio de precisión fijo | Generalmente superior a 3 |
| Modo sin casquillo guía | No se utiliza casquillo guía | La pinza del husillo sostiene la pieza de trabajo | Generalmente inferior a 3–3.5 |
La relación longitud-diámetro es un punto de partida más que una regla absoluta. La dureza del material, la profundidad de corte, la posición de la herramienta, la velocidad del husillo y la tolerancia requerida pueden cambiar la elección final.
¿Cuáles son las ventajas y desventajas de los tres tipos de casquillos guía para tornos tipo suizo CNC?
El modo de casquillo incorrecto puede ocultar costos en desperdicios, tiempo de inactividad y restos de barra desperdiciados. Una comparación clara evita estas pérdidas antes de que comience la producción.
Los casquillos rotativos permiten el corte a alta velocidad con menor fricción superficial pero son más costosos. Los casquillos fijos pueden proporcionar una precisión sólida, pero requieren buena calidad de barra y lubricación. El modo sin casquillo guía ahorra material pero ofrece menos soporte para piezas de trabajo delgadas.
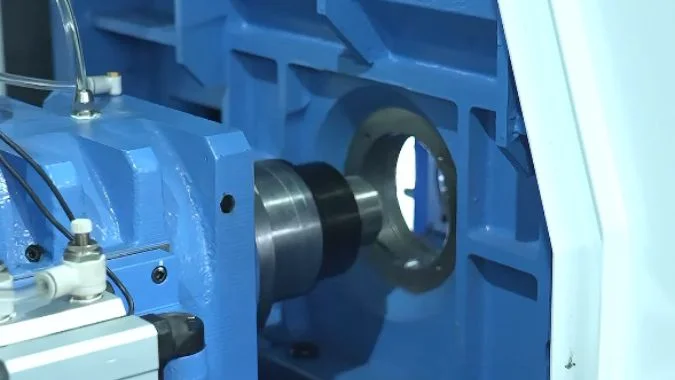
Casquillo guía rotativo
El principal beneficio de un casquillo rotativo es el movimiento sincronizado. El casquillo y la barra giran juntos, por lo que la barra no roza excesivamente el orificio interior durante la rotación. Esto reduce el riesgo de arañazos, calor y agarrotamiento. También permite velocidades de husillo relativamente altas. Los errores leves de rectitud de la barra suelen ser más fáciles de manejar que con un casquillo fijo.
El mecanismo tiene más piezas. Los rodamientos, correas, ejes, sellos y piezas de acoplamiento aumentan el costo de compra y mantenimiento. El desgaste de la transmisión o el deslizamiento de la correa pueden crear una diferencia de velocidad entre el casquillo y el husillo. Esa diferencia puede marcar la superficie o reducir la estabilidad dimensional. El conjunto del casquillo guía también crea una mayor distancia entre la pinza y el área de corte. Debe quedar más barra al final de una corrida de producción, por lo que el uso de material es menor. Un sistema rotativo también puede proporcionar una estabilidad de posicionamiento ligeramente menor que un casquillo fijo correctamente ajustado en algunas aplicaciones de precisión.
Casquillo guía fijo
Un casquillo fijo tiene una estructura más sencilla y puede ofrecer un control radial firme. A menudo se selecciona para mecanizado de velocidad media o baja, donde se requiere un soporte muy estable. Los costes de mantenimiento del sistema de accionamiento son menores porque no se necesita un accionamiento de casquillo sincronizado.
La fricción relativa es su principal limitación. La barra gira dentro de un orificio estacionario. Una película de aceite continua debe separar ambas superficies. Una lubricación deficiente puede causar calor, arañazos, atascos o que el casquillo se queme6. Una velocidad de husillo elevada aumenta este riesgo. La barra bruta también necesita una buena rectitud, redondez y consistencia en el diámetro. Al igual que el tipo giratorio, deja un resto más largo.
Modo sin casquillo guía
Este modo proporciona el resto más corto, a veces cercano a los 30 mm en una máquina adecuada7. Ofrece un alto aprovechamiento del material y una respuesta rápida para piezas cortas. Sin embargo, no proporciona soporte aparte del punto de corte. Un voladizo excesivo puede causar deflexión, vibraciones, conicidad, daños en la herramienta y mayores cargas sobre los rodamientos del husillo8.
| Modo | Principales ventajas | Principales desventajas |
|---|---|---|
| Rotativo | Capacidad de alta velocidad, baja fricción rotacional, menos rayones en la superficie, menor exigencia de rectitud de la barra | Mayor costo, accionamiento complejo, resto de material largo, mantenimiento de la transmisión |
| Fijo | Soporte radial estable, potencial de alta precisión, mecanismo más sencillo | Requiere buena calidad de barra, lubricación constante, límites de velocidad, resto de material largo |
| Sin guía | Resto de material corto, alto uso de material, trayectoria de barra simple | Soporte débil, longitud de pieza limitada, mayor carga en el husillo, mayor riesgo de vibración |
¿Para qué tipo de piezas es adecuado cada uno de los tres tipos de casquillos guía?
Una pieza puede parecer simple en un plano, pero comportarse de manera diferente durante el corte. La longitud, el diámetro, la dureza, la velocidad y los requisitos de superficie afectan la rigidez.
Los casquillos guía rotativos son adecuados para piezas largas cortadas a alta velocidad. Los casquillos guía fijos son adecuados para piezas largas y precisas producidas a velocidades controladas. El modo sin casquillo guía es adecuado para piezas cortas y rígidas donde el ahorro de material y la producción rápida son importantes.
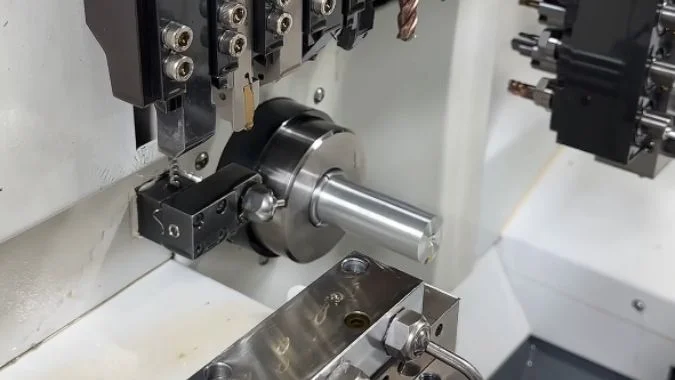
Selección por longitud, velocidad y requisitos de superficie
Un casquillo guía rotativo es normalmente adecuado para ejes esbeltos con una relación longitud-diámetro superior a 3. Ejemplos comunes incluyen pasadores médicos, pasadores de conectores, ejes de motores pequeños, vástagos de válvulas, tornillos largos y piezas de instrumentos de precisión.9. También es útil cuando se requiere una alta velocidad de husillo. La rotación sincrónica ayuda a proteger las superficies de las barras pulidas o recubiertas contra rayones rotacionales. Las barras con una variación de rectitud moderada pueden funcionar de manera más fiable en este modo, aunque el material muy doblado sigue siendo inadecuado.
Un casquillo guía fijo también soporta piezas de trabajo con una relación longitud-diámetro superior a 3. Se adapta a piezas que necesitan una guía radial estable y un control dimensional estricto a velocidades medias o bajas. El material de barra rectificado con buena rectitud y un diámetro consistente proporciona el mejor resultado. Los materiales duros pueden mecanizarse en este modo cuando se controlan la lubricación, la holgura y los parámetros de corte. Un casquillo fijo es menos adecuado cuando la superficie de la barra es muy sensible a las marcas de fricción.
El modo sin casquillo guía es adecuado para pasadores cortos, tuercas, espaciadores, arandelas, conectores cortos y componentes planos o compactos. El rango común es inferior a una relación L/D de 3, aunque algunos procesos estables pueden alcanzar aproximadamente 3.5. El límite real depende de la rigidez del material y la fuerza de corte.
| Condición de producción | Modo preferido | Razón principal |
|---|---|---|
| Relación L/D superior a 3 con alta velocidad de husillo | Casquillo guía rotativo | Soporte cerca de la herramienta con baja fricción rotacional |
| Relación L/D superior a 3 con un control de tamaño muy estricto | Casquillo guía fijo | Guía radial estable |
| Superficie de la barra sensible a los arañazos | Casquillo guía rotativo | El casquillo y la barra giran juntos |
| Piezas cortas con alto coste de material | Modo sin casquillo guía | Retal de barra corto |
| Poca rectitud de la barra | Casquillo guía rotativo | Mejor tolerancia a variaciones moderadas |
| Barra rectificada, recta y redonda | Casquillo guía fijo | Buen ajuste dentro del orificio de precisión |
| Piezas de producción en masa cortas y rígidas | Modo sin casquillo guía | Configuración sencilla y alto aprovechamiento del material |
La longitud de la pieza por sí sola no debe determinar la decisión. Una pieza corta fabricada con un material difícil puede seguir generando una gran fuerza de corte. Una pieza larga con una profundidad de corte pequeña puede permanecer estable bajo condiciones controladas. Un corte de prueba debe verificar el cambio de diámetro, la conicidad, la redondez, el acabado, la carga de la herramienta y la temperatura del husillo. Las máquinas que permiten la conversión entre modos con casquillo guía y sin casquillo guía ofrecen más flexibilidad para pedidos mixtos.
¿Cómo debe realizarse el mantenimiento diario de cada uno de los tres casquillos guía?
Las virutas pequeñas, el flujo bajo de aceite o una correa floja pueden dañar rápidamente una configuración de precisión. No realizar las comprobaciones diarias puede provocar quemaduras, arañazos y tiempos de inactividad no planificados.
Los casquillos giratorios requieren comprobaciones del accionamiento y de los rodamientos. Los casquillos fijos requieren la limpieza del orificio y lubricación continua. Las configuraciones sin casquillo guía necesitan comprobaciones de la pinza y la parte frontal del husillo. Todos los modos también requieren la eliminación de virutas, la inspección del refrigerante y comprobaciones periódicas de fijación.
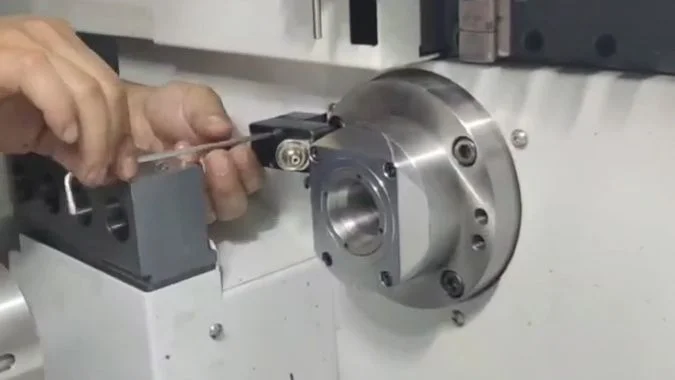
Mantenimiento del casquillo guía giratorio
El operador debe inspeccionar las correas de distribución, los ejes de transmisión y las piezas de acoplamiento antes de la producción. La tensión de la correa debe cumplir con las especificaciones del fabricante de la máquina. Las grietas, los dientes de la correa pulidos, las poleas flojas o las vibraciones anormales pueden indicar desgaste en el accionamiento. La velocidad del casquillo guía debe permanecer sincronizada con la velocidad del husillo. El deslizamiento crea un movimiento relativo y puede rayar la pieza de trabajo.
Los rodamientos del casquillo guía necesitan la grasa, el aceite o la niebla de aceite especificados. Un lubricante incorrecto puede aumentar el calor o dañar los sellos. El ruido anormal y el aumento de la temperatura de la carcasa pueden indicar un fallo prematuro de los rodamientos. Los sellos de laberinto y las ranuras cercanas deben mantenerse libres de virutas finas. La pinza o el inserto del casquillo deben moverse suavemente y no deben tener una holgura excesiva.
Mantenimiento del casquillo guía fijo
El orificio debe limpiarse en cada turno con una herramienta suave que no raye. Las virutas incrustadas y el aceite seco pueden rayar la barra o bloquear el movimiento. No se deben utilizar punzones de acero duro en un orificio de precisión.
La vía de lubricación requiere una inspección diaria. La neblina de aceite o el goteo de aceite deben llegar al área de contacto antes de que el husillo alcance la velocidad de producción. Una película de aceite débil o interrumpida puede quemar el casquillo. El diámetro interior, la redondez y la holgura deben medirse en intervalos planificados. Una holgura excesiva reduce el soporte y permite la aparición de conicidad o vibraciones.
Mantenimiento en modo sin casquillo guía
La pinza del husillo se convierte en el punto de apoyo principal. Su fuerza de sujeción, descentramiento, desgaste y acción de apertura requieren revisiones frecuentes. Las virutas alrededor de la pinza pueden provocar un mal asentamiento o el deslizamiento de la barra. También se debe controlar la temperatura y la vibración de la parte frontal del husillo, ya que la fuerza de corte actúa más cerca de los rodamientos al no contar con el soporte del casquillo guía.
El refrigerante debe eliminar las virutas de las áreas de corte y tronzado. Las virutas enrolladas pueden rayar las superficies terminadas o entrar en el área frontal del husillo.
| Frecuencia | Tarea de mantenimiento |
|---|---|
| Cada turno | Retirar las virutas, limpiar los residuos de refrigerante e inspeccionar el área de corte |
| Diario | Comprobar el nivel de aceite, el flujo de lubricante, el flujo de refrigerante y verificar que no existan ruidos anormales |
| Diariamente para el modo de rotación | Verifique el estado de la correa, la sincronización, los sellos y la temperatura de los rodamientos |
| Diariamente para el modo fijo | Limpie el orificio y confirme una película de aceite continua |
| Diariamente para el modo sin guía | Verifique el agarre de la pinza, la vibración delantera del husillo y la acumulación de virutas |
| Semanal | Verifique los marcos de soporte, las tuercas de seguridad, las mangueras y los sujetadores críticos |
| En intervalos planificados | Mida el desgaste del orificio, la excentricidad de la pinza, el estado del husillo y el desgaste de la transmisión |
Los límites de mantenimiento y los grados de lubricante siempre deben seguir las instrucciones del fabricante de la máquina y del casquillo. Un registro de inspección escrito puede mostrar cambios graduales antes de que se conviertan en fallas de producción.
Conclusión
Un casquillo guía sostiene la barra cerca de la herramienta. El modo correcto, ya sea giratorio, fijo o sin guía, equilibra la precisión, la velocidad, la calidad de la superficie, el mantenimiento y el uso del material.
-
"Calculadora de deflexión de la barra de mandrinar", https://www.firgelliauto.com/blogs/engineering-calculators/boring-bar-deflection-calculator?srsltid=AfmBOoqBKtnzOPUcih1viGFmyZPyIPNTJhMpPILR8d16DZg_NAFduwEy. La investigación sobre la dinámica del mecanizado confirma que las fuerzas de corte causan una deflexión elástica en piezas de trabajo delgadas, con una magnitud de deflexión proporcional a la longitud sin soporte e inversamente proporcional a la rigidez del material, lo que resulta en errores dimensionales y degradación del acabado superficial. Rol de evidencia: mecanismo; tipo de fuente: investigación. Respaldos: que las barras sin soporte experimentan deflexión bajo fuerzas de corte, lo que genera imprecisión dimensional y vibración. Nota de alcance: La cita respalda el mecanismo general pero no cuantifica valores de deflexión específicos para operaciones en tornos suizos. ↩
-
"Comprensión de la pinza del husillo principal, pinza del subhusillo…", https://www.youtube.com/watch?v=ReuHjIOOTeY. La documentación técnica sobre tornos suizos describe sistemas de casquillos guía giratorios que emplean correas de distribución, engranajes o acoplamientos de eje para mantener la sincronización rotacional entre el casquillo guía y el husillo principal, minimizando el movimiento relativo entre la pieza de trabajo y la superficie de soporte. Rol de evidencia: mecanismo; tipo de fuente: educación. Respaldos: que los casquillos guía giratorios están acoplados mecánicamente al husillo a través de elementos de transmisión para mantener la sincronización. ↩
-
"Sincronización rotacional de cintas de alcanfor", https://pubmed.ncbi.nlm.nih.gov/30780363/. Los principios tribológicos establecen que la fricción y el desgaste son funciones de la velocidad de deslizamiento relativa entre las superficies de contacto; cuando las velocidades de rotación están sincronizadas, el movimiento relativo se aproxima a cero, reduciendo la fricción por deslizamiento a efectos residuales principalmente derivados del desajuste de velocidad y las interacciones de rugosidad superficial. Rol de evidencia: mecanismo; tipo de fuente: investigación. Respaldos: que la rotación sincronizada minimiza la velocidad de deslizamiento relativa y, por lo tanto, reduce la fricción y el desgaste. ↩
-
"Mejora tribológica sinérgica de casquillos mediante…", https://ui.adsabs.harvard.edu/abs/2025JMEP..tmp.1428C/abstract. La teoría de la lubricación de rodamientos demuestra que cuando un eje gira dentro de un casquillo estacionario, los regímenes de lubricación hidrodinámica o límite deben mantenerse mediante un suministro continuo de lubricante para separar las superficies, evitar el desgaste adhesivo y disipar el calor por fricción. Rol de evidencia: mecanismo; tipo de fuente: investigación. Respaldos: que una película de lubricante continua es necesaria para evitar el contacto metal-metal en configuraciones con movimiento rotacional relativo. ↩
-
"Relaciones longitud-diámetro largas", https://www.unitedcenterlessgrinding.net/blog/swiss-precision-machining-for-parts-with-long-length-to-diameter-ratios. Las directrices de ingeniería de fabricación identifican las piezas de trabajo con relaciones longitud-diámetro superiores a 3:1 como componentes delgados susceptibles a una deflexión significativa bajo fuerzas de corte, que generalmente requieren soporte auxiliar como lunetas, soportes centrales o casquillos guía para mantener la precisión dimensional. Rol de evidencia: respaldo general; tipo de fuente: educación. Respaldos: que las piezas de trabajo con relaciones longitud-diámetro superiores a aproximadamente 3 se consideran delgadas y propensas a la deflexión, lo que requiere soporte adicional. Nota de alcance: El umbral exacto varía según las propiedades del material, las condiciones de corte y los requisitos de tolerancia en lugar de ser un valor universal fijo. ↩
-
"Fallo de lubricación = Fallo de rodamiento", https://www.machinerylubrication.com/Read/1863/lubricant-failure. La investigación tribológica sobre fallos en rodamientos demuestra que una lubricación inadecuada permite el contacto de asperezas e interacciones adhesivas, generando calor por fricción que puede exceder las temperaturas de revenido del material, causar rayado superficial, promover la transferencia de material y, en casos graves, provocar el agarrotamiento térmico. Rol de la evidencia: mecanismo; tipo de fuente: investigación. Apoya: que una lubricación insuficiente conduce a un aumento de la fricción, generación de calor, daño superficial y posible agarrotamiento en contactos de rodamientos deslizantes. ↩
-
"¿Realmente las máquinas NECESITAN un husillo? | Cambio a SIN…", https://www.youtube.com/watch?v=A06XLn_-aSU. Las especificaciones de los tornos de tipo suizo indican que el funcionamiento sin casquillo guía suele lograr restos de barra más cortos, con valores que oscilan comúnmente entre 30 y 50 mm según el diseño de la máquina, en comparación con los 80 a 150 mm típicos de las configuraciones con casquillo guía, debido a la menor distancia entre la pinza y la herramienta. Rol de la evidencia: estadística; tipo de fuente: otro. Apoya: que las configuraciones sin casquillo guía pueden lograr restos de barra más cortos en comparación con los modos con casquillo guía. Nota de alcance: El resto mínimo exacto varía significativamente según el modelo de máquina, el diseño del husillo y la configuración de la herramienta de corte. ↩
-
"Investigación de la precarga del rodamiento del husillo en la dinámica y…", https://mtrc.utk.edu/wp-content/uploads/sites/45/2019/09/ozturk_kumar_turner_schmitz_preload.pdf. El análisis de la dinámica de las máquinas herramienta muestra que cuando las fuerzas de corte actúan sobre una pieza de trabajo en voladizo no soportada que se extiende desde el husillo, el momento flector resultante se transmite a través de la pinza a los rodamientos del husillo, con una magnitud proporcional a la distancia desde el punto de corte hasta la ubicación del rodamiento. Rol de la evidencia: mecanismo; tipo de fuente: educación. Apoya: que eliminar el soporte intermedio aumenta el brazo de palanca de las fuerzas de corte, aumentando así las cargas sobre los rodamientos del husillo. ↩
-
"Torno CNC tipo suizo para medicina y automoción…", https://cncwmt.com/qa/why-swiss-type-cnc-lathe-is-the-ideal-choice-for-medical-device-and-automotive-component-manufacturing/. Las encuestas de la industria manufacturera identifican al torneado tipo suizo como un método de producción principal para componentes delgados de alta precisión en dispositivos médicos (pasadores quirúrgicos, componentes de implantes), electrónica (contactos de conectores), automoción (componentes del sistema de combustible) y sectores de instrumentación, debido a la capacidad de la tecnología para tolerancias estrechas en piezas largas de pequeño diámetro. Rol de la evidencia: referencia de caso; tipo de fuente: otro. Apoya: que el torneado tipo suizo con soporte de casquillo guía se aplica ampliamente en la fabricación de dispositivos médicos, conectores electrónicos y componentes mecánicos de precisión. Nota de alcance: La cita respalda las áreas de aplicación generales, pero no distingue específicamente entre los modos de casquillo guía giratorio y fijo para cada tipo de componente. ↩

Chris Lu
Aprovechando más de una década de experiencia práctica en la industria de la máquina herramienta, en particular con máquinas CNC, estoy aquí para ayudar. Si tiene alguna pregunta que le haya surgido a raíz de este artículo, si necesita orientación para seleccionar el equipo adecuado (CNC o convencional), si está explorando soluciones de máquinas personalizadas o si está listo para discutir una compra, no dude en CONTACTAR CONMIGO. Encontremos la máquina herramienta perfecta para sus necesidades.