

Quelle est la fonction de la douille de guidage dans un tour automatique de type suisse ?
Les barres longues peuvent se plier sous la force de coupe.1. Ce mouvement provoque des vibrations, une conicité, des finitions médiocres et le rejet de pièces de précision.
Une douille de guidage soutient la barre près de l'outil de coupe dans un tour CNC de type suisse. Elle réduit la longueur non soutenue, limite la flexion et les vibrations, guide le mouvement radial et aide la machine à produire des pièces longues et minces avec précision.
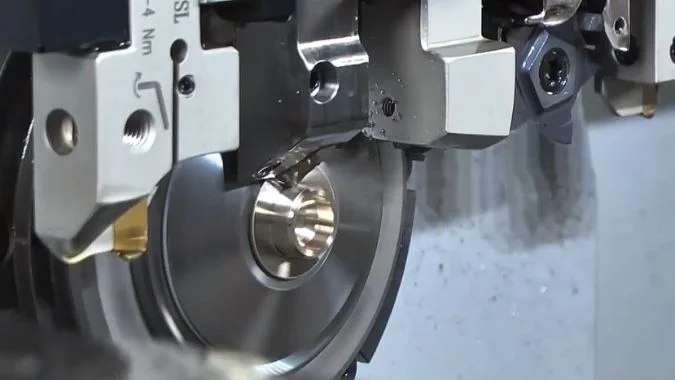
En soutenant la barre directement à côté de l'outil de coupe, la douille de guidage empêche la déflexion et les vibrations sur les pièces longues et minces. Comme les géométries, les finitions et les coûts de production des pièces varient, les tours de type suisse offrent différentes options de support pour relever des défis d'usinage distincts.
Quels sont les différents types de douilles de guidage pour les tours CNC de type suisse ?
Utiliser une seule configuration pour chaque pièce peut augmenter les coûts de matériaux ou diminuer la précision. Un mode de support inadapté peut également provoquer des rayures, des vibrations et une défaillance de la douille.
Les tours CNC de type suisse utilisent trois modes de fonctionnement principaux : la douille de guidage rotative, la douille de guidage fixe et le mode sans douille de guidage. Les douilles rotatives et fixes soutiennent les pièces minces près de l'outil. Le mode sans douille de guidage supprime ce support et est principalement utilisé pour les pièces courtes.
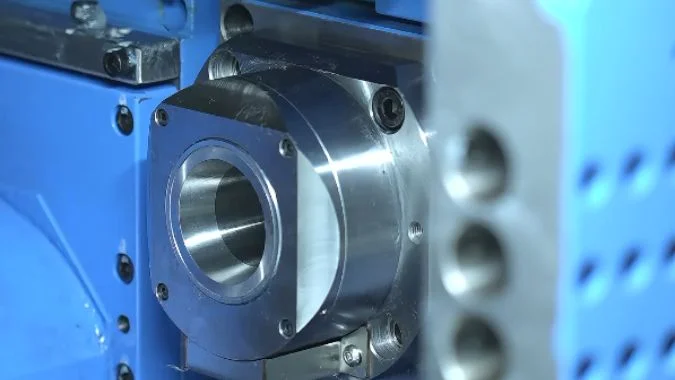
Comment chaque mode soutient-il la barre ?
Une douille de guidage rotative est reliée à la broche principale par un système d'entraînement2. Le système peut inclure des arbres, des engrenages ou des courroies de distribution. La douille tourne pratiquement à la même vitesse que la broche et la barre. Ce mouvement synchronisé limite le frottement de glissement entre la surface de la barre et l'alésage de la douille3. Il fonctionne bien pour les pièces longues, les vitesses de broche plus élevées et les surfaces qui doivent rester exemptes de marques de guidage.
Une douille de guidage fixe reste stationnaire pendant que la broche et la barre tournent. Son alésage offre un support radial ferme près de l'outil. La structure de support simple peut fournir un positionnement très stable. Cependant, la barre rotative glisse contre l'alésage stationnaire. La zone de contact nécessite un film d'huile constant4. La rectitude, la rondeur et le contrôle du diamètre de la barre sont également importants.
Le mode sans douille de guidage supprime le support avant. La pince de la broche principale maintient le matériau, et le point de coupe reste proche de la pince. Cette disposition réduit la longueur résiduelle et simplifie le passage de la barre. Il convient aux pièces courtes qui possèdent une rigidité naturelle suffisante.
| Mode | Mouvement de la douille | Méthode de support principal | Plage L/D typique |
|---|---|---|---|
| Douille de guidage rotative | Tourne avec la broche | Support à point proche avec une faible friction de rotation relative | Généralement supérieure à 35 |
| Douille de guidage fixe | Reste stationnaire | Support à point proche via un alésage de précision fixe | Généralement supérieure à 3 |
| Mode sans douille de guidage | Aucune douille de guidage utilisée | La pince de broche soutient la pièce | Généralement inférieure à 3–3,5 |
Le rapport longueur/diamètre est un point de départ plutôt qu'une règle absolue. La dureté du matériau, la profondeur de coupe, la position de l'outil, la vitesse de broche et la tolérance requise peuvent modifier le choix final.
Quels sont les avantages et les inconvénients des trois types de douilles de guidage pour les tours CNC de type suisse ?
Un mauvais mode de douille peut masquer des coûts liés au rebut, aux temps d'arrêt et au gaspillage de barres. Une comparaison claire permet d'éviter ces pertes avant le début de la production.
Les douilles rotatives prennent en charge la coupe à grande vitesse avec moins de friction de surface, mais coûtent plus cher. Les douilles fixes peuvent offrir une précision élevée mais nécessitent une bonne qualité de barre et une lubrification adéquate. Le mode sans douille économise du matériau mais offre moins de support pour les pièces élancées.
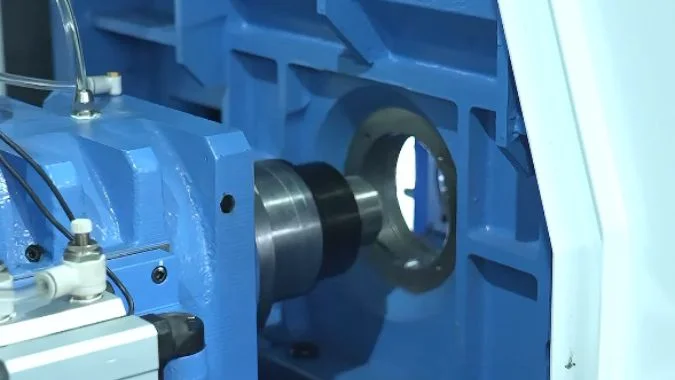
Douille de guidage rotative
L'avantage principal d'une douille rotative est le mouvement synchronisé. La douille et la barre tournent ensemble, évitant ainsi un frottement excessif de la barre contre l'alésage interne pendant la rotation. Cela réduit les risques de rayures, de surchauffe et de grippage, tout en permettant des vitesses de broche relativement élevées. Les légères erreurs de rectitude de la barre sont souvent plus faciles à gérer qu'avec une douille fixe.
Le mécanisme comporte plus de composants. Les roulements, courroies, arbres, joints et pièces de couplage augmentent les coûts d'achat et de maintenance. L'usure de la transmission ou le glissement de la courroie peuvent entraîner une différence de vitesse entre la douille et la broche, ce qui peut marquer la surface ou réduire la stabilité dimensionnelle. L'ensemble de la douille de guidage crée également une distance plus longue entre la pince et la zone de coupe. Une plus grande partie de la barre doit rester à la fin de la production, ce qui diminue le rendement matière. Un système rotatif peut également offrir une stabilité de positionnement légèrement inférieure à celle d'une douille fixe correctement ajustée dans certaines applications de précision.
Guide-barre fixe
Une douille fixe présente une structure plus simple et peut offrir un contrôle radial ferme. Elle est souvent choisie pour l'usinage à vitesse moyenne ou basse où un support très stable est requis. Les coûts de maintenance du système d'entraînement sont plus faibles car aucun entraînement de douille synchronisé n'est nécessaire.
La friction relative est sa principale limite. La barre tourne à l'intérieur d'un trou stationnaire. Un film d'huile continu doit séparer les deux surfaces. Une mauvaise lubrification peut provoquer de la chaleur, des rayures, un blocage ou une douille brûlée6. Une vitesse de broche élevée augmente ce risque. La barre brute nécessite également une bonne rectitude, une bonne circularité et une cohérence de diamètre. Comme le type rotatif, elle laisse un reste plus long.
Mode sans guide-barre
Ce mode permet d'obtenir le reste le plus court, parfois proche de 30 mm sur une machine appropriée7. Il offre une utilisation élevée du matériau et une réponse rapide pour les pièces courtes. Cependant, il n'offre aucun support en dehors du point de coupe. Un porte-à-faux excessif peut provoquer une déflexion, des vibrations, une conicité, des dommages à l'outil et des charges plus élevées sur les roulements de broche8.
| Mode | Principaux avantages | Principaux inconvénients |
|---|---|---|
| Rotative | Capacité à haute vitesse, faible frottement rotationnel, moins de rayures de surface, moindre exigence de rectitude de la barre | Coût plus élevé, entraînement complexe, chute importante, entretien de la transmission |
| Fixe | Support radial stable, potentiel de haute précision, mécanisme plus simple | Nécessite une barre de bonne qualité, lubrification constante, limites de vitesse, chute importante |
| Sans guide | Chute courte, utilisation élevée de matériau, chemin de barre simple | Support faible, longueur de pièce limitée, charge de broche plus élevée, risque de vibration accru |
À quels types de pièces chacun des trois types de douilles de guidage convient-il ?
Une pièce peut sembler simple sur un dessin mais se comporter différemment lors de l'usinage. La longueur, le diamètre, la dureté, la vitesse et les exigences de surface affectent tous la rigidité.
Les canons de guidage rotatifs conviennent aux pièces longues usinées à haute vitesse. Les canons de guidage fixes conviennent aux pièces longues et précises produites à des vitesses contrôlées. Le mode sans canon de guidage convient aux pièces courtes et rigides où l'économie de matériau et la rapidité de production sont importantes.
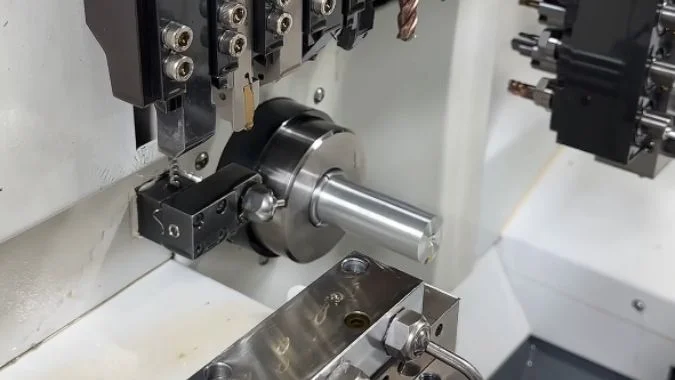
Sélection selon la longueur, la vitesse et les exigences de surface
Un canon de guidage rotatif est normalement adapté aux arbres élancés avec un rapport longueur/diamètre supérieur à 3. Les exemples courants incluent les broches médicales, les broches de connecteur, les petits arbres de moteur, les tiges de soupape, les longues vis et les pièces d'instruments de précision9. Il est également utile lorsqu'une vitesse de broche élevée est nécessaire. La rotation synchrone aide à protéger les surfaces de barres polies ou revêtues contre les rayures de rotation. Les barres présentant une variation de rectitude modérée peuvent fonctionner de manière plus fiable dans ce mode, bien que les matériaux fortement pliés restent inadaptés.
Un canon de guidage fixe supporte également les pièces avec un rapport longueur/diamètre supérieur à 3. Il convient aux pièces nécessitant un guidage radial stable et un contrôle dimensionnel rigoureux à des vitesses moyennes ou faibles. Les barres rectifiées avec une bonne rectitude et un diamètre constant donnent le meilleur résultat. Les matériaux durs peuvent être usinés dans ce mode lorsque la lubrification, le jeu et les paramètres de coupe sont contrôlés. Un canon fixe est moins adapté lorsque la surface de la barre est très sensible aux marques de frottement.
Le mode sans canon de guidage convient aux goupilles courtes, écrous, entretoises, rondelles, connecteurs courts et composants plats ou compacts. La plage habituelle se situe en dessous d'un rapport L/D de 3, bien que certains processus stables puissent atteindre environ 3,5. La limite réelle dépend de la rigidité du matériau et de la force de coupe.
| Condition de production | Mode préféré | Raison principale |
|---|---|---|
| Rapport L/D supérieur à 3 avec une vitesse de broche élevée | Douille de guidage rotative | Support proche de l'outil avec une faible friction de rotation |
| Rapport L/D supérieur à 3 avec un contrôle dimensionnel très strict | Douille de guidage fixe | Guidage radial stable |
| Surface de barre sensible aux rayures | Douille de guidage rotative | La douille et la barre tournent ensemble |
| Pièces courtes avec un coût de matériau élevé | Mode sans douille de guidage | Chute de barre courte |
| Mauvaise rectitude de la barre | Douille de guidage rotative | Meilleure tolérance aux variations modérées |
| Barre rectifiée, droite et ronde | Douille de guidage fixe | Bon ajustement à l'intérieur de l'alésage de précision |
| Pièces de production de masse courtes et rigides | Mode sans douille de guidage | Configuration simple et utilisation élevée du matériau |
La longueur de la pièce ne devrait pas être le seul facteur déterminant. Une pièce courte fabriquée à partir d'un matériau difficile peut tout de même générer une force de coupe élevée. Une pièce longue avec une faible profondeur de coupe peut rester stable dans des conditions contrôlées. Un essai de coupe doit vérifier le changement de diamètre, la conicité, la circularité, le fini de surface, la charge de l'outil et la température de la broche. Les machines permettant de passer du mode avec canon de guidage au mode sans canon de guidage offrent une plus grande flexibilité pour les commandes mixtes.
Comment effectuer l'entretien quotidien de chacune des trois douilles de guidage ?
Des copeaux de petite taille, un faible débit d'huile ou une courroie desserrée peuvent rapidement endommager une configuration de précision. L'omission des contrôles quotidiens peut entraîner des brûlures, des rayures et des temps d'arrêt imprévus.
Les canons rotatifs nécessitent des vérifications de l'entraînement et des roulements. Les canons fixes nécessitent un nettoyage de l'alésage et une lubrification continue. Les configurations sans canon de guidage nécessitent des vérifications de la pince et de l'avant de la broche. Chaque mode nécessite également l'évacuation des copeaux, l'inspection du liquide de refroidissement et des vérifications régulières des fixations.
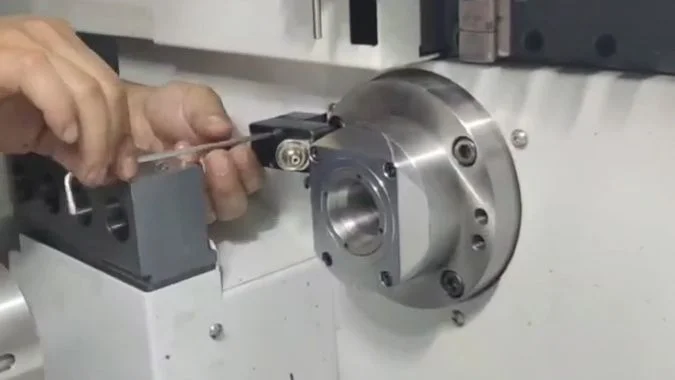
Maintenance du canon de guidage rotatif
L'opérateur doit inspecter les courroies de distribution, les arbres d'entraînement et les pièces d'accouplement avant la production. La tension de la courroie doit être conforme aux spécifications du fabricant de la machine. Des fissures, des dents de courroie polies, des poulies desserrées ou des vibrations anormales peuvent indiquer une usure de l'entraînement. La vitesse du canon de guidage doit rester synchronisée avec la vitesse de la broche. Tout glissement crée un mouvement relatif et peut rayer la pièce.
Les roulements du canon de guidage nécessitent la graisse, l'huile ou la lubrification par brouillard d'huile spécifiées. Un lubrifiant inapproprié peut augmenter la chaleur ou endommager les joints. Un bruit anormal et une élévation de la température du logement peuvent indiquer une défaillance précoce des roulements. Les joints à labyrinthe et les rainures adjacentes doivent rester exempts de copeaux fins. La pince ou l'insert de canon doit se déplacer en douceur et ne pas présenter de jeu excessif.
Entretien de la douille de guidage fixe
L'alésage doit être nettoyé à chaque poste avec un outil souple et non abrasif. Les copeaux incrustés et l'huile séchée peuvent rayer la barre ou bloquer le mouvement. Les pointes en acier dur ne doivent pas toucher un alésage de précision.
Le circuit de lubrification nécessite une inspection quotidienne. La brume d'huile ou l'huile goutte-à-goutte doit atteindre la zone de contact avant que la broche ne démarre à sa vitesse de production. Un film d'huile faible ou rompu peut brûler la douille. Le diamètre intérieur, la circularité et le jeu doivent être mesurés à intervalles réguliers. Un jeu excessif réduit le support et entraîne une conicité ou des vibrations.
Entretien en mode sans douille de guidage
La pince de la broche devient le principal point de support. Sa force de serrage, son faux-rond, son usure et son mécanisme d'ouverture nécessitent des vérifications fréquentes. Les copeaux autour de la pince peuvent entraîner une mauvaise assise ou un glissement de la barre. La température et les vibrations à l'avant de la broche doivent également être surveillées, car la force de coupe agit plus près des roulements en l'absence de support de douille de guidage.
Le liquide de refroidissement doit évacuer les copeaux des zones de coupe et de tronçonnage. Les copeaux enchevêtrés peuvent rayer les surfaces finies ou pénétrer dans la zone frontale de la broche.
| Fréquence | Tâche de maintenance |
|---|---|
| À chaque poste | Retirer les copeaux, essuyer les résidus de liquide de refroidissement et inspecter la zone de coupe |
| Quotidiennement | Vérifier le niveau d'huile, le débit de lubrifiant, le débit de liquide de refroidissement et l'absence de bruits anormaux |
| Quotidiennement pour le mode rotatif | Vérifier l'état de la courroie, la synchronisation, les joints et la température des roulements |
| Quotidiennement pour le mode fixe | Nettoyer l'alésage et confirmer la présence d'un film d'huile continu |
| Quotidiennement pour le mode sans guide | Vérifier la prise de la pince, les vibrations à l'avant de la broche et l'accumulation de copeaux |
| Hebdomadaire | Vérifier les cadres de support, les écrous de blocage, les tuyaux et les fixations critiques |
| À intervalles prévus | Mesurer l'usure de l'alésage, le faux-rond de la pince, l'état de la broche et l'usure de l'entraînement |
Les limites de maintenance et les grades de lubrifiants doivent toujours respecter les instructions du fabricant de la machine et de la douille. Un rapport d'inspection écrit permet de détecter les changements progressifs avant qu'ils ne deviennent des pannes de production.
Conclusion
Une douille de guidage soutient la barre près de l'outil. Le choix approprié entre le mode rotatif, fixe ou sans guide permet d'équilibrer précision, vitesse, qualité de surface, maintenance et utilisation du matériau.
-
" Calculateur de déflexion de la barre d'alésage ", https://www.firgelliauto.com/blogs/engineering-calculators/boring-bar-deflection-calculator?srsltid=AfmBOoqBKtnzOPUcih1viGFmyZPyIPNTJhMpPILR8d16DZg_NAFduwEy. La recherche sur la dynamique d'usinage confirme que les forces de coupe provoquent une déflexion élastique des pièces minces, avec une magnitude de déflexion proportionnelle à la longueur non supportée et inversement proportionnelle à la rigidité du matériau, entraînant des erreurs dimensionnelles et une dégradation de l'état de surface. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : que la barre non supportée subit une déflexion sous les forces de coupe, conduisant à une inexactitude dimensionnelle et des vibrations. Note de portée : La citation soutient le mécanisme général mais ne quantifie pas de valeurs de déflexion spécifiques pour les opérations sur tours de type suisse ↩
-
" Comprendre la pince de la broche principale, la pince de la contre-broche… ", https://www.youtube.com/watch?v=ReuHjIOOTeY. La documentation technique sur les tours de type suisse décrit les systèmes de douilles de guidage rotatives qui utilisent des courroies de distribution, des engrenages ou des accouplements d'arbre pour maintenir la synchronisation rotationnelle entre la douille de guidage et la broche principale, minimisant le mouvement relatif entre la pièce et la surface de support. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : que les douilles de guidage rotatives sont couplées mécaniquement à la broche par des éléments de transmission pour maintenir la synchronisation. ↩
-
" Synchronisation rotationnelle des rubans de camphre ", https://pubmed.ncbi.nlm.nih.gov/30780363/. Les principes tribologiques établissent que la friction et l'usure sont fonction de la vitesse de glissement relative entre les surfaces de contact ; lorsque les vitesses de rotation sont synchronisées, le mouvement relatif approche de zéro, réduisant la friction de glissement principalement aux effets résiduels dus au déséquilibre de vitesse et aux interactions de rugosité de surface. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : qu'une rotation synchronisée minimise la vitesse de glissement relative et réduit ainsi la friction et l'usure. ↩
-
" Amélioration tribologique synergique des douilles via… ", https://ui.adsabs.harvard.edu/abs/2025JMEP..tmp.1428C/abstract. La théorie de la lubrification des paliers démontre que lorsqu'un arbre tourne à l'intérieur d'une douille stationnaire, des régimes de lubrification hydrodynamique ou limite doivent être maintenus par un apport continu de lubrifiant pour séparer les surfaces, prévenir l'usure adhésive et dissiper la chaleur de friction. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : qu'un film lubrifiant continu est nécessaire pour éviter le contact métal sur métal dans les configurations avec mouvement rotationnel relatif. ↩
-
" Rapports longueur/diamètre élevés ", https://www.unitedcenterlessgrinding.net/blog/swiss-precision-machining-for-parts-with-long-length-to-diameter-ratios. Les directives d'ingénierie manufacturière identifient les pièces ayant des rapports longueur/diamètre supérieurs à 3:1 comme des composants minces susceptibles de subir une déflexion significative sous les forces de coupe, nécessitant généralement un support auxiliaire tel que des lunettes, des supports centraux ou des douilles de guidage pour maintenir la précision dimensionnelle. Rôle de la preuve : soutien général ; type de source : éducation. Soutient : que les pièces ayant des rapports longueur/diamètre supérieurs à environ 3 sont considérées comme minces et sujettes à une déflexion nécessitant un support supplémentaire. Note de portée : Le seuil exact varie selon les propriétés du matériau, les conditions de coupe et les exigences de tolérance plutôt que d'être une valeur universelle fixe ↩
-
" Défaillance du lubrifiant = Défaillance du roulement ", https://www.machinerylubrication.com/Read/1863/lubricant-failure. La recherche tribologique sur les défaillances des roulements démontre qu'une lubrification inadéquate permet un contact entre les aspérités et des interactions adhésives, générant une chaleur de friction susceptible de dépasser les températures de revenu du matériau, de provoquer des rayures de surface, de favoriser le transfert de matériau et, dans les cas graves, d'entraîner un grippage thermique. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : qu'une lubrification insuffisante entraîne une augmentation de la friction, une production de chaleur, des dommages superficiels et un risque de grippage dans les contacts des paliers lisses. ↩
-
" Les machines ont-elles VRAIMENT besoin d'une broche ? | Passage au NON … ", https://www.youtube.com/watch?v=A06XLn_-aSU. Les spécifications des tours de type suisse indiquent que le fonctionnement sans canon de guidage permet généralement d'obtenir des chutes de barre plus courtes, avec des valeurs allant couramment de 30 à 50 mm selon la conception de la machine, contre 80 à 150 mm typiques pour les configurations avec canon de guidage, en raison de la distance réduite entre la pince et l'outil. Rôle de la preuve : statistique ; type de source : autre. Soutient : que les configurations sans canon de guidage permettent d'obtenir des chutes de barre plus courtes par rapport aux modes avec canon de guidage. Note de portée : Le minimum exact de la chute varie considérablement selon le modèle de machine, la conception de la broche et la configuration de l'outil de tronçonnage. ↩
-
" Étude de la précharge du roulement de broche sur la dynamique et … ", https://mtrc.utk.edu/wp-content/uploads/sites/45/2019/09/ozturk_kumar_turner_schmitz_preload.pdf. L'analyse de la dynamique des machines-outils montre que lorsque les forces de coupe agissent sur une pièce en porte-à-faux non soutenue s'étendant à partir de la broche, le moment de flexion résultant est transmis par la pince aux roulements de la broche, avec une magnitude proportionnelle à la distance entre le point de coupe et l'emplacement du roulement. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : que la suppression du support intermédiaire augmente le bras de levier des forces de coupe, augmentant ainsi les charges sur les roulements de la broche. ↩
-
" Tour CNC de type suisse pour le médical et l'automobile … ", https://cncwmt.com/qa/why-swiss-type-cnc-lathe-is-the-ideal-choice-for-medical-device-and-automotive-component-manufacturing/. Les enquêtes dans l'industrie manufacturière identifient le tournage de type suisse comme une méthode de production primaire pour les composants élancés de haute précision dans les dispositifs médicaux (broches chirurgicales, composants d'implants), l'électronique (contacts de connecteurs), l'automobile (composants de systèmes de carburant) et les secteurs de l'instrumentation, en raison de la capacité de la technologie à respecter des tolérances serrées sur des pièces longues de petit diamètre. Rôle de la preuve : référence de cas ; type de source : autre. Soutient : que le tournage de type suisse avec support de canon de guidage est largement appliqué dans la fabrication de dispositifs médicaux, de connecteurs électroniques et de composants mécaniques de précision. Note de portée : La citation soutient les domaines d'application généraux mais ne distingue pas spécifiquement entre les modes de canon de guidage rotatif et fixe pour chaque type de composant. ↩

Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.