

Qual é a função da bucha guia em um torno CNC tipo suíço?
Barras longas podem dobrar sob a força de corte1. Esse movimento causa vibração, conicidade, acabamentos ruins e peças de precisão rejeitadas.
Uma bucha guia apoia a barra próxima à ferramenta de corte em um torno CNC tipo suíço. Ela reduz o comprimento não suportado, limita a flexão e a vibração, guia o movimento radial e ajuda a máquina a produzir peças longas e esbeltas com precisão.
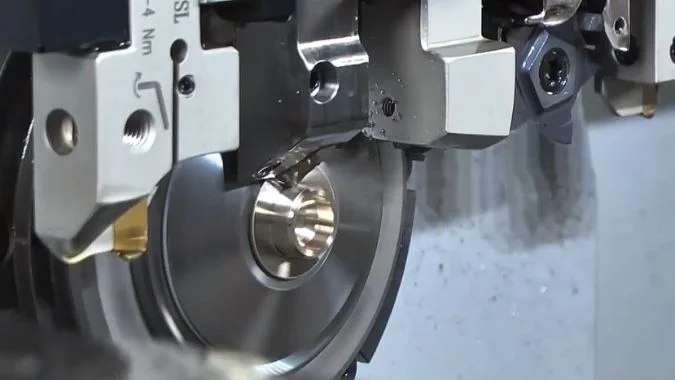
Ao apoiar a barra diretamente ao lado da ferramenta de corte, a bucha guia evita a deflexão e a vibração em peças longas e esbeltas. Como as geometrias das peças, os acabamentos e os custos de produção variam, os tornos tipo suíço oferecem diferentes opções de suporte para lidar com desafios de usinagem distintos.
Quais são os diferentes tipos de buchas guia para tornos CNC tipo suíço?
Usar uma única configuração para cada peça pode aumentar os custos de material ou diminuir a precisão. Um modo de suporte inadequado também pode causar riscos, vibração e falha da bucha.
Os tornos CNC tipo suíço usam três modos operacionais principais: bucha guia rotativa, bucha guia fixa e modo sem bucha guia. As buchas rotativas e fixas apoiam peças esbeltas perto da ferramenta. O modo sem bucha guia remove esse suporte e é usado principalmente para peças curtas.
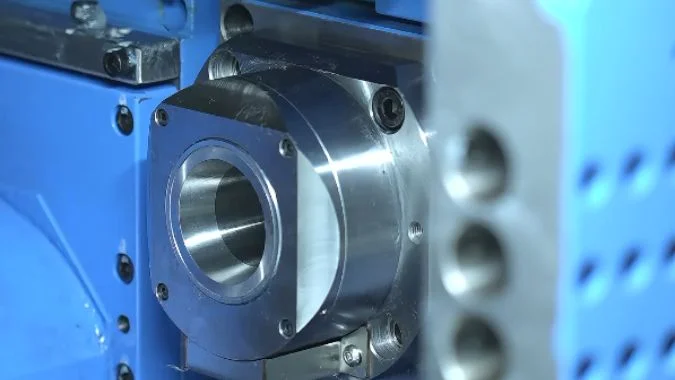
Como cada modo suporta a barra?
Uma bucha guia rotativa conecta-se ao cabeçote principal por meio de um sistema de acionamento2. O sistema pode incluir eixos, engrenagens ou correias sincronizadas. A bucha gira quase à mesma velocidade do cabeçote e da barra. Esse movimento sincronizado limita o atrito de deslizamento entre a superfície da barra e o furo da bucha3. Funciona bem para peças longas, velocidades de rotação mais altas e superfícies que devem permanecer livres de marcas de guia.
Uma bucha guia fixa permanece estacionária enquanto o cabeçote e a barra giram. Seu furo oferece suporte radial firme próximo à ferramenta. A estrutura de suporte simples pode proporcionar um posicionamento muito estável. No entanto, a barra rotativa desliza contra o furo estacionário. A área de contato precisa de uma película de óleo constante4. A retilineidade, a circularidade e o controle do diâmetro da barra também são importantes.
O modo sem bucha guia remove o suporte frontal. A pinça do cabeçote principal segura o material, e o ponto de corte permanece próximo à pinça. Esse arranjo reduz o comprimento da sobra e simplifica o caminho da barra. É adequado para peças curtas que possuem rigidez natural suficiente.
| Modo | Movimento da bucha | Método de suporte principal | Faixa típica de L/D |
|---|---|---|---|
| Bucha guia rotativa | Gira com o fuso | Suporte de ponto próximo com baixa fricção rotacional relativa | Geralmente acima de 35 |
| Bucha guia fixa | Permanece estacionária | Suporte de ponto próximo através de um furo de precisão fixo | Geralmente acima de 3 |
| Modo sem bucha guia | Nenhuma bucha guia é utilizada | A pinça do fuso suporta a peça de trabalho | Geralmente abaixo de 3–3,5 |
A relação comprimento-diâmetro é um ponto de partida, não uma regra absoluta. A dureza do material, a profundidade de corte, a posição da ferramenta, a velocidade do fuso e a tolerância necessária podem alterar a escolha final.
Quais são as vantagens e desvantagens dos três tipos de buchas guia para tornos CNC tipo suíço?
O modo de bucha incorreto pode esconder custos em sucata, tempo de inatividade e desperdício de pontas de barras. Uma comparação clara evita essas perdas antes do início da produção.
As buchas rotativas suportam cortes em alta velocidade com menos fricção superficial, mas custam mais. As buchas fixas podem oferecer alta precisão, mas exigem boa qualidade de barra e lubrificação. O modo sem bucha guia economiza material, mas oferece menos suporte para peças esbeltas.
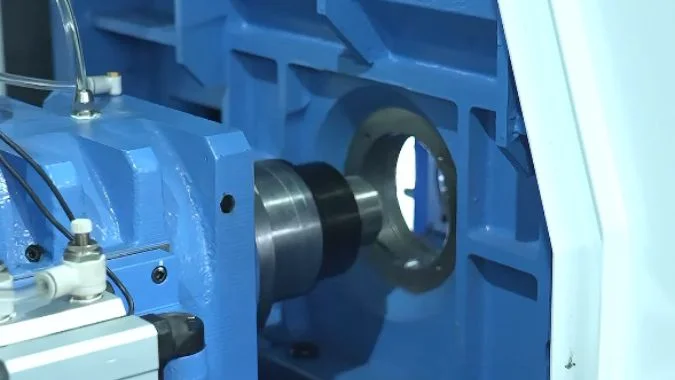
Bucha Guia Rotativa
O principal benefício de uma bucha rotativa é o movimento sincronizado. A bucha e a barra giram juntas, de modo que a barra não sofre fricção acentuada no furo interno durante a rotação. Isso reduz o risco de arranhões, calor e engripamento. Também permite velocidades de fuso relativamente altas. Pequenos erros de retilineidade da barra são, muitas vezes, mais fáceis de gerenciar do que com uma bucha fixa.
O mecanismo possui mais peças. Rolamentos, correias, eixos, vedações e peças de acoplamento aumentam o custo de aquisição e manutenção. O desgaste da transmissão ou o deslizamento da correia podem criar uma diferença de velocidade entre a bucha e o fuso. Essa diferença pode marcar a superfície ou reduzir a estabilidade dimensional. O conjunto da bucha guia também cria uma distância maior entre a pinça e a área de corte. É necessário que reste mais barra no final de uma tiragem de produção, portanto o uso de material é menor. Um sistema rotativo também pode proporcionar uma estabilidade de posicionamento ligeiramente inferior à de uma bucha fixa devidamente ajustada em algumas aplicações de precisão.
Bucha guia fixa
Uma bucha fixa possui uma estrutura mais simples e pode oferecer um controle radial firme. É frequentemente selecionada para usinagem de velocidade média ou baixa, onde é necessário um suporte muito estável. Os custos de manutenção do sistema de acionamento são menores porque não é necessário um acionamento de bucha sincronizado.
O atrito relativo é sua principal limitação. A barra gira dentro de um orifício estacionário. Uma película de óleo contínua deve separar ambas as superfícies. A lubrificação deficiente pode causar calor, arranhões, travamento ou uma bucha queimada.6. Alta velocidade do fuso aumenta esse risco. A barra bruta também precisa de boa retilinidade, circularidade e consistência de diâmetro. Assim como o tipo rotativo, ela deixa um retalho mais longo.
Modo sem bucha guia
Este modo proporciona o menor retalho, às vezes próximo de 30 mm em uma máquina adequada.7. Oferece alto uso de material e resposta rápida para peças curtas. No entanto, não oferece suporte além do ponto de corte. O balanço excessivo pode causar deflexão, vibração, conicidade, danos à ferramenta e maiores cargas nos rolamentos do fuso8.
| Modo | Principais vantagens | Principais desvantagens |
|---|---|---|
| Rotativo | Capacidade de alta velocidade, baixo atrito rotacional, menos riscos na superfície, menor exigência de retilineidade da barra | Custo mais elevado, acionamento complexo, ponta restante longa, manutenção da transmissão |
| Fixo | Suporte radial estável, potencial de alta precisão, mecanismo mais simples | Requer boa qualidade da barra, lubrificação constante, limites de velocidade, ponta restante longa |
| Sem guia | Ponta restante curta, alto uso de material, caminho da barra simples | Suporte fraco, comprimento de peça limitado, maior carga no fuso, maior risco de vibração |
Para que tipo de peças cada um dos três tipos de buchas guia é adequado?
Uma peça pode parecer simples em um desenho, mas comportar-se de maneira diferente durante o corte. Comprimento, diâmetro, dureza, velocidade e requisitos de superfície afetam a rigidez.
Buchas guia rotativas são adequadas para peças longas cortadas em alta velocidade. Buchas guia fixas são adequadas para peças longas e precisas produzidas em velocidades controladas. O modo sem bucha guia é adequado para peças curtas e rígidas onde a economia de material e a produção rápida são importantes.
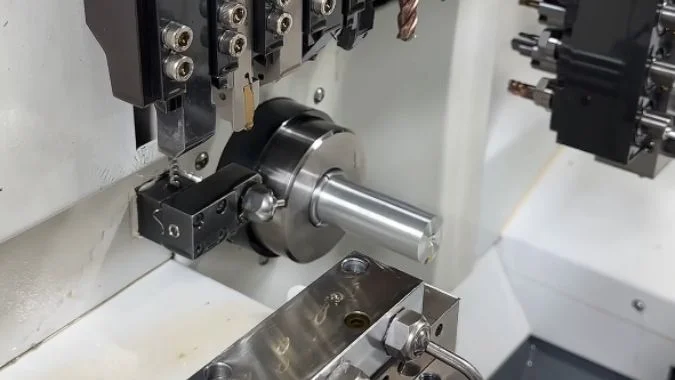
Seleção por Comprimento, Velocidade e Requisitos de Superfície
Uma bucha guia rotativa é normalmente adequada para eixos esbeltos com uma razão comprimento-diâmetro acima de 3. Exemplos comuns incluem pinos médicos, pinos de conector, eixos de motores pequenos, hastes de válvulas, parafusos longos e peças de instrumentos de precisão9. Também é útil quando é necessária uma alta velocidade do fuso. A rotação síncrona ajuda a proteger superfícies de barras polidas ou revestidas contra riscos rotacionais. Barras com variação moderada de retilineidade podem operar de forma mais confiável neste modo, embora materiais muito empenados permaneçam inadequados.
Uma bucha guia fixa também suporta peças de trabalho com uma razão comprimento-diâmetro acima de 3. Adapta-se a peças que precisam de orientação radial estável e controle dimensional rigoroso em velocidades médias ou baixas. Barras retificadas com boa retilineidade e diâmetro consistente oferecem o melhor resultado. Materiais duros podem ser usinados neste modo quando a lubrificação, a folga e os parâmetros de corte são controlados. Uma bucha fixa é menos adequada quando a superfície da barra é altamente sensível a marcas de atrito.
O modo sem bucha guia é adequado para pinos curtos, porcas, espaçadores, arruelas, conectores curtos e componentes planos ou compactos. A faixa comum está abaixo de uma razão L/D de 3, embora alguns processos estáveis possam atingir cerca de 3,5. O limite real depende da rigidez do material e da força de corte.
| Condição de produção | Modo preferencial | Motivo principal |
|---|---|---|
| L/D acima de 3 com alta velocidade de fuso | Bucha guia rotativa | Suporte próximo à ferramenta com baixo atrito rotacional |
| L/D acima de 3 com controle de tamanho muito rigoroso | Bucha guia fixa | Guiagem radial estável |
| Superfície da barra sensível a riscos | Bucha guia rotativa | Bucha e barra giram juntas |
| Peças curtas com alto custo de material | Modo sem bucha guia | Resto de barra curto |
| Baixa retilineidade da barra | Bucha guia rotativa | Melhor tolerância a variações moderadas |
| Barra retificada, reta e redonda | Bucha guia fixa | Bom ajuste dentro do furo de precisão |
| Peças curtas e rígidas de produção em massa | Modo sem bucha guia | Configuração simples e alto aproveitamento de material |
O comprimento da peça por si só não deve controlar a decisão. Uma peça curta feita de um material difícil ainda pode criar uma força de corte elevada. Uma peça longa com pequena profundidade de corte pode permanecer estável sob condições controladas. Um corte de teste deve verificar a mudança de diâmetro, conicidade, circularidade, acabamento, carga da ferramenta e temperatura do fuso. Máquinas que permitem a conversão entre os modos com e sem bucha guia oferecem mais flexibilidade para pedidos mistos.
Como deve ser realizada a manutenção diária de cada uma das três buchas guia?
Cavacos pequenos, fluxo de óleo baixo ou uma correia solta podem danificar rapidamente uma configuração de precisão. Verificações diárias esquecidas podem levar a queimaduras, riscos e tempo de inatividade não planejado.
Buchas rotativas precisam de verificações de acionamento e rolamentos. Buchas fixas precisam de limpeza do furo e lubrificação contínua. Configurações sem bucha guia precisam de verificações da pinça e da frente do fuso. Cada modo também precisa de remoção de cavacos, inspeção de fluido de corte e verificações regulares de fixação.
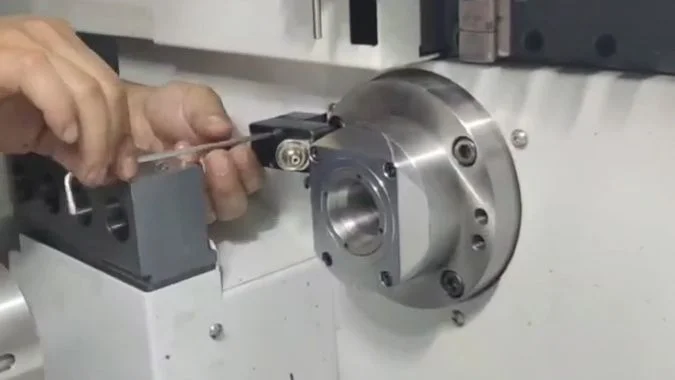
Manutenção da bucha guia rotativa
O operador deve inspecionar as correias dentadas, eixos de transmissão e peças de acoplamento antes da produção. A tensão da correia deve atender à especificação do fabricante da máquina. Rachaduras, dentes de correia polidos, polias soltas ou vibração anormal podem indicar desgaste do acionamento. A velocidade da bucha guia deve permanecer sincronizada com a velocidade do fuso. O deslizamento cria movimento relativo e pode riscar a peça.
Os rolamentos da bucha guia precisam da graxa, óleo ou névoa de óleo especificados. O lubrificante incorreto pode aumentar o calor ou danificar as vedações. Ruído anormal e aumento da temperatura da carcaça podem indicar falha prematura do rolamento. As vedações labirinto e as ranhuras próximas devem permanecer livres de cavacos finos. A pinça ou o inserto da bucha devem mover-se suavemente e não devem ter folga excessiva.
Manutenção da Bucha Guia Fixa
O furo deve ser limpo a cada turno com uma ferramenta macia que não risque. Cavacos incrustados e óleo seco podem riscar a barra ou bloquear o movimento. Picaretas de aço duro não devem tocar em um furo de precisão.
O caminho de lubrificação precisa de inspeção diária. A névoa de óleo ou o gotejamento de óleo devem atingir a área de contato antes que o fuso inicie a velocidade de produção. Uma película de óleo fraca ou rompida pode queimar a bucha. O diâmetro interno, a circularidade e a folga devem ser medidos em intervalos planejados. O excesso de folga reduz o suporte e permite conicidade ou vibração (chatter).
Manutenção do Modo Sem Bucha Guia
A pinça do fuso torna-se o principal ponto de suporte. Sua força de fixação, batimento (runout), desgaste e ação de abertura precisam de verificações frequentes. Cavacos ao redor da pinça podem causar assentamento inadequado ou deslizamento da barra. A temperatura e a vibração da parte frontal do fuso também devem ser monitoradas, pois a força de corte atua mais próxima aos rolamentos sem o suporte da bucha guia.
O refrigerante deve remover cavacos das áreas de corte e de corte final. Cavacos enrolados podem arranhar superfícies acabadas ou entrar na área frontal do fuso.
| Frequência | Tarefa de manutenção |
|---|---|
| A cada turno | Remova cavacos, limpe resíduos de refrigerante e inspecione a área de corte |
| Diário | Verifique o nível de óleo, o fluxo de lubrificante, o fluxo de refrigerante e ruídos anormais |
| Diariamente para o modo rotativo | Verificar a condição da correia, sincronização, vedações e temperatura do rolamento |
| Diariamente para o modo fixo | Limpar o furo e confirmar a existência de uma película de óleo contínua |
| Diariamente para o modo não guiado | Verificar a fixação da pinça, a vibração na parte frontal do fuso e o acúmulo de cavacos |
| Semanal | Verificar as estruturas de suporte, porcas de trava, mangueiras e fixadores críticos |
| Em intervalos planejados | Medir o desgaste do furo, o batimento da pinça, a condição do fuso e o desgaste do acionamento |
Os limites de manutenção e os tipos de lubrificante devem sempre seguir as instruções do fabricante da máquina e da bucha. Um registro de inspeção por escrito pode mostrar mudanças graduais antes que se tornem falhas de produção.
Conclusão
Uma bucha guia sustenta a barra próxima à ferramenta. O modo de operação correto — rotativo, fixo ou não guiado — equilibra precisão, velocidade, qualidade de superfície, manutenção e uso de material.
-
"Calculadora de Deflexão de Barra de Mandrilar", https://www.firgelliauto.com/blogs/engineering-calculators/boring-bar-deflection-calculator?srsltid=AfmBOoqBKtnzOPUcih1viGFmyZPyIPNTJhMpPILR8d16DZg_NAFduwEy. Pesquisas sobre dinâmica de usinagem confirmam que as forças de corte causam deflexão elástica em peças delgadas, sendo a magnitude da deflexão proporcional ao comprimento sem suporte e inversamente proporcional à rigidez do material, resultando em erros dimensionais e degradação do acabamento superficial. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Suporta: que barras sem suporte sofrem deflexão sob forças de corte, levando a imprecisões dimensionais e vibração. Nota de escopo: A citação suporta o mecanismo geral, mas não quantifica valores específicos de deflexão para operações em tornos do tipo suíço. ↩
-
"Entendendo a Pinça do Fuso Principal, Pinça do Subfuso …", https://www.youtube.com/watch?v=ReuHjIOOTeY. A documentação técnica sobre tornos do tipo suíço descreve sistemas de buchas guia rotativas que empregam correias sincronizadoras, engrenagens ou acoplamentos de eixo para manter a sincronização rotacional entre a bucha guia e o fuso principal, minimizando o movimento relativo entre a peça e a superfície de suporte. Papel da evidência: mecanismo; tipo de fonte: educacional. Suporta: que buchas guia rotativas são acopladas mecanicamente ao fuso através de elementos de transmissão para manter a sincronização. ↩
-
"Sincronização rotacional de fitas de cânfora", https://pubmed.ncbi.nlm.nih.gov/30780363/. Princípios tribológicos estabelecem que o atrito e o desgaste são funções da velocidade de deslizamento relativo entre superfícies de contato; quando as velocidades rotacionais são sincronizadas, o movimento relativo aproxima-se de zero, reduzindo o atrito de deslizamento principalmente a efeitos residuais de incompatibilidade de velocidade e interações de rugosidade superficial. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Suporta: que a rotação sincronizada minimiza a velocidade de deslizamento relativo e, portanto, reduz o atrito e o desgaste. ↩
-
"Melhoria Tribológica Sinergética de Buchas Via …", https://ui.adsabs.harvard.edu/abs/2025JMEP..tmp.1428C/abstract. A teoria da lubrificação de rolamentos demonstra que, quando um eixo gira dentro de uma bucha estacionária, regimes de lubrificação hidrodinâmica ou de contorno devem ser mantidos por meio de suprimento contínuo de lubrificante para separar as superfícies, prevenir o desgaste adesivo e dissipar o calor de atrito. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Suporta: que uma película lubrificante contínua é necessária para evitar o contato metal-metal em configurações com movimento rotacional relativo. ↩
-
"Razões Longas de Comprimento por Diâmetro", https://www.unitedcenterlessgrinding.net/blog/swiss-precision-machining-for-parts-with-long-length-to-diameter-ratios. As diretrizes de engenharia de fabricação identificam peças com razões de comprimento por diâmetro superiores a 3:1 como componentes delgados suscetíveis a deflexão significativa sob forças de corte, exigindo tipicamente suporte auxiliar como lunetas, suportes centrais ou buchas guia para manter a precisão dimensional. Papel da evidência: suporte geral; tipo de fonte: educacional. Suporta: que peças com razões de comprimento por diâmetro acima de aproximadamente 3 são consideradas delgadas e propensas a deflexão, exigindo suporte adicional. Nota de escopo: O limite exato varia com as propriedades do material, condições de corte e requisitos de tolerância, em vez de ser um valor universal fixo. ↩
-
"Falha de Lubrificação = Falha de Rolamento", https://www.machinerylubrication.com/Read/1863/lubricant-failure. Pesquisas tribológicas sobre falhas de rolamentos demonstram que a lubrificação inadequada permite o contato de asperezas e interações adesivas, gerando calor por atrito que pode exceder as temperaturas de revenimento do material, causar riscos na superfície, promover transferência de material e, em casos graves, levar ao travamento térmico. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Suporta: que a lubrificação insuficiente leva ao aumento do atrito, geração de calor, danos à superfície e possível travamento em contatos de rolamentos deslizantes. ↩
-
"As máquinas realmente PRECISAM de um eixo-árvore? | Mudando para NÃO ...", https://www.youtube.com/watch?v=A06XLn_-aSU. As especificações de tornos tipo suíço indicam que a operação sem bucha guia geralmente alcança restos de barra mais curtos, com valores comumente variando de 30 a 50 mm, dependendo do projeto da máquina, comparado aos 80 a 150 mm típicos para configurações com bucha guia, devido à distância reduzida entre a pinça e a ferramenta. Papel da evidência: estatística; tipo de fonte: outro. Suporta: que as configurações sem bucha guia podem alcançar restos de barra menores em comparação com modos com bucha guia. Nota de escopo: O resto mínimo exato varia significativamente com o modelo da máquina, projeto do eixo-árvore e configuração da ferramenta de corte. ↩
-
"Investigação da pré-carga do rolamento do eixo-árvore na dinâmica e ...", https://mtrc.utk.edu/wp-content/uploads/sites/45/2019/09/ozturk_kumar_turner_schmitz_preload.pdf. A análise da dinâmica de máquinas-ferramenta mostra que, quando as forças de corte atuam em uma peça de trabalho em balanço sem suporte estendendo-se a partir do eixo-árvore, o momento fletor resultante é transmitido através da pinça para os rolamentos do eixo-árvore, com magnitude proporcional à distância do ponto de corte até a localização do rolamento. Papel da evidência: mecanismo; tipo de fonte: educação. Suporta: que a remoção do suporte intermediário aumenta o braço de momento das forças de corte, aumentando assim as cargas nos rolamentos do eixo-árvore. ↩
-
"Torno CNC Tipo Suíço para Médico e Automotivo ...", https://cncwmt.com/qa/why-swiss-type-cnc-lathe-is-the-ideal-choice-for-medical-device-and-automotive-component-manufacturing/. Pesquisas na indústria de manufatura identificam o torneamento tipo suíço como um método de produção principal para componentes esbeltos de alta precisão em dispositivos médicos (pinos cirúrgicos, componentes de implantes), eletrônicos (contatos de conectores), automotivos (componentes do sistema de combustível) e setores de instrumentação, devido à capacidade da tecnologia para tolerâncias rígidas em peças longas de pequeno diâmetro. Papel da evidência: referência de caso; tipo de fonte: outro. Suporta: que o torneamento tipo suíço com suporte de bucha guia é amplamente aplicado na fabricação de dispositivos médicos, conectores eletrônicos e componentes mecânicos de precisão. Nota de escopo: A citação suporta áreas de aplicação geral, mas não distingue especificamente entre os modos de bucha guia rotativa e fixa para cada tipo de componente ↩

Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.