

Какова функция направляющей втулки в швейцарском токарном станке с ЧПУ?
Длинный пруток может прогибаться под воздействием силы резания.1. Это движение вызывает вибрацию, конусность, ухудшение качества поверхности и брак прецизионных деталей.
Направляющая втулка поддерживает пруток вблизи режущего инструмента в токарном станке швейцарского типа с ЧПУ. Она уменьшает длину консольного участка, ограничивает изгиб и вибрацию, направляет радиальное движение и помогает станку производить точные длинные и тонкие детали.
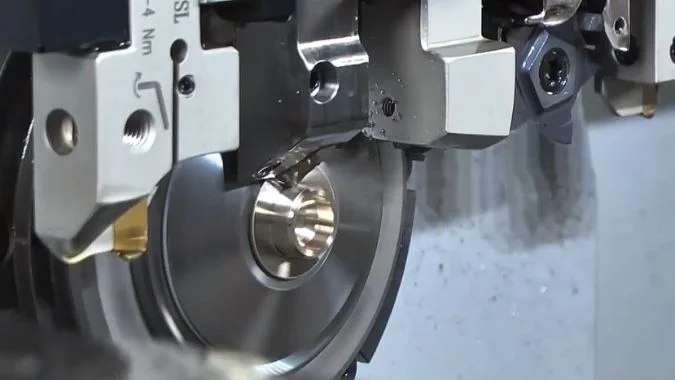
Поддерживая пруток непосредственно рядом с режущим инструментом, направляющая втулка предотвращает прогиб и вибрацию при обработке длинных тонких деталей. Поскольку геометрия деталей, требования к чистоте поверхности и производственные затраты варьируются, токарные станки швейцарского типа предлагают различные варианты поддержки для решения конкретных производственных задач.
Каковы различные типы направляющих втулок для токарных станков швейцарского типа с ЧПУ?
Использование одной и той же настройки для каждой детали может увеличить затраты на материалы или снизить точность. Неподходящий режим поддержки также может привести к появлению царапин, вибрации и выходу втулки из строя.
Токарные станки швейцарского типа с ЧПУ используют три основных режима работы: вращающаяся направляющая втулка, неподвижная направляющая втулка и режим без направляющей втулки. Вращающиеся и неподвижные втулки поддерживают тонкие детали рядом с инструментом. Режим без направляющей втулки исключает эту поддержку и в основном используется для коротких деталей.
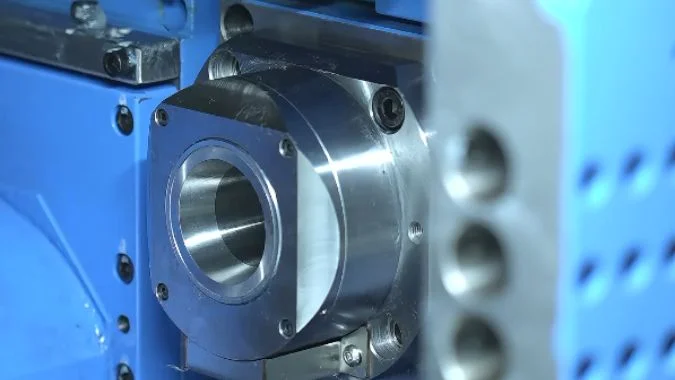
Как каждый режим поддерживает пруток?
Вращающаяся направляющая втулка соединяется с главным шпинделем через систему привода.2. Система может включать валы, шестерни или зубчатые ремни. Втулка вращается почти с той же скоростью, что и шпиндель с прутком. Это синхронизированное движение ограничивает трение скольжения между поверхностью прутка и отверстием втулки.3. Этот режим хорошо подходит для длинных деталей, высоких скоростей шпинделя и поверхностей, которые должны оставаться без следов от втулки.
Неподвижная направляющая втулка остается неподвижной, в то время как шпиндель и пруток вращаются. Ее отверстие обеспечивает жесткую радиальную поддержку близко к инструменту. Простая структура опоры может обеспечить очень стабильное позиционирование. Однако вращающийся пруток скользит по неподвижному отверстию. Зона контакта требует постоянной масляной пленки.4. Прямолинейность, округлость и контроль диаметра прутка также важны.
Режим без направляющей втулки исключает переднюю поддержку. Цанга главного шпинделя удерживает материал, а точка резания остается близко к цанге. Такое расположение сокращает длину остатка и упрощает путь прутка. Он подходит для коротких деталей, обладающих достаточной естественной жесткостью.
| Режим | Перемещение втулки | Основной метод поддержки | Типичный диапазон L/D |
|---|---|---|---|
| Вращающаяся направляющая втулка | Вращается вместе со шпинделем | Поддержка вблизи точки обработки с низким относительным трением при вращении | Обычно выше 35 |
| Неподвижная направляющая втулка | Остается неподвижной | Поддержка вблизи точки обработки через фиксированное прецизионное отверстие | Обычно выше 3 |
| Режим без направляющей втулки | Направляющая втулка не используется | Шпиндельная цанга поддерживает заготовку | Обычно ниже 3–3,5 |
Отношение длины к диаметру является отправной точкой, а не абсолютным правилом. Твердость материала, глубина резания, положение инструмента, скорость шпинделя и требуемые допуски могут изменить окончательный выбор.
Каковы преимущества и недостатки трех типов направляющих втулок для токарных станков швейцарского типа с ЧПУ?
Неправильно выбранный режим работы втулки может привести к скрытым затратам из-за брака, простоев и нерационального использования остатков прутка. Четкое сравнение позволяет предотвратить эти потери еще до начала производства.
Вращающиеся втулки поддерживают высокоскоростную обработку с меньшим поверхностным трением, но стоят дороже. Неподвижные втулки обеспечивают высокую точность, но требуют качественного материала и смазки. Режим без направляющей втулки экономит материал, но обеспечивает меньшую поддержку для тонких заготовок.
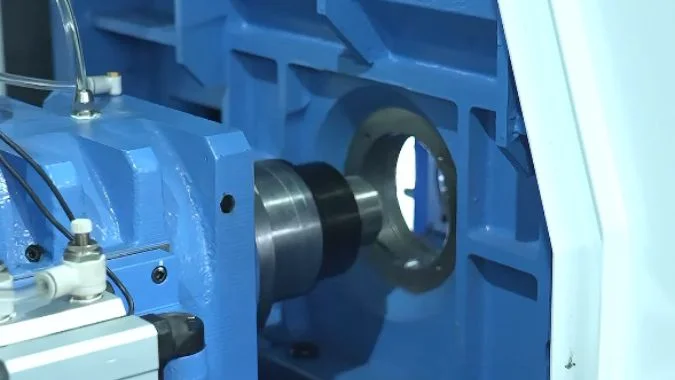
Вращающаяся направляющая втулка
Главное преимущество вращающейся втулки — синхронизированное движение. Втулка и пруток вращаются вместе, поэтому пруток не подвергается сильному трению о внутреннее отверстие во время вращения. Это снижает риск появления царапин, перегрева и задиров. Также это позволяет использовать относительно высокие скорости шпинделя. Небольшие погрешности прямолинейности прутка зачастую легче компенсировать, чем при использовании неподвижной втулки.
Механизм состоит из большего количества деталей. Подшипники, ремни, валы, уплотнения и соединительные элементы увеличивают стоимость приобретения и обслуживания. Износ трансмиссии или проскальзывание ремня могут вызвать разницу в скорости между втулкой и шпинделем. Эта разница может привести к появлению следов на поверхности или снижению стабильности размеров. Узел направляющей втулки также увеличивает расстояние между цангой и зоной резания. В конце производственного цикла остается больше неиспользованного материала, поэтому эффективность его расхода ниже. В некоторых прецизионных применениях вращающаяся система может обеспечивать несколько меньшую стабильность позиционирования по сравнению с правильно настроенной неподвижной втулкой.
Неподвижная направляющая втулка
Неподвижная втулка имеет более простую конструкцию и обеспечивает жесткий радиальный контроль. Ее часто выбирают для обработки на средних или низких скоростях, где требуется очень стабильная опора. Затраты на обслуживание системы привода ниже, так как нет необходимости в синхронизированном приводе втулки.
Относительное трение является основным ограничением. Пруток вращается внутри неподвижного отверстия. Постоянная масляная пленка должна разделять обе поверхности. Плохая смазка может привести к нагреву, царапинам, заклиниванию или пригоранию втулки6. Высокая частота вращения шпинделя увеличивает этот риск. Прутковый материал также должен обладать хорошей прямолинейностью, круглостью и стабильностью диаметра. Как и вращающийся тип, она оставляет более длинный остаток.
Режим без направляющей втулки
Этот режим обеспечивает кратчайший остаток, иногда около 30 мм на подходящем станке7. Он обеспечивает высокое использование материала и быстрый отклик при изготовлении коротких деталей. Однако он не обеспечивает поддержку рядом с точкой резания. Чрезмерный вылет может вызвать прогиб, вибрацию, конусность, повреждение инструмента и повышенные нагрузки на подшипники шпинделя8.
| Режим | Основные преимущества | Основные недостатки |
|---|---|---|
| Вращающаяся | Возможность работы на высоких скоростях, низкое трение при вращении, меньше царапин на поверхности, менее строгие требования к прямолинейности прутка | Более высокая стоимость, сложный привод, длинный остаток, обслуживание трансмиссии |
| Фиксированная | Стабильная радиальная опора, потенциал высокой точности, более простой механизм | Требует хорошего качества прутка, постоянной смазки, ограничения по скорости, длинный остаток |
| Без направляющей втулки | Короткий остаток, высокое использование материала, простой путь прохождения прутка | Слабая опора, ограниченная длина детали, повышенная нагрузка на шпиндель, больший риск вибрации |
Для каких типов заготовок подходит каждый из трех типов направляющих втулок?
Деталь может выглядеть простой на чертеже, но вести себя иначе во время резания. Длина, диаметр, твердость, скорость и требования к поверхности — все это влияет на жесткость.
Вращающиеся направляющие втулки подходят для длинных деталей, обрабатываемых на высокой скорости. Фиксированные направляющие втулки подходят для длинных точных деталей, производимых на контролируемых скоростях. Режим без направляющей втулки подходит для коротких жестких деталей, где важны экономия материала и быстрое производство.
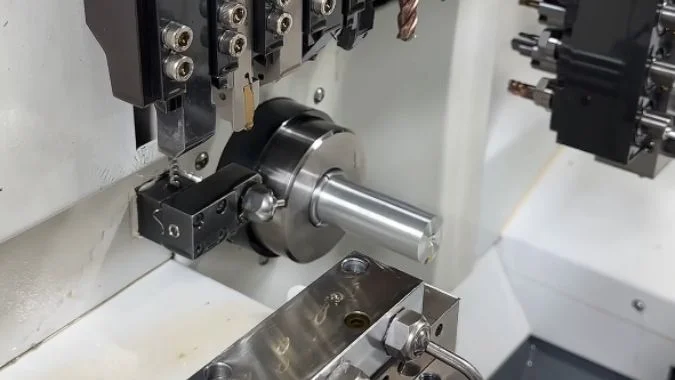
Выбор по длине, скорости и требованиям к поверхности
Вращающаяся направляющая втулка обычно подходит для тонких валов с соотношением длины к диаметру более 3. Типичные примеры включают медицинские штифты, соединительные контакты, валы малых двигателей, штоки клапанов, длинные винты и детали точных приборов.9. Это также полезно, когда требуется высокая частота вращения шпинделя. Синхронное вращение помогает защитить полированные или покрытые поверхности прутка от царапин при вращении. Прутки с умеренным отклонением от прямолинейности могут работать более надежно в этом режиме, хотя сильно изогнутый материал по-прежнему непригоден.
Фиксированная направляющая втулка также поддерживает заготовки с соотношением длины к диаметру более 3. Она подходит для деталей, требующих стабильного радиального направления и жесткого контроля размеров на средних или низких скоростях. Шлифованный пруток с хорошей прямолинейностью и постоянным диаметром дает наилучший результат. Твердые материалы можно обрабатывать в этом режиме при условии контроля смазки, зазоров и параметров резания. Фиксированная втулка менее подходит, если поверхность прутка очень чувствительна к следам трения.
Режим без направляющей втулки подходит для коротких штифтов, гаек, распорок, шайб, коротких соединителей, а также плоских или компактных компонентов. Типичный диапазон составляет менее 3 по соотношению L/D, хотя некоторые стабильные процессы могут достигать около 3,5. Фактический предел зависит от жесткости материала и силы резания.
| Условия производства | Предпочтительный режим | Основная причина |
|---|---|---|
| Отношение L/D более 3 при высокой частоте вращения шпинделя | Вращающаяся направляющая втулка | Поддержка рядом с инструментом с низким трением вращения |
| Отношение L/D более 3 при очень строгом контроле размеров | Неподвижная направляющая втулка | Стабильное радиальное направление |
| Поверхность прутка, чувствительная к царапинам | Вращающаяся направляющая втулка | Втулка и пруток вращаются вместе |
| Короткие детали с высокой стоимостью материала | Режим без направляющей втулки | Короткий остаток прутка |
| Плохая прямолинейность прутка | Вращающаяся направляющая втулка | Лучшая устойчивость к умеренным отклонениям |
| Шлифованный, прямой, круглый пруток | Неподвижная направляющая втулка | Хорошая посадка внутри прецизионного отверстия |
| Короткие, жесткие детали для массового производства | Режим без направляющей втулки | Простая настройка и высокое использование материала |
Только длина детали не должна определять выбор. Короткая деталь из труднообрабатываемого материала все равно может создавать высокое усилие резания. Длинная деталь с небольшой глубиной резания может оставаться стабильной в контролируемых условиях. Пробный проход должен проверить изменение диаметра, конусность, круглость, чистоту обработки, нагрузку на инструмент и температуру шпинделя. Станки, позволяющие переключаться между режимами работы с направляющей втулкой и без нее, обеспечивают большую гибкость при выполнении смешанных заказов.
Как следует выполнять ежедневное техническое обслуживание для каждой из трех направляющих втулок?
Мелкая стружка, слабый поток масла или ослабленный ремень могут быстро повредить прецизионную настройку. Пропуск ежедневных проверок может привести к прижогам, царапинам и незапланированным простоям.
Вращающиеся втулки требуют проверки привода и подшипников. Фиксированные втулки требуют очистки отверстия и непрерывной смазки. Настройки без направляющей втулки требуют проверки цанги и передней части шпинделя. Каждый режим также требует удаления стружки, проверки СОЖ и регулярных проверок креплений.
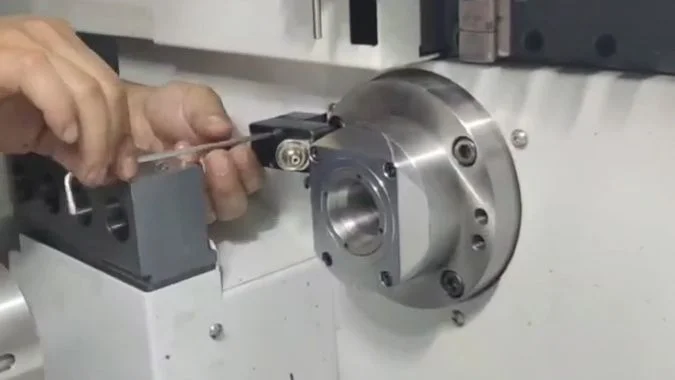
Обслуживание вращающейся направляющей втулки
Оператор должен проверять зубчатые ремни, приводные валы и соединительные детали перед началом производства. Натяжение ремня должно соответствовать спецификации производителя станка. Трещины, отполированные зубья ремня, ослабленные шкивы или ненормальная вибрация могут свидетельствовать об износе привода. Скорость направляющей втулки должна оставаться синхронизированной со скоростью шпинделя. Проскальзывание создает относительное перемещение и может поцарапать заготовку.
Подшипники направляющей втулки требуют использования указанной консистентной смазки, масла или масляного тумана. Неправильный смазочный материал может повысить нагрев или повредить уплотнения. Ненормальный шум и повышение температуры корпуса могут свидетельствовать о раннем выходе подшипника из строя. Лабиринтные уплотнения и прилегающие канавки должны быть свободны от мелкой стружки. Цанга или вставка втулки должны перемещаться плавно и не иметь чрезмерных зазоров.
Обслуживание неподвижной направляющей втулки
Отверстие необходимо очищать каждую смену мягким инструментом, не оставляющим царапин. Скопившаяся стружка и засохшее масло могут привести к появлению задиров на прутке или блокировке движения. Использование твердых стальных инструментов для очистки прецизионного отверстия недопустимо.
Канал подачи смазки требует ежедневной проверки. Масляный туман или капельная смазка должны поступать в зону контакта до начала вращения шпинделя на рабочей скорости. Ослабленная или прерванная масляная пленка может привести к перегреву и повреждению втулки. Внутренний диаметр, овальность и зазор следует измерять через запланированные интервалы времени. Чрезмерный зазор снижает жесткость опоры и приводит к возникновению конусности или вибрации.
Обслуживание в режиме без направляющей втулки
Цанга шпинделя становится основной точкой опоры. Ее усилие зажима, радиальное биение, износ и плавность раскрытия требуют частого контроля. Стружка вокруг цанги может привести к неполной посадке прутка или его проскальзыванию. Также необходимо следить за температурой передней части шпинделя и вибрацией, так как без поддержки направляющей втулки силы резания воздействуют ближе к подшипникам.
Смазочно-охлаждающая жидкость (СОЖ) должна эффективно удалять стружку из зоны резания и отрезки. Намотанная стружка может поцарапать обработанные поверхности или попасть в переднюю часть шпинделя.
| Частота | Задача по техническому обслуживанию |
|---|---|
| Каждую смену | Удалите стружку, вытрите остатки СОЖ и осмотрите зону резания |
| Ежедневно | Проверьте уровень масла, подачу смазки, подачу СОЖ и наличие нехарактерных шумов |
| Ежедневно для вращающегося режима | Проверьте состояние ремня, синхронизацию, уплотнения и температуру подшипников |
| Ежедневно для фиксированного режима | Очистите отверстие и убедитесь в наличии непрерывной масляной пленки |
| Ежедневно для режима без направляющей | Проверьте захват цанги, вибрацию передней части шпинделя и скопление стружки |
| Еженедельник | Проверьте опорные рамы, контргайки, шланги и важные крепежные элементы |
| С запланированными интервалами | Измерьте износ отверстия, биение цанги, состояние шпинделя и износ привода |
Пределы технического обслуживания и марки смазочных материалов всегда должны соответствовать инструкциям производителя станка и втулок. Письменная запись проверок позволяет выявить постепенные изменения до того, как они приведут к производственным сбоям.
Заключение
Направляющая втулка поддерживает пруток рядом с инструментом. Правильный выбор режима — вращающегося, фиксированного или без направляющей — позволяет сбалансировать точность, скорость, качество поверхности, техническое обслуживание и расход материала.
-
"Калькулятор прогиба расточной оправки", https://www.firgelliauto.com/blogs/engineering-calculators/boring-bar-deflection-calculator?srsltid=AfmBOoqBKtnzOPUcih1viGFmyZPyIPNTJhMpPILR8d16DZg_NAFduwEy. Исследования динамики обработки подтверждают, что силы резания вызывают упругий прогиб тонких заготовок, при этом величина прогиба пропорциональна длине консольной части и обратно пропорциональна жесткости материала, что приводит к погрешностям размеров и ухудшению чистоты поверхности. Роль доказательства: механизм; тип источника: исследование. Подтверждает: что неподдерживаемый пруток подвергается прогибу под действием сил резания, что приводит к неточности размеров и вибрации. Примечание по объему: цитата подтверждает общий механизм, но не определяет конкретные значения прогиба для токарных станков швейцарского типа ↩
-
"Понимание цанги главного шпинделя, цанги вспомогательного шпинделя…", https://www.youtube.com/watch?v=ReuHjIOOTeY. Техническая документация по токарным станкам швейцарского типа описывает системы вращающихся направляющих втулок, в которых используются зубчатые ремни, шестерни или муфты валов для поддержания вращательной синхронизации между направляющей втулкой и главным шпинделем, что минимизирует относительное движение между заготовкой и опорной поверхностью. Роль доказательства: механизм; тип источника: образовательный. Подтверждает: что вращающиеся направляющие втулки механически соединены со шпинделем через элементы передачи для поддержания синхронизации. ↩
-
"Вращательная синхронизация камфорных лент", https://pubmed.ncbi.nlm.nih.gov/30780363/. Трибологические принципы устанавливают, что трение и износ являются функциями относительной скорости скольжения между контактирующими поверхностями; когда скорости вращения синхронизированы, относительное движение приближается к нулю, сводя трение скольжения в основном к остаточным эффектам от несовпадения скоростей и взаимодействий шероховатости поверхности. Роль доказательства: механизм; тип источника: исследование. Подтверждает: что синхронизированное вращение минимизирует относительную скорость скольжения и, таким образом, снижает трение и износ. ↩
-
"Синергетическое трибологическое улучшение втулок с помощью…", https://ui.adsabs.harvard.edu/abs/2025JMEP..tmp.1428C/abstract. Теория смазки подшипников показывает, что при вращении вала внутри неподвижной втулки необходимо поддерживать режимы гидродинамической или граничной смазки посредством непрерывной подачи смазочного материала для разделения поверхностей, предотвращения адгезионного износа и рассеивания фрикционного тепла. Роль доказательства: механизм; тип источника: исследование. Подтверждает: что непрерывная масляная пленка необходима для предотвращения контакта «металл-металл» в конфигурациях с относительным вращательным движением. ↩
-
"Большие отношения длины к диаметру", https://www.unitedcenterlessgrinding.net/blog/swiss-precision-machining-for-parts-with-long-length-to-diameter-ratios. Инженерные руководства по производству определяют заготовки с отношением длины к диаметру, превышающим 3:1, как тонкие компоненты, подверженные значительному прогибу под действием сил резания, что обычно требует вспомогательной поддержки, такой как люнеты, центральные опоры или направляющие втулки, для поддержания точности размеров. Роль доказательства: общая поддержка; тип источника: образовательный. Подтверждает: что заготовки с отношением длины к диаметру выше примерно 3 считаются тонкими и склонными к прогибу, требующими дополнительной поддержки. Примечание по объему: точный порог зависит от свойств материала, условий резания и требований к допускам, а не является фиксированным универсальным значением ↩
-
"Выход из строя смазочного материала = выход из строя подшипника", https://www.machinerylubrication.com/Read/1863/lubricant-failure. Трибологические исследования отказов подшипников показывают, что ненадлежащая смазка допускает контакт микронеровностей и адгезионное взаимодействие, генерируя теплоту трения, которая может превышать температуры отпуска материала, вызывать задиры поверхности, способствовать переносу материала и, в тяжелых случаях, приводить к тепловому заклиниванию. Роль доказательства: механизм; тип источника: исследование. Подтверждает: что недостаточная смазка ведет к повышенному трению, тепловыделению, повреждению поверхности и возможному заклиниванию в контактах подшипников скольжения. ↩
-
"Нужен ли станкам на самом деле шпиндель? | Переход на БЕЗ…", https://www.youtube.com/watch?v=A06XLn_-aSU. Технические характеристики токарных автоматов продольного точения указывают на то, что работа без направляющей втулки обычно позволяет получить более короткие остатки прутка, значения которых обычно варьируются от 30 до 50 мм в зависимости от конструкции станка, по сравнению с 80–150 мм, типичными для конфигураций с направляющей втулкой, из-за уменьшенного расстояния между цангой и инструментом. Роль доказательства: статистика; тип источника: другое. Подтверждает: что конфигурации без направляющей втулки позволяют получить более короткие остатки прутка по сравнению с режимами с направляющей втулкой. Примечание по охвату: Точный минимальный размер остатка значительно варьируется в зависимости от модели станка, конструкции шпинделя и конфигурации отрезного инструмента ↩
-
"Исследование предварительного натяга шпиндельного подшипника на динамику и…", https://mtrc.utk.edu/wp-content/uploads/sites/45/2019/09/ozturk_kumar_turner_schmitz_preload.pdf. Анализ динамики станков показывает, что когда силы резания воздействуют на не поддерживаемую консольную заготовку, выступающую из шпинделя, возникающий изгибающий момент передается через цангу на подшипники шпинделя, причем величина этого момента пропорциональна расстоянию от точки резания до расположения подшипника. Роль доказательства: механизм; тип источника: образование. Подтверждает: что устранение промежуточной опоры увеличивает плечо действия сил резания, тем самым увеличивая нагрузки на подшипники шпинделя. ↩
-
"Токарный автомат продольного точения с ЧПУ для медицины и автомобилестроения…", https://cncwmt.com/qa/why-swiss-type-cnc-lathe-is-the-ideal-choice-for-medical-device-and-automotive-component-manufacturing/. Опросы в производственной отрасли определяют токарную обработку на автоматах продольного точения как основной метод производства высокоточных тонких компонентов в медицинской технике (хирургические штифты, компоненты имплантатов), электронике (контакты разъемов), автомобильной промышленности (компоненты топливных систем) и приборостроении благодаря способности технологии обеспечивать жесткие допуски для длинных деталей малого диаметра. Роль доказательства: ссылка на случай; тип источника: другое. Подтверждает: что токарная обработка на автоматах продольного точения с поддержкой направляющей втулки широко применяется в производстве медицинских устройств, электронных разъемов и прецизионных механических компонентов. Примечание по охвату: Ссылка подтверждает общие области применения, но не делает специального различия между режимами вращающейся и неподвижной направляющей втулки для каждого типа компонентов ↩

Крис Лу
Используя более чем десятилетний практический опыт работы в станкостроении, особенно на станках с ЧПУ, я готов помочь. Если у вас возникли вопросы, вызванные этой статьей, если вам нужно руководство по выбору подходящего оборудования (с ЧПУ или обычного), если вы изучаете индивидуальные решения по станкам или готовы обсудить покупку, не стесняйтесь, свяжитесь со мной. Давайте найдем идеальный станок для ваших нужд.