

Wat is de functie van de geleidebus in een CNC-langdraaibank?
Lang stafmateriaal kan buigen onder snijkracht.1. Deze beweging veroorzaakt trillingen, conusvorming, slechte afwerking en afgekeurde precisieonderdelen.
Een geleidebus ondersteunt stafmateriaal dicht bij het snijgereedschap in een CNC-langdraaiautomaat. Het verkort de onondersteunde lengte, beperkt buiging en trillingen, geleidt radiale beweging en helpt de machine nauwkeurige, lange en slanke onderdelen te produceren.
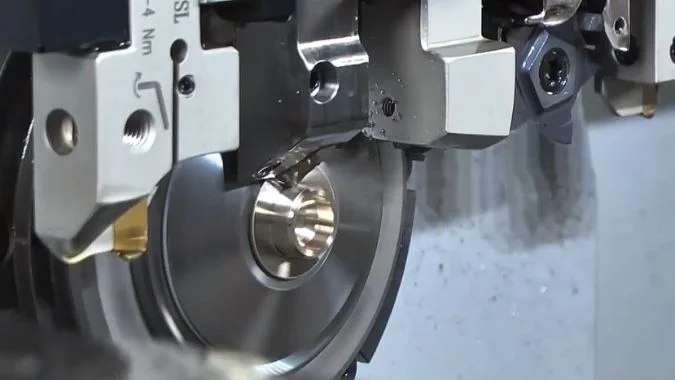
Door het stafmateriaal direct naast het snijgereedschap te ondersteunen, voorkomt de geleidebus doorbuiging en trillingen bij lange, slanke onderdelen. Omdat geometrieën van onderdelen, afwerkingen en productiekosten variëren, bieden langdraaiautomaten verschillende ondersteuningsopties om diverse bewerkingsuitdagingen aan te pakken.
Wat zijn de verschillende soorten geleidebussen voor CNC-langdraaiautomaten?
Het gebruik van één instelling voor elk onderdeel kan de materiaalkosten verhogen of de nauwkeurigheid verlagen. Een ongeschikte ondersteuningsmodus kan ook krassen, trillingen en defecten aan de bus veroorzaken.
CNC-langdraaiautomaten gebruiken drie hoofdmodi: roterende geleidebus, vaste geleidebus en niet-geleidebusmodus. Roterende en vaste bussen ondersteunen slanke onderdelen nabij het gereedschap. De niet-geleidebusmodus verwijdert deze ondersteuning en wordt voornamelijk gebruikt voor korte onderdelen.
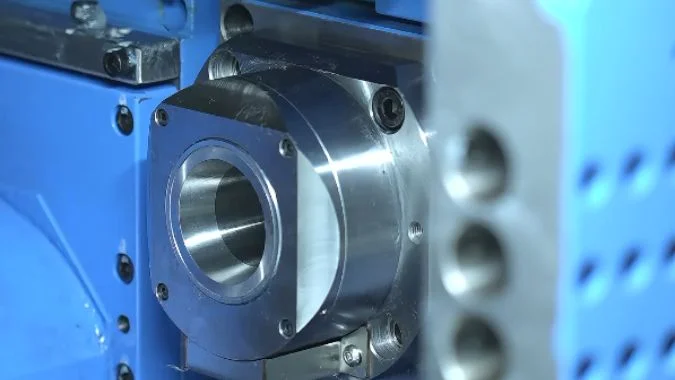
Hoe ondersteunt elke modus de staaf?
Een roterende geleidebus is via een aandrijfsysteem verbonden met de hoofdspil.2. Het systeem kan assen, tandwielen of distributieriemen bevatten. De bus draait met bijna dezelfde snelheid als de spil en de staaf. Deze gesynchroniseerde beweging beperkt de glijdende wrijving tussen het staafoppervlak en de boring van de bus.3. Het werkt goed voor lange onderdelen, hogere spilsnelheden en oppervlakken die vrij moeten blijven van geleidingssporen.
Een vaste geleidebus blijft stationair terwijl de spil en de staaf draaien. De boring biedt stevige radiale ondersteuning dicht bij het gereedschap. De eenvoudige ondersteuningsstructuur kan een zeer stabiele positionering bieden. De draaiende staaf schuift echter tegen de stationaire boring. Het contactoppervlak heeft een constante oliefilm nodig.4. Rechtheid van de staaf, rondheid en diametercontrole zijn ook belangrijk.
De niet-geleidebusmodus verwijdert de ondersteuning aan de voorzijde. De hoofdspilspantang houdt het materiaal vast en het snijpunt blijft dicht bij de spantang. Deze opstelling vermindert de restlengte en vereenvoudigt het pad van de staaf. Het is geschikt voor korte onderdelen die voldoende natuurlijke stijfheid hebben.
| Modus | Beweging van de bus | Belangrijkste ondersteuningsmethode | Typisch L/D-bereik |
|---|---|---|---|
| Roterende geleidebus | Draait mee met de spil | Ondersteuning nabij het punt met lage relatieve wrijving bij rotatie | Meestal boven 35 |
| Vaste geleidebus | Blijft stationair | Ondersteuning nabij het punt via een vaste precisieboring | Meestal boven 3 |
| Modus zonder geleidebus | Er wordt geen geleidebus gebruikt | Spiltang ondersteunt het werkstuk | Meestal onder 3–3,5 |
De lengte-diameterverhouding is een uitgangspunt en geen absolute regel. Materiaalhardheid, snijdiepte, gereedschapspositie, spilsnelheid en vereiste tolerantie kunnen de uiteindelijke keuze beïnvloeden.
Wat zijn de voor- en nadelen van de drie typen geleidebussen voor CNC-langdraaiautomaten?
De verkeerde busmodus kan verborgen kosten veroorzaken door uitval, stilstandtijd en verspilde staafuiteinden. Een duidelijke vergelijking voorkomt deze verliezen voordat de productie begint.
Roterende bussen ondersteunen snijden met hoge snelheid met minder oppervlaktewrijving, maar zijn duurder. Vaste bussen kunnen sterke precisie bieden, maar vereisen een goede staafkwaliteit en smering. De modus zonder geleidebus bespaart materiaal, maar biedt minder ondersteuning voor slanke werkstukken.
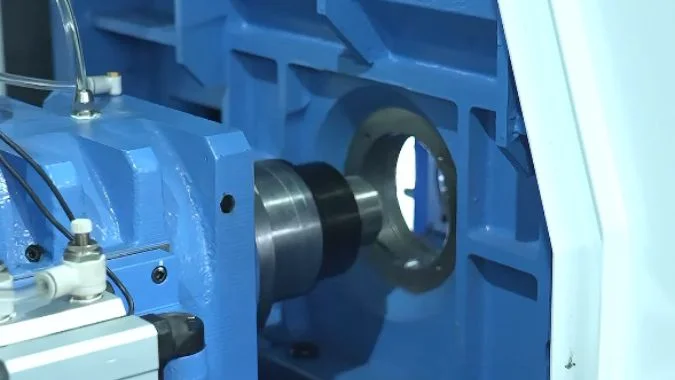
Roterende geleidebus
Het belangrijkste voordeel van een roterende bus is gesynchroniseerde beweging. De bus en de staaf draaien samen, waardoor de staaf tijdens rotatie niet zwaar langs de binnenboring schuurt. Dit verlaagt het risico op krassen, hitte en vastlopen. Het maakt ook relatief hoge spilsnelheden mogelijk. Lichte onrechtheden in de staaf zijn vaak makkelijker te beheersen dan bij een vaste bus.
Het mechanisme bevat meer onderdelen. Lagers, riemen, assen, afdichtingen en koppelingsonderdelen verhogen de aanschaf- en onderhoudskosten. Slijtage aan de overbrenging of riemslip kan een snelheidsverschil creëren tussen de bus en de spil. Dat verschil kan het oppervlak beschadigen of de maatvastheid verminderen. De geleidebusconstructie zorgt ook voor een grotere afstand tussen de spantang en het snijgebied. Aan het einde van een productiecyclus moet er meer staafmateriaal overblijven, waardoor het materiaalgebruik lager is. Een roterend systeem kan in sommige precisietoepassingen ook een iets lagere positioneringsstabiliteit bieden dan een correct afgestelde vaste bus.
Vaste geleidebus
Een vaste bus heeft een eenvoudigere constructie en kan een stevige radiale controle bieden. Deze wordt vaak gekozen voor bewerkingen met gemiddelde of lagere snelheid waarbij een zeer stabiele ondersteuning vereist is. De onderhoudskosten voor het aandrijfsysteem zijn lager omdat er geen gesynchroniseerde busaandrijving nodig is.
Relatieve wrijving is de belangrijkste beperking. De staaf draait in een stilstaand gat. Een continue oliefilm moet beide oppervlakken scheiden. Slechte smering kan leiden tot hitte, krassen, vastlopen of een verbrande bus6. Een hoog spiltoerental verhoogt dit risico. De ruwe staaf moet ook een goede rechtheid, rondheid en diameterconsistentie hebben. Net als het roterende type laat het een langer reststuk achter.
Niet-geleidebusmodus
Deze modus biedt het kortste reststuk, soms dicht bij de 30 mm op een geschikte machine7. Het biedt een hoog materiaalgebruik en een snelle respons voor korte onderdelen. Het biedt echter geen ondersteuning naast het snijpunt. Overmatige uitsteeklengte kan leiden tot doorbuiging, trillingen, conusvorming, gereedschapsschade en hogere spillaandrijvingsbelastingen8.
| Modus | Belangrijkste voordelen | Belangrijkste nadelen |
|---|---|---|
| Roterend | Geschiktheid voor hoge snelheden, lage rotatiewrijving, minder krassen op het oppervlak, lagere eisen aan de rechtheid van de staaf | Hogere kosten, complexe aandrijving, lang reststuk, onderhoud van de overbrenging |
| Vast | Stabiele radiale ondersteuning, potentieel voor hoge precisie, eenvoudiger mechanisme | Vereist een goede staafkwaliteit, constante smering, snelheidslimieten, lang reststuk |
| Niet-geleid | Kort reststuk, hoog materiaalverbruik, eenvoudig staafpad | Zwakke ondersteuning, beperkte onderdeel lengte, hogere spindelbelasting, groter risico op trillingen |
Voor welke soorten werkstukken is elk van de drie typen geleidebussen geschikt?
Een onderdeel kan er op een tekening eenvoudig uitzien, maar zich tijdens het verspanen anders gedragen. Lengte, diameter, hardheid, snelheid en oppervlakeisen beïnvloeden allemaal de stijfheid.
Roterende geleidebussen zijn geschikt voor lange onderdelen die op hoge snelheid worden bewerkt. Vaste geleidebussen zijn geschikt voor lange, nauwkeurige onderdelen die bij gecontroleerde snelheden worden geproduceerd. De modus zonder geleidebus is geschikt voor korte, stijve onderdelen waarbij materiaalbesparing en snelle productie belangrijk zijn.
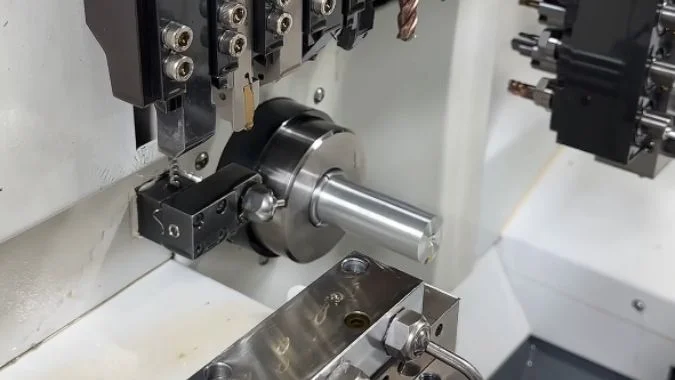
Selectie op basis van lengte, snelheid en oppervlakeisen
Een roterende geleidebus is doorgaans geschikt voor slanke assen met een lengte-diameterverhouding van meer dan 3. Veelvoorkomende voorbeelden zijn medische pinnen, connectorpinnen, kleine motorassen, klepstelen, lange schroeven en precisie-onderdelen voor instrumenten9. Het is ook nuttig wanneer een hoog spiltoerental vereist is. Synchrone rotatie helpt gepolijste of gecoate staafoppervlakken te beschermen tegen rotatiekrassen. Staven met een matige variatie in rechtheid kunnen betrouwbaarder in deze modus draaien, hoewel ernstig verbogen materiaal ongeschikt blijft.
Een vaste geleidebus ondersteunt ook werkstukken met een lengte-diameterverhouding van meer dan 3. Het is geschikt voor onderdelen die stabiele radiale geleiding en strikte maatcontrole vereisen bij gemiddelde of lagere snelheden. Geslepen staafmateriaal met een goede rechtheid en een constante diameter geeft het beste resultaat. Harde materialen kunnen in deze modus worden bewerkt wanneer smering, speling en snijparameters worden gecontroleerd. Een vaste bus is minder geschikt wanneer het staafoppervlak zeer gevoelig is voor wrijfsporen.
De modus zonder geleidebus is geschikt voor korte pinnen, moeren, afstandhouders, ringen, korte connectoren en platte of compacte componenten. Het gebruikelijke bereik ligt onder een L/D-verhouding van 3, hoewel sommige stabiele processen ongeveer 3,5 kunnen bereiken. De werkelijke limiet hangt af van de stijfheid van het materiaal en de snijkracht.
| Productieconditie | Voorkeursmodus | Belangrijkste reden |
|---|---|---|
| L/D groter dan 3 met hoge spilsnelheid | Roterende geleidebus | Ondersteuning nabij het gereedschap met lage rotatiewrijving |
| L/D groter dan 3 met zeer nauwe maatcontrole | Vaste geleidebus | Stabiele radiale geleiding |
| Krasgevoelig staafoppervlak | Roterende geleidebus | Bus en staaf draaien samen |
| Korte onderdelen met hoge materiaalkosten | Modus zonder geleidebus | Kort staafrestant |
| Slechte staafrechtheid | Roterende geleidebus | Betere tolerantie voor matige variatie |
| Geslepen, rechte, ronde staaf | Vaste geleidebus | Goede pasvorm in de precisieboring |
| Korte, stijve massaproductieonderdelen | Modus zonder geleidebus | Eenvoudige instelling en hoog materiaalgebruik |
De lengte van het onderdeel alleen mag de beslissing niet bepalen. Een kort onderdeel gemaakt van een lastig materiaal kan nog steeds hoge snijkrachten veroorzaken. Een lang onderdeel met een kleine snijdiepte kan onder gecontroleerde omstandigheden stabiel blijven. Een proefsnede moet de diameterverandering, coniciteit, rondheid, afwerking, gereedschapsbelasting en spiltemperatuur controleren. Machines die conversie tussen geleidebus- en niet-geleidebusmodi toestaan, bieden meer flexibiliteit voor gemengde orders.
Hoe moet het dagelijks onderhoud voor elk van de drie geleidebussen worden uitgevoerd?
Kleine spanen, lage oliestroom of een losse riem kunnen een precisie-instelling snel beschadigen. Gemiste dagelijkse controles kunnen leiden tot brandplekken, krassen en ongeplande stilstand.
Roterende bussen hebben controles van aandrijving en lagers nodig. Vaste bussen vereisen reiniging van de boring en continue smering. Opstellingen zonder geleidebus vereisen controles van spantang en spilvoorkant. Elke modus vereist ook spaanafvoer, inspectie van koelmiddel en regelmatige bevestigingscontroles.
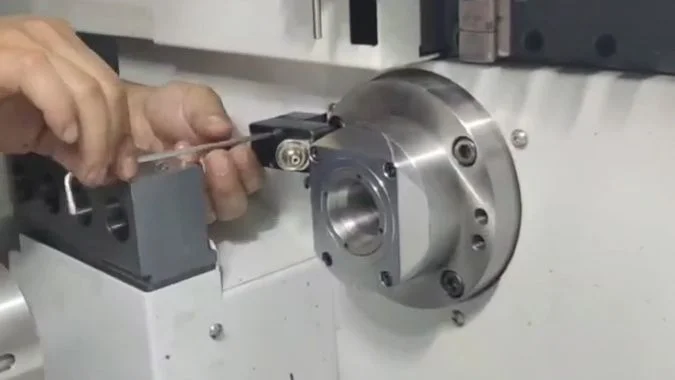
Onderhoud van roterende geleidebussen
De operator moet aandrijfriemen, aandrijfassen en koppelingsonderdelen inspecteren vóór de productie. De riemspanning moet voldoen aan de specificaties van de machinefabrikant. Scheuren, gepolijste riemtanden, losse poelies of abnormale trillingen kunnen duiden op slijtage van de aandrijving. De snelheid van de geleidebus moet synchroon blijven met de spilsnelheid. Slip veroorzaakt relatieve beweging en kan krassen op het werkstuk veroorzaken.
Lagers van geleidebussen hebben het gespecificeerde vet, olie of olienevel nodig. Het verkeerde smeermiddel kan de hitte verhogen of afdichtingen beschadigen. Abnormaal geluid en stijgende behuizingstemperatuur kunnen wijzen op vroegtijdig falen van lagers. Labyrintafdichtingen en nabijgelegen groeven moeten vrij blijven van fijne spanen. De spantang of businzet moet soepel bewegen en mag geen overmatige speling hebben.
Onderhoud van de vaste geleidingsbus
De boring moet elke dienst worden gereinigd met een zacht, krasvrij hulpmiddel. Vastzittende spanen en opgedroogde olie kunnen krassen veroorzaken op de staaf of de beweging blokkeren. Hardstalen priemen mogen de precisieboring niet aanraken.
Het smeerkanaal moet dagelijks worden gecontroleerd. Olienevel of druppelolie moet het contactoppervlak bereiken voordat de spil op productiesnelheid start. Een zwakke of onderbroken oliefilm kan de bus doen verbranden. De binnendiameter, rondheid en speling moeten met geplande tussenpozen worden gemeten. Overmatige speling vermindert de ondersteuning en kan leiden tot tapsheid of trillingen (chatter).
Onderhoud in de modus zonder geleidingsbus
De spilspantang wordt het belangrijkste steunpunt. De klemkracht, rondloop, slijtage en openingsmechanisme moeten regelmatig worden gecontroleerd. Spanen rond de spantang kunnen leiden tot een slechte zitting of het slippen van de staaf. De temperatuur aan de voorzijde van de spil en trillingen moeten ook worden bewaakt, omdat de snijkracht dichter bij de lagers inwerkt zonder de ondersteuning van de geleidingsbus.
Koelvloeistof moet spanen verwijderen uit de snij- en afsteekgebieden. Opgewikkelde spanen kunnen krassen maken op bewerkte oppervlakken of in het gebied aan de voorzijde van de spil terechtkomen.
| Frequentie | Onderhoudstaak |
|---|---|
| Elke dienst | Verwijder spanen, veeg koelvloeistofresten weg en inspecteer het snijgebied |
| Dagelijks | Controleer het oliepeil, de smeermiddelstroom, de koelvloeistofstroom en op abnormale geluiden |
| Dagelijks voor de roterende modus | Controleer de conditie van de riem, synchronisatie, afdichtingen en lagertemperatuur |
| Dagelijks voor vaste modus | Reinig de boring en bevestig een continue oliefilm |
| Dagelijks voor niet-geleide modus | Controleer de spantang, trillingen aan de voorzijde van de spil en spaanafzetting |
| Wekelijks | Controleer steunframes, borgmoeren, slangen en kritieke bevestigingsmiddelen |
| Met geplande tussenpozen | Meet slijtage van de boring, rondloopnauwkeurigheid van de spantang, conditie van de spil en slijtage van de aandrijving |
Onderhoudslimieten en smeermiddelgraden moeten altijd de instructies van de machine- en busfabrikant volgen. Een schriftelijk inspectieverslag kan geleidelijke veranderingen aantonen voordat ze leiden tot productiestoringen.
Conclusie
Een geleidebus ondersteunt stafmateriaal nabij het gereedschap. De juiste roterende, vaste of niet-geleide modus brengt precisie, snelheid, oppervlaktekwaliteit, onderhoud en materiaalgebruik in balans.
-
"Calculator voor doorbuiging van kotterstangen", https://www.firgelliauto.com/blogs/engineering-calculators/boring-bar-deflection-calculator?srsltid=AfmBOoqBKtnzOPUcih1viGFmyZPyIPNTJhMpPILR8d16DZg_NAFduwEy. Onderzoek naar verspaningsdynamiek bevestigt dat snijkrachten elastische doorbuiging veroorzaken in slanke werkstukken, waarbij de grootte van de doorbuiging evenredig is met de onondersteunde lengte en omgekeerd evenredig met de materiaalstijfheid, wat resulteert in maatafwijkingen en verslechtering van de oppervlakteafwerking. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: dat onondersteunde stafmateriaal doorbuiging ervaart onder snijkrachten, wat leidt tot maatafwijkingen en trillingen. Toelichting: De bron ondersteunt het algemene mechanisme, maar kwantificeert geen specifieke doorbuigingswaarden voor langdraaiautomaten ↩
-
"Inzicht in de hoofdspilspantang, subspilspantang …", https://www.youtube.com/watch?v=ReuHjIOOTeY. Technische documentatie over langdraaiautomaten beschrijft roterende geleidebussystemen die gebruikmaken van distributieriemen, tandwielen of askoppelingen om rotatiesynchronisatie tussen de geleidebus en de hoofdspil te behouden, waardoor de relatieve beweging tussen het werkstuk en het steunoppervlak wordt geminimaliseerd. Bewijsrol: mechanisme; brontype: educatie. Ondersteunt: dat roterende geleidebussen mechanisch zijn gekoppeld aan de spil via transmissie-elementen om synchronisatie te behouden. ↩
-
"Rotatiesynchronisatie van kamferlinten", https://pubmed.ncbi.nlm.nih.gov/30780363/. Tribologische principes stellen vast dat wrijving en slijtage functies zijn van de relatieve glijsnelheid tussen contactoppervlakken; wanneer rotatiesnelheden gesynchroniseerd zijn, nadert de relatieve beweging nul, waardoor glijwrijving wordt gereduceerd tot voornamelijk residuele effecten door snelheidsverschillen en interacties door oppervlakteruwheid. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: dat gesynchroniseerde rotatie de relatieve glijsnelheid minimaliseert en daarmee wrijving en slijtage vermindert. ↩
-
"Synergetische tribologische verbetering van bussen via …", https://ui.adsabs.harvard.edu/abs/2025JMEP..tmp.1428C/abstract. Theorie over lagersmering toont aan dat wanneer een as roteert in een stationaire bus, hydrodynamische of grens-smeercondities moeten worden gehandhaafd door een continue toevoer van smeermiddel om oppervlakken te scheiden, adhesieve slijtage te voorkomen en wrijvingswarmte af te voeren. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: dat een continue smeerfilm noodzakelijk is om metaal-op-metaal contact te voorkomen in configuraties met relatieve rotatiebeweging. ↩
-
"Lange lengte-diameterverhoudingen", https://www.unitedcenterlessgrinding.net/blog/swiss-precision-machining-for-parts-with-long-length-to-diameter-ratios. Richtlijnen voor productietechniek identificeren werkstukken met lengte-diameterverhoudingen van meer dan 3:1 als slanke componenten die gevoelig zijn voor significante doorbuiging onder snijkrachten, waarvoor doorgaans extra ondersteuning zoals vaste brillen, centerondersteuningen of geleidebussen nodig is om de maatafwijkingen binnen tolerantie te houden. Bewijsrol: algemene ondersteuning; brontype: educatie. Ondersteunt: dat werkstukken met lengte-diameterverhoudingen boven ongeveer 3 als slank worden beschouwd en gevoelig zijn voor doorbuiging, wat aanvullende ondersteuning vereist. Toelichting: De exacte drempelwaarde varieert met materiaaleigenschappen, snijcondities en tolerantievereisten in plaats van een vaste universele waarde te zijn ↩
-
"Smeringsfalen = Lagerfalen", https://www.machinerylubrication.com/Read/1863/lubricant-failure. Tribologisch onderzoek naar lagerdefecten toont aan dat ontoereikende smering contact tussen onregelmatigheden en adhesieve interacties toelaat, waardoor wrijvingswarmte wordt gegenereerd die de ontlaattemperaturen van het materiaal kan overschrijden, wat leidt tot krassen op het oppervlak, materiaalsoverdracht bevordert en in ernstige gevallen kan leiden tot thermische vastloop. Bewijskracht: mechanisme; brontype: onderzoek. Ondersteunt: dat onvoldoende smering leidt tot verhoogde wrijving, warmteontwikkeling, oppervlakteschade en mogelijke vastloop in glijlagercontacten. ↩
-
"Hebben machines echt een spil nodig? | Overstappen op NIET …", https://www.youtube.com/watch?v=A06XLn_-aSU. Specificaties van Zwitserse draaibanken geven aan dat gebruik zonder geleidingsbus doorgaans kortere reststaven oplevert, met waarden die gewoonlijk variëren van 30 tot 50 mm, afhankelijk van het machineontwerp, in vergelijking met de 80 tot 150 mm die gebruikelijk is bij configuraties met geleidingsbus, vanwege de kleinere afstand tussen spantang en gereedschap. Bewijskracht: statistiek; brontype: overig. Ondersteunt: dat configuraties zonder geleidingsbus kortere reststaven kunnen bereiken in vergelijking met modi met geleidingsbus. Toelichting: Het exacte minimumrestant varieert aanzienlijk per machinemodel, spilontwerp en configuratie van het afsteekgereedschap. ↩
-
"Onderzoek naar de voorspanning van spillagers op dynamiek en …", https://mtrc.utk.edu/wp-content/uploads/sites/45/2019/09/ozturk_kumar_turner_schmitz_preload.pdf. Analyse van de dynamiek van werktuigmachines toont aan dat wanneer snijkrachten inwerken op een onondersteund uitkragend werkstuk dat uit de spil steekt, het resulterende buigmoment via de spantang wordt overgebracht op de spillagers, waarbij de grootte evenredig is met de afstand van het snijpunt tot de lagerlocatie. Bewijskracht: mechanisme; brontype: educatie. Ondersteunt: dat het verwijderen van tussentijdse ondersteuning de hefboomarm van snijkrachten vergroot, waardoor de belasting op spillagers toeneemt. ↩
-
"Zwitserse CNC-draaibank voor medische & automobiel …", https://cncwmt.com/qa/why-swiss-type-cnc-lathe-is-the-ideal-choice-for-medical-device-and-automotive-component-manufacturing/. Enquêtes in de maakindustrie identificeren draaien op Zwitserse wijze als een primaire productiemethode voor uiterst nauwkeurige slanke componenten in medische apparatuur (chirurgische pinnen, implantaatcomponenten), elektronica (connectoren), automobielsector (brandstofsysteemcomponenten) en instrumentatiesectoren vanwege het vermogen van de technologie om nauwe toleranties te hanteren bij lange onderdelen met een kleine diameter. Bewijskracht: casusreferentie; brontype: overig. Ondersteunt: dat draaien op Zwitserse wijze met ondersteuning door een geleidingsbus op grote schaal wordt toegepast bij de productie van medische hulpmiddelen, elektronische connectoren en precisie-mechanische componenten. Toelichting: De bron ondersteunt algemene toepassingsgebieden, maar maakt geen specifiek onderscheid tussen roterende en vaste geleidingsbusmodi voor elk type onderdeel. ↩

Chris Lu
Met meer dan tien jaar praktijkervaring in de werktuigmachine-industrie, vooral met CNC-machines, ben ik er om je te helpen. Of je nu vragen hebt naar aanleiding van dit bericht, begeleiding nodig hebt bij het selecteren van de juiste apparatuur (CNC of conventioneel), aangepaste machineoplossingen onderzoekt of klaar bent om een aankoop te bespreken, aarzel niet om contact met mij op te nemen. Laten we de perfecte bewerkingsmachine voor uw behoeften vinden.