

Was sollte ein Gewindebohrversuch belegen, bevor Sie ein Gewindebohrzentrum kaufen?
Eine Demonstration kann einen akzeptablen Gewindegang erzeugen, lässt jedoch die Chargenleistung im Unklaren. Ein Produktionstest liefert dem Käufer messbare Ergebnisse für die Maschinenabnahme.
Ein Gewindeboh-Test sollte belegen, dass das Bearbeitungszentrum konforme Gewinde an einem repräsentativen Produktionsteil erzeugen, die vereinbarte Taktzeit einhalten und die Qualität über aufeinanderfolgende Teile hinweg aufrechterhalten kann. Käufer und Lieferant sollten sich vor dem Test auf Material, Werkzeuge, Prüfmethoden, Laufzeit und Abnahmekriterien einigen.
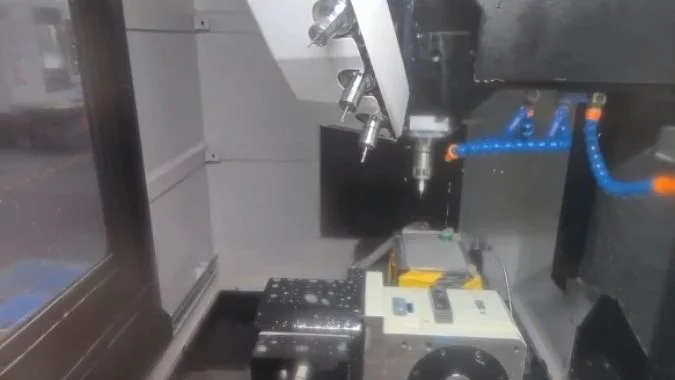
Eine Fertigungszeichnung bildet die Grundlage für den Test. Sie spezifiziert die Gewinde, deren Positionen sowie die Merkmale, die passen oder montiert werden müssen. Dasselbe Teil definiert auch die Vorrichtung, das Lochbild und die Werkzeugfolge. Ein repräsentatives Testteil verdeutlicht die Anforderungen, denen das Bearbeitungszentrum an einem normalen Produktionstag gegenübersteht.
Welches Fertigungsteil sollten Sie zum Vergleich zweier Gewindeschneidzentren verwenden?
Ein einfaches Demonstrationsstück kann Verzögerungen und Maßprobleme verbergen. Ein repräsentatives Teil stellt sicher, dass beide Bearbeitungszentren dieselbe Aufgabe erfüllen müssen.
Der Vergleich sollte ein reguläres Produktionsteil mit einer anspruchsvollen Mischung aus Gewindebohrungen, engen Positionstoleranzen und der üblichen Werkzeugfolge nutzen. Beide Maschinen sollten vergleichbare Materialien, Spannmittel, Werkzeuge und Bohrungsvorbereitungen verwenden. Der Test sollte dünne Wandstärken oder tiefe Sacklochgewinde einbeziehen, wenn diese in der Produktion auftreten.
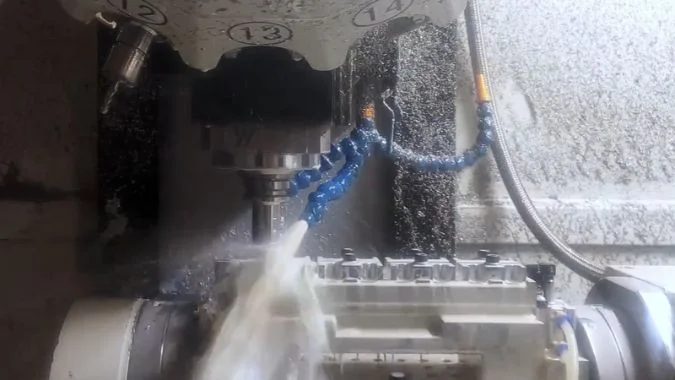
Das Teil sollte die Merkmale enthalten, die die Produktion bestimmen
Ein Gehäuse oder eine Halterung für hohe Stückzahlen mit vielen Gewindebohrungen1 kann die Positionierzeit und die Konsistenz über ein Lochbild hinweg aufzeigen. Die engste wiederkehrende Positionstoleranz gibt der Prüfung ein spezifisches Merkmal zur Überprüfung vor. Eine dünne Wand kann Verformungen durch die Vorrichtung oder die Bearbeitung aufdecken2.
| Produktionsmerkmal | Was es im Test aufzeigt |
|---|---|
| Eng beieinander liegende kleine Gewindebohrungen | Positionierzeit zwischen den Bohrungen und Konsistenz der Gewindepassung |
| Tiefe Sacklochgewinde3 | Volle Gewindetiefe, Spanmanagement und zuverlässiger Rückzug |
| Über das Teil verteilte Bohrungen | Bohrungsposition über den gesamten Arbeitsbereich |
| Dünne Wände oder ungleichmäßige Unterstützung | Durchbiegung und Verformung unter den vorgesehenen Spannbedingungen |
| Bohren, Ansenken und Gewindeschneiden in einer Aufspannung | Werkzeugwechsel und verstrichene Zeit für den geplanten Arbeitsablauf |
Beide Maschinen benötigen vergleichbare Eingaben
Das Versuchsprotokoll sollte die Zeichnungsrevision, das Materiallos, den Gewindebohrer und die Aufnahme, das Kühlmittel sowie die Vorrichtungseinrichtung identifizieren. Der Vergleich sollte Werkzeuge in vergleichbarem Zustand sowie dieselbe Lochreihenfolge, Gewindebohrgeschwindigkeiten und Freiraumanforderungen verwenden. Jede Steuerung kann ein äquivalentes Programm für den vereinbarten Prozess ausführen.
Ein reiner Gewindebohrversuch sollte mit äquivalenten Vorbohrungen beginnen. Ein Bohr- und Gewindebohrversuch sollte mit äquivalenten Rohlingen beginnen und die Lochvorbereitung beinhalten. Jeder spätere Versuch mit maschinenspezifischen Einstellungen sollte diese Änderungen aufzeichnen, damit der Käufer sehen kann, welcher Prozess welches Ergebnis erzielt hat.
Wie sollten Sie den vollständigen Gewindeschneidzyklus vom ersten Loch bis zum endgültigen Rückzug takten?
Ein Wert für die Schnittzeit kann die Zeit, die für ein Lochmuster aufgewendet wird, unterbewerten. Definierte Start- und Endereignisse machen die verstrichenen Zeiten vergleichbar.
Die Uhr startet, wenn der erste Gewindebohrzyklus an der vereinbarten Anfahrtsposition beginnt. Sie stoppt, wenn der Gewindebohrer nach dem letzten Loch die vereinbarte Rückzugsebene erreicht. Die verstrichene Zeit umfasst das synchronisierte Gewindebohren und den Rückzug, Bewegungen zwischen den Löchern sowie alle Werkzeugwechsel innerhalb dieses Zeitfensters.
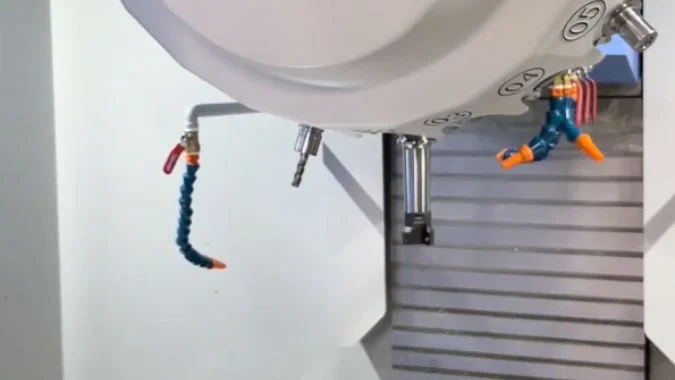
Der Zeitmesser folgt dem programmierten Ablauf
Beide Gewindebohrzentren sollten mit derselben Werkzeugbereitschaft und demselben Spindelzustand starten. Der Versuchsplan sollte die anfänglichen und endgültigen Z-Positionen angeben. Eine Rückkehr zur R-Ebene kann eine andere Zeit in Anspruch nehmen als eine Rückkehr zu einer höheren Anfangsebene.
| Zeitsegment | Ereignisse innerhalb des Segments |
|---|---|
| Start des ersten Lochs | Der Gewindebohrer befindet sich über dem ersten Loch an der vereinbarten Anfahrtsposition und der Zyklus beginnt |
| Einzelochzyklus | Anfahrt, synchronisierter Vorschub, Umkehr, etwaige programmierte Verweilzeit und Rückzug |
| Zwischen den Löchern | X/Y-Positionierung und Freiraumbewegungen außerhalb der einzelnen Lochzyklen |
| Werkzeugwechsel, falls erforderlich | Jeder Wechsel, der nach dem Start des ersten Lochs und vor der abschließenden Rückkehr erfolgt |
| Abschließender Rückzug | Der Gewindebohrer erreicht nach dem letzten Loch die vereinbarte Rückzugsposition und der Zyklus erreicht den definierten Endzustand |
Die Sequenzzeit und die Teilzeit beantworten unterschiedliche Fragen
Das CNC-Ereignisprotokoll kann den vollständigen Ablauf aufzeichnen4 und anzeigen, wo Zeit verbraucht wird. Eine Stoppuhr kann ebenfalls die abgelaufene Zeit erfassen, wenn der Bediener an beiden Maschinen dieselben Start- und Stoppsignale verwendet. Das abgelaufene Intervall zählt überlappende Bewegungen nur einmal.
Der Versuch sollte mehrere Durchläufe aufzeichnen. Der Bericht sollte die Zeitspanne sowie das für die Abnahme verwendete Ergebnis, wie etwa den langsamsten Durchlauf, ausweisen. Ein separater Produktionszyklus kann Bohren, Anfasen sowie routinemäßiges Be- oder Entladen umfassen. Die anfängliche Werkzeugeinstellung und die Vorbereitung der Spannvorrichtung gehören in das Einrichtungsprotokoll.
Wie sollten Sie die Gewindequalität über aufeinanderfolgende Teile hinweg verifizieren?
Das erste Teil kann die Prüfung bestehen, während spätere Teile abweichen, da die Maschine warm läuft5 oder der Gewindebohrer verschleißt6. Ein nummerierter Durchlauf macht diese Veränderungen sichtbar.
Die Gewindequalität sollte an aufeinanderfolgenden, nummerierten Teilen mit kalibrierten Gut- und Ausschuss-Gewindelehrdornen überprüft werden, die den Zeichnungsvorgaben entsprechen. Der Prüfplan sollte zudem die volle Gewindetiefe, die Position sowie sichtbare Beschädigungen abdecken. Messungen über den gesamten Durchlauf helfen dabei, Abweichungen sowie Veränderungen nach einer Werkzeug- oder Korrekturwertanpassung aufzudecken.
Plug gauges check the internal thread fit
The gauge size, pitch, and tolerance class should match the drawing. For a specified metric internal thread of class 6H7, the gauge should be suitable for that class. The inspector should apply the gauges by hand without forcing them. The GO gauge should engage the required threaded length. The applicable gauging standard and drawing determine the permitted NO-GO engagement.
| Prüfen | Zu dokumentierende Nachweise |
|---|---|
| GO and NO-GO thread plug gauge | Pass or fail by part number and critical hole |
| Full thread depth | Depth measured from the specified face using the agreed method |
| Hole position and orientation | Results relative to the drawing datums using an agreed measurement method |
| Thread appearance | Torn flanks, damaged crests, burrs, or other specified defects |
| Additional thread geometry, when specified | Pitch diameter, pitch, or profile measured by a method suited to internal threads |
The run keeps each part in production order
An agreed trial might include 25 consecutive parts. The inspector should check the first piece against the full inspection plan and record gauge results for each critical thread on every part. The count and inspection frequency should be set before machining.
The record should tie measurements to part number, hole location, elapsed run time, and tool history. An offset change or tap replacement should appear at the point where it occurred. Measurements from the start, middle, and end help distinguish a gradual drift from an isolated failure.
Welche Ergebnisse von Gewindeschneidversuchen sollten Sie in die Maschinenabnahmekriterien aufnehmen?
A trial report can contain good measurements and still leave acceptance open to debate. Each required result needs an agreed method and pass limit.
Machine acceptance criteria should include drawing conformity, thread gauge results, maximum tapping sequence time, and consistency over an agreed consecutive run. The plan should define the test setup, sample size, inspection methods, and permitted drift. Any endurance test should specify its duration, production load, and allowed interruptions.
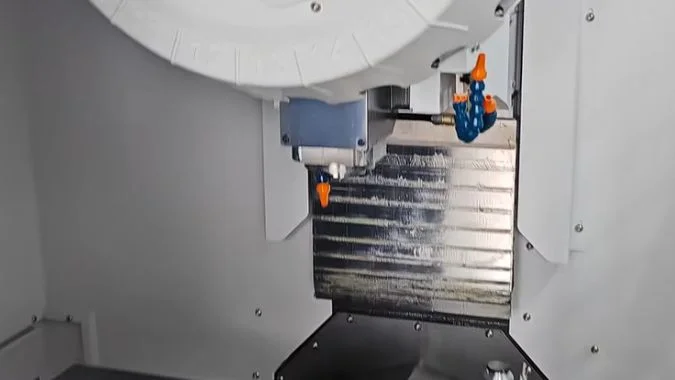
Each acceptance item needs a measurable limit
Käufer und Lieferant sollten sich vor dem Test auf die Teile-, Werkzeug-, Programmrevisions- und Zyklusgrenzen einigen. Die Zeichnung definiert die Anforderungen an das Teil. Der Kaufvertrag definiert den geforderten Output und die Bedingungen, unter denen die Maschine diesen liefern muss.
| Abnahmepunkt | Nachweis im Bericht | Vereinbarte Anforderung |
|---|---|---|
| Gewindepassung und -tiefe | Lehrenergebnisse und Tiefenmessungen nach Loch und Teil | Zeichnungsklasse, Prüfregel und minimale volle Gewindetiefe |
| Position und Profil | Bezugsbasierte Messungen und Fehlerinspektion | Zeichnungstoleranzen und spezifizierte Oberflächen- oder Fehlergrenzen |
| Gewindeschneiden und Teilezykluszeit | Zeitgesteuerte Läufe mit definierten Start- und Endereignissen | Vereinbartes Zeitlimit für jeden erforderlichen Zyklus |
| Konsistenz aufeinanderfolgender Teile | Inspektionsaufzeichnungen im Fertigungsauftrag | Erforderliche Stichprobenanzahl, Bestehensregel und zulässige Maßabweichung |
| Kontinuierlicher Betrieb | Betriebsprotokoll, Temperaturen, Alarme, Stopps und Schmierungskontrollen | Vereinbarte Dauer, Auslastung und zulässige Unterbrechungen |
Maschinenmessungen haben ihre eigenen Abnahmebedingungen
Ein Produktionsversuch misst das Fertigteil unter dem vereinbarten Prozess. Wenn Achspositionierung, Wiederholgenauigkeit oder Rundlauf der Spindel8 Kaufanforderungen sind, sollte die Vereinbarung deren Messmethoden, Testpositionen und Grenzwerte als separate Abnahmepunkte festlegen.
Ein Zwei-Schicht-Produktionslauf ist ein möglicher Dauertest9. Die Vereinbarung sollte die Belastung, den Aufwärmzustand und den Zeitpunkt der erneuten Messung kritischer Merkmale definieren. Der Bericht sollte geplante Werkzeugwechsel, ungeplante Stopps und die an den vereinbarten Punkten während des Laufs erfassten Maßwerte ausweisen. Jeder Ausfall sollte zusammen mit der Korrekturmaßnahme und dem vereinbarten Nachtestergebnis in der Aufzeichnung verbleiben.
Schlussfolgerung
Die Abnahme sollte von konformen aufeinanderfolgenden Teilen, der gemessenen Zykluszeit und der Stabilität unter den vereinbarten Produktionsbedingungen abhängen. Jedes Durchlauf-Limit gehört in den Versuchsplan, bevor der Zerspanungsprozess beginnt.
-
"Referenzierung beim Bohren und Gewindeschneiden | CNC-Präzisionsbearbeitung", https://parts-badger.com/drilling-and-tapping-referencing/. Gewindeschneidzentren werden häufig in der Großserienfertigung von Komponenten wie Automobilgehäusen, Hydraulikblöcken und Strukturhalterungen eingesetzt, die mehrere Gewindebohrungen mit präziser Positionierung erfordern. Dies stellt ein bedeutendes Anwendungssegment in Branchen dar, die eine effiziente und genaue Gewindeherstellung benötigen. Nachweisrolle: allgemeine_unterstützung; Quellentyp: Sonstiges. Unterstützt: die Verbreitung von Teilen mit mehreren Gewindebohrungen bei Anwendungen in Gewindeschneidzentren. Anmerkung zum Geltungsbereich: Diese Charakterisierung spiegelt die allgemeine Industriepraxis wider, quantifiziert jedoch nicht den Anteil der Anwendungen in Gewindeschneidzentren, die sich auf Teile mit mehreren Bohrungen konzentrieren. ↩
-
"Korrektur von Verformungen dünnwandiger bearbeiteter Teile durch …", https://www.sciencedirect.com/science/article/pii/S1000936123003722. Dünnwandige Werkstücke erfahren aufgrund reduzierter struktureller Steifigkeit eine stärkere Durchbiegung unter Spann- und Schnittkräften, was sie anfällig für Maßfehler und Verformungen macht, die Toleranzgrenzen überschreiten können, wenn Spannmittel und Bearbeitungsparameter nicht sorgfältig kontrolliert werden. Nachweisrolle: Mechanismus; Quellentyp: Bildung. Unterstützt: die Anfälligkeit dünnwandiger Teile für Verformungen während der Bearbeitungsvorgänge. Anmerkung zum Geltungsbereich: Die Quelle befasst sich mit allgemeinen Prinzipien, quantifiziert jedoch möglicherweise keine Verformungsschwellen für spezifische Wandstärkenverhältnisse oder Materialien. ↩
-
"Leitfaden zum Gewindeschneiden von Grundlöchern: Bearbeitung von Grundlöchern in der Fertigung", https://www.uneedpm.com/blind-hole-tapping-guide-machine-blind-holes-in-engineering/. Das Gewindeschneiden tiefer Grundlöcher erfordert eine effektive Spanabfuhr, um Spanansammlungen am Boden des Lochs zu verhindern, die zu Gewindebohrerbruch, unvollständigen Gewinden oder Schwierigkeiten beim Rückzug des Werkzeugs führen können; die Herausforderungen nehmen zu, sobald das Verhältnis von Tiefe zu Durchmesser das 2,5- bis 3-fache des Lochdurchmessers überschreitet. Nachweisrolle: allgemeine Unterstützung; Quellentyp: Bildung. Unterstützt: die technischen Herausforderungen beim Gewindeschneiden tiefer Grundlöcher. Hinweis zum Geltungsbereich: Die Quelle bietet allgemeine Anleitungen, aber spezifische Tiefengrenzen variieren je nach Material, Gewindebohrerdesign und Kühlmittelzufuhrverfahren. ↩
-
"Time.gov", https://www.time.gov/. Moderne CNC-Steuerungen beinhalten typischerweise Ereignisprotokollierungs- und Zyklusüberwachungsfunktionen, die Bearbeitungsvorgänge, Zeitdaten und Systemereignisse aufzeichnen und so eine Prozessanalyse und Dokumentation ermöglichen, wobei die spezifischen Fähigkeiten je nach Steuerungshersteller und -modell variieren. Nachweisrolle: allgemeine Unterstützung; Quellentyp: Bildung. Unterstützt: die Datenprotokollierungsfähigkeiten moderner CNC-Maschinensteuerungen. Hinweis zum Geltungsbereich: Die Quelle beschreibt allgemeine Fähigkeiten, behandelt jedoch nicht alle proprietären Protokollformate oder Datenzugriffsmethoden über verschiedene Steuerungssysteme hinweg. ↩
-
"Messung und Vorhersage thermischer Fehler an Werkzeugmaschinen …", https://www.nist.gov/publications/machine-tool-thermal-error-measurement-and-prediction-wireless-microscope. Die thermische Ausdehnung von Werkzeugmaschinenstrukturen, Spindeln und Linearbewegungssystemen während des Betriebs kann Positionierungsfehler und Maßabweichungen verursachen, wobei thermische Effekte einen erheblichen Teil der gesamten Bearbeitungsfehler bei Präzisionsoperationen ausmachen, insbesondere während der Aufwärmphasen und unter wechselnden thermischen Lasten. Nachweisrolle: Mechanismus; Quellentyp: Forschung. Unterstützt: den Effekt der thermischen Ausdehnung auf die Genauigkeit von Werkzeugmaschinen. Hinweis zum Geltungsbereich: Das Ausmaß des thermischen Fehlers hängt vom Maschinendesign, der Klimatisierung und den Betriebsbedingungen ab, was quantitative Vorhersagen maschinenspezifisch macht. ↩
-
"Enthüllung der Verschleißcharakteristika, Mechanismen und …", https://www.sciencedirect.com/science/article/abs/pii/S0301679X25011041. Verschleiß an Gewindebohrern tritt durch Abrasion, Adhäsion und Kantenausbrüche an den Schneidkanten auf, was zu allmählichen Änderungen der Gewindeabmessungen, erhöhten Schnittkräften und letztlich einer Verschlechterung der Gewindequalität führt, wobei die Verschleißrate vom Werkstückmaterial, der Schnittgeschwindigkeit, der Schmierung und der Beschichtung des Gewindebohrers abhängt. Nachweisrolle: Mechanismus; Quellentyp: Bildung. Unterstützt: das Fortschreiten des Gewindebohrerverschleißes und dessen Auswirkung auf die Gewindequalität. Hinweis zum Geltungsbereich: Spezifische Standzeiten und Verschleißmuster variieren stark je nach Anwendungsparametern und können nicht ohne Tests unter tatsächlichen Produktionsbedingungen verallgemeinert werden. ↩
-
"ISO 965", https://en.wikipedia.org/wiki/ISO_965. ISO 965-1 definiert die Toleranzklasse 6H als mittlere Toleranzgrad für metrische Innengewinde, wobei ‘6’ den Toleranzgrad und ‘H’ die Grundabmaße angibt, was eine häufig spezifizierte Passung für allgemeine Gewindeverbindungen darstellt. Nachweisrolle: Definition; Quellentyp: Institution. Unterstützt: die Definition und Anwendung der Toleranzklasse 6H für metrische Innengewinde. ↩
-
"ISO 230-1:2012 – Prüfregeln für Werkzeugmaschinen — Teil 1", https://www.iso.org/standard/46449.html. Die Normenreihe ISO 230 bietet international anerkannte Prüfmethoden zur Bewertung der Leistung von Werkzeugmaschinen, einschließlich der Positioniergenauigkeit und Wiederholgenauigkeit von Linear- und Drehachsen, während der Rundlauf der Spindel typischerweise gemäß ISO 230-7 oder äquivalenten Standards unter Verwendung von Messuhren oder berührungslosen Sensoren gemessen wird. Nachweisrolle: allgemeine Unterstützung; Quellentyp: Institution. Unterstützt: standardisierte Methoden zur Messung der Positioniergenauigkeit, Wiederholgenauigkeit und des Spindelrundlaufs von Werkzeugmaschinen. ↩
-
"Qualifizierung für AM-Ausgangsstoffe, Maschinen und Prozesse", https://www.nist.gov/programs-projects/qualification-am-feedstocks-machines-and-processes. Abnahmeprotokolle für Werkzeugmaschinen beinhalten oft Dauer- oder Kapazitätstests, die über längere Zeiträume unter Produktionsbedingungen durchgeführt werden, um thermische Stabilität, anhaltende Genauigkeit und Zuverlässigkeit zu verifizieren, wobei die Dauer je nach vertraglichen Anforderungen und Industriepraxis von mehreren Stunden bis zu mehreren Schichten reicht. Nachweisrolle: allgemeine Unterstützung; Quellentyp: Institution. Unterstützt: die Verwendung ausgedehnter Produktionsläufe bei Abnahmeverfahren für Werkzeugmaschinen. Hinweis zum Geltungsbereich: Spezifische Dauern für Belastungstests werden üblicherweise zwischen Käufer und Lieferant ausgehandelt, anstatt durch universelle Standards vorgeschrieben zu sein. ↩
Chris Lu
Mit mehr als einem Jahrzehnt praktischer Erfahrung in der Werkzeugmaschinenindustrie, insbesondere mit CNC-Maschinen, stehe ich Ihnen gerne zur Verfügung. Ganz gleich, ob Sie Fragen haben, die durch diesen Beitrag ausgelöst wurden, ob Sie Beratung bei der Auswahl der richtigen Ausrüstung (CNC oder konventionell) benötigen, ob Sie kundenspezifische Maschinenlösungen erforschen oder ob Sie bereit sind, einen Kauf zu besprechen, zögern Sie nicht, mich zu kontaktieren. Lassen Sie uns gemeinsam die perfekte Werkzeugmaschine für Ihre Bedürfnisse finden.