

Warum haben Tapping-Center mit der gleichen maximalen Drehzahl unterschiedliche Gewindeschneid-Zykluszeiten?
Eine Geschwindigkeitsangabe kann zwei Gewindeschneidzentren als gleich schnell erscheinen lassen. Die Zeitmessung der einzelnen Phasen eines Gewindeschneidzyklus zeigt, welche Maschine das Werkstück schneller fertigstellt.
Gewindeschneidzentren mit derselben maximalen Drehzahl können unterschiedliche Zykluszeiten aufweisen, da ihre Spindeln unterschiedlich schnell beschleunigen, abbremsen und die Drehrichtung wechseln. Auch die nutzbare Gewindeschneidgeschwindigkeit, die synchronisierte Z-Achsen-Bewegung und der Verfahrweg zwischen den Bohrungen beeinflussen die Zykluszeit. Bei kurzen Bohrungen bleibt oft wenig Zeit, um die programmierte Geschwindigkeit zu erreichen.
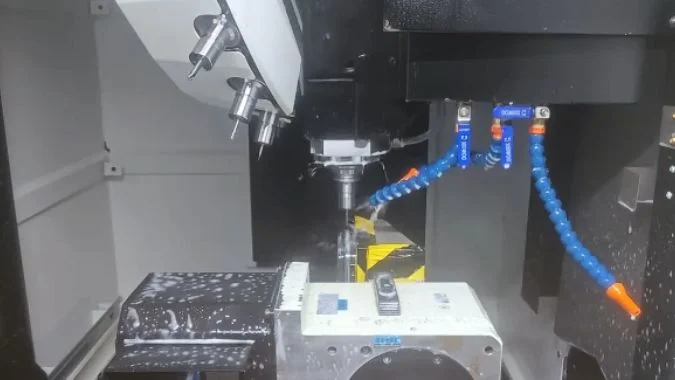
Die Spindeldrehzahl lässt sich auf zwei Datenblättern leicht vergleichen. Der Gewindebohrer unterliegt jedoch anderen Grenzwerten, da sich Spindel und Z-Achse synchron durch das Gewinde bewegen. Ein fairer Vergleich beginnt damit, festzustellen, welche Geschwindigkeit der Anbieter angibt und welche Geschwindigkeit am Testwerkstück unter Produktionsbedingungen tatsächlich genutzt werden kann.
Was ist der Unterschied zwischen der maximalen Spindeldrehzahl und der maximalen Gewindebohrdrehzahl?
Eine Spindelnennleistung kann die für einen Gewindeschneidvorgang verfügbare Geschwindigkeit überbewerten. Die Maschinenspezifikation und der programmierte Zyklus geben die relevanten Grenzwerte vor.
Die maximale Spindeldrehzahl ist die für die Spindel zugelassene Höchstgeschwindigkeit. Die maximale Gewindeschneiddrehzahl ist das von der Maschine in einer bestimmten Konfiguration spezifizierte Limit für synchronisiertes Gewindeschneiden. Die nutzbare Geschwindigkeit für eine bestimmte Bohrung hängt zudem von der Gewindesteigung, der Geometrie des Gewindebohrers, dem Werkstückmaterial und der Spanabfuhr ab.
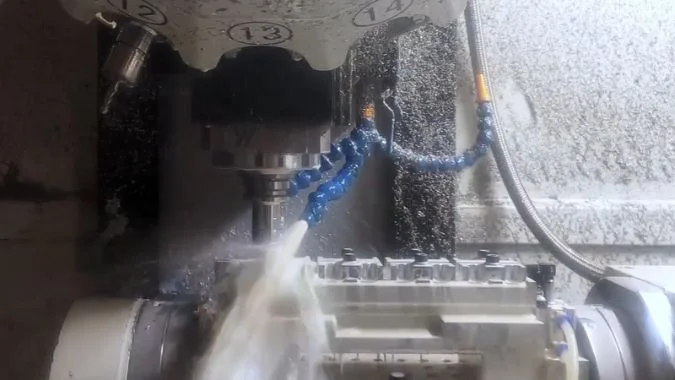
Synchrones Gewindeschneiden koppelt die Spindelrotation an die Z-Achsen-Bewegung.
Beim synchronen Gewindeschneiden koordiniert die Steuerung die Z-Achsen-Position mit dem Spindelwinkel.1 Bei einem eingängigen Gewinde bewegt sich die Z-Achse um eine Steigung pro Spindelumdrehung vorwärts.2 Eine grobe Steigung erfordert mehr Z-Achsen-Vorschub pro Umdrehung und verlangt daher bei gleicher Drehzahl einen höheren Vorschub.
Die Achsen müssen diese Beziehung sowohl während der Beschleunigung und Drehrichtungsumkehr als auch während des stabilen Schnitts beibehalten. Spindelträgheit, verfügbares Drehmoment und die Reaktionsgeschwindigkeit der Steuerung beeinflussen, wie schnell die Maschine diese Übergänge vollziehen kann.3 Eine mangelhafte Synchronisation kann den Gewindebohrer belasten oder das Gewinde beschädigen.4
| Geschwindigkeitskennzahl | Was sie repräsentiert | Wo sie zu prüfen ist |
|---|---|---|
| Maximale Spindeldrehzahl | Nenndrehzahl der Spindel für die Konfiguration | Maschinenspezifikation |
| Maximale Gewindeschneiddrehzahl | Nennwertgrenze für den synchronisierten Zyklus | Gewindebohrspezifikation und Steuerungsoptionen |
| Programmierte Gewindebohrdrehzahl | Für den Gewindebohrer und den Arbeitsgang gewählte Geschwindigkeit | CNC-Programm und Daten des Gewindebohrerherstellers |
| Tatsächliche Drehzahl während des Bohrlochs | Während dieses Hubs erreichte Geschwindigkeit | Spindeldrehzahlverlauf oder Steuerungsdiagnose |
Ein kurzer Hub kann die erreichte Geschwindigkeit begrenzen
Ein Gewindebohrzentrum kann zwar über eine ausreichende Spindeldrehzahl für den Arbeitsgang verfügen, verbringt jedoch den Großteil eines kurzen Hubs mit Beschleunigen und Bremsen.5 Eine andere Maschine mit der gleichen Spindelobergrenze erreicht möglicherweise früher die befohlene Gewindebohrdrehzahl und beginnt früher mit der Rückkehr.
Eilgangbewegungen zur Anflugebene und zwischen den Bohrungen kosten ebenfalls Zeit. Bei kurzen Bewegungen bestimmt die Achsbeschleunigung, welchen Teil der Eilganggeschwindigkeit die Maschine erreicht. Der synchronisierte Teil innerhalb des Gewindes folgt der Steigung des Gewindebohrers.
Wie beeinflussen Gewindetiefe und Gewindebohrdrehzahl die Schneiddauer des Gewindebohrers?
Ein tieferes Loch erfordert mehr Zeit zum Gewindebohren, aber die Zeichnungstiefe kann vom Schneidhub abweichen. Die Schätzung benötigt den tatsächlichen Verfahrweg und die Steigung.
Bei konstanter Drehzahl steigt die Schneidzeit proportional zum aktiven Hub und sinkt mit steigender Gewindebohrdrehzahl. Bei einem eingängigen Gewinde beträgt die ideale Schneidzeit in Sekunden 60 × aktiver Hub in Millimetern ÷ (Steigung in Millimetern × Gewindebohrdrehzahl).
Die Steigung wandelt Drehzahl in Vorschub um
Bei einem eingängigen metrischen Gewinde entspricht der synchronisierte Vorschub in mm/min der Steigung in mm multipliziert mit der Drehzahl.6 Der Schneidhub geteilt durch diesen Vorschub ergibt die Zeit in Minuten. Die Multiplikation mit 60 wandelt das Ergebnis in Sekunden um.
Das folgende Beispiel verwendet einen M10 × 1,5 Gewindebohrer und einen aktiven Schneidhub von 20 mm.
| Gewindebohrgeschwindigkeit | Synchronisierter Vorschub | Ideale Schneidzeit |
|---|---|---|
| 500 U/min | 750 mm/min | 1,60 s |
| 800 U/min | 1.200 mm/min | 1,00 s |
| 1.000 U/min | 1.500 mm/min | 0,80 s |
| 1.500 U/min | 2.250 mm/min | 0,53 s |
Bei 1.000 U/min erhöht eine Verlängerung des Hubs von 20 mm auf 30 mm die ideale Schnittzeit von 0,80 auf 1,20 Sekunden. Die zusätzlichen 10 mm erfordern bei gleichem Vorschub einen um 50 % längeren Schnittweg.
Die programmierte Tiefe und der Schneidhub können voneinander abweichen.
Die Zeichnung kann die volle Gewindetiefe spezifizieren. Der Anschnitt des Gewindebohrers kann einen zusätzlichen Verfahrweg erfordern, um diese Tiefe zu erreichen.7 Ein Zyklus kann den synchronisierten Vorschub auch an einer Referenzebene oberhalb der Stirnfläche beginnen. Dieser Anfahrweg gehört in die Zyklusabschätzung, während der eigentliche Arbeitshub die Schnittzeit bestimmt.
Die Schnittdaten des Gewindebohrerherstellers geben eine Startgeschwindigkeit für das Material und das Werkzeug an. Bohrungstyp, Spanabfuhr und Schmierung beeinflussen die nutzbare Geschwindigkeit. Die Tabelle stellt den konstanten Vorschub dar. Ein tatsächlicher Hub kann einen Teil seiner Länge unterhalb der befohlenen Drehzahl verbringen, während die Spindel beschleunigt oder abbremst.
Wie viel Zeit beanspruchen das Abbremsen und die Umkehrung der Spindel pro Bohrung?
Wiederholte Umkehrungen können einen großen Teil eines Zyklus für kurze Bohrungen ausmachen. Eine Aufzeichnung der Spindel- und Z-Achsen-Bewegung zeigt, wie lange der Übergang dauert.
Die Umkehrzeit hängt von der tatsächlichen Vorwärtsgeschwindigkeit, dem Bremsverhalten, einer eventuell programmierten Verweilzeit und der Beschleunigung in den Rückwärtsgang ab. Eine Aufzeichnung kann das Intervall vom Beginn des Bremsvorgangs bis zu einem definierten Punkt bei der Rückkehr messen. Dieselben Zeitmesspunkte machen Vergleiche zwischen Bearbeitungszentren aussagekräftig.
Der Drehzahlverlauf zeigt jeden Teil der Umkehrung.
Die Spindel verlangsamt sich in der Nähe des programmierten Umkehrpunktes, und die Z-Achse verlangsamt sich entsprechend. Die Steuerung koordiniert dann die Rückwärtsdrehung mit der Aufwärtsbewegung. Eine höhere Rücklaufgeschwindigkeit kann je nach Spindel und Antrieb ein längeres Beschleunigungsintervall erfordern.
Eine beispielhafte Aufzeichnung liefert die folgenden Zeitstempel für eine Bohrung.
| Ereignis | Beispielhafter Zeitstempel | Verstrichene Zeit |
|---|---|---|
| Beginn des Bremsvorgangs bei Vorwärtslauf | 2,00 s | Messbeginn |
| Spindel erreicht Nullgeschwindigkeit | 2,18 s | 0,18 s ab Bremsbeginn |
| Spindel erreicht konstante Rückwärtsgeschwindigkeit | 2,35 s | 0,17 s ab Nullgeschwindigkeit |
| Gesamtes Umkehrintervall | 2,00 bis 2,35 s | 0,35 s |
Ein kurzer Rückhub kann enden, bevor sich die Rückwärtsgeschwindigkeit stabilisiert hat. In diesem Fall kann der Test vereinbarte Z-Positionen beim Ein- und Ausgang um die Umkehr herum verwenden, um ein reproduzierbares Zeitfenster zu definieren.
Der Gewindebohrer bewegt sich während des Bremsens und der Rückwärtsbeschleunigung
Der Gewindebohrer kann sich während des Bremsens noch nach unten bewegen und mit der Aufwärtsbewegung beginnen, während die Rückwärtsgeschwindigkeit aufgebaut wird.8 Die gegenüber einer Schätzung mit konstanter Geschwindigkeit hinzugefügte Zeit ist das gemessene Intervall abzüglich der idealen Verfahrzeit für dieselben Abwärts- und Aufwärtsstrecken.
Ein Hochlaufwert aus dem Stillstand bis zur maximalen Spindeldrehzahl deckt einen anderen Drehzahlbereich ab als eine Umkehr beim Gewindebohren.9 Ein Test mit passgenauem Loch erfasst die Wirkung des tatsächlichen Gewindebohrers, der vorgegebenen Geschwindigkeiten und der Maschinenreaktion. Zusätzliche 0,50 Sekunden pro Loch summieren sich bei 1.000 Löchern auf 8 Minuten und 20 Sekunden.10
Wie viel Zeit kann ein schnellerer Rückzug des Gewindebohrers bei einem vollständigen Werkstück einsparen?
Ein schnellerer Rücklauf kann bei jedem Gewindeloch Zeit sparen. Der Eingriffshub, die Gewindesteigung und die Rückwärtsdrehzahl bestimmen die anfängliche Schätzung.
Die ideale Zeiteinsparung entspricht der bei jedem synchronisierten Rückzug eingesparten Zeit multipliziert mit der Anzahl identischer Löcher. Ein M3 × 0,5 Gewindebohrer, der sich bei 6.000 U/min statt 3.000 U/min um 10 mm zurückzieht, spart 0,20 Sekunden bei konstanter Geschwindigkeit oder 20 Sekunden bei 100 Löchern.
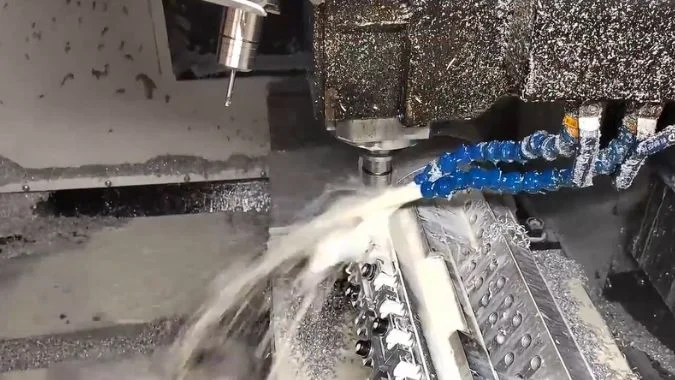
Die Rückwärtsdrehzahl bestimmt den synchronisierten Rücklaufvorschub
Der Gewindebohrer muss beim Herausfahren dem Gewinde folgen.11 Für ein eingängiges metrisches Gewinde entspricht die ideale Rückzugszeit in Sekunden 60 × synchronisierte Rücklaufstrecke ÷ (Steigung × Rückwärtsdrehzahl).
Für das Beispiel M3 × 0,5 beträgt der synchronisierte Rückzugsweg 10 mm. Schnittgeschwindigkeit und Einfahrparameter bleiben in beiden Fällen unverändert.
| Rückzugeinstellung | Synchronisierter Rückzugsvorschub | Ideale Zeit pro Bohrung | Ideale Zeit für 100 Bohrungen |
|---|---|---|---|
| 3.000 U/min | 1.500 mm/min | 0,40 s | 40 s |
| 6.000 U/min | 3.000 mm/min | 0.20 s | 20 s |
| Difference | 0.20 s | 20 s |
A full part trial measures the production saving
Reverse acceleration can consume much of a short return. The saving can shrink when the cycle needs more time to reach the higher speed. A longer synchronized return gives the machine more distance to benefit from the higher setting.
The control and spindle configuration determine which return speeds are available. A comparison should use the same tap, entry RPM, thread depth, and clearance planes. Each hole group needs its own calculation if the part uses several thread pitches or depths.
The measured part cycle should include positioning, approach travel, and tool changes. Each tool change counts when it occurs, and a single tap may serve an entire hole pattern. Thread inspection confirms that the faster cycle still meets the same acceptance criteria.12
Schlussfolgerung
Matched hole tests reveal how much cutting, reversal, synchronized retract, and positioning contribute to tapping cycle time. Part timing and thread inspection verify the production gain.
-
"Coordination of Slow Waves With Sleep Spindles Predicts …", https://pmc.ncbi.nlm.nih.gov/articles/PMC6084745/. Rigid tapping is a CNC machining method in which the machine control synchronizes Z-axis linear motion with spindle rotation to maintain precise thread pitch without relying on a tension-compression holder. Evidence role: definition; source type: encyclopedia. Supports: the definition and mechanism of rigid tapping in CNC machining. ↩
-
"Screw thread", https://en.wikipedia.org/wiki/Screw_thread. In a single-start thread, the lead equals the pitch, meaning the thread advances axially by one pitch distance for each complete revolution of the threaded component. Evidence role: mechanism; source type: encyclopedia. Supports: the geometric relationship between thread pitch and axial advance in single-start threads. ↩
-
"Integrated Design of Spindle Speed Modulation and Cutting …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8587005/. Spindle acceleration capability depends on the moment of inertia of rotating components, available motor torque, and the bandwidth of the control system’s position and velocity loops, with higher inertia requiring proportionally greater torque to achieve the same angular acceleration. Evidence role: mechanism; source type: education. Supports: the mechanical and control factors that determine spindle acceleration and deceleration performance. ↩
-
"What are common credit report errors that I should look for …", https://www.consumerfinance.gov/ask-cfpb/what-are-common-credit-report-errors-that-i-should-look-for-on-my-credit-report-en-313/. Synchronization errors in rigid tapping can generate axial forces on the tap that exceed design limits, leading to tap breakage or thread form defects when the mismatch between rotational and linear motion creates interference. Evidence role: general_support; source type: research. Supports: the relationship between synchronization errors and tap or thread damage in rigid tapping. ↩
-
"Appropriate Acceleration Rate for CNC Machine Tools?", https://www.practicalmachinist.com/forum/threads/appropriate-acceleration-rate-for-cnc-machine-tools.345692/. In short-stroke machining operations, acceleration and deceleration phases can account for the majority of cycle time when the programmed travel distance is insufficient for the axis to reach and maintain commanded velocity. Evidence role: general_support; source type: research. Supports: the proportion of cycle time consumed by acceleration and deceleration in short-stroke operations. Scope note: This applies to general short-stroke operations; specific percentages vary with stroke length, acceleration rates, and commanded speeds. ↩
-
"Free Machine Shop Tap Feed Calculators", http://janproducts.com/Tap_Feed_Calculator.html. The required feed rate for rigid tapping of a single-start thread is calculated as the product of thread pitch and spindle speed, ensuring that the tool advances exactly one pitch distance per revolution to match the thread geometry. Evidence role: mechanism; source type: education. Supports: the mathematical relationship between thread pitch, spindle speed, and required feed rate in synchronized tapping. ↩
-
"Threads and", https://www.deanza.edu/dmt/documents/books/egd_lamit/EGD_Chapter_17.pdf. Taps feature a lead chamfer that gradually introduces cutting edges over several threads; to achieve full thread depth at the hole bottom, the tap must travel beyond the nominal depth by a distance related to the chamfer length, typically 2-5 thread pitches depending on chamfer design. Evidence role: mechanism; source type: other. Supports: the relationship between tap lead chamfer geometry and required tapping depth. Scope note: Specific chamfer lengths vary by tap design and manufacturer specifications. ↩
-
"Rigid Tapping with New Motor and VFD (DIY CNC Mill …", https://www.youtube.com/watch?v=WwvvC96PKz8. During rigid tapping reversal, the Z-axis continues synchronized motion throughout spindle deceleration and reverse acceleration phases, with the tool moving downward at decreasing velocity during braking and upward at increasing velocity during reverse spin-up to maintain thread pitch relationship. Evidence role: mechanism; source type: education. Supports: the continued motion of synchronized axes during spindle deceleration and reverse acceleration. ↩
-
"Determination of vibration characteristic in automatic tapping …", https://pmc.ncbi.nlm.nih.gov/articles/PMC12066723/. Spindle acceleration performance varies with operating conditions; acceleration from rest to maximum speed involves a different torque-speed profile and thermal state than reversal during tapping, where the spindle decelerates through zero and accelerates in the opposite direction within a narrower speed range. Evidence role: general_support; source type: research. Supports: the difference in acceleration characteristics between starting from rest and reversing direction. Scope note: Specific performance differences depend on spindle design, motor characteristics, and control parameters. ↩
-
"Cycle Time Reduction: Optimizing Manufacturing Efficiency", https://www.jitbase.com/blog/cycle-time-reduction-optimizing-manufacturing-efficiency. In high-volume manufacturing, reductions in per-unit cycle time accumulate linearly across production quantities, making even sub-second improvements economically significant when multiplied by thousands of parts, affecting throughput, machine utilization, and unit cost. Evidence role: general_support; source type: research. Supports: the production impact of small per-cycle time reductions in high-volume manufacturing. ↩
-
"Withdrawals in retirement | The Thrift Savings Plan (TSP)", https://www.tsp.gov/withdrawals-in-retirement/. During retraction in rigid tapping, the tap must maintain synchronized rotation and linear motion to follow the existing thread form, preventing thread damage or tap binding that would occur if the tool were withdrawn at an incorrect pitch relationship. Evidence role: mechanism; source type: education. Supports: the requirement for synchronized motion during tap retraction. ↩
-
"Digital Thread for Manufacturing", https://www.nist.gov/programs-projects/digital-thread-manufacturing. Manufacturing process changes, including modifications to cycle time or operating parameters, require verification that product quality characteristics continue to meet specifications, as parameter optimization can affect dimensional accuracy, surface finish, and functional performance. Evidence role: general_support; source type: other. Supports: the need for quality verification when manufacturing process parameters are modified. ↩
Chris Lu
Mit mehr als einem Jahrzehnt praktischer Erfahrung in der Werkzeugmaschinenindustrie, insbesondere mit CNC-Maschinen, stehe ich Ihnen gerne zur Verfügung. Ganz gleich, ob Sie Fragen haben, die durch diesen Beitrag ausgelöst wurden, ob Sie Beratung bei der Auswahl der richtigen Ausrüstung (CNC oder konventionell) benötigen, ob Sie kundenspezifische Maschinenlösungen erforschen oder ob Sie bereit sind, einen Kauf zu besprechen, zögern Sie nicht, mich zu kontaktieren. Lassen Sie uns gemeinsam die perfekte Werkzeugmaschine für Ihre Bedürfnisse finden.