

Почему у резьбонарезных центров с одинаковой максимальной частотой вращения шпинделя разное время цикла нарезания резьбы?
Показатель скорости может создать впечатление, что два резьбонарезных центра работают с одинаковой скоростью. Хронометраж этапов цикла нарезания резьбы показывает, какой станок выполняет деталь быстрее.
Резьбонарезные центры с одинаковыми максимальными оборотами в минуту могут иметь разное время цикла, поскольку их шпиндели ускоряются, тормозят и реверсируют с разной скоростью. На время цикла также влияют рабочая скорость нарезания, синхронизированное движение по оси Z и перемещение между отверстиями. При работе с короткими отверстиями времени на достижение заданной скорости может быть недостаточно.
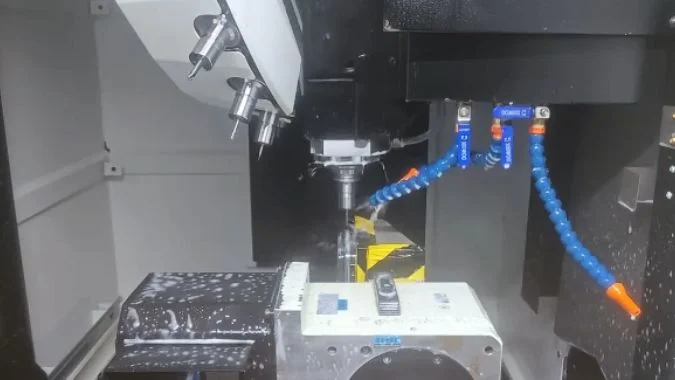
Скорость вращения шпинделя легко сравнить по двум спецификациям. Метчик подчиняется отдельным ограничениям, поскольку шпиндель и ось Z перемещаются вместе при нарезании резьбы. Объективное сравнение начинается с определения того, какую скорость указывает поставщик и какую скорость можно реально использовать для тестовой детали в производственных условиях.
В чем разница между максимальной частотой вращения шпинделя и максимальной частотой вращения при нарезании резьбы?
Номинальная скорость шпинделя может преувеличивать реальную скорость, доступную для операции нарезания резьбы. Соответствующие ограничения определяются спецификацией станка и запрограммированным циклом.
Максимальные обороты шпинделя — это номинальный предел скорости вращения. Максимальные обороты нарезания — это установленный производителем предел для синхронного нарезания в данной конфигурации. Скорость, пригодная для конкретного отверстия, также зависит от шага резьбы, геометрии метчика, материала заготовки и удаления стружки.
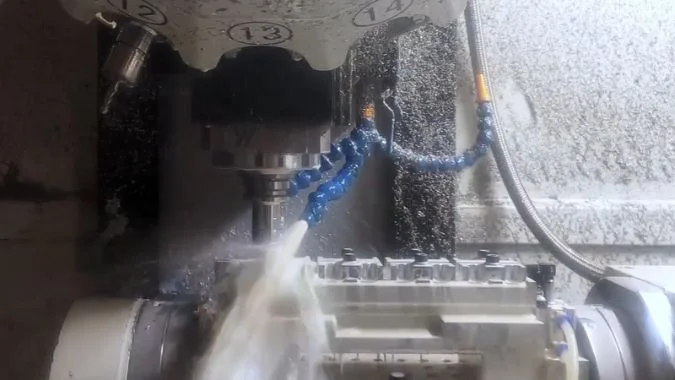
Жесткое нарезание резьбы связывает вращение шпинделя с перемещением по оси Z.
При жестком нарезании резьбы система ЧПУ координирует положение оси Z с углом поворота шпинделя.1 Для однозаходной резьбы ось Z перемещается на один шаг за один оборот шпинделя.2 Крупный шаг требует большего перемещения по оси Z за один оборот, поэтому он требует более высокой подачи при тех же оборотах в минуту.
Оси должны поддерживать эту взаимосвязь как во время ускорения и реверса, так и во время установившегося процесса резания. Инерция шпинделя, доступный крутящий момент и быстродействие системы управления влияют на то, как быстро станок может выполнять эти переходы.3 Плохая синхронизация может привести к перегрузке метчика или повреждению резьбы.4
| Показатель скорости | Что он представляет | Где проверить |
|---|---|---|
| Максимальные обороты шпинделя | Номинальная скорость шпинделя для данной конфигурации | Спецификация станка |
| Максимальные обороты нарезания резьбы | Номинальный предел для синхронизированного цикла | Технические характеристики и параметры управления нарезанием резьбы |
| Запрограммированные обороты нарезания резьбы | Скорость, выбранная для метчика и операции | Данные программы ЧПУ и поставщика метчиков |
| Фактические обороты во время обработки отверстия | Скорость, достигнутая за время данного рабочего хода | График частоты вращения шпинделя или диагностика управления |
Короткий рабочий ход может ограничить достигнутую скорость
Центр для нарезания резьбы может обладать достаточной частотой вращения шпинделя для выполнения задачи, но при этом затрачивать большую часть короткого хода на разгон и торможение.5 Другой станок с таким же ограничением частоты вращения шпинделя может достичь заданной скорости нарезания раньше и начать обратный ход быстрее.
Ускоренные перемещения к плоскости подвода и между отверстиями также требуют времени. При коротких перемещениях ускорение осей определяет, какую часть номинальной скорости холостого хода достигает станок. Синхронизированная часть внутри резьбы соответствует шагу метчика.
Как глубина резьбы и частота вращения при нарезании влияют на время резания метчиком?
Нарезание более глубокого отверстия занимает больше времени, но глубина по чертежу может отличаться от фактического хода резания. Для оценки требуются фактическая величина перемещения и шаг резьбы.
При постоянных оборотах время резания увеличивается пропорционально рабочему ходу и уменьшается при увеличении оборотов нарезания. Для однозаходной резьбы идеальное время резания в секундах равно 60 × рабочий ход в миллиметрах ÷ (шаг в миллиметрах × обороты нарезания).
Шаг преобразует обороты в подачу
Для однозаходной метрической резьбы синхронизированная подача в мм/мин равна шагу в мм, умноженному на обороты в минуту.6 Ход резания, деленный на эту подачу, дает время в минутах. Умножение на 60 переводит результат в секунды.
В следующем примере используется метчик M10 × 1,5 и рабочий ход резания 20 мм.
| Скорость нарезания резьбы | Синхронизированная подача | Идеальное время резания |
|---|---|---|
| 500 об/мин | 750 мм/мин | 1,60 с |
| 800 об/мин | 1 200 мм/мин | 1,00 с |
| 1 000 об/мин | 1 500 мм/мин | 0,80 с |
| 1 500 об/мин | 2250 мм/мин | 0,53 с |
При 1000 об/мин увеличение хода с 20 мм до 30 мм повышает идеальное время резания с 0,80 до 1,20 секунды. Дополнительные 10 мм требуют увеличения пути резания на 50% при той же подаче.
Запрограммированная глубина и ход резания могут различаться
На чертеже может быть указана полная глубина резьбы. Заборный конус метчика может потребовать дополнительного хода для достижения этой глубины.7 Цикл также может начинать синхронизированную подачу с базовой плоскости над торцом детали. Это расстояние подхода включается в расчет цикла, а рабочий ход определяет расчет времени резания.
Данные по режимам резания от поставщика метчиков содержат начальную скорость для конкретного материала и инструмента. Тип отверстия, удаление стружки и смазка влияют на рабочую скорость. В таблице указано равномерное перемещение. Фактический ход может частично выполняться на скорости ниже заданной, так как шпиндель разгоняется или тормозит.
Сколько времени добавляют замедление и реверс шпинделя для каждого отверстия?
Многократные реверсы могут занимать значительную часть цикла обработки короткого отверстия. График работы шпинделя и оси Z показывает, сколько времени занимает этот переход.
Время реверса зависит от фактической скорости прямого хода, интенсивности торможения, наличия запрограммированной выдержки и ускорения при реверсе. График позволяет измерить интервал от начала торможения до определенной точки на обратном ходе. Использование одних и тех же контрольных точек делает сравнение между разными резьбонарезными центрами информативным.
График скорости отображает каждый этап реверса
Шпиндель замедляется вблизи запрограммированной нижней точки, и ось Z замедляется вместе с ним. Затем система управления координирует обратное вращение с движением вверх. Более высокая скорость возврата может потребовать более длительного интервала ускорения в зависимости от характеристик шпинделя и привода.
На иллюстративном графике представлены следующие временные метки для одного отверстия.
| Событие | Пример временной метки | Затраченное время |
|---|---|---|
| Начало торможения при прямом ходе | 2,00 с | Начало измерения |
| Шпиндель достигает нулевой скорости | 2,18 с | 0,18 с от начала торможения |
| Шпиндель достигает установившейся обратной скорости | 2,35 с | 0,17 с от нулевой скорости |
| Общий интервал реверса | от 2,00 до 2,35 с | 0,35 с |
Короткий обратный ход может завершиться до того, как установится обратная скорость. В этом случае для испытания можно использовать согласованные положения Z при входе и выходе вокруг реверса, чтобы определить воспроизводимый временной интервал.
Метчик перемещается во время торможения и обратного ускорения
Метчик может продолжать движение вниз во время торможения и начать движение вверх во время набора обратной скорости.8 Время, добавленное к расчету постоянной скорости, представляет собой измеренный интервал за вычетом идеального времени перемещения для тех же расстояний вниз и вверх.
Показатель разгона от состояния покоя до максимальных оборотов шпинделя охватывает другой диапазон скоростей, чем реверс при нарезании резьбы.9 Тест с использованием соответствующего отверстия учитывает влияние фактического метчика, заданных скоростей и реакции станка. Дополнительные 0,50 секунды на отверстие составляют 8 минут 20 секунд на 1000 отверстий.10
Сколько времени может сэкономить ускоренный отвод метчика при обработке всей детали?
Более быстрый возврат позволяет экономить время на каждом резьбовом отверстии. Рабочий ход, шаг резьбы и частота вращения при реверсе определяют начальную оценку.
Идеальная экономия на детали равна времени, сэкономленному на каждом синхронизированном отводе, умноженному на количество идентичных отверстий. Метчик M3 × 0,5, отходящий на 10 мм при 6000 об/мин вместо 3000 об/мин, экономит 0,20 секунды при постоянной скорости, или 20 секунд на 100 отверстиях.
Частота вращения при реверсе задает подачу синхронизированного возврата
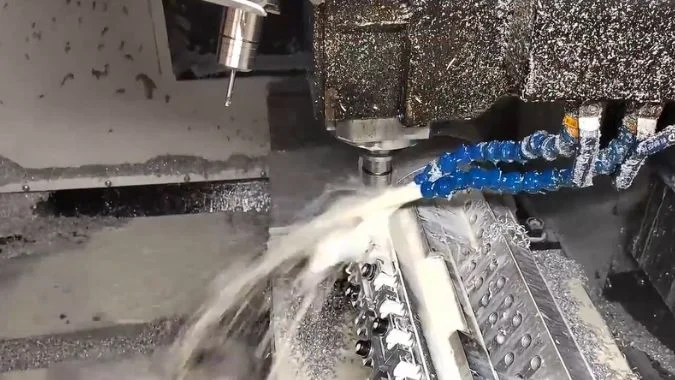
При выходе метчик должен следовать по резьбе.11 Для однозаходной метрической резьбы идеальное время отвода в секундах равно 60 × расстояние синхронизированного возврата ÷ (шаг × частота вращения при реверсе).
Для примера M3 × 0,5 расстояние синхронизированного возврата составляет 10 мм. Скорость резания и параметры врезания остаются неизменными в обоих случаях.
| Параметр возврата | Подача синхронизированного возврата | Идеальное время на одно отверстие | Идеальное время на 100 отверстий |
|---|---|---|---|
| 3000 об/мин | 1 500 мм/мин | 0,40 с | 40 с |
| 6000 об/мин | 3000 мм/мин | 0.20 s | 20 s |
| Difference | 0.20 s | 20 s |
A full part trial measures the production saving
Reverse acceleration can consume much of a short return. The saving can shrink when the cycle needs more time to reach the higher speed. A longer synchronized return gives the machine more distance to benefit from the higher setting.
The control and spindle configuration determine which return speeds are available. A comparison should use the same tap, entry RPM, thread depth, and clearance planes. Each hole group needs its own calculation if the part uses several thread pitches or depths.
The measured part cycle should include positioning, approach travel, and tool changes. Each tool change counts when it occurs, and a single tap may serve an entire hole pattern. Thread inspection confirms that the faster cycle still meets the same acceptance criteria.12
Заключение
Matched hole tests reveal how much cutting, reversal, synchronized retract, and positioning contribute to tapping cycle time. Part timing and thread inspection verify the production gain.
-
"Coordination of Slow Waves With Sleep Spindles Predicts …", https://pmc.ncbi.nlm.nih.gov/articles/PMC6084745/. Rigid tapping is a CNC machining method in which the machine control synchronizes Z-axis linear motion with spindle rotation to maintain precise thread pitch without relying on a tension-compression holder. Evidence role: definition; source type: encyclopedia. Supports: the definition and mechanism of rigid tapping in CNC machining. ↩
-
"Screw thread", https://en.wikipedia.org/wiki/Screw_thread. In a single-start thread, the lead equals the pitch, meaning the thread advances axially by one pitch distance for each complete revolution of the threaded component. Evidence role: mechanism; source type: encyclopedia. Supports: the geometric relationship between thread pitch and axial advance in single-start threads. ↩
-
"Integrated Design of Spindle Speed Modulation and Cutting …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8587005/. Spindle acceleration capability depends on the moment of inertia of rotating components, available motor torque, and the bandwidth of the control system’s position and velocity loops, with higher inertia requiring proportionally greater torque to achieve the same angular acceleration. Evidence role: mechanism; source type: education. Supports: the mechanical and control factors that determine spindle acceleration and deceleration performance. ↩
-
"What are common credit report errors that I should look for …", https://www.consumerfinance.gov/ask-cfpb/what-are-common-credit-report-errors-that-i-should-look-for-on-my-credit-report-en-313/. Synchronization errors in rigid tapping can generate axial forces on the tap that exceed design limits, leading to tap breakage or thread form defects when the mismatch between rotational and linear motion creates interference. Evidence role: general_support; source type: research. Supports: the relationship between synchronization errors and tap or thread damage in rigid tapping. ↩
-
"Appropriate Acceleration Rate for CNC Machine Tools?", https://www.practicalmachinist.com/forum/threads/appropriate-acceleration-rate-for-cnc-machine-tools.345692/. In short-stroke machining operations, acceleration and deceleration phases can account for the majority of cycle time when the programmed travel distance is insufficient for the axis to reach and maintain commanded velocity. Evidence role: general_support; source type: research. Supports: the proportion of cycle time consumed by acceleration and deceleration in short-stroke operations. Scope note: This applies to general short-stroke operations; specific percentages vary with stroke length, acceleration rates, and commanded speeds. ↩
-
"Free Machine Shop Tap Feed Calculators", http://janproducts.com/Tap_Feed_Calculator.html. The required feed rate for rigid tapping of a single-start thread is calculated as the product of thread pitch and spindle speed, ensuring that the tool advances exactly one pitch distance per revolution to match the thread geometry. Evidence role: mechanism; source type: education. Supports: the mathematical relationship between thread pitch, spindle speed, and required feed rate in synchronized tapping. ↩
-
"Threads and", https://www.deanza.edu/dmt/documents/books/egd_lamit/EGD_Chapter_17.pdf. Taps feature a lead chamfer that gradually introduces cutting edges over several threads; to achieve full thread depth at the hole bottom, the tap must travel beyond the nominal depth by a distance related to the chamfer length, typically 2-5 thread pitches depending on chamfer design. Evidence role: mechanism; source type: other. Supports: the relationship between tap lead chamfer geometry and required tapping depth. Scope note: Specific chamfer lengths vary by tap design and manufacturer specifications. ↩
-
"Rigid Tapping with New Motor and VFD (DIY CNC Mill …", https://www.youtube.com/watch?v=WwvvC96PKz8. During rigid tapping reversal, the Z-axis continues synchronized motion throughout spindle deceleration and reverse acceleration phases, with the tool moving downward at decreasing velocity during braking and upward at increasing velocity during reverse spin-up to maintain thread pitch relationship. Evidence role: mechanism; source type: education. Supports: the continued motion of synchronized axes during spindle deceleration and reverse acceleration. ↩
-
"Determination of vibration characteristic in automatic tapping …", https://pmc.ncbi.nlm.nih.gov/articles/PMC12066723/. Spindle acceleration performance varies with operating conditions; acceleration from rest to maximum speed involves a different torque-speed profile and thermal state than reversal during tapping, where the spindle decelerates through zero and accelerates in the opposite direction within a narrower speed range. Evidence role: general_support; source type: research. Supports: the difference in acceleration characteristics between starting from rest and reversing direction. Scope note: Specific performance differences depend on spindle design, motor characteristics, and control parameters. ↩
-
"Cycle Time Reduction: Optimizing Manufacturing Efficiency", https://www.jitbase.com/blog/cycle-time-reduction-optimizing-manufacturing-efficiency. In high-volume manufacturing, reductions in per-unit cycle time accumulate linearly across production quantities, making even sub-second improvements economically significant when multiplied by thousands of parts, affecting throughput, machine utilization, and unit cost. Evidence role: general_support; source type: research. Supports: the production impact of small per-cycle time reductions in high-volume manufacturing. ↩
-
"Withdrawals in retirement | The Thrift Savings Plan (TSP)", https://www.tsp.gov/withdrawals-in-retirement/. During retraction in rigid tapping, the tap must maintain synchronized rotation and linear motion to follow the existing thread form, preventing thread damage or tap binding that would occur if the tool were withdrawn at an incorrect pitch relationship. Evidence role: mechanism; source type: education. Supports: the requirement for synchronized motion during tap retraction. ↩
-
"Digital Thread for Manufacturing", https://www.nist.gov/programs-projects/digital-thread-manufacturing. Manufacturing process changes, including modifications to cycle time or operating parameters, require verification that product quality characteristics continue to meet specifications, as parameter optimization can affect dimensional accuracy, surface finish, and functional performance. Evidence role: general_support; source type: other. Supports: the need for quality verification when manufacturing process parameters are modified. ↩
Крис Лу
Используя более чем десятилетний практический опыт работы в станкостроении, особенно на станках с ЧПУ, я готов помочь. Если у вас возникли вопросы, вызванные этой статьей, если вам нужно руководство по выбору подходящего оборудования (с ЧПУ или обычного), если вы изучаете индивидуальные решения по станкам или готовы обсудить покупку, не стесняйтесь, свяжитесь со мной. Давайте найдем идеальный станок для ваших нужд.