

Perché i centri di maschiatura con lo stesso numero massimo di giri hanno tempi di ciclo di maschiatura diversi?
Un indice di velocità può far sembrare ugualmente veloci due centri di maschiatura. Cronometrare le fasi di un ciclo di maschiatura mostra quale macchina completa il pezzo più rapidamente.
Centri di maschiatura con lo stesso numero massimo di giri possono avere tempi di ciclo diversi perché i loro mandrini accelerano, frenano e invertono la rotazione a ritmi differenti. Anche la velocità di maschiatura utilizzabile, il movimento sincronizzato dell'asse Z e lo spostamento tra i fori influiscono sul tempo di ciclo. I fori corti possono lasciare poco tempo alla velocità programmata.
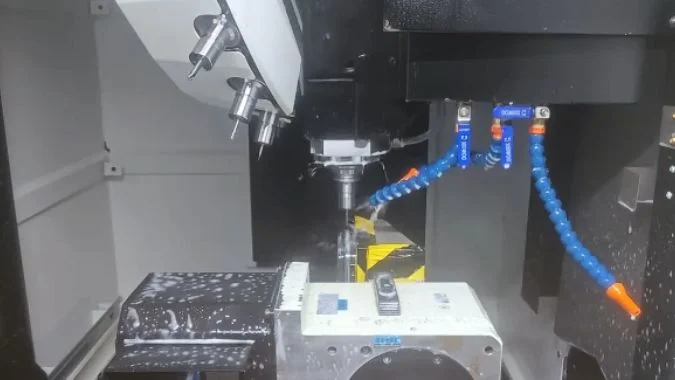
La velocità del mandrino è facile da confrontare su due schede tecniche. Il maschio segue una serie di limiti separati poiché il mandrino e l'asse Z si muovono insieme attraverso la filettatura. Un confronto equo inizia identificando quale velocità cita il fornitore e quale velocità può effettivamente utilizzare il pezzo di prova nelle sue condizioni di produzione.
Qual è la differenza tra il numero massimo di giri del mandrino e il numero massimo di giri per maschiatura?
Una classificazione del mandrino può sovrastimare la velocità disponibile per un lavoro di maschiatura. Le specifiche della macchina e il ciclo programmato forniscono i limiti rilevanti.
Il numero massimo di giri del mandrino è il limite di velocità nominale del mandrino stesso. Il numero massimo di giri di maschiatura è il limite specificato dalla macchina per la maschiatura sincronizzata in una determinata configurazione. La velocità utilizzabile per un foro specifico dipende anche dal passo della filettatura, dalla geometria del maschio, dal materiale del pezzo e dall'evacuazione dei trucioli.
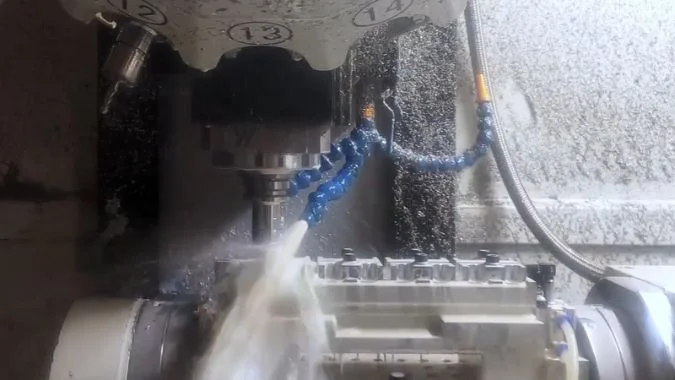
La maschiatura rigida collega la rotazione del mandrino allo spostamento dell'asse Z.
Nella maschiatura rigida, il controllo coordina la posizione dell'asse Z con l'angolo del mandrino.1 Per una filettatura a principio singolo, l'asse Z avanza di un passo per ogni giro del mandrino.2 Un passo grosso richiede un maggiore spostamento dell'asse Z per giro, quindi richiede un avanzamento più elevato a parità di giri al minuto.
Gli assi devono mantenere tale relazione durante l'accelerazione e l'inversione, oltre che durante il taglio costante. L'inerzia del mandrino, la coppia disponibile e la risposta del controllo influenzano la velocità con cui la macchina può completare tali transizioni.3 Una scarsa sincronizzazione può caricare il maschio o danneggiare la filettatura.4
| Indice di velocità | Cosa rappresenta | Dove verificarlo |
|---|---|---|
| Numero massimo di giri del mandrino | Velocità nominale del mandrino per la configurazione | Specifiche della macchina |
| Numero massimo di giri di maschiatura | Limite nominale per il ciclo sincronizzato | Specifiche di maschiatura e opzioni di controllo |
| RPM di maschiatura programmati | Velocità selezionata per il maschio e il lavoro | Dati del programma CNC e del fornitore del maschio |
| RPM effettivi durante il foro | Velocità raggiunta durante quella corsa | Traccia della velocità del mandrino o diagnostica di controllo |
Una corsa breve può limitare la velocità raggiunta
Un centro di maschiatura può avere una velocità del mandrino sufficiente per il lavoro e comunque impiegare gran parte di una corsa breve in accelerazione e frenata.5 Un'altra macchina con lo stesso limite di velocità del mandrino può raggiungere la velocità di maschiatura comandata prima e iniziare il ritorno anticipatamente.
Anche i movimenti rapidi verso il piano di approccio e tra i fori richiedono tempo. Nei movimenti brevi, l'accelerazione degli assi determina quanta parte della velocità rapida nominale raggiunge la macchina. La parte sincronizzata all'interno della filettatura segue il passo del maschio.
In che modo la profondità della filettatura e il numero di giri per maschiatura influiscono sul tempo di taglio del maschio?
Un foro più profondo richiede più tempo per essere maschiato, ma la profondità sul disegno può differire dalla corsa di taglio. La stima necessita della corsa effettiva e del passo.
A RPM costanti, il tempo di taglio aumenta in proporzione alla corsa impegnata e diminuisce all'aumentare degli RPM di maschiatura. Per una filettatura a principio singolo, il tempo di taglio ideale in secondi è 60 × corsa impegnata in millimetri ÷ (passo in millimetri × RPM di maschiatura).
Il passo converte gli RPM in avanzamento
Per una filettatura metrica a principio singolo, l'avanzamento sincronizzato in mm/min è uguale al passo in mm moltiplicato per gli RPM.6 La corsa di taglio divisa per tale avanzamento fornisce il tempo in minuti. Moltiplicare per 60 converte il risultato in secondi.
Il seguente esempio utilizza un maschio M10 × 1.5 e una corsa di taglio impegnata di 20 mm.
| Velocità di maschiatura | Avanzamento sincronizzato | Tempo di taglio ideale |
|---|---|---|
| 500 giri/min | 750 mm/min | 1,60 s |
| 800 giri/min | 1.200 mm/min | 1,00 s |
| 1.000 giri/min | 1.500 mm/min | 0,80 s |
| 1.500 giri/min | 2.250 mm/min | 0,53 s |
A 1.000 giri/min, estendere la corsa da 20 mm a 30 mm aumenta il tempo di taglio ideale da 0,80 a 1,20 secondi. I 10 mm supplementari richiedono il 50% in più di corsa di taglio con lo stesso avanzamento.
La profondità programmata e la corsa di taglio possono differire
Il disegno può specificare la profondità completa della filettatura. Lo smusso di imbocco del maschio può richiedere una corsa aggiuntiva per ottenere tale profondità.7 Un ciclo può anche iniziare il suo avanzamento sincronizzato a un piano di riferimento sopra la superficie frontale. Tale distanza di approccio rientra nella stima del ciclo, mentre la corsa impegnata determina la stima del taglio.
I dati di taglio del fornitore del maschio forniscono una velocità di partenza per il materiale e l'utensile. Il tipo di foro, lo scarico del truciolo e la lubrificazione influenzano la velocità utilizzabile. La tabella rappresenta un avanzamento costante. Una corsa effettiva può trascorrere parte della sua lunghezza al di sotto dei giri/min comandati mentre il mandrino accelera o frena.
Quanto tempo aggiungono la decelerazione e l'inversione del mandrino per ogni foro?
Le inversioni ripetute possono costituire una gran parte di un ciclo di foratura breve. Una traccia del mandrino e dell'asse Z mostra quanto tempo richiede la transizione.
Il tempo di inversione dipende dalla velocità di avanzamento effettiva, dalla risposta in frenata, da qualsiasi sosta programmata e dall'accelerazione in retromarcia. Una traccia può misurare l'intervallo dall'inizio della frenata a un punto definito del ritorno. Gli stessi punti di temporizzazione rendono significativi i confronti tra i centri di maschiatura.
La traccia della velocità mostra ogni parte dell'inversione
Il mandrino rallenta vicino al fondo programmato e l'asse Z rallenta con esso. Il controllo coordina quindi la rotazione inversa con il movimento verso l'alto. Una velocità di ritorno più elevata può richiedere un intervallo di accelerazione più lungo, a seconda del mandrino e dell'azionamento.
Una traccia illustrativa fornisce i seguenti timestamp per un foro.
| Evento | Timestamp di esempio | Tempo trascorso |
|---|---|---|
| Inizio frenata in avanzamento | 2,00 s | Inizio della misurazione |
| Il mandrino raggiunge la velocità zero | 2,18 s | 0,18 s dall'inizio della frenata |
| Il mandrino raggiunge una velocità di rotazione inversa costante | 2,35 s | 0,17 s da velocità zero |
| Intervallo di inversione totale | Da 2,00 a 2,35 s | 0,35 s |
Una corsa di ritorno breve potrebbe terminare prima che la velocità inversa si stabilizzi. In tal caso, il test può utilizzare posizioni Z concordate in entrata e in uscita attorno all'inversione per definire una finestra temporale ripetibile.
Il maschio si sposta durante la frenata e l'accelerazione inversa
Il maschio può continuare a muoversi verso il basso durante la frenata e iniziare a muoversi verso l'alto mentre la velocità inversa aumenta.8 Il tempo aggiunto rispetto a una stima a velocità costante è l'intervallo misurato meno il tempo di corsa ideale per le stesse distanze verso il basso e verso l'alto.
Un valore di accelerazione da fermo al massimo numero di giri del mandrino copre un intervallo di velocità diverso da un'inversione di maschiatura.9 Un test su foro accoppiato cattura l'effetto del maschio reale, delle velocità comandate e della risposta della macchina. 0,50 secondi extra per foro equivalgono a 8 minuti e 20 secondi su 1.000 fori.10
Quanto tempo può far risparmiare una retrazione più rapida del maschio sull'intero pezzo?
Un ritorno più rapido può far risparmiare tempo su ogni foro filettato. La corsa impegnata, il passo della filettatura e i giri/min inversi determinano la stima iniziale.
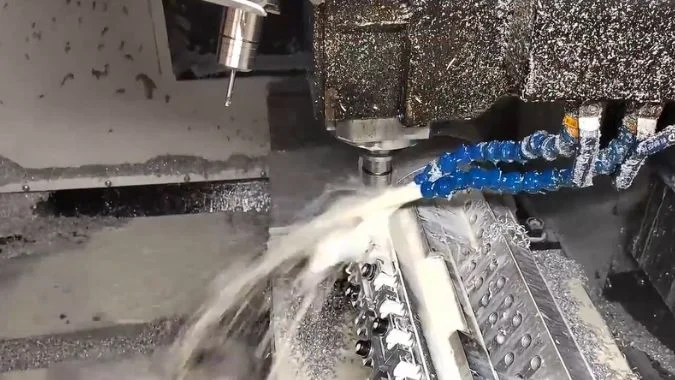
Il risparmio ideale sul pezzo equivale al tempo risparmiato su ogni retrazione sincronizzata moltiplicato per il numero di fori identici. Un maschio M3 × 0,5 che si ritrae di 10 mm a 6.000 giri/min invece che a 3.000 giri/min fa risparmiare 0,20 secondi a velocità costante, o 20 secondi su 100 fori.
I giri/min inversi impostano l'avanzamento di ritorno sincronizzato
Il maschio deve seguire la filettatura durante l'uscita.11 Per una filettatura metrica a principio singolo, il tempo di retrazione ideale in secondi equivale a 60 × distanza di ritorno sincronizzata ÷ (passo × giri/min inversi).
Per l'esempio M3 × 0,5, la distanza di ritorno sincronizzato è di 10 mm. La velocità di taglio e le impostazioni di ingresso rimangono invariate in entrambi i casi.
| Impostazione di ritorno | Avanzamento di ritorno sincronizzato | Tempo ideale per foro | Tempo ideale per 100 fori |
|---|---|---|---|
| 3.000 giri/min | 1.500 mm/min | 0,40 s | 40 s |
| 6.000 giri/min | 3.000 mm/min | 0.20 s | 20 s |
| Difference | 0.20 s | 20 s |
A full part trial measures the production saving
Reverse acceleration can consume much of a short return. The saving can shrink when the cycle needs more time to reach the higher speed. A longer synchronized return gives the machine more distance to benefit from the higher setting.
The control and spindle configuration determine which return speeds are available. A comparison should use the same tap, entry RPM, thread depth, and clearance planes. Each hole group needs its own calculation if the part uses several thread pitches or depths.
The measured part cycle should include positioning, approach travel, and tool changes. Each tool change counts when it occurs, and a single tap may serve an entire hole pattern. Thread inspection confirms that the faster cycle still meets the same acceptance criteria.12
Conclusione
Matched hole tests reveal how much cutting, reversal, synchronized retract, and positioning contribute to tapping cycle time. Part timing and thread inspection verify the production gain.
-
"Coordination of Slow Waves With Sleep Spindles Predicts …", https://pmc.ncbi.nlm.nih.gov/articles/PMC6084745/. Rigid tapping is a CNC machining method in which the machine control synchronizes Z-axis linear motion with spindle rotation to maintain precise thread pitch without relying on a tension-compression holder. Evidence role: definition; source type: encyclopedia. Supports: the definition and mechanism of rigid tapping in CNC machining. ↩
-
"Screw thread", https://en.wikipedia.org/wiki/Screw_thread. In a single-start thread, the lead equals the pitch, meaning the thread advances axially by one pitch distance for each complete revolution of the threaded component. Evidence role: mechanism; source type: encyclopedia. Supports: the geometric relationship between thread pitch and axial advance in single-start threads. ↩
-
"Integrated Design of Spindle Speed Modulation and Cutting …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8587005/. Spindle acceleration capability depends on the moment of inertia of rotating components, available motor torque, and the bandwidth of the control system’s position and velocity loops, with higher inertia requiring proportionally greater torque to achieve the same angular acceleration. Evidence role: mechanism; source type: education. Supports: the mechanical and control factors that determine spindle acceleration and deceleration performance. ↩
-
"What are common credit report errors that I should look for …", https://www.consumerfinance.gov/ask-cfpb/what-are-common-credit-report-errors-that-i-should-look-for-on-my-credit-report-en-313/. Synchronization errors in rigid tapping can generate axial forces on the tap that exceed design limits, leading to tap breakage or thread form defects when the mismatch between rotational and linear motion creates interference. Evidence role: general_support; source type: research. Supports: the relationship between synchronization errors and tap or thread damage in rigid tapping. ↩
-
"Appropriate Acceleration Rate for CNC Machine Tools?", https://www.practicalmachinist.com/forum/threads/appropriate-acceleration-rate-for-cnc-machine-tools.345692/. In short-stroke machining operations, acceleration and deceleration phases can account for the majority of cycle time when the programmed travel distance is insufficient for the axis to reach and maintain commanded velocity. Evidence role: general_support; source type: research. Supports: the proportion of cycle time consumed by acceleration and deceleration in short-stroke operations. Scope note: This applies to general short-stroke operations; specific percentages vary with stroke length, acceleration rates, and commanded speeds. ↩
-
"Free Machine Shop Tap Feed Calculators", http://janproducts.com/Tap_Feed_Calculator.html. The required feed rate for rigid tapping of a single-start thread is calculated as the product of thread pitch and spindle speed, ensuring that the tool advances exactly one pitch distance per revolution to match the thread geometry. Evidence role: mechanism; source type: education. Supports: the mathematical relationship between thread pitch, spindle speed, and required feed rate in synchronized tapping. ↩
-
"Threads and", https://www.deanza.edu/dmt/documents/books/egd_lamit/EGD_Chapter_17.pdf. Taps feature a lead chamfer that gradually introduces cutting edges over several threads; to achieve full thread depth at the hole bottom, the tap must travel beyond the nominal depth by a distance related to the chamfer length, typically 2-5 thread pitches depending on chamfer design. Evidence role: mechanism; source type: other. Supports: the relationship between tap lead chamfer geometry and required tapping depth. Scope note: Specific chamfer lengths vary by tap design and manufacturer specifications. ↩
-
"Rigid Tapping with New Motor and VFD (DIY CNC Mill …", https://www.youtube.com/watch?v=WwvvC96PKz8. During rigid tapping reversal, the Z-axis continues synchronized motion throughout spindle deceleration and reverse acceleration phases, with the tool moving downward at decreasing velocity during braking and upward at increasing velocity during reverse spin-up to maintain thread pitch relationship. Evidence role: mechanism; source type: education. Supports: the continued motion of synchronized axes during spindle deceleration and reverse acceleration. ↩
-
"Determination of vibration characteristic in automatic tapping …", https://pmc.ncbi.nlm.nih.gov/articles/PMC12066723/. Spindle acceleration performance varies with operating conditions; acceleration from rest to maximum speed involves a different torque-speed profile and thermal state than reversal during tapping, where the spindle decelerates through zero and accelerates in the opposite direction within a narrower speed range. Evidence role: general_support; source type: research. Supports: the difference in acceleration characteristics between starting from rest and reversing direction. Scope note: Specific performance differences depend on spindle design, motor characteristics, and control parameters. ↩
-
"Cycle Time Reduction: Optimizing Manufacturing Efficiency", https://www.jitbase.com/blog/cycle-time-reduction-optimizing-manufacturing-efficiency. In high-volume manufacturing, reductions in per-unit cycle time accumulate linearly across production quantities, making even sub-second improvements economically significant when multiplied by thousands of parts, affecting throughput, machine utilization, and unit cost. Evidence role: general_support; source type: research. Supports: the production impact of small per-cycle time reductions in high-volume manufacturing. ↩
-
"Withdrawals in retirement | The Thrift Savings Plan (TSP)", https://www.tsp.gov/withdrawals-in-retirement/. During retraction in rigid tapping, the tap must maintain synchronized rotation and linear motion to follow the existing thread form, preventing thread damage or tap binding that would occur if the tool were withdrawn at an incorrect pitch relationship. Evidence role: mechanism; source type: education. Supports: the requirement for synchronized motion during tap retraction. ↩
-
"Digital Thread for Manufacturing", https://www.nist.gov/programs-projects/digital-thread-manufacturing. Manufacturing process changes, including modifications to cycle time or operating parameters, require verification that product quality characteristics continue to meet specifications, as parameter optimization can affect dimensional accuracy, surface finish, and functional performance. Evidence role: general_support; source type: other. Supports: the need for quality verification when manufacturing process parameters are modified. ↩
Chris Lu
Avvalendomi di oltre un decennio di esperienza pratica nel settore delle macchine utensili, in particolare con le macchine CNC, sono qui per aiutarvi. Se avete domande suscitate da questo post, se avete bisogno di una guida per la scelta dell'attrezzatura giusta (CNC o convenzionale), se state esplorando soluzioni di macchine personalizzate o se siete pronti a discutere un acquisto, non esitate a CONTATTARMI. Troviamo la macchina utensile perfetta per le vostre esigenze.