

Waarom hebben tapcentra met hetzelfde maximale toerental verschillende cyclustijden voor tappen?
Een snelheidsclassificatie kan twee tapcentra even snel doen lijken. Het timen van de fasen van een tapcyclus laat zien welke machine het onderdeel sneller voltooit.
Tapcentra met hetzelfde maximale toerental kunnen verschillende cyclustijden hebben omdat hun spindels met verschillende snelheden accelereren, remmen en omkeren. Bruikbare tapsnelheid, gesynchroniseerde Z-asbeweging en verplaatsing tussen gaten beïnvloeden ook de cyclustijd. Korte gaten laten mogelijk weinig tijd over op de geprogrammeerde snelheid.
Spindelsnelheid is eenvoudig te vergelijken op twee specificatiebladen. De tap volgt een aparte set limieten omdat de spindel en de Z-as samen door de schroefdraad bewegen. Een eerlijke vergelijking begint met het identificeren van de snelheid die de leverancier opgeeft en de snelheid die het testonderdeel daadwerkelijk kan gebruiken onder de productieomstandigheden.
Wat is het verschil tussen het maximale spiltoerental en het maximale taptoerental?
Een spindelclassificatie kan de beschikbare snelheid voor een tapklus overschatten. De machinespecificatie en de geprogrammeerde cyclus geven de relevante limieten aan.
Het maximale spindeltoerental is het nominale snelheidsplafond van de spindel. Het maximale taptoerental is het gespecificeerde plafond van de machine voor synchroon tappen in een bepaalde configuratie. De bruikbare snelheid voor een specifiek gat hangt ook af van de schroefdraadspoed, tapgeometrie, werkstukmateriaal en spaanafvoer.
Rigide tappen koppelt spindelrotatie aan Z-asverplaatsing.
Bij rigide tappen coördineert de besturing de positie van de Z-as met de spindelhoek.1 Bij een enkelvoudige schroefdraad vordert de Z-as één spoed per spindelomwenteling.2 Een grove spoed vereist meer verplaatsing van de Z-as per omwenteling en vraagt dus een hogere voeding bij hetzelfde toerental.
De assen moeten die relatie behouden tijdens acceleratie en omkering, evenals tijdens stabiel snijden. Spindel-inertie, beschikbaar koppel en de respons van de besturing beïnvloeden hoe snel de machine die overgangen kan voltooien.3 Slechte synchronisatie kan de tap belasten of de schroefdraad beschadigen.4
| Snelheidscijfer | Wat het vertegenwoordigt | Waar dit te controleren |
|---|---|---|
| Maximaal spindeltoerental | Nominale spindelsnelheid voor de configuratie | Machinespecificatie |
| Maximaal taptoerental | Nominale limiet voor de gesynchroniseerde cyclus | Specificatie voor tappen en besturingsopties |
| Geprogrammeerd toerental voor tappen | Geselecteerde snelheid voor de tap en de taak | CNC-programma en gegevens van de tapleverancier |
| Werkelijk toerental tijdens het boren | Snelheid behaald tijdens die slag | Trace van het spiltoerental of besturingsdiagnostiek |
Een korte slag kan de bereikte snelheid beperken
Een tapcentrum kan voldoende spilsnelheid hebben voor de taak, maar nog steeds het grootste deel van een korte slag besteden aan accelereren en remmen.5 Een andere machine met hetzelfde maximale spiltoerental kan de opgedragen tapsnelheid eerder bereiken en sneller beginnen met de terugkeer.
IJlgangbewegingen naar het naderingsvlak en tussen gaten kosten ook tijd. Bij korte bewegingen bepaalt de asacceleratie welk deel van de nominale ijlgangsnelheid de machine bereikt. Het gesynchroniseerde deel in de schroefdraad volgt de spoed van de tap.
Hoe beïnvloeden de tapdiepte en het taptoerental de tijd die de tap snijdt?
Een dieper gat duurt langer om te tappen, maar de diepte op de tekening kan afwijken van de snijslag. De schatting vereist de werkelijke verplaatsing en spoed.
Bij een constant toerental neemt de snijtijd toe in verhouding tot de benutte slag en neemt deze af naarmate het taptoerental stijgt. Voor een schroefdraad met één gang is de ideale snijtijd in seconden 60 × benutte slag in millimeters ÷ (spoed in millimeters × taptoerental).
Spoed zet toerental om in voeding
Voor een metrische schroefdraad met één gang is de gesynchroniseerde voeding in mm/min gelijk aan de spoed in mm vermenigvuldigd met het toerental.6 De snijslag gedeeld door die voeding geeft de tijd in minuten. Vermenigvuldigen met 60 zet het resultaat om in seconden.
Het volgende voorbeeld gebruikt een M10 × 1,5 tap en een benutte snijslag van 20 mm.
| Tapsnelheid | Gesynchroniseerde voeding | Ideale snijtijd |
|---|---|---|
| 500 TPM | 750 mm/min | 1,60 s |
| 800 TPM | 1.200 mm/min | 1,00 s |
| 1.000 TPM | 1.500 mm/min | 0,80 s |
| 1.500 TPM | 2.250 mm/min | 0,53 s |
Bij 1.000 TPM verhoogt het verlengen van de slag van 20 mm naar 30 mm de ideale snijtijd van 0,80 naar 1,20 seconden. De extra 10 mm vereist 50% meer snijtraject bij dezelfde voeding.
De geprogrammeerde diepte en snijslag kunnen afwijken
De tekening kan een volledige schroefdraaddiepte specificeren. De aansnijding van de tap kan extra traject vereisen om die diepte te bereiken.7 Een cyclus kan zijn gesynchroniseerde voeding ook starten bij een referentievlak boven het oppervlak. Die naderingsafstand hoort bij de cyclusinschatting en de effectieve slag bepaalt de snij-inschatting.
De snijgegevens van de tapleverancier geven een startsnelheid voor het materiaal en gereedschap. Gattype, spaanafvoer en smering beïnvloeden de bruikbare snelheid. De tabel vertegenwoordigt een constante verplaatsing. Een werkelijke slag kan een deel van zijn lengte onder het ingestelde toerental doorbrengen terwijl de spil versnelt of remt.
Hoeveel tijd voegen het vertragen en omkeren van de spil toe aan elk gat?
Herhaalde omkeringen kunnen een groot deel van een korte cyclus voor een gat beslaan. Een spil- en Z-as-grafiek toont hoe lang de overgang duurt.
De omkeertijd hangt af van de werkelijke voorwaartse snelheid, de remrespons, eventuele geprogrammeerde pauzetijd en de versnelling naar achteruit. Een grafiek kan het interval meten vanaf het begin van het remmen tot een bepaald punt op de terugweg. Dezelfde meetpunten maken vergelijkingen tussen tapcentra zinvol.
De snelheidsgrafiek toont elk onderdeel van de omkering
De spil vertraagt nabij het geprogrammeerde dieptepunt en de Z-as vertraagt mee. De besturing coördineert vervolgens de tegengestelde rotatie met de opwaartse verplaatsing. Een hogere retoursnelheid kan een langer versnellingsinterval vereisen, afhankelijk van de spil en de aandrijving.
Een illustratieve grafiek geeft de volgende tijdstempels voor één gat.
| Gebeurtenis | Voorbeeldtijdstempel | Verstreken tijd |
|---|---|---|
| Voorwaarts remmen start | 2,00 s | Start van meting |
| Spil bereikt nulsnelheid | 2,18 s | 0,18 s vanaf begin van remmen |
| Spindel bereikt stabiele omkeersnelheid | 2,35 s | 0,17 s vanaf nul-snelheid |
| Totale omkeerinterval | 2,00 tot 2,35 s | 0,35 s |
Een korte teruggaande slag kan eindigen voordat de omkeersnelheid is gestabiliseerd. In dat geval kan de test overeengekomen Z-posities bij in- en uitgang rond de omkeer gebruiken om een herhaalbaar tijdvenster te definiëren.
De tap verplaatst zich tijdens het remmen en de versnelling in achterwaartse richting
De tap kan nog steeds naar beneden bewegen tijdens het remmen en naar boven beginnen te bewegen terwijl de achterwaartse snelheid wordt opgebouwd.8 De extra tijd ten opzichte van een schatting met constante snelheid is het gemeten interval minus de ideale reistijd voor dezelfde neerwaartse en opwaartse afstanden.
Een opstartcijfer van rust naar maximaal spiltoerental bestrijkt een ander snelheidsbereik dan een tapomkering.9 Een test met een bijpassend gat legt het effect vast van de werkelijke tap, de ingestelde snelheden en de respons van de machine. Een extra 0,50 seconden per gat komt neer op 8 minuten en 20 seconden over 1.000 gaten.10
Hoeveel tijd kan een snellere terugloop van de tap besparen bij een volledig onderdeel?
Een snellere terugloop kan tijd besparen bij elk getapt gat. De ingeschakelde slag, spoed en het toerental bij achteruitgang bepalen de initiële schatting.
De ideale besparing op een onderdeel is gelijk aan de tijd die per gesynchroniseerde terugtrekbeweging wordt bespaard, vermenigvuldigd met het aantal identieke gaten. Een M3 × 0,5 tap die 10 mm terugtrekt bij 6.000 tpm in plaats van 3.000 tpm, bespaart 0,20 seconden bij constante snelheid, of 20 seconden over 100 gaten.
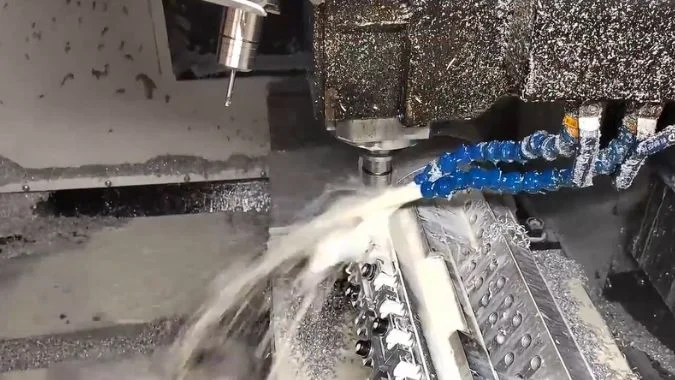
Het toerental bij achteruitgang bepaalt de gesynchroniseerde terugloopvoeding
De tap moet de schroefdraad volgen tijdens het uitdraaien.11 Voor een metrische schroefdraad met enkele gang geldt dat de ideale terugtrektijd in seconden gelijk is aan 60 × gesynchroniseerde terugloopafstand ÷ (spoed × toerental bij achteruitgang).
Voor het M3 × 0,5 voorbeeld is de gesynchroniseerde retourafstand 10 mm. De snijsnelheid en de instellingen voor de intrede blijven in beide gevallen gelijk.
| Retourinstelling | Gesynchroniseerde retourvoeding | Ideale tijd per gat | Ideale tijd voor 100 gaten |
|---|---|---|---|
| 3.000 TPM | 1.500 mm/min | 0,40 s | 40 s |
| 6.000 TPM | 3.000 mm/min | 0.20 s | 20 s |
| Difference | 0.20 s | 20 s |
A full part trial measures the production saving
Reverse acceleration can consume much of a short return. The saving can shrink when the cycle needs more time to reach the higher speed. A longer synchronized return gives the machine more distance to benefit from the higher setting.
The control and spindle configuration determine which return speeds are available. A comparison should use the same tap, entry RPM, thread depth, and clearance planes. Each hole group needs its own calculation if the part uses several thread pitches or depths.
The measured part cycle should include positioning, approach travel, and tool changes. Each tool change counts when it occurs, and a single tap may serve an entire hole pattern. Thread inspection confirms that the faster cycle still meets the same acceptance criteria.12
Conclusie
Matched hole tests reveal how much cutting, reversal, synchronized retract, and positioning contribute to tapping cycle time. Part timing and thread inspection verify the production gain.
-
"Coordination of Slow Waves With Sleep Spindles Predicts …", https://pmc.ncbi.nlm.nih.gov/articles/PMC6084745/. Rigid tapping is a CNC machining method in which the machine control synchronizes Z-axis linear motion with spindle rotation to maintain precise thread pitch without relying on a tension-compression holder. Evidence role: definition; source type: encyclopedia. Supports: the definition and mechanism of rigid tapping in CNC machining. ↩
-
"Screw thread", https://en.wikipedia.org/wiki/Screw_thread. In a single-start thread, the lead equals the pitch, meaning the thread advances axially by one pitch distance for each complete revolution of the threaded component. Evidence role: mechanism; source type: encyclopedia. Supports: the geometric relationship between thread pitch and axial advance in single-start threads. ↩
-
"Integrated Design of Spindle Speed Modulation and Cutting …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8587005/. Spindle acceleration capability depends on the moment of inertia of rotating components, available motor torque, and the bandwidth of the control system’s position and velocity loops, with higher inertia requiring proportionally greater torque to achieve the same angular acceleration. Evidence role: mechanism; source type: education. Supports: the mechanical and control factors that determine spindle acceleration and deceleration performance. ↩
-
"What are common credit report errors that I should look for …", https://www.consumerfinance.gov/ask-cfpb/what-are-common-credit-report-errors-that-i-should-look-for-on-my-credit-report-en-313/. Synchronization errors in rigid tapping can generate axial forces on the tap that exceed design limits, leading to tap breakage or thread form defects when the mismatch between rotational and linear motion creates interference. Evidence role: general_support; source type: research. Supports: the relationship between synchronization errors and tap or thread damage in rigid tapping. ↩
-
"Appropriate Acceleration Rate for CNC Machine Tools?", https://www.practicalmachinist.com/forum/threads/appropriate-acceleration-rate-for-cnc-machine-tools.345692/. In short-stroke machining operations, acceleration and deceleration phases can account for the majority of cycle time when the programmed travel distance is insufficient for the axis to reach and maintain commanded velocity. Evidence role: general_support; source type: research. Supports: the proportion of cycle time consumed by acceleration and deceleration in short-stroke operations. Scope note: This applies to general short-stroke operations; specific percentages vary with stroke length, acceleration rates, and commanded speeds. ↩
-
"Free Machine Shop Tap Feed Calculators", http://janproducts.com/Tap_Feed_Calculator.html. The required feed rate for rigid tapping of a single-start thread is calculated as the product of thread pitch and spindle speed, ensuring that the tool advances exactly one pitch distance per revolution to match the thread geometry. Evidence role: mechanism; source type: education. Supports: the mathematical relationship between thread pitch, spindle speed, and required feed rate in synchronized tapping. ↩
-
"Threads and", https://www.deanza.edu/dmt/documents/books/egd_lamit/EGD_Chapter_17.pdf. Taps feature a lead chamfer that gradually introduces cutting edges over several threads; to achieve full thread depth at the hole bottom, the tap must travel beyond the nominal depth by a distance related to the chamfer length, typically 2-5 thread pitches depending on chamfer design. Evidence role: mechanism; source type: other. Supports: the relationship between tap lead chamfer geometry and required tapping depth. Scope note: Specific chamfer lengths vary by tap design and manufacturer specifications. ↩
-
"Rigid Tapping with New Motor and VFD (DIY CNC Mill …", https://www.youtube.com/watch?v=WwvvC96PKz8. During rigid tapping reversal, the Z-axis continues synchronized motion throughout spindle deceleration and reverse acceleration phases, with the tool moving downward at decreasing velocity during braking and upward at increasing velocity during reverse spin-up to maintain thread pitch relationship. Evidence role: mechanism; source type: education. Supports: the continued motion of synchronized axes during spindle deceleration and reverse acceleration. ↩
-
"Determination of vibration characteristic in automatic tapping …", https://pmc.ncbi.nlm.nih.gov/articles/PMC12066723/. Spindle acceleration performance varies with operating conditions; acceleration from rest to maximum speed involves a different torque-speed profile and thermal state than reversal during tapping, where the spindle decelerates through zero and accelerates in the opposite direction within a narrower speed range. Evidence role: general_support; source type: research. Supports: the difference in acceleration characteristics between starting from rest and reversing direction. Scope note: Specific performance differences depend on spindle design, motor characteristics, and control parameters. ↩
-
"Cycle Time Reduction: Optimizing Manufacturing Efficiency", https://www.jitbase.com/blog/cycle-time-reduction-optimizing-manufacturing-efficiency. In high-volume manufacturing, reductions in per-unit cycle time accumulate linearly across production quantities, making even sub-second improvements economically significant when multiplied by thousands of parts, affecting throughput, machine utilization, and unit cost. Evidence role: general_support; source type: research. Supports: the production impact of small per-cycle time reductions in high-volume manufacturing. ↩
-
"Withdrawals in retirement | The Thrift Savings Plan (TSP)", https://www.tsp.gov/withdrawals-in-retirement/. During retraction in rigid tapping, the tap must maintain synchronized rotation and linear motion to follow the existing thread form, preventing thread damage or tap binding that would occur if the tool were withdrawn at an incorrect pitch relationship. Evidence role: mechanism; source type: education. Supports: the requirement for synchronized motion during tap retraction. ↩
-
"Digital Thread for Manufacturing", https://www.nist.gov/programs-projects/digital-thread-manufacturing. Manufacturing process changes, including modifications to cycle time or operating parameters, require verification that product quality characteristics continue to meet specifications, as parameter optimization can affect dimensional accuracy, surface finish, and functional performance. Evidence role: general_support; source type: other. Supports: the need for quality verification when manufacturing process parameters are modified. ↩
Chris Lu
Met meer dan tien jaar praktijkervaring in de werktuigmachine-industrie, vooral met CNC-machines, ben ik er om je te helpen. Of je nu vragen hebt naar aanleiding van dit bericht, begeleiding nodig hebt bij het selecteren van de juiste apparatuur (CNC of conventioneel), aangepaste machineoplossingen onderzoekt of klaar bent om een aankoop te bespreken, aarzel niet om contact met mij op te nemen. Laten we de perfecte bewerkingsmachine voor uw behoeften vinden.