

Warum vibriert eine Kesseltrommel beim CNC-Bohren?
Eine vibrierende Kesseltrommel kann die Bohrgenauigkeit beeinträchtigen und die Werkzeuge beschädigen. Die Fehlerbehebung sollte die Ursache der Bewegung lokalisieren und sowohl die Stabilität der Werkstückspannung als auch die Bedingungen beim Bohreintritt überprüfen.
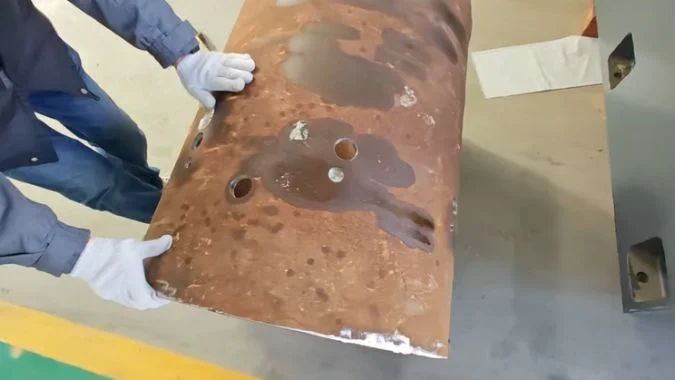
Eine Kesseltrommel kann vibrieren, wenn Bohrkräfte auf eine lockere Einspannung, schlecht positionierte Stützen oder eine instabile Aufspannung einwirken. Auch Werkzeugrundlauffehler, ungleichmäßiger Anschnitt und Spanprobleme können Vibrationen verursachen. Die Diagnose erfordert separate Messungen der Trommelbewegung, der Stützenbewegung und des Werkzeugverhaltens unter vergleichbaren Schnittbedingungen.
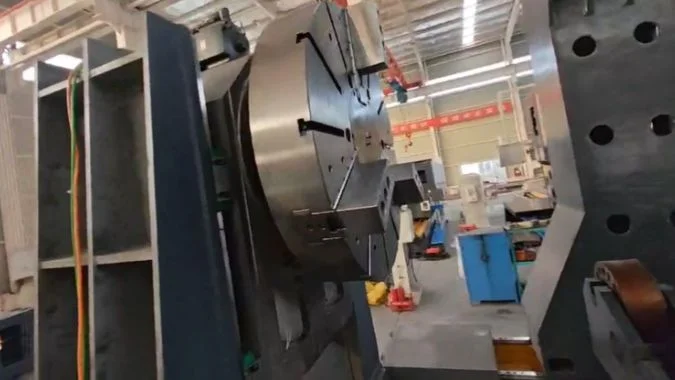
Bei der durchgeführten Inspektion vermutete der Ingenieur eine instabile Abstützung des Trommelgewichts, einen ungleichmäßigen Spannfuttergriff und einen außermittig sitzenden U-Bohrer. Für einen weiteren Versuch wurde ein Kronenbohrer vorgeschlagen. Diese Empfehlung blieb ungeprüft, da das Ersatzwerkzeug nicht verfügbar war. Die Stützenanordnung musste daher vor dem nächsten Schnitttest einer eigenen Inspektion unterzogen werden, um aussagekräftige Ergebnisse zu erzielen.
Wie sollten Höhe und Position der V-Stütze vor dem Bohren überprüft werden?
Eine angehobene Stütze trägt möglicherweise kaum Last oder beeinträchtigt die Ausrichtung der Trommel. Die Inspektion muss den belasteten Kontakt, die Sicherheit der Befestigung und die Position in Bezug auf das festgelegte Bezugsmaß bestätigen.
V-Stützen sollten unter der tatsächlichen Trommellast im Vergleich zum Einrichtungsbezugspunkt und der Spannachse der Maschine überprüft werden. Jede Stütze muss den vorgesehenen Bereich berühren, ihre eingestellte Position halten und an ihrer Basis sicher fixiert bleiben. Höhe und Abstand sollten der Trommelgeometrie und der Bohrposition entsprechen.
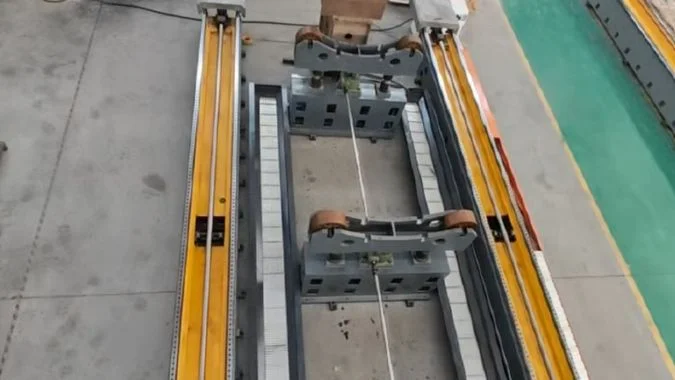
Überprüfen Sie die komplette Stützmontage.
Die vorgeschlagene Nachrüstung behielt zwei Stützmontagen bei. Der Plan umfasste das Entfernen der ursprünglichen unteren Unterlegscheiben, das Anbringen von Stahlplatten für eine einstellbare Positionierung und das Hinzufügen einer motorbetriebenen Hubvorrichtung für beide Stützen. Die Befestigungslöcher für die Stützen, Motorhalterungen und Montagebezugspunkte sollten vor Ankunft des Ingenieurs vorbereitet werden.
Dies waren die vorgeschlagenen Änderungen. Deren Fertigstellung und Leistung unter Last erforderten noch eine Überprüfung.
Eine Inspektion sollte den Lastpfad von den Kontaktflächen der Trommel über den Hebemechanismus und die Verbindungen bis hin zur Maschinenbasis verfolgen.
| Inspektionspunkt | Was überprüft werden muss | Warum das wichtig ist |
|---|---|---|
| Montageflächen | Saubere Auflage, korrekte Bezugsmaße und sichere Plattenverbindungen | Eine bewegliche Basis macht die darüber liegende Stütze wirkungslos |
| Höhe der belasteten Stütze | Trommelausrichtung vor und nach der Einstellung | Übermäßiges Anheben kann die Ausrichtung des Spannfutters stören |
| Stützenabstand | Kontaktpositionen in Bezug auf das Trommelgewicht und den Bohrbereich | Ein zu großer Abstand kann einen schwach unterstützten Bereich hinterlassen |
| Hebe- und Haltemechanismus | Stabile Höhe nach der Einstellung und sichere Arretierung gemäß Konstruktion | Allein die Motorbewegung beweist nicht die Lastaufnahme |
| Kontakt zwischen Trommel und Spannfutter | Tatsächlicher Durchmesser, Formabweichung und Backeneingriff | Durchmesserabweichungen können den Griff und die Lastverteilung verändern |
Ausrichtung im belasteten Zustand messen
Nominell gleiche Stützhöhen ergeben nicht automatisch die korrekte Trommelmittellinie. Durchmesserabweichungen, Ovalität und ungleichmäßiger Kontakt können die belastete Position verändern.1 Die Inspektion sollte die vereinbarten Maschinen- und Werkstückreferenzen verwenden.
Eine zu niedrig eingestellte Stütze kann einen Spalt hinterlassen. Eine zu hoch eingestellte Stütze kann die Trommel gegen das Spannfutter anheben oder verformen. Beide Zustände können die Bohrstabilität beeinträchtigen.
Die endgültigen Messwerte sollten nach dem Spannen und Arretieren aufgezeichnet werden. Die Grenzwerte für Ausrichtung, Kontakt und Bewegung sollten dem Gerätedesign und dem Abnahmeplan entsprechen. Das Trommelkoordinatensystem sollte dann anhand dieser verifizierten Einstellung überprüft werden.
Wie kann ein Probeschnitt die Bewegung der Werkstückspannung von Werkzeugvibrationen unterscheiden?
Sichtbares Wackeln identifiziert nicht die sich bewegende Schnittstelle. Ein kontrollierter Versuch sollte die Trommel, die Stützstruktur und das Werkzeug durch jede Bohrphase verfolgen.
Ein Probeschnitt kann die Ursachen trennen, indem die Trommelbewegung relativ zur Vorrichtung und die Stützbewegung relativ zum Maschinenbett sowie das Werkzeugverhalten gemessen werden. Der Vergleich sollte Anfahren, Eintritt, vollen Eingriff und Durchbruch umfassen. Jeder Versuch sollte eine Bedingung ändern und dieselben Messreferenzen beibehalten.
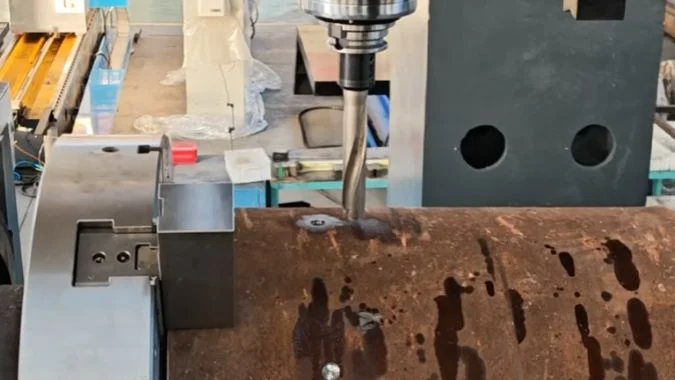
Etablierung einer rückverfolgbaren Basislinie
Der Versuch sollte mit einer bestätigten, sicheren Spannung beginnen. Das Protokoll sollte Trommel, Bohrlochposition, Stützpositionen, Spanneinstellungen, Bohrer, Halter, Überhang, Geschwindigkeit, Vorschub und Kühlmittelzustand identifizieren.
Die Messanordnung sollte Bewegungen über verschiedene Schnittstellen hinweg unterscheiden. Ein an einer Stütze befestigtes Anzeigegerät, das sich mit der Trommel bewegt, könnte die Bewegung der gesamten Baugruppe übersehen.2 Geeignete Instrumente benötigen stabile Referenzpunkte außerhalb der vermuteten beweglichen Verbindung.
Messungen vor und nach dem Schneiden können eine dauerhafte Verschiebung aufzeigen. Dynamische Verschiebungs- oder Vibrationsmessungen sind erforderlich, um Bewegungen zu erfassen, die verschwinden, nachdem die Schnittlast entfernt wurde.
| Versuchsphase | Zu protokollierende Beobachtung | Was die Beweise nahelegen können |
|---|---|---|
| Spindellauf vor dem Kontakt | Vibration an der Spindel oder am Halter | Ein Problem mit der rotierenden Baugruppe kann unabhängig vom Schneidvorgang bestehen |
| Erster Kontakt | Trommelverlagerung, Stützbewegung und Werkzeugdurchbiegung | Ungleichmäßiger Eingriff kann eine schwache Aufspannung oder ein instabiles Werkzeug offenbaren |
| Vollständiger Eingriff | Fortgesetzte Bewegung, Lastschwankung und Spanfluss | Flexibilität der Stütze, Werkzeugvibration oder Späneansammlung müssen überprüft werden. |
| Durchbruch und Rückzug | Plötzliche Bewegung und jede verbleibende Bezugsverschiebung | Die wechselnde Belastung kann Schlupf oder elastische Bewegung aufdecken |
Vergleich äquivalenter Schnittbedingungen
Ein Stützenvergleich sollte nach Möglichkeit dieselben Werkzeuge und Schnittparameter beibehalten. Äquivalente ungebohrte Lochpositionen sollten vergleichbare Wandstärken, Eintrittsformen und Stützabstände aufweisen.
Ton, Video, Spindellast und Lochqualität liefern unterstützende Beweise. Keiner dieser Faktoren identifiziert allein die Ursache.
Relativer Schlupf am Spannfutter deutet auf ein Halteproblem hin. Bewegungen, die auf Null zurückkehren, können auf elastische Durchbiegung hinweisen.3 Ein stabiler Messwert an einer Stelle schließt lokale Gehäusevibrationen an anderer Stelle nicht aus. Die Inspektion benötigt ausreichend Messpunkte, um diese Reaktionen zu unterscheiden.
Warum sollten neben der Werkstückspannung auch der Bohrertyp und die Eintrittsbedingungen überprüft werden?
Eine sichere Trommel kann dennoch instabilen Bohrkräften ausgesetzt sein. Bohrerdesign, Montage und Eintrittsgeometrie müssen überprüft werden, bevor ein Werkzeugwechsel als effektiv beurteilt wird.
Bohrertyp und Eintrittsbedingungen bestimmen die auf die Werkstückspannung einwirkenden Kräfte. Eine gekrümmte oder unebene Oberfläche kann die Schneidkanten beim Eintritt ungleichmäßig belasten. Bohrerausrichtung, Überhang, Kantenzustand, Vorschub und Kühlmittel müssen auf die Anwendung abgestimmt sein. Ein Ersatzbohrer erfordert einen dokumentierten Versuch, bevor sein Nutzen bestätigt werden kann.
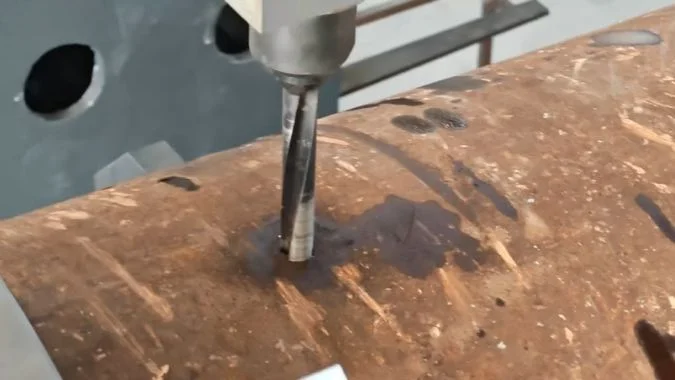
Definieren Sie den vermuteten Werkzeugfehler
Der Ingenieur vermutete einen außermittigen U-Bohrer. Diese Beschreibung erfordert eine messbare Definition. Werkzeugachs-Rundlauffehler, Fehlausrichtung zum vorgesehenen Loch und seitliche Auslenkung beim Eintritt sind unterschiedliche Bedingungen.
Ein Wendeplattenbohrer kann konstruktionsbedingt unterschiedliche Zentrums- und Peripherieschneidplatten haben.4 Ihr Erscheinungsbild allein kann keine fehlerhafte Zentrierung belegen. Rundlauf und Ausrichtung sollten an den für den tatsächlichen Bohrer und Halter spezifizierten Punkten überprüft werden.
Der vorgeschlagene Kronenbohrer benötigt ebenfalls eine Hersteller- und Modellkennzeichnung. Der Name allein begründet weder seine Schnittgeometrie noch seine Eignung für die Trommeloberfläche.
| Werkzeugartikel | Vor dem Versuch benötigte Informationen | Zweck |
|---|---|---|
| Bohrermodell und -struktur | Schnittdurchmesser, Spitzen- oder Schneidplattendesign und Anwendungsgrenzen | Legt das korrekte Eintrittsverfahren fest |
| Werkzeugmontage | Zustand der Halterung, Sitz, Ausrichtung und gemessener Rundlauffehler | Unterscheidet Montagefehler von Schnittabweichungen |
| Werkzeuglänge | Erforderliche Reichweite und tatsächlicher Überhang | Identifiziert vermeidbare Flexibilität |
| Eintrittsfläche | Krümmung, lokale Neigung und Oberflächenunregelmäßigkeiten | Zeigt, wie die Schneidkanten zuerst in Eingriff kommen |
| Schnittbedingungen | Eintrittsvorschub, Vollschnittvorschub, Geschwindigkeit und Kühlschmiermittelzufuhr | Macht den Versuch reproduzierbar |
Stimmt die Eintrittsmethode auf das tatsächliche Werkzeug ab
Gekrümmte und unregelmäßige Oberflächen können zu ungleichmäßigem Eingriff führen, bevor der Bohrer den vollen Durchmesser erreicht.5 Unterschiedliche Bohrerdesigns erfordern unterschiedliche Eintrittsstrategien.
Jegliche Vorschubreduzierung, Pilotoperation oder lokale Oberflächenvorbereitung sollte den Anweisungen des gewählten Bohrers und der Teilzeichnung folgen. Eine Empfehlung für ein Bohrerdesign sollte nicht automatisch auf ein anderes übertragen werden.
Der Ersatzbohrer erfordert möglicherweise andere Einstellungen. Diese Änderungen müssen aufgezeichnet werden, da der Vergleich dann die kombinierte Werkzeug- und Prozessänderung bewertet. Im gemeldeten Inspektionsbericht blieb der Ersatzversuch offen, sodass noch keine verbesserte Stabilität beansprucht werden konnte.
Welche Nachweise sind erforderlich, um zu bestätigen, dass eine Nachrüstung der Werkstückspannung das Problem gelöst hat?
Eine abgeschlossene Installation und eine laufende Maschine lassen den ursprünglichen Fehler unbewiesen. Die Abnahme erfordert aufgezeichnete Bewegungsprüfungen und wiederholbare Lochqualität unter vereinbarten Produktionsbedingungen.
Eine Nachrüstung der Werkstückspannung wird durch dokumentierte Modifikationen, gemessene Kontrolle der Trommel- und Stützbewegung sowie konforme Bohrungen über wiederholte Versuche hinweg verifiziert. Die Aufzeichnungen müssen vergleichbare Schnittbedingungen und vereinbarte Abnahmegrenzen ausweisen. Der Abschluss der Installation, der Maschinenbetrieb und die Lösung des ursprünglichen Vibrationsproblems erfordern jeweils separate Nachweise.
Verknüpfen Sie jede Modifikation mit einem gemessenen Ergebnis
Die verfügbaren Aufzeichnungen umfassten Installation, Inbetriebnahme, Probebetrieb, Schulung sowie die vorgeschlagenen Support- und Hydraulikänderungen. Die erneute Abnahme mit einem geeigneten Bohrer stand noch aus, und die endgültige Freigabe war unvollständig.
Ein Verifizierungsbericht sollte darlegen, welche Änderungen durchgeführt wurden und wie diese mit dem genehmigten Plan übereinstimmen. Fotos und Installationsprüfungen belegen die physische Anordnung. Belastungsmessungen und Schnittergebnisse belegen die Leistung.
| Erforderliche Nachweise | Was die Aufzeichnung enthalten sollte | Was sie belegt |
|---|---|---|
| Abgeschlossene Modifikationen | Support-Positionen, Platten, Verbindungen, Hebevorrichtungen und relevante Hydraulikänderungen | Die installierte Konfiguration entspricht den vereinbarten Arbeiten |
| Vergleichbare Versuchsbedingungen | Drum details, hole locations, tooling, clamps, supports, and cutting settings | Results can be compared meaningfully |
| Movement measurements | Drum-to-fixture and support-to-base readings during and after cutting | The setup maintains position within agreed limits |
| Hole inspection | Drawing-based size, position, orientation, and surface checks | The process produces acceptable features |
| Repeated trials | Results across representative positions and repeated cycles | The improvement is consistent within the tested conditions |
| Acceptance decision | Recorded limits, results, remaining issues, and sign-off | The conclusion has a defined basis |
Verify the claimed operating range
A successful hole close to a support may not represent a hole farther along the drum. Trials should include positions that previously showed shaking and other demanding locations within the agreed operating range.
The same principle applies to drum diameters. An adjustable support arrangement needs verification for the sizes covered by the acceptance claim.
If workholding and tooling change together, successful results support acceptance of the combined configuration. They do not isolate the contribution of either change. Without a comparable earlier baseline, the report can establish current performance but cannot quantify the improvement.
The conclusion should state the tested conditions, measured results, and remaining limits. In this case, the supplied records support a troubleshooting and re-inspection plan. They do not yet establish that the original shaking was eliminated.
Schlussfolgerung
Boiler drum shaking needs separate checks of workholding movement and cutting vibration. A retrofit is proven through measured stability and repeatable hole quality under documented conditions.
-
"Dynamic Screw Lead Accuracy Measurement – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11548596/. Geometric dimensioning and tolerancing principles show that out-of-roundness and diameter variation alter contact points between cylindrical workpieces and V-supports, shifting the effective center position and potentially creating unstable support conditions. Evidence role: mechanism; source type: education. Supports: How cylindrical form deviations influence support contact and positioning. ↩
-
"Development of a metrology frame to improve the positioning accuracy …", https://www.nist.gov/publications/development-metrology-frame-improve-positioning-accuracy-micromeso-scale-machine-tools. Metrology standards establish that displacement measurements require a reference frame independent of the moving system; sensors mounted to components that move with the measured object cannot detect motion of the entire assembly relative to external references. Evidence role: general_support; source type: education. Supports: The requirement for measurement references to be independent of the measured system. ↩
-
"Effect of machining fixture design parameters on workpiece …", https://pure.psu.edu/en/publications/effect-of-machining-fixture-design-parameters-on-workpiece-displa. Mechanical engineering analysis distinguishes between permanent displacement indicating interface slip or plastic deformation, and recoverable displacement indicating elastic deflection; this distinction is fundamental to diagnosing whether workholding failures involve inadequate clamping force or insufficient structural rigidity. Evidence role: mechanism; source type: education. Supports: How displacement characteristics distinguish between clamping slip and elastic deflection. ↩
-
"Indexable Insert type Drill SumiDrill GDX series | SUMITOMO …", https://www.sumitool.com/en/products/cutting-tools/drills/gdx.html. Modern indexable drill designs commonly employ different insert geometries for central and peripheral positions to optimize cutting conditions across the drill diameter, with center inserts handling lower cutting speeds and peripheral inserts managing higher speeds and chip evacuation. Evidence role: general_support; source type: education. Supports: The use of different insert types in indexable drill designs. ↩
-
"Drill-Point Geometry, Thrust Force, Feed Work, and Hole Diameter – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC13665967/. Drilling process mechanics establish that surface curvature and irregularities cause cutting edges to engage progressively rather than simultaneously, with the resulting time-varying forces potentially causing tool deflection and vibration until the drill achieves stable full-diameter engagement. Evidence role: mechanism; source type: education. Supports: How surface irregularities affect the sequence of cutting edge engagement. ↩

Chris Lu
Mit mehr als einem Jahrzehnt praktischer Erfahrung in der Werkzeugmaschinenindustrie, insbesondere mit CNC-Maschinen, stehe ich Ihnen gerne zur Verfügung. Ganz gleich, ob Sie Fragen haben, die durch diesen Beitrag ausgelöst wurden, ob Sie Beratung bei der Auswahl der richtigen Ausrüstung (CNC oder konventionell) benötigen, ob Sie kundenspezifische Maschinenlösungen erforschen oder ob Sie bereit sind, einen Kauf zu besprechen, zögern Sie nicht, mich zu kontaktieren. Lassen Sie uns gemeinsam die perfekte Werkzeugmaschine für Ihre Bedürfnisse finden.