

Pourquoi un ballon de chaudière tremble-t-il pendant le perçage CNC ?
Les vibrations d'un corps de chaudière peuvent compromettre la précision du perçage et endommager l'outillage. Le dépannage doit localiser le mouvement et vérifier à la fois la stabilité du maintien de la pièce et les conditions d'engagement du foret.
Un corps de chaudière peut vibrer lorsque les forces de perçage agissent sur un serrage desserré, des supports mal positionnés ou une configuration flexible. Le faux-rond de l'outil, un engagement irrégulier à l'entrée et des problèmes de copeaux peuvent également créer des vibrations. Le diagnostic nécessite des mesures distinctes du mouvement du tambour, du mouvement du support et du comportement de l'outil dans des conditions de coupe comparables.
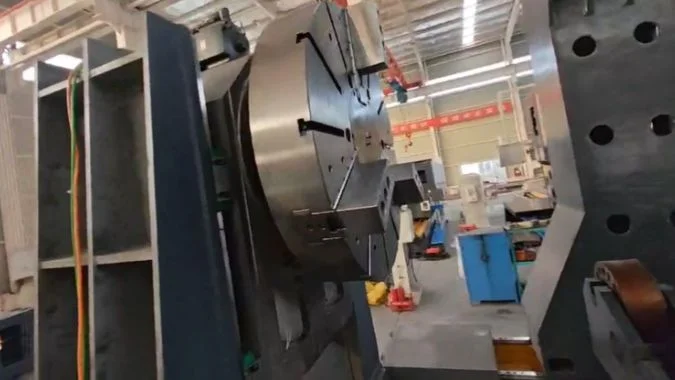
Lors de l'inspection signalée, l'ingénieur a soupçonné un support instable du poids du tambour, une prise de mandrin incohérente et un foret en U décentré. Un foret à couronne a été proposé pour un autre essai. Cette recommandation est restée invérifiée car l'outil de remplacement n'était pas disponible. Le dispositif de support devait donc faire l'objet de sa propre inspection avant que le prochain essai de coupe ne puisse produire des preuves utiles.
Comment vérifier la hauteur et la position du support en V avant le perçage ?
Un support surélevé peut encore supporter peu de charge ou perturber l'alignement du tambour. L'inspection doit confirmer le contact en charge, la sécurité du montage et la position par rapport à la référence établie.
Les supports en V doivent être vérifiés sous la charge réelle du tambour par rapport à la référence de configuration et à l'axe de serrage de la machine. Chaque support doit être en contact avec la zone prévue, maintenir sa position ajustée et rester sécurisé à sa base. La hauteur et l'espacement doivent être adaptés à la géométrie du tambour et à l'emplacement du perçage.
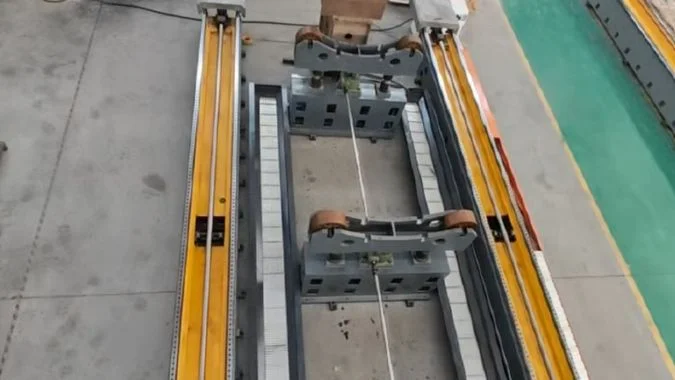
Vérifier l'assemblage complet du support
La mise à niveau proposée conservait deux ensembles de support. Le plan prévoyait le retrait des cales inférieures d'origine, l'installation de plaques d'acier pour un positionnement réglable et l'ajout d'un levage motorisé aux deux supports. Les trous de montage des supports, les supports de moteur et les références de montage devaient être préparés avant l'arrivée de l'ingénieur.
Il s'agissait de modifications proposées. Leur achèvement et leurs performances en charge devaient encore être vérifiés.
Une inspection doit suivre la charge depuis les surfaces de contact du tambour à travers le mécanisme de levage et les connexions jusqu'à la base de la machine.
| Point d'inspection | Ce qui doit être vérifié | Pourquoi c'est important |
|---|---|---|
| Surfaces de montage | Assise propre, références correctes et connexions de plaque sécurisées | Une base mobile annule le support situé au-dessus |
| Hauteur du support en charge | Alignement du tambour avant et après réglage | Un levage excessif peut perturber l'alignement du mandrin |
| Espacement des supports | Positions de contact par rapport au poids du tambour et à la zone de perçage | Un espacement inadéquat peut laisser une portée faiblement supportée |
| Mécanisme de levage et de maintien | Hauteur stable après réglage et verrouillage sécurisé tel que conçu | Le mouvement du moteur seul ne prouve pas le maintien de la charge |
| Contact entre le tambour et le mandrin | Diamètre réel, variation de forme et engagement des mors | La variation du diamètre peut modifier la prise et la répartition de la charge |
Mesurer l'alignement en condition de charge
Des hauteurs de support nominalement égales n'établissent pas automatiquement la ligne médiane correcte du tambour. La variation du diamètre, l'ovalisation et un contact inégal peuvent modifier la position sous charge.1 L'inspection doit utiliser les références convenues de la machine et de la pièce.
Un support réglé trop bas peut laisser un espace. Un support réglé trop haut peut soulever ou déformer le tambour contre le mandrin. Ces deux conditions peuvent affecter la stabilité du perçage.
Les relevés finaux doivent être enregistrés après le serrage et le verrouillage. Les limites d'alignement, de contact et de mouvement doivent respecter la conception de l'équipement et le plan de réception. Le système de coordonnées du tambour doit ensuite être vérifié par rapport à cette configuration validée.
Comment une coupe d'essai peut-elle distinguer le mouvement du montage de la vibration de l'outil ?
Une oscillation visible n'identifie pas l'interface en mouvement. Un essai contrôlé doit suivre le tambour, la structure de support et l'outil à chaque étape du perçage.
Une coupe d'essai peut isoler les causes en mesurant le mouvement du tambour par rapport au montage et le mouvement du support par rapport à la base de la machine, parallèlement au comportement de l'outil. La comparaison doit couvrir l'approche, l'entrée, l'engagement complet et le débouchage. Chaque essai doit modifier une seule condition tout en conservant les mêmes références de mesure.
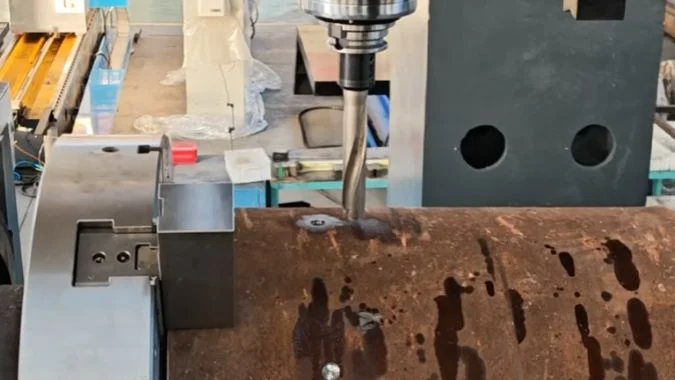
Établir une base de référence traçable
L'essai doit commencer par un serrage sécurisé confirmé. Son enregistrement doit identifier le tambour, l'emplacement du trou, les positions des supports, les réglages des brides, le foret, le porte-outil, le porte-à-faux, la vitesse, l'avance et l'état du liquide de refroidissement.
Le dispositif de mesure doit distinguer le mouvement entre des interfaces distinctes. Un indicateur fixé à un support qui se déplace avec le tambour peut manquer le mouvement de l'ensemble.2 Des instruments appropriés nécessitent des points de référence stables en dehors du joint suspecté de bouger.
Les mesures à l'arrêt avant et après la coupe peuvent révéler un décalage permanent. Des mesures de déplacement dynamique ou de vibration sont nécessaires pour capturer le mouvement qui disparaît une fois la charge de coupe supprimée.
| Étape d'essai | Observation à enregistrer | Ce que la preuve peut suggérer |
|---|---|---|
| Rotation de la broche avant le contact | Vibration au niveau de la broche ou du porte-outil | Un problème d'assemblage rotatif peut exister indépendamment de la coupe |
| Entrée initiale | Déplacement du tambour, mouvement du support et déflexion de l'outil | Un engagement inégal peut révéler une configuration faible ou un outil instable |
| Engagement complet | Mouvement continu, variation de la charge et flux de copeaux | La flexibilité du support, les vibrations de l'outil ou l'accumulation de copeaux doivent être vérifiées. |
| Débouchage et retrait. | Mouvement soudain et tout décalage résiduel de la référence. | La charge variable peut révéler un glissement ou un mouvement élastique. |
Comparer des conditions de coupe équivalentes.
Une comparaison de support doit conserver les mêmes outillages et paramètres de coupe dans la mesure du possible. Les positions des trous non usinés équivalents doivent présenter une épaisseur de paroi, une forme d'entrée et une distance de support comparables.
Le son, la vidéo, la charge de la broche et la qualité du trou fournissent des preuves complémentaires. Aucun élément ne permet d'identifier seul la cause profonde.
Un glissement relatif au niveau du mandrin indique un problème de maintien. Un mouvement qui revient à zéro peut indiquer une déflexion élastique.3 Une lecture stable à un endroit n'exclut pas une vibration locale de la virole ailleurs. L'inspection nécessite suffisamment de points de mesure pour distinguer ces réponses.
Pourquoi le type de foret et les conditions d'entrée doivent-ils être vérifiés parallèlement au montage ?
Un tambour sécurisé peut toujours subir des forces de perçage instables. La conception du foret, le montage et la géométrie d'entrée doivent être vérifiés avant de juger de l'efficacité d'un changement d'outil.
Le type de foret et les conditions d'entrée déterminent les forces appliquées au bridage. Une surface courbe ou inégale peut charger les arêtes de coupe de manière inégale lors de l'entrée. L'alignement du foret, le porte-à-faux, l'état des arêtes, l'avance et le liquide de refroidissement doivent correspondre à l'application. Un foret de remplacement nécessite un essai documenté avant que son bénéfice puisse être confirmé.
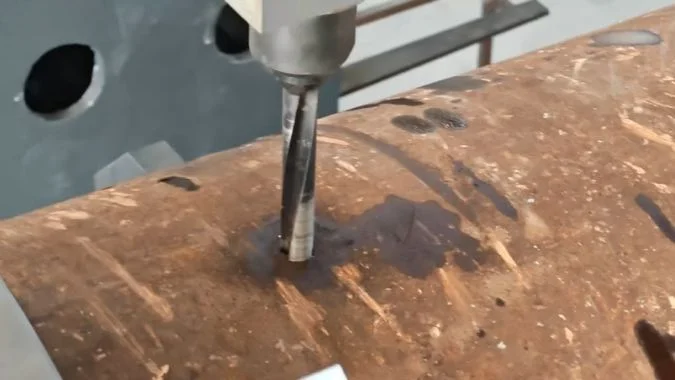
Définir le défaut d'outillage suspecté.
L'ingénieur a suspecté un foret à plaquettes décentré. Cette description nécessite une définition mesurable. Le faux-rond de l'axe de l'outil, le désalignement par rapport au trou prévu et la déflexion latérale lors de l'entrée sont des conditions différentes.
Un foret indexable peut avoir des plaquettes centrales et périphériques différentes par conception.4 Leur apparence seule ne peut pas établir un centrage incorrect. Le faux-rond et l'alignement doivent être vérifiés aux points spécifiés pour le foret et le porte-outil réels.
Le foret à couronne proposé nécessite également une identification du fabricant et du modèle. Le nom seul n'établit pas sa géométrie de coupe ni son adéquation avec la surface du tambour.
| Élément d'outillage. | Informations nécessaires avant l'essai. | Objectif |
|---|---|---|
| Modèle et structure du foret. | Diamètre de coupe, conception de la pointe ou de la plaquette et limites d'application. | Établit la procédure d'entrée correcte |
| Montage de l'outil | État du support, assise, alignement et faux-rond mesuré | Sépare les défauts de montage de la déflexion de coupe |
| Longueur de l'outil | Portée requise et porte-à-faux réel | Identifie la flexibilité évitable |
| Surface d'entrée | Courbure, pente locale et irrégularités de surface | Montre comment les arêtes de coupe s'engagent initialement |
| Conditions de coupe | Avance d'entrée, avance en coupe pleine, vitesse et distribution du liquide de refroidissement | Rend l'essai reproductible |
Adapter la méthode d'entrée à l'outil réel
Les surfaces courbes et irrégulières peuvent créer un engagement inégal avant que le foret n'atteigne son diamètre complet.5 Différentes conceptions de forets nécessitent différentes stratégies d'entrée.
Toute réduction d'avance, opération de perçage pilote ou préparation de surface locale doit suivre les instructions du foret sélectionné et le dessin de la pièce. Une recommandation pour une conception de foret ne doit pas être automatiquement appliquée à une autre.
Le foret de remplacement peut nécessiter des réglages différents. Ces changements doivent être enregistrés car la comparaison évalue alors le changement combiné de l'outil et du processus. Dans l'inspection rapportée, l'essai de remplacement est resté ouvert, donc une stabilité améliorée n'a pas encore pu être revendiquée.
Quelles preuves sont nécessaires pour confirmer qu'une modernisation du montage a résolu le problème ?
L'installation terminée et une machine en marche ne prouvent pas le défaut d'origine. L'acceptation nécessite des contrôles de mouvement enregistrés et une qualité de perçage répétable dans les conditions de production convenues.
Une mise à niveau du bridage est vérifiée par des modifications documentées, un contrôle mesuré du mouvement du tambour et du support, et des trous conformes lors d'essais répétés. Les enregistrements doivent identifier des conditions de coupe comparables et des limites d'acceptation convenues. L'achèvement de l'installation, le fonctionnement de la machine et la résolution du problème de vibration initial nécessitent chacun des preuves distinctes.
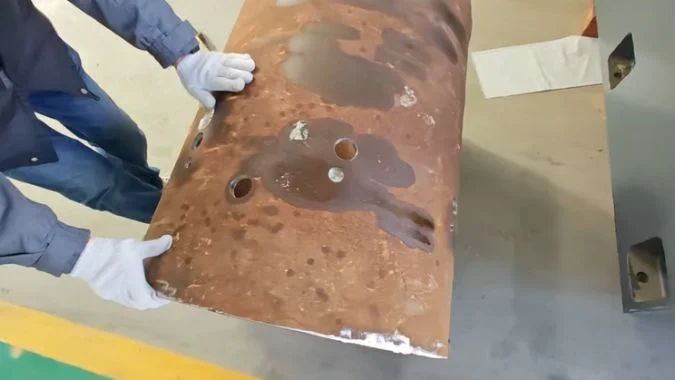
Reliez chaque modification à un résultat mesuré
Les enregistrements disponibles couvraient l'installation, la mise en service, l'essai opérationnel, la formation, ainsi que les modifications hydrauliques et de support proposées. La réception avec une foreuse appropriée restait en suspens et la validation finale n'était pas terminée.
Un rapport de vérification doit identifier les changements effectués et la manière dont ils se comparent au plan approuvé. Les photographies et les vérifications d'installation permettent d'établir la disposition physique. Les mesures en charge et les résultats de coupe permettent d'en établir les performances.
| Preuves requises | Ce que le dossier doit contenir | Ce qu'il établit |
|---|---|---|
| Modifications terminées | Emplacements des supports, plaques, connexions, dispositifs de levage et modifications hydrauliques applicables | La configuration installée correspond aux travaux convenus |
| Conditions d'essai comparables | Drum details, hole locations, tooling, clamps, supports, and cutting settings | Results can be compared meaningfully |
| Movement measurements | Drum-to-fixture and support-to-base readings during and after cutting | The setup maintains position within agreed limits |
| Hole inspection | Drawing-based size, position, orientation, and surface checks | The process produces acceptable features |
| Repeated trials | Results across representative positions and repeated cycles | The improvement is consistent within the tested conditions |
| Acceptance decision | Recorded limits, results, remaining issues, and sign-off | The conclusion has a defined basis |
Verify the claimed operating range
A successful hole close to a support may not represent a hole farther along the drum. Trials should include positions that previously showed shaking and other demanding locations within the agreed operating range.
The same principle applies to drum diameters. An adjustable support arrangement needs verification for the sizes covered by the acceptance claim.
If workholding and tooling change together, successful results support acceptance of the combined configuration. They do not isolate the contribution of either change. Without a comparable earlier baseline, the report can establish current performance but cannot quantify the improvement.
The conclusion should state the tested conditions, measured results, and remaining limits. In this case, the supplied records support a troubleshooting and re-inspection plan. They do not yet establish that the original shaking was eliminated.
Conclusion
Boiler drum shaking needs separate checks of workholding movement and cutting vibration. A retrofit is proven through measured stability and repeatable hole quality under documented conditions.
-
"Dynamic Screw Lead Accuracy Measurement – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11548596/. Geometric dimensioning and tolerancing principles show that out-of-roundness and diameter variation alter contact points between cylindrical workpieces and V-supports, shifting the effective center position and potentially creating unstable support conditions. Evidence role: mechanism; source type: education. Supports: How cylindrical form deviations influence support contact and positioning. ↩
-
"Development of a metrology frame to improve the positioning accuracy …", https://www.nist.gov/publications/development-metrology-frame-improve-positioning-accuracy-micromeso-scale-machine-tools. Metrology standards establish that displacement measurements require a reference frame independent of the moving system; sensors mounted to components that move with the measured object cannot detect motion of the entire assembly relative to external references. Evidence role: general_support; source type: education. Supports: The requirement for measurement references to be independent of the measured system. ↩
-
"Effect of machining fixture design parameters on workpiece …", https://pure.psu.edu/en/publications/effect-of-machining-fixture-design-parameters-on-workpiece-displa. Mechanical engineering analysis distinguishes between permanent displacement indicating interface slip or plastic deformation, and recoverable displacement indicating elastic deflection; this distinction is fundamental to diagnosing whether workholding failures involve inadequate clamping force or insufficient structural rigidity. Evidence role: mechanism; source type: education. Supports: How displacement characteristics distinguish between clamping slip and elastic deflection. ↩
-
"Indexable Insert type Drill SumiDrill GDX series | SUMITOMO …", https://www.sumitool.com/en/products/cutting-tools/drills/gdx.html. Modern indexable drill designs commonly employ different insert geometries for central and peripheral positions to optimize cutting conditions across the drill diameter, with center inserts handling lower cutting speeds and peripheral inserts managing higher speeds and chip evacuation. Evidence role: general_support; source type: education. Supports: The use of different insert types in indexable drill designs. ↩
-
"Drill-Point Geometry, Thrust Force, Feed Work, and Hole Diameter – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC13665967/. Drilling process mechanics establish that surface curvature and irregularities cause cutting edges to engage progressively rather than simultaneously, with the resulting time-varying forces potentially causing tool deflection and vibration until the drill achieves stable full-diameter engagement. Evidence role: mechanism; source type: education. Supports: How surface irregularities affect the sequence of cutting edge engagement. ↩

Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.