

Por que um tambor de caldeira vibra durante a perfuração CNC?
Um tambor de caldeira vibrante pode prejudicar a precisão do furo e danificar as ferramentas. A resolução de problemas deve localizar o movimento e verificar tanto a estabilidade da fixação da peça quanto as condições de entrada da broca.
Um tambor de caldeira pode vibrar quando as forças de perfuração atuam sobre fixações soltas, suportes mal posicionados ou uma configuração flexível. O batimento da ferramenta, o engate desigual na entrada e problemas com cavacos também podem criar vibração. O diagnóstico requer medições separadas do movimento do tambor, do movimento do suporte e do comportamento da ferramenta sob condições de corte comparáveis.
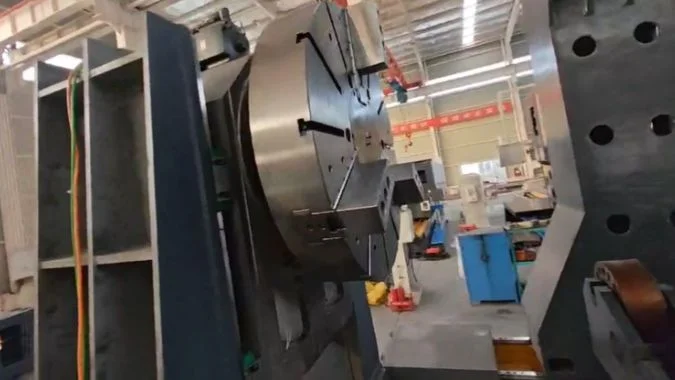
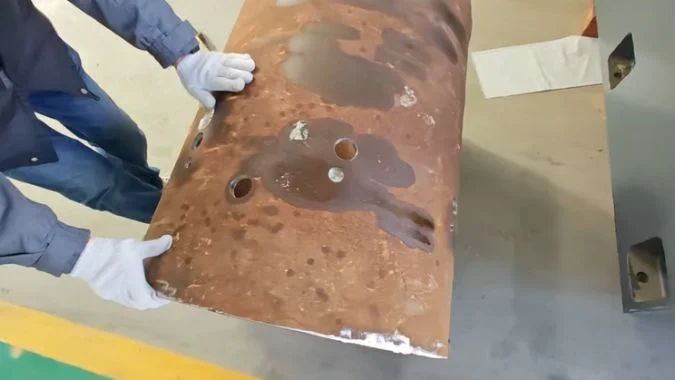
Na inspeção relatada, o engenheiro suspeitou de suporte instável do peso do tambor, aderência inconsistente do mandril e uma broca em U fora de centro. Uma broca de coroa foi proposta para outro teste. Essa recomendação permaneceu sem verificação porque a ferramenta de substituição não estava disponível. Portanto, o arranjo de suporte precisava de sua própria inspeção antes que o próximo teste de corte pudesse produzir evidências úteis.
Como a altura e a posição do suporte em V devem ser verificadas antes da perfuração?
Um suporte elevado ainda pode carregar pouca carga ou prejudicar o alinhamento do tambor. A inspeção deve confirmar o contato sob carga, a segurança da montagem e a posição em relação ao referencial estabelecido.
Os suportes em V devem ser verificados sob a carga real do tambor em relação ao referencial de configuração e ao eixo de fixação da máquina. Cada suporte deve entrar em contato com a área pretendida, manter sua posição ajustada e permanecer seguro em sua base. A altura e o espaçamento devem se adequar à geometria do tambor e ao local de perfuração.
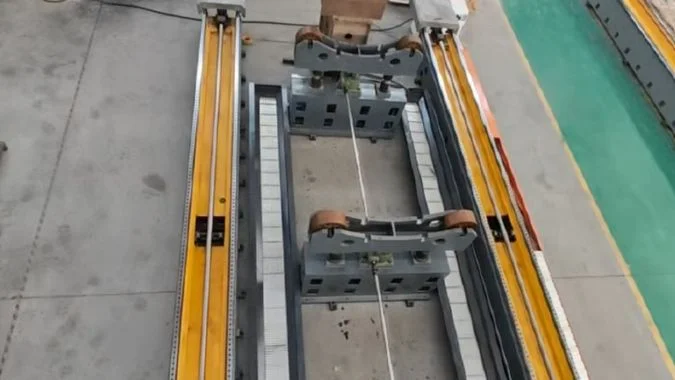
Verifique todo o conjunto de suporte
A reforma proposta manteve dois conjuntos de suporte. O plano incluía remover os calços inferiores originais, instalar placas de aço para posicionamento ajustável e adicionar elevação motorizada a ambos os suportes. Os orifícios de montagem do suporte, os suportes do motor e os referenciais de montagem deveriam ser preparados antes da chegada do engenheiro.
Essas foram as mudanças propostas. Sua conclusão e desempenho sob carga ainda exigiam verificação.
Uma inspeção deve seguir a carga desde as superfícies de contato do tambor através do mecanismo de elevação e conexões até a base da máquina.
| Ponto de inspeção | O que precisa ser verificado | Por que isso é importante |
|---|---|---|
| Superfícies de montagem | Assentamento limpo, referenciais corretos e conexões de placa seguras | Uma base móvel compromete o suporte acima dela |
| Altura do suporte sob carga | Alinhamento do tambor antes e depois do ajuste | Elevação excessiva pode prejudicar o alinhamento do mandril |
| Espaçamento do suporte | Posições de contato em relação ao peso do tambor e à área de perfuração | Um espaçamento inadequado pode deixar um vão fracamente suportado |
| Mecanismo de elevação e retenção | Altura estável após ajuste e travamento seguro conforme projetado | O movimento do motor por si só não prova a retenção de carga |
| Contato entre tambor e mandril | Diâmetro real, variação de forma e engajamento das castanhas | A variação do diâmetro pode alterar a aderência e a distribuição de carga |
Medir o alinhamento na condição carregada
Alturas de suporte nominalmente iguais não estabelecem automaticamente a linha de centro correta do tambor. A variação de diâmetro, ovalização e contato desigual podem alterar a posição carregada.1 A inspeção deve utilizar as referências acordadas da máquina e da peça de trabalho.
Um suporte ajustado muito baixo pode deixar uma folga. Um suporte ajustado muito alto pode elevar ou deformar o tambor contra o mandril. Ambas as condições podem afetar a estabilidade da perfuração.
As leituras finais devem ser registradas após a fixação e o travamento. Os limites para alinhamento, contato e movimento devem seguir o projeto do equipamento e o plano de aceitação. O sistema de coordenadas do tambor deve então ser verificado em relação a essa configuração validada.
Como um corte de teste pode separar o movimento da fixação da vibração da ferramenta?
A vibração visível não identifica a interface em movimento. Um teste controlado deve rastrear o tambor, a estrutura de suporte e a ferramenta em cada etapa da perfuração.
Um corte de teste pode separar as causas medindo o movimento do tambor em relação ao dispositivo de fixação e o movimento do suporte em relação à base da máquina, juntamente com o comportamento da ferramenta. A comparação deve cobrir a aproximação, a entrada, o engajamento total e a saída. Cada teste deve alterar uma condição e manter as mesmas referências de medição.
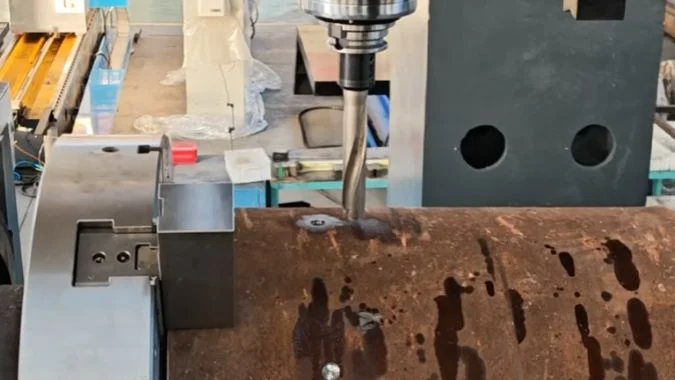
Estabelecer uma linha de base rastreável
O teste deve começar com uma fixação segura confirmada. Seu registro deve identificar o tambor, a localização do furo, as posições dos suportes, os ajustes dos grampos, a broca, o suporte, a saliência, a velocidade, o avanço e a condição do fluido de corte.
O arranjo de medição deve distinguir o movimento entre interfaces separadas. Um indicador fixado a um suporte que se move com o tambor pode não detectar o movimento de todo o conjunto.2 Instrumentos adequados precisam de pontos de referência estáveis fora da junta com suspeita de movimento.
Medições paradas antes e depois do corte podem revelar um deslocamento permanente. Medições dinâmicas de deslocamento ou vibração são necessárias para capturar o movimento que desaparece após a remoção da carga de corte.
| Etapa de teste | Observação a registrar | O que a evidência pode sugerir |
|---|---|---|
| Fuso em funcionamento antes do contato | Vibração no fuso ou suporte | Um problema de montagem rotativa pode existir independentemente do corte |
| Entrada inicial | Deslocamento do tambor, movimento do suporte e deflexão da ferramenta | O engate irregular pode expor uma configuração fraca ou uma ferramenta instável |
| Engate total | Movimento contínuo, variação de carga e fluxo de cavacos | A flexibilidade do suporte, a vibração da ferramenta ou o acúmulo de cavacos precisam ser verificados |
| Penetração e retração | Movimento repentino e qualquer deslocamento de referência remanescente | A mudança de carga pode revelar deslizamento ou movimento elástico |
Compare condições de corte equivalentes
Uma comparação de suporte deve manter as mesmas configurações de ferramental e corte sempre que prático. Posições de furos não usinados equivalentes devem ter espessura de parede, formato de entrada e distância de suporte comparáveis.
Som, vídeo, carga do fuso e qualidade do furo fornecem evidências de suporte. Nenhum identifica a causa raiz isoladamente.
O deslizamento relativo no mandril aponta para um problema de fixação. O movimento que retorna a zero pode indicar deflexão elástica.3 Uma leitura estável em um local não exclui a vibração local da carcaça em outros pontos. A inspeção precisa de pontos de medição suficientes para distinguir essas respostas.
Por que o tipo de broca e as condições de entrada devem ser verificados juntamente com a fixação?
Um tambor seguro ainda pode sofrer forças de perfuração instáveis. O projeto da broca, a montagem e a geometria de entrada devem ser verificados antes que uma troca de ferramenta seja considerada eficaz.
O tipo de broca e as condições de entrada determinam as forças aplicadas à fixação da peça. Uma superfície curva ou irregular pode carregar as arestas de corte de forma desigual durante a entrada. O alinhamento da broca, a saliência, a condição da aresta, o avanço e o refrigerante devem corresponder à aplicação. Uma broca de substituição precisa de um teste documentado antes que seu benefício possa ser confirmado.
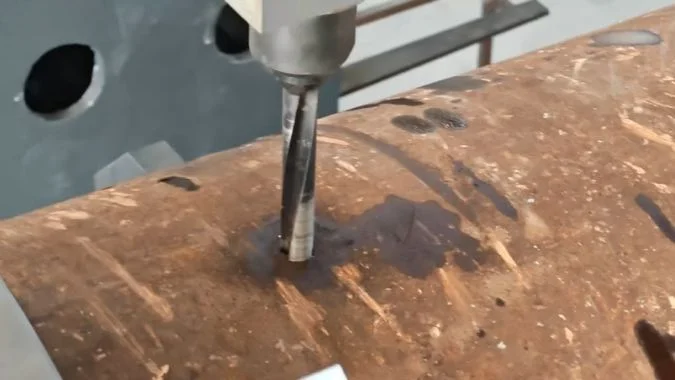
Defina a falha de ferramental suspeita
O engenheiro suspeitou de uma broca U descentralizada. Essa descrição precisa de uma definição mensurável. O batimento do eixo da ferramenta, o desalinhamento com o furo pretendido e a deflexão lateral durante a entrada são condições diferentes.
Uma broca intercambiável pode ter pastilhas centrais e periféricas diferentes por projeto.4 Sua aparência por si só não pode estabelecer centralização incorreta. O batimento e o alinhamento devem ser verificados nos pontos especificados para a broca e o suporte reais.
A broca de coroa proposta também precisa de uma identificação do fabricante e do modelo. O nome por si só não estabelece sua geometria de corte ou adequação para a superfície do tambor.
| Item de ferramental | Informações necessárias antes do teste | Objetivo |
|---|---|---|
| Modelo e estrutura da broca | Diâmetro de corte, projeto da ponta ou pastilha e limites de aplicação | Estabelece o procedimento de entrada correto |
| Montagem da ferramenta | Condição do suporte, assentamento, alinhamento e batimento medido | Separa falhas de montagem da deflexão de corte |
| Comprimento da ferramenta | Alcance necessário e saliência real | Identifica flexibilidade evitável |
| Superfície de entrada | Curvatura, inclinação local e irregularidades da superfície | Mostra como as arestas de corte engatam inicialmente |
| Condições de corte | Avanço de entrada, avanço de corte total, velocidade e fornecimento de refrigerante | Torna o teste reprodutível |
Combine o método de entrada com a ferramenta real
Superfícies curvas e irregulares podem criar um engate desigual antes que a broca atinja o diâmetro total.5 Diferentes designs de broca exigem diferentes estratégias de entrada.
Qualquer redução de avanço, operação piloto ou preparação de superfície local deve seguir as instruções da broca selecionada e o desenho da peça. Uma recomendação para um design de broca não deve ser transferida automaticamente para outro.
A broca de substituição pode exigir configurações diferentes. Essas mudanças devem ser registradas, pois a comparação avalia a mudança combinada de ferramenta e processo. Na inspeção relatada, o teste de substituição permaneceu em aberto, portanto, a estabilidade aprimorada ainda não pôde ser reivindicada.
Quais evidências são necessárias para confirmar que uma adaptação na fixação resolveu o problema?
A instalação concluída e uma máquina em funcionamento deixam a falha original sem comprovação. A aceitação requer verificações de movimento registradas e qualidade de furo repetível sob condições de produção acordadas.
Uma modernização da fixação é verificada por modificações documentadas, controle medido do movimento do tambor e do suporte, e furos em conformidade em ensaios repetidos. Os registros devem identificar condições de corte comparáveis e limites de aceitação acordados. A conclusão da instalação, a operação da máquina e a resolução do problema de vibração original exigem, cada uma, evidências separadas.
Conecte cada modificação a um resultado medido
Os registros disponíveis cobriram a instalação, comissionamento, operação experimental, treinamento e as mudanças propostas de suporte e hidráulicas. A reaceitação com uma broca adequada permaneceu pendente e a aprovação final estava incompleta.
Um relatório de verificação deve identificar quais mudanças foram concluídas e como elas se comparam ao plano aprovado. Fotografias e verificações de instalação estabelecem o arranjo físico. As medições sob carga e os resultados de corte estabelecem seu desempenho.
| Evidência necessária | O que o registro deve conter | O que ele estabelece |
|---|---|---|
| Modificações concluídas | Locais de suporte, placas, conexões, arranjos de elevação e mudanças hidráulicas aplicáveis | A configuração instalada corresponde ao trabalho acordado |
| Condições de teste comparáveis | Drum details, hole locations, tooling, clamps, supports, and cutting settings | Results can be compared meaningfully |
| Movement measurements | Drum-to-fixture and support-to-base readings during and after cutting | The setup maintains position within agreed limits |
| Hole inspection | Drawing-based size, position, orientation, and surface checks | The process produces acceptable features |
| Repeated trials | Results across representative positions and repeated cycles | The improvement is consistent within the tested conditions |
| Acceptance decision | Recorded limits, results, remaining issues, and sign-off | The conclusion has a defined basis |
Verify the claimed operating range
A successful hole close to a support may not represent a hole farther along the drum. Trials should include positions that previously showed shaking and other demanding locations within the agreed operating range.
The same principle applies to drum diameters. An adjustable support arrangement needs verification for the sizes covered by the acceptance claim.
If workholding and tooling change together, successful results support acceptance of the combined configuration. They do not isolate the contribution of either change. Without a comparable earlier baseline, the report can establish current performance but cannot quantify the improvement.
The conclusion should state the tested conditions, measured results, and remaining limits. In this case, the supplied records support a troubleshooting and re-inspection plan. They do not yet establish that the original shaking was eliminated.
Conclusão
Boiler drum shaking needs separate checks of workholding movement and cutting vibration. A retrofit is proven through measured stability and repeatable hole quality under documented conditions.
-
"Dynamic Screw Lead Accuracy Measurement – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11548596/. Geometric dimensioning and tolerancing principles show that out-of-roundness and diameter variation alter contact points between cylindrical workpieces and V-supports, shifting the effective center position and potentially creating unstable support conditions. Evidence role: mechanism; source type: education. Supports: How cylindrical form deviations influence support contact and positioning. ↩
-
"Development of a metrology frame to improve the positioning accuracy …", https://www.nist.gov/publications/development-metrology-frame-improve-positioning-accuracy-micromeso-scale-machine-tools. Metrology standards establish that displacement measurements require a reference frame independent of the moving system; sensors mounted to components that move with the measured object cannot detect motion of the entire assembly relative to external references. Evidence role: general_support; source type: education. Supports: The requirement for measurement references to be independent of the measured system. ↩
-
"Effect of machining fixture design parameters on workpiece …", https://pure.psu.edu/en/publications/effect-of-machining-fixture-design-parameters-on-workpiece-displa. Mechanical engineering analysis distinguishes between permanent displacement indicating interface slip or plastic deformation, and recoverable displacement indicating elastic deflection; this distinction is fundamental to diagnosing whether workholding failures involve inadequate clamping force or insufficient structural rigidity. Evidence role: mechanism; source type: education. Supports: How displacement characteristics distinguish between clamping slip and elastic deflection. ↩
-
"Indexable Insert type Drill SumiDrill GDX series | SUMITOMO …", https://www.sumitool.com/en/products/cutting-tools/drills/gdx.html. Modern indexable drill designs commonly employ different insert geometries for central and peripheral positions to optimize cutting conditions across the drill diameter, with center inserts handling lower cutting speeds and peripheral inserts managing higher speeds and chip evacuation. Evidence role: general_support; source type: education. Supports: The use of different insert types in indexable drill designs. ↩
-
"Drill-Point Geometry, Thrust Force, Feed Work, and Hole Diameter – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC13665967/. Drilling process mechanics establish that surface curvature and irregularities cause cutting edges to engage progressively rather than simultaneously, with the resulting time-varying forces potentially causing tool deflection and vibration until the drill achieves stable full-diameter engagement. Evidence role: mechanism; source type: education. Supports: How surface irregularities affect the sequence of cutting edge engagement. ↩

Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.