

¿Por qué vibra el domo de una caldera durante el taladrado CNC?
La vibración del tambor de la caldera puede afectar la precisión del orificio y dañar las herramientas. La resolución de problemas debe localizar el movimiento y verificar tanto la estabilidad de la sujeción de la pieza como las condiciones de entrada de la broca.
Un tambor de caldera puede vibrar cuando las fuerzas de perforación actúan sobre una sujeción floja, soportes mal colocados o una configuración flexible. La excentricidad de la herramienta, el contacto desigual en la entrada y los problemas con las virutas también pueden generar vibraciones. El diagnóstico requiere mediciones separadas del movimiento del tambor, el movimiento del soporte y el comportamiento de la herramienta en condiciones de corte comparables.
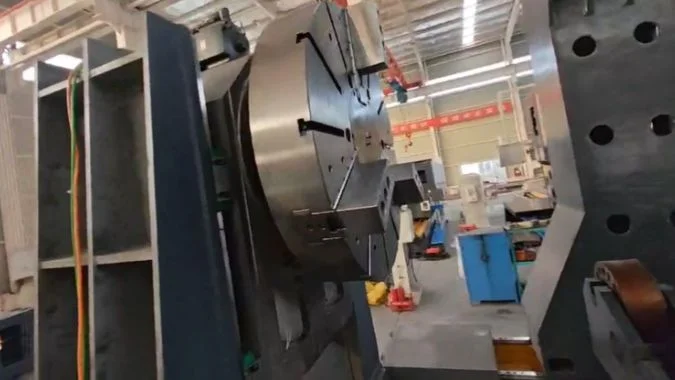
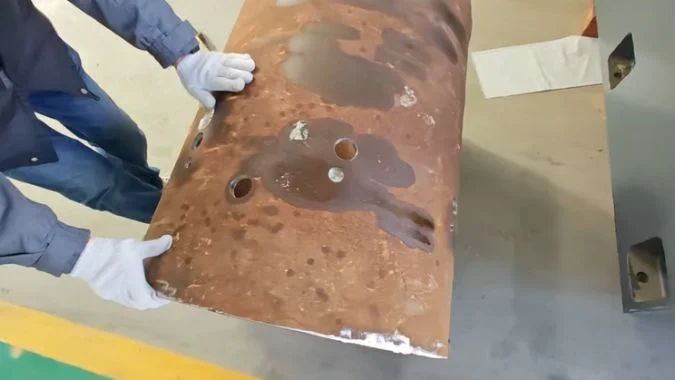
En la inspección realizada, el ingeniero sospechó que existía un soporte inestable para el peso del tambor, un agarre inconsistente del mandril y una broca en U descentrada. Se propuso una broca de corona para otra prueba. Esa recomendación quedó sin verificar debido a que la herramienta de reemplazo no estaba disponible. Por lo tanto, el sistema de soporte requería su propia inspección antes de que la siguiente prueba de corte pudiera proporcionar evidencia útil.
¿Cómo se debe verificar la altura y la posición del soporte en V antes de perforar?
Un soporte elevado aún puede soportar poca carga o alterar la alineación del tambor. La inspección debe confirmar el contacto bajo carga, la seguridad del montaje y la posición respecto a la referencia establecida.
Los soportes en V deben verificarse bajo la carga real del tambor con respecto a la referencia de configuración de la máquina y el eje de sujeción. Cada soporte debe entrar en contacto con el área prevista, mantener su posición ajustada y permanecer seguro en su base. La altura y el espaciado deben ser adecuados para la geometría del tambor y la ubicación de la perforación.
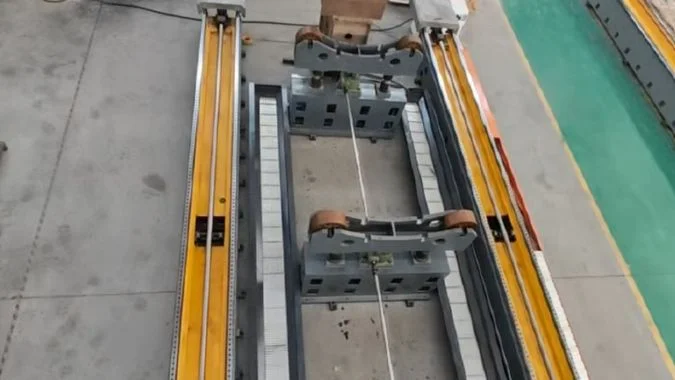
Verificar el conjunto de soporte completo
La modificación propuesta conservó dos conjuntos de soporte. El plan incluía retirar las calzas inferiores originales, instalar placas de acero para un posicionamiento ajustable y añadir elevación motorizada a ambos soportes. Los orificios de montaje del soporte, los soportes del motor y las referencias de montaje debían prepararse antes de la llegada del ingeniero.
Estos fueron cambios propuestos. Su finalización y rendimiento bajo carga aún requerían verificación.
La inspección debe seguir la carga desde las superficies de contacto del tambor a través del mecanismo de elevación y las conexiones hasta la base de la máquina.
| Punto de inspección | Qué es necesario verificar | Por qué es importante |
|---|---|---|
| Superficies de montaje | Asiento limpio, referencias correctas y conexiones seguras de las placas | Una base móvil anula el soporte situado sobre ella |
| Altura del soporte bajo carga | Alineación del tambor antes y después del ajuste | Una elevación excesiva puede alterar la alineación del mandril |
| Espaciado de los soportes | Posiciones de contacto en relación con el peso del tambor y el área de perforación | Un espaciado inadecuado puede dejar un tramo débilmente soportado |
| Mecanismo de elevación y sujeción | Altura estable tras el ajuste y bloqueo seguro según el diseño | El movimiento del motor por sí solo no garantiza la sujeción de la carga |
| Contacto entre el tambor y el mandril | Diámetro real, variación de forma y acoplamiento de las mordazas | La variación del diámetro puede alterar el agarre y la distribución de la carga |
Medir la alineación en condiciones de carga
Las alturas de soporte nominalmente iguales no establecen automáticamente la línea central correcta del tambor. La variación del diámetro, la ovalidad y el contacto desigual pueden cambiar la posición de carga.1 La inspección debe utilizar las referencias de la máquina y la pieza acordadas.
Un soporte colocado demasiado bajo puede dejar una holgura. Un soporte colocado demasiado alto puede levantar o deformar el tambor contra el mandril. Ambas condiciones pueden afectar la estabilidad de la perforación.
Las lecturas finales deben registrarse tras la sujeción y el bloqueo. Los límites para la alineación, el contacto y el movimiento deben seguir el diseño del equipo y el plan de aceptación. El sistema de coordenadas del tambor debe comprobarse entonces frente a esa configuración verificada.
¿Cómo puede un corte de prueba separar el movimiento de la sujeción de la pieza de la vibración de la herramienta?
La vibración visible no identifica la interfaz que se mueve. Un ensayo controlado debe realizar el seguimiento del tambor, la estructura de soporte y la herramienta a través de cada etapa de la perforación.
Un corte de prueba puede separar las causas midiendo el movimiento del tambor en relación con la fijación y el movimiento del soporte en relación con la base de la máquina, junto con el comportamiento de la herramienta. La comparación debe cubrir la aproximación, la entrada, el acoplamiento total y la salida. Cada ensayo debe modificar una condición y mantener las mismas referencias de medición.
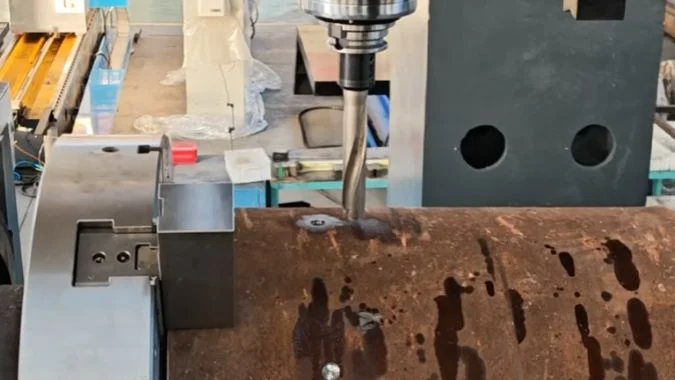
Establecer una línea base trazable
El ensayo debe comenzar con una sujeción segura confirmada. Su registro debe identificar el tambor, la ubicación del orificio, las posiciones de los soportes, los ajustes de las abrazaderas, la broca, el soporte, el voladizo, la velocidad, el avance y el estado del refrigerante.
La disposición de la medición debe distinguir el movimiento a través de interfaces separadas. Un indicador fijado a un soporte que se mueve junto con el tambor puede no detectar el movimiento de todo el conjunto.2 Se necesitan instrumentos adecuados con puntos de referencia estables fuera de la junta que se sospecha que se mueve.
Las mediciones detenidas antes y después del corte pueden revelar un desplazamiento permanente. Se necesitan mediciones de desplazamiento dinámico o vibración para capturar el movimiento que desaparece una vez retirada la carga de corte.
| Etapa de prueba | Observación a registrar | Lo que la evidencia puede sugerir |
|---|---|---|
| Husillo girando antes del contacto | Vibración en el husillo o en el soporte | Puede existir un problema de conjunto rotativo independientemente del corte |
| Entrada inicial | Desplazamiento del tambor, movimiento del soporte y deflexión de la herramienta | El acoplamiento desigual puede exponer una configuración débil o una herramienta inestable |
| Acoplamiento completo | Movimiento continuo, variación de carga y flujo de viruta | La flexibilidad del soporte, la vibración de la herramienta o la acumulación de viruta requieren revisión |
| Avance y retroceso | Movimiento repentino y cualquier desplazamiento de referencia restante | La carga variable puede revelar deslizamiento o movimiento elástico |
Comparar condiciones de corte equivalentes
Una comparación de soportes debe mantener las mismas herramientas y configuraciones de corte siempre que sea práctico. Las posiciones de orificios sin mecanizar equivalentes deben tener un grosor de pared, forma de entrada y distancia de soporte comparables.
El sonido, el video, la carga del husillo y la calidad del orificio proporcionan evidencia de respaldo. Ninguno identifica la causa raíz por sí solo.
El deslizamiento relativo en el mandril apunta a un problema de sujeción. Un movimiento que regresa a cero puede indicar una deflexión elástica.3 Una lectura estable en una ubicación no excluye la vibración local de la carcasa en otra parte. La inspección requiere suficientes puntos de medición para distinguir estas respuestas.
¿Por qué se deben verificar el tipo de broca y las condiciones de entrada junto con la sujeción de la pieza?
Un tambor seguro aún puede experimentar fuerzas de perforación inestables. El diseño del taladro, el montaje y la geometría de entrada deben verificarse antes de juzgar que un cambio de herramienta es efectivo.
El tipo de taladro y las condiciones de entrada determinan las fuerzas aplicadas a la sujeción de la pieza. Una superficie curva o irregular puede cargar los filos de corte de manera desigual durante la entrada. La alineación del taladro, el voladizo, el estado del filo, el avance y el refrigerante deben coincidir con la aplicación. Un taladro de reemplazo necesita una prueba documentada antes de que se pueda confirmar su beneficio.
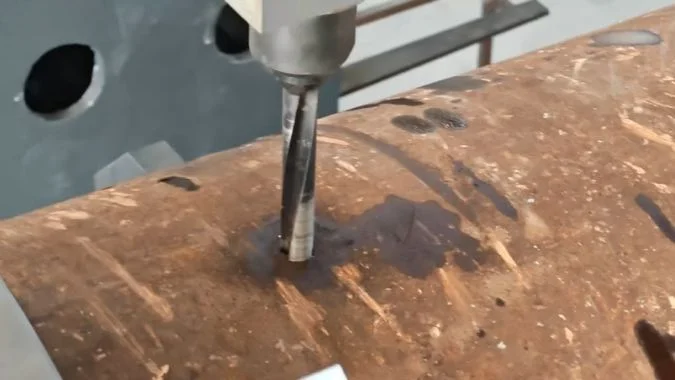
Definir la falla de herramienta sospechada
El ingeniero sospechaba de un taladro en U descentrado. Esa descripción necesita una definición medible. El descentramiento del eje de la herramienta, la desalineación con el orificio previsto y la deflexión lateral durante la entrada son condiciones diferentes.
Un taladro indexable puede tener insertos centrales y periféricos diferentes por diseño.4 Su apariencia por sí sola no puede establecer un centrado incorrecto. El descentramiento y la alineación deben verificarse en los puntos especificados para el taladro y el soporte reales.
El taladro de corona propuesto también necesita una identificación de fabricante y modelo. El nombre por sí solo no establece su geometría de corte o idoneidad para la superficie del tambor.
| Elemento de herramienta | Información necesaria antes de la prueba | Propósito |
|---|---|---|
| Modelo y estructura del taladro | Diámetro de corte, diseño de punta o inserto y límites de aplicación | Establece el procedimiento de entrada correcto |
| Montaje de la herramienta | Condición del soporte, asentamiento, alineación y descentramiento medido | Separa los fallos de montaje de la deflexión de corte |
| Longitud de la herramienta | Alcance requerido y voladizo real | Identifica la flexibilidad evitable |
| Superficie de entrada | Curvatura, pendiente local e irregularidades de la superficie | Muestra cómo los filos de corte se enganchan por primera vez |
| Condiciones de corte | Avance de entrada, avance de corte completo, velocidad y suministro de refrigerante | Hace que la prueba sea reproducible |
Adapte el método de entrada a la herramienta real
Las superficies curvas e irregulares pueden crear un enganche desigual antes de que la broca alcance el diámetro completo.5 Diferentes diseños de brocas requieren diferentes estrategias de entrada.
Cualquier reducción de avance, operación piloto o preparación local de la superficie debe seguir las instrucciones de la broca seleccionada y el plano de la pieza. Una recomendación para un diseño de broca no debe transferirse automáticamente a otro.
La broca de repuesto puede requerir ajustes diferentes. Esos cambios deben registrarse porque la comparación evalúa entonces el cambio combinado de herramienta y proceso. En la inspección reportada, la prueba de reemplazo permaneció abierta, por lo que aún no se pudo afirmar una mayor estabilidad.
¿Qué evidencia se necesita para confirmar que una actualización de la sujeción de la pieza ha resuelto el problema?
La instalación completada y una máquina en funcionamiento dejan el fallo original sin demostrar. La aceptación requiere comprobaciones de movimiento registradas y una calidad de orificio repetible bajo las condiciones de producción acordadas.
Una modernización de la sujeción de la pieza se verifica mediante modificaciones documentadas, control medido del movimiento del tambor y del soporte, y orificios conformes en ensayos repetidos. Los registros deben identificar condiciones de corte comparables y límites de aceptación acordados. La finalización de la instalación, el funcionamiento de la máquina y la resolución del problema de vibración original requieren pruebas por separado.
Conecte cada modificación a un resultado medido
Los registros disponibles cubrieron la instalación, la puesta en marcha, la operación de prueba, la capacitación y los cambios propuestos en el soporte y el sistema hidráulico. La reaceptación con un taladro adecuado seguía pendiente y la aprobación final estaba incompleta.
Un informe de verificación debe identificar qué cambios se completaron y cómo se comparan con el plan aprobado. Las fotografías y las comprobaciones de instalación establecen la disposición física. Las mediciones bajo carga y los resultados de corte establecen su rendimiento.
| Evidencia requerida | Qué debe contener el registro | Qué establece |
|---|---|---|
| Modificaciones completadas | Ubicaciones de soporte, placas, conexiones, disposiciones de elevación y cambios hidráulicos aplicables | La configuración instalada coincide con el trabajo acordado |
| Condiciones de prueba comparables | Drum details, hole locations, tooling, clamps, supports, and cutting settings | Results can be compared meaningfully |
| Movement measurements | Drum-to-fixture and support-to-base readings during and after cutting | The setup maintains position within agreed limits |
| Hole inspection | Drawing-based size, position, orientation, and surface checks | The process produces acceptable features |
| Repeated trials | Results across representative positions and repeated cycles | The improvement is consistent within the tested conditions |
| Acceptance decision | Recorded limits, results, remaining issues, and sign-off | The conclusion has a defined basis |
Verify the claimed operating range
A successful hole close to a support may not represent a hole farther along the drum. Trials should include positions that previously showed shaking and other demanding locations within the agreed operating range.
The same principle applies to drum diameters. An adjustable support arrangement needs verification for the sizes covered by the acceptance claim.
If workholding and tooling change together, successful results support acceptance of the combined configuration. They do not isolate the contribution of either change. Without a comparable earlier baseline, the report can establish current performance but cannot quantify the improvement.
The conclusion should state the tested conditions, measured results, and remaining limits. In this case, the supplied records support a troubleshooting and re-inspection plan. They do not yet establish that the original shaking was eliminated.
Conclusión
Boiler drum shaking needs separate checks of workholding movement and cutting vibration. A retrofit is proven through measured stability and repeatable hole quality under documented conditions.
-
"Dynamic Screw Lead Accuracy Measurement – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11548596/. Geometric dimensioning and tolerancing principles show that out-of-roundness and diameter variation alter contact points between cylindrical workpieces and V-supports, shifting the effective center position and potentially creating unstable support conditions. Evidence role: mechanism; source type: education. Supports: How cylindrical form deviations influence support contact and positioning. ↩
-
"Development of a metrology frame to improve the positioning accuracy …", https://www.nist.gov/publications/development-metrology-frame-improve-positioning-accuracy-micromeso-scale-machine-tools. Metrology standards establish that displacement measurements require a reference frame independent of the moving system; sensors mounted to components that move with the measured object cannot detect motion of the entire assembly relative to external references. Evidence role: general_support; source type: education. Supports: The requirement for measurement references to be independent of the measured system. ↩
-
"Effect of machining fixture design parameters on workpiece …", https://pure.psu.edu/en/publications/effect-of-machining-fixture-design-parameters-on-workpiece-displa. Mechanical engineering analysis distinguishes between permanent displacement indicating interface slip or plastic deformation, and recoverable displacement indicating elastic deflection; this distinction is fundamental to diagnosing whether workholding failures involve inadequate clamping force or insufficient structural rigidity. Evidence role: mechanism; source type: education. Supports: How displacement characteristics distinguish between clamping slip and elastic deflection. ↩
-
"Indexable Insert type Drill SumiDrill GDX series | SUMITOMO …", https://www.sumitool.com/en/products/cutting-tools/drills/gdx.html. Modern indexable drill designs commonly employ different insert geometries for central and peripheral positions to optimize cutting conditions across the drill diameter, with center inserts handling lower cutting speeds and peripheral inserts managing higher speeds and chip evacuation. Evidence role: general_support; source type: education. Supports: The use of different insert types in indexable drill designs. ↩
-
"Drill-Point Geometry, Thrust Force, Feed Work, and Hole Diameter – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC13665967/. Drilling process mechanics establish that surface curvature and irregularities cause cutting edges to engage progressively rather than simultaneously, with the resulting time-varying forces potentially causing tool deflection and vibration until the drill achieves stable full-diameter engagement. Evidence role: mechanism; source type: education. Supports: How surface irregularities affect the sequence of cutting edge engagement. ↩

Chris Lu
Aprovechando más de una década de experiencia práctica en la industria de la máquina herramienta, en particular con máquinas CNC, estoy aquí para ayudar. Si tiene alguna pregunta que le haya surgido a raíz de este artículo, si necesita orientación para seleccionar el equipo adecuado (CNC o convencional), si está explorando soluciones de máquinas personalizadas o si está listo para discutir una compra, no dude en CONTACTAR CONMIGO. Encontremos la máquina herramienta perfecta para sus necesidades.