

Почему барабан котла вибрирует во время сверления на станке с ЧПУ?
Вибрация барабана котла может снизить точность отверстий и привести к повреждению инструмента. Поиск неисправностей должен быть направлен на выявление источника движения, а также проверку стабильности зажима заготовки и условий врезания сверла.
Барабан котла может вибрировать, если силы резания воздействуют на недостаточно надежный зажим, неправильно расположенные опоры или гибкую оснастку. Биение инструмента, неравномерное врезание и проблемы со стружкой также могут вызывать вибрацию. Диагностика требует раздельных измерений перемещения барабана, перемещения опор и поведения инструмента при сопоставимых условиях резания.
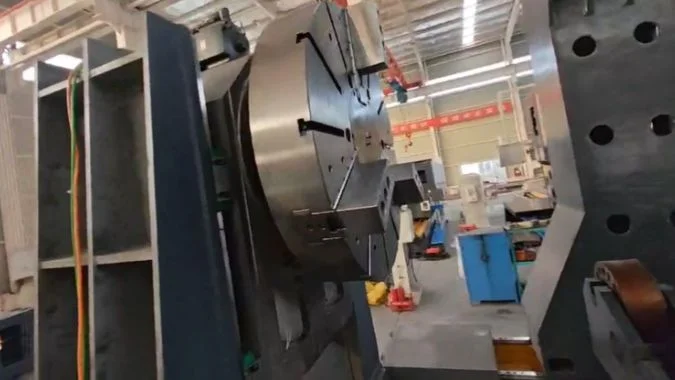
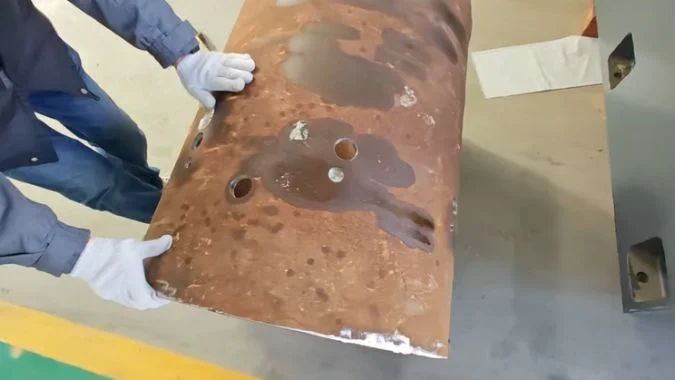
В ходе проведенной инспекции инженер заподозрил нестабильную поддержку веса барабана, неравномерный захват патрона и смещение сверла с U-образной геометрией от центра. Для повторного испытания было предложено использовать корончатое сверло. Эта рекомендация осталась непроверенной из-за отсутствия сменного инструмента. Следовательно, система опор нуждалась в отдельной проверке перед тем, как следующее испытание на резку сможет предоставить полезные данные.
Как следует проверять высоту и положение V-образной опоры перед сверлением?
Приподнятая опора может по-прежнему не нести должной нагрузки или нарушать соосность барабана. Инспекция должна подтвердить наличие контакта под нагрузкой, надежность крепления и точность положения относительно установленной базы.
V-образные опоры должны проверяться под фактической нагрузкой от барабана относительно установочной базы станка и оси зажима. Каждая опора должна контактировать с предназначенной областью, удерживать отрегулированное положение и оставаться надежно закрепленной в основании. Высота и расстояние между опорами должны соответствовать геометрии барабана и зоне сверления.
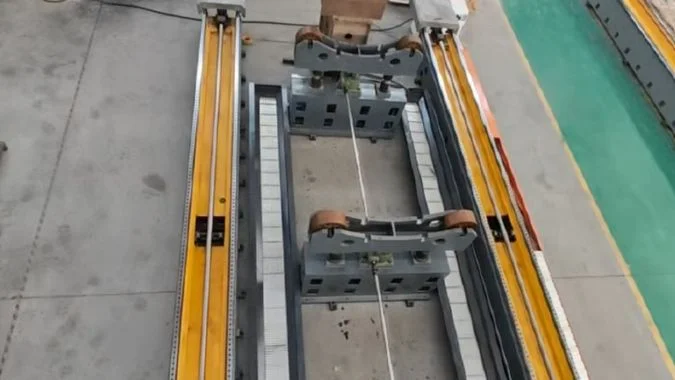
Проверьте весь узел опор в сборе.
Предложенная модернизация сохраняла два узла опор. План включал удаление оригинальных нижних прокладок, установку стальных пластин для регулировки положения и добавление приводов подъема с двигателем на обе опоры. Монтажные отверстия опор, кронштейны двигателей и установочные базы должны быть подготовлены до прибытия инженера.
Это были предложенные изменения. Их выполнение и эффективность под нагрузкой еще требовали проверки.
Инспекция должна проследить передачу нагрузки от контактных поверхностей барабана через подъемный механизм и соединения к основанию станка.
| Точка осмотра | Что необходимо проверить | Почему это важно |
|---|---|---|
| Монтажные поверхности | Чистота посадочных мест, правильность баз и надежность соединений пластин | Подвижное основание сводит на нет работу расположенной над ним опоры |
| Высота опор под нагрузкой | Соосность барабана до и после регулировки | Чрезмерный подъем может нарушить центровку патрона |
| Расстояние между опорами | Положение контакта относительно веса барабана и зоны сверления | Неправильное расстояние может привести к образованию слабо поддерживаемого участка |
| Механизм подъема и фиксации | Стабильная высота после регулировки и надежная фиксация в соответствии с конструкцией | Движение двигателя само по себе не доказывает удержание нагрузки |
| Контакт барабана и патрона | Фактический диаметр, отклонение формы и зацепление кулачков | Отклонение диаметра может изменить захват и распределение нагрузки |
Измеряйте центровку в нагруженном состоянии
Номинально равные высоты опор не гарантируют автоматическое установление правильной осевой линии барабана. Отклонение диаметра, овальность и неравномерный контакт могут изменить положение под нагрузкой.1 Инспекция должна проводиться с использованием согласованных эталонных значений станка и заготовки.
Слишком низко установленная опора может оставить зазор. Слишком высоко установленная опора может приподнять или деформировать барабан относительно патрона. Оба условия могут повлиять на стабильность сверления.
Итоговые показания следует фиксировать после зажима и фиксации. Пределы для центровки, контакта и перемещения должны соответствовать конструкции оборудования и плану приемки. Затем систему координат барабана следует проверить относительно этой проверенной настройки.
Как пробный рез позволяет отделить смещение зажимного приспособления от вибрации инструмента?
Видимое дрожание не указывает на смещающийся интерфейс. Контрольные испытания должны отслеживать барабан, опорную конструкцию и инструмент на каждом этапе сверления.
Пробный рез позволяет разделить причины путем измерения движения барабана относительно приспособления и движения опоры относительно основания станка, наряду с поведением инструмента. Сравнение должно охватывать подвод, врезание, полное зацепление и выход инструмента. Каждое испытание должно изменять одно условие при сохранении тех же измерительных меток.
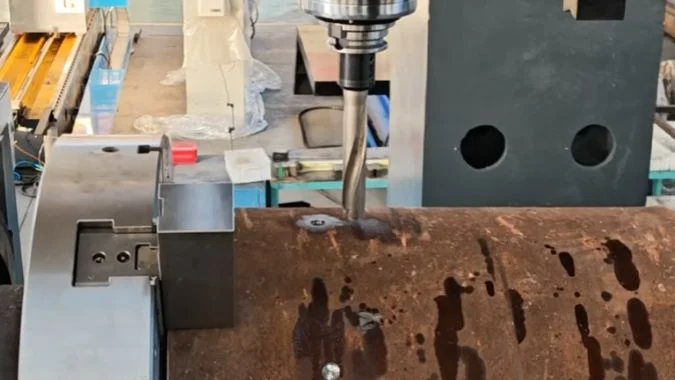
Установите прослеживаемый базовый уровень
Испытание должно начинаться с подтвержденного надежного зажима. В протоколе должны быть указаны барабан, расположение отверстия, положения опор, настройки зажима, сверло, держатель, вылет, скорость, подача и состояние охлаждающей жидкости.
Измерительная система должна различать перемещения между отдельными интерфейсами. Индикатор, прикрепленный к опоре, которая движется вместе с барабаном, может не зафиксировать движение всего узла.2 Подходящие приборы требуют стабильных опорных точек вне предполагаемого места смещения.
Замеры до и после резания могут выявить остаточное смещение. Для фиксации перемещений, которые исчезают после снятия нагрузки при резании, необходимы измерения динамического смещения или вибрации.
| Этап испытаний | Наблюдение для записи | Что могут свидетельствовать данные |
|---|---|---|
| Вращение шпинделя перед контактом | Вибрация на шпинделе или держателе | Проблема вращающегося узла может существовать независимо от процесса резания |
| Начальное врезание | Смещение барабана, движение опоры и отклонение инструмента | Неравномерное зацепление может выявить слабую настройку или нестабильность инструмента |
| Полное зацепление | Продолжение движения, изменение нагрузки и сход стружки | Необходимо проверить гибкость опоры, вибрацию инструмента или засорение стружкой |
| Прорыв и отвод | Резкое движение и любое остаточное смещение базовой точки | Изменение нагрузки может выявить проскальзывание или упругое перемещение |
Сравните эквивалентные условия резания
При сравнении опор следует по возможности сохранять одни и те же настройки оснастки и режимы резания. Эквивалентные позиции необработанных отверстий должны иметь сопоставимую толщину стенки, форму входа и расстояние до опоры.
Звук, видео, нагрузка на шпиндель и качество отверстий служат вспомогательными доказательствами. Ни один из этих факторов сам по себе не определяет первопричину.
Относительное проскальзывание в патроне указывает на проблему с фиксацией. Движение, возвращающееся к нулевой отметке, может указывать на упругий прогиб.3 Стабильные показания в одном месте не исключают локальную вибрацию корпуса в других местах. Для различения этих реакций необходимо достаточное количество точек измерения.
Почему тип сверла и условия врезания следует проверять наряду с зажимным приспособлением?
Надежно закрепленный барабан все равно может испытывать нестабильные усилия при сверлении. Конструкцию сверла, крепление и геометрию входа необходимо проверить, прежде чем оценивать эффективность смены инструмента.
Тип сверла и условия входа определяют силы, действующие на приспособление. Изогнутая или неровная поверхность может привести к неравномерной нагрузке на режущие кромки при врезании. Выравнивание сверла, вылет, состояние кромки, подача и охлаждающая жидкость должны соответствовать условиям применения. Замена сверла требует документально подтвержденных испытаний перед тем, как будет доказана его эффективность.
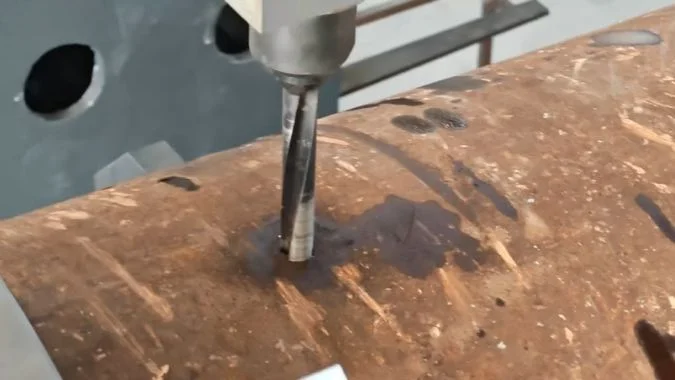
Определите предполагаемую неисправность оснастки
Инженер заподозрил смещение центрального сверла U-типа. Это описание требует измеримого определения. Биение оси инструмента, несоосность с целевым отверстием и боковой прогиб при врезании — это разные состояния.
Сверло со сменными пластинами по своей конструкции может иметь различные центральную и периферийную пластины.4 Их внешний вид сам по себе не может служить доказательством неправильной центровки. Биение и соосность следует проверять в точках, указанных для конкретного сверла и держателя.
Предлагаемое сверло с коронкой также требует идентификации производителя и модели. Одно лишь название не определяет геометрию резания или пригодность для поверхности барабана.
| Инструментальная оснастка | Информация, необходимая до начала испытаний | Назначение |
|---|---|---|
| Модель и конструкция сверла | Диаметр резания, конструкция наконечника или пластины и эксплуатационные ограничения | Устанавливает правильную процедуру врезания |
| Установка инструмента | Состояние державки, посадка, выравнивание и измеренное биение | Отделяет ошибки монтажа от отгиба инструмента при резании |
| Длина инструмента | Требуемый вылет и фактический свес | Выявляет устранимую податливость |
| Поверхность врезания | Кривизна, локальный уклон и неровности поверхности | Показывает, как режущие кромки входят в контакт первыми |
| Условия резания | Подача при врезании, подача при полном резании, скорость и подача СОЖ | Делает испытание воспроизводимым |
Согласует метод врезания с конкретным инструментом
Изогнутые и неровные поверхности могут создавать неравномерный контакт до того, как сверло достигнет полного диаметра.5 Различные конструкции сверл требуют различных стратегий врезания.
Любое снижение подачи, предварительное засверливание или локальная подготовка поверхности должны выполняться в соответствии с инструкциями к выбранному сверлу и чертежом детали. Рекомендация для одной конструкции сверла не должна автоматически переноситься на другую.
Сменное сверло может потребовать других настроек. Эти изменения должны быть зафиксированы, поскольку сравнение в этом случае оценивает совокупное изменение инструмента и процесса. В представленном отчете об инспекции испытание замены осталось открытым, поэтому об улучшении стабильности пока нельзя заявить.
Какие доказательства необходимы для подтверждения того, что модернизация зажимного приспособления решила проблему?
Завершенная установка и работающий станок не доказывают устранение исходной неисправности. Приемка требует зарегистрированных проверок перемещений и повторяемого качества отверстий в согласованных производственных условиях.
Модернизация зажимного приспособления подтверждается документально оформленными модификациями, измеренным контролем перемещений барабана и опор, а также соответствующими требованиям отверстиями в ходе повторных испытаний. Записи должны содержать сравнимые условия резания и согласованные пределы приемки. Завершение установки, эксплуатация станка и устранение исходной проблемы с вибрацией требуют отдельных доказательств.
Свяжите каждую модификацию с измеренным результатом
Доступные записи охватывали установку, ввод в эксплуатацию, пробную эксплуатацию, обучение, а также предлагаемые изменения в системах поддержки и гидравлике. Повторная приемка с соответствующим буром оставалась незавершенной, а окончательное подписание актов не было выполнено.
Отчет о верификации должен определять, какие изменения были выполнены и как они соотносятся с утвержденным планом. Фотографии и проверки установки подтверждают физическое размещение. Замеры под нагрузкой и результаты резки подтверждают производительность.
| Требуемые доказательства | Что должна содержать запись | Что она устанавливает |
|---|---|---|
| Завершенные модификации | Места расположения опор, пластины, соединения, подъемные механизмы и соответствующие изменения в гидравлике | Установленная конфигурация соответствует согласованным работам |
| Сопоставимые условия испытаний | Drum details, hole locations, tooling, clamps, supports, and cutting settings | Results can be compared meaningfully |
| Movement measurements | Drum-to-fixture and support-to-base readings during and after cutting | The setup maintains position within agreed limits |
| Hole inspection | Drawing-based size, position, orientation, and surface checks | The process produces acceptable features |
| Repeated trials | Results across representative positions and repeated cycles | The improvement is consistent within the tested conditions |
| Acceptance decision | Recorded limits, results, remaining issues, and sign-off | The conclusion has a defined basis |
Verify the claimed operating range
A successful hole close to a support may not represent a hole farther along the drum. Trials should include positions that previously showed shaking and other demanding locations within the agreed operating range.
The same principle applies to drum diameters. An adjustable support arrangement needs verification for the sizes covered by the acceptance claim.
If workholding and tooling change together, successful results support acceptance of the combined configuration. They do not isolate the contribution of either change. Without a comparable earlier baseline, the report can establish current performance but cannot quantify the improvement.
The conclusion should state the tested conditions, measured results, and remaining limits. In this case, the supplied records support a troubleshooting and re-inspection plan. They do not yet establish that the original shaking was eliminated.
Заключение
Boiler drum shaking needs separate checks of workholding movement and cutting vibration. A retrofit is proven through measured stability and repeatable hole quality under documented conditions.
-
"Dynamic Screw Lead Accuracy Measurement – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11548596/. Geometric dimensioning and tolerancing principles show that out-of-roundness and diameter variation alter contact points between cylindrical workpieces and V-supports, shifting the effective center position and potentially creating unstable support conditions. Evidence role: mechanism; source type: education. Supports: How cylindrical form deviations influence support contact and positioning. ↩
-
"Development of a metrology frame to improve the positioning accuracy …", https://www.nist.gov/publications/development-metrology-frame-improve-positioning-accuracy-micromeso-scale-machine-tools. Metrology standards establish that displacement measurements require a reference frame independent of the moving system; sensors mounted to components that move with the measured object cannot detect motion of the entire assembly relative to external references. Evidence role: general_support; source type: education. Supports: The requirement for measurement references to be independent of the measured system. ↩
-
"Effect of machining fixture design parameters on workpiece …", https://pure.psu.edu/en/publications/effect-of-machining-fixture-design-parameters-on-workpiece-displa. Mechanical engineering analysis distinguishes between permanent displacement indicating interface slip or plastic deformation, and recoverable displacement indicating elastic deflection; this distinction is fundamental to diagnosing whether workholding failures involve inadequate clamping force or insufficient structural rigidity. Evidence role: mechanism; source type: education. Supports: How displacement characteristics distinguish between clamping slip and elastic deflection. ↩
-
"Indexable Insert type Drill SumiDrill GDX series | SUMITOMO …", https://www.sumitool.com/en/products/cutting-tools/drills/gdx.html. Modern indexable drill designs commonly employ different insert geometries for central and peripheral positions to optimize cutting conditions across the drill diameter, with center inserts handling lower cutting speeds and peripheral inserts managing higher speeds and chip evacuation. Evidence role: general_support; source type: education. Supports: The use of different insert types in indexable drill designs. ↩
-
"Drill-Point Geometry, Thrust Force, Feed Work, and Hole Diameter – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC13665967/. Drilling process mechanics establish that surface curvature and irregularities cause cutting edges to engage progressively rather than simultaneously, with the resulting time-varying forces potentially causing tool deflection and vibration until the drill achieves stable full-diameter engagement. Evidence role: mechanism; source type: education. Supports: How surface irregularities affect the sequence of cutting edge engagement. ↩

Крис Лу
Используя более чем десятилетний практический опыт работы в станкостроении, особенно на станках с ЧПУ, я готов помочь. Если у вас возникли вопросы, вызванные этой статьей, если вам нужно руководство по выбору подходящего оборудования (с ЧПУ или обычного), если вы изучаете индивидуальные решения по станкам или готовы обсудить покупку, не стесняйтесь, свяжитесь со мной. Давайте найдем идеальный станок для ваших нужд.