

Perché un corpo cilindrico di caldaia vibra durante la foratura CNC?
Un tamburo della caldaia che vibra può compromettere la precisione del foro e danneggiare gli utensili. La risoluzione dei problemi deve individuare il movimento e verificare sia la stabilità del sistema di bloccaggio del pezzo che le condizioni di entrata della punta.
Un tamburo della caldaia può vibrare quando le forze di perforazione agiscono su un bloccaggio allentato, supporti posizionati male o un setup flessibile. Anche l'eccentricità dell'utensile, l'impegno irregolare in entrata e i problemi con i trucioli possono creare vibrazioni. La diagnosi richiede misurazioni separate del movimento del tamburo, del movimento del supporto e del comportamento dell'utensile in condizioni di taglio comparabili.
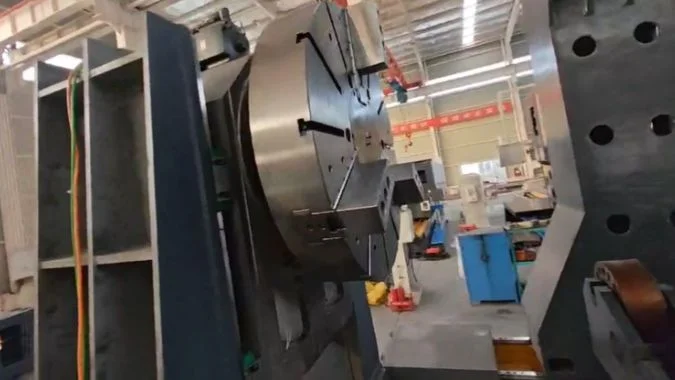
Nell'ispezione riportata, l'ingegnere ha sospettato un supporto instabile del peso del tamburo, una presa incoerente del mandrino e una punta a U fuori centro. È stata proposta una punta a corona per un'altra prova. Tale raccomandazione è rimasta non verificata poiché l'utensile sostitutivo non era disponibile. La disposizione del supporto richiedeva quindi una propria ispezione prima che il successivo test di taglio potesse produrre prove utili.
Come dovrebbero essere verificate l'altezza e la posizione del supporto a V prima della foratura?
Un supporto rialzato potrebbe comunque sostenere poco carico o disturbare l'allineamento del tamburo. L'ispezione deve confermare il contatto sotto carico, la sicurezza del montaggio e la posizione rispetto al riferimento stabilito.
I supporti a V dovrebbero essere controllati sotto il carico effettivo del tamburo rispetto al riferimento di setup della macchina e all'asse di bloccaggio. Ogni supporto deve essere a contatto con l'area prevista, mantenere la sua posizione regolata e rimanere sicuro alla base. L'altezza e la spaziatura dovrebbero adattarsi alla geometria del tamburo e alla posizione di perforazione.
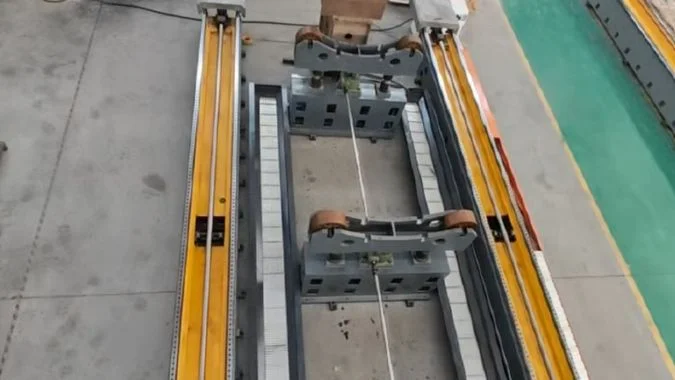
Controllare l'intero gruppo di supporto
Il retrofit proposto ha mantenuto due gruppi di supporto. Il piano includeva la rimozione degli spessori inferiori originali, l'inserimento di piastre in acciaio per un posizionamento regolabile e l'aggiunta di un sollevamento motorizzato a entrambi i supporti. I fori di montaggio del supporto, le staffe del motore e i riferimenti di montaggio dovevano essere preparati prima dell'arrivo dell'ingegnere.
Queste erano modifiche proposte. Il loro completamento e le prestazioni sotto carico richiedevano ancora una verifica.
Un'ispezione dovrebbe seguire il carico dalle superfici di contatto del tamburo attraverso il meccanismo di sollevamento e i collegamenti alla base della macchina.
| Punto di ispezione | Cosa occorre controllare | Perché è importante |
|---|---|---|
| Superfici di montaggio | Sedi pulite, riferimenti corretti e collegamenti sicuri delle piastre | Una base mobile compromette il supporto sovrastante |
| Altezza del supporto sotto carico | Allineamento del tamburo prima e dopo la regolazione | Un sollevamento eccessivo può disturbare l'allineamento del mandrino |
| Spaziatura dei supporti | Posizioni di contatto relative al peso del tamburo e all'area di perforazione | Una spaziatura inadeguata può lasciare una campata scarsamente supportata |
| Meccanismo di sollevamento e bloccaggio | Altezza stabile dopo la regolazione e bloccaggio sicuro come previsto dal progetto | Il solo movimento del motore non prova la tenuta del carico |
| Contatto tra tamburo e mandrino | Diametro effettivo, variazione di forma e presa delle ganasce | La variazione del diametro può modificare la presa e la distribuzione del carico |
Misurare l'allineamento in condizioni di carico
Altezze di supporto nominalmente uguali non stabiliscono automaticamente la corretta linea centrale del tamburo. La variazione del diametro, l'ovalizzazione e il contatto disuguale possono modificare la posizione sotto carico.1 L'ispezione dovrebbe utilizzare i riferimenti concordati per la macchina e il pezzo in lavorazione.
Un supporto posizionato troppo in basso può lasciare uno spazio vuoto. Un supporto posizionato troppo in alto può sollevare o deformare il tamburo contro il mandrino. Entrambe le condizioni possono influenzare la stabilità della foratura.
Le letture finali devono essere registrate dopo il bloccaggio e la messa in sicurezza. I limiti per l'allineamento, il contatto e il movimento devono seguire il progetto dell'attrezzatura e il piano di accettazione. Il sistema di coordinate del tamburo deve quindi essere verificato rispetto a tale configurazione validata.
Come può un taglio di prova distinguere il movimento del sistema di bloccaggio dalle vibrazioni dell'utensile?
Le vibrazioni visibili non identificano l'interfaccia in movimento. Una prova controllata dovrebbe monitorare il tamburo, la struttura di supporto e l'utensile durante ogni fase della foratura.
Un taglio di prova può separare le cause misurando il movimento del tamburo rispetto al dispositivo di fissaggio e il movimento del supporto rispetto alla base della macchina, insieme al comportamento dell'utensile. Il confronto dovrebbe coprire l'approccio, l'entrata, il pieno impegno e la fuoriuscita. Ogni prova dovrebbe modificare una sola condizione mantenendo gli stessi riferimenti di misurazione.
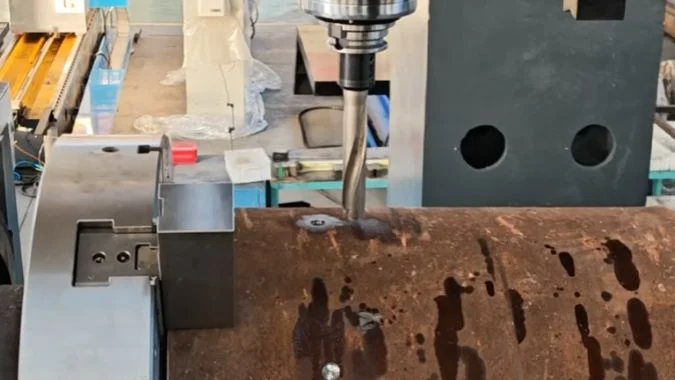
Stabilire una linea di base tracciabile
La prova dovrebbe iniziare con un bloccaggio sicuro confermato. Il relativo registro dovrebbe identificare il tamburo, la posizione del foro, le posizioni dei supporti, le impostazioni dei morsetti, la punta, il portautensile, lo sbalzo, la velocità, l'avanzamento e le condizioni del refrigerante.
Il sistema di misurazione dovrebbe distinguere il movimento attraverso interfacce separate. Un indicatore fissato a un supporto che si muove insieme al tamburo potrebbe non rilevare il movimento dell'intero assieme.2 Gli strumenti idonei necessitano di punti di riferimento stabili al di fuori del giunto che si sospetta sia in movimento.
Le misurazioni da fermo prima e dopo il taglio possono rivelare uno spostamento permanente. Sono necessarie misurazioni dello spostamento dinamico o delle vibrazioni per catturare il movimento che scompare una volta rimosso il carico di taglio.
| Fase di prova | Osservazione da registrare | Cosa può suggerire l'evidenza |
|---|---|---|
| Mandrino in rotazione prima del contatto | Vibrazione al mandrino o al supporto | Un problema del gruppo rotante potrebbe esistere indipendentemente dal taglio |
| Ingresso iniziale | Spostamento del tamburo, movimento del supporto e deflessione dell'utensile | Un impegno irregolare può esporre una configurazione debole o un utensile instabile |
| Impegno completo | Movimento continuo, variazione del carico e flusso del truciolo | Verificare le necessità di flessibilità del supporto, vibrazione dell'utensile o congestione dei trucioli |
| Passaggio e ritiro | Movimento improvviso ed eventuale spostamento del riferimento residuo | Il carico variabile può rivelare slittamento o movimento elastico |
Confrontare condizioni di taglio equivalenti
Un confronto tra supporti dovrebbe mantenere gli stessi utensili e le stesse impostazioni di taglio, ove possibile. Posizioni di fori non lavorati equivalenti dovrebbero presentare spessore della parete, forma di ingresso e distanza di supporto comparabili.
Audio, video, carico del mandrino e qualità del foro forniscono prove a supporto. Nessuno di questi elementi identifica la causa principale da solo.
Uno slittamento relativo al mandrino indica un problema di serraggio. Un movimento che torna a zero può indicare una deflessione elastica.3 Una lettura stabile in una posizione non esclude una vibrazione locale del guscio altrove. L'ispezione richiede un numero sufficiente di punti di misurazione per distinguere queste risposte.
Perché il tipo di punta e le condizioni di ingresso dovrebbero essere controllati insieme al sistema di bloccaggio?
Un tamburo sicuro può comunque subire forze di foratura instabili. Il design del trapano, il montaggio e la geometria di ingresso devono essere controllati prima di giudicare efficace un cambio utensile.
Il tipo di punta e le condizioni di ingresso determinano le forze applicate al bloccaggio del pezzo. Una superficie curva o irregolare può caricare i taglienti in modo non uniforme durante l'ingresso. L'allineamento della punta, lo sbalzo, le condizioni del tagliente, l'avanzamento e il refrigerante devono corrispondere all'applicazione. Una punta sostitutiva necessita di una prova documentata prima che i suoi benefici possano essere confermati.
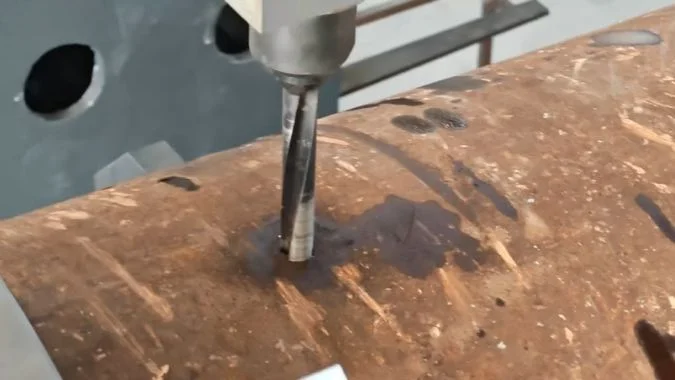
Definire il difetto dell'utensile sospetto
L'ingegnere sospettava un U-drill decentrato. Tale descrizione necessita di una definizione misurabile. L'eccentricità dell'asse dell'utensile, il disallineamento rispetto al foro previsto e la deflessione laterale durante l'ingresso sono condizioni differenti.
Un trapano a inserti indicizzabili può avere inserti centrali e periferici differenti per design.4 Il loro aspetto da solo non può stabilire un centraggio errato. L'eccentricità e l'allineamento dovrebbero essere controllati nei punti specificati per la punta e il portautensile effettivi.
Anche la punta a corona proposta necessita di un'identificazione di produttore e modello. Il solo nome non ne stabilisce la geometria di taglio o l'idoneità per la superficie del tamburo.
| Elemento di attrezzaggio | Informazioni necessarie prima della prova | Scopo |
|---|---|---|
| Modello e struttura della punta | Diametro di taglio, design della punta o dell'inserto e limiti di applicazione | Stabilisce la corretta procedura di ingresso |
| Montaggio dell'utensile | Condizioni del supporto, sede, allineamento e oscillazione misurata | Separa i difetti di montaggio dalla deflessione di taglio |
| Lunghezza dell'utensile | Sporgenza richiesta ed effettiva | Identifica la flessibilità evitabile |
| Superficie di ingresso | Curvatura, pendenza locale e irregolarità superficiali | Mostra come i taglienti entrano in contatto inizialmente |
| Condizioni di taglio | Avanzamento in ingresso, avanzamento a taglio pieno, velocità ed erogazione del refrigerante | Rende la prova riproducibile |
Adattare il metodo di ingresso all'utensile effettivo
Le superfici curve e irregolari possono creare un impegno irregolare prima che la punta raggiunga il diametro pieno.5 Diversi design di punte richiedono diverse strategie di ingresso.
Qualsiasi riduzione dell'avanzamento, operazione pilota o preparazione superficiale locale deve seguire le istruzioni della punta selezionata e il disegno del pezzo. Una raccomandazione per un design di punta non dovrebbe essere trasferita automaticamente a un altro.
La punta sostitutiva potrebbe richiedere impostazioni diverse. Tali modifiche devono essere registrate, poiché il confronto valuta quindi la combinazione di utensile e processo. Nell'ispezione riportata, la prova di sostituzione è rimasta aperta, quindi non è stato ancora possibile dichiarare una maggiore stabilità.
Quali prove sono necessarie per confermare che l'ammodernamento del sistema di bloccaggio abbia risolto il problema?
L'installazione completata e una macchina in funzione lasciano il difetto originale non dimostrato. L'accettazione richiede controlli del movimento registrati e una qualità del foro ripetibile nelle condizioni di produzione concordate.
Un ammodernamento del sistema di bloccaggio viene verificato tramite modifiche documentate, controllo misurato del movimento del tamburo e del supporto, e fori conformi in prove ripetute. I registri devono identificare condizioni di taglio comparabili e limiti di accettazione concordati. Il completamento dell'installazione, il funzionamento della macchina e la risoluzione del problema di vibrazione originale richiedono prove separate.
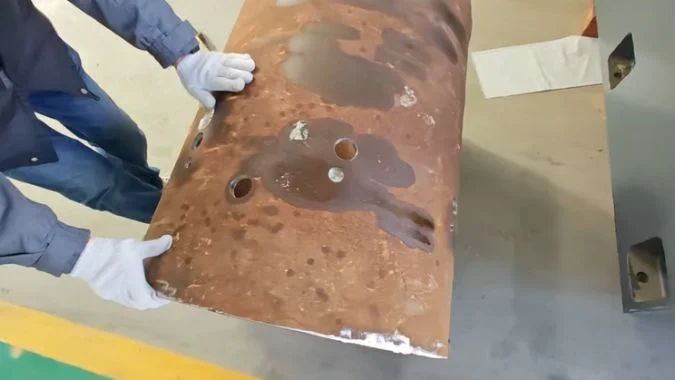
Collega ogni modifica a un risultato misurato
I documenti disponibili coprivano l'installazione, la messa in servizio, il funzionamento di prova, la formazione e le modifiche proposte al supporto e all'impianto idraulico. La riaccettazione con un trapano adeguato rimaneva in sospeso e l'approvazione finale era incompleta.
Un rapporto di verifica dovrebbe identificare quali modifiche sono state completate e come si confrontano con il piano approvato. Le fotografie e i controlli di installazione stabiliscono la disposizione fisica. Le misurazioni sotto carico e i risultati di taglio ne stabiliscono le prestazioni.
| Prove richieste | Cosa dovrebbe contenere il documento | Cosa stabilisce |
|---|---|---|
| Modifiche completate | Posizioni dei supporti, piastre, connessioni, dispositivi di sollevamento e relative modifiche idrauliche | La configurazione installata corrisponde al lavoro concordato |
| Condizioni di prova comparabili | Drum details, hole locations, tooling, clamps, supports, and cutting settings | Results can be compared meaningfully |
| Movement measurements | Drum-to-fixture and support-to-base readings during and after cutting | The setup maintains position within agreed limits |
| Hole inspection | Drawing-based size, position, orientation, and surface checks | The process produces acceptable features |
| Repeated trials | Results across representative positions and repeated cycles | The improvement is consistent within the tested conditions |
| Acceptance decision | Recorded limits, results, remaining issues, and sign-off | The conclusion has a defined basis |
Verify the claimed operating range
A successful hole close to a support may not represent a hole farther along the drum. Trials should include positions that previously showed shaking and other demanding locations within the agreed operating range.
The same principle applies to drum diameters. An adjustable support arrangement needs verification for the sizes covered by the acceptance claim.
If workholding and tooling change together, successful results support acceptance of the combined configuration. They do not isolate the contribution of either change. Without a comparable earlier baseline, the report can establish current performance but cannot quantify the improvement.
The conclusion should state the tested conditions, measured results, and remaining limits. In this case, the supplied records support a troubleshooting and re-inspection plan. They do not yet establish that the original shaking was eliminated.
Conclusione
Boiler drum shaking needs separate checks of workholding movement and cutting vibration. A retrofit is proven through measured stability and repeatable hole quality under documented conditions.
-
"Dynamic Screw Lead Accuracy Measurement – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11548596/. Geometric dimensioning and tolerancing principles show that out-of-roundness and diameter variation alter contact points between cylindrical workpieces and V-supports, shifting the effective center position and potentially creating unstable support conditions. Evidence role: mechanism; source type: education. Supports: How cylindrical form deviations influence support contact and positioning. ↩
-
"Development of a metrology frame to improve the positioning accuracy …", https://www.nist.gov/publications/development-metrology-frame-improve-positioning-accuracy-micromeso-scale-machine-tools. Metrology standards establish that displacement measurements require a reference frame independent of the moving system; sensors mounted to components that move with the measured object cannot detect motion of the entire assembly relative to external references. Evidence role: general_support; source type: education. Supports: The requirement for measurement references to be independent of the measured system. ↩
-
"Effect of machining fixture design parameters on workpiece …", https://pure.psu.edu/en/publications/effect-of-machining-fixture-design-parameters-on-workpiece-displa. Mechanical engineering analysis distinguishes between permanent displacement indicating interface slip or plastic deformation, and recoverable displacement indicating elastic deflection; this distinction is fundamental to diagnosing whether workholding failures involve inadequate clamping force or insufficient structural rigidity. Evidence role: mechanism; source type: education. Supports: How displacement characteristics distinguish between clamping slip and elastic deflection. ↩
-
"Indexable Insert type Drill SumiDrill GDX series | SUMITOMO …", https://www.sumitool.com/en/products/cutting-tools/drills/gdx.html. Modern indexable drill designs commonly employ different insert geometries for central and peripheral positions to optimize cutting conditions across the drill diameter, with center inserts handling lower cutting speeds and peripheral inserts managing higher speeds and chip evacuation. Evidence role: general_support; source type: education. Supports: The use of different insert types in indexable drill designs. ↩
-
"Drill-Point Geometry, Thrust Force, Feed Work, and Hole Diameter – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC13665967/. Drilling process mechanics establish that surface curvature and irregularities cause cutting edges to engage progressively rather than simultaneously, with the resulting time-varying forces potentially causing tool deflection and vibration until the drill achieves stable full-diameter engagement. Evidence role: mechanism; source type: education. Supports: How surface irregularities affect the sequence of cutting edge engagement. ↩

Chris Lu
Avvalendomi di oltre un decennio di esperienza pratica nel settore delle macchine utensili, in particolare con le macchine CNC, sono qui per aiutarvi. Se avete domande suscitate da questo post, se avete bisogno di una guida per la scelta dell'attrezzatura giusta (CNC o convenzionale), se state esplorando soluzioni di macchine personalizzate o se siete pronti a discutere un acquisto, non esitate a CONTATTARMI. Troviamo la macchina utensile perfetta per le vostre esigenze.