

Warum verschleißt ein Wendeschneidplättchen in einem Gewindewirbelring zuerst?
Ein frühzeitiger Verschleiß eines Einsatzes kann die Produktion unterbrechen und das Gewindeprofil beschädigen. Ein Vergleich der Einbauposition und des Verschleißbildes hilft zu identifizieren, warum dieser von den anderen abweicht.
Bei einem Gewindewirbelring mit passenden, nach innen gerichteten Einsätzen kann ein Einsatz zuerst verschleißen, weil er weiter in den Schnitt ragt, falsch sitzt oder lokaler Hitze oder Stößen ausgesetzt ist. Bei wiederholtem Verschleiß in derselben Tasche sind die Position der Schneidkante, der Sitz und die Klemmung als Erstes zu prüfen.
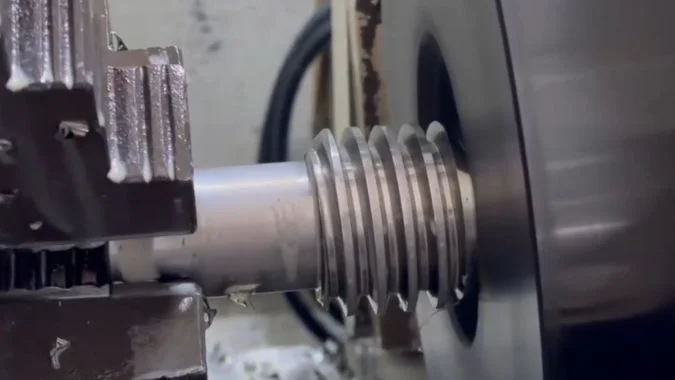
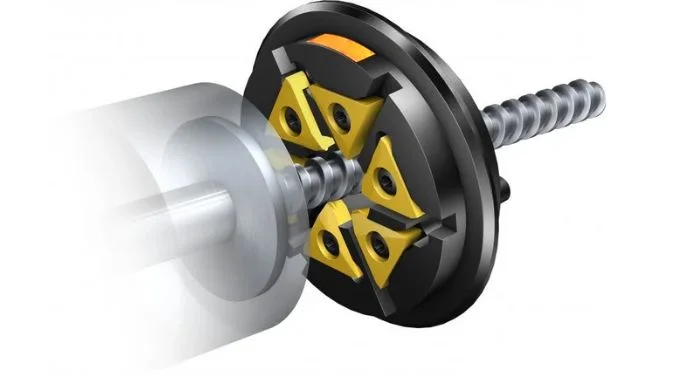
Der in dieser Diskussion behandelte Schneidring trägt Formeinsätze, deren Schneidkanten zur zentralen Öffnung weisen. Das Werkstück durchläuft diese Öffnung für die Außengewindebearbeitung. Jeder Einsatz rotiert in und aus dem Eingriff. Der erste diagnostische Schritt besteht darin festzustellen, wie sich diese passenden Kanten die Schneidarbeit teilen sollen.
Sind alle Wendeschneidplatten im Wirbelring so ausgelegt, dass sie die gleiche Last tragen?
Passende Einsätze sollten einen ähnlichen Beitrag zur Schneidarbeit leisten. Ein anhaltender Unterschied kann die Standzeit verkürzen; daher sollte die beabsichtigte Anordnung überprüft werden, bevor Schnittparameter geändert werden.
Passende Formeinsätze in dieser Art von Schneidring sollen sich die Schneidarbeit ähnlich teilen. Ihre momentanen Belastungen ändern sich während des Eingriffs, aber ein Einsatz sollte nicht dauerhaft einen unbeabsichtigten Mehranteil übernehmen. Ein fairer Vergleich erfordert dasselbe Profil, dieselbe Sorte, denselben Kantenzustand und dieselbe Einsatzhistorie.
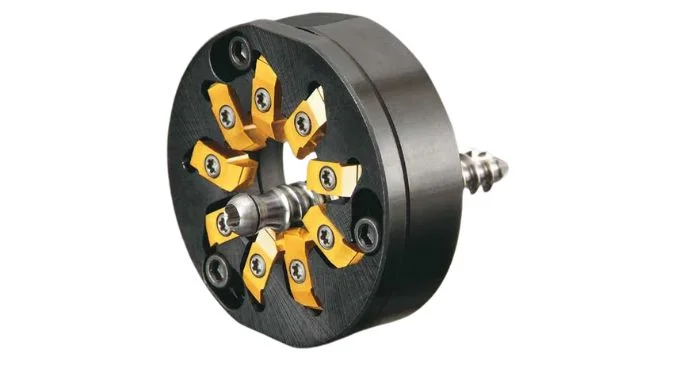
Passende Formeinsätze dienen als Referenz
Die Einsätze sind an der Innenseite des Schneidrings montiert. Ihre Schneidkanten weisen zur Öffnung und erzeugen das Außengewinde, während der Schneidring um das Werkstück rotiert.
Die beabsichtigte Schnittbeziehung hängt von den spezifizierten Kantenpositionen ab. Eine Spitze, die weiter in Richtung der Öffnung ragt, kann mehr Material abtragen als beabsichtigt. Ein gekippter oder schlecht abgestützter Einsatz kann zudem reiben oder stärkeren Stößen ausgesetzt sein.
| Zu bestätigendes Element | Warum das wichtig ist |
|---|---|
| Einsatzprofil und Teilenummer | Passende Taschen benötigen die spezifizierte Schneidgeometrie |
| Sorte und Kantenpräparation | Unterschiedliche Kantenzustände können zu unterschiedlichen Verschleißraten führen |
| Installierte Spitzenposition | Eine hervorstehende Kante kann einen größeren Teil des Schnitts übernehmen |
| Frühere Einsatzdauer | Eine ältere Kante kann in der aktuellen Charge frühzeitig ausfallen |
Jeder Einsatz durchläuft den Eintrittsbereich
Jeder Einsatz tritt in den Schneidbereich ein und verlässt ihn wieder, wenn der Schneidring rotiert. Eine feste Tasche verbleibt nicht dauerhaft an dem Punkt, an dem der Schnitt beginnt.
Hohe Schnittgeschwindigkeit oder starker Eingriff können die Anforderungen an den gesamten Satz erhöhen. Diese Bedingungen allein erklären jedoch nicht, warum eine bestimmte Tasche wiederholt zuerst verschleißt. Dieses Muster erfordert eine Überprüfung auf Unterschiede im Sitz, in der Position der Schneidkante oder in der Abstützung.
Die Zeichnung des Schneidrings sollte die beabsichtigte Anordnung der Wendeschneidplatten festlegen. Die Diagnose sollte mit dieser Anordnung und der tatsächlich installierten Geometrie beginnen.
Welches Verschleißbild deutet darauf hin, dass eine Wendeschneidplatte mehr Material abträgt?
Ein breiteres Verschleißband kann auf einen ungleichmäßigen Eingriff hindeuten, stellt jedoch nicht die Ursache fest. Eine konsequente Inspektion hilft dabei, stärkere Schnittleistung von Reibung oder unzureichender Kühlung zu unterscheiden.
Eine breitere Freiflächenverschleißmarke, die sich bei einem zusammengehörigen Einsatz schneller entwickelt, deutet auf einen stärkeren Eingriff oder stärkere Reibung hin. Schnellerer Spitzenverschleiß oder ein tieferer Spanflächenkrater können diesen Verdacht stützen. Messungen der tatsächlichen Schneidenposition sind erforderlich, da Verschleißunterschiede auch aus Kühlung, Sorte oder Schneidenschäden resultieren können.
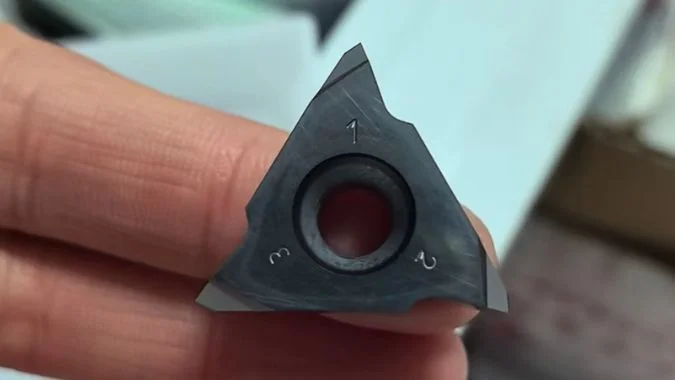
Der Freiflächenverschleiß ist der nützlichste Ausgangspunkt für Vergleiche.
Die Freiflächenverschleißmarke ist der Bereich des Materialverlusts hinter der Schneidkante. Ihre Breite wird üblicherweise als VB aufgezeichnet.1.
Der Bediener sollte denselben Bereich an jeder zusammengehörigen Wendeschneidplatte inspizieren. Eine 10-fache Lupe kann den ersten Vergleich unterstützen.2. Fotos, die mit derselben Vergrößerung aufgenommen wurden, helfen dabei, das Wachstum des Bandes zu verfolgen.
Die Wendeschneidplatten sollten eine vergleichbare Schnittexposition aufweisen. Der Vergleich einer neuen Schneide mit einer, die bereits bei einem früheren Auftrag verwendet wurde, kann zu einem irreführenden Ergebnis führen.
| Verschleißmuster | Was es nahelegen könnte | Unterstützende Prüfung |
|---|---|---|
| Breiterer, kontinuierlicher Freiflächenverschleiß | Stärkere Schnittexposition oder Reibung | Spitzenposition und Freiwinkel |
| Schnellere Abrundung der Schneidenspitze | Konzentrierte Belastung nahe der Profilspitze | Sitz und tatsächlicher Profileingriff |
| Tieferer Spanflächenkrater | Höherer lokaler Wärmebedarf | Kühlmittelzufuhr, -qualität und Schnittgeschwindigkeit |
| Zackige Fehlstellen | Lokaler Kantenbruch | Stoß, Vibration, Spannung und Spanabfuhr |
Verschleißmessungen erfordern eine Überprüfung der Stützposition
Ein überstehender Wendeschneidplatte kann bei aufeinanderfolgenden Umdrehungen zusätzliches Material abtragen. Eine falsch sitzende Wendeschneidplatte kann hingegen schnell verschleißen, da sich ihr Freiwinkel verändert hat. Beides kann zu einer größeren Verschleißmarkenbreite führen, erfordert jedoch unterschiedliche Korrekturen.
Zunehmende Gratbildung, Abweichungen im Gewindeprofil und ein allmählicher Verlust der Oberflächengüte dienen als unterstützende Anhaltspunkte. Maschinenlast und Geräuschentwicklung beschreiben den Gesamtprozess und können das Schnittvolumen einer einzelnen Wendeschneidplatte nicht isoliert bestimmen.
Verschleißgrenzen sollten den Empfehlungen des Herstellers und den Qualitätsanforderungen des Gewindes entsprechen. Eine allgemeine Verschleißgrenze für das Fräsen sollte nicht automatisch als Ersatzgrenze für das Präzisionsgewindewirbeln übernommen werden.
Was sollte überprüft werden, wenn immer dieselbe Plattenaufnahme zuerst verschleißt?
Wiederholter Verschleiß in einer Aufnahme verschwendet Ersatzschneidplatten und deutet auf einen reproduzierbaren lokalen Unterschied hin. Sitz, Spannung und montierte Kantenposition sollten zuerst überprüft werden.
Die Plattensitzaufnahme muss auf eingeklemmte Späne, beschädigte Anlageflächen, inkorrekten Sitz sowie Probleme mit der Spannpratze oder Schraube überprüft werden. Als Nächstes müssen die Positionen der montierten Schneidkanten, die Montage des Schneidrings und der Rundlauf verifiziert werden. Anhaltender frühzeitiger Verschleiß bei Verwendung einer neuen passenden Wendeschneidplatte erhärtet den Verdacht auf ein problematisches Plattenfach.
Das Plattenfach und die Spannpratze haben Vorrang.
Der Bediener sollte die Nummer des Plattenfachs und die dort eingesetzte Wendeschneidplatte notieren. Die Inspektion muss bei stillstehender Maschine erfolgen, und der Schneidring ist gemäß dem vorgeschriebenen Wartungsverfahren zu handhaben.
Ein Span unter der Wendeschneidplatte kann deren Position verändern.3. Eine Kerbe oder eine beschädigte Anlagefläche kann einen vollständigen Kontakt verhindern. Eine verschlissene Spannpratze oder Schraube kann während des wiederholten Ein- und Austritts des Schnitts zu Bewegungen führen.
Die Ersatz-Wendeschneidplatte sollte das spezifizierte Profil und die korrekte Ausrichtung aufweisen. Das Festziehen sollte gemäß dem vorgeschriebenen Drehmoment und der Reihenfolge erfolgen.4. Eine Einstellvorrichtung kann die Konsistenz bei Schneidringen verbessern, die für den Plattenwechsel außerhalb der Maschine konzipiert sind.
| Inspektionspunkt | Zu suchende Anzeichen |
|---|---|
| Anlageflächen des Plattenfachs | Eingeklemmtes Material, Kerben, Verformungen oder unvollständiger Kontakt |
| Spannpratze und Schraube | Beschädigung, mangelhafter Eingriff oder inkonsistente Haltekraft |
| Position der Wendeschneidplatte | Eine Schneidspitze, die über ihre spezifizierte Position hinausragt oder gekippt ist |
| Montageschnittstelle des Schneidrings | Schmutz, Beschädigung oder unvollständiger Sitz |
| Montierter Schneidring und Schneidkanten | Radiale oder axiale Abweichungen über die festgelegten Grenzwerte hinaus |
Die Position der Schneidkanten erfordert eine eigene Überprüfung
Eine Messung des Außendurchmessers des Schneidrings kann nicht gewährleisten, dass jede Schneidspitze korrekt positioniert ist. Die montierten Schneidkanten müssen gemäß dem Messverfahren des Schneidringherstellers überprüft werden.
Der Rundlauf sollte an den angegebenen Referenzflächen gemessen werden5. Die Abnahmegrenze hängt vom Schneidring und der Anwendung ab. Der beabsichtigte Versatz zwischen Schneidring und Werkstück ist ein separater Einstellparameter und sollte der Prozessspezifikation entsprechen.
Ein frischer, passender Wendeplatten-Einsatz und ein korrektes Wiedereinsetzen ermöglichen einen kontrollierten Vergleich. Die Schnittbedingungen und die Belastung sollten während dieses Vergleichs konstant bleiben. Anhaltender frühzeitiger Verschleiß in derselben Aufnahme erfordert eine genauere Überprüfung der Sitz- und Schneidringgeometrie.
Die späteren Prüfungen sollten Spanfreiraum, Kühlmittelzufuhr, Montagefestigkeit und den Zustand der Spindellagerung umfassen. Änderungen der Schnittgeschwindigkeit können übermäßige thermische Anforderungen reduzieren, jedoch keine beschädigte Anlagefläche wiederherstellen.
Wie lässt sich ein Spanbruch von normalem Verschleiß der Schneidkante unterscheiden?
Eine Schneidkante, die Hartmetall verliert, erfordert eine andere Reaktion als eine, die allmählich verschleißt. Die Form der Beschädigung und ihre Entwicklung helfen dabei, die nächste Korrekturmaßnahme zu bestimmen.
Progressiver Verschleiß erzeugt normalerweise ein kontinuierliches Freiflächenverschleißband oder eine glatte Spanflächenerosion. Ausbrüche erzeugen lokal fehlendes Hartmetall, gezackte Kerben oder abgebrochene Ecken. Spanaufprall ist eine mögliche Ursache, aber auch Vibrationen, Überlastung und thermische Ermüdung müssen überprüft werden. Die Form allein kann die Ursache nicht bestimmen.
Progressiver Verschleiß und lokaler Bruch hinterlassen unterschiedliche Anzeichen
Ein kontinuierliches Verschleißband kann über viele Teile hinweg wachsen. Eine ausgebrochene Schneidkante enthält fehlendes Werkzeugmaterial und ein gestörtes Schneidprofil. Beide Zustände können an derselben Wendeplatte auftreten.
Der Bediener sollte die Schneidkante und die angrenzenden Flächen unter Vergrößerung inspizieren. Eine kleine Kerbe im Profil kann bereits von Bedeutung sein, bevor sich ein breites Verschleißband entwickelt.
| Erscheinungsbild | Wahrscheinlicher Zustand | Nützliche Nachkontrolle |
|---|---|---|
| Kontinuierliches, allmählich breiter werdendes Freiflächenband | Progressiver Freiflächenverschleiß | Verschleißrate, Schnittbedingungen und Freiwinkel |
| Glatter Spanflächenkrater | Progressiver Spanflächenverschleiß | Hitze, Spanberührung und verbleibende Schneidkantenfestigkeit |
| Gezackte Lücken oder eine fehlende Ecke | Absplitterung oder Bruch | Sitz, Eingriff, Stoß und Vibration |
| Wiederholte Risse entlang der Kante | Mögliche thermische Ermüdung | Temperaturwechsel und Kühlmittelkonsistenz |
| Aufprallspuren außerhalb des aktiven Schneidbereichs | Möglicher Spankontakt | Eingeklemmte Späne und der Abfuhrweg |
Spanaufprall erfordert unterstützende Nachweise
Im Schneidring verfangene Späne können auf eine Kante treffen oder erneut zerschnitten werden6. Eingeklemmtes Material, Aufprallspuren und Beschädigungen in der Nähe der betroffenen Kante stützen diese Erklärung.
Abplatzungen allein sind kein Beweis für einen Spanaufprall. Ein hervorstehender Wendeplattenhalter, eine instabile Klemmung oder Rattern können ebenfalls zum Bruch der Kante führen. Thermische Risse können sich über wiederholte Zyklen entwickeln, bevor ein Teil abbricht.
Der Prozessverlauf hilft dabei, diese Zustände zu unterscheiden. Ein sich allmählich verschlechterndes Oberflächenfinish und ein stetig zunehmender Verschleiß deuten auf eine fortschreitende Verschlechterung hin. Ein plötzlicher Gewindefehler oder neue Geräusche können mit einem Kantenbruch einhergehen.
Die Spanform liefert einen weiteren Hinweis, aber gezahnte oder fragmentierte Späne7 allein können eine Werkzeugbeschädigung nicht bestätigen. Die Schneidkante muss direkt überprüft werden.
Ein regelmäßiger Verschleißstreifen ist bei der Werkzeugnutzung zu erwarten, aber eine ungewöhnlich schnelle Verschleißrate muss dennoch untersucht werden. Die Korrekturmaßnahme sollte den gemessenen Zustand beheben, bevor eine weitere Wendeplatte demselben Zyklus unterzogen wird.
Schlussfolgerung
Früher Verschleiß einzelner Wendeplatten erfordert eine Überprüfung des Sitzes, der Position der Schneidspitze und der Wiederholgenauigkeit der Aufnahme. Vergleichbare Verschleißprotokolle und eine direkte Inspektion helfen, ungleichmäßigen Eingriff von Reibung oder Bruch zu unterscheiden.
-
"Eine neuartige Technik zur Überwachung des Werkzeugzustands zur Bestimmung von …", https://pmc.ncbi.nlm.nih.gov/articles/PMC12566434/. ISO 3685 definiert VB als das Maß der durchschnittlichen Freiflächenverschleißmarkenbreite, ein primärer Indikator für den Zustand von Schneidwerkzeugen bei Bearbeitungsvorgängen. Beweisrolle: Definition; Quellentyp: Institution. Unterstützt: VB ist das standardisierte Symbol für die durchschnittliche Breite der Freiflächenverschleißmarke bei der Messung des Werkzeugverschleißes. ↩
-
"Quantifizierung von Verschleiß und Lebensdauer von Werkzeugen", https://www.keyence.com/products/microscope/digital-microscope/industries/automotive/tool-wear.jsp. Bearbeitungshandbücher empfehlen üblicherweise eine 10- bis 20-fache Vergrößerung für die erste visuelle Beurteilung des Freiflächenverschleißes und des Kantenzustands in Produktionsumgebungen, während höhere Vergrößerungen detaillierten Laboranalysen vorbehalten sind. Beweisrolle: allgemeine Unterstützung; Quellentyp: Bildung. Unterstützt: Eine geringe Vergrößerung (10x–20x) wird häufig für die Feldinspektion von Schneidwerkzeugverschleiß empfohlen. Anmerkung: Die Empfehlung variiert je nach Plattengröße und erforderlicher Messgenauigkeit. ↩
-
"Fehlerbehebung", https://www.sandvik.coromant.com/en-us/knowledge/general-turning/troubleshooting-turning. Fachliteratur zur Bearbeitung identifiziert eingeklemmte Späne oder Ablagerungen in den Wendeplattenaufnahmen als häufige Ursache für einen unsachgemäßen Sitz, was die Schneidgeometrie verändert und den Verschleiß durch erhöhte mechanische und thermische Belastung beschleunigt. Beweisrolle: Mechanismus; Quellentyp: Bildung. Unterstützt: Fremdmaterial in Wendeplattenaufnahmen ist eine anerkannte Ursache für unsachgemäßen Sitz und vorzeitigen Werkzeugausfall. ↩
-
"Anzugsmoment für Hartmetall-Wendeplatten? : r/Machinists", https://www.reddit.com/r/Machinists/comments/v44xvs/carbide_inserts_torque/. Studien an Wendeschneidplattensystemen zeigen, dass ein unzureichendes oder übermäßiges Klemmmoment zu Plattenbewegungen, beschleunigtem Verschleiß oder Bruch führen kann; Hersteller spezifizieren Drehmomentwerte, um eine ausreichende Klemmkraft sicherzustellen, ohne das Hartmetall zu überlasten. Beweisrolle: Mechanismus; Quellentyp: Forschung. Unterstützt: Das richtige Klemmmoment ist entscheidend für die Stabilität und Schneidleistung der Wendeplatte. Anmerkung: Optimale Drehmomentwerte sind vom Wendeplattensystem abhängig und müssen beim Werkzeughersteller erfragt werden. ↩
-
"Was ist Rundlauf bei der Bearbeitung? Ursachen und wie man sie reduziert", https://taigtools.com/blog/runout-in-machining/. Werkzeugmaschinen-Normen erkennen den Rundlauf als kritischen Parameter an, der die Leistung von Schneidwerkzeugen beeinflusst; übermäßiger radialer oder axialer Rundlauffehler verursacht ungleichmäßigen Platteneingriff, beschleunigten Verschleiß und eine schlechte Oberflächengüte. Beweisrolle: allgemeine Unterstützung; Quellentyp: Institution. Unterstützt: Die Rundlaufmessung ist eine Standard-Qualitätsprüfung für rotierende Schneidwerkzeuge. Anmerkung: Zulässige Rundlauftoleranzen hängen von den Präzisionsanforderungen der Anwendung ab und werden üblicherweise vom Werkzeughersteller spezifiziert. ↩
-
"Spanwiederbeschneidung – Im Loupe Machinist Blog", https://www.harveyperformance.com/in-the-loupe/tag/chip-recutting/. Bearbeitungsliteratur identifiziert eine unzureichende Spanabfuhr als Quelle für Werkzeugschäden; eingeklemmte Späne können erneut geschnitten werden – was die Schnittkräfte erhöht – oder auf Werkzeugoberflächen treffen und Aufprallschäden verursachen, insbesondere bei geschlossenen Schneidgeometrien, in denen der Spanfluss eingeschränkt ist. Beweisrolle: Mechanismus; Quellentyp: Bildung. Unterstützt: Eine schlechte Spanabfuhr kann durch Wiederbeschneidung und Aufprall zu Werkzeugschäden führen. ↩
-
"Formgebungsverfahren und Bewertung von Spänen bei der Bearbeitung von hoch …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10450704/. Die Zerspanungsforschung belegt, dass Spanform und Segmentierung aus Materialeigenschaften, Schnittbedingungen und Werkzeuggeometrie resultieren; sägezahnartige Späne deuten auf zyklische Scherlokalisierung hin, während Spanbruchmuster auf Vibrationen, Materialinhomogenität oder ungünstige Schnittparameter schließen lassen. Belegrolle: allgemeine Unterstützung; Quellentyp: Forschung. Unterstützt: Die Spanmorphologie spiegelt die Schnittmechanik und das Materialverhalten wider. Anmerkung: Die Spanmorphologie allein kann ohne direkte Schneideninspektion keine spezifischen Werkzeugverschleißmechanismen diagnostizieren ↩
Chris Lu
Mit mehr als einem Jahrzehnt praktischer Erfahrung in der Werkzeugmaschinenindustrie, insbesondere mit CNC-Maschinen, stehe ich Ihnen gerne zur Verfügung. Ganz gleich, ob Sie Fragen haben, die durch diesen Beitrag ausgelöst wurden, ob Sie Beratung bei der Auswahl der richtigen Ausrüstung (CNC oder konventionell) benötigen, ob Sie kundenspezifische Maschinenlösungen erforschen oder ob Sie bereit sind, einen Kauf zu besprechen, zögern Sie nicht, mich zu kontaktieren. Lassen Sie uns gemeinsam die perfekte Werkzeugmaschine für Ihre Bedürfnisse finden.