

Waarom slijt één wisselplaat als eerste in een wervelfreesring?
Eén wisselplaat die voortijdig slijt, kan de productie onderbreken en het schroefdraadprofiel beschadigen. Door de geïnstalleerde positie en het slijtagepatroon te vergelijken, kan worden achterhaald waarom deze afwijkt van de andere.
Bij een wervelfreesring met bijbehorende naar binnen gerichte wisselplaten kan één wisselplaat als eerste slijten omdat deze verder in de snede steekt, niet correct in de zitting ligt, of te maken krijgt met plaatselijke hitte of impact. Bij herhaalde slijtage in dezelfde zitting moeten de positie van de snijkant, de zitting en de klemming als eerste worden gecontroleerd.
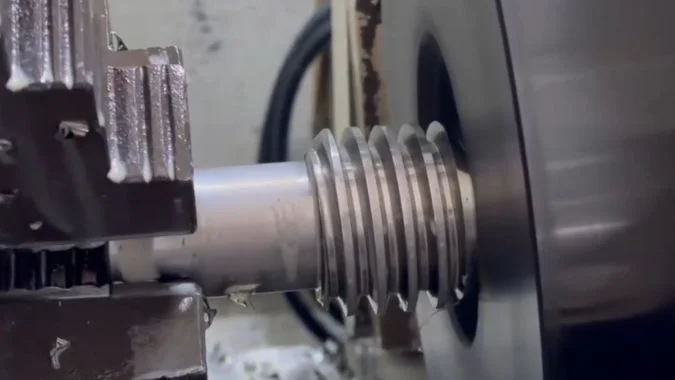
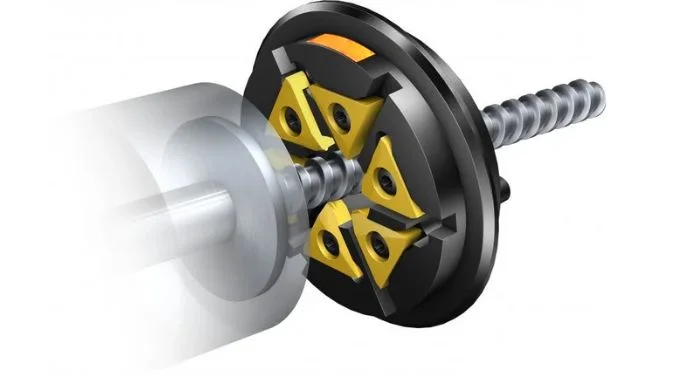
De freesring in deze discussie is voorzien van vormwisselplaten met snijkanten die naar de centrale opening zijn gericht. Het werkstuk gaat door die opening voor het bewerken van uitwendige schroefdraad. Elke wisselplaat draait in en uit de snede. De eerste diagnostische stap is vaststellen hoe deze bijbehorende snijkanten bedoeld zijn om het snijwerk te verdelen.
Zijn alle wisselplaten in de wervelende snijring ontworpen om dezelfde belasting te dragen?
Bijbehorende wisselplaten horen een vergelijkbare snijbelasting te leveren. Een aanhoudend verschil kan de standtijd verkorten, dus de beoogde opstelling moet worden gecontroleerd voordat de snijparameters worden gewijzigd.
Bijbehorende vormwisselplaten in dit type freesring zijn bedoeld om vergelijkbaar snijwerk te verdelen. Hun momentane belasting verandert tijdens het snijden, maar één wisselplaat hoort niet consistent een onbedoeld groter deel van de belasting op zich te nemen. Een eerlijke vergelijking vereist hetzelfde profiel, dezelfde kwaliteit, conditie van de snijkant en snijhistorie.
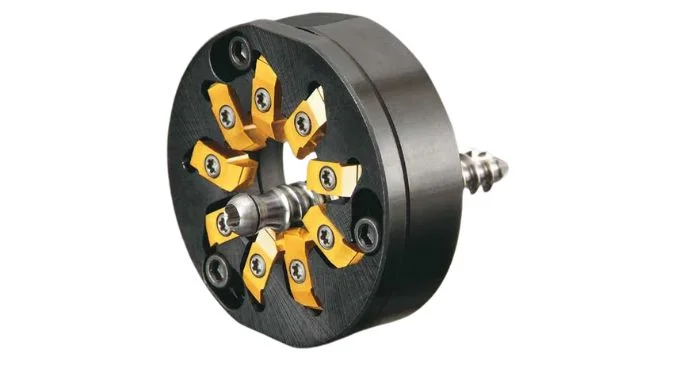
Bijbehorende vormwisselplaten vormen de referentie
De wisselplaten zijn gemonteerd aan de binnenzijde van de freesring. Hun snijkanten zijn naar de opening gericht en genereren de uitwendige schroefdraad terwijl de freesring rond het werkstuk draait.
De beoogde snijrelatie hangt af van de gespecificeerde posities van de snijkanten. Een punt die verder in de opening steekt, kan meer materiaal snijden dan bedoeld. Een gekantelde of slecht ondersteunde wisselplaat kan ook wrijven of te maken krijgen met een grotere impact.
| Te controleren punt | Waarom dit belangrijk is |
|---|---|
| Profiel en onderdeelnummer van de wisselplaat | Bijbehorende zittingen hebben de gespecificeerde snijgeometrie nodig |
| Kwaliteit en voorbereiding van de snijkant | Verschillende condities van de snijkant kunnen leiden tot verschillende slijtagesnelheden |
| Geïnstalleerde positie van de punt | Een uitstekende snijkant kan een groter deel van de snede voor zijn rekening nemen |
| Eerdere snijervaring | Een oudere snijkant kan voortijdig lijken te falen in de huidige batch |
Elke wisselplaat passeert het instroomgebied
Elke wisselplaat komt in en uit het snijgebied naarmate de freesring draait. Een vaste zitting blijft niet permanent op het punt waar het snijden begint.
Een hoge snijsnelheid of zware belasting kan de eisen aan de gehele set verhogen. Deze condities alleen verklaren niet waarom één specifieke zitting herhaaldelijk als eerste slijt. Dat patroon vereist een controle op verschillen in zitting, positie van de snijkant of ondersteuning.
De tekening van de snijring moet de beoogde opstelling van de wisselplaten vastleggen. De diagnose moet beginnen met die opstelling en de feitelijk geïnstalleerde geometrie.
Welk slijtagepatroon suggereert dat één wisselplaat meer materiaal snijdt?
Een bredere slijtageband kan wijzen op ongelijkmatige aangrijping, maar stelt de oorzaak niet vast. Consequente inspectie helpt bij het onderscheiden van zwaardere snijbelasting van wrijving of slechte koeling.
Een bredere flank-slijtageband die sneller ontwikkelt op één bijbehorende wisselplaat duidt op zwaardere aangrijping of grotere wrijving. Snellere neusslijtage of een diepere krater op het spaanvlak kan dit vermoeden ondersteunen. Metingen van de werkelijke snijkantpositie zijn noodzakelijk omdat slijtageverschillen ook kunnen voortvloeien uit koeling, materiaalkwaliteit of schade aan de snijkant.
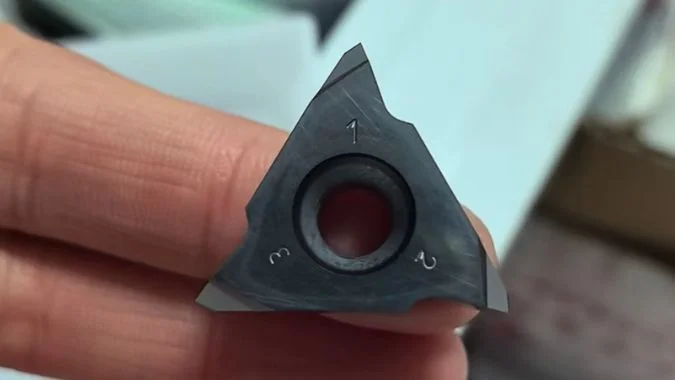
Flankslijtage is de meest nuttige basis voor vergelijking.
De flank-slijtageband is de zone van materiaalverlies achter de snijkant. De breedte hiervan wordt gewoonlijk geregistreerd als VB.1.
De operator moet hetzelfde gebied op elke bijbehorende wisselplaat inspecteren. Een 10× vergrootglas kan de eerste vergelijking ondersteunen.2. Foto's genomen met dezelfde vergroting helpen bij het volgen van de groeisnelheid van de band.
De wisselplaten moeten een vergelijkbare snijbelasting hebben ondergaan. Het vergelijken van een nieuwe snijkant met een die al op een eerdere klus is gebruikt, kan tot misleidende resultaten leiden.
| Slijtagepatroon | Wat het kan suggereren | Ondersteunende controle |
|---|---|---|
| Bredere, continue flankslijtage | Grotere snijbelasting of wrijving | Positie van de tip en flankvrijloop |
| Snellere afronding van de neus | Geconcentreerde belasting nabij de profieltip | Zitting en werkelijke profielaangrijping |
| Diepere krater op het spaanvlak | Hogere lokale thermische vraag | Koelmiddeltoevoer, kwaliteit en snijsnelheid |
| Gekartelde ontbrekende secties | Lokale randbreuk | Impact, trilling, opspanning en spaanruimte |
Slijtagemetingen vereisen een controle van de steunpositie
Een uitstekende wisselplaat kan bij opeenvolgende omwentelingen extra materiaal verwijderen. Een verkeerd geplaatste wisselplaat kan daarentegen snel slijten omdat de vrijloophoek is veranderd. Beide kunnen leiden tot een groter slijtmerk, maar vereisen verschillende correcties.
Toenemende bramen, verloop van het schroefdraadprofiel en een geleidelijk verlies van oppervlakteafwerking vormen ondersteunend bewijs. Machinebelasting en geluid beschrijven het gecombineerde proces en kunnen op zichzelf het snijvolume van één wisselplaat niet identificeren.
Slijtagelimieten moeten de richtlijnen van de wisselplaatleverancier en de kwaliteitsvereisten van de schroefdraad volgen. Een algemene slijtagelimiet voor frezen mag niet automatisch de vervangingslimiet worden voor een precisie-wervelschroefdraadklus.
Wat moet er gecontroleerd worden wanneer dezelfde wisselplaatzitting altijd als eerste slijt?
Herhaaldelijke slijtage in één zitting verspilt vervangingswisselplaten en wijst op een herhaalbaar lokaal verschil. Zitting, opspanning en gemonteerde randpositie moeten eerst worden gecontroleerd.
De opnamehouder moet worden gecontroleerd op vastzittende spanen, beschadigde positioneeroppervlakken, onjuiste plaatsing en problemen met klemmen of schroeven. Vervolgens moeten de posities van de gemonteerde snijkanten, de montage van de snijring en de slingering worden gecontroleerd. Aanhoudende voortijdige slijtage bij een nieuw, passend wisselplaatje versterkt het vermoeden van een probleem met de houder.
De houder en de klem komen eerst
De operator dient het houdarnummer en het daarin geplaatste wisselplaatje te noteren. De inspectie moet plaatsvinden terwijl de machine stilstaat en de snijring volgens de voorgeschreven onderhoudsprocedure wordt behandeld.
Een spaan onder het wisselplaatje kan de positie ervan veranderen3. Een inkeping of beschadigd positioneeroppervlak kan volledig contact verhinderen. Een versleten klem of schroef kan beweging veroorzaken tijdens het herhaaldelijk in- en uittreden van de snede.
Het vervangende wisselplaatje moet het gespecificeerde profiel en de juiste oriëntatie hebben. Het aandraaien moet volgens het voorgeschreven koppel en de voorgeschreven volgorde gebeuren4. Een instelhulpmiddel kan de consistentie verbeteren bij snijringen die zijn ontworpen voor vervanging van wisselplaatjes buiten de machine.
| Inspectiepunt | Aanwijzingen om op te letten |
|---|---|
| Positioneeroppervlakken van de houder | Vastzittend materiaal, inkepingen, vervorming of onvolledig contact |
| Klem en schroef | Beschadiging, slechte aangrijping of inconsistente retentie |
| Positie van het wisselplaatje | Een punt die verder uitsteekt of kantelt dan de gespecificeerde positie |
| Montagevlak van de snijring | Vuil, beschadiging of onvolledige zitting |
| Gemonteerde snijring en snijkanten | Radiale of axiale afwijking buiten de gespecificeerde limieten |
De positie van de snijkant vereist een eigen controle
Een meting van de buitendiameter van de snijring kan niet vaststellen of elke snijtip correct is gepositioneerd. De gemonteerde snijkanten moeten worden gecontroleerd volgens de meetprocedure van de fabrikant van de snijring.
De slingering moet worden gemeten op de gespecificeerde referentieoppervlakken5. De acceptatielimiet is afhankelijk van de snijring en de toepassing. De beoogde offset tussen snijring en werkstuk is een afzonderlijke instellingsparameter en moet overeenkomen met de processpecificatie.
Een vers, bijpassend wisselplaatje en de juiste zitting zorgen voor een gecontroleerde vergelijking. De snijomstandigheden en blootstelling moeten tijdens die vergelijking consistent blijven. Aanhoudende vroege slijtage in dezelfde zitting vereist een nauwkeurigere inspectie van de zitting en de geometrie van de snijring.
Latere controles moeten bestaan uit spaanvrije ruimte, koelmiddeltoevoer, stijfheid van de montage en de staat van de spindellagers. Aanpassingen in de snijsnelheid kunnen overmatige thermische belasting verminderen, maar ze kunnen een beschadigd positioneringsoppervlak niet herstellen.
Hoe kan schade door spanen worden onderscheiden van normale slijtage aan de snijkant?
Een snijkant die hardmetaal verliest, vereist een andere aanpak dan een snijkant die geleidelijk slijt. De vorm van de schade en de ontwikkeling ervan helpen bij het bepalen van de volgende corrigerende actie.
Progressieve slijtage produceert meestal een continue flank-slijtageband of gladde erosie op de spaanplaat. Afbrokkeling produceert lokaal ontbrekend hardmetaal, gekartelde inkepingen of gebroken hoeken. Spaaneffect is een mogelijke oorzaak, maar trillingen, overbelasting en thermische vermoeidheid moeten ook worden gecontroleerd. De vorm alleen kan de oorzaak niet vaststellen.
Progressieve slijtage en lokale breuk laten verschillende sporen na
Een continue slijtageband kan over vele onderdelen heen groeien. Een afgebrokkelde snijkant bevat ontbrekend gereedschapsmateriaal en een verstoord snijprofiel. Beide condities kunnen op hetzelfde wisselplaatje voorkomen.
De operator moet de snijkant en de omliggende oppervlakken onder vergroting inspecteren. Een kleine inkeping in het profiel kan van belang zijn, zelfs voordat er een brede slijtageband ontstaat.
| Uiterlijk | Waarschijnlijke conditie | Nuttige vervolgcontrole |
|---|---|---|
| Continue, geleidelijk verbredende flankband | Progressieve flankslijtage | Slijtagegraad, snijomstandigheden en speling |
| Gladde krater op de spaanplaat | Progressieve slijtage van de spaanplaat | Hitte, spaancontact en resterende sterkte van de snijkant |
| Gekartelde openingen of een ontbrekende hoek | Afschilfering of breuk | Zitting, aangrijping, impact en trilling |
| Herhaalde scheuren over de rand | Mogelijke thermische vermoeiing | Temperatuurcycli en consistentie van het koelmiddel |
| Impactsporen buiten het actieve snijgebied | Mogelijk spaankontact | Vastgelopen spanen en het afvoerpad |
Spaanimpact vereist ondersteunend bewijs
Spanen die in de snijring vastzitten kunnen tegen een rand slaan of opnieuw worden gesneden6. Ingesloten materiaal, inslagsporen en schade nabij de betreffende rand ondersteunen die verklaring.
Afbrokkeling alleen is geen bewijs voor een inslag. Een uitstekend wisselplaatje, onstabiele opspanning of trillingen kunnen de rand eveneens doen breken. Thermische scheuren kunnen zich over herhaalde cycli ontwikkelen voordat een deel afbreekt.
De proceshistorie helpt deze omstandigheden te onderscheiden. Een geleidelijk verslechterende afwerking en gestaag toenemende slijtage wijzen op progressieve verslechtering. Een plotseling defect aan de schroefdraad of nieuw geluid kan gepaard gaan met randbreuk.
De vorm van de spanen biedt een extra aanwijzing, maar gekartelde of gefragmenteerde spanen7 op zichzelf kunnen gereedschapsschade niet bevestigen. De snijkant moet direct worden geïnspecteerd.
Een regelmatige slijtageband is te verwachten tijdens het gebruik van gereedschap, maar een ongewoon hoge slijtagesnelheid vereist nog steeds onderzoek. De corrigerende maatregel moet de gemeten toestand aanpakken voordat een ander wisselplaatje dezelfde cyclus doorloopt.
Conclusie
Vroegtijdige slijtage van één wisselplaat vereist controles van de zitting, de positie van de snijpunt en de herhaalbaarheid van de houder. Vergelijkbare slijtagegegevens en directe inspectie helpen ongelijkmatige aangrijping te onderscheiden van wrijving of breuk.
-
"Een nieuwe techniek voor het monitoren van de gereedschapstoestand voor het bepalen van …", https://pmc.ncbi.nlm.nih.gov/articles/PMC12566434/. ISO 3685 definieert VB als de meting van de gemiddelde breedte van het slijtagevlak op de vrijloopvlakken, een primaire indicator van de conditie van snijgereedschap bij verspanende bewerkingen. Bewijsrol: definitie; brontype: instelling. Ondersteunt: VB is het gestandaardiseerde symbool voor de gemiddelde breedte van het slijtagevlak op het vrijloopvlak bij gereedschapsslijtagemeting. ↩
-
"Het kwantificeren van slijtage en levensduur van gereedschap", https://www.keyence.com/products/microscope/digital-microscope/industries/automotive/tool-wear.jsp. Handboeken voor verspaning bevelen doorgaans een vergroting van 10× tot 20× aan voor een eerste visuele beoordeling van de slijtage op het vrijloopvlak en de randconditie in productieomgevingen, waarbij hogere vergrotingen zijn voorbehouden aan gedetailleerde laboratoriumanalyses. Bewijsrol: algemene ondersteuning; brontype: educatie. Ondersteunt: Vergroting met een lage vermogensfactor (10×–20×) wordt algemeen aanbevolen voor veldinspectie van de slijtage van snijgereedschap. Bereiknotitie: Aanbeveling varieert per grootte van het wisselplaatje en de vereiste meetprecisie. ↩
-
"Probleemoplossing", https://www.sandvik.coromant.com/en-us/knowledge/general-turning/troubleshooting-turning. Referenties voor verspaning identificeren ingesloten spanen of vuil in de wisselplaathouders als een veelvoorkomende oorzaak van een onjuiste zitting, wat de snijgeometrie verandert en de slijtage versnelt door verhoogde mechanische en thermische belasting. Bewijsrol: mechanisme; brontype: educatie. Ondersteunt: Vreemd materiaal in wisselplaathouders is een erkende oorzaak van onjuiste zitting en voortijdig falen van gereedschap. ↩
-
"Draaimoment van hardmetalen wisselplaatjes? : r/Machinists", https://www.reddit.com/r/Machinists/comments/v44xvs/carbide_inserts_torque/. Studies naar systemen met wisselplaatjes tonen aan dat onvoldoende of overmatig aanhaalmoment kan leiden tot beweging van het wisselplaatje, versnelde slijtage of breuk; fabrikanten specificeren aanhaalmomenten om voldoende klemkracht te garanderen zonder het hardmetaal te overbelasten. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: Het juiste aanhaalmoment is cruciaal voor de stabiliteit en snijprestaties van het wisselplaatje. Bereiknotitie: Optimale aanhaalmomenten zijn specifiek voor het wisselplaatsysteem en moeten bij de gereedschapfabrikant worden opgevraagd. ↩
-
"Wat is slingering bij verspaning? Oorzaken en hoe dit te verminderen", https://taigtools.com/blog/runout-in-machining/. Normen voor werktuigmachines erkennen slingering als een kritieke parameter die de prestaties van snijgereedschap beïnvloedt; overmatige radiale of axiale slingering veroorzaakt ongelijkmatige aangrijping van het wisselplaatje, versnelde slijtage en een slechte oppervlakteafwerking. Bewijsrol: algemene ondersteuning; brontype: instelling. Ondersteunt: Slingermeting is een standaard kwaliteitscontrole voor roterende snijgereedschappen. Bereiknotitie: Aanvaardbare slingeringlimieten hangen af van de precisievereisten van de toepassing en worden doorgaans gespecificeerd door de gereedschapfabrikant. ↩
-
"Spanen opnieuw snijden – In the Loupe Machinist Blog", https://www.harveyperformance.com/in-the-loupe/tag/chip-recutting/. Literatuur over verspaning identificeert onvoldoende spaanafvoer als een bron van gereedschapsschade; ingesloten spanen kunnen opnieuw worden gesneden—wat de snijkrachten verhoogt—of tegen gereedschapsoppervlakken slaan, wat inslagschade veroorzaakt, vooral in omsloten snijgeometrieën waar de spaanafvoer beperkt is. Bewijsrol: mechanisme; brontype: educatie. Ondersteunt: Slechte spaanafvoer kan gereedschapsschade veroorzaken door opnieuw snijden en inslag. ↩
-
"Vormingsproces en evaluatie van spanen bij de bewerking van hoog ...", https://pmc.ncbi.nlm.nih.gov/articles/PMC10450704/. Onderzoek naar metaalbewerking toont aan dat spaamvorm en -segmentatie voortkomen uit materiaaleigenschappen, snijcondities en gereedschapgeometrie; getande spanen duiden op cyclische afschuivingslokalisatie, terwijl fragmentatiepatronen van spanen kunnen wijzen op trillingen, materiaalheterogeniteit of ongunstige snijparameters. Bewijsrol: algemene_ondersteuning; brontype: onderzoek. Ondersteunt: Spaammorfologie reflecteert snijmechanica en materiaalgedrag. Toelichting: Spaammorfologie alleen kan specifieke mechanismen van gereedschapsslijtage niet diagnosticeren zonder directe inspectie van de snijkant. ↩
Chris Lu
Met meer dan tien jaar praktijkervaring in de werktuigmachine-industrie, vooral met CNC-machines, ben ik er om je te helpen. Of je nu vragen hebt naar aanleiding van dit bericht, begeleiding nodig hebt bij het selecteren van de juiste apparatuur (CNC of conventioneel), aangepaste machineoplossingen onderzoekt of klaar bent om een aankoop te bespreken, aarzel niet om contact met mij op te nemen. Laten we de perfecte bewerkingsmachine voor uw behoeften vinden.