Pourquoi une plaquette s'use-t-elle plus rapidement qu'une autre dans une bague de fraisage par tourbillonnement ?
Une usure prématurée d'un insert peut interrompre la production et endommager le profil du filet. Comparer sa position d'installation et son profil d'usure permet d'identifier pourquoi il diffère des autres.
Dans une bague de coupe par tourbillonnage équipée d'inserts orientés vers l'intérieur, un insert peut s'user en premier car il fait saillie plus loin dans la coupe, est mal positionné ou subit une chaleur ou un impact localisé. Une usure répétée dans le même logement fait de la position de l'arête de coupe, du positionnement et du serrage les premiers points à vérifier.
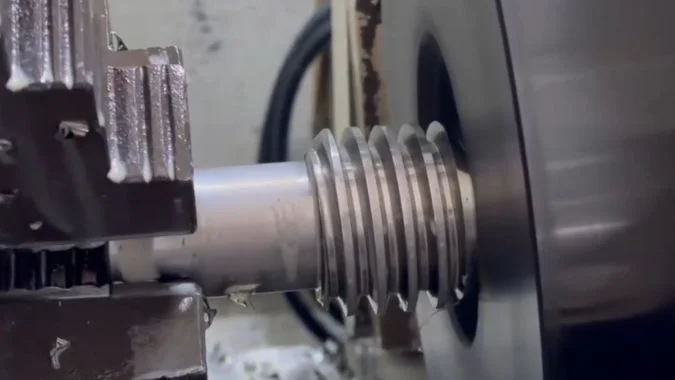
La bague de coupe dont il est question ici comporte des inserts de forme dont les arêtes de coupe sont orientées vers l'ouverture centrale. La pièce traverse cette ouverture pour l'usinage du filetage externe. Chaque insert entre et sort de la zone d'engagement lors de la rotation. La première étape du diagnostic consiste à établir comment ces arêtes correspondantes sont censées répartir le travail de coupe.
Tous les inserts de la bague de coupe rotative sont-ils conçus pour supporter la même charge ?
Les inserts correspondants doivent contribuer de manière similaire au travail de coupe. Une différence persistante peut réduire la durée de vie de l'outil ; l'agencement prévu doit donc être vérifié avant de modifier les paramètres de coupe.
Les inserts de forme correspondants dans ce type de bague de coupe sont destinés à partager un travail de coupe similaire. Leurs charges instantanées changent pendant l'engagement, mais un insert ne devrait pas systématiquement supporter une charge supplémentaire non prévue. Une comparaison équitable nécessite le même profil, la même nuance, le même état d'arête et le même historique de coupe.
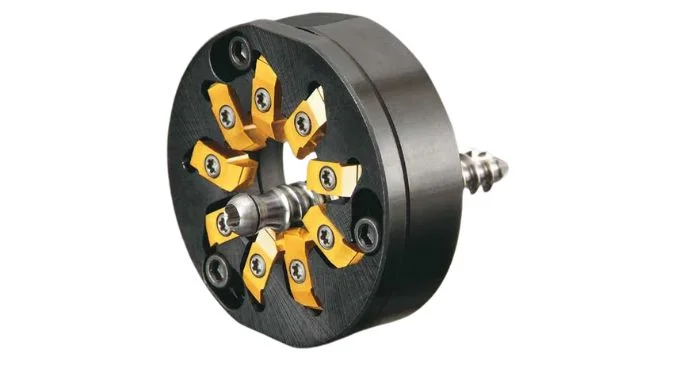
Les inserts de forme correspondants fournissent la référence.
Les inserts sont montés autour de l'intérieur de la bague de coupe. Leurs arêtes de coupe font face à l'ouverture et génèrent le filetage externe pendant que la bague tourne autour de la pièce.
La relation de coupe prévue dépend des positions spécifiées des arêtes. Une pointe qui dépasse davantage vers l'ouverture peut engager plus de matière que prévu. Un insert incliné ou mal supporté peut également frotter ou subir un impact plus important.
| Élément à confirmer | Pourquoi c'est important |
|---|---|
| Profil de l'insert et numéro de pièce | Les logements correspondants nécessitent la géométrie de coupe spécifiée |
| Nuance et préparation de l'arête | Des états d'arête différents peuvent produire des taux d'usure différents |
| Position de la pointe installée | Une arête en saillie peut absorber une plus grande partie de la coupe |
| Exposition de coupe précédente | Une arête plus ancienne peut sembler s'user prématurément dans le lot actuel |
Chaque insert passe par la zone d'entrée
Chaque insert entre dans la zone de coupe et en sort à mesure que la bague tourne. Un logement fixe ne reste pas en permanence au point où la coupe commence.
Une vitesse de coupe élevée ou un engagement important peut augmenter les contraintes sur l'ensemble du jeu. Ces conditions seules n'expliquent pas pourquoi un logement particulier s'use systématiquement en premier. Ce modèle nécessite une vérification des différences de positionnement, de position de l'arête de coupe ou de support.
Le dessin de la bague de coupe doit établir la disposition prévue des plaquettes. Le diagnostic doit commencer par cette disposition et la géométrie réelle installée.
Quel type d'usure indique qu'un insert coupe davantage de matériau ?
Une bande d'usure plus large peut révéler un engagement inégal, mais elle n'en établit pas la cause. Une inspection régulière permet de distinguer une coupe plus intensive d'un frottement ou d'un refroidissement médiocre.
Une zone d'usure en dépouille plus large se développant plus rapidement sur une plaquette correspondante suggère un engagement plus intense ou un frottement accru. Une usure plus rapide de la pointe ou un cratère plus profond sur la face de coupe peuvent confirmer cette suspicion. Des mesures réelles de la position de l'arête sont nécessaires, car les différences d'usure peuvent également résulter du refroidissement, de la nuance ou d'un endommagement de l'arête.
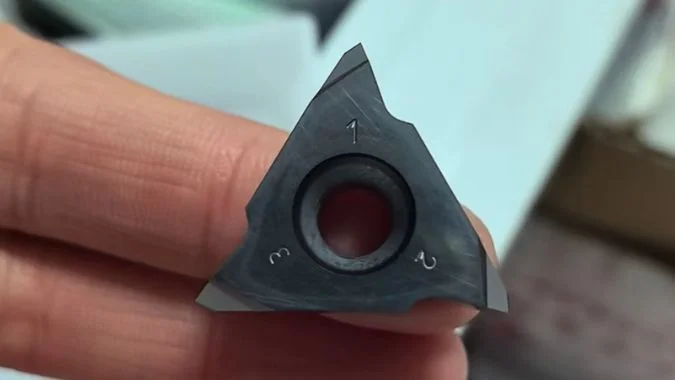
L'usure en dépouille est la comparaison initiale la plus utile.
La zone d'usure en dépouille est la bande de perte de matière située derrière l'arête de coupe. Sa largeur est généralement enregistrée sous le terme VB.1.
L'opérateur doit inspecter la même zone sur chaque plaquette correspondante. Une loupe grossissante 10× peut faciliter la première comparaison.2. Des photographies prises au même grossissement aident à suivre la vitesse de croissance de la bande.
Les plaquettes doivent avoir une exposition de coupe comparable. Comparer une arête neuve avec une arête déjà utilisée lors d'un travail précédent peut conduire à un résultat trompeur.
| Modèle d'usure | Ce qu'il peut suggérer | Vérification complémentaire |
|---|---|---|
| Usure en dépouille plus large et continue | Exposition de coupe plus importante ou frottement | Position de la pointe et dégagement de dépouille |
| Arrondissement plus rapide de la pointe | Charge concentrée près de la pointe du profil | Assise et engagement réel du profil |
| Cratère plus profond sur la face de coupe | Demande thermique locale plus élevée | Débit, qualité et vitesse de coupe du liquide de refroidissement |
| Sections manquantes dentelées | Fracture locale du bord | Impact, vibrations, serrage et évacuation des copeaux |
Les mesures d'usure nécessitent une vérification de la position de support
Une plaquette saillante peut enlever de la matière supplémentaire lors des révolutions successives. Une plaquette mal positionnée peut au contraire s'user rapidement car son jeu a changé. Les deux peuvent produire une bande d'usure plus large, mais nécessitent des corrections différentes.
L'augmentation des bavures, la dérive du profil de filetage et une perte graduelle de l'état de surface constituent des preuves complémentaires. La charge et le bruit de la machine décrivent le processus combiné et ne peuvent pas identifier par eux-mêmes le volume de coupe d'une plaquette spécifique.
Les limites d'usure doivent suivre les recommandations du fournisseur de la plaquette et les exigences de qualité du filetage. Une limite d'usure générale de fraisage ne doit pas devenir automatiquement la limite de remplacement pour une opération de tourbillonnement de filetage de précision.
Que faut-il vérifier lorsque le même logement d'insert s'use systématiquement en premier ?
Une usure répétée dans un logement gaspille des plaquettes de remplacement et suggère une différence locale répétable. Le siège, le serrage et la position du tranchant assemblé doivent être vérifiés en premier.
La poche du suspect doit être vérifiée pour détecter des copeaux coincés, des surfaces de positionnement endommagées, un mauvais positionnement, ainsi que des problèmes de bride ou de vis. Les positions des arêtes de coupe assemblées, le montage de l'anneau de coupe et le faux-rond doivent être vérifiés ensuite. Une usure précoce persistante avec une plaquette neuve correspondante renforce l'hypothèse d'un problème lié à la poche.
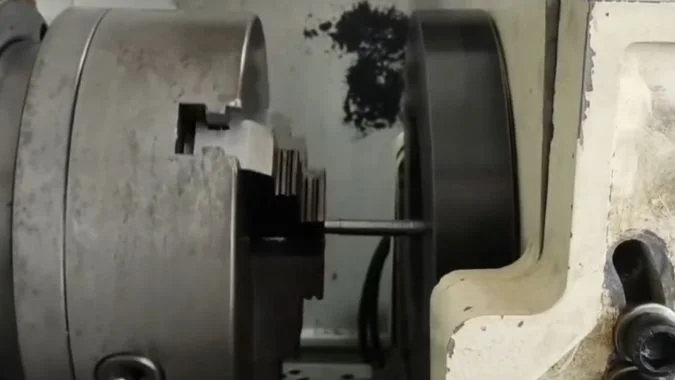
La poche et la bride sont prioritaires
L'opérateur doit noter le numéro de la poche et la plaquette qui y est montée. L'inspection doit être effectuée avec la machine à l'arrêt et l'anneau de coupe doit être manipulé conformément à sa procédure d'entretien spécifiée.
Un copeau sous la plaquette peut modifier sa position3. Une entaille ou une surface de positionnement endommagée peut empêcher un contact complet. Une bride ou une vis usée peut permettre un mouvement lors de l'entrée et de la sortie répétées de la coupe.
La plaquette de remplacement doit avoir le profil et l'orientation spécifiés. Le serrage doit respecter le couple et la séquence prescrits.4. Un dispositif de réglage peut améliorer la cohérence sur les anneaux de coupe conçus pour le remplacement des plaquettes à l'extérieur de la machine.
| Point d'inspection | Preuves à rechercher |
|---|---|
| Surfaces de positionnement de la poche | Matériau coincé, entailles, déformation ou contact incomplet |
| Bride et vis | Dommages, mauvais engagement ou rétention incohérente |
| Position de la plaquette | Une pointe qui dépasse ou s'incline au-delà de sa position spécifiée |
| Interface de montage de l'anneau de coupe | Saleté, dommages ou assise incomplète |
| Anneau de coupe assemblé et arêtes de coupe | Variation radiale ou axiale dépassant les limites spécifiées |
La position de pointe nécessite son propre contrôle
Une mesure du diamètre extérieur de l'anneau de coupe ne permet pas d'établir que chaque pointe de coupe est correctement positionnée. Les arêtes de coupe assemblées doivent être vérifiées conformément à la procédure de mesure du fabricant de l'anneau de coupe.
Le faux-rond doit être mesuré sur les surfaces de référence spécifiées5. La limite d'acceptation dépend de l'anneau de coupe et de l'application. Le décalage intentionnel entre l'anneau de coupe et la pièce est un paramètre de réglage distinct qui doit correspondre aux spécifications du processus.
Une plaquette neuve correspondante et une remise en siège correcte permettent une comparaison contrôlée. Les conditions de coupe et l'exposition doivent rester constantes pendant cette comparaison. Une usure précoce persistante dans le même logement nécessite une inspection plus approfondie du siège et de la géométrie de l'anneau de coupe.
Les contrôles ultérieurs doivent inclure l'évacuation des copeaux, l'arrivée du liquide de refroidissement, la rigidité du montage et l'état des roulements de la broche. Des changements de vitesse de coupe peuvent réduire une demande thermique excessive, mais ne peuvent pas restaurer une surface de positionnement endommagée.
Comment distinguer les dommages causés par les copeaux de l'usure normale de l'arête de coupe ?
Une arête qui perd du carbure nécessite une réponse différente de celle qui s'use progressivement. La forme des dommages et leur évolution aident à identifier l'action corrective à mener.
L'usure progressive produit généralement une bande d'usure en dépouille continue ou une érosion lisse de la face de coupe. L'écaillage produit des manques de carbure localisés, des entailles dentelées ou des coins cassés. L'impact des copeaux est une cause possible, mais les vibrations, la surcharge et la fatigue thermique doivent également être vérifiées. La forme seule ne permet pas d'établir la cause.
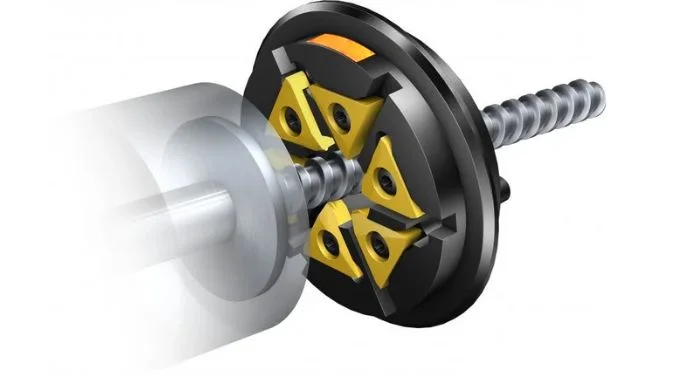
L'usure progressive et la fracture locale laissent des preuves différentes
Une bande d'usure continue peut s'étendre sur de nombreuses pièces. Une arête écaillée présente un manque de matériau d'outil et un profil de coupe perturbé. Les deux conditions peuvent coexister sur la même plaquette.
L'opérateur doit inspecter l'arête de coupe et les surfaces adjacentes sous grossissement. Une petite entaille dans le profil peut avoir de l'importance même avant le développement d'une large bande d'usure.
| Apparence | État probable | Vérification utile |
|---|---|---|
| Bande de dépouille continue et s'élargissant progressivement | Usure en dépouille progressive | Taux d'usure, conditions de coupe et dépouille |
| Cratère lisse sur la face de coupe | Usure progressive de la face de coupe | Chaleur, contact avec les copeaux et résistance restante de l'arête |
| Écarts dentelés ou coin manquant | Écaillage ou fracture | Assise, engagement, impact et vibration |
| Fissures répétées sur le tranchant | Fatigue thermique possible | Cycles de température et consistance du liquide de refroidissement |
| Marques d'impact en dehors de la zone de coupe active | Contact possible avec les copeaux | Copeaux piégés et trajectoire d'évacuation |
L'impact des copeaux nécessite des preuves à l'appui
Les copeaux pris dans l'anneau de coupe peuvent heurter une arête ou être recoupés6. La présence de matériaux coincés, de marques d'impact et de dommages à proximité du bord affecté étaye cette explication.
L'écaillage seul ne prouve pas un impact de copeau. Une plaquette saillante, un serrage instable ou des vibrations peuvent également fracturer le bord. Des fissures thermiques peuvent se développer au fil des cycles répétés avant qu'une section ne se détache.
L'historique du processus aide à distinguer ces conditions. Une dégradation progressive de la finition et une usure en augmentation constante suggèrent une détérioration continue. Un défaut de filetage soudain ou un bruit nouveau peuvent accompagner la fracture du bord.
La forme des copeaux fournit un autre indice, mais des copeaux dentelés ou fragmentés7 ne peuvent à eux seuls confirmer l'endommagement de l'outil. L'arête de coupe doit être inspectée directement.
Une bande d'usure régulière est attendue lors de l'utilisation de l'outil, mais un taux d'usure anormalement rapide nécessite tout de même une enquête. L'action corrective doit traiter l'état mesuré avant de soumettre une autre plaquette au même cycle.
Conclusion
Une usure précoce sur une seule plaquette nécessite des vérifications du siège, de la position de la pointe de coupe et de la répétabilité de la poche. Des enregistrements d'usure comparables et une inspection directe aident à distinguer un engagement inégal du frottement ou de la fracture.
-
"Une nouvelle technique de surveillance de l'état des outils pour déterminer…", https://pmc.ncbi.nlm.nih.gov/articles/PMC12566434/. La norme ISO 3685 définit VB comme la mesure de la largeur moyenne de la bande d'usure en dépouille, un indicateur principal de l'état de l'outil de coupe dans les opérations d'usinage. Rôle de la preuve : définition ; type de source : institution. Soutient : VB est le symbole normalisé pour la largeur moyenne de la bande d'usure en dépouille lors de la mesure de l'usure des outils. ↩
-
"Quantification de l'usure et de la durée de vie des outils", https://www.keyence.com/products/microscope/digital-microscope/industries/automotive/tool-wear.jsp. Les manuels d'usinage recommandent généralement un grossissement de 10× à 20× pour l'évaluation visuelle initiale de l'usure en dépouille et de l'état du bord dans les environnements de production, les grossissements plus élevés étant réservés à l'analyse détaillée en laboratoire. Rôle de la preuve : support général ; type de source : éducation. Soutient : Un faible grossissement (10×–20×) est couramment recommandé pour l'inspection sur site de l'usure des outils de coupe. Note de portée : La recommandation varie selon la taille de la plaquette et la précision de mesure requise. ↩
-
"Dépannage", https://www.sandvik.coromant.com/en-us/knowledge/general-turning/troubleshooting-turning. Les références en matière d'usinage identifient les copeaux coincés ou les débris dans les poches des plaquettes comme une cause fréquente de mauvais positionnement, ce qui altère la géométrie de coupe et accélère l'usure par une contrainte mécanique et thermique accrue. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : La présence de corps étrangers dans les poches des plaquettes est une cause reconnue de mauvais positionnement et de défaillance prématurée de l'outil. ↩
-
"Couple de serrage des plaquettes en carbure ? : r/Machinists", https://www.reddit.com/r/Machinists/comments/v44xvs/carbide_inserts_torque/. Les études sur les systèmes de plaquettes indexables démontrent qu'un couple de serrage insuffisant ou excessif peut provoquer le mouvement de la plaquette, une usure accélérée ou une fracture ; les fabricants spécifient les valeurs de couple pour assurer une force de serrage adéquate sans surcharger le carbure. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : Un couple de serrage approprié est essentiel pour la stabilité de la plaquette et la performance de coupe. Note de portée : Les valeurs de couple optimales sont spécifiques au système de plaquette et doivent être obtenues auprès du fabricant de l'outil. ↩
-
"Qu'est-ce que le faux-rond en usinage ? Causes et comment le réduire", https://taigtools.com/blog/runout-in-machining/. Les normes sur les machines-outils reconnaissent le faux-rond comme un paramètre critique affectant la performance des outils de coupe ; un faux-rond radial ou axial excessif provoque un engagement inégal de la plaquette, une usure accélérée et une mauvaise finition de surface. Rôle de la preuve : support général ; type de source : institution. Soutient : La mesure du faux-rond est un contrôle qualité standard pour les outils de coupe rotatifs. Note de portée : Les limites de faux-rond acceptables dépendent des exigences de précision de l'application et sont généralement spécifiées par le fabricant de l'outil. ↩
-
"Recoupe de copeaux – Dans le blog de l'usinier In the Loupe", https://www.harveyperformance.com/in-the-loupe/tag/chip-recutting/. La littérature sur l'usinage identifie l'évacuation inadéquate des copeaux comme une source de dommages à l'outil ; les copeaux piégés peuvent être recoupés — augmentant les forces de coupe — ou heurter les surfaces de l'outil, provoquant des dommages par impact, en particulier dans les géométries de coupe fermées où le flux de copeaux est restreint. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : Une mauvaise évacuation des copeaux peut endommager l'outil par recoupe et impact. ↩
-
" Processus de formation et évaluation des copeaux lors de l'usinage de matériaux à haute… ", https://pmc.ncbi.nlm.nih.gov/articles/PMC10450704/. La recherche sur la coupe des métaux établit que la forme et la segmentation des copeaux résultent des propriétés du matériau, des conditions de coupe et de la géométrie de l'outil ; les copeaux dentelés indiquent une localisation du cisaillement cyclique, tandis que les motifs de fragmentation des copeaux peuvent révéler des vibrations, une inhomogénéité du matériau ou des paramètres de coupe défavorables. Rôle de la preuve : soutien général ; type de source : recherche. Soutient : La morphologie des copeaux reflète la mécanique de coupe et le comportement du matériau. Note de portée : La morphologie des copeaux seule ne permet pas de diagnostiquer des mécanismes spécifiques d'usure de l'outil sans une inspection directe du tranchant. ↩
Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.