Por que um inserto se desgasta primeiro em um anel de corte de roscas?
Um inserto com desgaste prematuro pode interromper a produção e danificar o perfil da rosca. Comparar sua posição de instalação e padrão de desgaste ajuda a identificar por que ele difere dos outros.
Em um anel de corte de rosca com insertos correspondentes voltados para dentro, um inserto pode se desgastar primeiro porque se projeta mais para dentro do corte, assenta incorretamente ou sofre calor ou impacto localizado. O desgaste repetido no mesmo alojamento torna a posição da aresta de corte, o assentamento e a fixação os primeiros pontos a serem verificados.
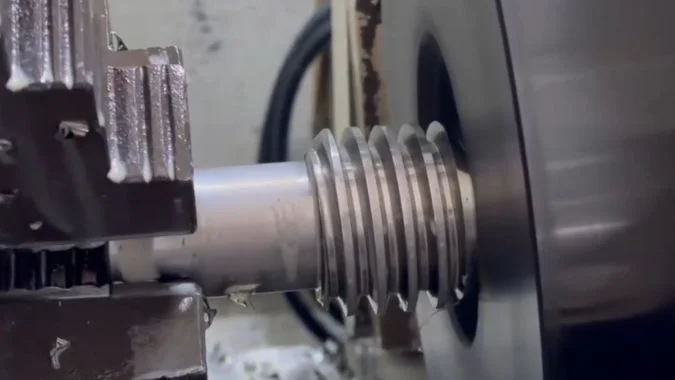
O anel de corte nesta discussão carrega insertos de perfil com arestas de corte voltadas para a abertura central. A peça de trabalho passa por essa abertura para a usinagem de roscas externas. Cada inserto gira entrando e saindo do engajamento. O primeiro passo diagnóstico é estabelecer como essas arestas correspondentes devem compartilhar o trabalho de corte.
Todos os insertos no anel de corte rotativo foram projetados para suportar a mesma carga?
Insertos correspondentes devem contribuir com um trabalho de corte semelhante. Uma diferença persistente pode reduzir a vida útil da ferramenta, portanto, o arranjo pretendido precisa ser verificado antes que os parâmetros de corte sejam alterados.
Insertos de perfil correspondentes neste tipo de anel de corte destinam-se a compartilhar um trabalho de corte semelhante. Suas cargas instantâneas mudam durante o engajamento, mas um inserto não deve assumir consistentemente uma parte extra não intencional. Uma comparação justa requer o mesmo perfil, classe, condição de aresta e histórico de corte.
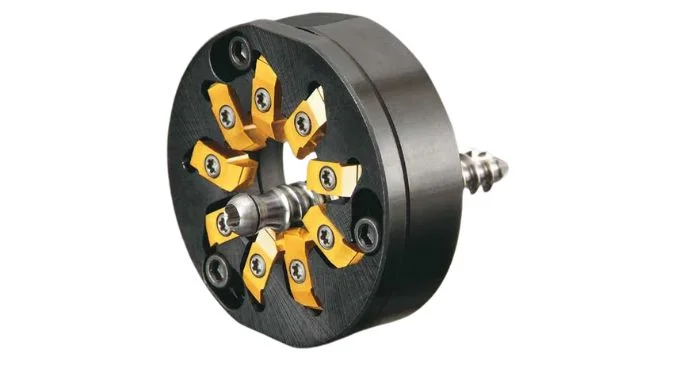
Insertos de perfil correspondentes fornecem a referência
Os insertos são montados ao redor da parte interna do anel de corte. Suas arestas de corte ficam voltadas para a abertura e geram a rosca externa à medida que o anel de corte gira ao redor da peça de trabalho.
A relação de corte pretendida depende das posições de aresta especificadas. Uma ponta que se projeta mais em direção à abertura pode engajar mais material do que o pretendido. Um inserto inclinado ou mal suportado também pode sofrer atrito ou experimentar um impacto maior.
| Item a confirmar | Por que isso é importante |
|---|---|
| Perfil do inserto e número da peça | Alojamentos correspondentes precisam da geometria de corte especificada |
| Classe e preparação da aresta | Diferentes condições de aresta podem produzir diferentes taxas de desgaste |
| Posição da ponta instalada | Uma aresta saliente pode assumir uma parte maior do corte |
| Exposição de corte anterior | Uma aresta mais antiga pode parecer falhar prematuramente no lote atual |
Cada inserto passa pela região de entrada
Cada inserto entra e sai da região de corte à medida que o anel de corte gira. Um alojamento fixo não permanece permanentemente no ponto onde o corte começa.
Alta velocidade de corte ou engajamento pesado podem aumentar as exigências de todo o conjunto. Essas condições por si só não estabelecem por que um alojamento específico se desgasta repetidamente primeiro. Esse padrão precisa de uma verificação de diferenças no assentamento, na posição da aresta de corte ou no suporte.
O desenho do anel de corte deve estabelecer o arranjo de pastilhas pretendido. O diagnóstico deve começar com esse arranjo e a geometria efetivamente instalada.
Que padrão de desgaste sugere que um inserto está cortando mais material?
Uma banda de desgaste mais larga pode revelar um engate irregular, mas não estabelece a causa. Inspeções consistentes ajudam a diferenciar o corte mais pesado do atrito ou de uma refrigeração inadequada.
Um desgaste de flanco mais largo desenvolvendo-se mais rapidamente em uma pastilha correspondente sugere um engate mais pesado ou maior atrito. Um desgaste de ponta mais rápido ou uma cratera mais profunda na face de saída podem confirmar a suspeita. Medições reais da posição da aresta são necessárias, pois as diferenças de desgaste também podem resultar de refrigeração, qualidade do material ou danos na aresta.
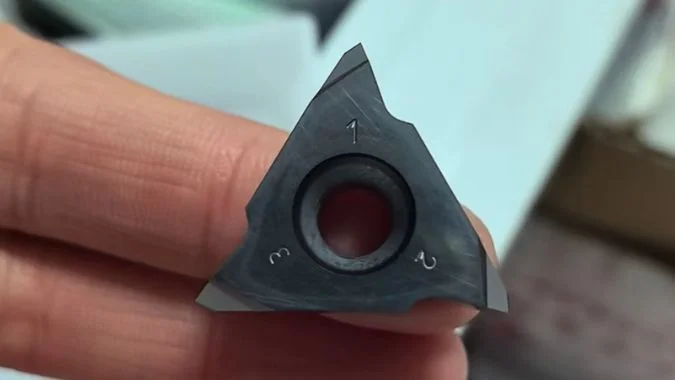
O desgaste de flanco é a comparação inicial mais útil.
A banda de desgaste de flanco é a faixa de perda de material atrás da aresta de corte. Sua largura é comumente registrada como VB.1.
O operador deve inspecionar a mesma área em cada pastilha correspondente. Uma lupa de 10× pode auxiliar na primeira comparação.2. Fotografias tiradas com a mesma ampliação ajudam a monitorar a rapidez com que a banda aumenta.
As pastilhas devem ter uma exposição de corte comparável. Comparar uma aresta nova com uma já utilizada em um trabalho anterior pode produzir um resultado enganoso.
| Padrão de desgaste | O que pode sugerir | Verificação de suporte |
|---|---|---|
| Desgaste de flanco mais largo e contínuo | Maior exposição de corte ou atrito | Posição da ponta e folga de flanco |
| Arredondamento de ponta mais rápido | Carga concentrada perto da ponta do perfil | Assentamento e engate efetivo do perfil |
| Cratera mais profunda na face de saída | Maior demanda térmica local | Fornecimento, grau e velocidade de corte do fluido de refrigeração |
| Seções ausentes irregulares | Fratura de borda local | Impacto, vibração, fixação e remoção de cavacos |
As medições de desgaste exigem uma verificação da posição de suporte
Uma pastilha saliente pode remover material extra em rotações sucessivas. Uma pastilha mal assentada, por outro lado, pode se desgastar rapidamente porque sua folga foi alterada. Ambos podem produzir uma faixa de desgaste maior, mas exigem correções diferentes.
O aumento de rebarbas, o desvio do perfil da rosca e a perda gradual do acabamento superficial fornecem evidências de suporte. A carga e o ruído da máquina descrevem o processo combinado e, por si só, não podem identificar o volume de corte de uma única pastilha.
Os limites de desgaste devem seguir a orientação do fornecedor da pastilha e os requisitos de qualidade da rosca. Um limite de desgaste geral de fresamento não deve se tornar automaticamente o limite de substituição para um trabalho de rosqueamento por turbilhonamento de precisão.
O que deve ser verificado quando o mesmo alojamento de inserto se desgasta primeiro?
O desgaste repetido em um alojamento desperdiça pastilhas de reposição e sugere uma diferença local repetível. O assentamento, a fixação e a posição da borda montada devem ser verificados primeiro.
O alojamento do inserto precisa de verificações quanto a cavacos presos, superfícies de localização danificadas, assentamento incorreto e problemas no grampo ou no parafuso. As posições das arestas de corte montadas, a montagem do anel de corte e o desvio radial precisam de verificação em seguida. O desgaste precoce contínuo com uma pastilha nova correspondente reforça a hipótese de um problema relacionado ao alojamento.
O alojamento e o grampo vêm primeiro
O operador deve registrar o número do alojamento e a pastilha instalada nele. A inspeção deve ocorrer com a máquina parada e o anel de corte manuseado através de seu procedimento de serviço especificado.
Um cavaco sob a pastilha pode alterar sua posição3. Um entalhe ou superfície de localização danificada pode impedir o contato total. Um grampo ou parafuso desgastado pode permitir movimento durante a entrada e saída repetidas do corte.
A pastilha de substituição deve ter o perfil e a orientação especificados. O aperto deve seguir o torque e a sequência prescritos.4. Um dispositivo de ajuste pode melhorar a consistência em anéis de corte projetados para substituição de pastilhas fora da máquina.
| Ponto de inspeção | Evidências a serem procuradas |
|---|---|
| Superfícies de localização do alojamento | Material preso, entalhes, deformação ou contato incompleto |
| Grampo e parafuso | Danos, engate precário ou retenção inconsistente |
| Posição da pastilha | Uma ponta que se projeta ou se inclina além de sua posição especificada |
| Interface de montagem do anel de corte | Sujeira, danos ou assentamento incompleto |
| Anel de corte montado e arestas de corte | Variação radial ou axial além dos limites especificados |
A posição de corte precisa da sua própria verificação
Uma medição do diâmetro externo do anel de corte não pode determinar se cada ponta de corte está posicionada corretamente. As arestas de corte montadas precisam ser verificadas por meio do procedimento de medição do fabricante do anel de corte.
O batimento deve ser medido nas superfícies de referência especificadas5. O limite de aceitação depende do anel de corte e da aplicação. O deslocamento intencional do anel de corte em relação à peça é um parâmetro de configuração separado e deve corresponder à especificação do processo.
Uma pastilha nova correspondente e o assentamento correto proporcionam uma comparação controlada. As condições de corte e a exposição devem permanecer consistentes durante essa comparação. O desgaste precoce contínuo no mesmo alojamento exige uma inspeção mais detalhada da geometria do assento e do anel de corte.
As verificações posteriores devem incluir a folga dos cavacos, a entrega do fluido de corte, a rigidez da montagem e a condição do rolamento do fuso. Mudanças na velocidade de corte podem reduzir a demanda térmica excessiva, mas não podem restaurar uma superfície de localização danificada.
Como o dano por cavacos pode ser distinguido do desgaste normal da aresta de corte?
Uma aresta que perde metal duro precisa de uma resposta diferente de uma que se desgasta gradualmente. A forma do dano e seu desenvolvimento ajudam a identificar a próxima ação corretiva.
O desgaste progressivo geralmente produz uma banda de desgaste de flanco contínua ou erosão suave na face de saída. O lascamento produz falta localizada de metal duro, entalhes irregulares ou cantos quebrados. O impacto dos cavacos é uma causa possível, mas a vibração, a sobrecarga e a fadiga térmica também precisam ser verificadas. Apenas a forma não pode estabelecer a causa.
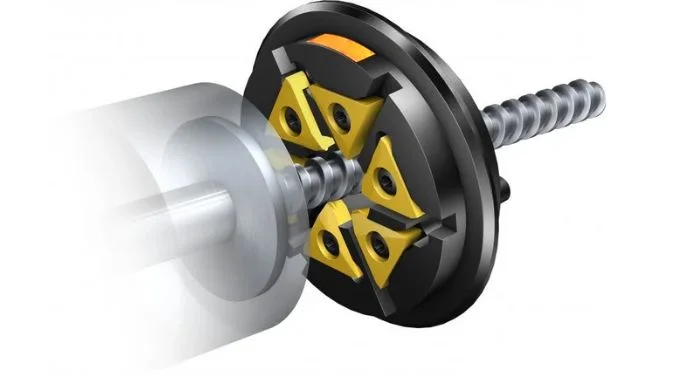
O desgaste progressivo e a fratura local deixam evidências diferentes
Uma banda de desgaste contínua pode crescer ao longo de muitas peças. Uma aresta lascada contém material de ferramenta ausente e um perfil de corte interrompido. Ambas as condições podem existir na mesma pastilha.
O operador deve inspecionar a aresta de corte e as superfícies próximas sob ampliação. Um pequeno entalhe no perfil pode ser importante mesmo antes de uma banda de desgaste larga se desenvolver.
| Aparência | Condição provável | Verificação de acompanhamento útil |
|---|---|---|
| Banda de flanco contínua e de alargamento gradual | Desgaste de flanco progressivo | Taxa de desgaste, condições de corte e folga |
| Cratera suave na face de saída | Desgaste progressivo da face de saída | Calor, contato com cavacos e resistência restante da aresta |
| Lacunas irregulares ou um canto ausente | Lasqueamento ou fratura | Assentamento, engajamento, impacto e vibração |
| Fissuras repetidas ao longo da aresta | Possível fadiga térmica | Ciclos de temperatura e consistência do refrigerante |
| Marcas de impacto fora da área de corte ativa | Possível contato com cavacos | Cavacos presos e a trajetória de evacuação |
Impacto de cavacos requer evidências de suporte
Cavacos presos no anel de corte podem atingir uma aresta ou ser cortados novamente6. Material aprisionado, marcas de impacto e danos próximos à borda afetada sustentam essa explicação.
O lascamento por si só não comprova impacto de cavacos. Um inserto saliente, fixação instável ou vibração também podem fraturar a borda. Fissuras térmicas podem se desenvolver ao longo de ciclos repetidos antes que uma seção se rompa.
O histórico do processo ajuda a distinguir essas condições. O acabamento que piora gradualmente e o desgaste que aumenta constantemente sugerem uma deterioração progressiva. Um defeito abrupto na rosca ou um ruído novo podem acompanhar a fratura da borda.
O formato do cavaco fornece outra pista, mas cavacos serrilhados ou fragmentados7 por si só não podem confirmar danos na ferramenta. A aresta de corte deve ser inspecionada diretamente.
Uma faixa de desgaste regular pode ser esperada durante o uso da ferramenta, mas uma taxa de desgaste anormalmente rápida ainda precisa de investigação. A ação corretiva deve abordar a condição medida antes que outro inserto seja submetido ao mesmo ciclo.
Conclusão
O desgaste precoce de um único inserto requer verificações do assentamento, da posição da ponta de corte e da repetibilidade do alojamento. Registros de desgaste comparáveis e a inspeção direta ajudam a distinguir o engajamento irregular do atrito ou da fratura.
-
"Uma Nova Técnica de Monitoramento da Condição da Ferramenta para Determinar…", https://pmc.ncbi.nlm.nih.gov/articles/PMC12566434/. A ISO 3685 define VB como a medida da largura média da faixa de desgaste de flanco, um indicador primário da condição da ferramenta de corte em operações de usinagem. Papel da evidência: definição; tipo de fonte: instituição. Suporta: VB é o símbolo padronizado para a largura média da faixa de desgaste de flanco na medição de desgaste de ferramentas. ↩
-
"Quantificando o Desgaste e a Vida Útil de Ferramentas", https://www.keyence.com/products/microscope/digital-microscope/industries/automotive/tool-wear.jsp. Manuais de usinagem recomendam tipicamente uma ampliação de 10× a 20× para avaliação visual inicial do desgaste de flanco e da condição da borda em ambientes de produção, com ampliações maiores reservadas para análise laboratorial detalhada. Papel da evidência: suporte geral; tipo de fonte: educação. Suporta: A ampliação de baixa potência (10×–20×) é comumente recomendada para inspeção de campo do desgaste de ferramentas de corte. Nota de escopo: A recomendação varia de acordo com o tamanho do inserto e a precisão de medição necessária ↩
-
"Solução de Problemas", https://www.sandvik.coromant.com/en-us/knowledge/general-turning/troubleshooting-turning. Referências de usinagem identificam cavacos ou detritos aprisionados nos alojamentos dos insertos como uma causa comum de assentamento inadequado, o que altera a geometria de corte e acelera o desgaste devido ao aumento do estresse mecânico e térmico. Papel da evidência: mecanismo; tipo de fonte: educação. Suporta: Material estranho nos alojamentos de insertos é uma causa reconhecida de assentamento inadequado e falha prematura da ferramenta. ↩
-
"Torque de insertos de metal duro? : r/Machinists", https://www.reddit.com/r/Machinists/comments/v44xvs/carbide_inserts_torque/. Estudos de sistemas de insertos intercambiáveis demonstram que torque de fixação insuficiente ou excessivo pode causar movimento do inserto, desgaste acelerado ou fratura; os fabricantes especificam valores de torque para garantir força de fixação adequada sem sobrecarregar o metal duro. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Suporta: O torque de fixação adequado é crítico para a estabilidade do inserto e o desempenho de corte. Nota de escopo: Valores ótimos de torque são específicos do sistema de insertos e devem ser obtidos do fabricante da ferramenta ↩
-
"O que é Batimento na Usinagem? Causas e Como Reduzi-lo", https://taigtools.com/blog/runout-in-machining/. Normas de máquinas-ferramenta reconhecem o batimento como um parâmetro crítico que afeta o desempenho da ferramenta de corte; o batimento radial ou axial excessivo causa engajamento irregular do inserto, desgaste acelerado e acabamento superficial pobre. Papel da evidência: suporte geral; tipo de fonte: instituição. Suporta: A medição de batimento é uma verificação de qualidade padrão para ferramentas de corte rotativas. Nota de escopo: Limites de batimento aceitáveis dependem dos requisitos de precisão da aplicação e são tipicamente especificados pelo fabricante da ferramenta ↩
-
"Recorte de Cavacos – No Blog do Maquinista", https://www.harveyperformance.com/in-the-loupe/tag/chip-recutting/. A literatura de usinagem identifica a evacuação inadequada de cavacos como uma fonte de danos à ferramenta; cavacos aprisionados podem ser recortados — aumentando as forças de corte — ou atingir superfícies da ferramenta, causando danos por impacto, particularmente em geometrias de corte fechadas onde o fluxo de cavacos é restrito. Papel da evidência: mecanismo; tipo de fonte: educação. Suporta: A má evacuação de cavacos pode causar danos à ferramenta através do recorte e impacto. ↩
-
"Processo de formação e avaliação de cavacos na usinagem de alta …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10450704/. A pesquisa em corte de metais estabelece que a forma e a segmentação do cavaco resultam das propriedades do material, das condições de corte e da geometria da ferramenta; cavacos serrilhados indicam localização de cisalhamento cíclico, enquanto padrões de fragmentação de cavacos podem revelar vibração, heterogeneidade do material ou parâmetros de corte desfavoráveis. Papel da evidência: suporte_geral; tipo de fonte: pesquisa. Suporta: A morfologia do cavaco reflete a mecânica de corte e o comportamento do material. Nota de escopo: A morfologia do cavaco sozinha não pode diagnosticar mecanismos específicos de desgaste da ferramenta sem inspeção direta da aresta. ↩
Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.